


Co je slitina hliníku 5050?
5050 je tvářená slitina řady 5xxx, kde je hořčík (1,1–1,8 %) hlavním zpevňujícím prvkem. Jako všechny slitiny 5xxx není vytvrzovatelná tepelným zpracováním: pevnost pochází ze zpevnění tuhým roztokem hořčíkem a ze deformačního zpevnění (za studena), nikoli z precipitačního tepelného zpracování, jak je tomu u slitin 6xxx nebo 2xxx.
Obsahuje méně hořčíku než 5052 a právě tento jediný rozdíl určuje její charakter. Nižší obsah hořčíku dává 5050 lepší tvařitelnost a světlejší, rovnoměrnější eloxovaný povrch, avšak za cenu nižší pevnosti a odolnosti proti únavě. Zvolte 5050, když bude díl hluboce tvářen, ohýbán nebo viditelný — a sáhněte po 5052 nebo 6061, když je konstrukce nosná.
Chemické složení hliníku 5050
Slitina 5050 je řízena horními limity nečistot, které chrání odolnost proti korozi a kvalitu povrchu, přičemž hořčík je stanoven jako hlavní přispěvatel k pevnosti.
| Prvek | Obsah (max., pokud není uvedeno jinak) | Role ve slitině |
|---|---|---|
| Hliník (Al) | 97,2–98,6 % (zbytek) | Lehká, korozivzdorná základna |
| Hořčík (Mg) | 1.1–1.8% | Hlavní přispěvatel k pevnosti; řídí zpevnění za studena |
| Mangan (Mn) | 0.10% | Podporuje strukturu zrn a odolnost proti mezikrystalové korozi |
| Chrom (Cr) | 0.10% | Zlepšuje odolnost proti korozi, potlačuje růst zrn |
| Železo (Fe) | 0.70% | Udržováno na nízké úrovni pro zachování tažnosti a kvality tváření |
| Křemík (Si) | 0.40% | Omezeno pro zachování konzistence mechanických vlastností |
| Měď (Cu) | 0.20% | Minimální — vyšší úrovně snižují odolnost proti korozi |
| Zinek (Zn) | 0.25% | Omezeno pro zachování korozního chování |
| Ostatní (každý / celkem) | 0.05% / 0.15% | Stopové prvky kontrolovány pro konzistenci slitiny |
Kombinace hořčíku a chromu dává 5050 její dobrou odolnost proti atmosférické korozi, zatímco nízké limity mědi a křemíku udržují eloxovanou vrstvu čirou, nikoli zakalenou.
Fyzikální a mechanické vlastnosti hliníku 5050
Určujícími čísly pro 5050 jsou její nízká až střední pevnost a vysoká tvařitelnost, nikoli její vodivost nebo tvrdost.
| Majetek | Hodnota |
|---|---|
| Hustota | 2,68–2,69 g/cm³ |
| Rozsah tavení | ~605–650 °C |
| Modul pružnosti | ~69 GPa (10 × 10⁶ psi) |
| Součinitel tepelné roztažnosti | ~23,7 × 10⁻⁶ /K |
| Tepelná vodivost | ~140–160 W/(m·K) |
| Elektrická vodivost | ~35 % IACS |
| Odolnost proti korozi | Velmi dobrá — vhodná pro mořské atmosférické a vlhké prostředí |
| Svařitelnost | Dobrá — kompatibilní s běžnými metodami svařování |
| Tvarovatelnost | Dobrá ve stavu O; klesá s deformačním zpevněním |
| Pevnost v tahu, stav O | 140–180 MPa |
| Pevnost v tahu, stav H32 | 175–215 MPa |
| Pevnost v tahu, stav H34 | 200–240 MPa |
| Mez kluzu, O / H32 / H34 | 55–70 / 125–160 / 160–200 MPa |
Hodnoty pevnosti se mění s stavem, protože 5050 je deformačně zpevňována, nikoli tepelně zpracovávána: stav O je plně žíhaný a měkký, zatímco H32 a H34 aplikují rostoucí redukci za studena. Uvedené hodnoty jsou typické pro válcovaný výrobek; přesná minima podle ASTM B209 nebo GB/T 3880 závisí na tloušťce a formě.
Dostupné stavy: O, H32 a H34
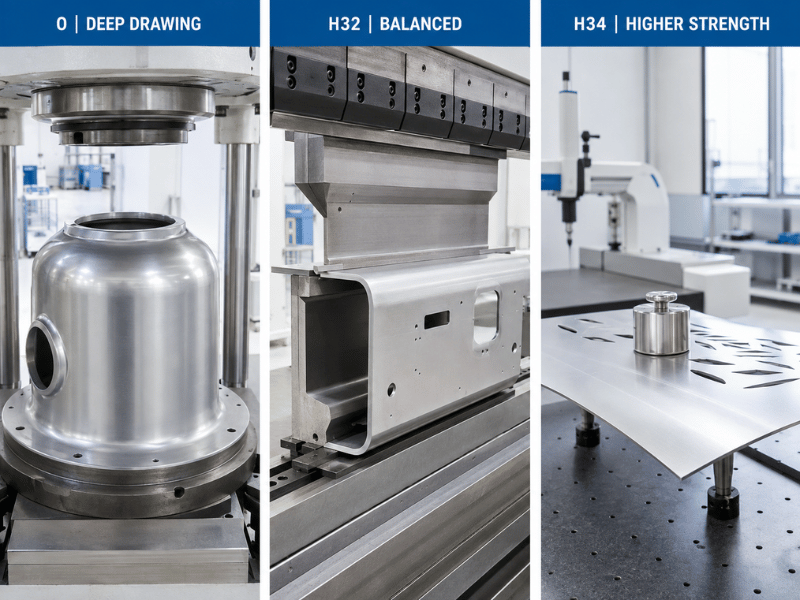
Protože 5050 není vytvrzovatelná tepelným zpracováním, označení stavu definuje stupeň deformace za studena a výslednou rovnováhu mezi pevností a tvařitelností.
| Temperament | Stav | Typická pevnost v tahu UTS (MPa) | Mez kluzu (MPa) | Nejlepší pro |
|---|---|---|---|---|
| O | Plně žíhaný, nejměkčí | 140–180 | 55–70 | Hluboké tažení, komplexní tváření, rotační tváření |
| H32 | Čtvrtvrdá, stabilizovaná | 175–215 | 125–160 | Střední ohýbání plus určitá pevnost po tváření |
| H34 | Polotvrdá, stabilizovaná | 200–240 | 160–200 | Ploché nebo mírně zakřivené díly, kde vede pevnost |
Volba stavu následuje sled tváření: začněte s O, když je vyžadováno těžké tažení nebo těsné ohyby, přejděte na H32, když díl potřebuje střední pevnost, ale stále určité tváření, a použijte H34 pouze tehdy, když je tváření minimální a prioritou je pevnost. H34 není stav pro hluboké tažení — jeho snížené tažnosti prasknou při práci s těsným poloměrem.
Běžné aplikace hliníku 5050
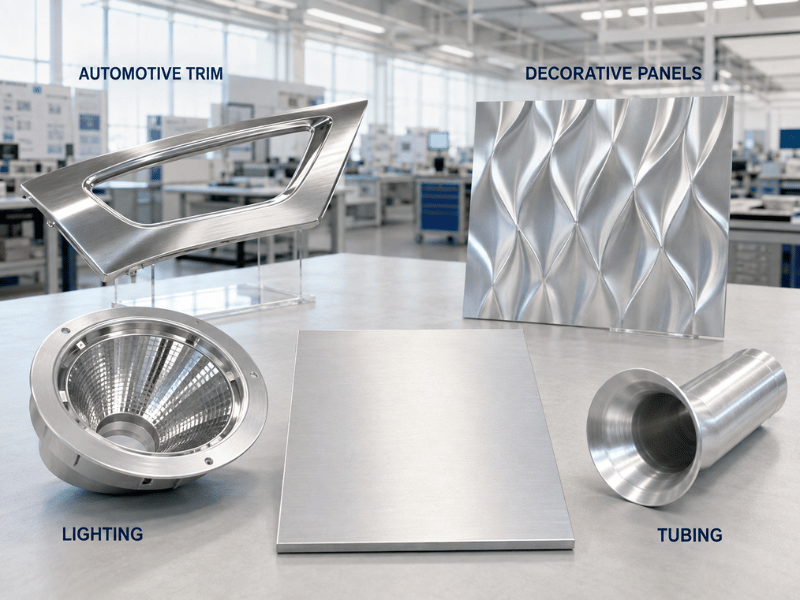
Tvařitelnost a kvalita povrchu 5050 řídí její komerční využití u viditelných a nenosných dílů.
- Automobilové obložení a lesklé díly: interiérové obložení, dekorativní lišty a nenosné karosářské panely, kde je snadnost tváření důležitější než pevnost.
- Architektonické a dekorativní panely: obklady, profily interiérových lišt a stropní systémy, které těží z odolnosti proti korozi a čistého eloxovaného vzhledu.
- Svítidla: dobrá odrazivost a tvařitelnost se hodí pro kryty reflektorů a kryty světel.
- Interiéry spotřebičů: vložky chladniček a zadní strany ovládacích panelů, kde odolnost proti korozi a kvalita tváření vyhovují panelům krytů.
- Výrobní štítky a označení: světlého eloxovaného povrchu lze dosáhnout při správné přípravě povrchu.
- Trubky: hydraulické vedení, palivové potrubí a dekorativní trubkové komponenty, kde tvařitelnost slitiny umožňuje ohýbání, rozšiřování a tváření konců.
5050 vs 5052 vs 3003 vs 6061
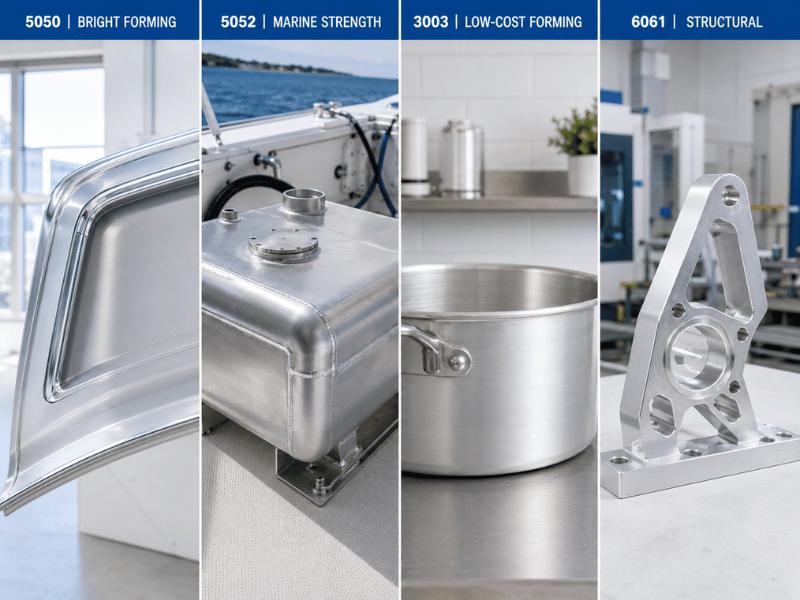
5050 zaujímá specifické místo v řadě 5000: nižší pevnost než 5052, ale lepší povrchová úprava a tvařitelnost pro dekorativní práce s tenkým plechem.
| Slitina | Klíčové vlastnosti | Síla | Koroze | Svařitelnost | Typické použití |
|---|---|---|---|---|---|
| 5050 | Není tepelně zpracovatelná, vysoká tvařitelnost, lesklý povrch | Nízká–střední (~140–240 MPa) | Velmi dobrá | Dobrý | Plechy, automobilové obložení, trubky, značení |
| 5052 | Není tepelně zpracovatelná, vysoká odolnost proti únavě | Mírná (~190-260 MPa) | Vynikající | Dobrý | Námořní díly, palivové nádrže, tlakové nádoby |
| 3003 | Není tepelně zpracovatelná, vynikající tvařitelnost | Nízká (~110–200 MPa) | Velmi dobrá | Vynikající | Kuchyňské nádobí, chemická zařízení, obecné plechy |
| 6061 | Tepelně zpracovatelná, vyvážená pevnost | Střední (T6 ~310 MPa) | Velmi dobrá | Dobrý | Konstrukční součásti, námořní kování |
Shrnutí výběru: zvolte 5050 pro dekorativní a tenké plechy, kde vedou tvařitelnost a lesklý povrch; 5052 když potřebujete vyšší pevnost, odolnost proti únavě nebo provoz ve slané vodě; 3003 když maximální tvařitelnost a nejnižší náklady převažují nad povrchovou úpravou; 6061 když díl musí přenášet zatížení.
Práce s hliníkem 5050
5050 se při zpracování chová jako typická slitina řady 5xxx se středním obsahem Mg — snadno se tváří a svařuje, obrábění je středně obtížné.
Tváření a tažení. Stav O podporuje hluboké tažení, rotační tváření a složité ohyby bez praskání. S rostoucím stupněm zpevnění od H32 po H34 se minimální poloměr ohybu zvětšuje a tažnost klesá, proto díl tvarujte pokud možno ve stavu O a stav H34 specifikujte pouze pro plochou nebo mírně zakřivenou geometrii.
Svařování a spojování. 5050 se snadno svařuje metodami GTAW (TIG) a GMAW (MIG). Protože nedochází k precipitačnímu vytvrzování, tepelně ovlivněná zóna nezměkne tak jako u slitiny 6xxx, ale deformacím je stále třeba předcházet upínáním. Použijte přídavné kovy řady 5xxx (například 5356 nebo 4043 v závislosti na požadované pevnosti svaru a barvě po anodizaci) pro zachování korozní odolnosti.
Obrábění. Obrábění je středně obtížné — podobné jako u jiných slitin 5xxx a čistší než u vysokopevnostních jakostí, ale ne tak snadno obrobitelné jako čistý hliník. Nástroje z tvrdokovu s pozitivním úhlem čela a dobrým odvodem třísek potlačují tvorbu nárůstku a zpevnění povrchové vrstvy.
Anodizace a povrchové úpravy. 5050 je známá svou lesklou, rovnoměrnou anodickou vrstvou, díky čemuž se objevuje v architektonických prvcích a typových štítcích. Válcovaný povrch, anodizace, leštění a ochranná PVC fólie jsou všechny použitelné; příprava povrchu v kvalitě pro anodizaci je zde důležitější než u skryté konstrukční součásti.
Go/No-Go: Kdy specifikovat 5050
Go — specifikujte 5050, když:
- Díl je nekonstrukční a dominantním požadavkem je tvařitelnost nebo hluboké tažení.
- Lesklý, rovnoměrný anodizovaný povrch je součástí produktu (obložení, značení, osvětlení).
- Potřebujete trubky, které budou ohýbány, rozšiřovány nebo tvarovány na koncích.
- Střední pevnost (do ~240 MPa ve stavu H34) stačí pro dané zatížení.
No-Go — vyhněte se 5050, když:
- Díl je nosný, kritický z hlediska únavy nebo čelí trvalému konstrukčnímu namáhání — použijte 5052 nebo 6061.
- Aplikace zahrnuje dlouhodobé přímé ponoření do slané vody — vyšší obsah hořčíku u 5052 poskytuje lepší dlouhodobou korozní odolnost.
- Potřebujete nejvyšší tvařitelnost při nejnižších nákladech — 3003 je tvárnější a obvykle levnější.
- Návrh vyžaduje tepelně zpracovatelnou pevnost nebo odolnost proti opotřebení tvrdou anodizací — 6061 je konstrukční volbou.
Získání hliníku 5050 od společnosti Linsy
Linsy Aluminum, továrna se sídlem v Shenzhenu s více než 20 lety zkušeností, dodává 5050 ve formě plechů, desek, svitků, tyčí, trubek a drátů v celé řadě slitin 1000–8000, ve stavech O, H32 a H34. Materiál je dodáván podle ASTM B209 a GB/T 3880, s chemickým a mechanickým ověřením dostupným prostřednictvím dokumentace MTC vydávané pro každou objednávku.
Zprávy SGS o chemickém složení, mechanických vlastnostech, rozměrové kontrole a ultrazvukovém zkoušení jsou k dispozici na vyžádání za dodatečné náklady na testování. Pro nestandardní rozměry Linsy podporuje zakázkovou výrobu s nízkým MOQ s typickými dodacími lhůtami 10–60 dní a interním zpracováním včetně CNC obrábění, laserového řezání, svařování TIG/MIG a povrchových úprav (anodizace, leštění, práškové lakování). Systémy managementu ISO 9001, ISO 14001 a ISO 45001 podporují konzistentní kvalitu od suroviny po hotový výrobek.
Závěr
Hliník 5050 je praktická tepelně nezpracovatelná slitina, která poskytuje velmi dobrou tvařitelnost, dobrou korozní odolnost a lesklý anodizovaný povrch — ale její kompromis spočívá ve střední pevnosti, s hodnotami pevnosti v tahu dosahujícími pouze asi 240 MPa ve stavu H34, takže se nejedná o konstrukční jakost. Díly vyžadující nosnost nebo odolnost proti únavě by se měly obrátit na 5052 nebo 6061.
Pro projekty, kde tvařitelnost, kvalita povrchu a korozní odolnost odpovídají záměru návrhu, Linsy Aluminum dodává 5050 ve formě plechů, desek, svitků, tyčí, trubek a drátů ve stavech O, H32 a H34, s MTC pro každou objednávku, zprávami SGS na vyžádání a zakázkovou výrobou s nízkým MOQ s dodací lhůtou 10–60 dní podpořenou interním CNC, laserem, svařováním a povrchovými úpravami. Pokud vaše specifikace vyžaduje 5050 v konkrétním stavu nebo formě výrobku, zašlete výkres nebo požadavek pro posouzení vhodnosti jakosti a cenovou nabídku.
Často kladené otázky
Lze hliník 5050 tepelně zpracovat pro zvýšení pevnosti?
Ne. 5050 je tepelně nezpracovatelná slitina řady 5xxx. Veškerá pevnost pochází ze zpevnění tuhého roztoku hořčíku plus deformačního zpevnění prostřednictvím stavu (O, H32, H34). Pokud potřebujete vyšší pevnost v podobné skupině, přejděte na 5052-H34 nebo na tepelně zpracovatelnou 6061-T6.
Jaký je rozdíl mezi stavy zpracování 5050 H32 a H34?
Obě jsou deformačně zpevněné a stabilizované, ale H34 dostává přibližně dvojnásobné studené redukce oproti H32. H34 dosahuje vyšší pevnosti v tahu a meze kluzu (asi 200–240 MPa vs 175–215 MPa) na úkor snížené tažnosti a těsnějších limitů ohýbání. Zvolte H32, když zbývá ještě nějaké tváření; zvolte H34 pro ploché nebo mírně zakřivené díly.
Je hliník 5050 vhodný pro venkovní nebo námořní použití?
5050 si dobře vede v námořním atmosférickém a vlhkém prostředí; její obsah hořčíku a chrómu poskytuje dobrou odolnost proti obecné korozi bez ochranných povlaků. Pro přímé dlouhodobé ponoření do slané vody nebo agresivní průmyslové expozice nabízí 5052 (vyšší obsah hořčíku) lepší dlouhodobou korozní odolnost.
V jakých formách výrobků je hliník 5050 k dispozici?
5050 je nejčastěji dodávána jako plech a svitek pro tváření a dekorativní obložení, s deskami a tyčemi dostupnými pro silnější nebo obráběné díly. Linsy Aluminum také dodává 5050 v trubkách a drátech, s vlastními rozměry dostupnými při nízkém MOQ.
Jak si stojí slitina 5050 ve srovnání se slitinou 3003 pro práci s plechem?
Obě jsou tepelně nezpracovatelné tvářecí slitiny, ale 5050 nabízí mírně vyšší pevnost a lepší povrchovou úpravu, což ji činí vhodnější pro dekorativní díly a díly s lesklým povrchem. 3003 je mírně tvárnější a obvykle levnější, takže dominuje v univerzálních plechových dílech, kuchyňském nádobí a chemickém zařízení. Volba závisí na tom, zda je prioritou vzhled povrchu nebo maximální tvařitelnost.






