¿Qué es el aluminio 6063?
El aluminio 6063 es una aleación Al-Mg-Si de la serie 6xxx con un contenido de aleación deliberadamente bajo — silicio 0,20–0,60%, magnesio 0,45–0,90%, el resto impurezas. Esa contención es precisamente el punto: se extruye con más facilidad que cualquier otra aleación de la serie 6000 y se anodiza con más brillo, porque hay poco en el metal que interfiera con cualquiera de los dos procesos.
El metal, por lo demás, hace muy poco por sí mismo: no tiene suficiente contenido de aleación para alcanzar resistencia estructural sea cual sea el tratamiento, por lo que el temple hace casi todo el trabajo — en un perfil de una misma matriz, la diferencia entre 145 y 214 MPa de límite elástico. El 6063 se compra como temple, no como aleación.
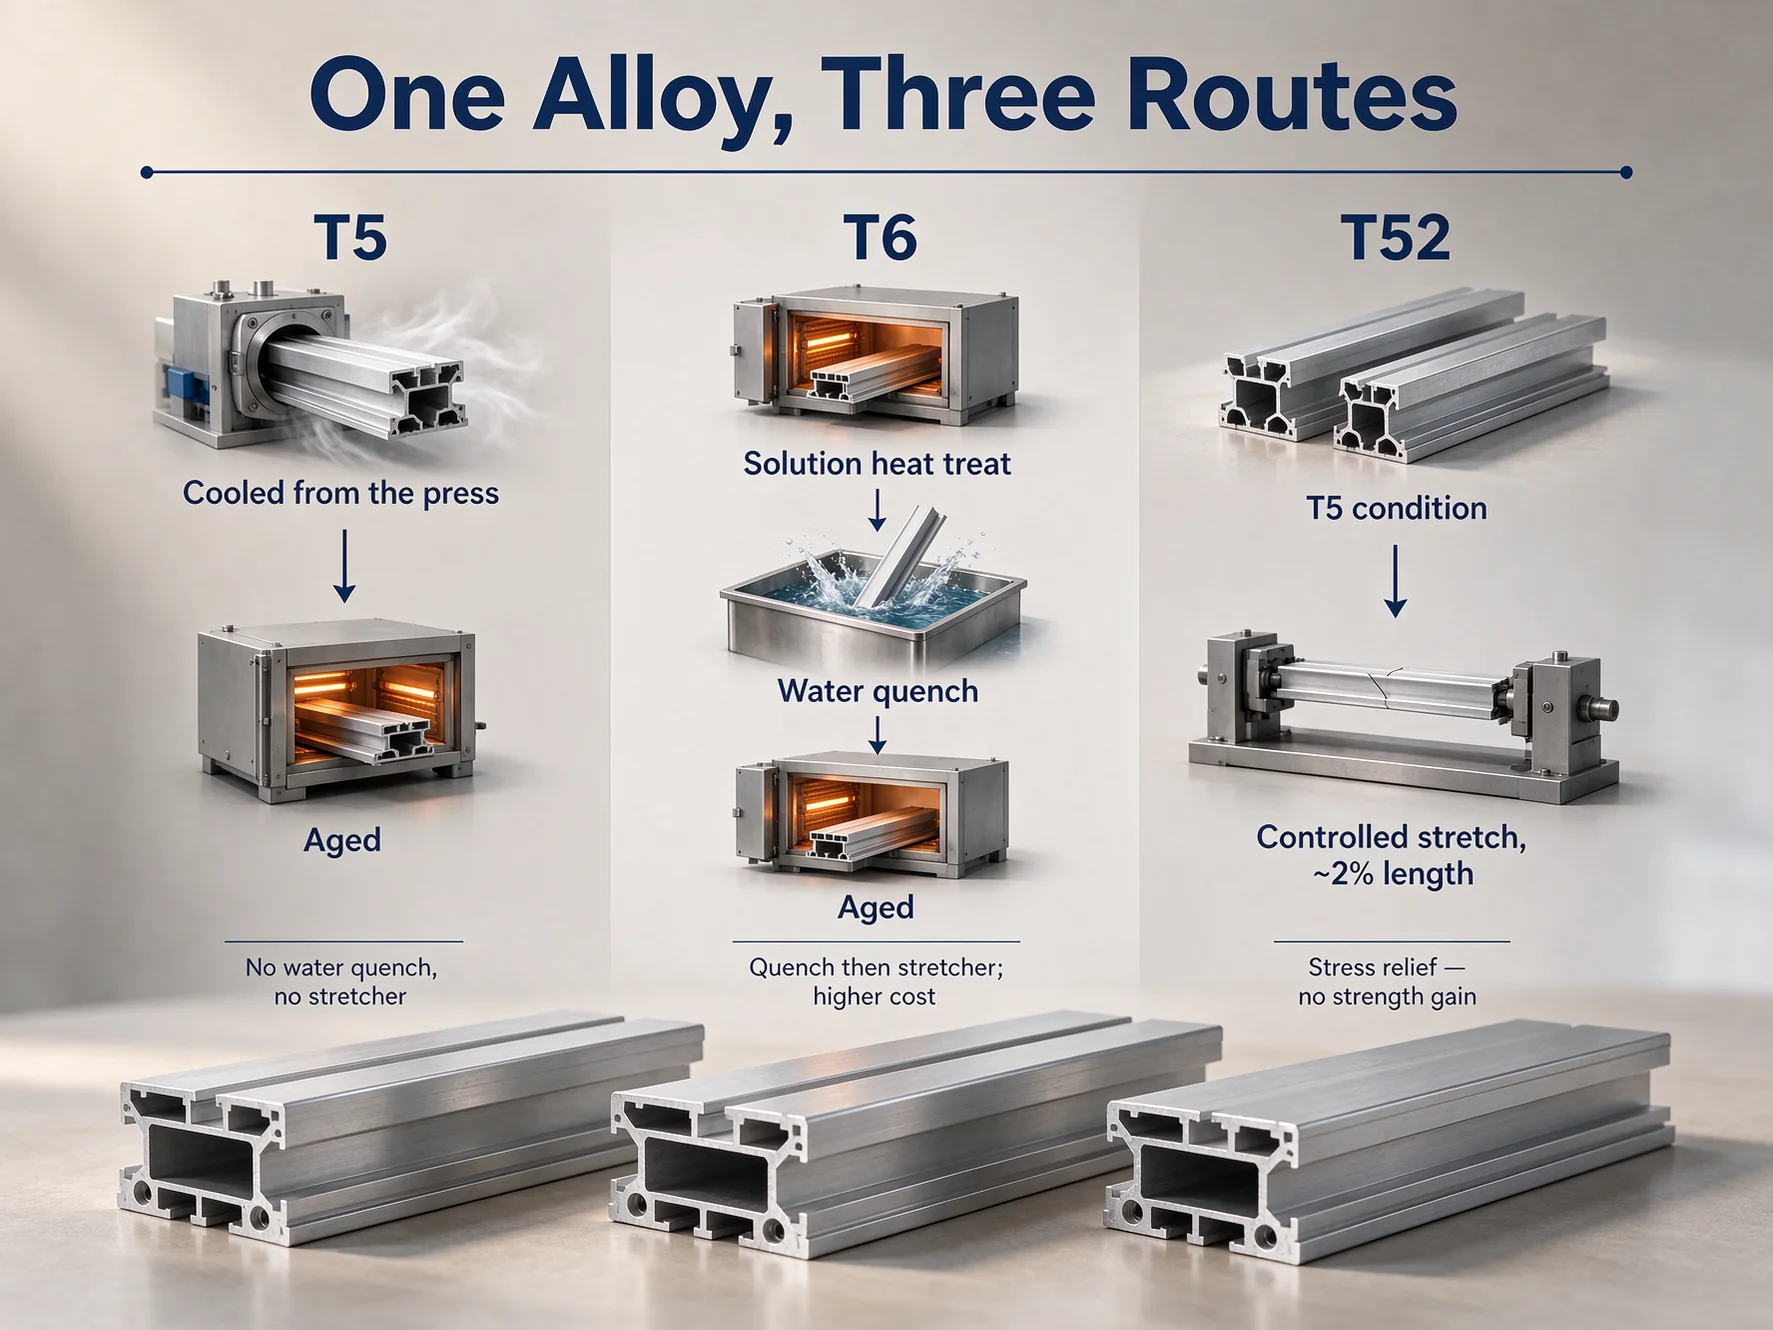
Comprender T5, T52 y T6 — Una aleación, tres rutas
No son tres grados: son tres formas de enfriar y envejecer una misma extrusión, decididas en la prensa en cuestión de minutos tras la salida del perfil de la matriz. La ruta determina la dureza final del metal y cuánta tensión interna porta.
T5 — Enfriado desde la prensa y luego envejecido
El T5 se enfría desde su temperatura de extrusión, al aire o con un temple controlado en prensa, y luego se envejece. Sin tratamiento de solución, sin tanque de agua, sin estiradora — un perfil de baja tensión al menor coste por metro, directo de la línea y manteniéndose recto — para un marco o un perfil de remate, ese es el requisito completo. Lo que sacrifica es el techo: no hay ruta de reenvejecimiento a T6, solo un nuevo tratamiento de solución y temple.
T6 — Templado, y por eso cuesta más
El T6 recibe tratamiento térmico de solución, temple en agua y luego envejecimiento. El temple es rápido y violento a propósito: retiene los elementos aleantes en solución para que el envejecimiento pueda precipitarlos, elevando el límite elástico de 145 a 214 MPa.
Es también lo que distorsiona el perfil: pasar de aproximadamente 500 °C al agua genera un gradiente térmico a través de la sección, por lo que los perfiles largos se comban. Por ello, el T6 normalmente requiere una estiradora, y una cotización más alta en la misma matriz paga ese horno, temple, estiradora y tasa de desperdicio.
T52 — T5 con un estirado, no una mejora de resistencia
El T52 es T5 más un estirado controlado, de aproximadamente 2% de la longitud, para aliviar la tensión residual. La corrección que vale la pena hacer: El T52 no tiene resistencia propia por separado. La ASTM B221 lista T5 y T52 en una misma fila — tracción idéntica, límite elástico idéntico. Lo que compra el T52 es estabilidad: un perfil con tensiones se mueve a medida que se mecaniza el metal, por lo que un soporte largo sale de la fresadora combado.
El T52 tampoco existe en la EN 755-2, cuyo conjunto es T4, T5, T6, T64 y T66. Un plano que nombre ambos es internamente inconsistente.
Propiedades mecánicas del 6063-T5 y T6 — Bajo dos normas
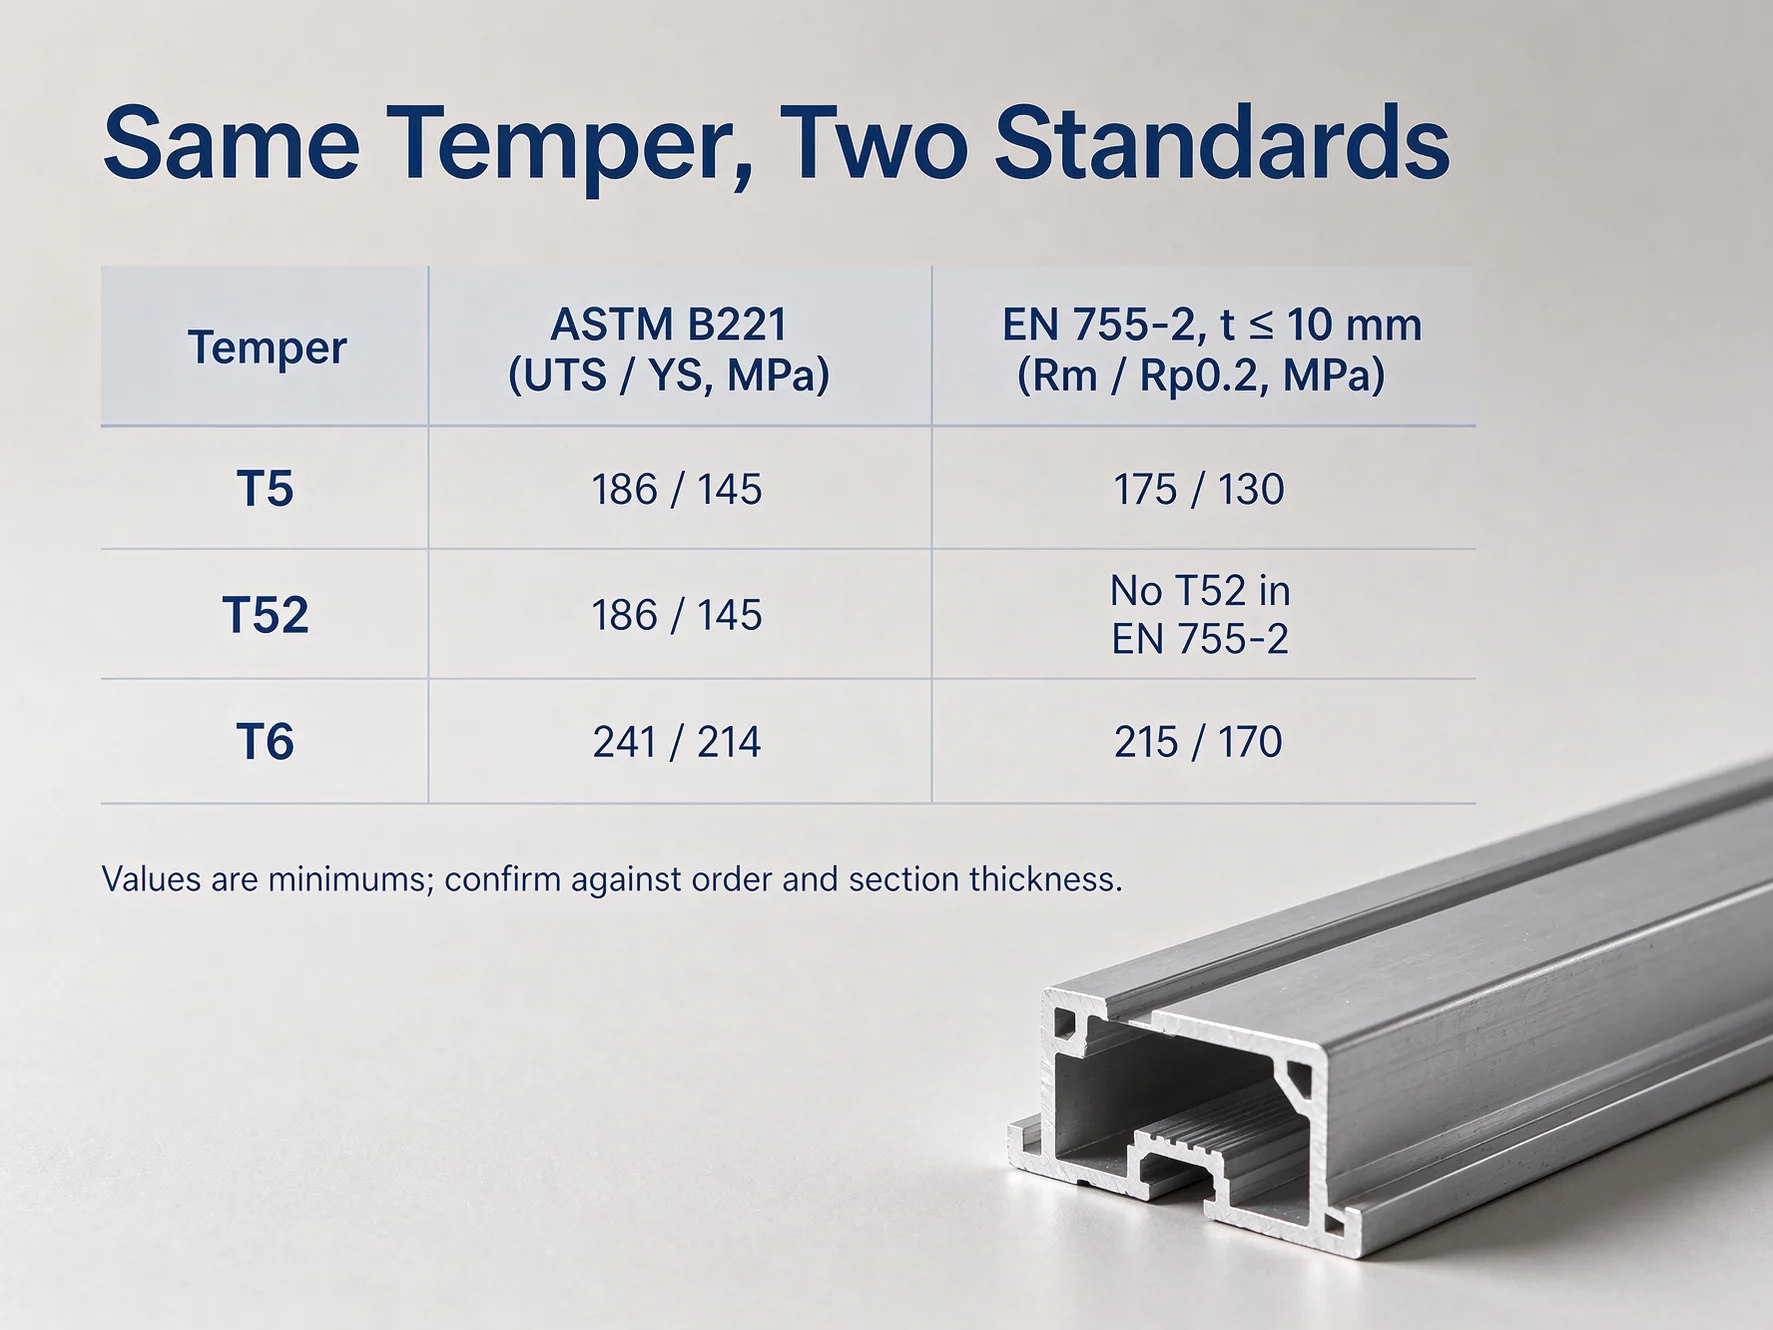
El mismo temple conlleva dos mínimos diferentes según la norma. Ambos son correctos; se aplican a pedidos diferentes.
| Temple | ASTM B221: UTS / YS / A | EN 755-2, t ≤ 10 mm: Rm / Rp0,2 / A |
|---|---|---|
| T4 | — | 130 / 65 MPa / 14% |
| T5 | 186 / 145 MPa / 12% | 175 / 130 MPa / 8% |
| T52 | 186 / 145 MPa / 12% | Sin T52 |
| T6 | 241 / 214 MPa / 12% | 215 / 170 MPa / 8% |
| T66 | — | 245 / 200 MPa / 8% |
La ASTM B221 cubre barra, varilla, perfil y tubo extruidos; la EN 755-2 cubre perfiles, y por encima de 10 mm reduce el T5 a 160 / 110 y el T6 a 195 / 160. No se muestra mínimo ASTM para T4 y T66 porque ninguno es un temple ASTM para esta aleación.
Un 6063-T6 que ensaya a 220 MPa, por lo tanto aprueba la EN 755-2 y falla la ASTM B221. Ambos verdadero. Cuál se aplica depende de lo que diga el pedido.
Para un especificador, la columna del límite elástico decide. El T6 eleva el límite elástico de 145 a 214 MPa, un aumento del 48% bajo ASTM; bajo EN el mismo par va de 130 a 170, un aumento del 31%. Misma comparación, dos porcentajes — la mejora que se cite depende de la norma que use el proyecto.
Dónde se usa cada temple
Perfiles arquitectónicos y decorativos — Territorio del T5
Perfiles de ventanas y puertas, muro cortina, barandillas, remates, disipadores de calor. La pieza es visible y ligeramente cargada; su valor reside en la superficie, no en la trayectoria de carga. Un montante de seis metros debe llegar recto y mantenerse recto a través del anodizado, y el T5 lo logra sin estiradora.
Piezas portantes y mecanizadas — Donde el T6 justifica su precio
Estructuras de soporte, protectores de máquinas, soportes con una trayectoria de carga calculada, cualquier pieza mecanizada tras la extrusión. Aparecen dos razones. El T6 responde a la pieza que necesita 214 MPa en lugar de 145. El T52 responde a la pieza que necesita solo la resistencia del T5 pero que se mecaniza y se mantiene plana. Elegir T52 donde la carga requiere T6 es una falla de resistencia; elegir T6 para corregir la distorsión es dinero gastado en el problema equivocado.
T5 vs T52 vs T6 — Cómo elegir
| Temple | Ruta | ASTM B221 (UTS / YS) | En EN 755-2 | Lo mejor para | Evitar cuando |
|---|---|---|---|---|---|
| O | Recocido | — | Sí (t ≤ 25 mm) | Conformado antes del tratamiento térmico | Usado tal como se entrega |
| T4 | Tratado en solución, envejecido naturalmente | — | Sí (130 / 65 MPa) | Conformado, envejecimiento en servicio | La resistencia debe ser estable en la entrega |
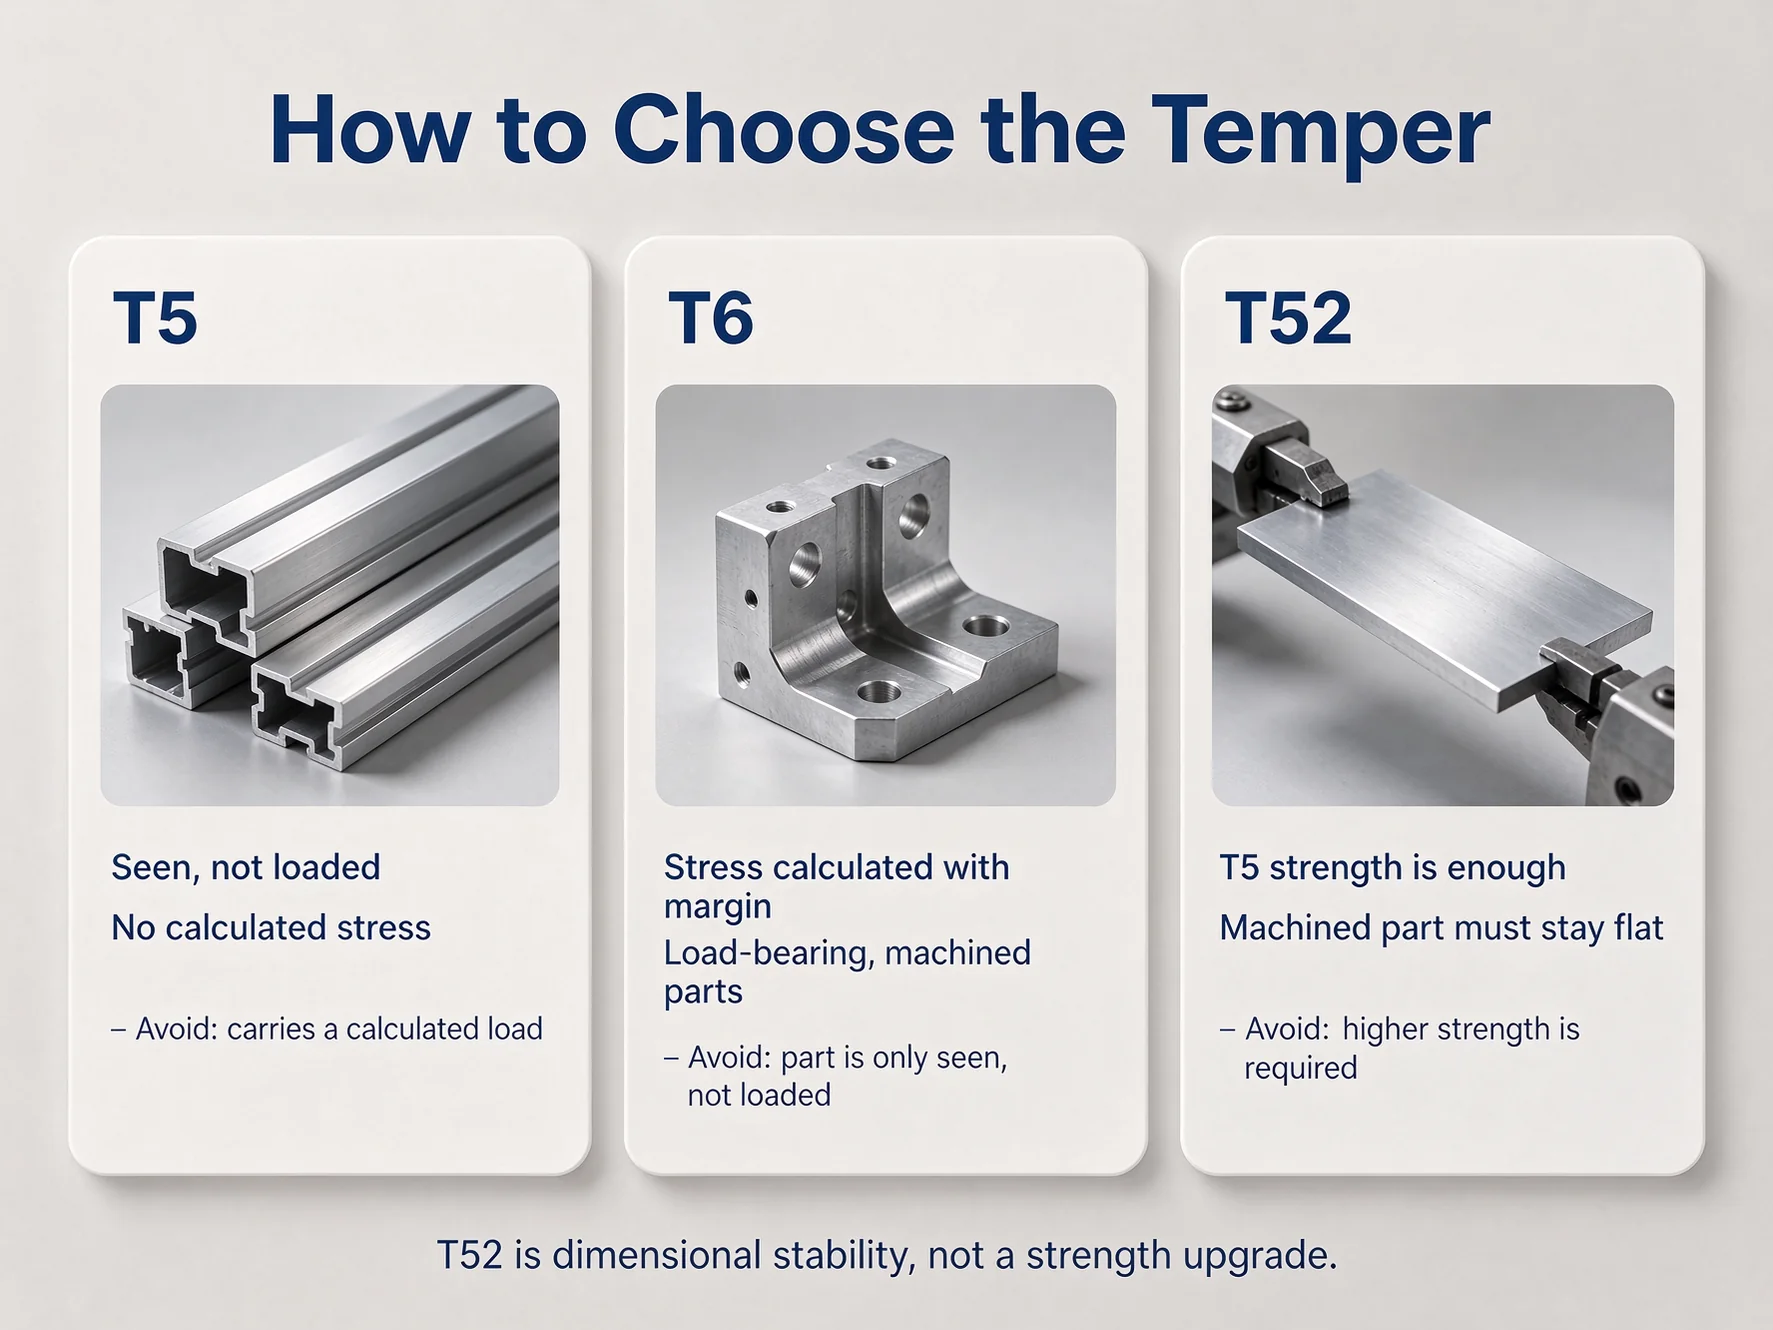
| T5 | Enfriado desde la prensa, envejecido | 186 / 145 MPa | Sí (175 / 130 MPa) | Perfiles arquitectónicos y decorativos | La pieza soporta una carga calculada |
| T52 | T5 más un estiramiento controlado | 186 / 145 MPa | No | Piezas mecanizadas que deben permanecer planas | Se requiere mayor resistencia |
| T6 | Tratado en solución, templado en agua, envejecido | 241 / 214 MPa | Sí (215 / 170 MPa) | Piezas portantes y estructurales | La pieza solo es vista, no soporta carga |
Los valores ASTM son mínimos; los valores EN a t ≤ 10 mm. O se limita a un máximo en ASTM B221, y T4 continúa envejeciendo después de la entrega, por lo que ninguno ofrece un piso estable.
Cuándo T5 es la decisión correcta
Dos condiciones, ambas fáciles de verificar. La pieza es vista en lugar de soportar carga, sin tensión calculada en ella. Y no se mecaniza después de la extrusión, o solo ligeramente en los extremos, por lo que la tensión residual no tiene nada que distorsionar. Si ambas se cumplen, T5 es la respuesta correcta más económica.
Cuándo T6 o T52 encajan mejor
T6 es correcto cuando se ha calculado una tensión y 145 MPa de límite elástico no la supera con margen; una vez que se paga por un temple y un estiramiento, la pieza debe aprovechar la resistencia adicional. T52 es correcto cuando la carga está bien en T5 pero la pieza es mecanizada y debe permanecer plana — una decisión dimensional, no de resistencia.
Trabajando con 6063-T5 y T6 — Extrusión, Mecanizado, Anodizado, Soldadura
- Extrusión: el dado y la ruta de enfriamiento se eligen juntos, por lo que un perfil diseñado para T5 puede necesitar una disposición de temple diferente, y tolerancia, si pasa a T6.
- Mecanizado: T6 corta más duro y, al haber sido estirado, se mueve menos después del corte. T5 corta fácilmente pero libera tensión a medida que se elimina metal, por lo que una pieza larga en T5 puede combarse donde la misma pieza en T52 permanece plana.
- Anodizado: idéntico en ambos temples y el mejor de la serie 6000 — uniforme, brillante, confiable bajo anodizado en color. No corregirá un perfil que ya esté fuera de tolerancia antes de entrar al tanque.
- Soldadura: Relleno 4043, o 5356 donde la unión será anodizada. Las propiedades de la zona afectada por el calor disminuyen sustancialmente — la guía publicada sitúa la pérdida cerca de la mitad de la resistencia del metal base — por lo que hay que mantener las soldaduras fuera de la trayectoria de carga. T6 no vuelve a envejecer.
Ventajas y limitaciones de un vistazo
| Dimensión | Ventaja | Cuánto cuesta |
|---|---|---|
| Costo de T5 | Menor costo por metro — sin horno, temple ni estiradora | Límite elástico limitado a 145 MPa (ASTM), descartando trayectorias de carga calculadas |
| Resistencia de T6 | 214 MPa de límite elástico, un aumento del 48 % sobre T5 bajo ASTM | Distorsión por temple, una operación de estiramiento, mayor desperdicio |
| Estabilidad de T52 | Las piezas mecanizadas permanecen planas | Una operación adicional sin ganancia en resistencia |
| Acabado anodizado | Brillante, uniforme, confiable bajo anodizado en color | No es una aleación marina; el servicio costero requiere un recubrimiento especificado |
| Extrudabilidad | La mejor de la serie 6000; las paredes delgadas y los huecos son rutinarios | El mismo bajo contenido de aleación es la razón por la que el techo de resistencia es bajo |
| Claridad estándar | Se publican tanto los valores ASTM como los EN | El mismo temple conlleva dos mínimos, por lo que un pedido sin estándar es ambiguo |
Conclusión
En 6063 el temple, no la aleación, decide si la pieza funciona — y el mismo temple conlleva dos mínimos dependiendo del estándar que nombre el pedido. Una especificación está incompleta hasta que el temple y el estándar aparecen juntos, y esa es la razón más común por la que un certificado y un plano no coinciden.
Extruimos, envejecemos, estiramos y anodizamos 6063 internamente, y suministramos T5, T52 y T6. Cada pedido se envía con un MTC que nombra el estándar.
Envíenos el plano del perfil o el tamaño de barra con el temple y el estándar que está especificando, y confirmaremos el temple y cotizaremos en consecuencia.
Preguntas frecuentes
¿Puedo usar 6063-T6 en lugar de 6061-T6?
No. 6063-T6 alcanza 241 / 214 MPa bajo ASTM B221; 6061-T6 alcanza 310 / 276. Una pieza diseñada con valores de 6061 queda aproximadamente un 22 % corta.
¿Por qué un certificado de 6063-T6 dice 215 MPa y otro 241?
Estándares diferentes. ASTM B221 requiere 241 MPa; EN 755-2 requiere 215 a 10 mm y menos. Nombre el estándar en el pedido.
¿Qué me da T52 que T5 no tiene?
Estabilidad dimensional, no resistencia. ASTM B221 lista T5 y T52 con tracción y límite elástico idénticos; el estiramiento alivia la tensión para que una pieza mecanizada permanezca plana. EN no tiene T52.
¿Cuál es el pedido mínimo y el plazo de entrega?
MOQ bajo, típicamente 10–60 días. La fecha depende del perfil, temple y acabado, por lo que se confirma con la cotización. Envíe el plano, temple y estándar.