


Qu’est-ce que l’aluminium 5456 ?
Le 5456 est un alliage d'aluminium-magnésium corroyé de la série 5xxx, avec 4,7–5,5 % de magnésium remplaçant le durcissement par solution solide là où un traitement thermique serait autrement utilisé. Il n'est pas trempable, de sorte que chaque mégapascal supplémentaire provient de l'écrouissage et de la teneur en alliage plutôt que d'un cycle de trempe et de vieillissement. Le manganèse ajoute de la ténacité et le chrome contrôle la structure des grains, ce qui confère ensemble au 5456 la résistance à l'état fabriqué la plus élevée parmi les alliages 5xxx couramment stockés.
Ce niveau de magnésium est également à l'origine de la seule contrainte sérieuse de l'alliage. Au-delà d'environ 3 % de magnésium, un alliage Al-Mg maintenu pendant des périodes prolongées au-dessus d'environ 65 °C précipite une phase bêta le long des joints de grains, et ce réseau est anodique par rapport à la matrice environnante. La corrosion se propage alors le long des joints de grains plutôt qu'à travers la surface, ce qui explique pourquoi les nuances à haute teneur en magnésium nécessitent un état métallurgique spécifique — et non simplement un alliage spécifique — pour être considérées acceptables en service marin.
Composition chimique du 5456
Les limites ci-dessous sont conformes à l'ASTM B209 pour les tôles et plaques. La teneur en titane diffère entre les nuances voisines : le 5456 autorise 0,20 max, tandis que le 5056 n'autorise que 0,15 max, de sorte que les deux ne doivent pas être copiées l'une de l'autre.
| Élément | Composition (% en poids) |
|---|---|
| Silicium (Si) | 0,25 max |
| Fer (Fe) | 0,40 max |
| Cuivre (Cu) | 0,10 max |
| Manganèse (Mn) | 0.50–1.00 |
| Magnésium (Mg) | 4.7–5.5 |
| Chrome (Cr) | 0.05–0.20 |
| Zinc (Zn) | 0,25 max |
| Titane (Ti) | 0,20 max |
| D'autres, chacun | 0,05 max |
| Autres, total | 0,15 max |
| Aluminium (Al) | Équilibre |
Deux entrées méritent attention sur un bon de commande. Le magnésium à ce niveau est ce qui confère la résistance qui place le 5456 au-dessus du 5083, de sorte qu'un certificat montrant une teneur en magnésium proche de la limite inférieure de la plage devrait susciter une question sur la part de l'avantage de résistance qui subsiste. Le cuivre est plafonné à 0,10 % car le cuivre nuit directement à la performance de résistance à la corrosion en eau de mer.
Propriétés mécaniques du 5456 par état métallurgique
Les valeurs typiques ci-dessous sont tirées des données ASM et de l'Aluminum Association pour les produits laminés. Elles sont utiles pour la comparaison et les travaux de conception préliminaires, mais les chiffres garantis suivent la spécification applicable et l'épaisseur, et le certificat d'essai de l'usine régit ce qui a été effectivement livré.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation (%) | Dureté typique (HB) |
|---|---|---|---|---|
| O (recuit) | 310 | 159 | 24 | — |
| H111 | 310 | 180 | 14 | — |
| H112 | 310 | 166 | 22 | — |
| H116 / H321 | 350 | 255 | 12 | 90 |
Pour tout ce qui est régi par l'ASTM B928, le minimum du code est la valeur contraignante, et non la valeur typique :
| Tempérer | Plage d'épaisseur | Résistance à la traction, min (MPa) | Limite d'élasticité, min (MPa) | Allongement, min (%) |
|---|---|---|---|---|
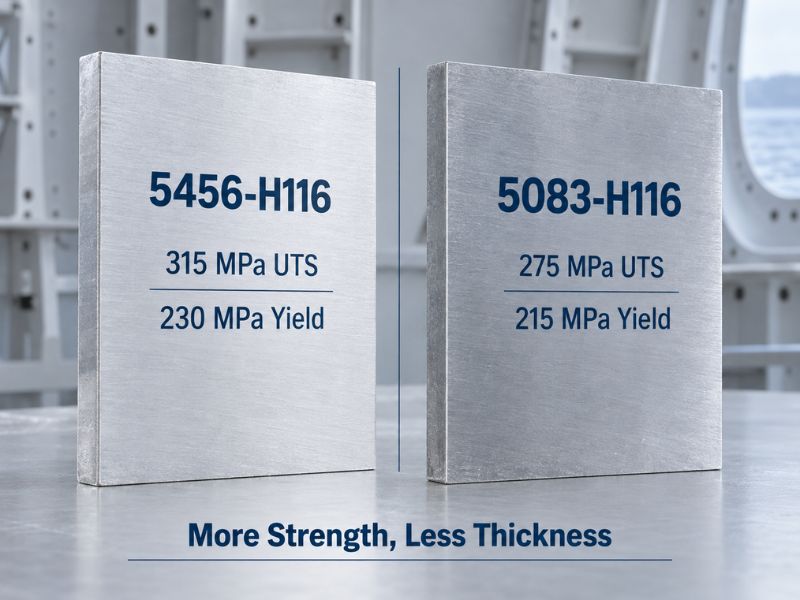
| 5456-H116 / H321 | 3–40 mm | 315 | 230 | 10 |
| 5083-H116 / H321 | 3–50 mm | 275 | 215 | 10 |
| 5086-H116 / H321 | 3–50 mm | 240 | 195 | 10 |
La ligne qui compte le plus ici est la première. Comparé au 5083-H116, le 5456-H116 offre environ 40 MPa de résistance à la traction en plus et environ 15 MPa de limite d'élasticité en plus au même minimum de code, ce qui constitue tout l'argument commercial pour le choisir plutôt que le 5083, bien plus couramment stocké.
Pourquoi H116 et H321 existent : la limite de sensibilisation à 65 °C
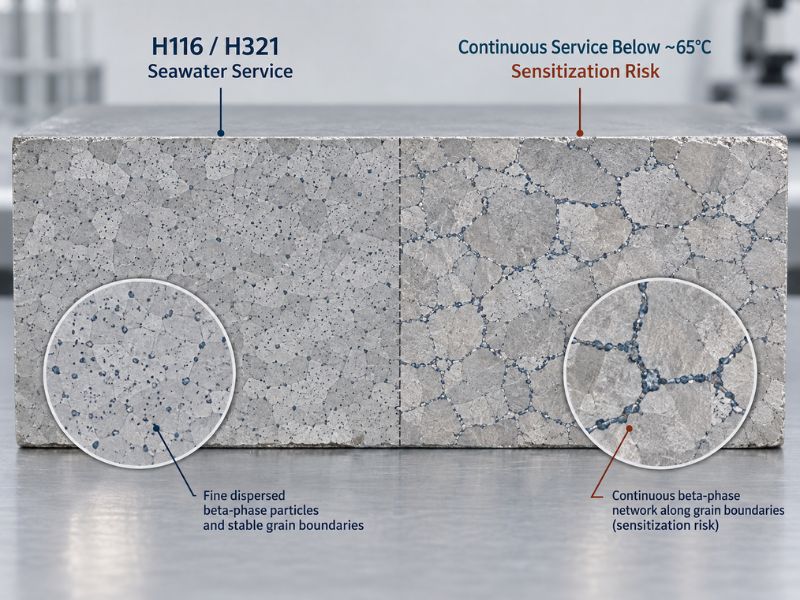
La sensibilisation est le mode de défaillance qui régit la façon dont le 5456 peut être spécifié. Au-delà d'environ 3 % de magnésium, une exposition prolongée dans la plage de 65 °C et au-dessus pousse le magnésium dissous hors de la solution solide et vers des particules de phase bêta le long des joints de grains. Une fois que ces particules forment un réseau connecté, l'alliage devient vulnérable à la corrosion intergranulaire, à la corrosion feuilletante et à la fissuration par corrosion sous contrainte — toutes ces formes progressant en interne et étant facilement manquées par inspection visuelle.
Le 5456 ne peut pas en être exempté par traitement thermique. C'est un alliage non trempable, et il n'existe aucun cycle de vieillissement qui dissolve un réseau de joints de grains établi. Une fois la sensibilisation survenue, la condition est permanente.
Les états H116 et H321 existent spécifiquement pour retarder ce mécanisme. Les deux sont des états écrouis qui reçoivent un traitement thermique de stabilisation, ce qui pousse toute particule de phase bêta vers une distribution fine et dispersée à l'intérieur des grains plutôt qu'un film continu entre eux. L'ASTM B928 vérifie ensuite le résultat : les plaques H116 et H321 doivent passer un essai de corrosion feuilletante avec une notation au moins égale à PB et une limite de perte de masse par corrosion intergranulaire de 15 mg/cm².
| État | Signification pratique | Formulation type de proposition |
|---|---|---|
| H116 | Écroui, stabilisé pour satisfaire aux limites de corrosion feuilletante et intergranulaire de la B928 | Spécifié lorsque l'approbation d'une société de classification est requise |
| H321 | Écroui et stabilisé avec une étape de travail à froid contrôlée | Spécifié pour les structures soudées avec des minimums mécaniques définis |
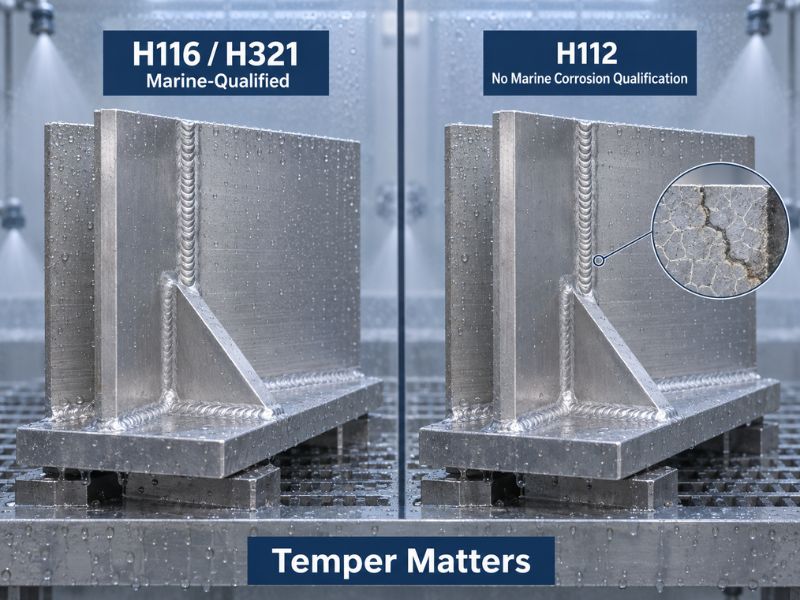
| H112 | Légèrement écroui par le processus de laminage, sans qualification de corrosion | Acceptable pour la structure générale, non pour le contact avec l'eau de mer à lui seul |
| O | Entièrement recuit, formabilité maximale | Utilisé pour le formage sévère, généralement suivi d'un soudage |
La règle pratique est simple : si la pièce est exposée à l'eau de mer et reste en place pendant des années, la ligne d'état métallurgique doit indiquer H116 ou H321. Une offre qui propose du H112 pour la même pièce est moins chère parce qu'elle ne comporte aucune qualification de corrosion, et non parce que le métal est différent.
Propriétés physiques du 5456
| Propriété | Valeur typique |
|---|---|
| Densité | 2,66 g/cm³ |
| Plage de fusion | 570–638 °C |
| Conductivité thermique | 117–127 W/m·K |
| Conductivité électrique | 28,5–29,5 % IACS |
| Module d'élasticité | 69–74 GPa |
| Coefficient de dilatation thermique | 23.9 × 10-⁶ /°C |
| Réponse magnétique | Non magnétique |
Ces deux valeurs de conductivité sont inférieures à ce que la plupart des concepteurs attendent, et elles découlent directement de la teneur en magnésium. Chaque pour cent de magnésium en solution solide diffuse les électrons et les phonons, de sorte que le 5456 à environ 29 % IACS et 120 W/m·K se situe bien en dessous du 5052 à environ 35 % IACS et 138 W/m·K. Toute application utilisant la pièce comme conducteur ou diffuseur de chaleur travaille contre la chimie.
Résistance à la corrosion et service marin
En eau de mer et en atmosphères marines, le 5456 se comporte bien — à condition que l'état métallurgique porte sa qualification de corrosion. Le film d'oxyde qui se forme spontanément est stabilisé par la teneur en magnésium et en chrome, ce qui ralentit l'attaque des chlorures et maintient la piqûration à faible profondeur. En pratique, cela se traduit par une maintenance en cale sèche réduite par rapport à l'acier peint et par un long historique de service sur les bordés de coque.
Trois conditions modifient ce tableau :
- Température soutenue au-dessus d'environ 65 °C. Les structures de salle des machines, les réservoirs chauffés et les raccords adjacents aux échappements sont les défaillances classiques. Soit éloigner la pièce de la source de chaleur, soit passer au 5454, dont la teneur en magnésium plus faible le maintient hors de la plage de sensibilisation.
- Sections épaisses sous contrainte de traction soutenue. Les plaques épaisses retiennent plus de contraintes résiduelles après soudage, et la CSC nécessite à la fois un chemin sensible et une contrainte. Les sections transversales plus épaisses en 5456 méritent une revue d'ingénierie explicite.
- Contact avec des métaux dissemblables. L'aluminium est anodique par rapport au cuivre, au laiton et à l'acier inoxydable. L'isolation et le drainage doivent être conçus dès le départ, et non découverts en service.
Travailler avec le 5456 : formage, soudage et usinage
Soudage. 5456 se soude bien par MIG et TIG, mais la conception des joints ne peut pas utiliser les propriétés du métal de base. Comme l'alliage n'est pas traitable thermiquement, la zone affectée thermiquement est recuite vers l'état O et y reste — aucun traitement post-soudage ne la restaure. Les propriétés du métal d'apport provenant d'un dépôt ER5556 sur une plaque de base 5083 ou 5456 atteignent environ 280–310 MPa en traction et 130–165 MPa en limite d'élasticité, contre 255 MPa de limite d'élasticité pour le métal de base H116. Cela représente une chute d'environ 35–45% de la limite d'élasticité près du joint, et les contraintes admissibles de l'AWS D1.2 supposent déjà cela, donc concevez selon la valeur de la ZAT recuite plutôt que selon le revenu acheté.
| Remplisseur | Teneur en magnésium | Quand il convient | Attention à |
|---|---|---|---|
| ER5556 | ~5.0% | Par défaut pour le 5456 — correspond à l'alliage de base et offre les meilleures performances en corrosion | Disponibilité limitée en dehors des chaînes d'approvisionnement marines |
| ER5183 | ~4.8% | Lorsque la résistance maximale à l'état brut de soudage du joint importe | Vérifier par rapport au mode opératoire approuvé |
| ER5356 | ~4.5% | Fabrication générale en 5xxx, largement en stock | Non préféré pour un service prolongé au-dessus d'environ 65 °C |
| ER4043 | Contenant du silicium | À éviter sur le 5456 | Le silicium se combine au magnésium pour former du Mg₂Si fragile et la soudure s'anodise en noir |
Formage. La formabilité suit le revenu. O et H111 supportent le pliage sévère et l'emboutissage ; H116 et H321 acceptent une mise en forme modérée mais les rayons de pliage doivent être augmentés par rapport à ce qu'un atelier habitué au 5052 attendrait. Le formage à froid d'une tôle H321 puis sa mise en service invite à la fois à la fissuration et à des contraintes résiduelles plus élevées, ce qui alimente directement le mécanisme de CSC mentionné ci-dessus.
Usinage. Le 5456 s'usine acceptablement mais est plus collant que les alliages traitables thermiquement, donc l'évacuation des copeaux et un outillage affûté importent plus que la puissance de broche. Le contrôle des copeaux s'améliore avec des angles de coupe plus élevés et une géométrie de coupe positive.
Finition. Comme tous les alliages 5xxx, le 5456 s'anodise en gris mat plutôt qu'en finition brillante, et il ne s'harmonisera pas en couleur avec une extrusion 6063. Si l'apparence est un critère, précisez cette exigence avant de passer la commande plutôt que de le découvrir à l'assemblage.
5456 vs 5083 vs 5086 vs 5052 : Comment choisir
| Alliage et revenu | Traction, min (MPa) | Limite d'élasticité, min (MPa) | Magnésium (%) | Où il excelle |
|---|---|---|---|---|
| 5456-H116 | 315 | 230 | 4.7–5.5 | Résistance la plus élevée du groupe en contact avec l'eau de mer |
| 5083-H116 | 275 | 215 | 4.0–4.9 | Disponibilité la plus large, meilleur historique documenté en milieu marin |
| 5086-H116 | 240 | 195 | 3.5–4.5 | Bonnes performances marines à moindre coût et meilleure formabilité |
| 5052-H32 | 215 | 160 | 2.2–2.8 | Travail de tôle à forte mise en forme, sans limite de sensibilisation |
La lecture de la colonne du magnésium explique presque tout le comportement de ces quatre alliages. Plus de magnésium achète de la résistance et coûte de la capacité en température : les deux nuances à haute teneur en magnésium portent la restriction de 65 °C, tandis que le 5052 à 2,2–2,8% ne l'a pas. La disponibilité va dans l'autre sens — le 5083 est stocké presque partout, et le 5456 est une commande spéciale chez de nombreux centres de service, ce qui se reflète à la fois dans le prix et le délai.
Go/No-Go : Quand spécifier le 5456
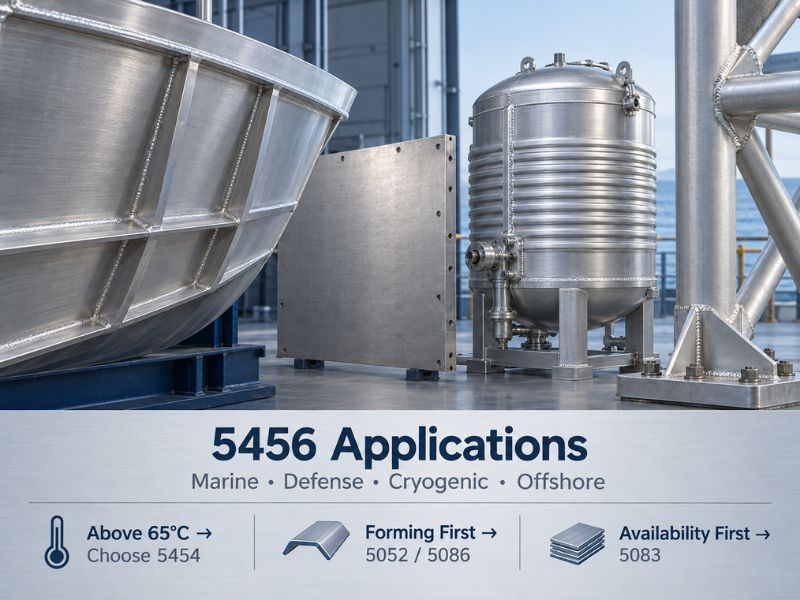
Les entrées ci-dessous répondent à la question de savoir s'il faut utiliser l'alliage. Les applications sont traitées séparément dans la section suivante — cette section couvre la décision, l'autre couvre les destinations.
Go — le 5456 convient lorsque :
- La conception nécessite plus de résistance que ce que fournit le 5083-H116 et l'épaisseur ne peut pas être augmentée pour compenser
- La structure est soudée, reste en contact avec l'eau de mer, et la spécification peut exiger H116 ou H321 avec des résultats d'essai B928
- La résistance aux chocs et la ténacité à basse température importent, y compris en service cryogénique et offshore
- La dilatation thermique doit rester prévisible par rapport à un coefficient de dilatation documenté sous charge dynamique
No-Go — choisir autre chose lorsque :
- La température métallique continue peut dépasser environ 65 °C — passer au 5454 à la place
- Le délai et la disponibilité en stock dominent la décision — le 5083 est la chaîne d'approvisionnement la plus sûre
- La pièce nécessite une finition anodisée brillante ou assortie en couleur — utiliser du 6xxx
- La mise en forme domine sur la résistance — le 5052 ou le 5086 coûteront moins cher et se formeront plus facilement
- Le projet exige une résistance que seul un traitement thermique peut fournir — passer à une série traitable thermiquement
Où le 5456 est utilisé
Marine et construction navale. Le bordé de coque, les ponts, les cloisons et les superstructures de vedettes de patrouille, de bateaux de travail et de navires rapides constituent l'ensemble d'applications principal. Le 5456 gagne sa place là où la réduction de poids vaut la dépense, puisque la marge de résistance sur le 5083 permet à un concepteur de coque de réduire l'épaisseur plutôt que de l'augmenter.
Structures de défense et de protection. Les plaques de blindage pour véhicules militaires, les composants de pontage militaire et les ensembles résistants aux explosions utilisent le 5456 pour l'absorption d'énergie combinée à la performance balistique. Le MIL-DTL-46027 est une spécification couvrant ce domaine, et elle comporte ses propres exigences de revenu et d'essai au-delà des normes commerciales.
Récipients sous pression et fabrications soudées lourdes. Le 5456 apparaît dans les réservoirs de stockage, les récipients sous pression et les grands châssis de transport où l'intégrité des joints soudés régit la conception. L'efficacité des joints doit toujours être calculée à partir des propriétés de la ZAT recuite, et non des chiffres du métal de base H116.
Service cryogénique et offshore. Contrairement à l'acier au carbone, les alliages 5xxx ne subissent pas de transition ductile-fragile lorsque la température baisse, et la résistance comme l'allongement s'améliorent. Cela rend le 5456 utilisable pour les réservoirs cryogéniques et pour les structures offshore exposées aux climats froids.
Avantages et limites en un coup d'œil
| Dimension | Avantage | Limitation |
|---|---|---|
| La force | Résistance maximale à l'état fabriqué parmi les alliages 5xxx courants | Aucune voie de traitement thermique n'existe pour l'augmenter davantage |
| Corrosion | Excellent seawater performance with H116/H321 qualification | Requires that temper; H112 carries no corrosion qualification |
| Température | Stable in cold service, including cryogenic | Unusable above roughly 65 °C because of sensitization |
| Soudabilité | Welds cleanly by MIG and TIG with matching filler | HAZ anneals to O condition with ~35–45% yield loss, permanent |
| Disponibilité | Supplied by marine-focused mills and stockists | Thinner supply chain and longer lead times than 5083 |
| Coût | Justifies itself where strength removes thickness | Higher per-kilo price and often a customs temper requirement |
| Formabilité | Workable in O and H111 | H116/H321 need wide bend radii and careful cold work |
| Apparence | Acceptable with paint or coating | Anodizes grey, will not bright-match 6063 |
Sourcing 5456: What to Specify
A 5456 enquiry that carries the following items will come back priced correctly the first time. One that does not will return a cheaper quote for material that will not pass inspection:
| Specification Item | What to State | Why It Changes the Quote |
|---|---|---|
| Tempérer | H116 or H321 for anything touching seawater | Corrosion-tested plate costs more than H112 |
| Standard | ASTM B928 for marine, B209 for general product form | Each carries different test requirements |
| Thickness range | Relevant ranges change mechanical minimums | Minimums drop as thickness increases |
| Exfoliation / IGC test | Required if the part is contact seawater | B928 requires ≤PB and ≤15 mg/cm² |
| certificates | MTC required; SGS testing if specified by the project | Traceability is part of the deliverable |
| Form and size | Plate, sheet, bar, tube, or profile with dimensions | Determines mill routing and lead time |
Linsy supplies 5456 in plate, sheet, bar, tube, and extruded profiles, most commonly in O, H111, H112, H116, and H321 temper. Typical plate-range supply runs from 6 mm up to 120 mm thick, with sheet and coil down to about 0.5 mm; other sizes can be discussed against the order specification. Every shipment leaves with a mill test certificate documenting composition and mechanical properties, and third-party SGS reports — including chemical, mechanical, ultrasonic, and dimensional — can be arranged on request. Production runs under ISO 9001, ISO 14001, and ISO 45001 systems.
Custom sizes for non-stock items typically run 10–60 days depending on alloy, dimensions, processing, and order complexity, and low-MOQ custom production is available. In-house support covers CNC machining, MIG and TIG welding, laser cutting, and surface finishing including anodizing and polishing.
Conclusion
5456 buys roughly 40 MPa of additional strength over 5083-H116 at the same code minimum, and it charges for that with two hard conditions: the temper must be H116 or H321 for anything touching seawater, and the structure must stay below about 65 °C or move to 5454. Those two rules are where 5456 projects go wrong, and neither appears in a datasheet handed over at quotation stage.
Linsy Aluminum works with exactly that boundary. We supply 5456 across plate, sheet, bar, tube, and profiles in O, H111, H112, H116, and H321, with the mill test certificate issued for every order and optional SGS reports where a project requires third-party verification. If there is any doubt about whether the service temperature or the temper is right for a design, send the drawing and the operating conditions — we will confirm which specification actually needs to appear on the purchase order before it is placed.
Questions fréquemment posées
Is 5456 stronger than 5083?
Yes, by a useful margin at the code minimum. ASTM B928 sets 5456-H116 at 315 MPa tensile and 230 MPa yield against 275 MPa and 215 MPa for 5083-H116, so the difference is about 40 MPa tensile and 15 MPa yield in the same thickness range. The trade-off is supply: 5083 is stocked far more widely, and its marine service record is documented across more vessels.
Why is 65 °C the stated limit for 5456?
Above about 3% magnesium, extended exposure around 65 °C and above pulls dissolved magnesium out of solution and precipitates beta phase along grain boundaries. That creates an anodic path between grains, opening the door to intergranular corrosion, exfoliation, and stress corrosion cracking. Because 5456 cannot be heat treated, the condition cannot be reversed once it develops. Parts near engines, heated tanks, or exhaust runs are the usual offenders, and 5454 is the standard substitute in those zones.
Which temper should be specified for a seawater-facing hull plate?
H116 or H321, stated with ASTM B928. Both receive a stabilising treatment that disperses beta-phase particles inside the grains rather than letting them form a continuous film at the boundaries, and B928 verifies the outcome with an exfoliation test at PB or better and an intergranular mass-loss limit of 15 mg/cm². H112 sits outside that qualification and is not a substitute in saltwater contact.
What happens to strength after welding 5456?
The heat-affected zone anneals back toward the O condition and stays there, since no post-weld heat treatment restores strain hardening. An ER5556 deposit on 5456 base plate typically gives 280–310 MPa tensile and 130–165 MPa yield, against about 255 MPa yield for H116 parent metal — a 35–45% reduction near the weld. AWS D1.2 allowable stresses already assume this, so joints must be designed to annealed HAZ values rather than the specified temper.
Can 5456 be anodized?
Yes, but it does not produce the finish most people expect. Like all 5xxx alloys it anodizes to a muted grey rather than a bright surface, and it will not colour-match a 6063 extrusion. Where appearance matters, that needs to be agreed before ordering, or captured through paint and coating instead.






