


¿Qué es el aluminio 5456?
5456 es una aleación de aluminio-magnesio forjada de la serie 5xxx, con un 4,7–5,5% de magnesio que sustituye el endurecimiento por solución sólida donde de otro modo se aplicaría tratamiento térmico. No es tratable térmicamente, por lo que cada megapascal adicional proviene del endurecimiento por deformación y del contenido de aleación, y no de un ciclo de temple y envejecimiento. El manganeso aporta tenacidad y el cromo controla la estructura de grano, lo que en conjunto confiere al 5456 la mayor resistencia en estado fabricado de entre las aleaciones 5xxx comúnmente disponibles en stock.
Ese nivel de magnesio es también el origen de la única limitación seria de la aleación. Por encima de aproximadamente un 3% de magnesio, una aleación de Al-Mg mantenida durante períodos prolongados por encima de unos 65 °C precipita una fase beta a lo largo de los límites de grano, y esa red es anódica respecto a la matriz circundante. La corrosión avanza entonces a lo largo de los límites de grano en lugar de hacerlo por la superficie, razón por la cual las aleaciones con alto contenido de magnesio necesitan un temple específico —no solo una aleación específica— para considerarse aceptables en servicio marino.
Composición química del 5456
Los límites indicados a continuación corresponden a la norma ASTM B209 para chapa y placa. El valor del titanio difiere entre aleaciones vecinas: el 5456 permite un máximo de 0,20, mientras que el 5056 permite solo un máximo de 0,15, por lo que no deben copiarse entre sí.
| Elemento | Composición (% en peso) |
|---|---|
| Silicio (Si) | 0,25 máx. |
| Hierro (Fe) | 0.40 máx. |
| Cobre (Cu) | 0,10 máx. |
| Manganeso (Mn) | 0.50–1.00 |
| Magnesio (Mg) | 4.7–5.5 |
| Cromo (Cr) | 0.05–0.20 |
| Zinc (Zn) | 0,25 máx. |
| Titanio (Ti) | 0,20 como máximo |
| Otros, cada uno | 0,05 máx. |
| Otros, total | 0,15 máx. |
| Aluminio (Al) | Saldo |
Dos entradas merecen atención en una orden de compra. El magnesio a este nivel es lo que proporciona la resistencia que sitúa al 5456 por encima del 5083, por lo que un certificado que muestre magnesio cerca del extremo inferior del rango debería suscitar una pregunta sobre cuánto de la ventaja de resistencia se conserva. El cobre está limitado a un 0,10% porque el cobre actúa directamente en contra del desempeño frente a la corrosión en agua de mar.
Propiedades mecánicas del 5456 según temple
Los valores típicos indicados a continuación proceden de datos de ASM y de la Aluminum Association para productos laminados. Son útiles para comparación y para las primeras etapas de diseño, pero las cifras garantizadas se rigen por la especificación y el espesor aplicables, y el certificado de colada determina lo que realmente se entregó.
| Temple | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Alargamiento (%) | Dureza típica (HB) |
|---|---|---|---|---|
| O (recocido) | 310 | 159 | 24 | — |
| H111 | 310 | 180 | 14 | — |
| H112 | 310 | 166 | 22 | — |
| H116 / H321 | 350 | 255 | 12 | 90 |
Para todo lo regido por la norma ASTM B928, el mínimo normativo es el valor vinculante, no el valor típico:
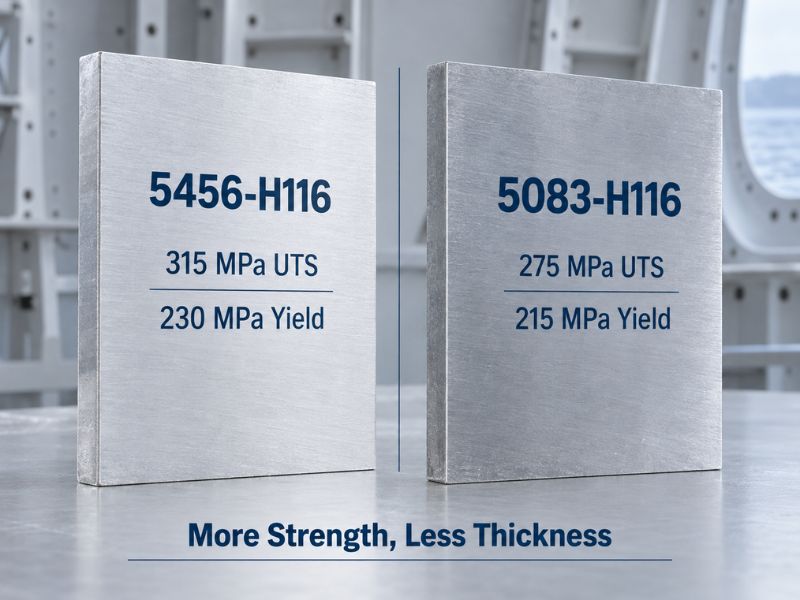
| Temple | Rango de espesor | Resistencia a la tracción, mín. (MPa) | Límite elástico, mín. (MPa) | Alargamiento, mín. (%) |
|---|---|---|---|---|
| 5456-H116 / H321 | 3–40 mm | 315 | 230 | 10 |
| 5083-H116 / H321 | 3–50 mm | 275 | 215 | 10 |
| 5086-H116 / H321 | 3–50 mm | 240 | 195 | 10 |
La fila que más importa aquí es la primera. En comparación con el 5083-H116, el 5456-H116 ofrece aproximadamente 40 MPa más de resistencia a la tracción y unos 15 MPa más de límite elástico con el mismo mínimo normativo, lo que constituye todo el argumento comercial para elegirlo frente al 5083, mucho más comúnmente disponible en stock.
Por qué existen H116 y H321: el límite de sensitización a 65 °C
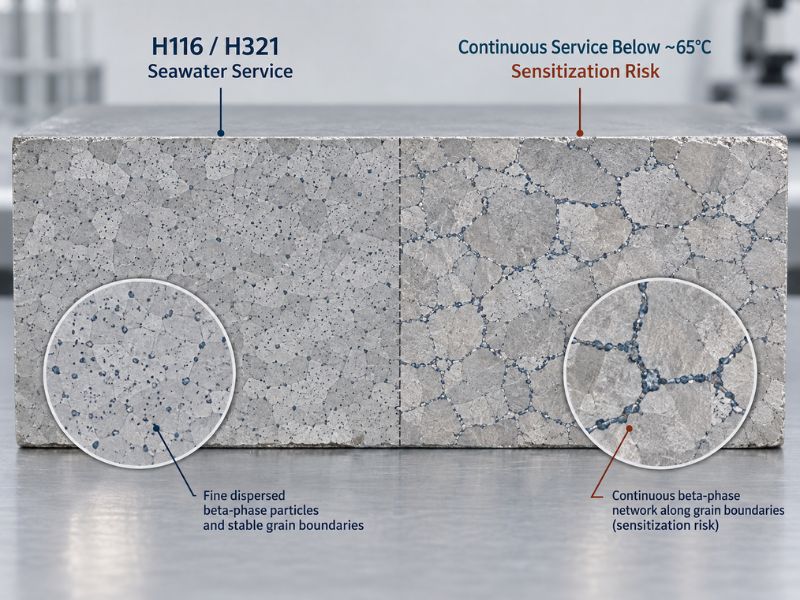
La sensitización es el modo de fallo que rige cómo puede especificarse el 5456. Por encima de aproximadamente un 3% de magnesio, la exposición prolongada en el rango de 65 °C y superior expulsa el magnesio disuelto de la solución sólida y lo lleva a partículas de fase beta a lo largo de los límites de grano. Una vez que esas partículas forman una red conectada, la aleación se vuelve vulnerable a la corrosión intergranular, la corrosión por exfoliación y la fisuración por corrosión bajo tensión —todas las cuales progresan internamente y se pasan por alto fácilmente en una inspección visual.
El 5456 no puede eximirse de esto mediante tratamiento térmico. Es una aleación no tratable térmicamente, y no existe ningún ciclo de envejecimiento que disuelva una red de límites de grano ya establecida. Una vez que se ha producido la sensitización, la condición es permanente.
H116 y H321 existen específicamente para retrasar ese mecanismo. Ambos son condiciones endurecidas por deformación que reciben un tratamiento térmico estabilizador, el cual lleva cualquier partícula de fase beta a una distribución fina y dispersa dentro de los granos en lugar de una película continua entre ellos. La norma ASTM B928 verifica entonces el resultado: la placa H116 y H321 debe superar un ensayo de corrosión por exfoliación con una calificación no peor que PB y un límite de pérdida de masa por corrosión intergranular de 15 mg/cm².
| Condición | Significado práctico | Redacción típica en propuestas |
|---|---|---|
| H116 | Endurecido por deformación, estabilizado para cumplir los límites de exfoliación e intergranular de B928 | Especificado cuando se requiere aprobación de sociedad de clasificación |
| H321 | Endurecido por deformación y estabilizado con un paso de trabajo en frío controlado | Especificado para estructuras soldadas con mínimos mecánicos definidos |
| H112 | Ligeramente endurecido por deformación del proceso de laminación, sin calificación de corrosión | Aceptable para estructura general, no para contacto con agua de mar por sí solo |
| O | Totalmente recocido, máxima conformabilidad | Utilizado para conformado severo, generalmente seguido de soldadura |
La regla práctica es simple: si la pieza está expuesta al agua de mar y permanece en su lugar durante años, la línea del temple debe indicar H116 o H321. Una cotización que ofrezca H112 para la misma pieza es más barata porque no conlleva calificación de corrosión, no porque el metal sea diferente.
Propiedades físicas del 5456
| Propiedad | Valor típico |
|---|---|
| Densidad | 2,66 g/cm³ |
| Intervalo de fusión | 570–638 °C |
| Conductividad térmica | 117–127 W/m·K |
| Conductividad eléctrica | 28,5–29,5% IACS |
| Módulo elástico | 69–74 GPa |
| Coeficiente de dilatación térmica | 23.9 × 10-⁶ /°C |
| Respuesta magnética | No magnético |
Esas dos cifras de conductividad son inferiores a lo que la mayoría de los diseñadores espera, y se derivan directamente del contenido de magnesio. Cada porcentaje de magnesio en solución sólida dispersa electrones y fonones, por lo que el 5456, con aproximadamente un 29% IACS y 120 W/m·K, se sitúa muy por debajo del 5052, cercano al 35% IACS y 138 W/m·K. Cualquier aplicación que utilice la pieza como conductor o difusor de calor está trabajando en contra de la química.
Resistencia a la corrosión y servicio marino
En agua de mar y atmósferas marinas, el 5456 se comporta bien —siempre que el temple conlleve su calificación de corrosión. La película de óxido que se forma espontáneamente se estabiliza por el contenido de magnesio y cromo, lo que ralentiza el ataque por cloruros y mantiene la picadura superficial. En la práctica, esto se traduce en un menor mantenimiento en dique seco en comparación con el acero pintado y en un largo historial de servicio en forros de casco.
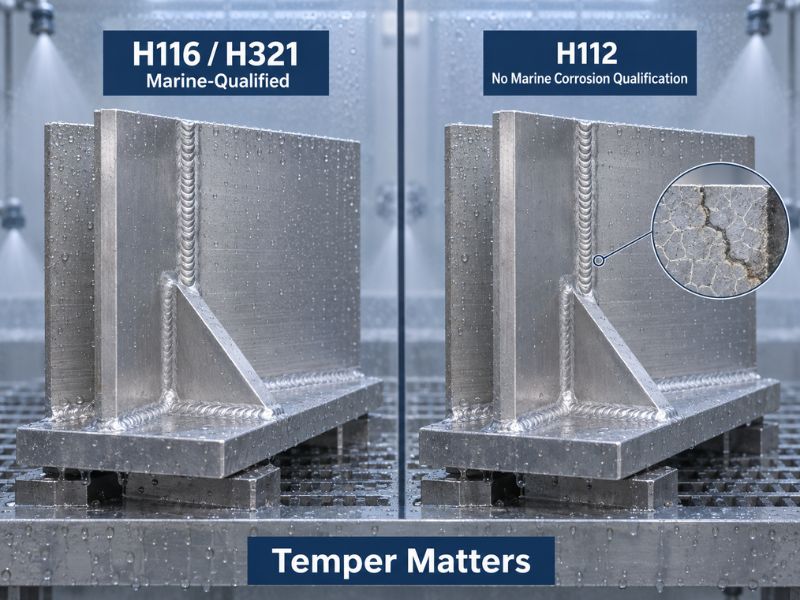
Tres condiciones cambian ese panorama:
- Temperatura sostenida por encima de aproximadamente 65 °C. Las estructuras de sala de máquinas, los tanques calentados y los accesorios adyacentes a escapes son los fallos clásicos. O bien se aleja la pieza de la fuente de calor, o bien se pasa al 5454, cuyo menor contenido de magnesio lo mantiene fuera del rango de sensitización.
- Secciones gruesas bajo tensión de tracción sostenida. La placa gruesa retiene más tensiones de restricción después de la soldadura, y la SCC necesita tanto una trayectoria susceptible como tensión. Las secciones transversales más gruesas en 5456 merecen una revisión de ingeniería explícita.
- Contacto con metales disímiles. El aluminio es anódico respecto al cobre, el latón y el acero inoxidable. El aislamiento y el drenaje deben diseñarse desde el principio, no descubrirse en servicio.
Trabajar con 5456: conformado, soldadura y mecanizado
Soldadura. 5456 suelda bien por MIG y TIG, pero el diseño de la junta no puede utilizar las propiedades del metal base. Debido a que la aleación no es tratable térmicamente, la zona afectada por el calor se recuece hacia la condición O y permanece allí — ningún tratamiento posterior a la soldadura la restaura. Las propiedades del metal de soldadura de un depósito ER5556 sobre placa base 5083 o 5456 alcanzan aproximadamente 280–310 MPa de resistencia a la tracción y 130–165 MPa de límite elástico, frente a 255 MPa de límite elástico del metal base H116. Esto representa una caída de aproximadamente 35–45% en el límite elástico cerca de la junta, y las tensiones admisibles de AWS D1.2 ya asumen esto, por lo que se debe diseñar con el valor de la ZAC recocida en lugar del temple adquirido.
| Relleno | Contenido en magnesio | Cuando es adecuado | A tener en cuenta |
|---|---|---|---|
| ER5556 | ~5.0% | Predeterminado para 5456 — coincide con la aleación base y ofrece el mejor rendimiento frente a la corrosión | Disponibilidad limitada fuera de las cadenas de suministro marino |
| ER5183 | ~4.8% | Cuando la máxima resistencia en estado soldado de la junta es determinante | Confirmar con el procedimiento aprobado |
| ER5356 | ~4.5% | Fabricación general con 5xxx, ampliamente disponible en stock | No es preferible para servicio continuo por encima de aproximadamente 65 °C |
| ER4043 | Con contenido de silicio | Evitar en 5456 | El silicio se combina con el magnesio formando Mg₂Si frágil y la soldadura se anodiza en negro |
Conformado. La conformabilidad depende del temple. O y H111 admiten doblado severo y embutición; H116 y H321 aceptan conformado moderado, pero los radios de doblado deben ampliarse respecto a lo que esperaría un taller acostumbrado al 5052. Conformar en frío placa H321 hasta endurecerla y luego ponerla en servicio invita tanto a fisuración como a mayores tensiones residuales, lo que alimenta directamente el mecanismo de SCC descrito anteriormente.
Mecanizado. El 5456 se mecaniza de forma aceptable pero es más gomoso que las aleaciones tratables térmicamente, por lo que la evacuación de viruta y el afilado de las herramientas importan más que la potencia del husillo. El control de viruta mejora con ángulos de desprendimiento mayores y geometría de corte positiva.
Acabado. Como todas las aleaciones 5xxx, el 5456 se anodiza en un gris apagado en lugar de un acabado brillante, y no igualará en color una extrusión de 6063. Si la apariencia es un criterio, especifique ese requisito antes de realizar el pedido en lugar de descubrirlo en el montaje.
5456 vs 5083 vs 5086 vs 5052: Cómo elegir
| Aleación y temple | Tracción, mín. (MPa) | Límite elástico, mín. (MPa) | Magnesio (%) | Donde destaca |
|---|---|---|---|---|
| 5456-H116 | 315 | 230 | 4.7–5.5 | Mayor resistencia del grupo en contacto con agua de mar |
| 5083-H116 | 275 | 215 | 4.0–4.9 | Mayor disponibilidad, historial marino mejor documentado |
| 5086-H116 | 240 | 195 | 3.5–4.5 | Buen rendimiento marino a menor costo y mejor conformabilidad |
| 5052-H32 | 215 | 160 | 2.2–2.8 | Trabajo de chapa con mucho conformado, sin límite de sensibilización |
Leer la columna del magnesio explica casi todo sobre cómo se comportan estas cuatro. Más magnesio compra resistencia y cuesta capacidad térmica: las dos calidades de alto magnesio conllevan la restricción de 65 °C, mientras que el 5052 con 2,2–2,8% no. La disponibilidad va en sentido contrario — el 5083 se almacena en casi todas partes, y el 5456 es un pedido especial en muchos centros de servicio, lo que se refleja tanto en el precio como en el plazo de entrega.
Decisión final: Cuándo especificar 5456
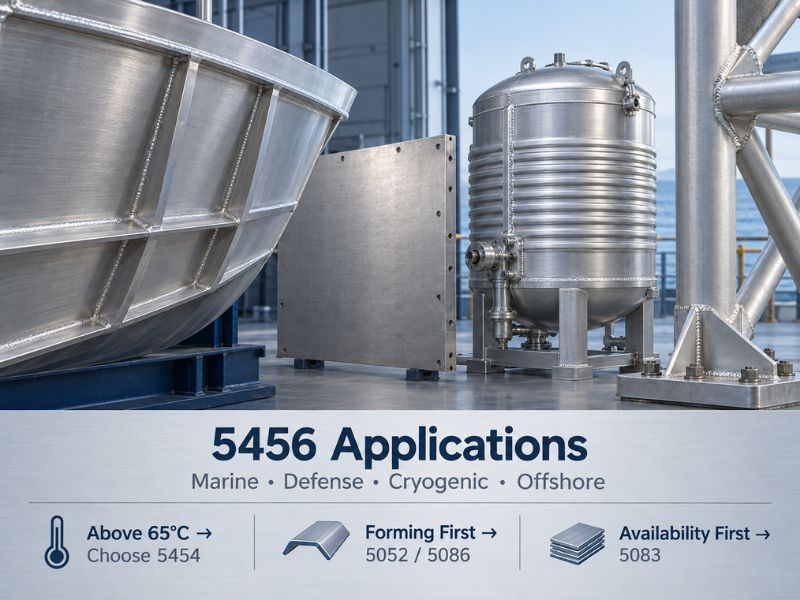
Las entradas a continuación responden si se debe usar la aleación. Las aplicaciones se cubren por separado en la siguiente sección — esta sección cubre la decisión, aquella cubre los destinos.
Sí — el 5456 es adecuado cuando:
- El diseño necesita más resistencia que la que proporciona el 5083-H116 y el espesor no puede aumentarse para compensar
- La estructura es soldada, permanece en contacto con agua de mar y la especificación puede exigir H116 o H321 con resultados de ensayo B928
- La resistencia al impacto y la tenacidad a baja temperatura son importantes, incluido servicio criogénico y en alta mar
- El crecimiento térmico debe mantenerse predecible frente a un coeficiente de expansión documentado bajo carga dinámica
No — elegir otra cosa cuando:
- La temperatura continua del metal pueda superar aproximadamente 65 °C — pasar a 5454 en su lugar
- El plazo de entrega y la disponibilidad en stock dominan la decisión — el 5083 es la cadena de suministro más segura
- La pieza necesita un acabado anodizado brillante o con color igualado — usar 6xxx
- El conformado predomina sobre la resistencia — el 5052 o el 5086 costarán menos y se conformarán más fácilmente
- El proyecto requiere resistencia que solo el tratamiento térmico proporciona — pasar a una serie tratable térmicamente
Dónde se utiliza el 5456
Marina y construcción naval. El forro del casco, las cubiertas, los mamparos y las superestructuras de patrulleras, embarcaciones de trabajo y naves de alta velocidad constituyen el conjunto de aplicaciones principal. El 5456 se gana su lugar donde la reducción de peso vale la pena pagarla, ya que el margen de resistencia sobre el 5083 permite al diseñador del casco reducir espesor en lugar de aumentarlo.
Defensa y estructuras de protección. Las placas de blindaje para vehículos militares, los componentes de puentes militares y los conjuntos resistentes a explosiones utilizan 5456 por su absorción de energía combinada con rendimiento balístico. MIL-DTL-46027 es una especificación que cubre este ámbito, y conlleva sus propios requisitos de temple y ensayo más allá de las normas comerciales.
Recipientes a presión y fabricaciones soldadas pesadas. El 5456 aparece en tanques de almacenamiento, recipientes a presión y grandes bastidores de transporte donde la integridad de las juntas soldadas rige el diseño. La eficiencia de la junta siempre debe calcularse a partir de las propiedades de la ZAC recocida, no de las cifras del metal base H116.
Servicio criogénico y en alta mar. A diferencia del acero al carbono, las aleaciones 5xxx no sufren una transición dúctil-frágil a medida que desciende la temperatura, y tanto la resistencia como el alargamiento mejoran. Esto hace que el 5456 sea utilizable para tanques criogénicos y para estructuras en alta mar expuestas a climas fríos.
Ventajas y limitaciones de un vistazo
| Dimensión | Ventaja | Limitación |
|---|---|---|
| Fuerza | Mayor resistencia en estado fabricado de las aleaciones 5xxx comunes | No heat-treat route exists to raise it further |
| Corrosión | Excellent seawater performance with H116/H321 qualification | Requires that temper; H112 carries no corrosion qualification |
| Temperatura | Stable in cold service, including cryogenic | Unusable above roughly 65 °C because of sensitization |
| Soldabilidad | Welds cleanly by MIG and TIG with matching filler | HAZ anneals to O condition with ~35–45% yield loss, permanent |
| Disponibilidad | Supplied by marine-focused mills and stockists | Thinner supply chain and longer lead times than 5083 |
| Coste | Justifies itself where strength removes thickness | Higher per-kilo price and often a customs temper requirement |
| Formabilidad | Workable in O and H111 | H116/H321 need wide bend radii and careful cold work |
| Apariencia | Acceptable with paint or coating | Anodizes grey, will not bright-match 6063 |
Sourcing 5456: What to Specify
A 5456 enquiry that carries the following items will come back priced correctly the first time. One that does not will return a cheaper quote for material that will not pass inspection:
| Specification Item | What to State | Why It Changes the Quote |
|---|---|---|
| Temple | H116 or H321 for anything touching seawater | Corrosion-tested plate costs more than H112 |
| Estándar | ASTM B928 for marine, B209 for general product form | Each carries different test requirements |
| Thickness range | Relevant ranges change mechanical minimums | Minimums drop as thickness increases |
| Exfoliation / IGC test | Required if the part is contact seawater | B928 requires ≤PB and ≤15 mg/cm² |
| certificates | MTC required; SGS testing if specified by the project | Traceability is part of the deliverable |
| Form and size | Plate, sheet, bar, tube, or profile with dimensions | Determines mill routing and lead time |
Linsy supplies 5456 in plate, sheet, bar, tube, and extruded profiles, most commonly in O, H111, H112, H116, and H321 temper. Typical plate-range supply runs from 6 mm up to 120 mm thick, with sheet and coil down to about 0.5 mm; other sizes can be discussed against the order specification. Every shipment leaves with a mill test certificate documenting composition and mechanical properties, and third-party SGS reports — including chemical, mechanical, ultrasonic, and dimensional — can be arranged on request. Production runs under ISO 9001, ISO 14001, and ISO 45001 systems.
Custom sizes for non-stock items typically run 10–60 days depending on alloy, dimensions, processing, and order complexity, and low-MOQ custom production is available. In-house support covers CNC machining, MIG and TIG welding, laser cutting, and surface finishing including anodizing and polishing.
Conclusión
5456 buys roughly 40 MPa of additional strength over 5083-H116 at the same code minimum, and it charges for that with two hard conditions: the temper must be H116 or H321 for anything touching seawater, and the structure must stay below about 65 °C or move to 5454. Those two rules are where 5456 projects go wrong, and neither appears in a datasheet handed over at quotation stage.
Linsy Aluminum works with exactly that boundary. We supply 5456 across plate, sheet, bar, tube, and profiles in O, H111, H112, H116, and H321, with the mill test certificate issued for every order and optional SGS reports where a project requires third-party verification. If there is any doubt about whether the service temperature or the temper is right for a design, send the drawing and the operating conditions — we will confirm which specification actually needs to appear on the purchase order before it is placed.
Preguntas frecuentes
Is 5456 stronger than 5083?
Yes, by a useful margin at the code minimum. ASTM B928 sets 5456-H116 at 315 MPa tensile and 230 MPa yield against 275 MPa and 215 MPa for 5083-H116, so the difference is about 40 MPa tensile and 15 MPa yield in the same thickness range. The trade-off is supply: 5083 is stocked far more widely, and its marine service record is documented across more vessels.
Why is 65 °C the stated limit for 5456?
Above about 3% magnesium, extended exposure around 65 °C and above pulls dissolved magnesium out of solution and precipitates beta phase along grain boundaries. That creates an anodic path between grains, opening the door to intergranular corrosion, exfoliation, and stress corrosion cracking. Because 5456 cannot be heat treated, the condition cannot be reversed once it develops. Parts near engines, heated tanks, or exhaust runs are the usual offenders, and 5454 is the standard substitute in those zones.
Which temper should be specified for a seawater-facing hull plate?
H116 or H321, stated with ASTM B928. Both receive a stabilising treatment that disperses beta-phase particles inside the grains rather than letting them form a continuous film at the boundaries, and B928 verifies the outcome with an exfoliation test at PB or better and an intergranular mass-loss limit of 15 mg/cm². H112 sits outside that qualification and is not a substitute in saltwater contact.
What happens to strength after welding 5456?
The heat-affected zone anneals back toward the O condition and stays there, since no post-weld heat treatment restores strain hardening. An ER5556 deposit on 5456 base plate typically gives 280–310 MPa tensile and 130–165 MPa yield, against about 255 MPa yield for H116 parent metal — a 35–45% reduction near the weld. AWS D1.2 allowable stresses already assume this, so joints must be designed to annealed HAZ values rather than the specified temper.
Can 5456 be anodized?
Yes, but it does not produce the finish most people expect. Like all 5xxx alloys it anodizes to a muted grey rather than a bright surface, and it will not colour-match a 6063 extrusion. Where appearance matters, that needs to be agreed before ordering, or captured through paint and coating instead.






