


Was ist 5456-Aluminium?
5456 ist eine Knetlegierung aus Aluminium und Magnesium der 5xxx-Serie, bei der 4,7–5,5% Magnesium die Ausscheidungshärtung ersetzt, die sonst durch Wärmebehandlung erfolgen würde. Sie ist nicht aushärtbar, sodass jeder zusätzliche Megapascal aus Kaltverfestigung und Legierungsgehalt stammt und nicht aus einem Abschreck- und Auslagerungszyklus. Mangan erhöht die Zähigkeit und Chrom kontrolliert die Kornstruktur, was zusammen 5456 die höchste Festigkeit im Lieferzustand unter den üblicherweise vorrätigen 5xxx-Legierungen verleiht.
Dieser Magnesiumgehalt ist auch die Quelle der einzigen ernsthaften Einschränkung der Legierung. Oberhalb von etwa 3% Magnesium scheidet eine Al-Mg-Legierung, die über längere Zeiträume bei über etwa 65 °C gehalten wird, eine Beta-Phase entlang der Korngrenzen aus, und dieses Netzwerk ist anodisch gegenüber der umgebenden Matrix. Die Korrosion wandert dann entlang der Korngrenzen statt über die Oberfläche, weshalb hochmagnesiumhaltige Sorten eine spezifische Zustandsform — nicht nur eine spezifische Legierung — benötigen, um für den Marineservice als akzeptabel zu gelten.
5456 Chemische Zusammensetzung
Die unten aufgeführten Grenzwerte entsprechen ASTM B209 für Blech und Platte. Der Titanwert unterscheidet sich zwischen benachbarten Sorten: 5456 erlaubt max. 0,20, während 5056 nur max. 0,15 erlaubt, sodass die beiden nicht voneinander übernommen werden dürfen.
| Element | Zusammensetzung (% nach Gewicht) |
|---|---|
| Silizium (Si) | 0,25 max |
| Eisen (Fe) | 0,40 max. |
| Kupfer (Cu) | 0,10 max |
| Mangan (Mn) | 0.50–1.00 |
| Magnesium (Mg) | 4.7–5.5 |
| Chrom (Cr) | 0.05–0.20 |
| Zink (Zn) | 0,25 max |
| Titan (Ti) | 0,20 max. |
| Andere, jeweils | 0,05 max |
| Sonstige, insgesamt | 0,15 max |
| Aluminium (Al) | Bilanz |
Zwei Einträge verdienen Aufmerksamkeit auf einer Bestellung. Magnesium auf diesem Niveau ist das, was die Festigkeit liefert, die 5456 über 5083 stellt, sodass ein Zertifikat, das Magnesium nahe dem unteren Ende des Bereichs zeigt, die Frage aufwerfen sollte, wie viel des Festigkeitsvorteils erhalten bleibt. Kupfer ist auf 0,10% begrenzt, weil Kupfer direkt gegen die Meerwasserkorrosionsleistung wirkt.
5456 Mechanische Eigenschaften nach Zustand
Die unten aufgeführten typischen Werte stammen aus ASM- und Aluminum Association-Daten für Walzprodukte. Sie sind nützlich für Vergleiche und frühe Konstruktionsarbeiten, aber garantierte Werte folgen der anwendbaren Spezifikation und Dicke, und das Mühlenprüfzeugnis bestimmt, was tatsächlich geliefert wurde.
| Temperament | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung (%) | Typische Härte (HB) |
|---|---|---|---|---|
| O (geglüht) | 310 | 159 | 24 | — |
| H111 | 310 | 180 | 14 | — |
| H112 | 310 | 166 | 22 | — |
| H116 / H321 | 350 | 255 | 12 | 90 |
Für alles, was durch ASTM B928 geregelt ist, ist das Code-Minimum die verbindliche Zahl, nicht der typische Wert:
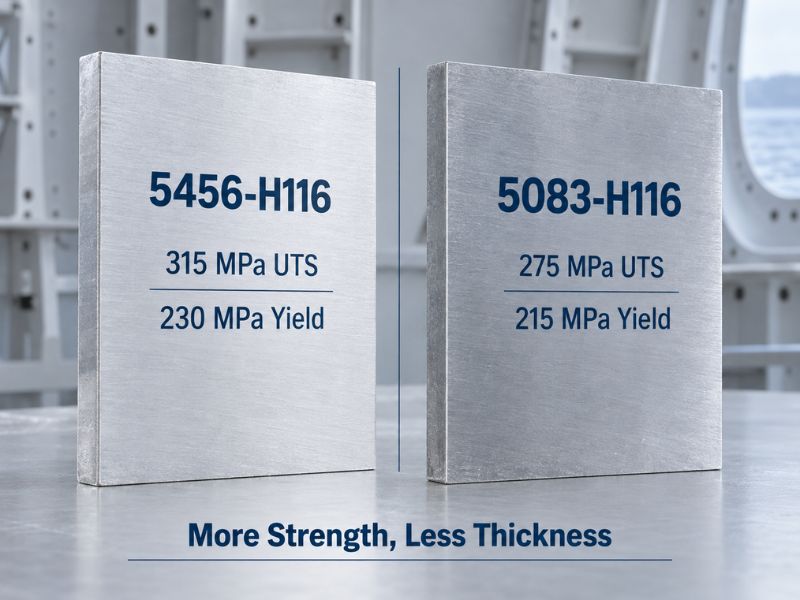
| Temperament | Dickenbereich | Zugfestigkeit, min (MPa) | Streckgrenze, min (MPa) | Dehnung, min (%) |
|---|---|---|---|---|
| 5456-H116 / H321 | 3–40 mm | 315 | 230 | 10 |
| 5083-H116 / H321 | 3–50 mm | 275 | 215 | 10 |
| 5086-H116 / H321 | 3–50 mm | 240 | 195 | 10 |
Die Zeile, die hier am wichtigsten ist, ist die erste. Im Vergleich zu 5083-H116 liefert 5456-H116 etwa 40 MPa mehr Zugfestigkeit und etwa 15 MPa mehr Streckgrenze bei gleichem Code-Minimum, was den gesamten kommerziellen Grund für die Wahl gegenüber dem weitaus häufiger vorrätigen 5083 darstellt.
Warum H116 und H321 existieren: Die 65°C-Sensibilisierungsgrenze
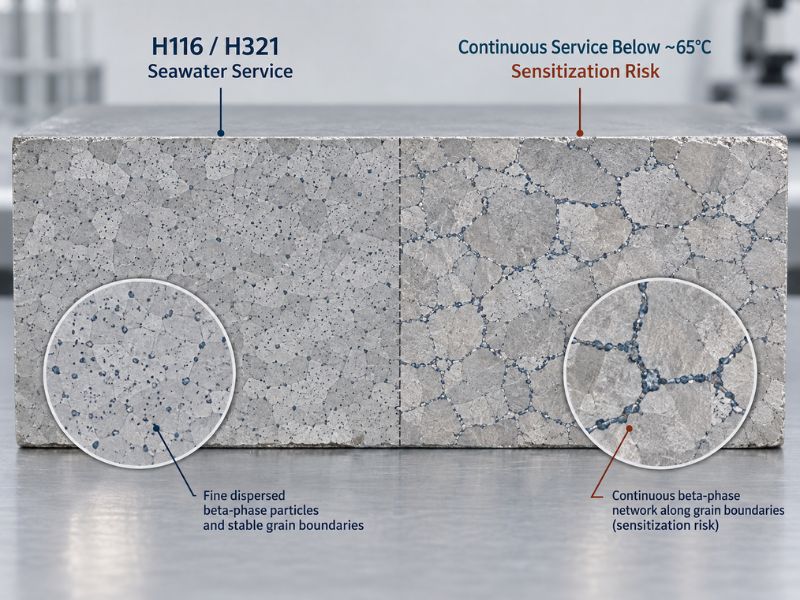
Sensibilisierung ist der Versagensmodus, der bestimmt, wie 5456 spezifiziert werden darf. Oberhalb von etwa 3% Magnesium treibt längere Exposition im Bereich von 65 °C und darüber gelöstes Magnesium aus der festen Lösung in Beta-Phasen-Partikel entlang der Korngrenzen. Sobald diese Partikel ein zusammenhängendes Netzwerk bilden, wird die Legierung anfällig für interkristalline Korrosion, Schichtkorrosion und Spannungsrisskorrosion — all dies schreitet intern fort und wird bei Sichtprüfung leicht übersehen.
5456 kann hiervon nicht durch Wärmebehandlung ausgenommen werden. Es ist eine nicht aushärtbare Legierung, und es gibt keinen Auslagerungszyklus, der ein etabliertes Korngrenzennetzwerk auflöst. Sobald eine Sensibilisierung eingetreten ist, ist der Zustand dauerhaft.
H116 und H321 existieren speziell, um diesen Mechanismus zu verzögern. Beide sind kaltverfestigte Zustände, die eine stabilisierende Wärmebehandlung erhalten, welche etwaige Beta-Phasen-Partikel in eine feine, dispergierte Verteilung innerhalb der Körner treibt statt in einen kontinuierlichen Film zwischen ihnen. ASTM B928 verifiziert dann das Ergebnis: H116- und H321-Platten müssen einen Schichtkorrosionstest mit einer Bewertung nicht schlechter als PB und eine interkristalline Korrosions-Masseverlustgrenze von 15 mg/cm² bestehen.
| Zustand | Praktisch bedeutet das | Typische Angebotssprache |
|---|---|---|
| H116 | Kaltverfestigt, stabilisiert zur Erfüllung der B928-Schicht- und Interkristallinitätsgrenzen | Spezifiziert, wo Klassifikationsgesellschaftsgenehmigung erforderlich ist |
| H321 | Kaltverfestigt und stabilisiert mit einem kontrollierten Kaltverformungsschritt | Spezifiziert für geschweißte Struktur mit definierten mechanischen Mindestwerten |
| H112 | Leicht kaltverfestigt aus dem Walzprozess, keine Korrosionsqualifikation | Akzeptabel für allgemeine Struktur, nicht für Meerwasserkontakt allein |
| O | Vollständig geglüht, maximale Umformbarkeit | Verwendet für starke Umformung, üblicherweise gefolgt von Schweißen |
Die praktische Regel ist einfach: Wenn das Teil Meerwasser ausgesetzt ist und jahrelang an Ort und Stelle bleibt, muss die Zustandszeile H116 oder H321 lauten. Ein Angebot, das H112 für dasselbe Teil anbietet, ist billiger, weil es keine Korrosionsqualifikation trägt, nicht weil das Metall anders wäre.
5456 Physikalische Eigenschaften
| Eigentum | Typischer Wert |
|---|---|
| Dichte | 2,66 g/cm³ |
| Schmelzbereich | 570–638 °C |
| Wärmeleitfähigkeit | 117–127 W/m·K |
| Elektrische Leitfähigkeit | 28,5–29,5% IACS |
| Elastischer Modul | 69–74 GPa |
| Wärmeausdehnungskoeffizient | 23.9 × 10-⁶ /°C |
| Magnetische Reaktion | Nichtmagnetisch |
Diese beiden Leitfähigkeitswerte sind niedriger, als die meisten Konstrukteure erwarten, und sie folgen direkt aus dem Magnesiumgehalt. Jedes Prozent Magnesium in fester Lösung streut Elektronen und Phononen, sodass 5456 bei etwa 29% IACS und 120 W/m·K deutlich unter 5052 bei etwa 35% IACS und 138 W/m·K liegt. Jede Anwendung, die das Teil als Leiter oder Wärmeverteiler nutzt, arbeitet gegen die Chemie.
Korrosionsbeständigkeit und Marineservice
In Meerwasser und Meeresatmosphären schneidet 5456 gut ab — vorausgesetzt, der Zustand trägt seine Korrosionsqualifikation. Der sich spontan bildende Oxidfilm wird durch den Magnesium- und Chromgehalt stabilisiert, was den Chloridangriff verlangsamt und Lochfraß flach hält. In der Praxis übersetzt sich dies in geringeren Trockendock-Wartungsaufwand im Vergleich zu lackiertem Stahl und eine lange Betriebsbilanz bei Rumpfbeplattung.
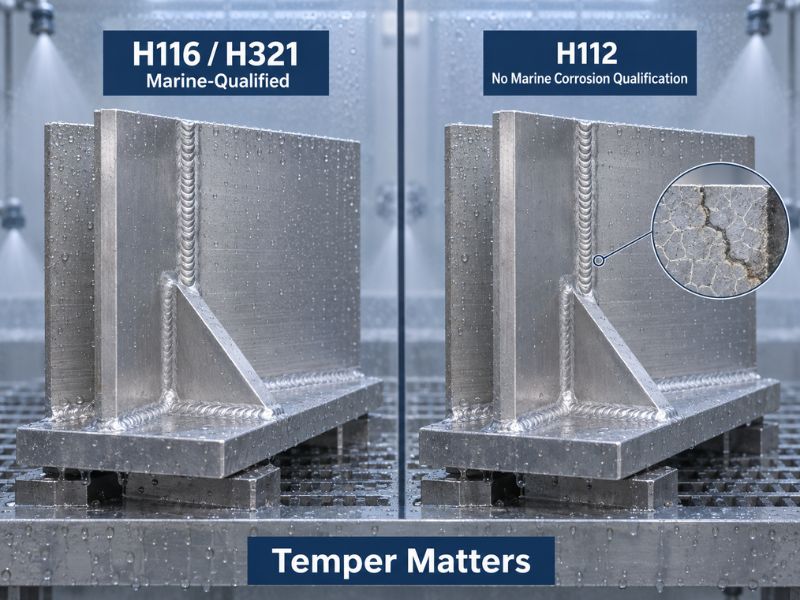
Drei Bedingungen ändern dieses Bild:
- Anhaltende Temperatur über etwa 65 °C. Maschinenraumstrukturen, beheizte Tanks und abgasnahe Armaturen sind die klassischen Ausfälle. Entweder das Teil von der Wärmequelle entfernen oder auf 5454 umsteigen, dessen niedrigerer Magnesiumgehalt es außerhalb des Sensibilisierungsbereichs hält.
- Dicke Querschnitte unter anhaltender Zugspannung. Dicke Platten halten nach dem Schweißen mehr Rückhaltespannung, und SCC benötigt sowohl einen anfälligen Pfad als auch Spannung. Dickere Querschnitte bei 5456 verdienen eine ausdrückliche ingenieurtechnische Überprüfung.
- Kontakt mit unterschiedlichen Metallen. Aluminium ist anodisch gegenüber Kupfer, Messing und Edelstahl. Isolierung und Drainage müssen eingeplant werden, nicht im Betrieb entdeckt werden.
Arbeiten mit 5456: Umformen, Schweißen und Bearbeiten
Schweißen. 5456 lässt sich gut durch MIG und TIG schweißen, aber die Konstruktion darf nicht mit den Eigenschaften des Grundwerkstoffs rechnen. Da die Legierung nicht aushärtbar ist, wird die wärmebeeinflusste Zone in Richtung des O-Zustands geglüht und verbleibt dort — keine Nachbehandlung nach dem Schweißen stellt sie wieder her. Die Schweißguteigenschaften einer ER5556-Abscheidung auf 5083 oder 5456 Grundplatte liegen bei etwa 280–310 MPa Zugfestigkeit und 130–165 MPa Streckgrenze, gegenüber 255 MPa Streckgrenze für H116 Grundwerkstoff. Das ist ein Rückgang der Streckgrenze von etwa 35–45% in der Nähe der Naht, und AWS D1.2 zulässige Spannungen berücksichtigen dies bereits, daher sollte man auf den geglühten HAZ-Wert auslegen und nicht auf den gekauften Zustand.
| Füllstoff | Magnesiumgehalt | Wann es passt | Worauf zu achten ist |
|---|---|---|---|
| ER5556 | ~5.0% | Standard für 5456 — entspricht der Grundlegierung und bietet die beste Korrosionsleistung | Begrenzte Verfügbarkeit außerhalb mariner Lieferketten |
| ER5183 | ~4.8% | Wo maximale Festigkeit im geschweißten Zustand an der Naht entscheidend ist | Gegen das genehmigte Verfahren abgleichen |
| ER5356 | ~4.5% | Allgemeine 5xxx-Fertigung, weit verbreitet auf Lager | Nicht bevorzugt für Dauerbetrieb über etwa 65 °C |
| ER4043 | Siliziumhaltig | Bei 5456 vermeiden | Silizium verbindet sich mit Magnesium zu sprödem Mg₂Si und die Schweißnaht anodisiert schwarz |
Umformen. Die Umformbarkeit folgt dem Zustand. O und H111 eignen sich für starkes Biegen und Tiefziehen; H116 und H321 nehmen mäßige Umformung an, aber Biegeradien müssen im Vergleich zu dem, was eine an 5052 gewöhnte Werkstatt erwartet, aufgeweitet werden. Kaltumformen von H321-Platte bis zur Verfestigung und anschließender Einsatz lädt sowohl zu Rissen als auch zu höheren Eigenspannungen ein, was direkt in den oben genannten SCC-Mechanismus mündet.
Zerspanung. 5456 lässt sich akzeptabel zerspanen, ist aber gummiartiger als die aushärtbaren Legierungen, daher sind Späneabfuhr und scharfes Werkzeug wichtiger als Spindelleistung. Die Spanlenkung verbessert sich mit größeren Spanwinkeln und positiver Schneidengeometrie.
Oberflächenbehandlung. Wie alle 5xxx-Legierungen anodisiert 5456 zu einem gedämpften Grau statt zu einer glänzenden Oberfläche, und es lässt sich farblich nicht an eine 6063-Extrusion angleichen. Wenn das Aussehen ein Kriterium ist, sollte diese Anforderung vor der Auftragserteilung spezifiziert werden, anstatt sie bei der Montage zu entdecken.
5456 vs. 5083 vs. 5086 vs. 5052: Wie man wählt
| Legierung und Zustand | Zugfestigkeit, min. (MPa) | Streckgrenze, min. (MPa) | Magnesium (%) | Wo es überzeugt |
|---|---|---|---|---|
| 5456-H116 | 315 | 230 | 4.7–5.5 | Höchste Festigkeit der Gruppe bei Meerwasserkontakt |
| 5083-H116 | 275 | 215 | 4.0–4.9 | Breiteste Verfügbarkeit, am besten dokumentierte marine Einsatzgeschichte |
| 5086-H116 | 240 | 195 | 3.5–4.5 | Gute marine Leistung bei niedrigeren Kosten und besserer Umformbarkeit |
| 5052-H32 | 215 | 160 | 2.2–2.8 | Umformintensive Blecharbeiten, keine Sensibilisierungsgrenze |
Liest man die Magnesiumspalte von oben nach unten, erklärt das fast alles über das Verhalten dieser vier. Mehr Magnesium erkauft Festigkeit und kostet Temperaturfähigkeit: Die beiden magnesiumreichen Sorten tragen die 65 °C-Beschränkung, während 5052 mit 2,2–2,8% sie nicht hat. Die Verfügbarkeit verläuft umgekehrt — 5083 ist fast überall auf Lager, und 5456 ist bei vielen Service-Centern eine Sonderbestellung, was sich sowohl im Preis als auch in der Lieferzeit widerspiegelt.
Go/No-Go: Wann 5456 spezifiziert werden sollte
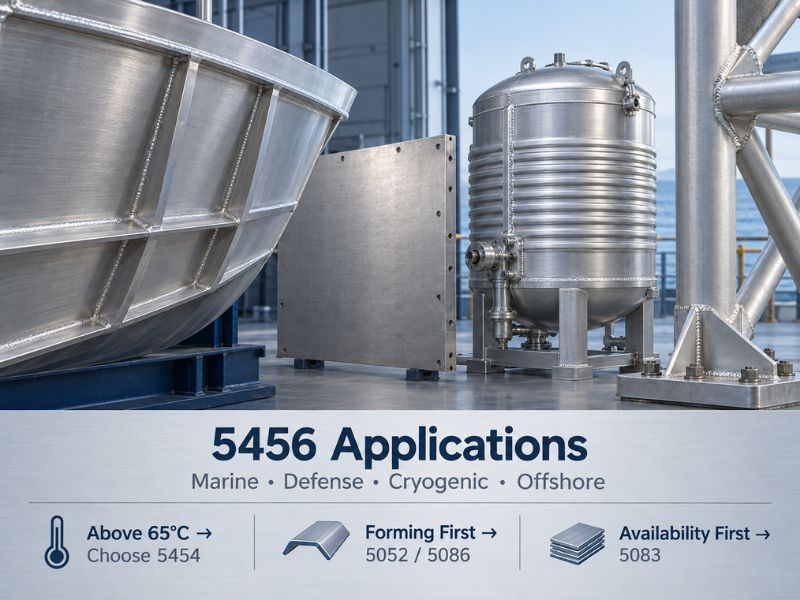
Die folgenden Einträge beantworten, ob die Legierung verwendet werden sollte. Anwendungen werden im nächsten Abschnitt separat behandelt — dieser Abschnitt behandelt die Entscheidung, jener die Einsatzorte.
Go — 5456 passt, wenn:
- Die Konstruktion mehr Festigkeit benötigt als 5083-H116 bietet und die Dicke nicht erhöht werden kann, um dies auszugleichen
- Die Struktur geschweißt ist, in Meerwasserkontakt bleibt und die Spezifikation H116 oder H321 mit B928-Prüfergebnissen verlangen kann
- Schlagfestigkeit und Zähigkeit bei niedriger Temperatur wichtig sind, einschließlich kryogener und Offshore-Anwendungen
- Das thermische Wachstum bei dynamischer Belastung anhand eines dokumentierten Ausdehnungskoeffizienten vorhersehbar bleiben muss
No-Go — wählen Sie etwas anderes, wenn:
- Die kontinuierliche Metalltemperatur etwa 65 °C überschreiten kann — wechseln Sie stattdessen zu 5454
- Lieferzeit und Lagerverfügbarkeit die Entscheidung dominieren — 5083 ist die sicherere Lieferkette
- Das Teil eine glänzende oder farblich angeglichene anodisierte Oberfläche benötigt — verwenden Sie 6xxx
- Umformung gegenüber Festigkeit dominiert — 5052 oder 5086 kosten weniger und lassen sich leichter umformen
- Das Projekt Festigkeit erfordert, die nur eine Wärmebehandlung liefert — wechseln Sie zu einer aushärtbaren Serie
Wo 5456 verwendet wird
Marine- und Schiffbau. Rumpfbeplattung, Decks, Schotten und Aufbauten auf Patrouillenbooten, Arbeitsschiffen und Hochgeschwindigkeitsfahrzeugen sind die Kernanwendungsgruppe. 5456 verdient seinen Platz, wo Gewichtsreduzierung den Aufpreis wert ist, da der Festigkeitsvorsprung gegenüber 5083 es einem Rumpfkonstrukteur ermöglicht, Dicke zu reduzieren statt hinzuzufügen.
Verteidigungs- und Schutzstrukturen. Panzerplatten für Militärfahrzeuge, militärische Brückenkomponenten und explosionsbeständige Baugruppen verwenden 5456 für Energieabsorption in Kombination mit ballistischer Leistung. MIL-DTL-46027 ist eine Spezifikation, die diesen Bereich abdeckt, und sie trägt eigene Zustands- und Prüfanforderungen über die kommerziellen Normen hinaus.
Druckbehälter und schwere geschweißte Konstruktionen. 5456 erscheint in Lagertanks, Druckbehältern und großen Transportrahmen, wo die Integrität der Schweißverbindung die Konstruktion bestimmt. Der Nahtwirkungsgrad muss stets aus den geglühten HAZ-Eigenschaften berechnet werden, nicht aus den H116-Grundwerkstoffwerten.
Kryogene und Offshore-Anwendungen. Anders als Kohlenstoffstahl erleiden 5xxx-Legierungen keinen Übergang von duktil zu spröde bei fallender Temperatur, und sowohl Festigkeit als auch Dehnung verbessern sich. Das macht 5456 nutzbar für kryogene Tanks und für Offshore-Strukturen in kalten Klimazonen.
Vor- und Nachteile im Überblick
| Abmessung | Vorteil | Begrenzung |
|---|---|---|
| Stärke | Höchste Festigkeit im gefertigten Zustand der gängigen 5xxx-Legierungen | Es existiert kein Wärmebehandlungsweg, um ihn weiter zu erhöhen |
| Korrosion | Hervorragende Meerwasserleistung mit H116/H321-Qualifikation | Erfordert diese Zustandsform; H112 trägt keine Korrosionsqualifikation |
| Temperatur | Stabil im Kaltbetrieb, einschließlich kryogener Anwendungen | Unbrauchbar über etwa 65 °C aufgrund von Sensibilisierung |
| Schweißeignung | Schweißt sauber mit MIG und TIG mit passendem Zusatzwerkstoff | Wärmeeinflusszone glüht in den O-Zustand mit ~35–45 % Streckgrenzenverlust, dauerhaft |
| Verfügbarkeit | Geliefert von marineorientierten Hüttenwerken und Lagerhändlern | Dünnere Lieferkette und längere Lieferzeiten als 5083 |
| Kosten | Rechtfertigt sich dort, wo Festigkeit Wandstärke einspart | Höherer Preis pro Kilo und oft eine zollrechtliche Zustandsanforderung |
| Verformbarkeit | Verarbeitbar in O und H111 | H116/H321 erfordern große Biegeradien und sorgfältige Kaltverformung |
| Erscheinungsbild | Akzeptabel mit Farbe oder Beschichtung | Eloxiert grau, wird nicht hell mit 6063 übereinstimmen |
Beschaffung von 5456: Was zu spezifizieren ist
Eine 5456-Anfrage, die die folgenden Punkte enthält, wird beim ersten Mal korrekt bepreist zurückkommen. Eine, die dies nicht tut, wird ein günstigeres Angebot für Material zurückgeben, das die Prüfung nicht bestehen wird:
| Spezifikationspunkt | Was anzugeben ist | Warum es das Angebot verändert |
|---|---|---|
| Temperament | H116 oder H321 für alles, was mit Meerwasser in Berührung kommt | Korrosionsgeprüftes Blech kostet mehr als H112 |
| Standard | ASTM B928 für Marine, B209 für allgemeine Produktform | Jede trägt unterschiedliche Prüfanforderungen |
| Dickenbereich | Relevante Bereiche verändern mechanische Mindestwerte | Mindestwerte sinken mit zunehmender Dicke |
| Exfoliations- / IGC-Test | Erforderlich, wenn das Teil mit Meerwasser in Kontakt kommt | B928 erfordert ≤PB und ≤15 mg/cm² |
| Zertifikate | MTC erforderlich; SGS-Prüfung, wenn vom Projekt spezifiziert | Rückverfolgbarkeit ist Teil des Liefergegenstands |
| Form und Größe | Blech, Tafel, Stange, Rohr oder Profil mit Abmessungen | Bestimmt Walzwerk-Routing und Lieferzeit |
Linsy liefert 5456 in Blech, Tafel, Stange, Rohr und stranggepressten Profilen, am häufigsten in den Zuständen O, H111, H112, H116 und H321. Die typische Blechlieferung reicht von 6 mm bis 120 mm Dicke, mit Blech und Coil bis etwa 0,5 mm; andere Größen können gegen die Bestellspezifikation besprochen werden. Jede Lieferung verlässt das Werk mit einem Werkszeugnis, das Zusammensetzung und mechanische Eigenschaften dokumentiert, und SGS-Berichte von Drittanbietern — einschließlich chemischer, mechanischer, Ultraschall- und Dimensionsprüfung — können auf Anfrage arrangiert werden. Die Produktion läuft unter ISO 9001-, ISO 14001- und ISO 45001-Systemen.
Kundenspezifische Größen für Nicht-Lagerartikel dauern typischerweise 10–60 Tage, abhängig von Legierung, Abmessungen, Verarbeitung und Bestellkomplexität, und kundenspezifische Produktion mit niedriger MOQ ist verfügbar. Interne Unterstützung umfasst CNC-Bearbeitung, MIG- und TIG-Schweißen, Laserschneiden und Oberflächenveredelung einschließlich Eloxieren und Polieren.
Schlussfolgerung
5456 bietet etwa 40 MPa zusätzliche Festigkeit gegenüber 5083-H116 bei gleichem Code-Mindestwert und berechnet dies mit zwei harten Bedingungen: Der Zustand muss H116 oder H321 sein für alles, was mit Meerwasser in Berührung kommt, und die Struktur muss unter etwa 65 °C bleiben oder auf 5454 wechseln. Diese beiden Regeln sind der Punkt, an dem 5456-Projekte schiefgehen, und keine von beiden erscheint in einem Datenblatt, das in der Angebotsphase übergeben wird.
Linsy Aluminum arbeitet genau mit dieser Grenze. Wir liefern 5456 über Blech, Tafel, Stange, Rohr und Profile in O, H111, H112, H116 und H321, mit dem Werkszeugnis für jede Bestellung und optionalen SGS-Berichten, wo ein Projekt Drittverifizierung erfordert. Bei jeglichem Zweifel, ob die Einsatztemperatur oder der Zustand für ein Design richtig ist, senden Sie die Zeichnung und die Betriebsbedingungen — wir bestätigen, welche Spezifikation tatsächlich auf der Bestellung erscheinen muss, bevor sie aufgegeben wird.
Häufig gestellte Fragen
Ist 5456 stärker als 5083?
Ja, um einen nützlichen Abstand beim Code-Mindestwert. ASTM B928 legt 5456-H116 auf 315 MPa Zugfestigkeit und 230 MPa Streckgrenze fest gegenüber 275 MPa und 215 MPa für 5083-H116, sodass der Unterschied etwa 40 MPa Zugfestigkeit und 15 MPa Streckgrenze im gleichen Dickenbereich beträgt. Der Kompromiss ist die Versorgung: 5083 wird weitaus breiter gelagert, und sein mariner Einsatzrekord ist über mehr Schiffe dokumentiert.
Warum ist 65 °C die angegebene Grenze für 5456?
Über etwa 3 % Magnesium zieht verlängerte Exposition bei etwa 65 °C und darüber gelöstes Magnesium aus der Lösung und scheidet Betaphase entlang der Korngrenzen aus. Das erzeugt einen anodischen Pfad zwischen den Körnern und öffnet die Tür für interkristalline Korrosion, Exfoliation und Spannungsrisskorrosion. Da 5456 nicht wärmebehandelt werden kann, kann der Zustand nach seiner Entstehung nicht rückgängig gemacht werden. Teile in der Nähe von Motoren, beheizten Tanks oder Abgasleitungen sind die üblichen Problemfälle, und 5454 ist der Standardersatz in diesen Bereichen.
Welcher Zustand sollte für eine meerwasserzugewandte Rumpfplatte spezifiziert werden?
H116 oder H321, angegeben mit ASTM B928. Beide erhalten eine stabilisierende Behandlung, die Beta-Phasen-Partikel innerhalb der Körner dispergiert, anstatt sie einen kontinuierlichen Film an den Korngrenzen bilden zu lassen, und B928 verifiziert das Ergebnis mit einem Exfoliationstest bei PB oder besser und einem interkristallinen Massenverlustgrenzwert von 15 mg/cm². H112 liegt außerhalb dieser Qualifikation und ist kein Ersatz bei Salzwasserkontakt.
Was passiert mit der Festigkeit nach dem Schweißen von 5456?
Die Wärmeeinflusszone glüht zurück in Richtung des O-Zustands und bleibt dort, da keine Nachwärmebehandlung die Kaltverfestigung wiederherstellt. Eine ER5556-Abscheidung auf 5456-Grundwerkstoff ergibt typischerweise 280–310 MPa Zugfestigkeit und 130–165 MPa Streckgrenze gegenüber etwa 255 MPa Streckgrenze für H116-Grundmetall — eine 35–45 % Reduktion nahe der Schweißnaht. AWS D1.2 zulässige Spannungen gehen bereits davon aus, sodass Verbindungen auf geglühte WEZ-Werte ausgelegt werden müssen statt auf den spezifizierten Zustand.
Kann 5456 eloxiert werden?
Ja, aber es erzeugt nicht die Oberfläche, die die meisten erwarten. Wie alle 5xxx-Legierungen eloxiert es zu einem gedämpften Grau statt einer hellen Oberfläche, und es wird nicht farblich mit einem 6063-Strangpressprofil übereinstimmen. Wo das Aussehen wichtig ist, muss dies vor der Bestellung vereinbart oder stattdessen durch Farbe und Beschichtung erfasst werden.






