


Что такое алюминий 5456?
5456 — это деформируемый алюминиево-магниевый сплав серии 5xxx, в котором 4,7–5,5% магния заменяют твердорастворное упрочнение, которое в ином случае достигалось бы термообработкой. Он не упрочняется термообработкой, поэтому каждый дополнительный мегапаскаль обеспечивается деформационным упрочнением и легирующими элементами, а не циклом закалки и старения. Марганец повышает вязкость, а хром контролирует структуру зерна, что в совокупности придаёт 5456 наивысшую прочность в состоянии поставки среди широко складируемых сплавов серии 5xxx.
Этот уровень магния также является источником единственного серьёзного ограничения сплава. При содержании магния выше примерно 3% алюминиево-магниевый сплав, выдерживаемый в течение длительного времени при температуре выше примерно 65 °C, выделяет бета-фазу по границам зёрен, и эта сеть является анодной по отношению к окружающей матрице. Коррозия затем распространяется по границам зёрен, а не по поверхности, поэтому сплавы с высоким содержанием магния требуют определённого состояния поставки — а не просто определённого сплава — для признания их пригодными для морской эксплуатации.
Химический состав 5456
Приведённые ниже пределы соответствуют ASTM B209 для листов и плит. Показатель титана различается между соседними марками: для 5456 допускается максимум 0,20, тогда как для 5056 допускается только максимум 0,15, поэтому их нельзя копировать друг у друга.
| Элемент | Состав (% по весу) |
|---|---|
| Кремний (Si) | 0,25 макс. |
| Железо (Fe) | 0,40 макс. |
| Медь (Cu) | 0.10 макс. |
| Марганец (Mn) | 0.50–1.00 |
| Магний (Mg) | 4.7–5.5 |
| Хром (Cr) | 0.05–0.20 |
| Цинк (Zn) | 0,25 макс. |
| Титан (Ti) | 0,20 макс. |
| Прочие, каждый | 0,05 макс. |
| Прочие, всего | 0,15 макс. |
| Алюминий (Al) | Баланс |
Две позиции заслуживают внимания в заказе на поставку. Магний на этом уровне обеспечивает прочность, которая ставит 5456 выше 5083, поэтому сертификат с содержанием магния ближе к нижней границе диапазона должен вызвать вопрос о том, какая часть преимущества по прочности сохраняется. Медь ограничена 0,10%, поскольку медь напрямую противодействует коррозионной стойкости в морской воде.
Механические свойства 5456 по состояниям поставки
Приведённые ниже типичные значения взяты из данных ASM и Aluminum Association для катаных изделий. Они полезны для сравнения и предварительного проектирования, но гарантированные показатели соответствуют применимой спецификации и толщине, а сертификат заводских испытаний определяет то, что было фактически поставлено.
| Темпер | Прочность на разрыв (МПа) | Предел текучести (МПа) | Удлинение (%) | Типичная твердость (HB) |
|---|---|---|---|---|
| O (отожженный) | 310 | 159 | 24 | — |
| H111 | 310 | 180 | 14 | — |
| H112 | 310 | 166 | 22 | — |
| H116 / H321 | 350 | 255 | 12 | 90 |
Для всего, что регулируется ASTM B928, минимальное требование кодекса является обязательным числом, а не типичным значением:
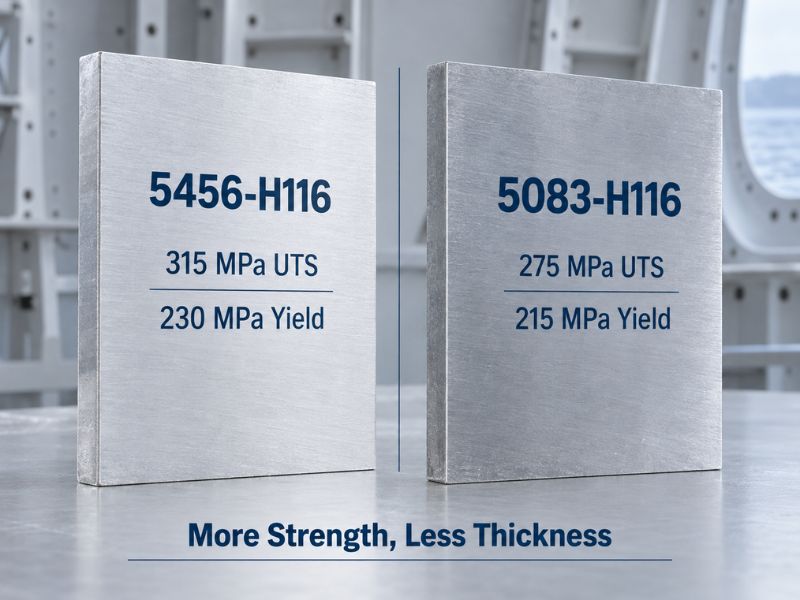
| Темпер | Диапазон толщин | Предел прочности при растяжении, мин. (МПа) | Предел текучести, мин. (МПа) | Относительное удлинение, мин. (%) |
|---|---|---|---|---|
| 5456-H116 / H321 | 3–40 мм | 315 | 230 | 10 |
| 5083-H116 / H321 | 3–50 мм | 275 | 215 | 10 |
| 5086-H116 / H321 | 3–50 мм | 240 | 195 | 10 |
Наиболее важной здесь является первая строка. По сравнению с 5083-H116, 5456-H116 обеспечивает примерно на 40 МПа больше предела прочности при растяжении и около 15 МПа больше предела текучести при одинаковом минимальном требовании кодекса, что и составляет весь коммерческий аргумент в пользу его выбора вместо гораздо более широко складируемого 5083.
Почему существуют H116 и H321: предел сенсибилизации при 65 °C
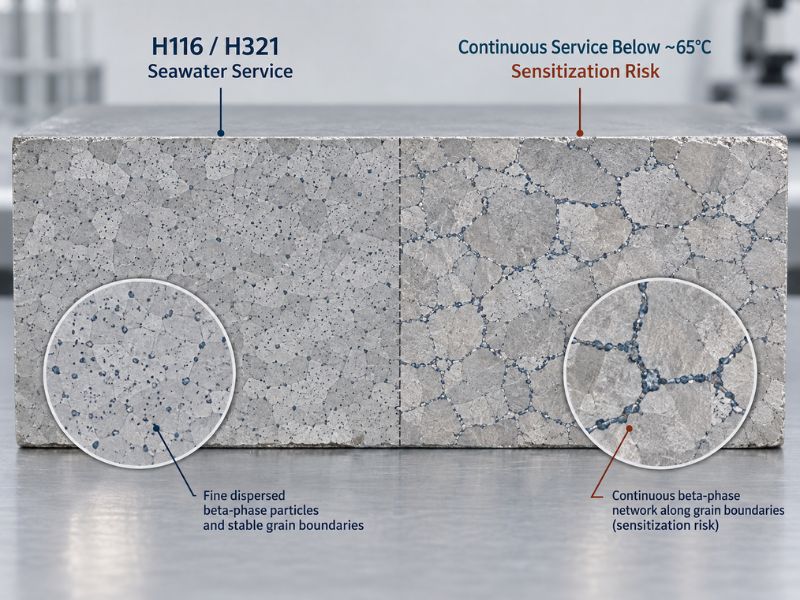
Сенсибилизация — это вид отказа, который определяет, как можно задавать 5456. При содержании магния выше примерно 3% длительное воздействие в диапазоне 65 °C и выше выводит растворённый магний из твёрдого раствора и превращает его в частицы бета-фазы по границам зёрен. Как только эти частицы образуют связную сеть, сплав становится подвержен межкристаллитной коррозии, расслаивающей коррозии и коррозионному растрескиванию под напряжением — все они развиваются внутри материала и легко пропускаются при визуальном осмотре.
5456 нельзя освободить от этого путём термообработки. Это сплав, не упрочняемый термообработкой, и не существует режима старения, который растворяет уже сформировавшуюся сеть по границам зёрен. Как только сенсибилизация произошла, это состояние необратимо.
H116 и H321 существуют специально для того, чтобы задержать этот механизм. Оба представляют собой состояния деформационного упрочнения, которые подвергаются стабилизирующей термической обработке, что приводит любые частицы бета-фазы к мелкому дисперсному распределению внутри зёрен, а не к непрерывной плёнке между ними. ASTM B928 затем проверяет результат: плита H116 и H321 должна пройти испытание на расслаивающую коррозию с оценкой не хуже PB и с ограничением потери массы при межкристаллитной коррозии 15 мг/см².
| Состояние | Практическое значение | Типичные формулировки предложений |
|---|---|---|
| H116 | Деформационно упрочнённый, стабилизированный для соответствия пределам расслаивающей коррозии и межкристаллитной коррозии по B928 | Задаётся там, где требуется одобрение классификационного общества |
| H321 | Деформационно упрочнённый и стабилизированный с контролируемой стадией холодной обработки | Задаётся для сварных конструкций с определёнными минимальными механическими показателями |
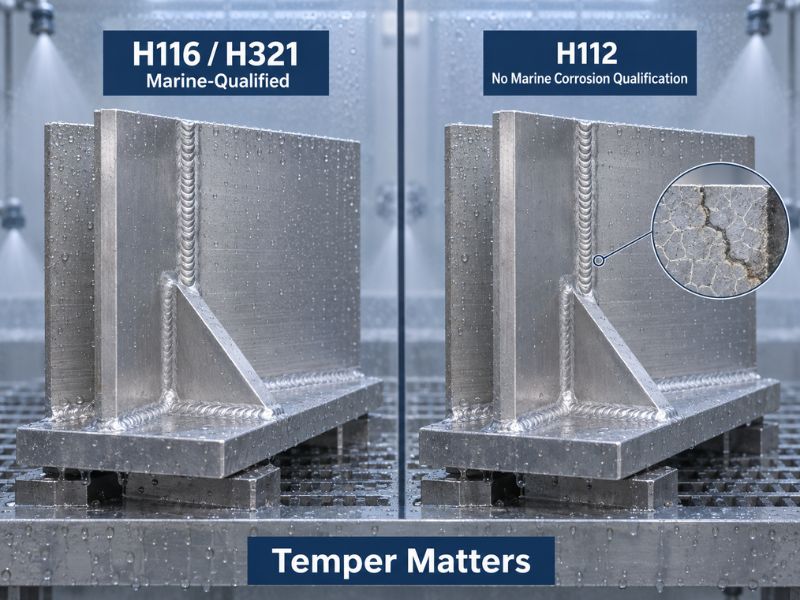
| H112 | Слегка деформационно упрочнённый в результате прокатного процесса, без коррозионной квалификации | Приемлем для общих конструкций, но не для контакта с морской водой сам по себе |
| O | Полностью отожжённый, максимальная формуемость | Используется для интенсивной формовки, обычно с последующей сваркой |
Практическое правило простое: если деталь контактирует с морской водой и остаётся на месте годами, в строке состояния поставки должно быть указано H116 или H321. Коммерческое предложение, предлагающее H112 для той же детали, дешевле потому, что оно не несёт коррозионной квалификации, а не потому, что металл чем-то отличается.
Физические свойства 5456
| Недвижимость | Типичное значение |
|---|---|
| Плотность | 2,66 г/см³ |
| Диапазон плавления | 570–638 °C |
| Теплопроводность | 117–127 Вт/м·К |
| Электропроводность | 28,5–29,5% IACS |
| Модуль упругости | 69–74 ГПа |
| Коэффициент теплового расширения | 23.9 × 10-⁶ /°C |
| Магнитный отклик | Немагнитный |
Эти два показателя электропроводности ниже, чем ожидает большинство проектировщиков, и они напрямую следуют из содержания магния. Каждый процент магния в твёрдом растворе рассеивает электроны и фононы, поэтому 5456 при примерно 29% IACS и 120 Вт/м·К находится значительно ниже 5052 при примерно 35% IACS и 138 Вт/м·К. Любое применение, использующее деталь как проводник или теплораспределитель, работает против химического состава.
Коррозионная стойкость и морская эксплуатация
В морской воде и морской атмосфере 5456 показывает хорошие результаты — при условии, что состояние поставки несёт коррозионную квалификацию. Оксидная плёнка, которая образуется самопроизвольно, стабилизируется содержанием магния и хрома, что замедляет хлоридную атаку и поддерживает питтинг неглубоким. На практике это выражается в снижении затрат на доковый ремонт по сравнению с окрашенной сталью и в длительной эксплуатационной истории на обшивке корпуса.
Три условия меняют эту картину:
- Длительная температура выше примерно 65 °C. Конструкции машинных отделений, нагреваемые танки и фитинги рядом с выхлопными системами — это классические случаи отказа. Либо удалите деталь от источника тепла, либо перейдите на 5454, более низкое содержание магния в котором выводит его за пределы диапазона сенсибилизации.
- Толстые сечения при длительном растягивающем напряжении. Толстая плита удерживает больше остаточных напряжений после сварки, а коррозионное растрескивание под напряжением требует как восприимчивого пути, так и напряжения. Более толстые поперечные сечения из 5456 заслуживают явного инженерного анализа.
- Контакт с разнородными металлами. Алюминий является анодным по отношению к меди, латуни и нержавеющей стали. Изоляция и дренаж должны быть заложены в проект, а не обнаружены в процессе эксплуатации.
Работа с 5456: формовка, сварка и механическая обработка
Сварка. 5456 хорошо сваривается методами MIG и TIG, но при проектировании соединений нельзя использовать свойства основного металла. Поскольку сплав является термически неупрочняемым, зона термического влияния отжигается обратно к состоянию O и остаётся в нём — никакая послесварочная обработка это не восстанавливает. Свойства металла шва из наплавки ER5556 на основном металле 5083 или 5456 составляют примерно 280–310 МПа по пределу прочности и 130–165 МПа по пределу текучести, против 255 МПа предела текучести для основного металла H116. Это падение предела текучести вблизи соединения примерно на 35–45%, и допускаемые напряжения по AWS D1.2 уже это учитывают, поэтому проектируйте по значению для отожжённой ЗТВ, а не по состоянию поставки.
| Наполнитель | Содержание магния | Когда это подходит | На что обратить внимание |
|---|---|---|---|
| ER5556 | ~5.0% | По умолчанию для 5456 — соответствует основному сплаву и наилучшим образом обеспечивает коррозионную стойкость | Ограниченная доступность вне цепочек поставок для морской отрасли |
| ER5183 | ~4.8% | Когда максимальная прочность соединения в состоянии после сварки имеет значение | Подтвердить по утверждённой технологии |
| ER5356 | ~4.5% | Общее изготовление конструкций из сплавов серии 5xxx, широко представлен на складах | Не предпочтителен для длительной эксплуатации при температуре выше примерно 65 °C |
| ER4043 | Содержит кремний | Избегать на 5456 | Кремний соединяется с магнием в хрупкий Mg₂Si, и сварной шов при анодировании чернеет |
Формовка. Формуемость зависит от состояния поставки. O и H111 выдерживают интенсивную гибку и вытяжку; H116 и H321 допускают умеренное формообразование, но радиусы гибки должны быть увеличены по сравнению с тем, к чему привык цех, работающий с 5052. Интенсивное холодное формообразование плиты H321 с последующим вводом в эксплуатацию провоцирует как растрескивание, так и повышенные остаточные напряжения, что напрямую подпитывает механизм коррозионного растрескивания под напряжением, описанный выше.
Механическая обработка. 5456 обрабатывается удовлетворительно, но более вязкий, чем термически упрочняемые сплавы, поэтому удаление стружки и острая оснастка важнее, чем мощность шпинделя. Стружколомание улучшается при больших передних углах и положительной геометрии резания.
Финишная обработка. Как и все сплавы серии 5xxx, 5456 при анодировании даёт приглушённый серый цвет, а не яркую отделку, и не будет совпадать по цвету с экструзией из 6063. Если внешний вид является критерием, укажите это требование до размещения заказа, а не обнаруживайте его при сборке.
5456 vs 5083 vs 5086 vs 5052: как выбрать
| Сплав и состояние поставки | Предел прочности, мин. (МПа) | Предел текучести, мин. (МПа) | Магний (%) | В чём преимущество |
|---|---|---|---|---|
| 5456-H116 | 315 | 230 | 4.7–5.5 | Наибольшая прочность в группе при контакте с морской водой |
| 5083-H116 | 275 | 215 | 4.0–4.9 | Наибольшая доступность, наилучшим образом документированный опыт применения в морской среде |
| 5086-H116 | 240 | 195 | 3.5–4.5 | Хорошие характеристики в морской среде при меньшей стоимости и лучшей формуемости |
| 5052-H32 | 215 | 160 | 2.2–2.8 | Листовые работы с интенсивным формообразованием, без ограничения по сенсибилизации |
Чтение столбца магния сверху вниз объясняет почти всё в поведении этих четырёх сплавов. Более высокое содержание магния даёт прочность и снижает температурные возможности: два высокомагниевых сплава имеют ограничение 65 °C, тогда как 5052 с содержанием 2,2–2,8% — нет. Доступность работает в обратную сторону — 5083 есть на складах почти везде, а 5456 во многих сервисных центрах поставляется под заказ, что отражается как в цене, так и в сроках поставки.
Годен/Не годен: когда указывать 5456
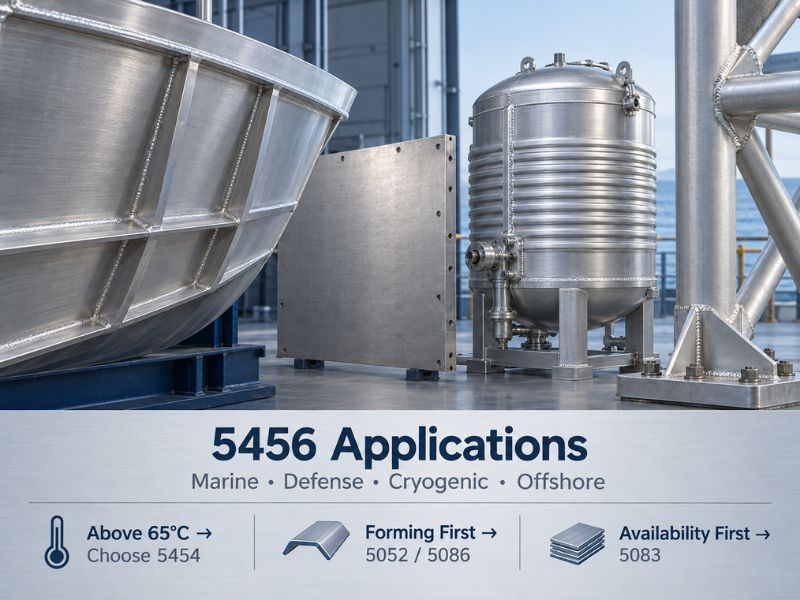
Приведённые ниже пункты отвечают на вопрос, использовать ли этот сплав. Области применения рассматриваются отдельно в следующем разделе — этот раздел охватывает решение, тот — области применения.
Годен — 5456 подходит, когда:
- Конструкции требуется больше прочности, чем обеспечивает 5083-H116, и толщину нельзя увеличить для компенсации
- Конструкция сварная, находится в постоянном контакте с морской водой, и спецификация может требовать H116 или H321 с результатами испытаний по B928
- Ударная вязкость и трещиностойкость при низких температурах имеют значение, включая криогенные и шельфовые условия эксплуатации
- Температурное расширение должно оставаться предсказуемым в соответствии с документированным коэффициентом расширения при динамической нагрузке
Не годен — выбирайте другой сплав, когда:
- Непрерывная температура металла может превышать примерно 65 °C — переходите на 5454
- Сроки поставки и наличие на складе доминируют в решении — 5083 является более надёжной цепочкой поставок
- Детали требуется яркая или цветосогласованная анодированная отделка — используйте 6xxx
- Формообразование преобладает над прочностью — 5052 или 5086 обойдутся дешевле и формуются легче
- Проекту требуется прочность, которую обеспечивает только термическая обработка — переходите к термически упрочняемой серии
Где применяется 5456
Судостроение и морские применения. Обшивка корпуса, палубы, переборки и надстройки патрульных катеров, рабочих судов и высокоскоростных судов составляют основной набор применений. 5456 оправдывает своё место там, где снижение массы стоит затрат, поскольку запас прочности по сравнению с 5083 позволяет проектировщику корпуса уменьшить толщину, а не увеличивать её.
Оборонительные и защитные конструкции. Броневые плиты для военных транспортных средств, компоненты военных мостовых конструкций и взрывоустойчивые сборки используют 5456 для поглощения энергии в сочетании с баллистическими характеристиками. MIL-DTL-46027 — одна из спецификаций, охватывающих эту область, и она содержит собственные требования к состоянию поставки и испытаниям, выходящие за рамки коммерческих стандартов.
Сосуды под давлением и тяжёлые сварные конструкции. 5456 применяется в резервуарах для хранения, сосудах под давлением и крупных транспортных рамах, где целостность сварных соединений определяет проектирование. Коэффициент прочности соединения всегда должен рассчитываться по свойствам отожжённой ЗТВ, а не по данным основного металла H116.
Криогенные и шельфовые условия эксплуатации. В отличие от углеродистой стали, сплавы серии 5xxx не подвержены переходу от вязкого разрушения к хрупкому при понижении температуры, и как прочность, так и удлинение улучшаются. Это делает 5456 пригодным для криогенных резервуаров и для шельфовых конструкций, подверженных воздействию холодного климата.
Преимущества и ограничения вкратце
| Размер | Преимущество | Ограничение |
|---|---|---|
| Прочность | Наибольшая прочность в состоянии после изготовления среди распространённых сплавов серии 5xxx | Не существует пути термической обработки, позволяющего повысить её далее |
| Коррозия | Excellent seawater performance with H116/H321 qualification | Requires that temper; H112 carries no corrosion qualification |
| Температура | Stable in cold service, including cryogenic | Unusable above roughly 65 °C because of sensitization |
| Свариваемость | Welds cleanly by MIG and TIG with matching filler | HAZ anneals to O condition with ~35–45% yield loss, permanent |
| Доступность | Supplied by marine-focused mills and stockists | Thinner supply chain and longer lead times than 5083 |
| Стоимость | Justifies itself where strength removes thickness | Higher per-kilo price and often a customs temper requirement |
| Формуемость | Workable in O and H111 | H116/H321 need wide bend radii and careful cold work |
| Внешний вид | Acceptable with paint or coating | Anodizes grey, will not bright-match 6063 |
Sourcing 5456: What to Specify
A 5456 enquiry that carries the following items will come back priced correctly the first time. One that does not will return a cheaper quote for material that will not pass inspection:
| Specification Item | What to State | Why It Changes the Quote |
|---|---|---|
| Темпер | H116 or H321 for anything touching seawater | Corrosion-tested plate costs more than H112 |
| Стандарт | ASTM B928 for marine, B209 for general product form | Each carries different test requirements |
| Thickness range | Relevant ranges change mechanical minimums | Minimums drop as thickness increases |
| Exfoliation / IGC test | Required if the part is contact seawater | B928 requires ≤PB and ≤15 mg/cm² |
| certificates | MTC required; SGS testing if specified by the project | Traceability is part of the deliverable |
| Form and size | Plate, sheet, bar, tube, or profile with dimensions | Determines mill routing and lead time |
Linsy supplies 5456 in plate, sheet, bar, tube, and extruded profiles, most commonly in O, H111, H112, H116, and H321 temper. Typical plate-range supply runs from 6 mm up to 120 mm thick, with sheet and coil down to about 0.5 mm; other sizes can be discussed against the order specification. Every shipment leaves with a mill test certificate documenting composition and mechanical properties, and third-party SGS reports — including chemical, mechanical, ultrasonic, and dimensional — can be arranged on request. Production runs under ISO 9001, ISO 14001, and ISO 45001 systems.
Custom sizes for non-stock items typically run 10–60 days depending on alloy, dimensions, processing, and order complexity, and low-MOQ custom production is available. In-house support covers CNC machining, MIG and TIG welding, laser cutting, and surface finishing including anodizing and polishing.
Заключение
5456 buys roughly 40 MPa of additional strength over 5083-H116 at the same code minimum, and it charges for that with two hard conditions: the temper must be H116 or H321 for anything touching seawater, and the structure must stay below about 65 °C or move to 5454. Those two rules are where 5456 projects go wrong, and neither appears in a datasheet handed over at quotation stage.
Linsy Aluminum works with exactly that boundary. We supply 5456 across plate, sheet, bar, tube, and profiles in O, H111, H112, H116, and H321, with the mill test certificate issued for every order and optional SGS reports where a project requires third-party verification. If there is any doubt about whether the service temperature or the temper is right for a design, send the drawing and the operating conditions — we will confirm which specification actually needs to appear on the purchase order before it is placed.
Часто задаваемые вопросы
Is 5456 stronger than 5083?
Yes, by a useful margin at the code minimum. ASTM B928 sets 5456-H116 at 315 MPa tensile and 230 MPa yield against 275 MPa and 215 MPa for 5083-H116, so the difference is about 40 MPa tensile and 15 MPa yield in the same thickness range. The trade-off is supply: 5083 is stocked far more widely, and its marine service record is documented across more vessels.
Why is 65 °C the stated limit for 5456?
Above about 3% magnesium, extended exposure around 65 °C and above pulls dissolved magnesium out of solution and precipitates beta phase along grain boundaries. That creates an anodic path between grains, opening the door to intergranular corrosion, exfoliation, and stress corrosion cracking. Because 5456 cannot be heat treated, the condition cannot be reversed once it develops. Parts near engines, heated tanks, or exhaust runs are the usual offenders, and 5454 is the standard substitute in those zones.
Which temper should be specified for a seawater-facing hull plate?
H116 or H321, stated with ASTM B928. Both receive a stabilising treatment that disperses beta-phase particles inside the grains rather than letting them form a continuous film at the boundaries, and B928 verifies the outcome with an exfoliation test at PB or better and an intergranular mass-loss limit of 15 mg/cm². H112 sits outside that qualification and is not a substitute in saltwater contact.
What happens to strength after welding 5456?
The heat-affected zone anneals back toward the O condition and stays there, since no post-weld heat treatment restores strain hardening. An ER5556 deposit on 5456 base plate typically gives 280–310 MPa tensile and 130–165 MPa yield, against about 255 MPa yield for H116 parent metal — a 35–45% reduction near the weld. AWS D1.2 allowable stresses already assume this, so joints must be designed to annealed HAZ values rather than the specified temper.
Can 5456 be anodized?
Yes, but it does not produce the finish most people expect. Like all 5xxx alloys it anodizes to a muted grey rather than a bright surface, and it will not colour-match a 6063 extrusion. Where appearance matters, that needs to be agreed before ordering, or captured through paint and coating instead.






