


O que é o alumínio 5456?
O 5456 é uma liga de alumínio-magnésio trabalhada da série 5xxx, com 4,7–5,5% de magnésio substituindo o endurecimento por solução sólida onde o tratamento térmico seria aplicado. Não é tratável termicamente, portanto cada megapascal adicional vem do endurecimento por deformação e do teor de liga, e não de um ciclo de têmpera e envelhecimento. O manganês adiciona tenacidade e o cromo controla a estrutura de grãos, o que em conjunto confere ao 5456 a maior resistência no estado fabricado entre as ligas 5xxx comumente estocadas.
Esse teor de magnésio é também a origem da única restrição séria da liga. Acima de aproximadamente 3% de magnésio, uma liga de Al-Mg mantida por períodos prolongados acima de cerca de 65 °C precipita uma fase beta ao longo dos contornos de grão, e essa rede é anódica em relação à matriz circundante. A corrosão então se propaga ao longo dos contornos de grão em vez de atravessar a superfície, razão pela qual os graus com alto teor de magnésio necessitam de um temper específico — não apenas de uma liga específica — para serem considerados aceitáveis para serviço marinho.
Composição Química do 5456
Os limites abaixo seguem a ASTM B209 para chapas e placas. O teor de titânio difere entre graus vizinhos: o 5456 permite no máximo 0,20, enquanto o 5056 permite apenas no máximo 0,15, portanto os dois não devem ser copiados entre si.
| Elemento | Composição (% por peso) |
|---|---|
| Silício (Si) | 0,25 máximo |
| Ferro (Fe) | 0,40 máx |
| Cobre (Cu) | 0,10 máximo |
| Manganês (Mn) | 0.50–1.00 |
| Magnésio (Mg) | 4.7–5.5 |
| Cromo (Cr) | 0.05–0.20 |
| Zinco (Zn) | 0,25 máximo |
| Titânio (Ti) | 0,20 máx |
| Outros, cada | 0,05 máximo |
| Outros, total | 0,15 máximo |
| Alumínio (Al) | Equilíbrio |
Duas entradas merecem atenção em um pedido de compra. O magnésio nesse nível é o que proporciona a resistência que coloca o 5456 acima do 5083, portanto um certificado mostrando magnésio próximo ao limite inferior da faixa deve suscitar uma pergunta sobre quanto da vantagem de resistência permanece. O cobre é limitado a 0,10% porque o cobre atua diretamente contra o desempenho de resistência à corrosão em água do mar.
Propriedades Mecânicas do 5456 por Temper
Os valores típicos abaixo são extraídos de dados da ASM e da Aluminum Association para produtos laminados. São úteis para comparação e trabalho de projeto preliminar, mas os valores garantidos seguem a especificação aplicável e a espessura, e o certificado de ensaio da usina governa o que foi efetivamente entregue.
| Temperamento | Resistência à tração (MPa) | Resistência ao escoamento (MPa) | Alongamento (%) | Dureza Típica (HB) |
|---|---|---|---|---|
| O (recozido) | 310 | 159 | 24 | — |
| H111 | 310 | 180 | 14 | — |
| H112 | 310 | 166 | 22 | — |
| H116 / H321 | 350 | 255 | 12 | 90 |
Para qualquer item regido pela ASTM B928, o mínimo normativo é o número vinculante, não o valor típico:
| Temperamento | Faixa de Espessura | Resistência à Tração, mín (MPa) | Limite de Escoamento, mín (MPa) | Alongamento, mín (%) |
|---|---|---|---|---|
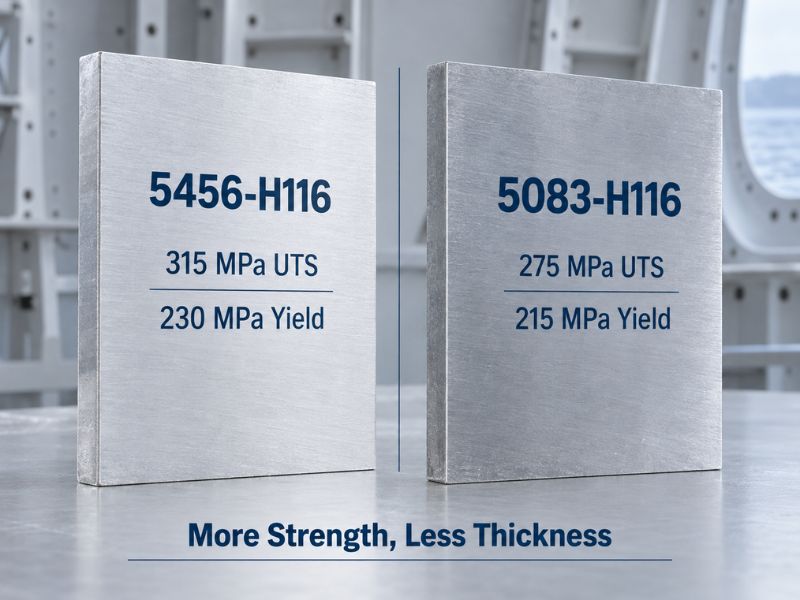
| 5456-H116 / H321 | 3–40 mm | 315 | 230 | 10 |
| 5083-H116 / H321 | 3–50 mm | 275 | 215 | 10 |
| 5086-H116 / H321 | 3–50 mm | 240 | 195 | 10 |
A linha que mais importa aqui é a primeira. Em comparação com o 5083-H116, o 5456-H116 oferece aproximadamente 40 MPa a mais de resistência à tração e cerca de 15 MPa a mais de limite de escoamento no mesmo mínimo normativo, o que constitui todo o argumento comercial para escolhê-lo em vez do muito mais comumente estocado 5083.
Por Que H116 e H321 Existem: O Limite de Sensibilização a 65 °C
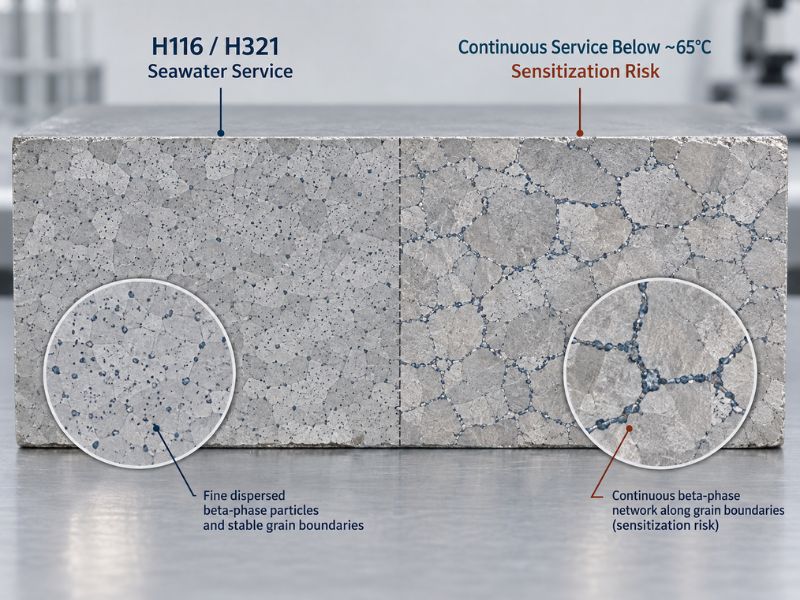
A sensibilização é o modo de falha que governa como o 5456 pode ser especificado. Acima de aproximadamente 3% de magnésio, a exposição prolongada na faixa de 65 °C e acima expulsa o magnésio dissolvido da solução sólida e o converte em partículas de fase beta ao longo dos contornos de grão. Uma vez que essas partículas formam uma rede conectada, a liga torna-se vulnerável à corrosão intergranular, corrosão por esfoliação e fissuração por corrosão sob tensão — todas as quais progridem internamente e são facilmente perdidas pela inspeção visual.
O 5456 não pode ser isento disso por tratamento térmico. É uma liga não tratável termicamente, e não existe ciclo de envelhecimento que dissolva uma rede de contornos de grão estabelecida. Uma vez que a sensibilização ocorreu, a condição é permanente.
H116 e H321 existem especificamente para retardar esse mecanismo. Ambos são condições endurecidas por deformação que recebem um tratamento térmico estabilizante, que conduz quaisquer partículas de fase beta a uma distribuição fina e dispersa dentro dos grãos, em vez de um filme contínuo entre eles. A ASTM B928 então verifica o resultado: chapas H116 e H321 devem passar em um ensaio de corrosão por esfoliação com classificação não pior que PB e um limite de perda de massa por corrosão intergranular de 15 mg/cm².
| Condição | Na Prática Significa | Linguagem Típica de Proposta |
|---|---|---|
| H116 | Endurecido por deformação, estabilizado para atender aos limites de esfoliação e intergranular da B928 | Especificado onde a aprovação de sociedade classificadora é exigida |
| H321 | Endurecido por deformação e estabilizado com uma etapa controlada de trabalho a frio | Especificado para estrutura soldada com mínimos mecânicos definidos |
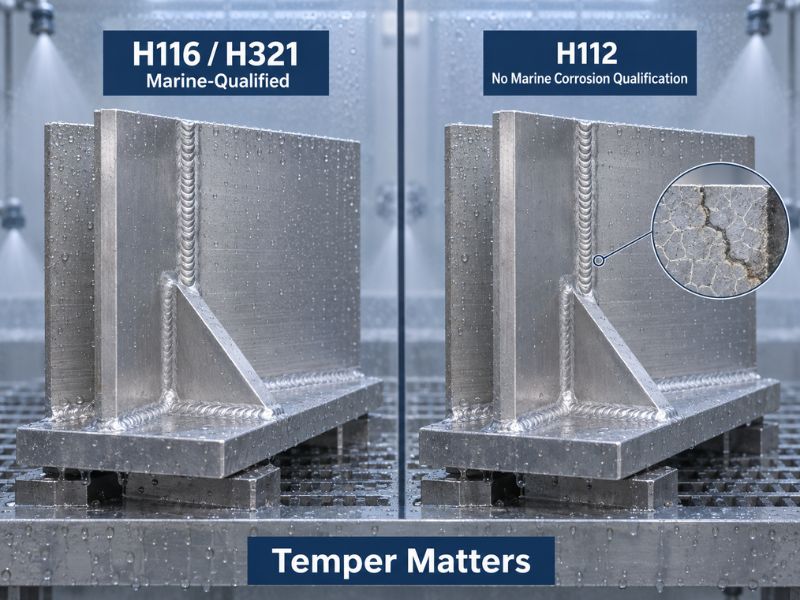
| H112 | Levemente endurecido por deformação do processo de laminação, sem qualificação de corrosão | Aceitável para estrutura geral, não para contato com água do mar por si só |
| O | Totalmente recozido, máxima conformabilidade | Utilizado para conformação severa, geralmente seguido de soldagem |
A regra prática é simples: se a peça vê água do mar e permanece no local por anos, a linha do temper deve indicar H116 ou H321. Uma cotação que oferece H112 para a mesma peça é mais barata porque não carrega qualificação de corrosão, não porque o metal seja diferente.
Propriedades Físicas do 5456
| Propriedade | Valor típico |
|---|---|
| Densidade | 2,66 g/cm³ |
| Faixa de fusão | 570–638 °C |
| Condutividade térmica | 117–127 W/m·K |
| Condutividade elétrica | 28,5–29,5% IACS |
| Módulo elástico | 69–74 GPa |
| Coeficiente de expansão térmica | 23.9 × 10-⁶ /°C |
| Resposta Magnética | Não magnético |
Esses dois valores de condutividade são inferiores ao que a maioria dos projetistas espera, e decorrem diretamente do teor de magnésio. Cada porcento de magnésio em solução sólida dispersa elétrons e fônons, de modo que o 5456 a aproximadamente 29% IACS e 120 W/m·K fica bem abaixo do 5052 próximo a 35% IACS e 138 W/m·K. Qualquer aplicação que utilize a peça como condutor ou dissipador de calor está trabalhando contra a química.
Resistência à Corrosão e Serviço Marinho
Em água do mar e atmosferas marinhas, o 5456 apresenta bom desempenho — desde que o temper carregue sua qualificação de corrosão. O filme de óxido que se forma espontaneamente é estabilizado pelo teor de magnésio e cromo, o que retarda o ataque de cloretos e mantém a corrosão por pite superficial. Na prática, isso se traduz em menor manutenção em dique seco em comparação com aço pintado e um longo histórico de serviço em chapas de casco.
Três condições alteram esse quadro:
- Temperatura sustentada acima de aproximadamente 65 °C. Estruturas de casa de máquinas, tanques aquecidos e acessórios adjacentes a exaustão são as falhas clássicas. Ou afaste a peça da fonte de calor ou mude para o 5454, cujo menor teor de magnésio o mantém fora da faixa de sensibilização.
- Seções espessas sob tensão de tração sustentada. Chapas espessas retêm mais tensão de restrição após a soldagem, e a SCC necessita tanto de um caminho suscetível quanto de tensão. Seções transversais mais espessas em 5456 merecem revisão de engenharia explícita.
- Contato com metais dissimilares. O alumínio é anódico em relação ao cobre, latão e aço inoxidável. O isolamento e a drenagem precisam ser projetados, não descobertos em serviço.
Trabalhar com 5456: Conformação, Soldadura e Maquinagem
Soldagem. O 5456 solda bem por MIG e TIG, mas o projeto da junta não pode utilizar as propriedades do metal base. Como a liga não é tratável termicamente, a zona afetada pelo calor é recozida de volta para a condição O e permanece nesse estado — nenhum tratamento pós-soldadura a restaura. As propriedades do metal de solda de um depósito ER5556 sobre chapa base 5083 ou 5456 situam-se em cerca de 280–310 MPa de resistência à tração e 130–165 MPa de tensão de cedência, contra 255 MPa de tensão de cedência para o metal base H116. Isto representa uma queda de aproximadamente 35–45% na tensão de cedência junto à junta, e as tensões admissíveis da AWS D1.2 já assumem este facto, pelo que se deve projetar com base no valor da ZAC recozida e não no temperamento adquirido.
| Enchimento | Conteúdo de magnésio | Quando É Adequado | Atenção a |
|---|---|---|---|
| ER5556 | ~5.0% | Predefinido para o 5456 — corresponde à liga base e proporciona o melhor desempenho face à corrosão | Disponibilidade limitada fora das cadeias de abastecimento marítimas |
| ER5183 | ~4.8% | Quando a resistência máxima no estado soldado da junta é determinante | Confirmar com o procedimento aprovado |
| ER5356 | ~4.5% | Fabrico geral de 5xxx, amplamente disponível em stock | Não é preferível para serviço contínuo acima de cerca de 65 °C |
| ER4043 | Contém silício | Evitar no 5456 | O silício combina-se com o magnésio formando Mg₂Si frágil e a soldadura anodiza a preto |
Conformação. A conformabilidade segue o temperamento. O e H111 suportam flexão severa e estampagem; o H116 e o H321 aceitam conformação moderada, mas os raios de curvatura devem ser aumentados em relação ao que uma oficina habituada ao 5052 esperaria. Conformar a frio chapa H321 até ao limite e depois colocá-la em serviço convida tanto à fissuração como a tensões residuais mais elevadas, o que alimenta diretamente o mecanismo de SCC acima descrito.
Usinagem. O 5456 maquina-se de forma aceitável, mas é mais gomoso do que as ligas tratáveis termicamente, pelo que a evacuação de aparas e o uso de ferramentas afiadas são mais importantes do que a potência do fuso. O controlo de aparas melhora com ângulos de ataque mais elevados e geometria de corte positiva.
Acabamento. Como todas as ligas 5xxx, o 5456 anodiza para um cinzento mate em vez de um acabamento brilhante, e não corresponderá cromaticamente a uma extrusão 6063. Se a aparência for um critério, especifique esse requisito antes de efetuar o pedido, em vez de o descobrir na montagem.
5456 vs 5083 vs 5086 vs 5052: Como Escolher
| Liga e Temperamento | Tração, mín. (MPa) | Cedência, mín. (MPa) | Magnésio (%) | Onde se Destaca |
|---|---|---|---|---|
| 5456-H116 | 315 | 230 | 4.7–5.5 | Maior resistência do grupo em contacto com água do mar |
| 5083-H116 | 275 | 215 | 4.0–4.9 | Maior disponibilidade, registo marítimo mais bem documentado |
| 5086-H116 | 240 | 195 | 3.5–4.5 | Bom desempenho marítimo a custo mais baixo e melhor conformabilidade |
| 5052-H32 | 215 | 160 | 2.2–2.8 | Trabalho de chapa com muita conformação, sem limite de sensitização |
A leitura descendente da coluna do magnésio explica quase tudo sobre o comportamento destas quatro ligas. Mais magnésio proporciona resistência e custa capacidade térmica: os dois graus de alto magnésio têm a restrição de 65 °C, enquanto o 5052 com 2,2–2,8% não a tem. A disponibilidade segue o sentido inverso — o 5083 existe em stock em quase todo o lado, e o 5456 é um pedido especial em muitos centros de serviço, o que se reflete tanto no preço como no prazo de entrega.
Go/No-Go: Quando Especificar o 5456
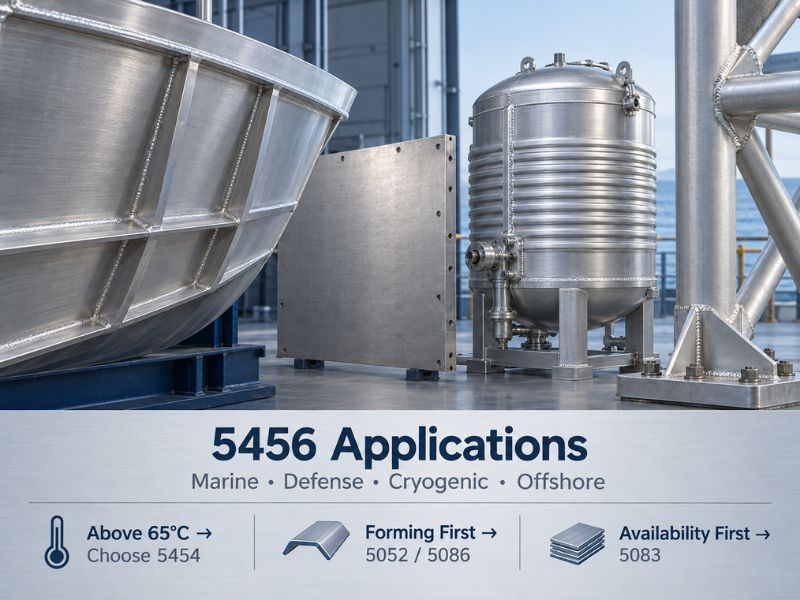
As entradas abaixo respondem à questão de saber se se deve utilizar a liga. As aplicações são abordadas separadamente na secção seguinte — esta secção trata da decisão, aquela trata dos destinos.
Go — o 5456 é adequado quando:
- O projeto necessita de mais resistência do que a fornecida pelo 5083-H116 e a espessura não pode aumentar para compensar
- A estrutura é soldada, permanece em contacto com água do mar, e a especificação pode exigir H116 ou H321 com resultados de ensaio B928
- A resistência ao impacto e a tenacidade a baixa temperatura são importantes, incluindo serviço criogénico e offshore
- A dilatação térmica deve manter-se previsível face a um coeficiente de expansão documentado sob carga dinâmica
No-Go — escolher outra opção quando:
- A temperatura contínua do metal pode exceder aproximadamente 65 °C — passar para o 5454
- O prazo de entrega e a disponibilidade em stock dominam a decisão — o 5083 é a cadeia de abastecimento mais segura
- A peça necessita de um acabamento anodizado brilhante ou com correspondência cromática — utilizar 6xxx
- A conformação é mais importante do que a resistência — o 5052 ou o 5086 custarão menos e conformam-se mais facilmente
- O projeto exige resistência que só o tratamento térmico proporciona — passar para uma série tratável termicamente
Onde o 5456 É Utilizado
Marinho e construção naval. Chapa de casco, convés, anteparas e superestruturas em embarcações de patrulha, embarcações de trabalho e embarcações de alta velocidade constituem o conjunto de aplicações principal. O 5456 justifica o seu lugar onde a redução de peso compensa o custo, uma vez que a margem de resistência sobre o 5083 permite ao projetista do casco reduzir espessura em vez de a aumentar.
Estruturas de defesa e proteção. Chapa de blindagem para veículos militares, componentes de pontes militares e conjuntos resistentes a explosões utilizam o 5456 pela absorção de energia combinada com desempenho balístico. A MIL-DTL-46027 é uma especificação que cobre este domínio, e impõe os seus próprios requisitos de temperamento e ensaio para além das normas comerciais.
Vasos de pressão e fabricações soldadas pesadas. O 5456 aparece em tanques de armazenamento, vasos de pressão e estruturas de transporte de grandes dimensões onde a integridade das juntas soldadas governa o projeto. A eficiência da junta deve ser sempre calculada a partir das propriedades da ZAC recozida, e não a partir dos valores do metal base H116.
Serviço criogénico e offshore. Ao contrário do aço carbono, as ligas 5xxx não sofrem transição dúctil-frágil à medida que a temperatura cai, e tanto a resistência quanto o alongamento melhoram. Isso torna a 5456 utilizável para tanques criogênicos e para estruturas offshore expostas a climas frios.
Vantagens e Limitações em Resumo
| Dimensão | Vantagem | Limitação |
|---|---|---|
| Força | Maior resistência no estado fabricado entre as ligas 5xxx comuns | Não existe rota de tratamento térmico para aumentá-la ainda mais |
| Corrosão | Excelente desempenho em água do mar com qualificação H116/H321 | Requer esse temper; H112 não possui qualificação de corrosão |
| Temperatura | Estável em serviço a frio, incluindo criogênico | Inutilizável acima de aproximadamente 65 °C devido à sensitização |
| Soldabilidade | Solda limpa por MIG e TIG com consumível compatível | A ZTA recoz para condição O com ~35–45% de perda de limite de escoamento, permanente |
| Disponibilidade | Fornecida por laminadores e distribuidores focados no setor marítimo | Cadeia de suprimentos mais enxuta e prazos de entrega mais longos que a 5083 |
| Custo | Justifica-se onde a resistência permite redução de espessura | Preço por quilo mais alto e frequentemente exigência de temper aduaneiro |
| Formabilidade | Trabalhável em O e H111 | H116/H321 exigem raios de dobra amplos e trabalho a frio cuidadoso |
| Aparência | Aceitável com pintura ou revestimento | Anodiza em cinza, não terá correspondência brilhante com 6063 |
Fornecimento de 5456: O que especificar
Uma consulta de 5456 que contenha os itens a seguir retornará com preço correto na primeira vez. Uma que não contenha retornará uma cotação mais barata para material que não passará na inspeção:
| Item de especificação | O que declarar | Por que altera a cotação |
|---|---|---|
| Temperamento | H116 ou H321 para qualquer coisa em contato com água do mar | Chapa testada para corrosão custa mais que H112 |
| Padrão | ASTM B928 para marítimo, B209 para forma de produto geral | Cada uma carrega requisitos de ensaio diferentes |
| Faixa de espessura | Faixas relevantes alteram os mínimos mecânicos | Os mínimos caem à medida que a espessura aumenta |
| Ensaio de exfoliação / IGC | Necessário se a peça estiver em contato com água do mar | B928 exige ≤PB e ≤15 mg/cm² |
| Certificados | MTC obrigatório; ensaio SGS se especificado pelo projeto | Rastreabilidade faz parte do entregável |
| Forma e tamanho | Chapa grossa, chapa fina, barra, tubo ou perfil com dimensões | Determina o roteamento no laminador e o prazo de entrega |
A Linsy fornece 5456 em chapa grossa, chapa fina, barra, tubo e perfis extrudados, mais comumente nos tempers O, H111, H112, H116 e H321. O fornecimento típico na faixa de chapa grossa vai de 6 mm até 120 mm de espessura, com chapa fina e bobina a partir de cerca de 0,5 mm; outros tamanhos podem ser discutidos conforme a especificação do pedido. Todo embarque sai com certificado de ensaio do laminador documentando composição e propriedades mecânicas, e relatórios SGS de terceiros — incluindo químico, mecânico, ultrassônico e dimensional — podem ser providenciados sob solicitação. A produção opera sob sistemas ISO 9001, ISO 14001 e ISO 45001.
Tamanhos personalizados para itens fora de estoque normalmente levam de 10 a 60 dias, dependendo da liga, dimensões, processamento e complexidade do pedido, e produção personalizada com MOQ baixo está disponível. O suporte interno cobre usinagem CNC, soldagem MIG e TIG, corte a laser e acabamento superficial incluindo anodização e polimento.
Conclusão
A 5456 proporciona aproximadamente 40 MPa de resistência adicional em relação à 5083-H116 no mesmo mínimo de código, e cobra por isso com duas condições rígidas: o temper deve ser H116 ou H321 para qualquer coisa em contato com água do mar, e a estrutura deve permanecer abaixo de aproximadamente 65 °C ou migrar para a 5454. Essas duas regras são onde os projetos com 5456 dão errado, e nenhuma delas aparece em uma ficha técnica entregue na fase de cotação.
A Linsy Aluminum trabalha exatamente com essa fronteira. Fornecemos 5456 em chapa grossa, chapa fina, barra, tubo e perfis nos tempers O, H111, H112, H116 e H321, com o certificado de ensaio do laminador emitido para cada pedido e relatórios SGS opcionais onde o projeto exige verificação por terceiros. Se houver qualquer dúvida sobre se a temperatura de serviço ou o temper estão corretos para um projeto, envie o desenho e as condições de operação — confirmaremos qual especificação realmente precisa constar na ordem de compra antes que ela seja emitida.
Perguntas frequentes
A 5456 é mais resistente que a 5083?
Sim, por uma margem útil no mínimo de código. A ASTM B928 estabelece a 5456-H116 em 315 MPa de tração e 230 MPa de escoamento, contra 275 MPa e 215 MPa para a 5083-H116, então a diferença é de cerca de 40 MPa em tração e 15 MPa em escoamento na mesma faixa de espessura. O trade-off é o fornecimento: a 5083 é estocada muito mais amplamente, e seu histórico de serviço marítimo está documentado em mais embarcações.
Por que 65 °C é o limite declarado para a 5456?
Acima de cerca de 3% de magnésio, a exposição prolongada em torno de 65 °C e acima retira o magnésio dissolvido da solução e precipita a fase beta ao longo dos contornos de grão. Isso cria um caminho anódico entre os grãos, abrindo a porta para corrosão intergranular, exfoliação e corrosão sob tensão. Como a 5456 não pode ser tratada termicamente, a condição não pode ser revertida uma vez que se desenvolva. Peças próximas a motores, tanques aquecidos ou linhas de escape são os infratores usuais, e a 5454 é o substituto padrão nessas zonas.
Qual temper deve ser especificado para uma chapa de casco voltada para água do mar?
H116 ou H321, declarados com ASTM B928. Ambos recebem um tratamento estabilizante que dispersa partículas de fase beta dentro dos grãos em vez de permitir que formem um filme contínuo nos contornos, e a B928 verifica o resultado com um ensaio de exfoliação em PB ou melhor e um limite de perda de massa intergranular de 15 mg/cm². O H112 fica fora dessa qualificação e não é um substituto em contato com água salgada.
O que acontece com a resistência após a soldagem da 5456?
A zona afetada pelo calor recoz de volta em direção à condição O e permanece assim, já que nenhum tratamento térmico pós-soldagem restaura o encruamento. Um depósito ER5556 sobre chapa base 5456 tipicamente fornece 280–310 MPa de tração e 130–165 MPa de escoamento, contra cerca de 255 MPa de escoamento para o metal base H116 — uma redução de 35–45% próximo à solda. As tensões admissíveis da AWS D1.2 já assumem isso, então as juntas devem ser projetadas para valores de ZTA recozida em vez do temper especificado.
O 5456 pode ser anodizado?
Sim, mas não produz o acabamento que a maioria das pessoas espera. Como todas as ligas da série 5xxx, ele anodiza para um cinza opaco em vez de uma superfície brilhante, e não corresponderá à cor de uma extrusão 6063. Quando a aparência é importante, isso precisa ser acordado antes do pedido, ou obtido por meio de pintura e revestimento.






