


Cos'è l'alluminio 5456?
5456 è una lega di alluminio-magnesio da lavorazione plastica della serie 5xxx, con 4,7–5,5% di magnesio che sostituisce il rafforzamento per soluzione solida dove altrimenti si ricorrerebbe al trattamento termico. Non è trattabile termicamente, quindi ogni megapascal aggiuntivo deriva dall'incrudimento e dal contenuto di lega piuttosto che da un ciclo di tempra e invecchiamento. Il manganese aggiunge tenacità e il cromo controlla la struttura del grano, il che insieme conferisce al 5456 la resistenza allo stato grezzo più elevata tra le leghe 5xxx comunemente disponibili a magazzino.
Quel livello di magnesio è anche la fonte dell'unico serio limite della lega. Al di sopra di circa il 3% di magnesio, una lega Al-Mg mantenuta per periodi prolungati al di sopra di circa 65 °C precipita una fase beta lungo i bordi del grano, e tale rete è anodica rispetto alla matrice circostante. La corrosione procede quindi lungo i bordi del grano invece che attraverso la superficie, ed è per questo che le leghe ad alto contenuto di magnesio necessitano di uno stato di fornitura specifico — non solo di una lega specifica — per essere considerate accettabili per il servizio marino.
Composizione Chimica del 5456
I limiti riportati di seguito sono conformi alla ASTM B209 per lamiere e piastre. Il valore del titanio differisce tra le leghe adiacenti: il 5456 ammette 0,20 max, mentre il 5056 ammette solo 0,15 max, quindi i due non devono essere copiati l'uno dall'altro.
| Elemento | Composizione (% in peso) |
|---|---|
| Silicio (Si) | 0,25 max |
| Ferro (Fe) | 0,40 max |
| Rame (Cu) | 0,10 max |
| Manganese (Mn) | 0.50–1.00 |
| Magnesio (Mg) | 4.7–5.5 |
| Cromo (Cr) | 0.05–0.20 |
| Zinco (Zn) | 0,25 max |
| Titanio (Ti) | Famiglia |
| Altri, ciascuno | 0,05 max |
| Altri, totale | 0,15 max |
| Alluminio (Al) | Equilibrio |
Due voci meritano attenzione su un ordine di acquisto. Il magnesio a questo livello è ciò che fornisce la resistenza che colloca il 5456 al di sopra del 5083, quindi un certificato che mostra un magnesio vicino al limite inferiore dell'intervallo dovrebbe sollevare una domanda su quanto del vantaggio di resistenza sopravviva. Il rame è limitato allo 0,10% perché il rame agisce direttamente contro le prestazioni di resistenza alla corrosione in acqua di mare.
Proprietà Meccaniche del 5456 per Stato di Fornitura
I valori tipici riportati di seguito sono tratti dai dati ASM e Aluminum Association per prodotti laminati. Sono utili per il confronto e per le fasi iniziali di progettazione, ma i valori garantiti seguono la specifica applicabile e lo spessore, e il certificato di collaudo del laminatoio determina ciò che è stato effettivamente consegnato.
| Temperamento | Resistenza alla trazione (MPa) | Resistenza allo snervamento (MPa) | Allungamento (%) | Durezza tipica (HB) |
|---|---|---|---|---|
| O (ricotto) | 310 | 159 | 24 | — |
| H111 | 310 | 180 | 14 | — |
| H112 | 310 | 166 | 22 | — |
| H116 / H321 | 350 | 255 | 12 | 90 |
Per tutto ciò che è regolato dalla ASTM B928, il minimo di norma è il valore vincolante, non il valore tipico:
| Temperamento | Intervallo di Spessore | Resistenza a Trazione, min (MPa) | Resistenza allo Snervamento, min (MPa) | Allungamento, min (%) |
|---|---|---|---|---|
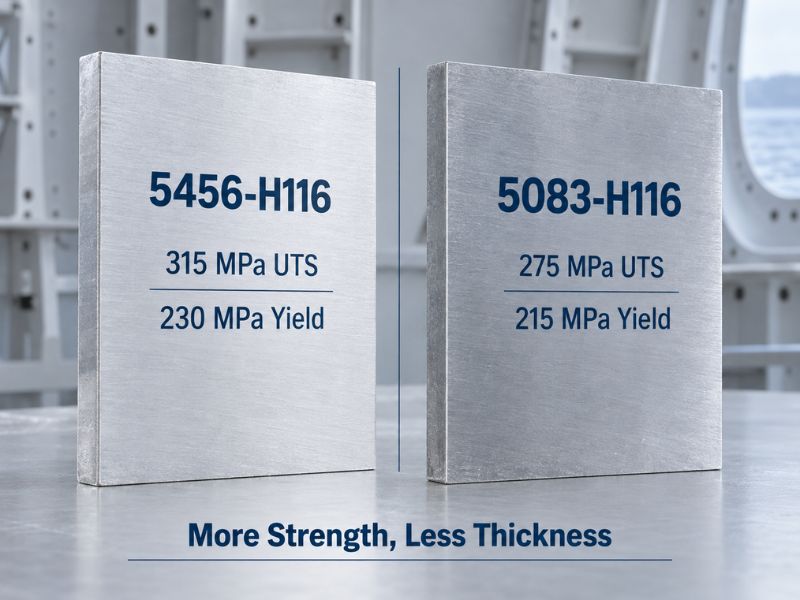
| 5456-H116 / H321 | 3–40 mm | 315 | 230 | 10 |
| 5083-H116 / H321 | 3–50 mm | 275 | 215 | 10 |
| 5086-H116 / H321 | 3–50 mm | 240 | 195 | 10 |
La riga che più conta qui è la prima. Rispetto al 5083-H116, il 5456-H116 offre circa 40 MPa in più di resistenza a trazione e circa 15 MPa in più di snervamento allo stesso minimo di norma, il che costituisce l'intera motivazione commerciale per sceglierlo rispetto al ben più comunemente disponibile 5083.
Perché Esistono H116 e H321: Il Limite di Sensibilizzazione a 65 °C
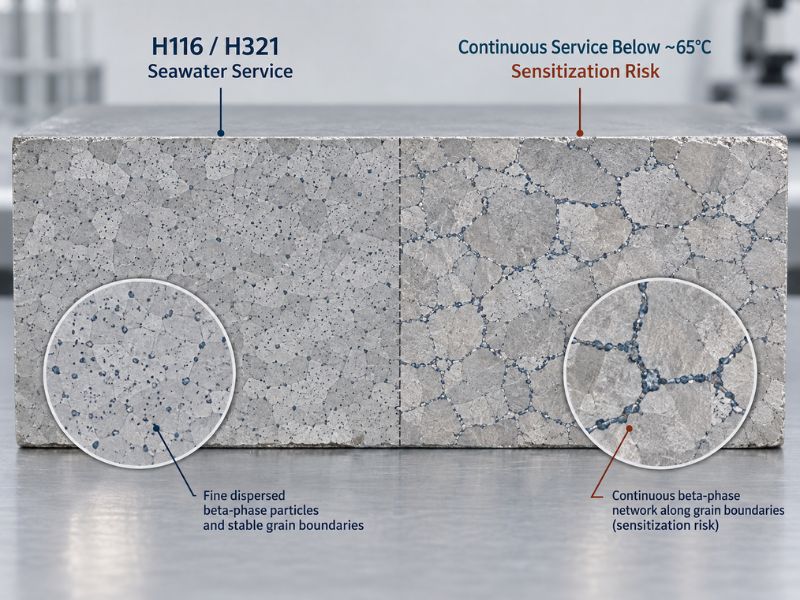
La sensibilizzazione è il modo di cedimento che governa come il 5456 può essere specificato. Al di sopra di circa il 3% di magnesio, l'esposizione prolungata nell'intervallo di 65 °C e oltre porta il magnesio disciolto fuori dalla soluzione solida e in particelle di fase beta lungo i bordi del grano. Una volta che tali particelle formano una rete connessa, la lega diventa vulnerabile alla corrosione intergranulare, alla corrosione esfoliante e alla rottura per corrosione sotto sforzo — tutte condizioni che progrediscono internamente e sono facilmente trascurate dall'ispezione visiva.
Il 5456 non può esserne esentato mediante trattamento termico. È una lega non trattabile termicamente, e non esiste alcun ciclo di invecchiamento che dissolva una rete di bordi del grano ormai consolidata. Una volta che la sensibilizzazione si è verificata, la condizione è permanente.
H116 e H321 esistono specificamente per ritardare tale meccanismo. Entrambi sono stati di incrudimento che ricevono un trattamento termico stabilizzante, che porta eventuali particelle di fase beta in una distribuzione fine e dispersa all'interno dei grani anziché in un film continuo tra essi. La ASTM B928 verifica poi il risultato: le piastre H116 e H321 devono superare una prova di corrosione esfoliante con un rating non peggiore di PB e un limite di perdita di massa per corrosione intergranulare di 15 mg/cm².
| Condizione | Significato Pratico | Linguaggio Tipico di Proposta |
|---|---|---|
| H116 | Incrudito, stabilizzato per soddisfare i limiti di esfoliazione e intergranulare della B928 | Specificato dove è richiesta l'approvazione della società di classificazione |
| H321 | Incrudito e stabilizzato con una fase controllata di lavorazione a freddo | Specificato per strutture saldate con minimi meccanici definiti |
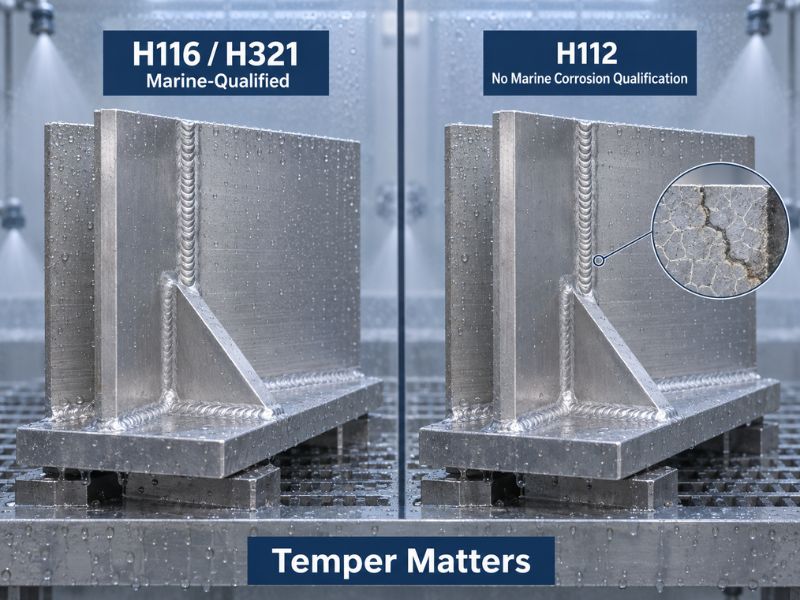
| H112 | Leggermente incrudito dal processo di laminazione, senza qualifica alla corrosione | Accettabile per strutture generali, non per contatto diretto con acqua di mare |
| O | Completamente ricotto, massima formabilità | Utilizzato per formatura severa, solitamente seguito da saldatura |
La regola pratica è semplice: se il componente è esposto all'acqua di mare e rimane in posizione per anni, la linea dello stato di fornitura deve riportare H116 o H321. Un'offerta che propone H112 per lo stesso componente è più economica perché non comporta qualifica alla corrosione, non perché il metallo sia diverso.
Proprietà Fisiche del 5456
| Proprietà | Valore tipico |
|---|---|
| Densità | 2,66 g/cm³ |
| Intervallo di fusione | 570–638 °C |
| Conduttività termica | 117–127 W/m·K |
| Conducibilità elettrica | 28,5–29,5% IACS |
| Modulo elastico | 69–74 GPa |
| Coefficiente di espansione termica | 23.9 × 10-⁶ /°C |
| Risposta Magnetica | Non magnetico |
Quei due valori di conducibilità sono inferiori a quanto la maggior parte dei progettisti si aspetti, e derivano direttamente dal contenuto di magnesio. Ogni punto percentuale di magnesio in soluzione solida disperde elettroni e fononi, quindi il 5456 a circa il 29% IACS e 120 W/m·K si colloca ben al di sotto del 5052 vicino al 35% IACS e 138 W/m·K. Qualsiasi applicazione che utilizzi il componente come conduttore o diffusore di calore sta lavorando contro la chimica.
Resistenza alla Corrosione e Servizio Marino
In acqua di mare e atmosfere marine, il 5456 si comporta bene — a condizione che lo stato di fornitura porti la sua qualifica alla corrosione. Il film di ossido che si forma spontaneamente è stabilizzato dal contenuto di magnesio e cromo, il che rallenta l'attacco dei cloruri e mantiene la corrosione puntiforme superficiale. In pratica ciò si traduce in una minore manutenzione in bacino rispetto all'acciaio verniciato e in una lunga storia di servizio sul fasciame dello scafo.
Tre condizioni cambiano questo quadro:
- Temperatura sostenuta al di sopra di circa 65 °C. Le strutture del locale macchine, i serbatoi riscaldati e i raccordi adiacenti ai gas di scarico sono i guasti classici. Occorre allontanare il componente dalla fonte di calore oppure passare al 5454, il cui contenuto inferiore di magnesio lo mantiene al di fuori dell'intervallo di sensibilizzazione.
- Sezioni spesse sotto sforzo di trazione sostenuto. Le piastre spesse trattengono maggiori tensioni residue dopo la saldatura, e la SCC necessita sia di un percorso suscettibile sia di sollecitazione. Le sezioni trasversali più spesse in 5456 meritano una revisione ingegneristica esplicita.
- Contatto con metalli dissimili. L'alluminio è anodico rispetto a rame, ottone e acciaio inossidabile. L'isolamento e il drenaggio devono essere progettati fin dall'inizio, non scoperti in servizio.
Lavorare con il 5456: Formatura, Saldatura e Lavorazione Meccanica
Saldatura. 5456 si salda bene con MIG e TIG, ma il progetto del giunto non può utilizzare le proprietà del metallo base. Poiché la lega non è trattabile termicamente, la zona termicamente alterata viene ricotta verso la condizione O e vi rimane — nessun trattamento post-saldatura la ripristina. Le proprietà del metallo di apporto da un deposito ER5556 su lamiera base 5083 o 5456 si attestano su circa 280–310 MPa di carico di rottura e 130–165 MPa di snervamento, contro 255 MPa di snervamento per il metallo base H116. Si tratta di una riduzione di snervamento di circa il 35–45% in prossimità del giunto, e le sollecitazioni ammissibili della AWS D1.2 presuppongono già questo, quindi progettare sul valore della ZTA ricotta anziché sulla tempra acquistata.
| Riempitivo | Contenuto di magnesio | Quando è adatto | Attenzione a |
|---|---|---|---|
| ER5556 | ~5.0% | Predefinito per 5456 — corrisponde alla lega base e offre le migliori prestazioni alla corrosione | Disponibilità limitata al di fuori delle filiere marine |
| ER5183 | ~4.8% | Dove conta la massima resistenza allo stato grezzo di saldatura sul giunto | Confermare rispetto alla procedura approvata |
| ER5356 | ~4.5% | Fabbricazione generale 5xxx, ampiamente disponibile a magazzino | Non preferito per servizio continuativo al di sopra di circa 65 °C |
| ER4043 | Contenente silicio | Da evitare su 5456 | Il silicio si combina con il magnesio formando Mg₂Si fragile e la saldatura si anodizza nera |
Formatura. La formabilità segue la tempra. O e H111 sopportano piegature pesanti e imbutitura; H116 e H321 accettano formatura moderata ma i raggi di piegatura devono essere aumentati rispetto a quanto si aspetterebbe un'officina abituata al 5052. Formatare a freddo la lamiera H321 in modo energico e poi metterla in servizio invita sia cricche sia tensioni residue più elevate, che alimentano direttamente il meccanismo di SCC sopra descritto.
Lavorazione a macchina. 5456 si lavora in modo accettabile ma è più gommoso delle leghe trattabili termicamente, quindi l'evacuazione dei trucioli e utensili affilati contano più della potenza del mandrino. Il controllo dei trucioli migliora con angoli di spoglia più elevati e geometria di taglio positiva.
Finitura. Come tutte le leghe 5xxx, il 5456 si anodizza in un grigio tenue anziché in una finitura brillante, e non corrisponderà cromaticamente a un'estrusione 6063. Se l'aspetto è un criterio, specificare tale requisito prima di effettuare l'ordine anziché scoprirlo in assemblaggio.
5456 vs 5083 vs 5086 vs 5052: Come scegliere
| Lega e tempra | Carico di rottura, min (MPa) | Snervamento, min (MPa) | Magnesio (%) | Dove vince |
|---|---|---|---|---|
| 5456-H116 | 315 | 230 | 4.7–5.5 | Massima resistenza del gruppo in contatto con acqua di mare |
| 5083-H116 | 275 | 215 | 4.0–4.9 | Massima disponibilità, miglior record marino documentato |
| 5086-H116 | 240 | 195 | 3.5–4.5 | Buone prestazioni marine a costo inferiore e migliore formabilità |
| 5052-H32 | 215 | 160 | 2.2–2.8 | Lavorazioni su lamiera ad alta formatura, nessun limite di sensitizzazione |
Leggendo la colonna del magnesio si spiega quasi tutto sul comportamento di queste quattro leghe. Più magnesio acquista resistenza e costa capacità termica: i due gradi ad alto magnesio portano la restrizione dei 65 °C, mentre il 5052 al 2,2–2,8% no. La disponibilità va nella direzione opposta — il 5083 è stoccato quasi ovunque, e il 5456 è un ordine speciale presso molti centri di servizio, il che si riflette sia nel prezzo sia nei tempi di consegna.
Go/No-Go: Quando specificare 5456
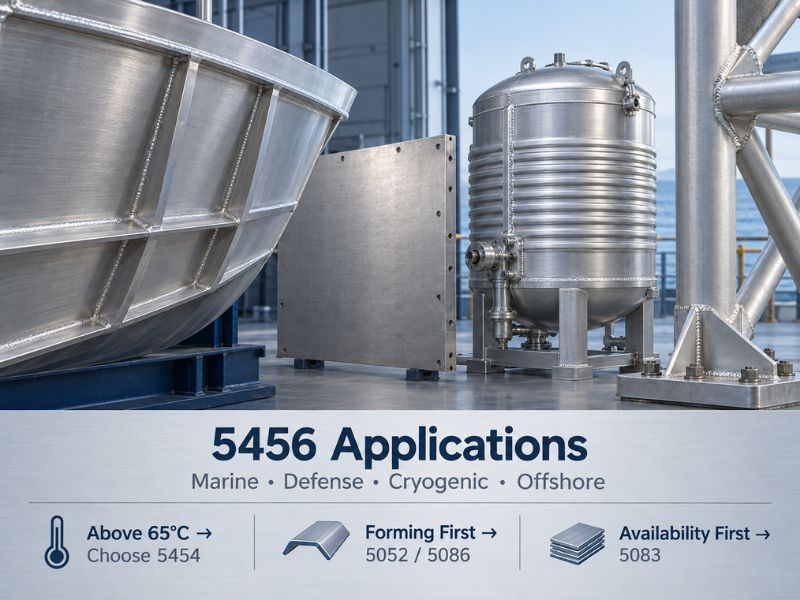
Le voci seguenti rispondono se utilizzare la lega. Le applicazioni sono trattate separatamente nella sezione successiva — questa sezione copre la decisione, quella copre le destinazioni.
Go — 5456 è adatto quando:
- Il progetto richiede più resistenza di quanto fornisca il 5083-H116 e lo spessore non può aumentare per compensare
- La struttura è saldata, rimane in contatto con acqua di mare, e la specifica può richiedere H116 o H321 con risultati di prova B928
- La resistenza all'urto e la tenacità a bassa temperatura contano, incluso servizio criogenico e offshore
- La dilatazione termica deve rimanere prevedibile rispetto a un coefficiente di espansione documentato sotto carico dinamico
No-Go — scegliere qualcos'altro quando:
- La temperatura continua del metallo può superare circa 65 °C — passare al 5454
- I tempi di consegna e la disponibilità a magazzino dominano la decisione — il 5083 è la filiera più sicura
- Il pezzo necessita di una finitura anodizzata brillante o corrispondente al colore — usare 6xxx
- La formatura domina sulla resistenza — 5052 o 5086 costeranno meno e si formeranno più facilmente
- Il progetto richiede resistenza che solo il trattamento termico fornisce — passare a una serie trattabile termicamente
Dove viene utilizzato il 5456
Marina e cantieristica navale. Fasciame di scafo, ponti, paratie e sovrastrutture su motovedette, battelli da lavoro e imbarcazioni veloci costituiscono il set applicativo principale. Il 5456 si guadagna il suo posto dove la riduzione di peso vale il costo, poiché il margine di resistenza rispetto al 5083 consente al progettista dello scafo di ridurre lo spessore anziché aumentarlo.
Strutture di difesa e protezione. Piastre corazzate per veicoli militari, componenti per ponti militari e assemblaggi resistenti alle esplosioni utilizzano il 5456 per l'assorbimento di energia combinato con prestazioni balistiche. MIL-DTL-46027 è una specifica che copre questo ambito, e porta propri requisiti di tempra e collaudo oltre agli standard commerciali.
Recipienti in pressione e grandi fabbricazioni saldate. Il 5456 compare in serbatoi di stoccaggio, recipienti in pressione e grandi telai di trasporto dove l'integrità del giunto saldato governa il progetto. L'efficienza del giunto deve sempre essere calcolata dalle proprietà della ZTA ricotta, non dai valori del metallo base H116.
Servizio criogenico e offshore. A differenza dell'acciaio al carbonio, le leghe 5xxx non subiscono una transizione duttile-fragile al diminuire della temperatura, e sia la resistenza sia l'allungamento migliorano. Ciò rende il 5456 utilizzabile per serbatoi criogenici e per strutture offshore esposte a climi freddi.
Vantaggi e Limitazioni in Sintesi
| Dimensione | Vantaggio | Limitazione |
|---|---|---|
| La forza | Massima resistenza allo stato di fabbricazione delle leghe 5xxx comuni | Non esiste un percorso di trattamento termico per aumentarla ulteriormente |
| Corrosione | Eccellenti prestazioni in acqua di mare con qualifica H116/H321 | Richiede quel temper; H112 non porta alcuna qualifica di corrosione |
| Temperatura | Stabile in servizio a freddo, incluso criogenico | Inutilizzabile al di sopra di circa 65 °C a causa della sensitizzazione |
| Saldabilità | Saldabile in modo pulito con MIG e TIG con filler corrispondente | La HAZ si ricuoce a condizione O con una perdita di snervamento del ~35–45%, permanente |
| Disponibilità | Fornito da laminatoi e distributori orientati al settore marino | Catena di fornitura più sottile e tempi di consegna più lunghi rispetto al 5083 |
| Costo | Si giustifica dove la resistenza consente di ridurre lo spessore | Prezzo per chilo più elevato e spesso requisito di temper doganale |
| Formabilità | Lavorabile in O e H111 | H116/H321 richiedono ampi raggi di piegatura e lavorazione a freddo accurata |
| Aspetto | Accettabile con vernice o rivestimento | Anodizza grigio, non corrisponderà brillantemente al 6063 |
Approvvigionamento del 5456: cosa specificare
Una richiesta di 5456 che contiene i seguenti elementi tornerà con il prezzo corretto al primo colpo. Una che non li contiene restituirà un preventivo più economico per materiale che non supererà l'ispezione:
| Voce di specifica | Cosa indicare | Perché modifica il preventivo |
|---|---|---|
| Temperamento | H116 o H321 per qualsiasi cosa a contatto con acqua di mare | La piastra testata alla corrosione costa più dell'H112 |
| Standard | ASTM B928 per applicazioni marine, B209 per la forma di prodotto generale | Ciascuno comporta requisiti di prova diversi |
| Intervallo di spessore | Gli intervalli pertinenti modificano i minimi meccanici | I minimi diminuiscono all'aumentare dello spessore |
| Prova di esfoliazione / IGC | Richiesta se il componente è a contatto con acqua di mare | B928 richiede ≤PB e ≤15 mg/cm² |
| certificati | MTC richiesto; test SGS se specificato dal progetto | La tracciabilità fa parte del deliverable |
| Forma e dimensione | Piastra, lamiera, barra, tubo o profilo con dimensioni | Determina il routing del laminatoio e il tempo di consegna |
Linsy fornisce il 5456 in piastra, lamiera, barra, tubo e profili estrusi, più comunemente nei temper O, H111, H112, H116 e H321. La fornitura tipica in piastra va da 6 mm fino a 120 mm di spessore, con lamiera e coil fino a circa 0,5 mm; altre dimensioni possono essere discusse in base alla specifica dell'ordine. Ogni spedizione parte con un certificato di collaudo del laminatoio che documenta composizione e proprietà meccaniche, e rapporti SGS di terze parti — inclusi chimici, meccanici, ultrasonici e dimensionali — possono essere organizzati su richiesta. La produzione opera sotto sistemi ISO 9001, ISO 14001 e ISO 45001.
Le dimensioni personalizzate per articoli non a stock richiedono tipicamente 10–60 giorni a seconda della lega, delle dimensioni, della lavorazione e della complessità dell'ordine, ed è disponibile produzione personalizzata a basso MOQ. Il supporto interno copre lavorazioni CNC, saldatura MIG e TIG, taglio laser e finitura superficiale inclusi anodizzazione e lucidatura.
Conclusione
Il 5456 acquista circa 40 MPa di resistenza aggiuntiva rispetto al 5083-H116 allo stesso minimo di codice, e lo fa pagare con due condizioni rigide: il temper deve essere H116 o H321 per qualsiasi cosa a contatto con acqua di mare, e la struttura deve rimanere al di sotto di circa 65 °C o passare al 5454. Queste due regole sono il punto in cui i progetti con 5456 vanno storti, e nessuna delle due appare in una scheda tecnica consegnata in fase di quotazione.
Linsy Aluminum lavora esattamente su quel confine. Forniamo il 5456 in piastra, lamiera, barra, tubo e profili nei temper O, H111, H112, H116 e H321, con il certificato di collaudo del laminatoio emesso per ogni ordine e rapporti SGS opzionali dove un progetto richiede verifica di terze parti. In caso di dubbio se la temperatura di esercizio o il temper siano corretti per un progetto, inviate il disegno e le condizioni operative — confermeremo quale specifica deve effettivamente apparire sull'ordine di acquisto prima che venga emesso.
Domande frequenti
Il 5456 è più resistente del 5083?
Sì, con un margine utile al minimo di codice. ASTM B928 stabilisce il 5456-H116 a 315 MPa di trazione e 230 MPa di snervamento contro 275 MPa e 215 MPa per il 5083-H116, quindi la differenza è di circa 40 MPa di trazione e 15 MPa di snervamento nello stesso intervallo di spessore. Il compromesso è la fornitura: il 5083 è stoccato molto più ampiamente, e il suo record di servizio marino è documentato su più navi.
Perché 65 °C è il limite dichiarato per il 5456?
Al di sopra di circa il 3% di magnesio, l'esposizione prolungata a circa 65 °C e oltre estrae il magnesio disciolto dalla soluzione e precipita la fase beta lungo i bordi dei grani. Questo crea un percorso anodico tra i grani, aprendo la porta alla corrosione intergranulare, all'esfoliazione e alla corrosione sotto sforzo. Poiché il 5456 non può essere trattato termicamente, la condizione non può essere invertita una volta che si sviluppa. I componenti vicino a motori, serbatoi riscaldati o linee di scarico sono i soliti responsabili, e il 5454 è il sostituto standard in quelle zone.
Quale temper dovrebbe essere specificato per una piastra di scafo esposta all'acqua di mare?
H116 o H321, indicati con ASTM B928. Entrambi ricevono un trattamento stabilizzante che disperde le particelle di fase beta all'interno dei grani invece di lasciarle formare un film continuo ai bordi, e B928 verifica il risultato con una prova di esfoliazione a PB o migliore e un limite di perdita di massa intergranulare di 15 mg/cm². L'H112 è al di fuori di quella qualifica e non è un sostituto nel contatto con acqua salata.
Cosa succede alla resistenza dopo la saldatura del 5456?
La zona termicamente alterata si ricuoce verso la condizione O e rimane tale, poiché nessun trattamento termico post-saldatura ripristina l'incrudimento. Un deposito ER5556 su piastra base 5456 fornisce tipicamente 280–310 MPa di trazione e 130–165 MPa di snervamento, contro circa 255 MPa di snervamento per il metallo base H116 — una riduzione del 35–45% vicino alla saldatura. Le sollecitazioni ammissibili AWS D1.2 assumono già questo, quindi i giunti devono essere progettati su valori di HAZ ricotta piuttosto che sul temper specificato.
Il 5456 può essere anodizzato?
Sì, ma non produce la finitura che la maggior parte delle persone si aspetta. Come tutte le leghe 5xxx, l'anodizzazione dà un grigio attenuato anziché una superficie brillante, e non può corrispondere cromaticamente a un'estrusione 6063. Dove l'aspetto è importante, questo deve essere concordato prima dell'ordine, oppure ottenuto tramite verniciatura e rivestimento.






