


Czym jest aluminium 5456?
5456 to wyżarzana plastycznie stop aluminium z magnezem z serii 5xxx, w którym 4,7–5,5% magnezu zastępuje umocnienie roztworowe, które w innym przypadku byłoby osiągane przez obróbkę cieplną. Nie poddaje się obróbce cieplnej, więc każdy dodatkowy megapaskal pochodzi z umocnienia odkształceniowego i zawartości składników stopowych, a nie z cyklu hartowania i starzenia. Mangan zwiększa ciągliwość, a chrom kontroluje strukturę ziarna, co razem daje 5456 najwyższą wytrzymałość w stanie dostawy spośród powszechnie magazynowanych stopów 5xxx.
Ta zawartość magnezu jest również źródłem jednego poważnego ograniczenia tego stopu. Powyżej około 3% magnezu stop Al-Mg przetrzymywany przez dłuższy czas powyżej około 65 °C wydziela fazę beta wzdłuż granic ziaren, a ta sieć jest anodowa względem otaczającej osnowy. Korozja przebiega wówczas wzdłuż granic ziaren, a nie po powierzchni, dlatego stopy o wysokiej zawartości magnezu wymagają określonego stanu — nie tylko określonego stopu — aby mogły być uznane za odpowiednie do zastosowań morskich.
Skład chemiczny 5456
Poniższe limity obowiązują zgodnie z ASTM B209 dla blach i płyt. Wartość tytanu różni się między sąsiednimi gatunkami: 5456 dopuszcza maks. 0,20, natomiast 5056 dopuszcza tylko maks. 0,15, więc nie wolno ich kopiować wzajemnie.
| Element | Skład (wagowo %) |
|---|---|
| Krzem (Si) | 0,25 maks |
| Żelazo (Fe) | maks. 0,40 |
| Miedź (Cu) | 0,10 maks |
| Mangan (Mn) | 0.50–1.00 |
| Magnez (Mg) | 4.7–5.5 |
| Chrom (Cr) | 0.05–0.20 |
| Cynk (Zn) | 0,25 maks |
| Tytan (Ti) | 0,20 maks. |
| Inni, każdy | 0.05 max |
| Pozostałe, ogółem | 0,15 maks |
| Aluminium (Al) | Równowaga |
Dwie pozycje zasługują na uwagę w zamówieniu. Magnez na tym poziomie zapewnia wytrzymałość, która stawia 5456 powyżej 5083, więc certyfikat wykazujący magnez blisko dolnej granicy zakresu powinien skłonić do pytania, jak duża część przewagi wytrzymałościowej zostaje zachowana. Miedź jest ograniczona do 0,10%, ponieważ miedź bezpośrednio działa przeciwko odporności na korozję w wodzie morskiej.
Właściwości mechaniczne 5456 według stanu
Poniższe wartości typowe pochodzą z danych ASM i Aluminum Association dla wyrobów walcowanych. Są przydatne do porównań i wczesnych prac projektowych, ale wartości gwarantowane wynikają z odpowiedniej specyfikacji i grubości, a świadectwo badań hutniczych określa, co faktycznie dostarczono.
| Temperament | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Typowa twardość (HB) |
|---|---|---|---|---|
| O (wyżarzony) | 310 | 159 | 24 | — |
| H111 | 310 | 180 | 14 | — |
| H112 | 310 | 166 | 22 | — |
| H116 / H321 | 350 | 255 | 12 | 90 |
Dla wszystkiego, co podlega ASTM B928, wiążącą liczbą jest minimum normowe, a nie wartość typowa:
| Temperament | Zakres grubości | Wytrzymałość na rozciąganie, min (MPa) | Granica plastyczności, min (MPa) | Wydłużenie, min (%) |
|---|---|---|---|---|
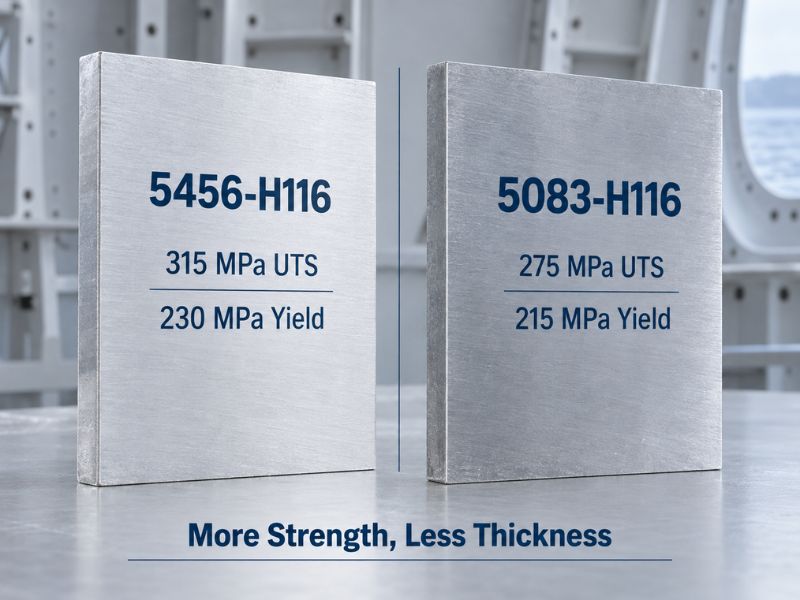
| 5456-H116 / H321 | 3–40 mm | 315 | 230 | 10 |
| 5083-H116 / H321 | 3–50 mm | 275 | 215 | 10 |
| 5086-H116 / H321 | 3–50 mm | 240 | 195 | 10 |
Wierszem, który ma tu największe znaczenie, jest pierwszy. W porównaniu z 5083-H116, 5456-H116 zapewnia około 40 MPa więcej wytrzymałości na rozciąganie i około 15 MPa więcej granicy plastyczności przy tym samym minimum normowym, co stanowi cały uzasadnienie komercyjne wyboru tego stopu zamiast znacznie częściej magazynowanego 5083.
Dlaczego istnieją H116 i H321: granica uczulenia przy 65 °C
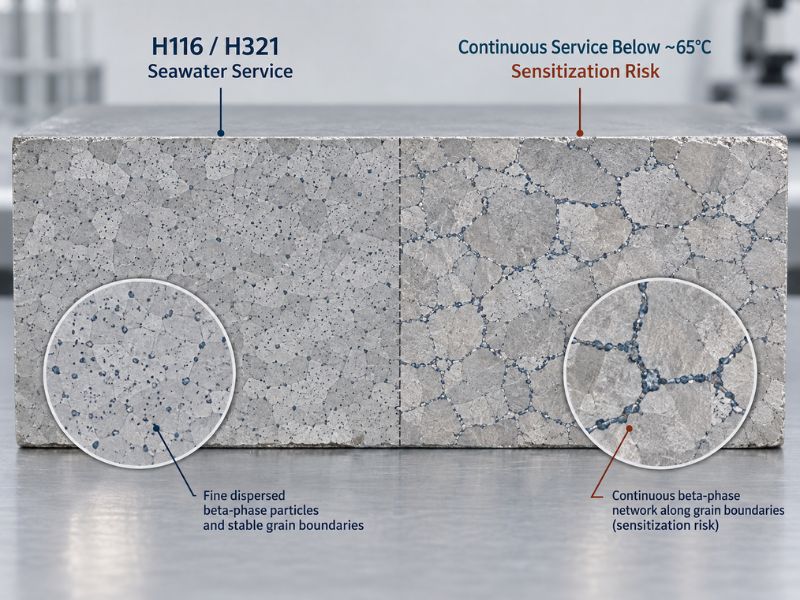
Uczulenie to tryb awarii, który określa, jak można specyfikować 5456. Powyżej około 3% magnezu przedłużone narażenie w zakresie 65 °C i wyższym wyprowadza rozpuszczony magnez z roztworu stałego do cząstek fazy beta wzdłuż granic ziaren. Gdy te cząstki utworzą połączoną sieć, stop staje się podatny na korozję międzykrystaliczną, korozję warstwową i pękanie korozyjne pod naprężeniem — wszystkie te zjawiska postępują wewnątrz materiału i łatwo je przeoczyć podczas oględzin wizualnych.
5456 nie może być od tego zwolniony przez obróbkę cieplną. Jest to stop niepoddający się obróbce cieplnej i nie istnieje cykl starzenia, który rozpuściłby ustaloną sieć na granicach ziaren. Po wystąpieniu uczulenia stan ten jest trwały.
H116 i H321 istnieją specjalnie po to, aby opóźnić ten mechanizm. Oba są stanami umocnionymi odkształceniowo, które poddaje się stabilizującej obróbce cieplnej, co powoduje, że ewentualne cząstki fazy beta przyjmują drobną, rozproszoną postać wewnątrz ziaren, a nie ciągłej błony między nimi. ASTM B928 następnie weryfikuje wynik: blachy H116 i H321 muszą przejść test korozji warstwowej z oceną nie gorszą niż PB oraz limit ubytku masy w korozji międzykrystalicznej wynoszący 15 mg/cm².
| Stan | Co to oznacza w praktyce | Typowe sformułowanie ofertowe |
|---|---|---|
| H116 | Umocniony odkształceniowo, stabilizowany w celu spełnienia limitów korozji warstwowej i międzykrystalicznej według B928 | Specyfikowany tam, gdzie wymagana jest aprobata towarzystwa klasyfikacyjnego |
| H321 | Umocniony odkształceniowo i stabilizowany z kontrolowanym etapem obróbki na zimno | Specyfikowany dla konstrukcji spawanej z określonymi minimami mechanicznymi |
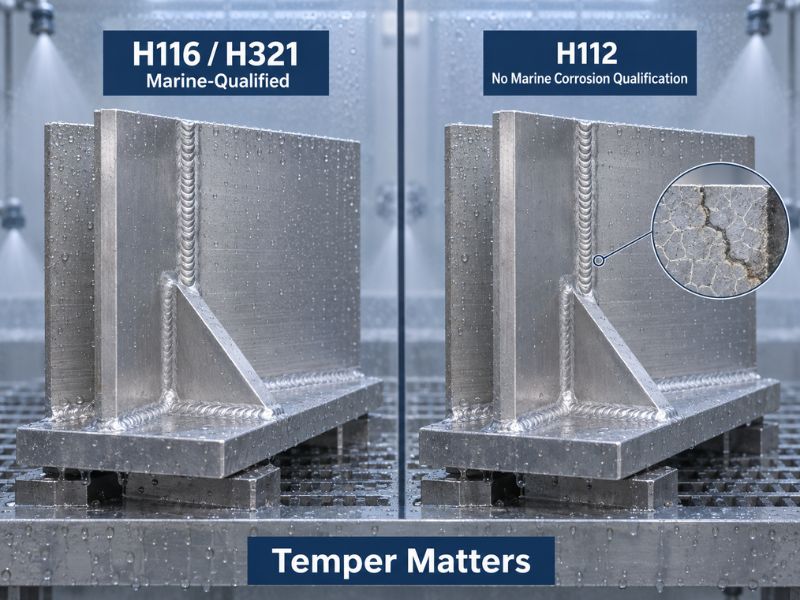
| H112 | Lekko umocniony odkształceniowo w procesie walcowniczym, bez kwalifikacji korozyjnej | Dopuszczalny dla konstrukcji ogólnych, nie do bezpośredniego kontaktu z wodą morską |
| O | W pełni wyżarzony, maksymalna podatność na formowanie | Stosowany do trudnego formowania, zwykle po nim następuje spawanie |
Praktyczna zasada jest prosta: jeśli część ma kontakt z wodą morską i pozostaje na miejscu przez lata, linia stanu musi wskazywać H116 lub H321. Oferta proponująca H112 dla tej samej części jest tańsza, ponieważ nie niesie ze sobą kwalifikacji korozyjnej, a nie dlatego, że metal jest inny.
Właściwości fizyczne 5456
| Nieruchomość | Typowa wartość |
|---|---|
| Gęstość | 2,66 g/cm³ |
| Zakres topnienia | 570–638 °C |
| Przewodność cieplna | 117–127 W/m·K |
| Przewodność elektryczna | 28,5–29,5% IACS |
| Moduł sprężystości | 69–74 GPa |
| Współczynnik rozszerzalności cieplnej | 23.9 × 10-⁶ /°C |
| Odpowiedź magnetyczna | Niemagnetyczny |
Te dwie wartości przewodności są niższe, niż oczekuje większość projektantów, i wynikają bezpośrednio z zawartości magnezu. Każdy procent magnezu w roztworze stałym rozprasza elektrony i fonony, więc 5456 przy około 29% IACS i 120 W/m·K plasuje się znacznie poniżej 5052 przy około 35% IACS i 138 W/m·K. Każde zastosowanie wykorzystujące tę część jako przewodnik lub rozpraszacz ciepła działa przeciwko chemii stopu.
Odporność korozyjna i zastosowania morskie
W wodzie morskiej i atmosferze morskiej 5456 sprawuje się dobrze — pod warunkiem, że stan materiału posiada kwalifikację korozyjną. Spontanicznie tworząca się warstwa tlenkowa jest stabilizowana przez zawartość magnezu i chromu, co spowalnia atak chlorków i utrzymuje płytkie wżery. W praktyce przekłada się to na niższe koszty konserwacji w doku w porównaniu z malowaną stalą i długą historię eksploatacji na poszyciu kadłuba.
Trzy warunki zmieniają ten obraz:
- Utrzymująca się temperatura powyżej około 65 °C. Konstrukcje w maszynowni, podgrzewane zbiorniki i elementy sąsiadujące z układami wydechowymi to klasyczne przypadki awarii. Należy albo odsunąć część od źródła ciepła, albo przejść na 5454, którego niższa zawartość magnezu utrzymuje go poza zakresem uczulenia.
- Grube przekroje pod działaniem trwałego naprężenia rozciągającego. Gruba blacha zatrzymuje więcej naprężeń własnych po spawaniu, a SCC wymaga zarówno podatnej ścieżki, jak i naprężenia. Grubsze przekroje poprzeczne z 5456 zasługują na wyraźny przegląd inżynierski.
- Kontakt z metalami różnymi. Aluminium jest anodowe względem miedzi, mosiądzu i stali nierdzewnej. Izolację i odprowadzanie kondensatu należy zaprojektować, a nie odkrywać w trakcie eksploatacji.
Praca z 5456: Formowanie, spawanie i obróbka mechaniczna
Spawanie. 5456 spawa się dobrze metodami MIG i TIG, ale projektowanie złączy nie może opierać się na właściwościach metalu rodzimego. Ponieważ stop nie jest utwardzalny cieplnie, strefa wpływu ciepła zostaje wyżarzona z powrotem w kierunku stanu O i pozostaje w nim — żadna obróbka po spawaniu tego nie przywraca. Właściwości metalu spoiny z materiału dodatkowego ER5556 na blasze ze stopu 5083 lub 5456 wynoszą około 280–310 MPa wytrzymałości na rozciąganie i 130–165 MPa granicy plastyczności, w porównaniu do 255 MPa granicy plastyczności dla metalu rodzimego w stanie H116. Stanowi to spadek granicy plastyczności o około 35–45% w pobliżu złącza, a dopuszczalne naprężenia według AWS D1.2 już to zakładają, więc należy projektować według wartości dla wyżarzonej strefy wpływu ciepła, a nie według zakupionego stanu utwardzenia.
| Wypełniacz | Zawartość magnezu | Kiedy pasuje | Na co uważać |
|---|---|---|---|
| ER5556 | ~5.0% | Domyślny wybór dla 5456 — odpowiada stopowi podstawowemu i najlepiej zachowuje odporność korozyjną | Ograniczona dostępność poza łańcuchami dostaw dla przemysłu morskiego |
| ER5183 | ~4.8% | Gdy maksymalna wytrzymałość złącza w stanie po spawaniu ma znaczenie | Potwierdzić zgodnie z zatwierdzoną procedurą |
| ER5356 | ~4.5% | Ogólne wytwarzanie konstrukcji z serii 5xxx, szeroko dostępne w magazynach | Niezalecany do ciągłej eksploatacji powyżej około 65 °C |
| ER4043 | Zawierający krzem | Unikać przy 5456 | Krzem łączy się z magnezem w kruchy Mg₂Si, a spoina anoduje się na czarno |
Formowanie. Podatność na formowanie zależy od stanu utwardzenia. O i H111 wytrzymują intensywne gięcie i ciągnienie; H116 i H321 znoszą umiarkowane formowanie, ale promienie gięcia muszą być zwiększone względem tego, czego oczekiwałby warsztat przyzwyczajony do 5052. Zimne formowanie blachy H321 na twardo, a następnie wprowadzenie jej do eksploatacji, grozi zarówno pękaniem, jak i wyższymi naprężeniami resztkowymi, co bezpośrednio zasila mechanizm SCC opisany powyżej.
Obróbka skrawaniem. 5456 obrabia się akceptowalnie, ale jest bardziej ciągliwy niż stopy utwardzalne cieplnie, więc usuwanie wiórów i ostre narzędzia mają większe znaczenie niż moc wrzeciona. Kontrola wiórów poprawia się przy większych kątach natarcia i dodatniej geometrii skrawania.
Wykończenie powierzchni. Jak wszystkie stopy serii 5xxx, 5456 anoduje się na stonowany szary kolor, a nie na jasne wykończenie, i nie dopasuje kolorystycznie do wytłaczanego profilu 6063. Jeśli wygląd jest kryterium, należy określić to wymaganie przed złożeniem zamówienia, a nie odkrywać je przy montażu.
5456 vs 5083 vs 5086 vs 5052: Jak wybrać
| Stop i stan utwardzenia | Wytrzymałość na rozciąganie, min (MPa) | Granica plastyczności, min (MPa) | Magnez (%) | Gdzie wygrywa |
|---|---|---|---|---|
| 5456-H116 | 315 | 230 | 4.7–5.5 | Najwyższa wytrzymałość w grupie w kontakcie z wodą morską |
| 5083-H116 | 275 | 215 | 4.0–4.9 | Najszersza dostępność, najlepiej udokumentowane zastosowania morskie |
| 5086-H116 | 240 | 195 | 3.5–4.5 | Dobre właściwości morskie przy niższym koszcie i lepszej podatności na formowanie |
| 5052-H32 | 215 | 160 | 2.2–2.8 | Prace blacharskie z przewagą formowania, bez ograniczenia uczulenia |
Odczytanie w dół kolumny magnezu wyjaśnia niemal wszystko o zachowaniu tych czterech stopów. Wyższa zawartość magnezu kupuje wytrzymałość i kosztuje zdolność do pracy w podwyższonych temperaturach: dwa stopy o wysokiej zawartości magnezu mają ograniczenie do 65 °C, podczas gdy 5052 przy 2,2–2,8% nie ma. Dostępność działa w przeciwnym kierunku — 5083 jest w magazynach niemal wszędzie, a 5456 jest zamówieniem specjalnym w wielu centrach serwisowych, co znajduje odzwierciedlenie zarówno w cenie, jak i czasie realizacji.
Go/No-Go: Kiedy specifykować 5456
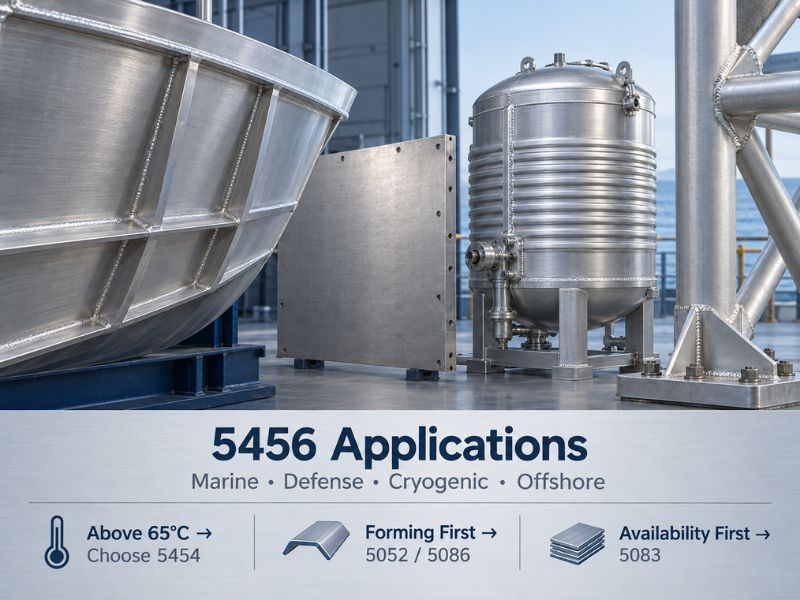
Poniższe pozycje odpowiadają na pytanie, czy stosować ten stop. Zastosowania są omówione osobno w następnej sekcji — ta sekcja obejmuje decyzję, tamta obejmuje przeznaczenie.
Go — 5456 pasuje, gdy:
- Projekt wymaga większej wytrzymałości niż zapewnia 5083-H116, a grubość nie może zostać zwiększona dla kompensacji
- Konstrukcja jest spawana, pozostaje w kontakcie z wodą morską, a specyfikacja może wymagać H116 lub H321 z wynikami badań według B928
- Odporność na uderzenia i ciągliwość w niskich temperaturach mają znaczenie, w tym zastosowania kriogeniczne i morskie
- Rozszerzalność cieplna musi pozostać przewidywalna względem udokumentowanego współczynnika rozszerzalności pod obciążeniem dynamicznym
No-Go — wybrać coś innego, gdy:
- Ciągła temperatura metalu może przekroczyć około 65 °C — przejść na 5454
- Czas realizacji i dostępność magazynowa dominują w decyzji — 5083 to bezpieczniejszy łańcuch dostaw
- Część wymaga jasnego lub kolorystycznie dopasowanego wykończenia anodowanego — użyć 6xxx
- Formowanie dominuje nad wytrzymałością — 5052 lub 5086 będą tańsze i łatwiejsze w formowaniu
- Projekt wymaga wytrzymałości, którą zapewnia tylko obróbka cieplna — przejść na serię utwardzalną cieplnie
Gdzie stosuje się 5456
Przemysł morski i stoczniowy. Poszycie kadłuba, pokłady, grodzie i nadbudówki na łodziach patrolowych, jednostkach roboczych i szybkich jednostkach to podstawowy zestaw zastosowań. 5456 zdobywa swoje miejsce tam, gdzie redukcja masy jest warta poniesienia kosztu, ponieważ margines wytrzymałości względem 5083 pozwala projektantowi kadłuba zmniejszyć grubość zamiast ją zwiększać.
Konstrukcje obronne i ochronne. Płyty pancerne do pojazdów wojskowych, komponenty mostów wojskowych i zespoły odporne na wybuchy wykorzystują 5456 ze względu na pochłanianie energii w połączeniu z właściwościami balistycznymi. MIL-DTL-46027 to specyfikacja obejmująca ten obszar, która niesie własne wymagania dotyczące stanu utwardzenia i badań wykraczające poza standardy komercyjne.
Zbiorniki ciśnieniowe i ciężkie konstrukcje spawane. 5456 występuje w zbiornikach magazynowych, zbiornikach ciśnieniowych i dużych ramach transportowych, gdzie integralność złączy spawanych rządzi projektem. Wydajność złącza musi być zawsze obliczana na podstawie właściwości wyżarzonej strefy wpływu ciepła, a nie na podstawie wartości dla metalu rodzimego w stanie H116.
Zastosowania kriogeniczne i morskie. W przeciwieństwie do stali węglowej, stopy serii 5xxx nie ulegają przejściu z ciągliwego w kruche wraz ze spadkiem temperatury, a zarówno wytrzymałość, jak i wydłużenie się poprawiają. Dzięki temu 5456 nadaje się do zbiorników kriogenicznych i konstrukcji morskich narażonych na zimny klimat.
Zalety i Ograniczenia w Skrócie
| Wymiar | Przewaga | Ograniczenie |
|---|---|---|
| Siła | Najwyższa wytrzymałość w stanie po produkcji spośród popularnych stopów serii 5xxx | Nie istnieje żadna droga obróbki cieplnej, aby ją dalej podnieść |
| Odporność korozyjna | Doskonała odporność w wodzie morskiej z kwalifikacją H116/H321 | Wymaga tego stanu; H112 nie posiada kwalifikacji korozyjnej |
| Temperatura | Stabilny w pracy na zimno, w tym w warunkach kriogenicznych | Niezdatny do użytku powyżej około 65 °C z powodu uczulenia |
| Spawalność | Spawa się czysto metodami MIG i TIG z dopasowanym spoiwem | Strefa wpływu ciepła wyżarza się do stanu O z utratą granicy plastyczności ~35–45%, trwałą |
| Dostępność | Dostarczany przez huty i dystrybutorów ukierunkowanych na przemysł morski | Węższy łańcuch dostaw i dłuższe terminy realizacji niż 5083 |
| Koszt | Uzasadnia siebie tam, gdzie wytrzymałość pozwala zmniejszyć grubość | Wyższa cena za kilogram i często wymóg stanu celnego |
| Formowalność | Obrabialny w stanie O i H111 | H116/H321 wymagają dużych promieni gięcia i ostrożnej obróbki na zimno |
| Wygląd | Akceptowalny z farbą lub powłoką | Anoduje się na szaro, nie uzyska jasnego dopasowania do 6063 |
Zaopatrzenie w 5456: Co należy określić
Zapytanie o 5456 zawierające następujące pozycje zostanie wycenione prawidłowo za pierwszym razem. Zapytanie, które ich nie zawiera, zwróci tańszą ofertę na materiał, który nie przejdzie kontroli:
| Pozycja specyfikacji | Co należy podać | Dlaczego zmienia to wycenę |
|---|---|---|
| Temperament | H116 lub H321 dla wszystkiego, co ma kontakt z wodą morską | Blacha poddana testom korozyjnym kosztuje więcej niż H112 |
| Standard | ASTM B928 dla zastosowań morskich, B209 dla ogólnej formy produktu | Każda norma niesie ze sobą różne wymagania testowe |
| Zakres grubości | Odpowiednie zakresy zmieniają minima mechaniczne | Minima spadają wraz ze wzrostem grubości |
| Test na złuszczanie / IGC | Wymagany, jeśli część ma kontakt z wodą morską | B928 wymaga ≤PB i ≤15 mg/cm² |
| certyfikaty | Wymagany MTC; badania SGS, jeśli określone przez projekt | Identyfikowalność jest częścią dostarczanego produktu |
| Forma i rozmiar | Blacha gruba, blacha cienka, pręt, rura lub profil z wymiarami | Określa trasę produkcyjną huty i czas realizacji |
Linsy dostarcza 5456 w formie blachy grubej, blachy cienkiej, pręta, rury i profili wyciskanych, najczęściej w stanach O, H111, H112, H116 i H321. Typowy zakres dostaw blach grubych wynosi od 6 mm do 120 mm grubości, z blachą cienką i kręgami do około 0,5 mm; inne rozmiary mogą być omówione zgodnie ze specyfikacją zamówienia. Każda przesyłka wychodzi z atestem materiałowym huty dokumentującym skład i właściwości mechaniczne, a na życzenie mogą być zorganizowane raporty strony trzeciej SGS — w tym chemiczne, mechaniczne, ultradźwiękowe i wymiarowe. Produkcja przebiega w systemach ISO 9001, ISO 14001 i ISO 45001.
Niestandardowe rozmiary dla pozycji niemagazynowych wynoszą zazwyczaj 10–60 dni w zależności od stopu, wymiarów, obróbki i złożoności zamówienia, a produkcja niestandardowa o niskim MOQ jest dostępna. Wsparcie wewnętrzne obejmuje obróbkę CNC, spawanie MIG i TIG, cięcie laserowe oraz wykończenie powierzchni, w tym anodowanie i polerowanie.
Wnioski
5456 zapewnia około 40 MPa dodatkowej wytrzymałości w porównaniu do 5083-H116 przy tym samym minimum normowym i pobiera za to opłatę w postaci dwóch twardych warunków: stan musi być H116 lub H321 dla wszystkiego, co ma kontakt z wodą morską, a konstrukcja musi pozostać poniżej około 65 °C lub przejść na 5454. Te dwie zasady są miejscem, w którym projekty z 5456 zawodzą, i żadna z nich nie pojawia się w karcie danych przekazywanej na etapie wyceny.
Linsy Aluminum pracuje dokładnie na tej granicy. Dostarczamy 5456 w formie blachy grubej, blachy cienkiej, pręta, rury i profili w stanach O, H111, H112, H116 i H321, z atestem materiałowym huty wystawianym do każdego zamówienia i opcjonalnymi raportami SGS, gdy projekt wymaga weryfikacji przez stronę trzecią. Jeśli istnieje jakakolwiek wątpliwość, czy temperatura pracy lub stan są właściwe dla danego projektu, prosimy przesłać rysunek i warunki eksploatacji — potwierdzimy, która specyfikacja faktycznie musi pojawić się na zamówieniu zakupu przed jego złożeniem.
Często zadawane pytania
Czy 5456 jest mocniejszy niż 5083?
Tak, o użyteczny margines przy minimum normowym. ASTM B928 ustala 5456-H116 na 315 MPa wytrzymałości na rozciąganie i 230 MPa granicy plastyczności wobec 275 MPa i 215 MPa dla 5083-H116, więc różnica wynosi około 40 MPa na rozciąganie i 15 MPa granicy plastyczności w tym samym zakresie grubości. Kompromisem jest dostępność: 5083 jest magazynowany znacznie szerzej, a jego morski rekord eksploatacyjny jest udokumentowany na większej liczbie jednostek.
Dlaczego 65 °C jest podanym limitem dla 5456?
Powyżej około 3% magnezu, przedłużona ekspozycja w temperaturze około 65 °C i wyższej wyciąga rozpuszczony magnez z roztworu i wytrąca fazę beta wzdłuż granic ziaren. Tworzy to anodową ścieżkę między ziarnami, otwierając drzwi do korozji międzykrystalicznej, złuszczania i pękania korozyjnego naprężeniowego. Ponieważ 5456 nie może być poddawany obróbce cieplnej, stanu nie można odwrócić po jego powstaniu. Części w pobliżu silników, podgrzewanych zbiorników lub przewodów wydechowych są typowymi sprawcami, a 5454 jest standardowym zamiennikiem w tych strefach.
Który stan należy określić dla blachy kadłuba narażonej na wodę morską?
H116 lub H321, podane z ASTM B928. Oba otrzymują obróbkę stabilizującą, która rozprasza cząstki fazy beta wewnątrz ziaren, zamiast pozwalać im tworzyć ciągły film na granicach, a B928 weryfikuje wynik testem złuszczania na poziomie PB lub lepszym i limitem utraty masy międzykrystalicznej wynoszącym 15 mg/cm². H112 znajduje się poza tą kwalifikacją i nie jest zamiennikiem w kontakcie ze słoną wodą.
Co dzieje się z wytrzymałością po spawaniu 5456?
Strefa wpływu ciepła wyżarza się z powrotem w kierunku stanu O i pozostaje tam, ponieważ żadna obróbka cieplna po spawaniu nie przywraca umocnienia odkształceniowego. Stopiwo ER5556 na blacie 5456 daje zazwyczaj 280–310 MPa wytrzymałości na rozciąganie i 130–165 MPa granicy plastyczności, wobec około 255 MPa granicy plastyczności dla metalu rodzimego H116 — redukcja o 35–45% w pobliżu spoiny. Dopuszczalne naprężenia AWS D1.2 już to zakładają, więc złącza muszą być projektowane na wartości wyżarzonej strefy wpływu ciepła, a nie na określony stan.
Czy 5456 można anodować?
Yes, but it does not produce the finish most people expect. Like all 5xxx alloys it anodizes to a muted grey rather than a bright surface, and it will not colour-match a 6063 extrusion. Where appearance matters, that needs to be agreed before ordering, or captured through paint and coating instead.






