


Что такое алюминий 5056?
5056 — это высокомагниевый представитель коммерческого семейства 5xxx, содержащий примерно 5% Mg — больше, чем 5052 (2,5%) или 5083 (4,5%). Именно содержание магния определяет его идентичность: наивысшая прочность в деформированном состоянии среди всех распространённых коммерческих марок 5xxx, а также коррозионная стойкость морского класса, которой славится это семейство. Наиболее известно его применение в качестве проволоки для заклёпок и заготовок для холодновысадочного крепежа, где высокая прочность на сдвиг и чистое поведение при холодной деформации важнее толщины.
Определяющее ограничение сплава столь же конкретно. 5056 не упрочняется термической обработкой, и, как любая марка 5xxx с содержанием Mg выше примерно 3%, он имеет предельную температуру длительной эксплуатации около 65°C, выше которой сенсибилизация создаёт риск коррозионного растрескивания под напряжением. Таким образом, реальный вопрос выбора — не в том, достаточно ли прочен 5056 (здесь он почти никогда не разочаровывает), а в том, остаётся ли деталь достаточно холодной и достаточно долго, чтобы принять этот компромисс.
Химический состав 5056
Пределы состава по ASTM B209 / EN 573-3, в массовых процентах. Магний — намеренно вводимый упрочняющий элемент; марганец и хром — небольшие контролируемые добавки для структуры зерна и коррозионного поведения.
| Элемент | Содержание (мас. %) | Роль |
|---|---|---|
| Магний (Mg) | 4.5–5.6 | Основной упрочнитель твёрдого раствора |
| Марганец (Mn) | 0.05–0.20 | Измельчение зерна |
| Хром (Cr) | 0.05–0.20 | Коррозионная стойкость, контроль зерна |
| Кремний (Si) | 0,30 макс. | Предел содержания примесей |
| Железо (Fe) | 0,40 макс. | Предел содержания примесей |
| Медь (Cu) | 0.10 макс. | Предел содержания примесей |
| Цинк (Zn) | 0.10 макс. | Предел содержания примесей |
| Титан (Ti) | 0,15 макс. | Модификатор зерна |
| Прочие (каждый / всего) | 0,05 / 0,15 макс. | Ограничения по следам |
| Алюминий (Al) | Баланс | Основной металл |
Механические свойства 5056 по состояниям поставки
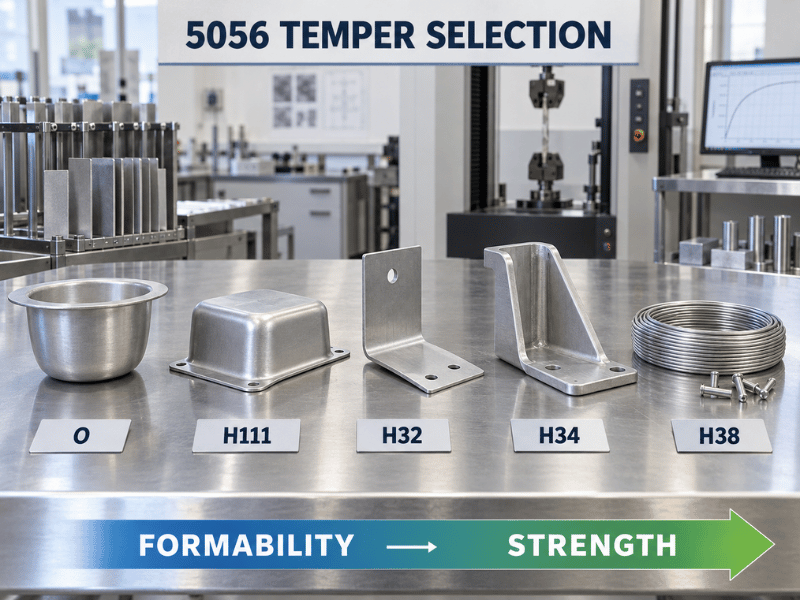
Поскольку 5056 не может быть упрочнён термической обработкой, выбор состояния поставки — это весь рычаг прочности: количество холодной деформации плюс любая стабилизирующая обработка. Приведённые ниже значения — типичные средние показатели для листа, плиты и проволоки; их следует подтверждать по сертификату качества завода для конкретной формы, толщины и партии.
| Темпер | Прочность на разрыв (МПа) | Предел текучести (МПа) | Удлинение (%) | Твердость (HB) |
|---|---|---|---|---|
| O (отожженный) | 290 | 152 | 35 | 65 |
| H32 (четвертьтвёрдое, стабилизированное) | 315 | 228 | 25 | 85 |
| H34 (полутвёрдое, стабилизированное) | 345 | 283 | 15 | 95 |
| H38 (полностью твёрдое) | 414 | 345 | 7 | 105 |
| H111 (отожжённое, слегка нагартованное) | 305 | 180 | 30 | 75 |
Как это переводится в практику:
- O максимизирует формуемость. O подходит, когда деталь будет подвергаться глубокой вытяжке, ротационной вытяжке или сильному гибу до приложения любой эксплуатационной нагрузки.
- H32 и H34 — это стабилизированные рабочие состояния; “стабилизированное” означает низкотемпературную обработку, которая фиксирует свойства, чтобы они не дрейфовали при хранении при комнатной температуре. H32 — обычная общая спецификация для листа и плиты; H34 добавляет прочность ценой некоторой потери формуемости.
- H38 обеспечивает наивысшую прочность в серии, но относительное удлинение падает примерно до 7%, поэтому оно ограничено тонколистовым прокатом и проволокой, а не конструкционной плитой.
- H111 находится между O и H32; полезно, когда требуется немного лучшая прочность в состоянии поставки при сохранении большей части отожжённой формуемости.
Обратите внимание, что H38 и состояния проволоки H1x обычно доступны только в виде тонкого листа и проволоки, поэтому указание H38 для толстой плиты — как правило, ошибка в спецификации.
Физические свойства 5056
| Недвижимость | Значение | Справочный стандарт испытаний |
|---|---|---|
| Плотность | 2,64 г/см³ | ASTM B193 |
| Интервал плавления | 568–638°C | — |
| Теплопроводность | ~117–130 Вт/м·К (при 25°C) | ASTM E1461 |
| Электропроводность | ~29% IACS | ASTM B193 |
| Модуль упругости | ~71 ГПа | ASTM E111 |
| Коэффициент теплового расширения | 24,1 × 10⁻⁶/К (20–100°C) | ASTM E228 |
Низкая плотность — это то, что делает 5056 привлекательным по сравнению со сталью в узлах, чувствительных к массе. По теплопроводности он значительно уступает маркам 1xxx и 6xxx, поэтому не является теплообменным материалом — но поскольку семейство Al–Mg не имеет перехода из пластичного состояния в хрупкое, он сохраняет ударную вязкость при отрицательных температурах, что подходит для эксплуатации в холодных регионах и криогенных условиях.
Коррозионная стойкость и предел 65°C
5056 хорошо работает в морской атмосфере и в условиях солевого тумана, а его стойкость к питтингу обычно превосходит 5052. При незащищённом воздействии атмосферы и морской воды он ведёт себя как морская марка, которой он и является, поэтому тонколистовая обшивка корпуса, палубная арматура и такелажные фитинги — стандартные области применения.
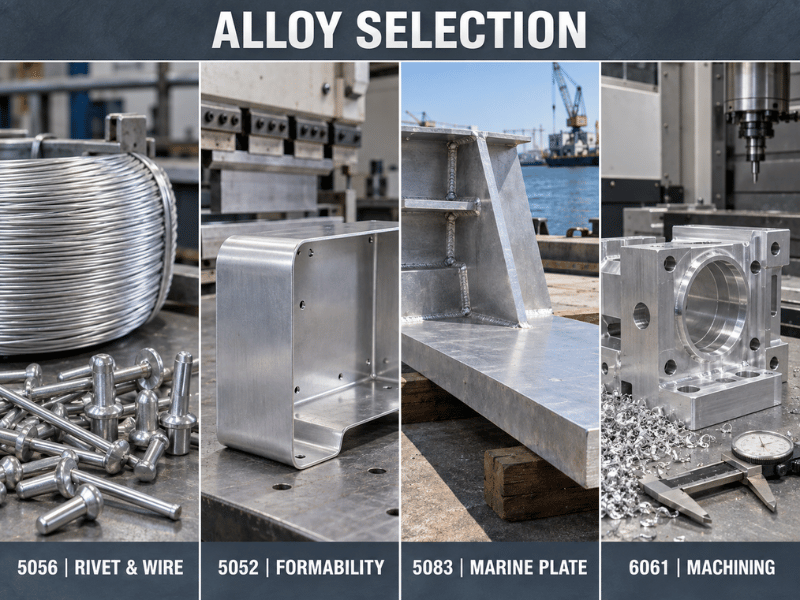
Ограничение здесь термическое, а не химическое. В сплавах 5xxx, содержащих более примерно 3% Mg, длительное воздействие выше примерно 65°C заставляет магний выделяться в виде β-фазы (Al₃Mg₂) по границам зёрен. Этот процесс, называемый сенсибилизацией, обедняет границы и делает их уязвимыми, поэтому деталь под длительным растягивающим напряжением в коррозионной среде может растрескаться межкристаллитно значительно ниже своей номинальной прочности. Это медленный механизм — редкие кратковременные отклонения не являются проблемой; важна продолжительная повышенная эксплуатационная температура.
Это важно даже для сварных сборок, поскольку присадочный материал, соответствующий 5056, сам является высокомагниевым сплавом. Там, где эксплуатация проходит выше температуры окружающей среды, стандартная практика переходит на 5454, который был разработан для службы при повышенных температурах, или на стабилизированные морские состояния, такие как 5083-H116 или H321.
Работа с 5056
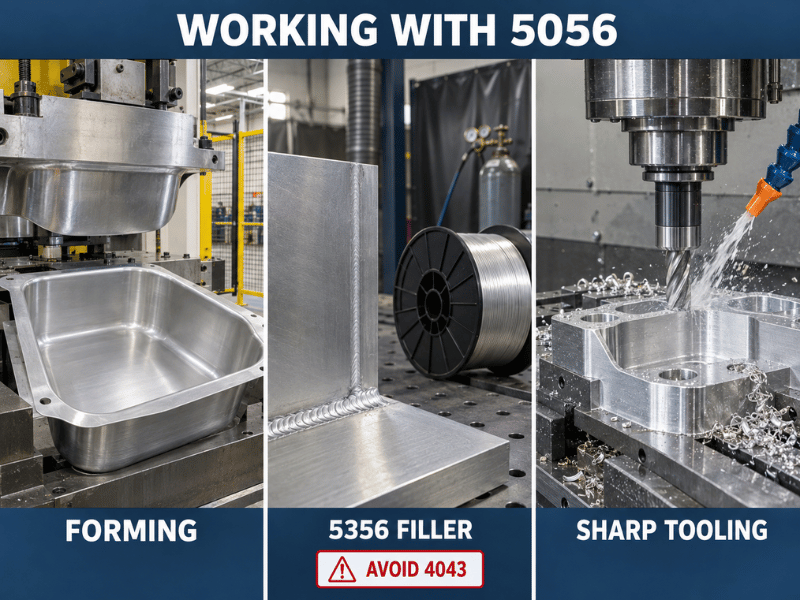
Сварка. GTAW (TIG) и GMAW (MIG) оба хорошо работают с присадочным материалом 5356 — стандартной проволокой Al–5%Mg, химический состав которой близко соответствует основному металлу. Контактная точечная сварка и механическое крепление также практичны. Не используйте кремнийсодержащие присадочные материалы, такие как 4043, для 5056: кремний соединяется с высоким содержанием магния с образованием избыточного Mg₂Si, что даёт хрупкий металл шва. Как и для любого сплава, не упрочняемого термической обработкой, зона термического влияния возвращается к отожжённой прочности, поэтому эффективность соединения определяется свойствами состояния O, а не значениями после холодной деформации.
Формовка. Состояние O легко гнётся и вытягивается, принимая tight радиусы. Более твёрдые состояния требуют прогрессивно больших минимальных радиусов гиба — ожидайте, что требование резко возрастёт к H34 и H38 — поэтому подтверждение минимального радиуса для фактического состояния и толщины — это то, что сохраняет технологическую оснастку и допуски жизнеспособными.
Механическая обработка. 5056 обрабатывается приемлемо, но из-за высокого содержания магния он более вязкий, чем марки 6xxx, с большей склонностью к образованию нароста на режущей кромке. Остро заточенный инструмент с положительным передним углом, достаточный отвод стружки и постоянный контроль СОЖ или смазки решают проблему. Когда деталь преимущественно механически обрабатывается и требования по прочности позволяют, 6061-T6 остаётся более простым и экономичным выбором.
Финишная обработка. 5056 принимает блестящее прозрачное анодное покрытие и используется для декоративной арматуры и отделки. Для крупных архитектурных панелей, где критерием приёмки является равномерность покрытия по широкой поверхности, сплавы 6xxx всё ещё остаются более безопасной спецификацией.
5056 против 5052 против 5083 против 6061
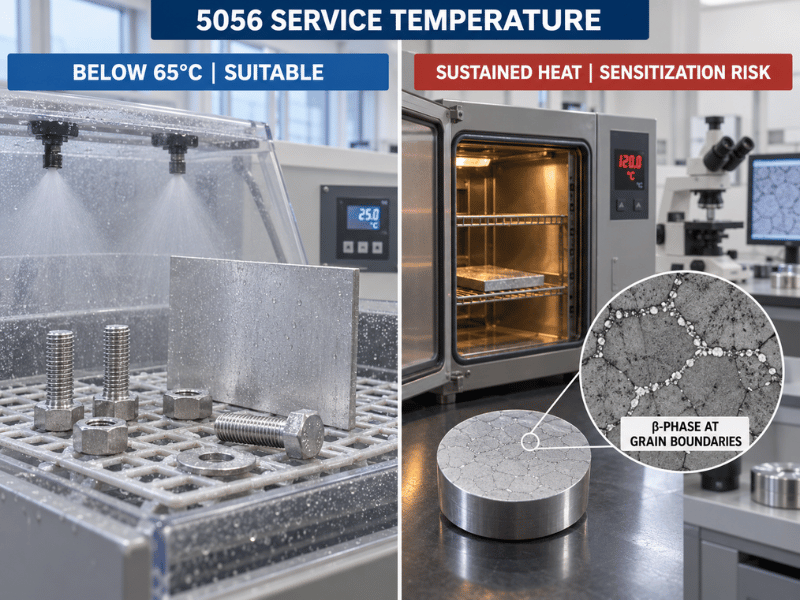
| Фактор | 5056 | 5052 | 5083 | 6061-T6 |
|---|---|---|---|---|
| Содержание Mg | 4.5–5.6% | 2.2–2.8% | 4.0–4.9% | 0.8–1.2% |
| Типичный предел прочности при растяжении | 315 (H32) / 414 (H38) | 228 (H32) | 317 (H116/H321) | 310 |
| Типичный предел текучести | 228 (H32) | 193 (H32) | 228 (H116/H321) | 276 |
| Морская коррозия | Превосходно | Превосходно | Отличная + лучшая стойкость к SCC при повышенных температурах | Умеренная — точечная коррозия до сквозной |
| Термически упрочняемый | Нет | Нет | Нет | Да |
| Специализированное применение | Заклёпочная проволока, крепёжные изделия, проволока для сеток | Универсальный лист, наиболее широкая доступность | Судостроительный лист | Обработанные механически конструкционные детали |
| Основное ограничение | Предел по SCC 65°C | Наименьшая прочность из четырёх | Не является сплавом для проволоки/заклёпок | Не является изначально морским классом |
5056 против 5052. Примерно вдвое большее содержание магния даёт примерно на 50–80 МПа большую прочность на растяжение в эквивалентных состояниях, а также лучшую стойкость к точечной коррозии. 5056 подходит, когда тонкостенная деталь нуждается в дополнительном запасе прочности без перехода к термически упрочняемому сплаву, или когда сама форма изделия — это проволока или заклёпочный материал. 5052 подходит, когда решающими являются широкая доступность и наименьшая стоимость.
5056 против 5083. При комнатной температуре эти сплавы перекрываются, но 5083 лучше противостоит коррозионному растрескиванию под напряжением при умеренных температурах, поэтому он является стандартным судостроительным сплавом для толстого листа и тёплых морских конструкций. 5056 выигрывает там, где важны прочность при низких температурах и формы в виде проволоки или заклёпок.
5056 против 6061. 6061-T6 обеспечивает более высокий предел текучести, чем большинство состояний листа 5056, термическую упрочняемость и заметно лучшую обрабатываемость — но незащищённый 6061 подвержен точечной коррозии в морской воде, поэтому он не является изначально морским классом. 5056 подходит, когда требуется коррозионная стойкость без покрытия; 6061 подходит, когда доминируют объём механической обработки или термически упрочняемая прочность.
Критерий «годен/не годен»: когда назначать 5056
5056 подходит, когда:
- Деталь представляет собой заклёпку, холодновысаженное крепёжное изделие или проволочную форму, где важны одновременно высокая прочность на сдвиг и коррозионная стойкость.
- Требуется максимальная прочность среди 5xxx при холодной или комнатной рабочей температуре, а толщина достаточно мала для достижения нагартованного состояния.
- Деталь сваривается с соответствующим высокомагниевым присадочным материалом, и послесварочная термическая обработка не планируется.
- Требуется коррозионная стойкость в морской среде без покрытия, и рабочая среда остаётся ниже примерно 65°C.
5056 не подходит, когда:
- Длительная рабочая температура превышает примерно 65°C — замена: 5454 или 5083-H116/H321 для морских конструкций.
- Требуется термически упрочняемая прочность; 5056 ничего не даёт от термической обработки.
- Деталь представляет собой толстое конструкционное сечение, требующее гарантированной высокой прочности по всему поперечному сечению.
- Производительность ЧПУ-обработки является доминирующим фактором затрат, а коррозионное воздействие умеренное — 6061-T6 обрабатывается чище.
- Равномерность архитектурного анодирования по большим панелям является критерием приёмки.
Где применяется 5056
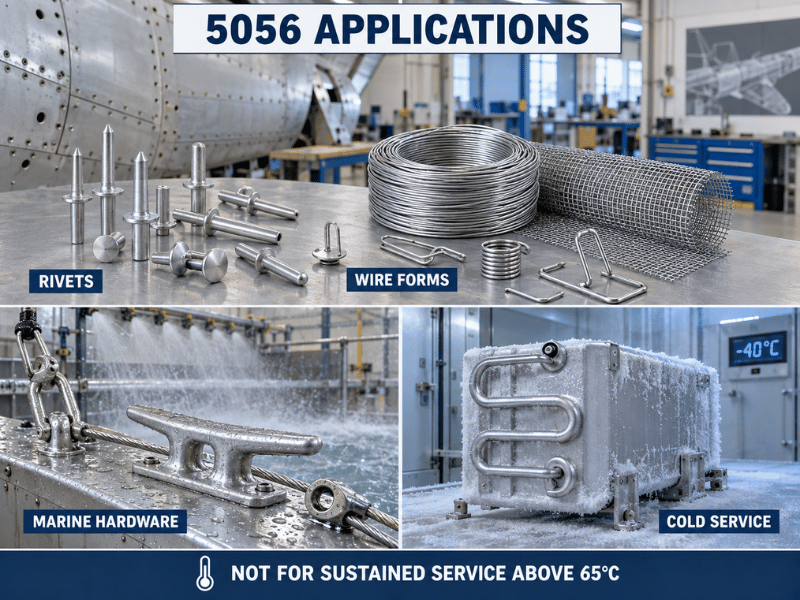
Логика выбора выше определяет ли использовать 5056; здесь показано, где этот сплав действительно встречается на практике.
- Заклёпки и крепёжные изделия. 5056 является одним из стандартных конструкционных заклёпочных сплавов наряду с 2024 и 2117, используется для сборки алюминиевых авиационных конструкций и, в частности, для соединения магниевых компонентов. Поведение при холодной высадке и прочность на сдвиг — причины, по которым он занимает эту позицию.
- Проволочные формы. Проволока для сеток и противомоскитных экранов, проволочная сетка и фильтры, оболочка и броня кабелей, гвозди, скобы, застёжки-молнии, шарнирные пальцы и общий холодновысаженный крепёж.
- Сварочные расходные материалы. Присадочный пруток и проволочная заготовка, химически соответствующие семейству Al–5%Mg, хотя 5356 в значительной степени вытеснил 5056 в приложениях для присадочных материалов общего назначения.
- Морская оснастка. Мачты, палубная арматура, элементы такелажа и тонкостенная обшивка корпуса, где воздействие морской воды постоянно.
- Эксплуатация в холодных регионах и криогенных условиях. Сохраняемая ударная вязкость при отрицательных температурах подходит для оборудования холодовой цепи, рефрижераторного транспорта и криогенных сосудов.
Обратите внимание, что значения прочности, приводимые для проволочных изделий, как правило, выше, чем эквивалентные значения для листа в H-состоянии, поскольку волочение добавляет нагартовку. Указание как формы, так и состояния позволяет избежать несоответствия.
Преимущества и ограничения вкратце
| Размер | Преимущество | Ограничение |
|---|---|---|
| Прочность | Наивысший распространённый коммерческий сплав 5xxx | Только в тонких толщинах и нагартованных состояниях |
| Коррозия | Отличная морская стойкость, лучшая стойкость к точечной коррозии, чем у 5052 | 65°C sensitization / SCC ceiling |
| Свариваемость | Excellent with 5356 filler | HAZ reverts to annealed strength |
| Формуемость | Excellent in O temper | Falls off sharply by H34/H38 |
| Обрабатываемость | Acceptable with good tooling | Gummier than 6xxx, built-up edge risk |
| Доступность | Standard wire, sheet, plate, tube | Narrower than 5052; H38 is gauge-limited |
Заключение
5056 is the strongest of the common 5xxx alloys and the go-to choice for rivet wire, cold-headed fasteners, and high-strength marine sheet. But it has clear limits: sustained service above ~65°C risks stress-corrosion cracking, it can’t be heat-treated, and it’s a poor fit for architectural anodizing or high-volume CNC machining. Most specification failures trace back to one of these three constraints — not the alloy’s strength — so confirming service temperature early turns 5056 from a risky pick into a safe one.
Linsy Aluminum supplies 5056 in wire, sheet, plate, tube, and custom-cut sizes in O, H32, H34, and H111 tempers. Non-stock specs are available at low MOQ, with typical lead times of 10–60 days depending on alloy, size, and processing. In-house CNC machining, TIG/MIG welding, laser cutting, and finishing (anodizing, polishing) cover downstream needs. Every order ships with an MTC; SGS chemical, mechanical, and dimensional test reports are available on request for an extra fee.
Часто задаваемые вопросы
Для чего чаще всего используется алюминий 5056?
Rivet wire is the single largest use, since 5056 has the shear strength and cold-heading behavior needed for structural aircraft and magnesium-assembly rivets. Beyond that it shows up across wire forms — screen wire, mesh and filters, cable sheathing, nails, staples, zippers — plus high-strength marine sheet and as filler-rod stock for welding Al–Mg alloys.
Why does 5056 have a 65°C service limit?
Alloys with more than about 3% magnesium can sensitize during long-term exposure above roughly 65°C: magnesium precipitates as β-phase (Al₃Mg₂) along grain boundaries, leaving them susceptible to intergranular corrosion. Under sustained tensile stress in a corrosive environment this becomes stress-corrosion cracking. Brief temperature excursions are not the issue — sustained elevated service is. 5454 is the standard upgrade for warmer duty.
Can 5056 be welded, and which filler should be used?
Yes. GTAW (TIG) and GMAW (MIG) both work with 5356 filler, whose ~5% Mg chemistry matches the base metal. Avoid silicon-bearing fillers such as 4043, because the silicon reacts with the high magnesium to form excessive Mg₂Si and produces brittle weld metal. Expect heat-affected-zone strength to revert toward annealed values, since 5056 is non-heat-treatable.
Which temper should I specify for 5056?
Use O when the part will be deeply drawn or severely formed. H32 is the general-purpose spec for sheet and plate, and H34 adds strength where some formability can be given up. H38 gives maximum strength but elongation falls to roughly 7% and availability is limited to thin-gauge sheet and wire. H111 suits cases needing slightly more strength than annealed with most of the O-temper formability retained.
Is 5056 better than 5083 for marine use?
It depends on temperature and form. At room temperature the two are close, and 5056 reaches higher strength in thin gauges and wire. Above ambient, 5083 — particularly in H116 or H321 tempers — resists stress-corrosion cracking far better, which is why it is the standard shipbuilding plate grade. For thick plate and warm-marine structures choose 5083; for cold-service wire, rivets, and thin sheet choose 5056.






