


O que é o alumínio 5056?
O 5056 é o extremo de alto magnésio da família comercial 5xxx, contendo aproximadamente 5% de Mg — mais do que o 5052 (2,5%) ou o 5083 (4,5%). Esse teor de magnésio define sua identidade: a maior resistência no estado encruado entre todas as ligas comerciais comuns da série 5xxx, além da resistência à corrosão de grau marinho pela qual a série é conhecida. É mais reconhecido como arame para rebites e estoque para fixadores conformados a frio, onde a alta resistência ao cisalhamento e o comportamento limpo de conformação a frio importam mais do que a espessura.
A restrição definidora da liga é igualmente específica. O 5056 não é tratável termicamente e, como toda liga 5xxx acima de aproximadamente 3% de Mg, possui um limite de serviço contínuo próximo de 65°C antes que a sensitização crie risco de corrosão sob tensão. Portanto, a verdadeira questão de seleção não é se o 5056 é resistente o suficiente — ele raramente decepciona nesse aspecto — mas se a peça permanece fria o suficiente, por tempo suficiente, para aceitar o compromisso.
Composição química do 5056
Limites de composição conforme ASTM B209 / EN 573-3, em porcentagem de peso. O magnésio é o elemento fortalecedor deliberado; o manganês e o cromo são pequenas adições controladas para estrutura de grão e comportamento de corrosão.
| Elemento | Teor (% em peso) | Função |
|---|---|---|
| Magnésio (Mg) | 4.5–5.6 | Principal fortalecedor por solução sólida |
| Manganês (Mn) | 0.05–0.20 | Refinamento de grão |
| Cromo (Cr) | 0.05–0.20 | Resistência à corrosão, controle de grão |
| Silício (Si) | 0,30 máx | Limite de impurezas |
| Ferro (Fe) | 0,40 máx | Limite de impurezas |
| Cobre (Cu) | 0,10 máximo | Limite de impurezas |
| Zinco (Zn) | 0,10 máximo | Limite de impurezas |
| Titânio (Ti) | 0,15 máximo | Refinador de grão |
| Outros (cada / total) | 0,05 / 0,15 máx. | Limites de traços |
| Alumínio (Al) | Equilíbrio | Metal base |
Propriedades mecânicas do 5056 por tempera
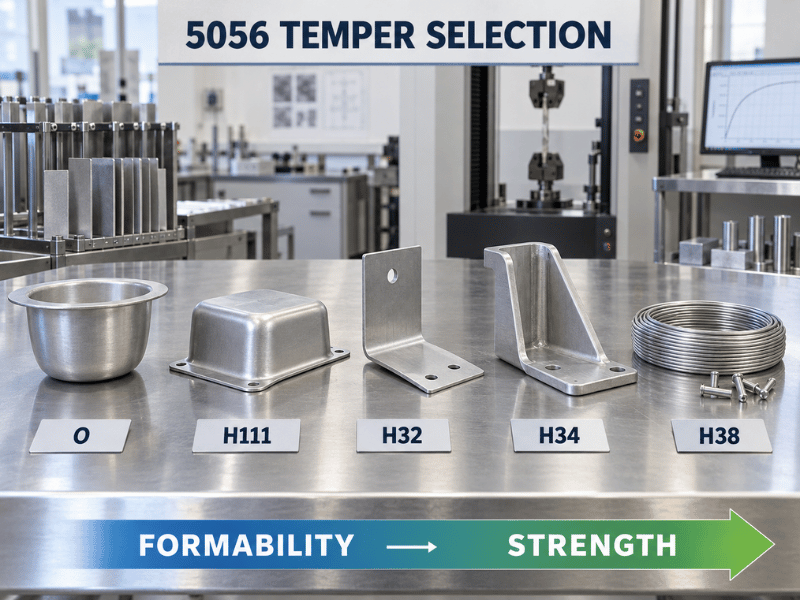
Como o 5056 não pode ser tratado termicamente, a seleção da tempera é toda a alavanca de resistência — é a quantidade de trabalho a frio mais qualquer tratamento de estabilização. Os valores abaixo são cifras típicas de faixa média para chapa, placa e arame; confirme com o certificado de ensaio do laminador para a forma, espessura e lote específicos.
| Temperamento | Resistência à tração (MPa) | Resistência ao escoamento (MPa) | Alongamento (%) | Dureza (HB) |
|---|---|---|---|---|
| O (recozido) | 290 | 152 | 35 | 65 |
| H32 (quarto-duro, estabilizado) | 315 | 228 | 25 | 85 |
| H34 (meio-duro, estabilizado) | 345 | 283 | 15 | 95 |
| H38 (totalmente duro) | 414 | 345 | 7 | 105 |
| H111 (recozido, levemente encruado) | 305 | 180 | 30 | 75 |
Como isso se traduz na prática:
- O maximiza a conformabilidade. O se aplica quando a peça será estampada profunda, repuxada ou severamente dobrada antes que qualquer carga de serviço seja aplicada.
- H32 e H34 são os cavalos de batalha estabilizados — “estabilizado” significando um tratamento a baixa temperatura que fixa as propriedades para que não se alterem durante o armazenamento à temperatura ambiente. H32 é a especificação comum para chapa e placa em geral; H34 adiciona resistência com algum custo à conformabilidade.
- H38 entrega a maior resistência da série, mas o alongamento cai para cerca de 7%, de modo que é limitado a chapas finas e arame em vez de placas estruturais.
- H111 fica entre O e H32, útil quando se deseja uma resistência ligeiramente melhor no estado fornecido, mantendo a maior parte da conformabilidade do estado recozido.
Observe que H38 e as temperas H1x para arame estão geralmente disponíveis apenas em formas de chapa fina e arame, portanto cotar H38 em placa espessa geralmente é um erro de especificação.
Propriedades físicas do 5056
| Propriedade | Valor | Referência de ensaio |
|---|---|---|
| Densidade | 2,64 g/cm³ | ASTM B193 |
| Faixa de fusão | 568–638°C | — |
| Condutividade térmica | ~117–130 W/m·K (a 25°C) | ASTM E1461 |
| Condutividade elétrica | ~29% IACS | ASTM B193 |
| Módulo de elasticidade | ~71 GPa | ASTM E111 |
| Coeficiente de expansão térmica | 24,1 × 10⁻⁶/K (20–100°C) | ASTM E228 |
A baixa densidade é o que torna o 5056 atraente em comparação ao aço em montagens sensíveis ao peso. Termicamente, conduz muito abaixo das séries 1xxx e 6xxx, portanto não é um material de transferência de calor — mas como a família Al–Mg não possui transição dúctil-frágil, mantém tenacidade em temperaturas abaixo de zero, o que o torna adequado para serviço em regiões frias e criogênicas.
Resistência à corrosão e o limite de 65°C
O 5056 apresenta bom desempenho em atmosferas marinhas e névoa salina, e sua resistência à corrosão por pites geralmente supera a do 5052. Em exposição atmosférica e à água do mar sem proteção, comporta-se como o grau marinho que é, razão pela qual chapas finas para casco, ferragens de convés e acessórios de cordoalha são aplicações padrão.
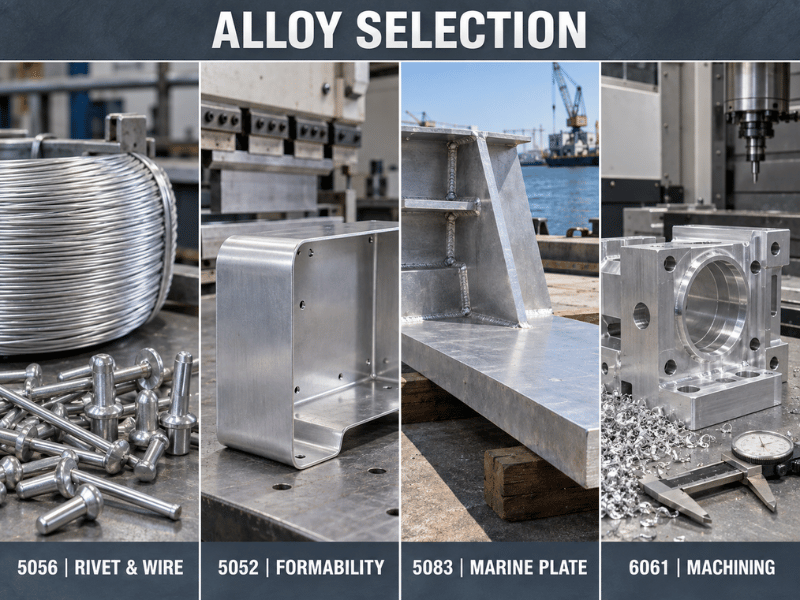
O limite é térmico, não químico. Em ligas 5xxx contendo mais de cerca de 3% de Mg, a exposição prolongada acima de aproximadamente 65°C faz com que o magnésio precipite como fase β (Al₃Mg₂) ao longo dos contornos de grão. Esse processo, chamado sensitização, deixa os contornos empobrecidos e vulneráveis, de modo que uma peça sob tensão de tração sustentada em ambiente corrosivo pode trincar intergranularmente bem abaixo de sua resistência nominal. É um mecanismo lento — excursões breves e infrequentes não são a preocupação; o serviço elevado sustentado é.
Isso importa até mesmo para conjuntos soldados, porque o metal de adição que corresponde ao 5056 é ele próprio uma liga de alto Mg. Onde o serviço opera acima da temperatura ambiente, a prática padrão migra para o 5454, que foi projetado para serviço em temperaturas elevadas, ou para temperas marítimas estabilizadas como 5083-H116 ou H321.
Trabalhando com o 5056
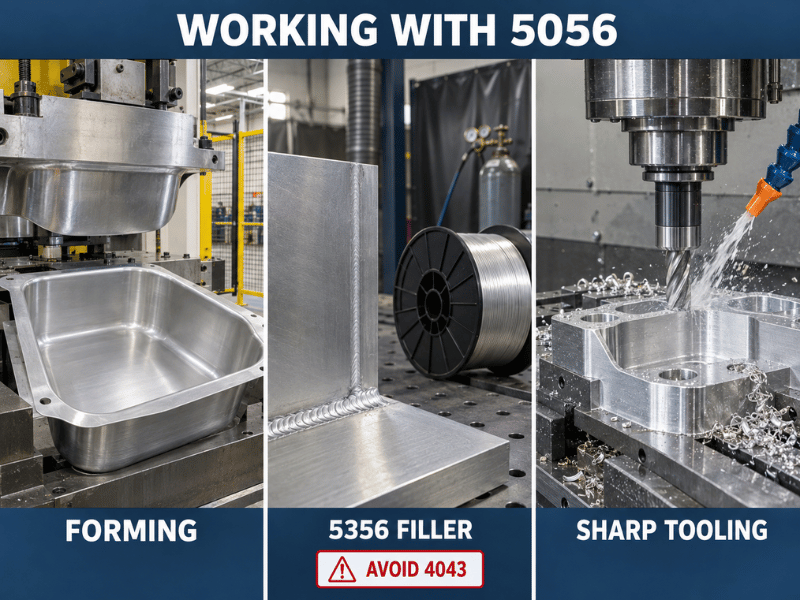
Soldagem. GTAW (TIG) e GMAW (MIG) funcionam bem usando arame de adição 5356, o arame padrão de Al–5%Mg cuja química corresponde de perto ao metal base. Soldagem por resistência a ponto e fixação mecânica também são práticas. Não use metais de adição contendo silício, como o 4043, no 5056: o silício combina com o alto magnésio para formar Mg₂Si excessivo, o que produz metal de solda frágil. Como em qualquer liga não tratável termicamente, a zona afetada pelo calor reverte para a resistência do estado recozido, portanto a eficiência da junta é determinada pelas propriedades da tempera O, não pelos valores do estado encruado.
Conformação. A tempera O dobra e estampa prontamente, aceitando raios apertados. Temperas mais duras exigem raios mínimos de dobra progressivamente maiores — espere que o requisito aumente acentuadamente em H34 e H38 — portanto, confirmar o raio mínimo em relação à tempera e espessura reais é o que mantém o ferramental e as tolerâncias viáveis.
Usinagem. O 5056 usina-se de forma aceitável, mas seu alto teor de magnésio o torna mais gomoso do que as ligas 6xxx, com maior tendência a formar aresta postiça. Ferramentas afiadas com ângulo de saída positivo, folga generosa para cavacos e controle consistente de refrigerante ou lubrificante resolvem o problema. Quando uma peça é dominada por usinagem e os requisitos de resistência permitem, o 6061-T6 continua sendo a escolha mais fácil e econômica.
Acabamento. O 5056 aceita um revestimento anódico brilhante e transparente e é usado para ferragens decorativas e acabamentos. Para grandes painéis arquitetônicos onde a uniformidade do revestimento em uma superfície ampla é o critério de aceitação, as ligas 6xxx ainda são a especificação mais segura.
5056 vs 5052 vs 5083 vs 6061
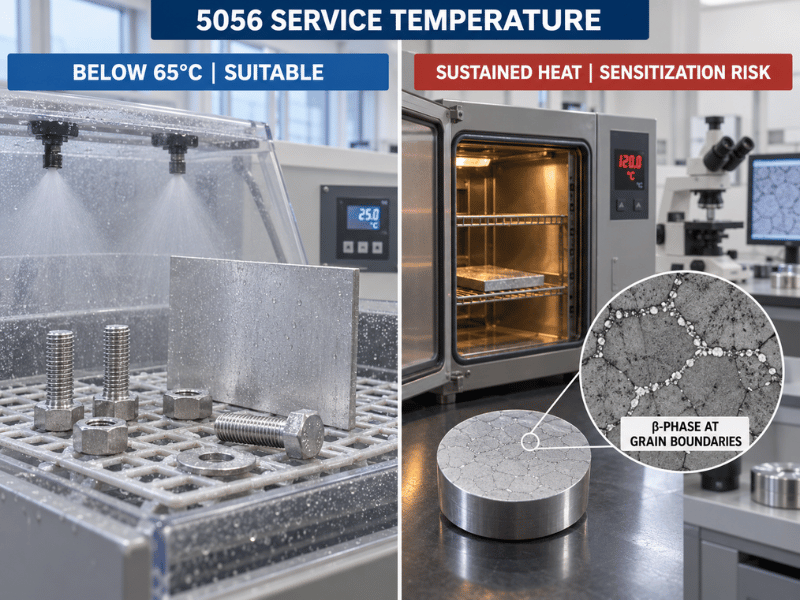
| Fator | 5056 | 5052 | 5083 | 6061-T6 |
|---|---|---|---|---|
| Teor de Mg | 4.5–5.6% | 2.2–2.8% | 4.0–4.9% | 0.8–1.2% |
| UTS típico | 315 (H32) / 414 (H38) | 228 (H32) | 317 (H116/H321) | 310 |
| Limite de escoamento típico | 228 (H32) | 193 (H32) | 228 (H116/H321) | 276 |
| Corrosão marinha | Excelente | Excelente | Excelente + melhor SCC a quente | Moderado — pits expostos |
| Tratável termicamente | Não | Não | Não | Sim |
| Função de assinatura | Arame para rebites, fixadores, arame para telas | Chapa geral, maior disponibilidade | Chapa para construção naval | Peças estruturais usinadas |
| Principal limitação | Limite de SCC a 65°C | Menor resistência dos quatro | Não é uma liga para arame/rebite | Não é intrinsecamente grau marinho |
5056 vs 5052. Aproximadamente o dobro do magnésio proporciona cerca de 50–80 MPa a mais de resistência à tração em têmperas equivalentes, juntamente com melhor resistência à corrosão por pites. O 5056 é adequado quando uma peça de bitola fina necessita de margem adicional de resistência sem recorrer a uma liga tratável termicamente, ou quando a própria forma é arame ou estoque para rebites. O 5052 é adequado quando a ampla disponibilidade e o menor custo decidem o resultado.
5056 vs 5083. Estas se sobrepõem à temperatura ambiente, mas o 5083 resiste melhor à fissuração por corrosão sob tensão em temperaturas moderadas, razão pela qual é o grau padrão para construção naval em chapas espessas e estruturas marítimas em ambientes quentes. O 5056 vence onde a resistência em serviço a frio e as formas de arame ou rebite são importantes.
5056 vs 6061. O 6061-T6 oferece maior limite de escoamento do que a maioria das têmperas de chapa 5056, tratabilidade térmica e usinabilidade notavelmente melhor — mas o 6061 sem revestimento sofre corrosão por pites em água salgada, portanto não é intrinsecamente grau marinho. O 5056 é adequado quando a resistência à corrosão sem revestimento é o requisito; o 6061 é adequado quando o volume de usinagem ou a resistência tratável termicamente predomina.
Go/No-Go: Quando Especificar o 5056
O 5056 é adequado quando:
- A peça é um rebite, fixador conformado a frio ou forma de arame onde alta resistência ao cisalhamento e resistência à corrosão são igualmente importantes.
- A resistência máxima da série 5xxx é necessária à temperatura de serviço a frio ou ambiente e a bitola é fina o suficiente para atingir uma têmpera encruada.
- A peça é soldada com metal de adição de alto Mg correspondente e nenhum tratamento térmico pós-soldagem está planejado.
- A resistência à corrosão marinha sem revestimento é necessária e o ambiente de serviço permanece abaixo de aproximadamente 65°C.
O 5056 não é adequado quando:
- A temperatura de serviço sustentada excede cerca de 65°C — 5454, ou 5083-H116/H321 para estruturas marítimas, é o substituto.
- A resistência tratável termicamente é o requisito; o 5056 não ganha nada com tratamento térmico.
- A peça é uma seção estrutural espessa que necessita de alta resistência garantida em toda a seção transversal.
- A produtividade de usinagem CNC é o principal fator de custo e a exposição à corrosão é leve — o 6061-T6 usina-se de forma mais limpa.
- A uniformidade de anodização arquitetônica em painéis grandes é um critério de aceitação.
Onde o 5056 É Utilizado
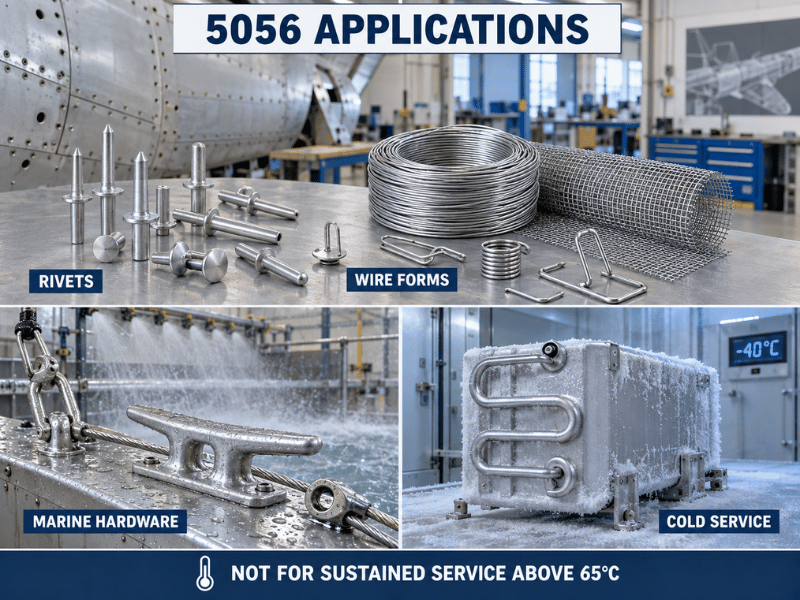
A lógica de seleção acima decide se usar o 5056; é aqui que a liga realmente aparece na prática.
- Rebites e fixadores. O 5056 é uma das ligas padrão para rebites estruturais, ao lado do 2024 e do 2117, utilizada para montagem de estruturas aeronáuticas de alumínio e notavelmente para unir componentes de magnésio. O comportamento de conformação a frio e a resistência ao cisalhamento são as razões pelas quais mantém essa posição.
- Formas de arame. Arame para telas e telas contra insetos, malha metálica e filtros, revestimento e armadura de cabos, pregos, grampos, zíperes, pinos de dobradiça e ferragens gerais conformadas a frio.
- Consumíveis de soldagem. Vareta de adição e estoque de arame quimicamente correspondentes à família Al–5%Mg, embora o 5356 tenha amplamente deslocado o 5056 em aplicações de adição de uso geral.
- Ferragens marítimas. Mastros, acessórios de convés, componentes de cordoalha e chapas de casco de bitola fina onde a exposição à água do mar é constante.
- Serviço em regiões frias e criogênico. A tenacidade retida em temperaturas abaixo de zero é adequada para equipamentos de cadeia de frio, transporte refrigerado e vasos criogênicos.
Observe que os valores de resistência citados para produtos de arame tendem a ser mais altos do que os valores equivalentes de chapa em têmpera H, porque o trefilamento adiciona encruamento a frio. Especificar tanto a forma quanto a têmpera evita a incompatibilidade.
Vantagens e Limitações em Resumo
| Dimensão | Vantagem | Limitação |
|---|---|---|
| Força | Maior 5xxx comercial comum | Somente em bitolas finas e têmperas encruadas |
| Corrosão | Excelente marinho, melhor resistência a pites do que o 5052 | 65°C sensitization / SCC ceiling |
| Soldabilidade | Excellent with 5356 filler | HAZ reverts to annealed strength |
| Formabilidade | Excellent in O temper | Falls off sharply by H34/H38 |
| Usinabilidade | Acceptable with good tooling | Gummier than 6xxx, built-up edge risk |
| Disponibilidade | Standard wire, sheet, plate, tube | Narrower than 5052; H38 is gauge-limited |
Conclusão
5056 is the strongest of the common 5xxx alloys and the go-to choice for rivet wire, cold-headed fasteners, and high-strength marine sheet. But it has clear limits: sustained service above ~65°C risks stress-corrosion cracking, it can’t be heat-treated, and it’s a poor fit for architectural anodizing or high-volume CNC machining. Most specification failures trace back to one of these three constraints — not the alloy’s strength — so confirming service temperature early turns 5056 from a risky pick into a safe one.
Linsy Aluminum supplies 5056 in wire, sheet, plate, tube, and custom-cut sizes in O, H32, H34, and H111 tempers. Non-stock specs are available at low MOQ, with typical lead times of 10–60 days depending on alloy, size, and processing. In-house CNC machining, TIG/MIG welding, laser cutting, and finishing (anodizing, polishing) cover downstream needs. Every order ships with an MTC; SGS chemical, mechanical, and dimensional test reports are available on request for an extra fee.
Perguntas frequentes
A Linsy Aluminum fornece 5056 em fio (temperas O/H32/H34), chapa, placa e dimensões de corte personalizado, com produção de quantidade mínima de pedido baixa para especificações fora de estoque. Documentação MTC completa e certificação de composição acompanham cada pedido — testes SGS disponíveis mediante solicitação. Envie o desenho ou a especificação para uma revisão de adequação do grau.
Rivet wire is the single largest use, since 5056 has the shear strength and cold-heading behavior needed for structural aircraft and magnesium-assembly rivets. Beyond that it shows up across wire forms — screen wire, mesh and filters, cable sheathing, nails, staples, zippers — plus high-strength marine sheet and as filler-rod stock for welding Al–Mg alloys.
Why does 5056 have a 65°C service limit?
Alloys with more than about 3% magnesium can sensitize during long-term exposure above roughly 65°C: magnesium precipitates as β-phase (Al₃Mg₂) along grain boundaries, leaving them susceptible to intergranular corrosion. Under sustained tensile stress in a corrosive environment this becomes stress-corrosion cracking. Brief temperature excursions are not the issue — sustained elevated service is. 5454 is the standard upgrade for warmer duty.
Can 5056 be welded, and which filler should be used?
Yes. GTAW (TIG) and GMAW (MIG) both work with 5356 filler, whose ~5% Mg chemistry matches the base metal. Avoid silicon-bearing fillers such as 4043, because the silicon reacts with the high magnesium to form excessive Mg₂Si and produces brittle weld metal. Expect heat-affected-zone strength to revert toward annealed values, since 5056 is non-heat-treatable.
Which temper should I specify for 5056?
Use O when the part will be deeply drawn or severely formed. H32 is the general-purpose spec for sheet and plate, and H34 adds strength where some formability can be given up. H38 gives maximum strength but elongation falls to roughly 7% and availability is limited to thin-gauge sheet and wire. H111 suits cases needing slightly more strength than annealed with most of the O-temper formability retained.
Is 5056 better than 5083 for marine use?
It depends on temperature and form. At room temperature the two are close, and 5056 reaches higher strength in thin gauges and wire. Above ambient, 5083 — particularly in H116 or H321 tempers — resists stress-corrosion cracking far better, which is why it is the standard shipbuilding plate grade. For thick plate and warm-marine structures choose 5083; for cold-service wire, rivets, and thin sheet choose 5056.






