


Qu'est-ce que l'aluminium 5056 ?
Le 5056 constitue l'extrémité à haute teneur en magnésium de la famille commerciale 5xxx, contenant environ 5% de Mg — davantage que le 5052 (2,5%) ou le 5083 (4,5%). Cette teneur en magnésium définit son identité : la résistance à l'état écroui la plus élevée de toutes les nuances commerciales courantes de la série 5xxx, ainsi que la résistance à la corrosion de qualité marine pour laquelle cette série est reconnue. Il est surtout connu comme fil à rivets et comme stock de fixations à tête froide, où une résistance au cisaillement élevée et un comportement de formage à froid propre importent plus que l'épaisseur.
La contrainte déterminante de cet alliage est tout aussi spécifique. Le 5056 n'est pas traitable thermiquement et, comme toutes les nuances 5xxx au-dessus d'environ 3% de Mg, il présente un plafond de service continu proche de 65 °C avant que la sensibilisation ne crée un risque de fissuration par corrosion sous contrainte. La véritable question de sélection n'est donc pas de savoir si le 5056 est suffisamment résistant — il déçoit rarement sur ce point — mais si la pièce reste suffisamment froide, suffisamment longtemps, pour accepter ce compromis.
Composition chimique du 5056
Limites de composition selon l'ASTM B209 / EN 573-3, en pourcentage massique. Le magnésium est l'élément de renforcement délibéré ; le manganèse et le chrome sont de petites additions contrôlées pour la structure granulaire et le comportement à la corrosion.
| Élément | Teneur (% en poids) | Rôle |
|---|---|---|
| Magnésium (Mg) | 4.5–5.6 | Principal renforçateur par solution solide |
| Manganèse (Mn) | 0.05–0.20 | Affinage du grain |
| Chrome (Cr) | 0.05–0.20 | Résistance à la corrosion, contrôle granulaire |
| Silicium (Si) | 0,30 max | Limite d'impuretés |
| Fer (Fe) | 0,40 max | Limite d'impuretés |
| Cuivre (Cu) | 0,10 max | Limite d'impuretés |
| Zinc (Zn) | 0,10 max | Limite d'impuretés |
| Titane (Ti) | 0,15 max | Affineur de grain |
| Autres (chaque / total) | 0,05 / 0,15 max | Limites à l'état de traces |
| Aluminium (Al) | Équilibre | Métal commun |
Propriétés mécaniques du 5056 selon le traitement thermique
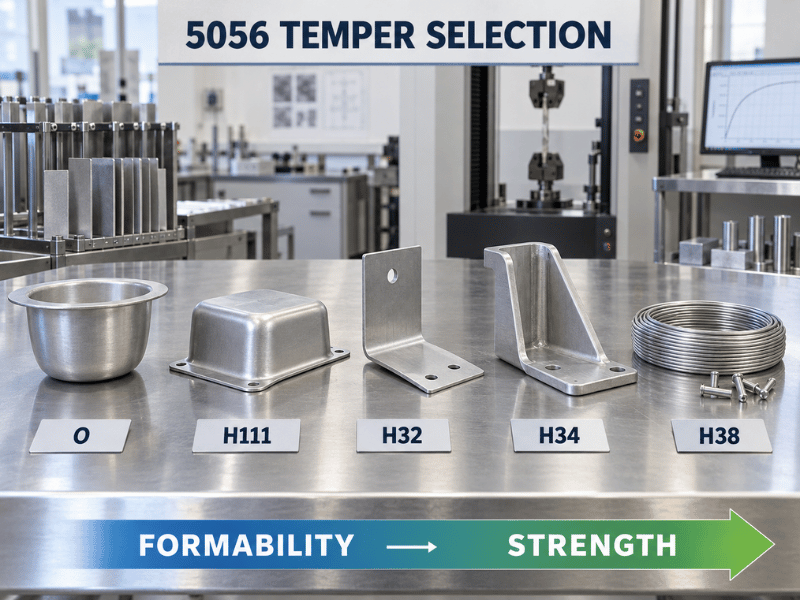
Comme le 5056 ne peut pas être traité thermiquement, le choix du traitement thermique constitue le seul levier de résistance — il s'agit de la quantité d'écrouissage à froid plus tout traitement de stabilisation. Les valeurs ci-dessous sont des chiffres typiques de milieu de gamme pour la tôle, la plaque et le fil ; à confirmer par le certificat de coulée pour la forme, l'épaisseur et le lot spécifiques.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation (%) | Dureté (HB) |
|---|---|---|---|---|
| O (recuit) | 290 | 152 | 35 | 65 |
| H32 (quart-dur, stabilisé) | 315 | 228 | 25 | 85 |
| H34 (demi-dur, stabilisé) | 345 | 283 | 15 | 95 |
| H38 (pleinement dur) | 414 | 345 | 7 | 105 |
| H111 (recuit, légèrement écroui) | 305 | 180 | 30 | 75 |
Comment cela se traduit en pratique :
- O maximise la formabilité. L'état O convient lorsque la pièce doit être emboutie profondément, repoussée ou fortement pliée avant toute charge en service.
- H32 et H34 sont les chevaux de trait stabilisés — “ stabilisé ” signifiant un traitement à basse température qui verrouille les propriétés afin qu'elles ne dérivent pas lors du stockage à température ambiante. Le H32 est la spécification courante pour la tôle et la plaque générales ; le H34 ajoute de la résistance au détriment de la formabilité.
- H38 offre la résistance la plus élevée de la série, mais l'allongement chute à environ 7%, ce qui le limite aux tôles minces et aux fils plutôt qu'aux plaques structurelles.
- H111 se situe entre O et H32, utile lorsqu'une résistance légèrement meilleure à la livraison est souhaitée tout en conservant la majeure partie de la formabilité à l'état recuit.
Noter que le H38 et les traitements thermiques H1x pour fil ne sont généralement disponibles qu'en tôles minces et en formes de fil, de sorte que spécifier H38 sur une plaque épaisse constitue habituellement une erreur de spécification.
Propriétés physiques du 5056
| Propriété | Valeur | Référence d'essai |
|---|---|---|
| Densité | 2,64 g/cm³ | ASTM B193 |
| Intervalle de fusion | 568–638 °C | — |
| Conductivité thermique | ~117–130 W/m·K (à 25 °C) | ASTM E1461 |
| Conductivité électrique | ~29% IACS | ASTM B193 |
| Module d'élasticité | ~71 GPa | ASTM E111 |
| Coefficient de dilatation thermique | 24,1 × 10⁻⁶/K (20–100 °C) | ASTM E228 |
La faible densité est ce qui rend le 5056 attractif face à l'acier dans les assemblages sensibles au poids. Thermiquement, il conduit bien moins que les nuances 1xxx et 6xxx, ce n'est donc pas un matériau de transfert thermique — mais comme la famille Al–Mg ne présente pas de transition ductile-fragile, il conserve sa ténacité à des températures inférieures à zéro, ce qui convient aux services en régions froides et cryogéniques.
Résistance à la corrosion et la limite de 65 °C
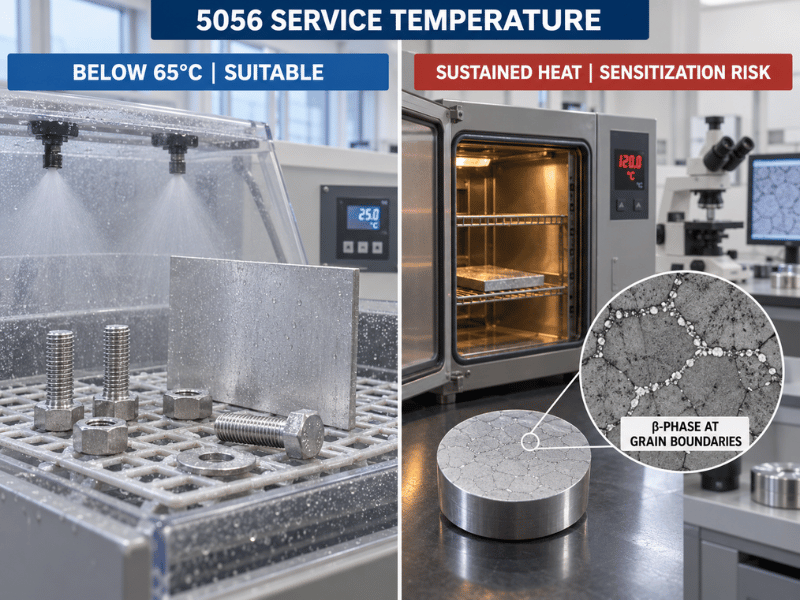
Le 5056 se comporte bien dans les atmosphères marines et les embruns salins, et sa résistance à la piqûration dépasse généralement celle du 5052. En exposition atmosphérique et en eau de mer non protégée, il se comporte comme la nuance marine qu'il est, ce qui explique pourquoi le bordé de coque en tôle mince, la quincaillerie de pont et les accessoires de gréement sont des applications standard.
La limite est thermique, non chimique. Dans les alliages 5xxx contenant plus d'environ 3% de Mg, une exposition à long terme au-dessus d'environ 65 °C pousse le magnésium à précipiter sous forme de phase β (Al₃Mg₂) le long des joints de grains. Ce processus, appelé sensibilisation, appauvrit et fragilise les joints, de sorte qu'une pièce sous contrainte de traction soutenue dans un environnement corrosif peut se fissurer intergranulairement bien en dessous de sa résistance nominale. C'est un mécanisme lent — des excursions brèves et peu fréquentes ne sont pas préoccupantes ; c'est le service prolongé à température élevée qui l'est.
Cela importe même pour les assemblages soudés, car le métal d'apport correspondant au 5056 est lui-même un alliage à haute teneur en Mg. Lorsque le service se déroule au-dessus de la température ambiante, la pratique standard s'oriente vers le 5454, qui a été conçu pour le service à température élevée, ou vers des traitements thermiques marins stabilisés tels que le 5083-H116 ou H321.
Mise en œuvre du 5056
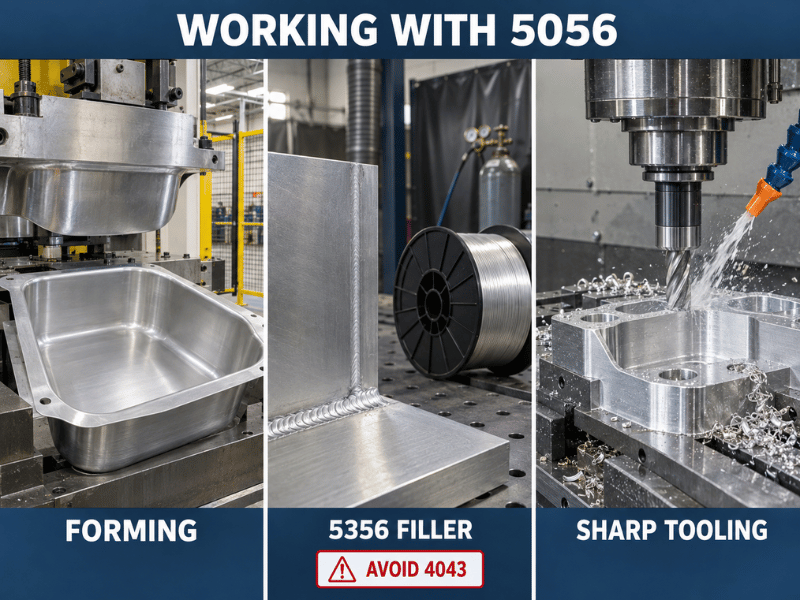
Soudage. Le GTAW (TIG) et le GMAW (MIG) fonctionnent tous deux bien avec le fil d'apport 5356, le fil standard Al–5%Mg dont la chimie correspond étroitement au métal de base. Le soudage par résistance par points et la fixation mécanique sont également pratiques. Ne pas utiliser de métaux d'apport contenant du silicium tels que le 4043 sur le 5056 : le silicium se combine avec la haute teneur en magnésium pour former un excès de Mg₂Si, ce qui produit un métal fondu fragile. Comme pour tout alliage non traitable thermiquement, la zone affectée thermiquement revient vers la résistance à l'état recuit, de sorte que l'efficacité du joint est déterminée par les propriétés à l'état O, et non par les valeurs à l'état écroui.
Formage. L'état O se plie et s'étire facilement, prenant des rayons serrés. Les états plus durs nécessitent des rayons de pliage minimaux progressivement plus grands — s'attendre à ce que l'exigence augmente fortement pour H34 et H38 — de sorte que confirmer le rayon minimal en fonction du traitement thermique et de l'épaisseur réels est ce qui maintient l'outillage et les tolérances viables.
Usinage. Le 5056 s'usine acceptablement, mais sa haute teneur en magnésium le rend plus gommeux que les nuances 6xxx, avec une plus grande tendance à former une arête rapportée. Un outillage à angle de coupe positif et affûté, un dégagement de copeaux généreux et un contrôle constant du liquide de refroidissement ou du lubrifiant maîtrisent le problème. Lorsqu'une pièce est dominée par l'usinage et que les exigences de résistance le permettent, le 6061-T6 reste le choix plus facile et plus économique.
Finition. Le 5056 accepte un revêtement anodique clair et brillant et est utilisé pour la quincaillerie décorative et les garnitures. Pour les grands panneaux architecturaux où l'uniformité du revêtement sur une large surface est le critère d'acceptation, les alliages 6xxx restent la spécification la plus sûre.
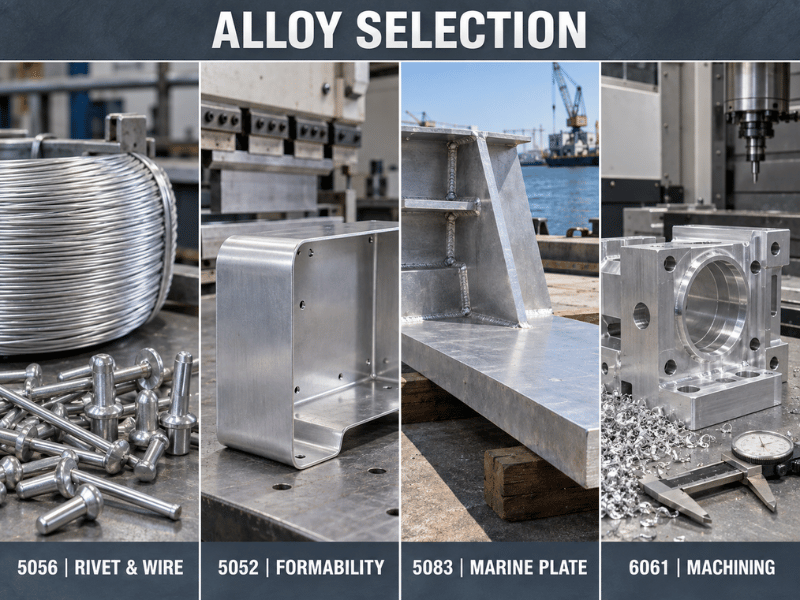
5056 vs 5052 vs 5083 vs 6061
| Facteur | 5056 | 5052 | 5083 | 6061-T6 |
|---|---|---|---|---|
| Teneur en Mg | 4.5–5.6% | 2.2–2.8% | 4.0–4.9% | 0.8–1.2% |
| UTS typique | 315 (H32) / 414 (H38) | 228 (H32) | 317 (H116/H321) | 310 |
| Limite d'élasticité typique | 228 (H32) | 193 (H32) | 228 (H116/H321) | 276 |
| Corrosion marine | Excellent | Excellent | Excellent + meilleure résistance à la corrosion sous contrainte en service chaud | Modéré — piqûres à nu |
| Traitable thermiquement | Non | Non | Non | Oui |
| Rôle de signature | Fil de rivet, fixations, fil de tamis | Tôle générale, disponibilité la plus large | Tôle de construction navale | Pièces structurelles usinées |
| Limitation principale | Limite de CSC à 65 °C | Résistance la plus faible des quatre | Pas un alliage pour fil/rivet | Pas intrinsèquement de qualité marine |
5056 vs 5052. Environ le double de magnésium confère environ 50 à 80 MPa de résistance à la traction en plus pour des tempéraments équivalents, ainsi qu'une meilleure résistance à la piqûration. Le 5056 convient lorsqu'une pièce de faible épaisseur nécessite une marge de résistance supplémentaire sans passer à un alliage à durcissement thermique, ou lorsque la forme elle-même est un stock de fil ou de rivet. Le 5052 convient lorsque la large disponibilité et le coût le plus bas déterminent le résultat.
5056 vs 5083. Ces deux alliages se recouvrent à température ambiante, mais le 5083 résiste mieux à la fissuration par corrosion sous contrainte à des températures modérées, ce qui explique qu'il soit la nuance standard de construction navale pour les tôles épaisses et les structures marines en service chaud. Le 5056 l'emporte lorsque la résistance en service froid et les formes fil ou rivet importent.
5056 vs 6061. Le 6061-T6 offre une limite d'élasticité supérieure à la plupart des tempéraments de tôle 5056, la capacité de durcissement thermique et une usinabilité nettement meilleure — mais le 6061 nu se pique en eau salée, il n'est donc pas intrinsèquement de qualité marine. Le 5056 convient lorsque la résistance à la corrosion sans revêtement est l'exigence ; le 6061 convient lorsque le volume d'usinage ou la résistance par durcissement thermique domine.
Go/No-Go : Quand spécifier le 5056
Le 5056 convient lorsque :
- La pièce est un rivet, une fixation formée à froid ou une forme filaire où la résistance au cisaillement élevée et la résistance à la corrosion importent toutes deux.
- La résistance maximale de la série 5xxx est nécessaire à température de service froide ou ambiante et l'épaisseur est suffisamment faible pour atteindre un tempérament écroui.
- La pièce est soudée avec un métal d'apport à haute teneur en Mg assorti et aucun traitement thermique après soudage n'est prévu.
- Une résistance à la corrosion marine sans revêtement est requise et l'environnement de service reste en dessous d'environ 65 °C.
Le 5056 ne convient pas lorsque :
- La température de service soutenue dépasse environ 65 °C — le 5454, ou le 5083-H116/H321 pour les structures marines, est le substitut.
- La résistance par durcissement thermique est l'exigence ; le 5056 ne tire aucun bénéfice d'un traitement thermique.
- La pièce est une section structurelle épaisse nécessitant une résistance élevée garantie sur toute la section transversale.
- Le débit d'usinage CNC est le principal facteur de coût et l'exposition à la corrosion est faible — le 6061-T6 s'usine plus proprement.
- L'uniformité de l'anodisation architecturale sur de grands panneaux est un critère d'acceptation.
Où le 5056 est utilisé
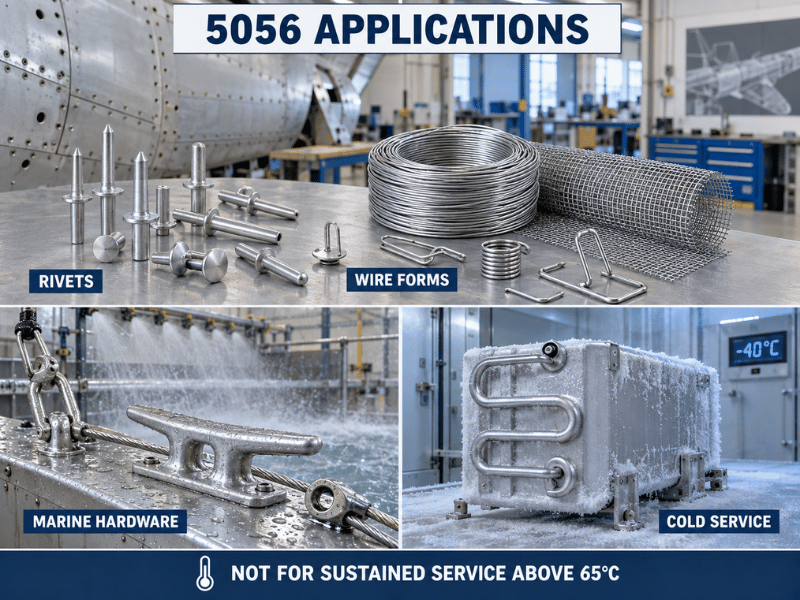
La logique de sélection ci-dessus détermine si d'utiliser le 5056 ; c'est ici que l'alliage apparaît réellement en pratique.
- Rivets et fixations. Le 5056 est l'un des alliages standard pour rivets structurels aux côtés du 2024 et du 2117, utilisé pour l'assemblage de cellules d'aéronefs en aluminium et notamment pour l'assemblage de composants en magnésium. Le comportement au formage à froid et la résistance au cisaillement sont les raisons de cette position.
- Formes filaires. Fil de tamis et moustiquaire, toile métallique et filtres, gainage et blindage de câbles, clous, agrafes, fermetures à glissière, axes de charnière et quincaillerie générale formée à froid.
- Consommables de soudage. Bag uette et fil d'apport chimiquement assortis à la famille Al–5%Mg, bien que le 5356 ait largement supplanté le 5056 dans les applications de métal d'apport à usage général.
- Quincaillerie marine. Mâts, accessoires de pont, composants de gréement et bordé de coque de faible épaisseur où l'exposition à l'eau de mer est constante.
- Service en région froide et cryogénique. La ténacité retenue à des températures inférieures à zéro convient aux équipements de chaîne du froid, au transport réfrigéré et aux récipients cryogéniques.
Noter que les valeurs de résistance citées pour les produits filaires tendent à être supérieures aux valeurs équivalentes de tôle en tempérament H, car l'étirage ajoute de l'écrouissage. Spécifier à la fois la forme et le tempérament évite l'inadéquation.
Avantages et limites en un coup d'œil
| Dimension | Avantage | Limitation |
|---|---|---|
| La force | 5xxx commercial commun le plus élevé | Uniquement en faibles épaisseurs et tempéraments écrouis |
| Corrosion | Excellent en milieu marin, meilleure résistance à la piqûration que le 5052 | Sensibilisation / plafond de CSC à 65 °C |
| Soudabilité | Excellent avec le fil d'apport 5356 | La ZAT revient à la résistance à l'état recuit |
| Formabilité | Excellent à l'état O | Chute fortement en H34/H38 |
| Usinabilité | Acceptable avec un outillage adapté | Plus gommeux que les 6xxx, risque d'arête rapportée |
| Disponibilité | Fil, tôle, plaque, tube standard | Plus étroit que le 5052 ; le H38 est limité en épaisseur |
Conclusion
5056 est l'alliage le plus résistant parmi les alliages 5xxx courants et le choix privilégié pour le fil à rivets, les fixations par déformation à froid et les tôles marines à haute résistance. Mais il présente des limites claires : un service continu au-dessus d'environ 65 °C risque la fissuration par corrosion sous contrainte, il ne peut pas être traité thermiquement, et il convient mal à l'anodisation architecturale ou à l'usinage CNC à grand volume. La plupart des défaillances de spécification remontent à l'une de ces trois contraintes — non pas à la résistance de l'alliage — donc confirmer la température de service dès le départ transforme le 5056 d'un choix risqué en un choix sûr.
Linsy Aluminum fournit le 5056 en fil, tôle, plaque, tube et dimensions coupées sur mesure dans les états O, H32, H34 et H111. Les spécifications hors stock sont disponibles à faible MOQ, avec des délais de livraison typiques de 10 à 60 jours selon l'alliage, la dimension et le traitement. L'usinage CNC, le soudage TIG/MIG, la découpe laser et la finition (anodisation, polissage) en interne couvrent les besoins en aval. Chaque commande est livrée avec un MTC ; les rapports d'essais chimiques, mécaniques et dimensionnels SGS sont disponibles sur demande moyennant un supplément.
Questions fréquemment posées
À quoi sert le plus couramment l'aluminium 5056 ?
Le fil à rivets est la plus grande utilisation unique, car le 5056 possède la résistance au cisaillement et le comportement de déformation à froid nécessaires pour les rivets structurels aéronautiques et d'assemblage du magnésium. Au-delà, il apparaît dans diverses formes de fil — fil de tamis, toile métallique et filtres, gainage de câbles, clous, agrafes, fermetures à glissière — ainsi que dans les tôles marines à haute résistance et comme stock de baguettes de soudage pour les alliages Al–Mg.
Pourquoi le 5056 a-t-il une limite de service de 65 °C ?
Les alliages contenant plus d'environ 3% de magnésium peuvent se sensibiliser lors d'une exposition prolongée au-dessus d'environ 65 °C : le magnésium précipite sous forme de phase β (Al₃Mg₂) le long des joints de grains, les rendant sensibles à la corrosion intergranulaire. Sous contrainte de traction soutenue dans un environnement corrosif, cela devient de la fissuration par corrosion sous contrainte. De brèves excursions de température ne sont pas le problème — c'est le service prolongé à température élevée qui l'est. Le 5454 est la mise à niveau standard pour les services à température plus élevée.
Le 5056 peut-il être soudé, et quel fil d'apport faut-il utiliser ?
Oui. Le GTAW (TIG) et le GMAW (MIG) fonctionnent tous deux avec le fil d'apport 5356, dont la chimie d'environ 5% de Mg correspond au métal de base. Évitez les fils d'apport contenant du silicium tels que le 4043, car le silicium réagit avec la teneur élevée en magnésium pour former un excès de Mg₂Si et produire un métal fondu fragile. Attendez-vous à ce que la résistance de la zone affectée thermiquement revienne vers les valeurs à l'état recuit, car le 5056 n'est pas traitable thermiquement.
Quel état dois-je spécifier pour le 5056 ?
Utilisez O lorsque la pièce sera profondément emboutie ou fortement formée. Le H32 est la spécification polyvalente pour la tôle et la plaque, et le H34 ajoute de la résistance là où une certaine formabilité peut être sacrifiée. Le H38 offre la résistance maximale mais l'allongement tombe à environ 7% et la disponibilité est limitée aux tôles minces et au fil. Le H111 convient aux cas nécessitant une résistance légèrement supérieure à l'état recuit avec la majeure partie de la formabilité de l'état O conservée.
Le 5056 est-il meilleur que le 5083 pour un usage marin ?
Cela dépend de la température et de la forme. À température ambiante, les deux sont proches, et le 5056 atteint une résistance plus élevée en faibles épaisseurs et en fil. Au-dessus de la température ambiante, le 5083 — particulièrement dans les états H116 ou H321 — résiste bien mieux à la fissuration par corrosion sous contrainte, c'est pourquoi il est la nuance de plaque standard pour la construction navale. Pour les plaques épaisses et les structures marines à température élevée, choisissez le 5083 ; pour le fil en service froid, les rivets et les tôles minces, choisissez le 5056.






