


¿Qué es el aluminio 5056?
El 5056 es el extremo de alto magnesio de la familia comercial 5xxx, con aproximadamente un 5% de Mg — más que el 5052 (2,5%) o el 5083 (4,5%). Ese contenido de magnesio define su identidad: la mayor resistencia en estado conformado de cualquier grado comercial común de la serie 5xxx, además de la resistencia a la corrosión de grado marino por la que la serie es conocida. Se reconoce mejor como alambre para remaches y material para sujetadores por conformado en frío, donde la alta resistencia al cizallamiento y un comportamiento limpio en conformado en frío importan más que el espesor.
La limitación definitoria de la aleación es igualmente específica. El 5056 no es tratable térmicamente y, como todo grado 5xxx por encima de aproximadamente un 3% de Mg, tiene un techo de servicio sostenido cercano a los 65°C antes de que la sensibilización cree riesgo de agrietamiento por corrosión bajo tensión. Por lo tanto, la verdadera pregunta de selección no es si el 5056 es suficientemente resistente — rara vez decepciona en ese aspecto — sino si la pieza se mantiene lo suficientemente fría, durante el tiempo suficiente, para aceptar el compromiso.
Composición química del 5056
Límites de composición según ASTM B209 / EN 573-3, en porcentaje en peso. El magnesio es el elemento fortalecedor deliberado; el manganeso y el cromo son pequeñas adiciones controladas para la estructura de grano y el comportamiento frente a la corrosión.
| Elemento | Contenido (% en peso) | Papel |
|---|---|---|
| Magnesio (Mg) | 4.5–5.6 | Fortalecedor primario por solución sólida |
| Manganeso (Mn) | 0.05–0.20 | Refinamiento de grano |
| Cromo (Cr) | 0.05–0.20 | Resistencia a la corrosión, control de grano |
| Silicio (Si) | 0.30 máx | Límite de impurezas |
| Hierro (Fe) | 0.40 máx. | Límite de impurezas |
| Cobre (Cu) | 0,10 máx. | Límite de impurezas |
| Zinc (Zn) | 0,10 máx. | Límite de impurezas |
| Titanio (Ti) | 0,15 máx. | Refinador de grano |
| Otros (cada uno / total) | 0,05 / 0,15 máx. | Límites de trazas |
| Aluminio (Al) | Saldo | Metal común |
Propiedades mecánicas del 5056 según temple
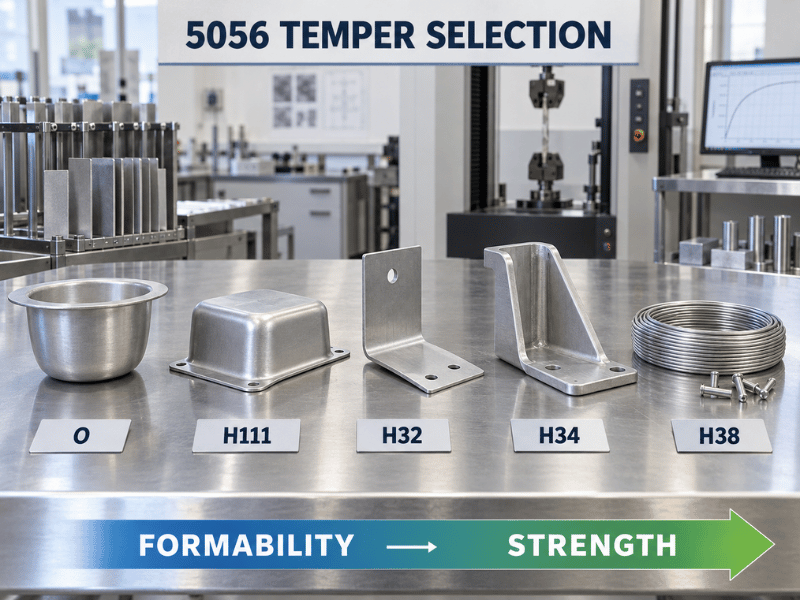
Dado que el 5056 no puede tratarse térmicamente, la selección del temple es toda la palanca de resistencia — es la cantidad de trabajo en frío más cualquier tratamiento estabilizador. Los valores a continuación son cifras típicas de rango medio para chapa, placa y alambre; confírmelos contra el certificado de ensayo del fabricante para la forma, calibre y lote específicos.
| Temple | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Alargamiento (%) | Dureza (HB) |
|---|---|---|---|---|
| O (recocido) | 290 | 152 | 35 | 65 |
| H32 (cuarto duro, estabilizado) | 315 | 228 | 25 | 85 |
| H34 (medio duro, estabilizado) | 345 | 283 | 15 | 95 |
| H38 (totalmente duro) | 414 | 345 | 7 | 105 |
| H111 (recocido, ligeramente endurecido por deformación) | 305 | 180 | 30 | 75 |
Cómo se traducen esto en la práctica:
- O maximiza la conformabilidad. El temple O es adecuado cuando la pieza será embutida profunda, torneada o doblada severamente antes de aplicar cualquier carga de servicio.
- H32 y H34 son los caballos de batalla estabilizados — “estabilizado” significa un tratamiento a baja temperatura que fija las propiedades para que no se desvíen durante el almacenamiento a temperatura ambiente. El H32 es la especificación común general para chapa y placa; el H34 añade resistencia a cierto costo de conformabilidad.
- H38 ofrece la mayor resistencia de la serie, pero la elongación cae a aproximadamente un 7%, por lo que se limita a chapa de calibre delgado y alambre en lugar de placa estructural.
- H111 se sitúa entre O y H32, útil cuando se desea una resistencia ligeramente mejor tal como se suministra mientras se conserva la mayor parte de la conformabilidad del recocido.
Tenga en cuenta que el H38 y los temples H1x para alambre generalmente solo están disponibles en formas de chapa de calibre delgado y alambre, por lo que cotizar H38 en placa gruesa suele ser un error de especificación.
Propiedades físicas del 5056
| Propiedad | Valor | Referencia de ensayo |
|---|---|---|
| Densidad | 2,64 g/cm³ | ASTM B193 |
| Rango de fusión | 568–638°C | — |
| Conductividad térmica | ~117–130 W/m·K (a 25°C) | ASTM E1461 |
| Conductividad eléctrica | ~29% IACS | ASTM B193 |
| Módulo de elasticidad | ~71 GPa | ASTM E111 |
| Coeficiente de expansión térmica | 24,1 × 10⁻⁶/K (20–100°C) | ASTM E228 |
La baja densidad es lo que hace atractivo al 5056 frente al acero en conjuntos sensibles al peso. Térmicamente, conduce muy por debajo de los grados 1xxx y 6xxx, por lo que no es un material de transferencia de calor — pero como la familia Al–Mg no tiene transición dúctil-frágil, conserva tenacidad a temperaturas bajo cero, lo que lo hace adecuado para servicio en regiones frías y criogénico.
Resistencia a la corrosión y el límite de 65°C
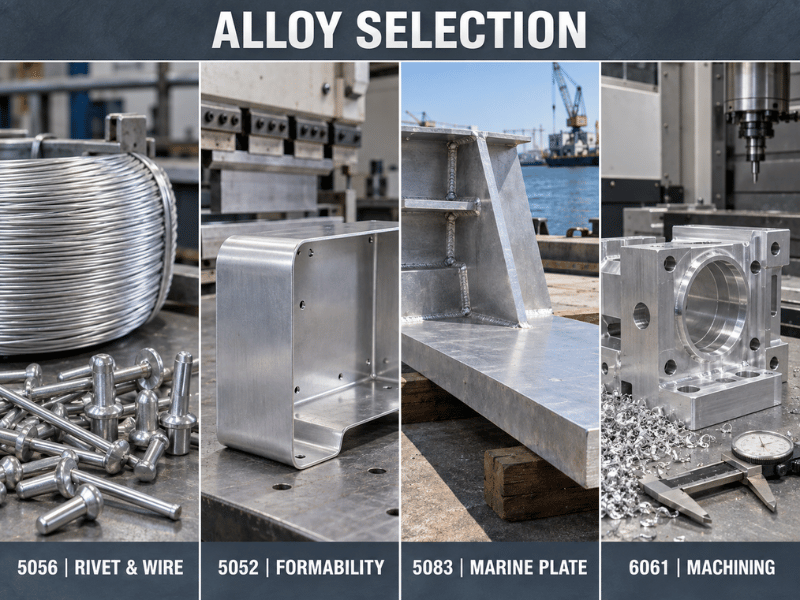
El 5056 se desempeña bien en atmósferas marinas y rocío de agua salada, y su resistencia a la picadura generalmente supera al 5052. En exposición atmosférica y al agua de mar sin protección se comporta como el grado marino que es, razón por la cual el revestimiento de casco de calibre delgado, la ferretería de cubierta y los accesorios de aparejo son aplicaciones estándar.
El límite es térmico, no químico. En aleaciones 5xxx que contienen más de aproximadamente un 3% de Mg, la exposición a largo plazo por encima de aproximadamente 65°C impulsa al magnesio a precipitar como fase β (Al₃Mg₂) a lo largo de los límites de grano. Ese proceso, llamado sensibilización, deja los límites empobrecidos y vulnerables, por lo que una pieza bajo tensión de tracción sostenida en un ambiente corrosivo puede agrietarse intergranularmente muy por debajo de su resistencia nominal. Es un mecanismo lento — las excursiones breves e infrecuentes no son la preocupación; el servicio elevado sostenido sí lo es.
Esto importa incluso para conjuntos soldados, porque el material de aporte que coincide con el 5056 es en sí mismo una aleación de alto Mg. Donde el servicio transcurre por encima de la temperatura ambiente, la práctica estándar cambia al 5454, que fue diseñado para servicio a temperatura elevada, o a temples marinos estabilizados como el 5083-H116 o H321.
Trabajar con 5056
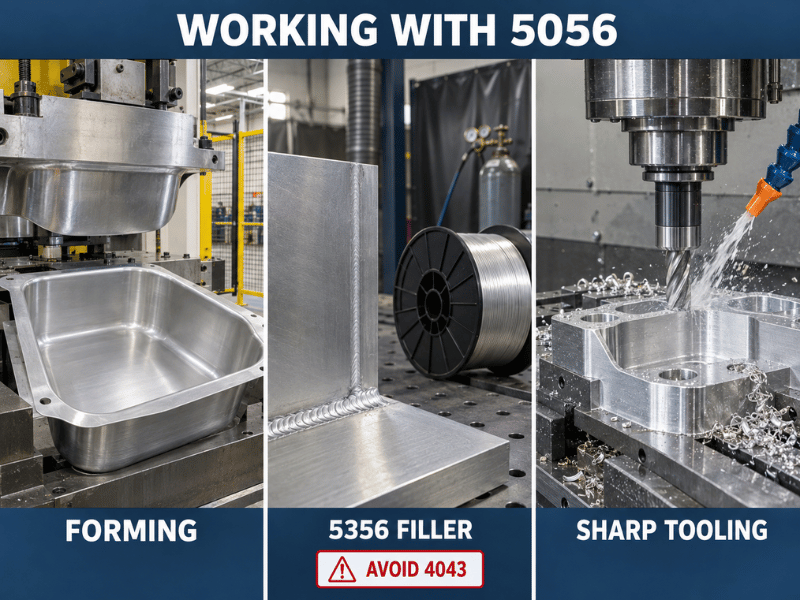
Soldadura. Tanto el GTAW (TIG) como el GMAW (MIG) funcionan bien usando aporte 5356, el alambre estándar de Al–5%Mg cuya química coincide estrechamente con el metal base. La soldadura por resistencia a puntos y la fijación mecánica también son prácticas. No use aportes que contengan silicio como el 4043 en el 5056: el silicio se combina con el alto magnesio para formar Mg₂Si excesivo, lo que produce metal de soldadura frágil. Como con cualquier aleación no tratable térmicamente, la zona afectada por el calor revierte hacia la resistencia del recocido, por lo que la eficiencia de la junta se establece por las propiedades del temple O, no por los valores del trabajo en frío.
Conformado. El temple O se dobla y estira fácilmente, tomando radios cerrados. Los temples más duros necesitan radios mínimos de doblado progresivamente mayores — espere que el requisito aumente bruscamente para H34 y H38 — por lo que confirmar el radio mínimo contra el temple y calibre reales es lo que mantiene viables el utillaje y las tolerancias.
Mecanizado. El 5056 se mecaniza aceptablemente, pero su alto magnesio lo hace más gomoso que los grados 6xxx, con una mayor tendencia a formar filo de aportación. Herramientas de ángulo de ataque positivo afiladas, amplio espacio para viruta y control consistente de refrigerante o lubricante controlan el problema. Cuando una pieza está dominada por el mecanizado y los requisitos de resistencia lo permiten, el 6061-T6 sigue siendo la opción más fácil y económica.
Acabado. El 5056 acepta un recubrimiento anódico brillante y transparente y se usa para ferretería decorativa y molduras. Para paneles arquitectónicos grandes donde la uniformidad del recubrimiento en una superficie amplia es el criterio de aceptación, las aleaciones 6xxx siguen siendo la especificación más segura.
5056 vs 5052 vs 5083 vs 6061
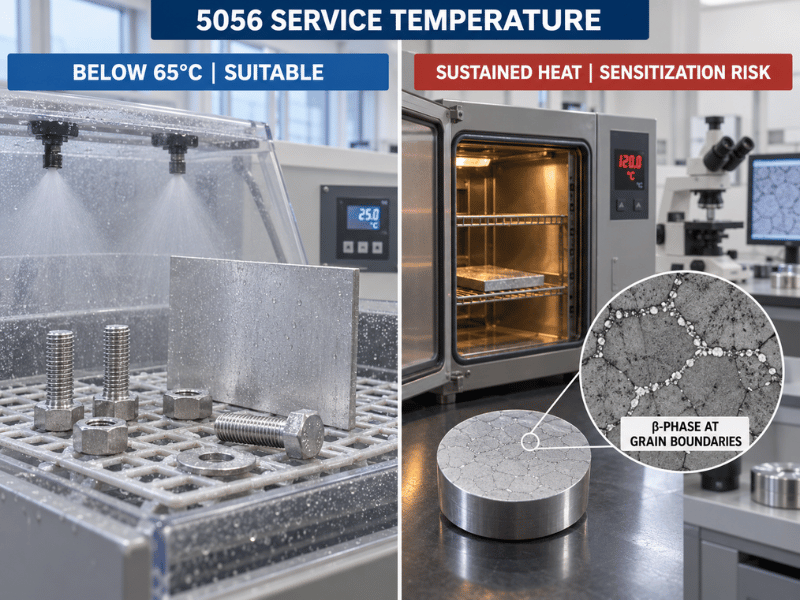
| Factor | 5056 | 5052 | 5083 | 6061-T6 |
|---|---|---|---|---|
| Contenido de Mg | 4.5–5.6% | 2.2–2.8% | 4.0–4.9% | 0.8–1.2% |
| UTS típica | 315 (H32) / 414 (H38) | 228 (H32) | 317 (H116/H321) | 310 |
| Límite elástico típico | 228 (H32) | 193 (H32) | 228 (H116/H321) | 276 |
| Corrosión marina | Excelente | Excelente | Excelente + mejor SCC en caliente | Moderada — picaduras en superficie desnuda |
| Tratable térmicamente | No | No | No | Sí |
| Función distintiva | Alambre para remaches, sujetadores, alambre para mallas | Chapa general, máxima disponibilidad | Placa para construcción naval | Piezas estructurales mecanizadas |
| Limitación principal | Límite de SCC a 65 °C | La resistencia más baja de las cuatro | No es una aleación para alambre/remaches | No es intrinsicamente de grado marino |
5056 vs 5052. Aproximadamente el doble de magnesio proporciona entre 50 y 80 MPa más de resistencia a la tracción en temple equivalentes, junto con mejor resistencia a la picadura. El 5056 encaja cuando una pieza de calibre delgado necesita un margen adicional de resistencia sin recurrir a una aleación tratable térmicamente, o cuando la forma en sí es alambre o material para remaches. El 5052 encaja cuando la amplia disponibilidad y el menor costo deciden el resultado.
5056 vs 5083. Estos se superponen a temperatura ambiente, pero el 5083 resiste mejor el agrietamiento por corrosión bajo tensión a temperaturas moderadas, razón por la cual es el grado estándar de construcción naval para placas gruesas y estructuras marinas en caliente. El 5056 gana donde la resistencia en servicio frío y las formas de alambre o remache son importantes.
5056 vs 6061. El 6061-T6 ofrece una mayor resistencia a la fluencia que la mayoría de los temple de chapa de 5056, tratabilidad térmica y una maquinabilidad notablemente mejor — pero el 6061 desnudo se pica en agua salada, por lo que no es intrinsicamente de grado marino. El 5056 encaja cuando la resistencia a la corrosión sin recubrimiento es el requisito; el 6061 encaja cuando el volumen de mecanizado o la resistencia tratable térmicamente dominan.
Go/No-Go: Cuándo especificar 5056
El 5056 encaja cuando:
- La pieza es un remache, sujetador conformado en frío o forma de alambre donde tanto la alta resistencia al corte como la resistencia a la corrosión importan.
- Se necesita la máxima resistencia de la serie 5xxx a temperatura de servicio fría o ambiente y el calibre es lo suficientemente delgado para alcanzar un temple trabajado.
- La pieza se suelda con un material de aporte de alto Mg compatible y no se planifica tratamiento térmico posterior a la soldadura.
- Se requiere resistencia a la corrosión marina sin recubrimiento y el entorno de servicio se mantiene por debajo de aproximadamente 65 °C.
El 5056 no encaja cuando:
- La temperatura de servicio sostenida supera aproximadamente los 65 °C — el 5454, o el 5083-H116/H321 para estructuras marinas, es el sustituto.
- Se requiere resistencia tratable térmicamente; el 5056 no gana nada con el tratamiento térmico.
- La pieza es una sección estructural gruesa que necesita alta resistencia garantizada en toda la sección transversal.
- El rendimiento del mecanizado CNC es el factor de costo dominante y la exposición a la corrosión es leve — el 6061-T6 se mecaniza más limpiamente.
- La uniformidad del anodizado arquitectónico en paneles grandes es un criterio de aceptación.
Dónde se utiliza el 5056
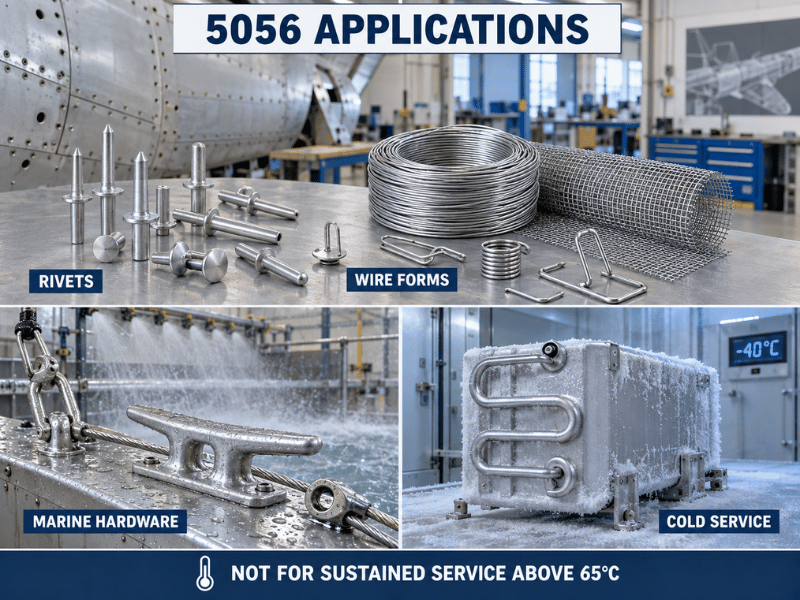
La lógica de selección anterior decide si usar 5056; aquí es donde la aleación realmente aparece en la práctica.
- Remaches y sujetadores. El 5056 es una de las aleaciones estándar para remaches estructurales junto con el 2024 y el 2117, utilizada para el ensamblaje de estructuras aéreas de aluminio y notablemente para unir componentes de magnesio. El comportamiento de conformado en frío y la resistencia al corte son las razones por las que mantiene esa posición.
- Formas de alambre. Alambre para mallas y mosquiteros, malla metálica y filtros, revestimiento y armadura de cables, clavos, grapas, cierres, pasadores de bisagra y ferretería general conformada en frío.
- Consumibles de soldadura. Varilla de aporte y alambre químicamente compatibles con la familia Al–5%Mg, aunque el 5356 ha desplazado en gran medida al 5056 en aplicaciones de aporte de uso general.
- Ferretería marina. Mástiles, accesorios de cubierta, componentes de aparejo y revestimiento de casco de calibre delgado donde la exposición al agua de mar es constante.
- Servicio en regiones frías y criogénico. La tenacidad retenida a temperaturas bajo cero es adecuada para equipos de cadena de frío, transporte refrigerado y recipientes criogénicos.
Tenga en cuenta que las cifras de resistencia citadas para productos de alambre tienden a ser superiores a los valores equivalentes de chapa en temple H, porque el trefilado añade trabajo en frío. Especificar tanto la forma como el temple evita la discrepancia.
Ventajas y limitaciones de un vistazo
| Dimensión | Ventaja | Limitación |
|---|---|---|
| Fuerza | El 5xxx comercial común de mayor resistencia | Solo en calibres delgados y temple trabajados |
| Corrosión | Excelente en ambiente marino, mejor resistencia a la picadura que el 5052 | Límite de sensibilización / SCC a 65 °C |
| Soldabilidad | Excelente con material de aporte 5356 | La ZAC revierte a la resistencia de recocido |
| Formabilidad | Excelente en temple O | Cae bruscamente en H34/H38 |
| Maquinabilidad | Aceptable con buen utillaje | Más gomoso que el 6xxx, riesgo de filo recrecido |
| Disponibilidad | Alambre, chapa, placa y tubo estándar | Más estrecho que el 5052; el H38 está limitado por calibre |
Conclusión
5056 Es el más resistente de las aleaciones comunes de la serie 5xxx y la opción preferida para alambre de remaches, sujetadores por conformado en frío y chapa marina de alta resistencia. Pero tiene límites claros: el servicio sostenido por encima de ~65 °C conlleva riesgo de agrietamiento por corrosión bajo tensión, no puede tratarse térmicamente y no es adecuado para anodizado arquitectónico ni mecanizado CNC de alto volumen. La mayoría de los fallos de especificación se remontan a una de estas tres restricciones —no a la resistencia de la aleación—, por lo que confirmar la temperatura de servicio desde el principio convierte al 5056 de una elección arriesgada en una segura.
Linsy Aluminum suministra 5056 en alambre, chapa, placa, tubo y tamaños cortados a medida en temples O, H32, H34 y H111. Las especificaciones fuera de stock están disponibles con MOQ bajo, con plazos de entrega típicos de 10 a 60 días según la aleación, el tamaño y el procesamiento. El mecanizado CNC interno, la soldadura TIG/MIG, el corte por láser y el acabado (anodizado, pulido) cubren las necesidades posteriores. Cada pedido se envía con un MTC; los informes de ensayo químico, mecánico y dimensional de SGS están disponibles bajo solicitud por un cargo adicional.
Preguntas frecuentes
¿Para qué se utiliza más comúnmente el aluminio 5056?
El alambre para remaches es el uso individual más importante, ya que el 5056 tiene la resistencia al cizallamiento y el comportamiento de conformado en frío necesarios para remaches estructurales de aeronaves y de ensamblaje con magnesio. Además, aparece en diversas formas de alambre —alambre para cribas, mallas y filtros, revestimiento de cables, clavos, grapas, cremalleras—, así como en chapa marina de alta resistencia y como material de varilla de aporte para soldar aleaciones Al–Mg.
¿Por qué tiene el 5056 un límite de servicio de 65 °C?
Las aleaciones con más de aproximadamente 3 % de magnesio pueden sensibilizarse durante la exposición prolongada por encima de unos 65 °C: el magnesio precipita como fase β (Al₃Mg₂) a lo largo de los límites de grano, dejándolos susceptibles a la corrosión intergranular. Bajo tensión de tracción sostenida en un entorno corrosivo, esto se convierte en agrietamiento por corrosión bajo tensión. Las excursiones breves de temperatura no son el problema —lo es el servicio sostenido a temperatura elevada—. El 5454 es la mejora estándar para servicio a mayor temperatura.
¿Se puede soldar el 5056 y qué material de aporte debe utilizarse?
Sí. Tanto el GTAW (TIG) como el GMAW (MIG) funcionan con material de aporte 5356, cuya química de ~5 % de Mg coincide con el metal base. Evite los materiales de aporte que contienen silicio, como el 4043, porque el silicio reacciona con el alto contenido de magnesio para formar Mg₂Si excesivo y produce metal de soldadura frágil. Espere que la resistencia de la zona afectada por el calor revierta hacia valores de recocido, ya que el 5056 no es tratable térmicamente.
¿Qué temple debo especificar para el 5056?
Use O cuando la pieza vaya a embutirse profundamente o conformarse de forma severa. El H32 es la especificación de uso general para chapa y placa, y el H34 añade resistencia donde pueda sacrificarse algo de conformabilidad. El H38 ofrece la máxima resistencia, pero la elongación cae a aproximadamente 7 % y la disponibilidad se limita a chapa de calibre delgado y alambre. El H111 conviene a los casos que necesitan algo más de resistencia que el recocido conservando la mayor parte de la conformabilidad del temple O.
¿Es el 5056 mejor que el 5083 para uso marino?
Depende de la temperatura y la forma. A temperatura ambiente los dos son similares, y el 5056 alcanza mayor resistencia en calibres delgados y alambre. Por encima de la temperatura ambiente, el 5083 —particularmente en temples H116 o H321— resiste el agrietamiento por corrosión bajo tensión mucho mejor, razón por la cual es el grado estándar de placa para construcción naval. Para placa gruesa y estructuras marinas en caliente, elija 5083; para servicio en frío con alambre, remaches y chapa delgada, elija 5056.






