


Che cos'è l'alluminio 5056?
Il 5056 è l'estremo ad alto contenuto di magnesio della famiglia commerciale 5xxx, con circa il 5% di Mg — più del 5052 (2,5%) o del 5083 (4,5%). Questo contenuto di magnesio ne definisce l'identità: la resistenza allo stato grezzo più elevata di qualsiasi grado commerciale comune della serie 5xxx, oltre alla resistenza alla corrosione di grado marino per cui la serie è nota. È meglio riconosciuto come filo per rivetti e materiale per elementi di fissaggio a freddo, dove l'elevata resistenza al taglio e una buona attitudine alla formatura a freddo contano più dello spessore.
Il vincolo distintivo della lega è altrettanto specifico. Il 5056 non è trattabile termicamente e, come ogni grado 5xxx al di sopra di circa il 3% di Mg, presenta un limite di servizio continuo intorno ai 65°C prima che la sensibilizzazione crei il rischio di corrosione sotto sforzo. Quindi la vera domanda di selezione non è se il 5056 sia abbastanza resistente — raramente delude sotto questo aspetto — ma se il componente rimanga sufficientemente freddo, per un tempo sufficientemente lungo, da accettare il compromesso.
Composizione chimica del 5056
Limiti di composizione secondo ASTM B209 / EN 573-3, in percentuale in peso. Il magnesio è l'elemento rinforzante intenzionale; manganese e cromo sono piccole aggiunte controllate per la struttura del grano e il comportamento alla corrosione.
| Elemento | Contenuto (% in peso) | Ruolo |
|---|---|---|
| Magnesio (Mg) | 4.5–5.6 | Principale rinforzante per soluzione solida |
| Manganese (Mn) | 0.05–0.20 | Affinamento del grano |
| Cromo (Cr) | 0.05–0.20 | Resistenza alla corrosione, controllo del grano |
| Silicio (Si) | 0,30 max | Limite di impurità |
| Ferro (Fe) | 0,40 max | Limite di impurità |
| Rame (Cu) | 0,10 max | Limite di impurità |
| Zinco (Zn) | 0,10 max | Limite di impurità |
| Titanio (Ti) | 0,15 max | Affinatore di grano |
| Altri elementi (ciascuno / totale) | 0,05 / 0,15 max | Limiti in tracce |
| Alluminio (Al) | Equilibrio | Metallo comune |
Proprietà meccaniche del 5056 per tempra
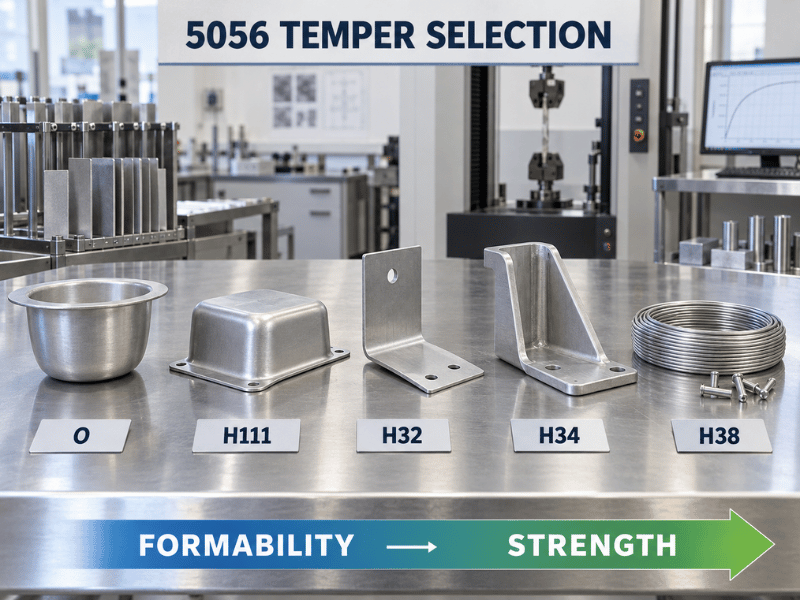
Poiché il 5056 non può essere trattato termicamente, la scelta della tempra è l'intera leva di resistenza — è la quantità di incrudimento a freddo più qualsiasi trattamento stabilizzante. I valori riportati di seguito sono cifre tipiche di fascia media per lamiera, piastra e filo; verificare con il certificato di collaudo del produttore per la forma, lo spessore e il lotto specifici.
| Temperamento | Resistenza alla trazione (MPa) | Resistenza allo snervamento (MPa) | Allungamento (%) | Durezza (HB) |
|---|---|---|---|---|
| O (ricotto) | 290 | 152 | 35 | 65 |
| H32 (quarto-duro, stabilizzato) | 315 | 228 | 25 | 85 |
| H34 (mezzo-duro, stabilizzato) | 345 | 283 | 15 | 95 |
| H38 (completamente duro) | 414 | 345 | 7 | 105 |
| H111 (ricotto, leggermente incrudito) | 305 | 180 | 30 | 75 |
Come si traducono nella pratica:
- O massimizza la formabilità. O è adatto quando il componente deve essere imbutito profondo, tornito o piegato severamente prima che venga applicato qualsiasi carico di servizio.
- H32 e H34 sono i cavalli di battaglia stabilizzati — “stabilizzato” significa un trattamento a bassa temperatura che blocca le proprietà in modo che non derivino durante lo stoccaggio a temperatura ambiente. H32 è la specifica comune per lamiera e piastra generiche; H34 aggiunge resistenza a un certo costo in termini di formabilità.
- H38 fornisce la resistenza più elevata della serie, ma l'allungamento scende a circa il 7%, quindi è limitato a lamiera sottile e filo piuttosto che a piastra strutturale.
- H111 si colloca tra O e H32, utile quando si desidera una resistenza leggermente migliore allo stato fornito mantenendo la maggior parte della formabilità allo stato ricotto.
Si noti che H38 e le tempre H1x per filo sono generalmente disponibili solo in lamiera sottile e forme di filo, quindi quotare H38 su piastra spessa è di solito un errore di specifica.
Proprietà fisiche del 5056
| Proprietà | Valore | Riferimento di prova |
|---|---|---|
| Densità | 2,64 g/cm³ | ASTM B193 |
| Intervallo di fusione | 568–638°C | — |
| Conducibilità termica | ~117–130 W/m·K (a 25°C) | ASTM E1461 |
| Conducibilità elettrica | ~29% IACS | ASTM B193 |
| Modulo di elasticità | ~71 GPa | ASTM E111 |
| Coefficiente di dilatazione termica | 24,1 × 10⁻⁶/K (20–100°C) | ASTM E228 |
La bassa densità è ciò che rende il 5056 attraente rispetto all'acciaio in assemblaggi sensibili al peso. Termicamente, conduce molto meno dei gradi 1xxx e 6xxx, quindi non è un materiale per lo scambio di calore — ma poiché la famiglia Al–Mg non ha transizione duttile-fragile, mantiene la tenacità a temperature sotto lo zero, il che lo rende adatto per servizio in regioni fredde e criogeniche.
Resistenza alla corrosione e il limite di 65°C
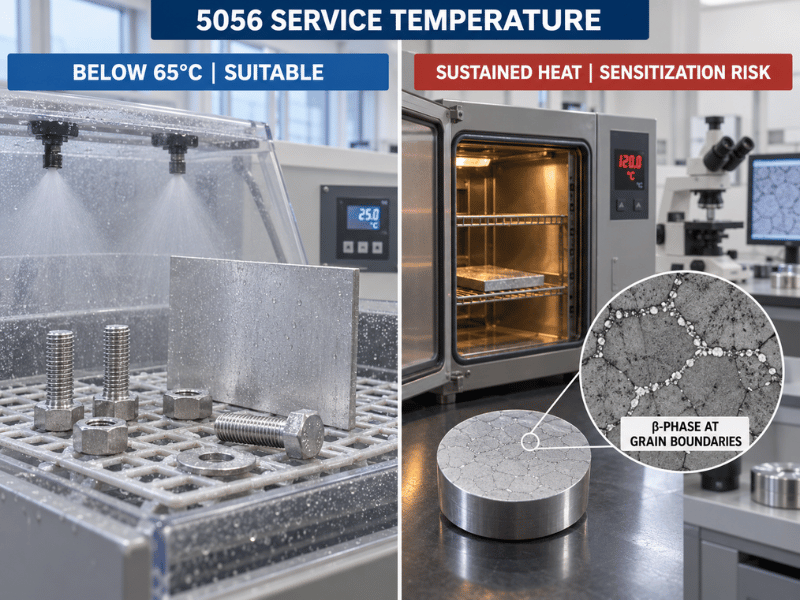
Il 5056 si comporta bene in atmosfere marine e spruzzi di acqua salata, e la sua resistenza alla vaiolatura supera generalmente quella del 5052. In esposizione atmosferica e in acqua di mare non protetta si comporta come il grado marino che è, motivo per cui la lamiera sottile per scafo, le ferramenta da ponte e i raccordi per attrezzatura sono applicazioni standard.
Il limite è termico, non chimico. Nelle leghe 5xxx contenenti più di circa il 3% di Mg, l'esposizione a lungo termine al di sopra di circa 65°C porta il magnesio a precipitare come fase β (Al₃Mg₂) lungo i bordi del grano. Questo processo, chiamato sensibilizzazione, lascia i bordi impoveriti e vulnerabili, cosicché un componente sotto sforzo di trazione sostenuto in un ambiente corrosivo può rompersi intergranularmente ben al di sotto della sua resistenza nominale. È un meccanismo lento — escursioni brevi e infrequenti non sono il problema; il servizio continuo a temperatura elevata lo è.
Questo è importante anche per gli assemblaggi saldati, perché il materiale d'apporto che corrisponde al 5056 è esso stesso una lega ad alto contenuto di Mg. Dove il servizio si svolge al di sopra della temperatura ambiente, la pratica standard passa al 5454, che è stato progettato per servizio ad alta temperatura, o a tempre marine stabilizzate come 5083-H116 o H321.
Lavorare con il 5056
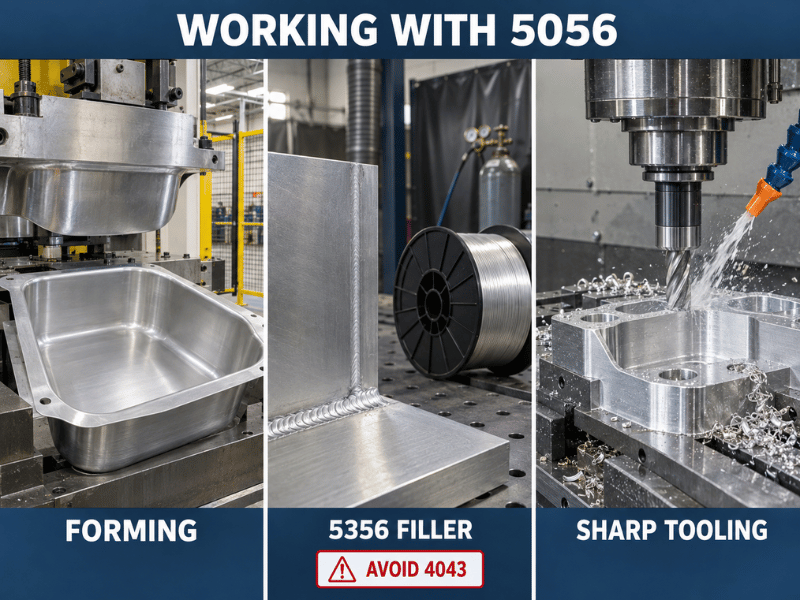
Saldatura. GTAW (TIG) e GMAW (MIG) funzionano bene entrambi utilizzando il filo d'apporto 5356, il filo standard Al–5%Mg la cui chimica corrisponde strettamente al metallo base. La saldatura a punti per resistenza e il fissaggio meccanico sono anch'essi praticabili. Non utilizzare materiali d'apporto contenenti silicio come il 4043 sul 5056: il silicio si combina con l'alto magnesio per formare Mg₂Si in eccesso, che produce metallo di saldatura fragile. Come con qualsiasi lega non trattabile termicamente, la zona termicamente alterata ritorna verso la resistenza allo stato ricotto, quindi l'efficienza del giunto è determinata dalle proprietà della tempra O, non dai valori allo stato incrudito.
Formatura. La tempra O si piega e si trafila facilmente, assumendo raggi stretti. Le tempre più dure richiedono raggi di piegatura minimi progressivamente maggiori — aspettarsi che il requisito salga bruscamente per H34 e H38 — quindi confermare il raggio minimo rispetto alla tempra e allo spessore effettivi è ciò che mantiene attrezzature e tolleranze sostenibili.
Lavorazione a macchina. Il 5056 si lavora in modo accettabile, ma il suo alto contenuto di magnesio lo rende più gommoso dei gradi 6xxx, con una maggiore tendenza a formare tagliente di riporto. Utensili affilati con angolo di spoglia positivo, ampio spazio per il truciolo e un controllo costante del refrigerante o lubrificante gestiscono il problema. Quando un componente è a prevalenza di lavorazione meccanica e i requisiti di resistenza lo consentono, il 6061-T6 rimane la scelta più facile ed economica.
Finitura. Il 5056 accetta un rivestimento anodico brillante e trasparente ed è utilizzato per ferramenta decorativa e finiture. Per grandi pannelli architettonici dove l'uniformità del rivestimento su una superficie ampia è il criterio di accettazione, le leghe 6xxx rimangono comunque la specifica più sicura.
5056 vs 5052 vs 5083 vs 6061
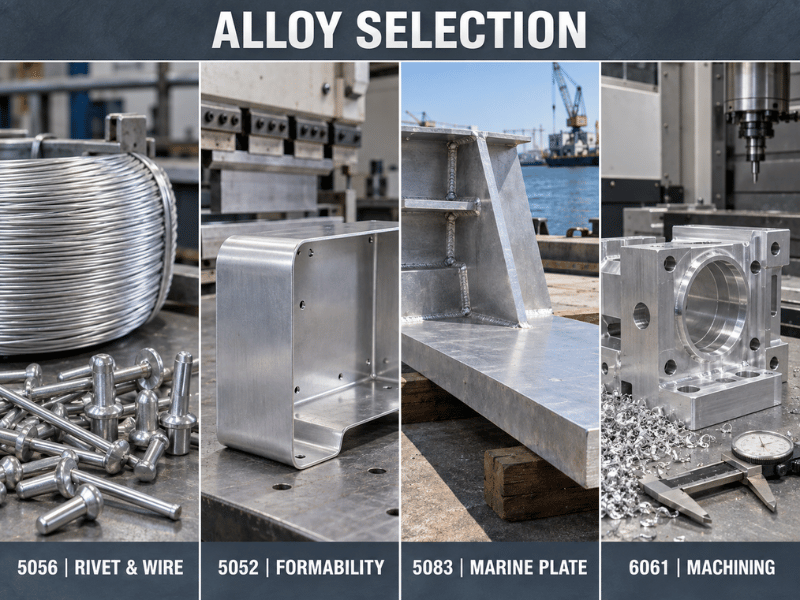
| Fattore | 5056 | 5052 | 5083 | 6061-T6 |
|---|---|---|---|---|
| Contenuto di Mg | 4.5–5.6% | 2.2–2.8% | 4.0–4.9% | 0.8–1.2% |
| UTS tipico | 315 (H32) / 414 (H38) | 228 (H32) | 317 (H116/H321) | 310 |
| Snervamento tipico | 228 (H32) | 193 (H32) | 228 (H116/H321) | 276 |
| Corrosione marina | Eccellente | Eccellente | Eccellente + migliore SCC a caldo | Moderata — vaioli a nudo |
| Trattabile termicamente | No | No | No | Sì |
| Ruolo distintivo | Filo per rivetti, elementi di fissaggio, filo per schermi | Lamiera generica, massima disponibilità | Lamiera per costruzioni navali | Parti strutturali lavorate alle macchine |
| Limitazione principale | Limite SCC a 65°C | Resistenza più bassa dei quattro | Non è una lega per filo/rivetti | Non intrinsecamente di grado marino |
5056 vs 5052. Circa il doppio del magnesio fornisce circa 50–80 MPa in più di resistenza a trazione su tempra equivalenti, insieme a una migliore resistenza alla vaiolatura. Il 5056 è adatto quando una parte in spessore sottile necessita di un margine di resistenza aggiuntivo senza passare a una lega trattabile termicamente, o quando la forma stessa è filo o materiale per rivetti. Il 5052 è adatto quando la disponibilità ampia e il costo più basso decidono l'esito.
5056 vs 5083. Questi si sovrappongono a temperatura ambiente, ma il 5083 resiste meglio alla rottura per corrosione sotto sforzo a temperature moderate, motivo per cui è il grado standard per costruzioni navali per lamiere spesse e strutture marine a caldo. Il 5056 vince dove contano la resistenza in servizio a freddo e le forme in filo o rivetti.
5056 vs 6061. Il 6061-T6 offre una resistenza allo snervamento superiore rispetto alla maggior parte delle tempra della lamiera 5056, trattabilità termica e lavorabilità alle macchine notevolmente migliore — ma il 6061 a nudo si vaiola in acqua salata, quindi non è intrinsecamente di grado marino. Il 5056 è adatto quando il requisito è la resistenza alla corrosione senza rivestimento; il 6061 è adatto quando dominano il volume di lavorazione alle macchine o la resistenza trattabile termicamente.
Go/No-Go: quando specificare il 5056
Il 5056 è adatto quando:
- La parte è un rivetto, un elemento di fissaggio formato a freddo o una forma in filo in cui contano sia l'elevata resistenza al taglio sia la resistenza alla corrosione.
- È necessaria la massima resistenza della serie 5xxx a temperatura di servizio fredda o ambiente e lo spessore è sufficientemente sottile da raggiungere una tempra lavorata.
- La parte è saldata con un materiale d'apporto ad alto Mg abbinato e non è previsto alcun trattamento termico post-saldatura.
- È richiesta resistenza alla corrosione marina senza rivestimento e l'ambiente di servizio rimane al di sotto di circa 65°C.
Il 5056 non è adatto quando:
- La temperatura di servizio sostenuta supera circa 65°C — il 5454, o il 5083-H116/H321 per strutture marine, è il sostituto.
- Il requisito è la resistenza trattabile termicamente; il 5056 non trae alcun beneficio dal trattamento termico.
- La parte è una sezione strutturale spessa che necessita di elevata resistenza garantita su tutta la sezione trasversale.
- La produttività della lavorazione CNC è il fattore di costo dominante e l'esposizione alla corrosione è lieve — il 6061-T6 si lavora più facilmente.
- L'uniformità dell'anodizzazione architettonica su pannelli di grandi dimensioni è un criterio di accettazione.
Dove viene utilizzato il 5056
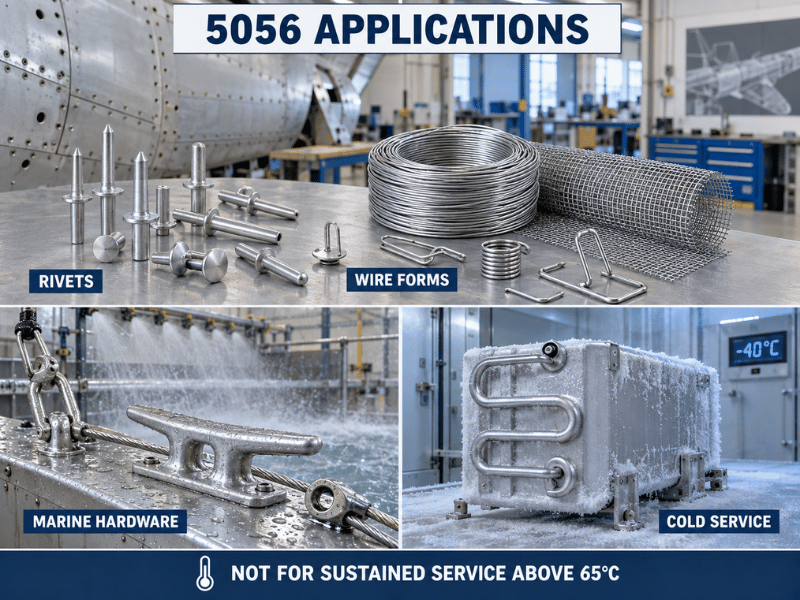
La logica di selezione sopra esposta decide se utilizzare il 5056; è qui che la lega si manifesta effettivamente nella pratica.
- Rivetti ed elementi di fissaggio. Il 5056 è una delle leghe standard per rivetti strutturali insieme al 2024 e al 2117, utilizzata per l'assemblaggio di cellule aeronautiche in alluminio e in particolare per il collegamento di componenti in magnesio. Il comportamento alla formatura a freddo e la resistenza al taglio sono le ragioni per cui mantiene quella posizione.
- Forme in filo. Filo per schermi e zanzariere, reti metalliche e filtri, guaine e armature per cavi, chiodi, punti metallici, cerniere lampo, perni di cerniera e minuteria generale formata a freddo.
- Materiali di consumo per saldatura. Bacchette e filo d'apporto chimicamente abbinati alla famiglia Al–5%Mg, sebbene il 5356 abbia in gran parte soppiantato il 5056 nelle applicazioni di materiale d'apporto per uso generale.
- Minuteria marina. Alberi, accessori da coperta, componenti di attrezzatura e lamiere di scafo in spessore sottile dove l'esposizione all'acqua di mare è costante.
- Servizio in regioni fredde e criogenico. La tenacità mantenuta a temperature sotto lo zero è adatta per attrezzature per la catena del freddo, trasporto refrigerato e recipienti criogenici.
Si noti che i valori di resistenza citati per i prodotti in filo tendono a essere superiori ai valori equivalenti della lamiera in tempra H, perché la trafilatura aggiunge incrudimento. Specificare sia la forma sia la tempra evita la discrepanza.
Vantaggi e Limitazioni in Sintesi
| Dimensione | Vantaggio | Limitazione |
|---|---|---|
| La forza | La più alta lega commerciale comune della serie 5xxx | Solo in spessori sottili e tempra lavorate |
| Corrosione | Eccellente in ambiente marino, migliore resistenza alla vaiolatura rispetto al 5052 | Limite di sensibilizzazione / SCC a 65°C |
| Saldabilità | Eccellente con filo di apporto 5356 | La ZTA ritorna alla resistenza allo stato ricotto |
| Formabilità | Eccellente nello stato O | Calo netto con H34/H38 |
| Lavorabilità | Accettabile con attrezzature adeguate | Più gommoso del 6xxx, rischio di tagliente di riporto |
| Disponibilità | Filo, lamiera, lastra, tubo standard | Più stretto del 5052; H38 è limitato dallo spessore |
Conclusione
5056 È la più resistente tra le leghe 5xxx comuni e la scelta d'elezione per filo per rivetti, elementi di fissaggio per deformazione a freddo e lamiera marina ad alta resistenza. Ma presenta limiti chiari: il servizio continuo al di sopra di ~65°C comporta il rischio di corrosione sotto sforzo, non può essere trattata termicamente ed è poco adatta per l'anodizzazione architettonica o la lavorazione CNC ad alto volume. La maggior parte dei fallimenti nelle specifiche risale a uno di questi tre vincoli — non alla resistenza della lega — quindi confermare tempestivamente la temperatura di esercizio trasforma il 5056 da scelta rischiosa a scelta sicura.
Linsy Aluminum fornisce il 5056 in filo, lamiera, lastra, tubo e dimensioni tagliate su misura negli stati O, H32, H34 e H111. Le specifiche non a magazzino sono disponibili con MOQ basso, con tempi di consegna tipici di 10–60 giorni a seconda della lega, delle dimensioni e della lavorazione. La lavorazione CNC interna, la saldatura TIG/MIG, il taglio laser e la finitura (anodizzazione, lucidatura) coprono le esigenze a valle. Ogni ordine viene spedito con certificato MTC; i rapporti di prova chimici, meccanici e dimensionali SGS sono disponibili su richiesta a un costo aggiuntivo.
Domande frequenti
Qual è l'utilizzo più comune dell'alluminio 5056?
Il filo per rivetti è il singolo impiego più importante, poiché il 5056 possiede la resistenza al taglio e il comportamento alla deformazione a freddo necessari per rivetti strutturali aeronautici e per assemblaggi al magnesio. Oltre a ciò, trova impiego in forme filiformi — filo per setacci, reti e filtri, guaine per cavi, chiodi, punti metallici, cerniere lampo — oltre a lamiera marina ad alta resistenza e come materiale per filo di apporto per la saldatura di leghe Al–Mg.
Perché il 5056 ha un limite di servizio di 65°C?
Le leghe con più di circa il 3% di magnesio possono sensibilizzarsi durante l'esposizione prolungata al di sopra di circa 65°C: il magnesio precipita come fase β (Al₃Mg₂) lungo i bordi dei grani, rendendoli suscettibili alla corrosione intergranulare. Sotto sforzo di trazione continuo in ambiente corrosivo, ciò si trasforma in corrosione sotto sforzo. Brevi escursioni di temperatura non sono il problema — lo è il servizio continuo a temperatura elevata. Il 5454 è l'upgrade standard per impieghi a temperature più elevate.
Il 5056 può essere saldato e quale filo di apporto si dovrebbe usare?
Sì. Sia la GTAW (TIG) che la GMAW (MIG) funzionano con filo di apporto 5356, la cui chimica con ~5% di Mg corrisponde al metallo base. Evitare fili di apporto contenenti silicio come il 4043, poiché il silicio reagisce con l'alto contenuto di magnesio formando Mg₂Si in eccesso e producendo metallo di saldatura fragile. Prevedere che la resistenza nella zona termicamente alterata ritorni verso i valori allo stato ricotto, poiché il 5056 non è trattabile termicamente.
Quale stato dovrei specificare per il 5056?
Usare O quando il pezzo sarà sottoposto a imbutitura profonda o formatura severa. H32 è la specifica per uso generale per lamiera e lastra, e H34 aggiunge resistenza dove si può rinunciare a parte della formabilità. H38 offre la massima resistenza ma l'allungamento scende a circa il 7% e la disponibilità è limitata a lamiera sottile e filo. H111 è adatto ai casi che richiedono una resistenza leggermente superiore a quella allo stato ricotto mantenendo gran parte della formabilità dello stato O.
Il 5056 è migliore del 5083 per uso marino?
Dipende dalla temperatura e dalla forma. A temperatura ambiente le due sono simili, e il 5056 raggiunge una resistenza superiore negli spessori sottili e nel filo. Al di sopra della temperatura ambiente, il 5083 — in particolare negli stati H116 o H321 — resiste alla corrosione sotto sforzo molto meglio, motivo per cui è il grado standard per lamiere da costruzione navale. Per lastre spesse e strutture marine a temperatura calda scegliere il 5083; per servizio a freddo, filo, rivetti e lamiera sottile scegliere il 5056.






