


Wat is 5056-aluminium?
5056 is het hoog-magnesium uiteinde van de commerciële 5xxx-familie, met ongeveer 5% Mg — meer dan 5052 (2,5%) of 5083 (4,5%). Dat magnesiumgehalte bepaalt zijn identiteit: de hoogste sterkte in ongeharde toestand van alle gangbare commerciële 5xxx-kwaliteiten, plus de corrosiebestendigheid op maritiem niveau waarvoor de serie bekend staat. Het is vooral bekend als rivetdraad en koudvervormbaar bevestigingsmateriaal, waar hoge afschuifsterkte en schoon koudvervormingsgedrag belangrijker zijn dan dikte.
De bepalende beperking van de legering is even specifiek. 5056 is niet warmtebehandelbaar en heeft, zoals elke 5xxx-kwaliteit boven ongeveer 3% Mg, een bovengrens voor langdurige bedrijfstemperatuur van circa 65°C voordat sensitisatie het risico op spanningscorrosie veroorzaakt. De echte selectievraag is dus niet of 5056 sterk genoeg is — daar stelt het zelden teleur — maar of het onderdeel lang genoeg koud genoeg blijft om de afweging te accepteren.
Chemische samenstelling van 5056
Samenstellingsgrenzen volgens ASTM B209 / EN 573-3, in gewichtsprocent. Magnesium is het bewuste verstevigingselement; mangaan en chroom zijn kleine gecontroleerde toevoegingen voor korrelstructuur en corrosiegedrag.
| Element | Gehalte (gew. %) | Rol |
|---|---|---|
| Magnesium (Mg) | 4.5–5.6 | Primair vaste-oplossingversteviger |
| Mangaan (Mn) | 0.05–0.20 | Korrelverfijning |
| Chroom (Cr) | 0.05–0.20 | Corrosiebestendigheid, korrelbeheersing |
| Silicium (Si) | 0,30 max | Onzuiverheidslimiet |
| IJzer (Fe) | 0,40 max | Onzuiverheidslimiet |
| Koper (Cu) | 0,10 max | Onzuiverheidslimiet |
| Zink (Zn) | 0,10 max | Onzuiverheidslimiet |
| Titanium (Ti) | 0,15 max | Korrelverfijner |
| Overige (elk / totaal) | 0,05 / 0,15 max | Sporengrenzen |
| Aluminium (Al) | Saldo | Onedel metaal |
Mechanische eigenschappen van 5056 per temper
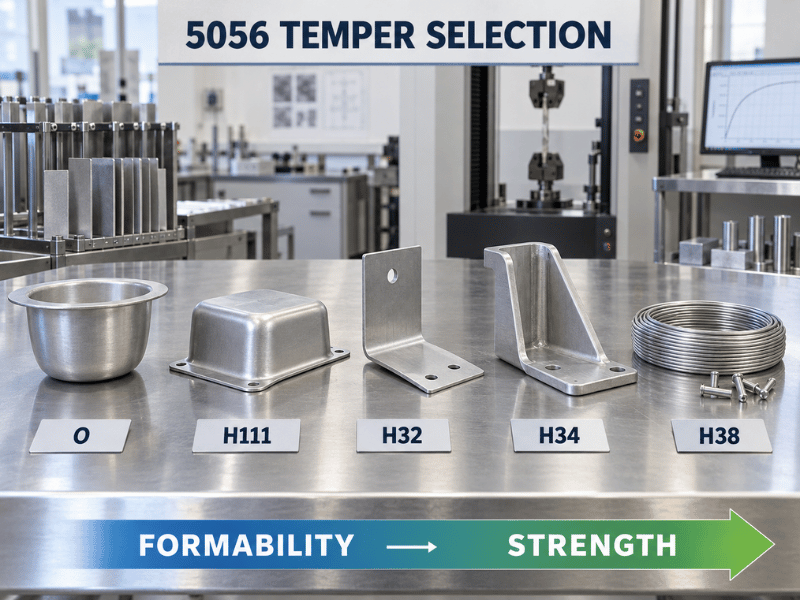
Omdat 5056 niet warmtebehandelbaar is, is de temperkeuze de enige sterktehefboom — het is de hoeveelheid koudvervorming plus een eventuele stabilisatiebehandeling. Onderstaande waarden zijn typische middenwaarden voor plaat, dikplaat en draad; verifieer tegen het walscertificaat voor de specifieke vorm, dikte en partij.
| Temper | Treksterkte (MPa) | Opbrengststerkte (MPa) | Rek (%) | Hardheid (HB) |
|---|---|---|---|---|
| O (gegloeid) | 290 | 152 | 35 | 65 |
| H32 (kwarthard, gestabiliseerd) | 315 | 228 | 25 | 85 |
| H34 (halfhard, gestabiliseerd) | 345 | 283 | 15 | 95 |
| H38 (volhard) | 414 | 345 | 7 | 105 |
| H111 (gegloeid, licht koudvervormd) | 305 | 180 | 30 | 75 |
Hoe deze in de praktijk uitpakken:
- O maximaliseert vervormbaarheid. O past wanneer het onderdeel diepgetrokken, gedraaid of sterk gebogen wordt voordat enige bedrijfsbelasting wordt uitgeoefend.
- H32 en H34 zijn de gestabiliseerde werkpaarden — “gestabiliseerd” betekent een warmtebehandeling bij lage temperatuur die de eigenschappen vastzet zodat ze niet afdrijven tijdens opslag bij kamertemperatuur. H32 is de gangbare algemene specificatie voor plaat en dikplaat; H34 voegt sterkte toe ten koste van enige vervormbaarheid.
- H38 levert de hoogste sterkte in de serie, maar de rek daalt tot ongeveer 7%, dus het is beperkt tot dunne plaat en draad in plaats van constructieve dikplaat.
- H111 ligt tussen O en H32, nuttig wanneer iets betere sterkte in geleverde toestand gewenst is met behoud van het grootste deel van de gegloeide vervormbaarheid.
Merk op dat H38 en de H1x-draadtempers over het algemeen alleen beschikbaar zijn in dunne plaat- en draadvormen, dus het specificeren van H38 op dikke plaat is doorgaans een specificatiefout.
Fysische eigenschappen van 5056
| Eigendom | Waarde | Testreferentie |
|---|---|---|
| Dichtheid | 2,64 g/cm³ | ASTM B193 |
| Smelttraject | 568–638°C | - |
| Thermische geleidbaarheid | ~117–130 W/m·K (bij 25°C) | ASTM E1461 |
| Elektrische geleidbaarheid | ~29% IACS | ASTM B193 |
| Elasticiteitsmodulus | ~71 GPa | ASTM E111 |
| Thermische uitzettingscoëfficiënt | 24,1 × 10⁻⁶/K (20–100°C) | ASTM E228 |
De lage dichtheid is wat 5056 aantrekkelijk maakt ten opzichte van staal in gewichtsgevoelige constructies. Thermisch geleidt het ver onder de 1xxx- en 6xxx-kwaliteiten, dus het is geen warmteoverdrachtsmateriaal — maar omdat de Al–Mg-familie geen ductiel-bros overgang heeft, behoudt het taaiheid bij temperaturen onder nul, wat geschikt is voor koude regio's en cryogene toepassingen.
Corrosiebestendigheid en de 65°C-grens
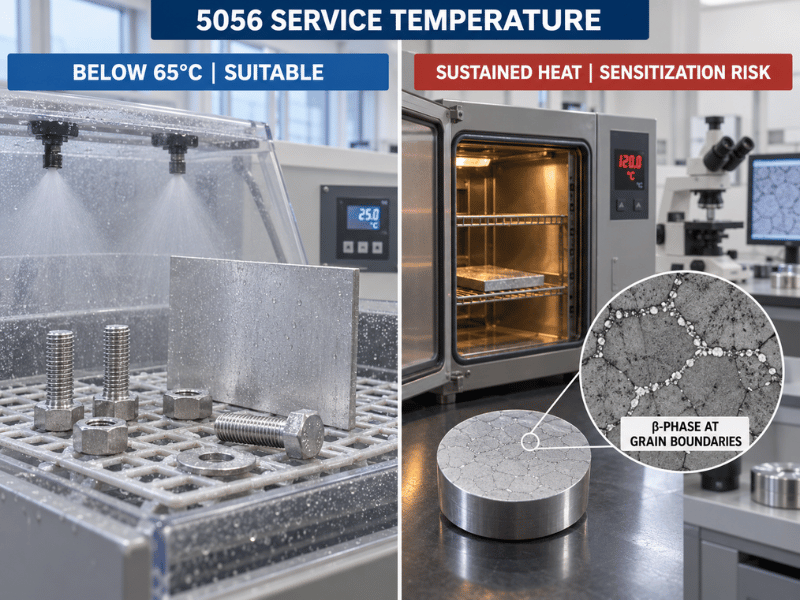
5056 presteert goed in maritieme atmosferen en zoutwaternevel, en de putcorrosiebestendigheid overtreft over het algemeen die van 5052. Bij onbeschermde blootstelling aan de atmosfeer en zeewater gedraagt het zich zoals de maritieme kwaliteit die het is, wat verklaart waarom dunne rompbeplating, dekbeslag en tuigagefittingen standaardtoepassingen zijn.
De beperking is thermisch, niet chemisch. In 5xxx-legeringen met meer dan ongeveer 3% Mg drijft langdurige blootstelling boven ongeveer 65°C magnesium tot precipitatie als β-fase (Al₃Mg₂) langs korrelgrenzen. Dat proces, sensitisatie genoemd, laat de grenzen verarmd en kwetsbaar achter, zodat een onderdeel onder aanhoudende trekbelasting in een corrosieve omgeving interkristallijn kan scheuren ruim onder zijn nominale sterkte. Het is een langzaam mechanisme — incidentele korte overschrijdingen zijn niet het probleem; aanhoudende verhoogde bedrijfsvoering wel.
Dit is zelfs van belang voor gelaste constructies, omdat het toevoegmateriaal dat bij 5056 past zelf een hoog-Mg-legering is. Waar de bedrijfsvoering boven omgevingstemperatuur plaatsvindt, gaat de standaardpraktijk over op 5454, dat ontworpen is voor verhoogde bedrijfstemperaturen, of op gestabiliseerde maritieme tempers zoals 5083-H116 of H321.
Werken met 5056
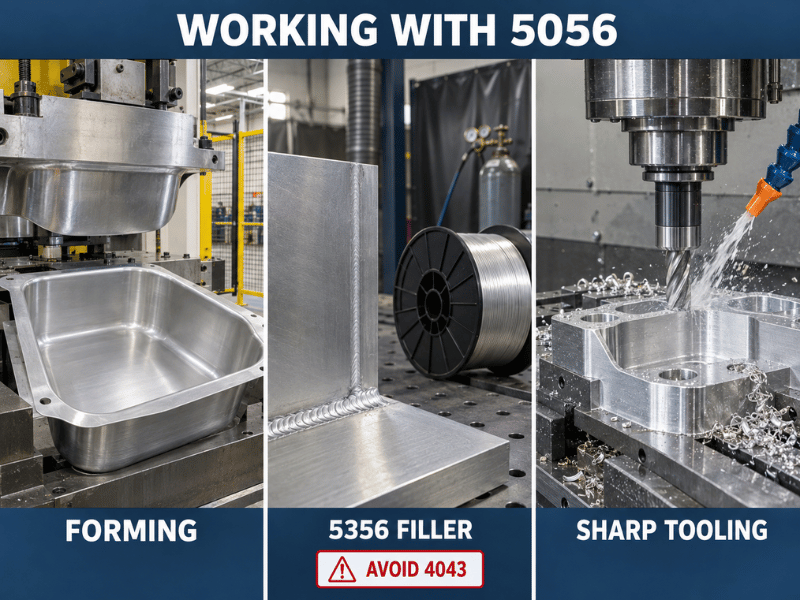
Lassen. GTAW (TIG) en GMAW (MIG) werken beide goed met 5356-toevoegmateriaal, de standaard Al–5%Mg-draad waarvan de chemie nauw overeenkomt met het basismetaal. Weerstandspuntlassen en mechanische bevestiging zijn ook praktisch. Gebruik geen siliciumhoudende toevoegmaterialen zoals 4043 op 5056: het silicium reageert met het hoge magnesiumgehalte tot overmatig Mg₂Si, wat bros lasmetaal oplevert. Zoals bij elke niet-warmtebehandelbare legering keert de warmte-beïnvloede zone terug naar gegloeide sterkte, dus de verbindingsefficiëntie wordt bepaald door de O-temper-eigenschappen, niet door de koudvervormde waarden.
Vormen. De O-temper laat zich gemakkelijk buigen en trekken, met nauwe radii. Hardere tempers vereisen progressief grotere minimale buigradii — verwacht dat de eis scherp stijgt bij H34 en H38 — dus het verifiëren van de minimale radius tegen de werkelijke temper en dikte is wat gereedschap en toleranties werkbaar houdt.
Bewerking. 5056 laat zich acceptabel bewerken, maar door het hoge magnesiumgehalte is het kleveriger dan 6xxx-kwaliteiten, met een grotere neiging tot opgebouwde snijkant. Scherp gereedschap met positieve spaanhoek, royale spaanafvoer en consistente koel- of smeermiddeltoevoer beheersen het probleem. Wanneer een onderdeel hoofdzakelijk bewerkt wordt en de sterkte-eisen het toelaten, blijft 6061-T6 de eenvoudigere en economischere keuze.
Afwerking. 5056 neemt een heldere blanke anodische laag op en wordt gebruikt voor decoratief beslag en sierstrips. Voor grote architectonische panelen waar coatinggelijkmatigheid over een breed oppervlak het acceptatiecriterium is, blijven 6xxx-legeringen de veiligere specificatie.
5056 vs 5052 vs 5083 vs 6061
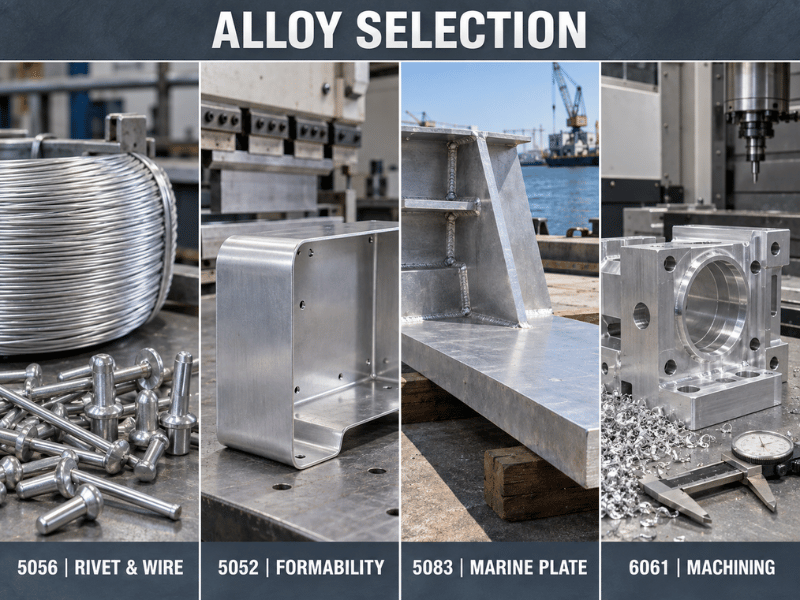
| Factor | 5056 | 5052 | 5083 | 6061-T6 |
|---|---|---|---|---|
| Mg-gehalte | 4.5–5.6% | 2.2–2.8% | 4.0–4.9% | 0.8–1.2% |
| Typische UTS | 315 (H32) / 414 (H38) | 228 (H32) | 317 (H116/H321) | 310 |
| Typische vloeigrens | 228 (H32) | 193 (H32) | 228 (H116/H321) | 276 |
| Mariene corrosie | Uitstekend | Uitstekend | Uitstekend + beter warme SCC | Matig — putten bloot |
| Warmtebehandelbaar | Nee | Nee | Nee | Ja |
| Kenmerkende rol | Klinkdraad, bevestigingsmiddelen, zeefdraad | Algemeen plaatmateriaal, breedste beschikbaarheid | Scheepsbouwplaat | Bewerkte structurele onderdelen |
| Belangrijkste beperking | 65°C SCC-limiet | Laagste sterkte van de vier | Geen draad-/klinknagellegering | Niet intrinsiek mariene kwaliteit |
5056 vs 5052. Ruwweg het dubbele aan magnesium geeft ongeveer 50–80 MPa meer treksterkte bij equivalente tempers, samen met betere putcorrosieweerstand. 5056 past wanneer een dunwandig onderdeel extra sterktemarge nodig heeft zonder over te stappen op een warmtebehandelbare legering, of wanneer de vorm zelf draad- of klinknagelmateriaal is. 5052 past wanneer brede beschikbaarheid en laagste kosten de doorslag geven.
5056 vs 5083. Deze overlappen bij kamertemperatuur, maar 5083 houdt zich beter staande tegen spanningscorrosiescheuring bij gematigde temperaturen, daarom is het de standaard scheepsbouwkwaliteit voor dikke platen en warme mariene constructies. 5056 wint waar sterkte bij koude toepassing en draad- of klinknagelvormen van belang zijn.
5056 vs 6061. 6061-T6 biedt een hogere vloeigrens dan de meeste 5056-plaattempers, warmtebehandelbaarheid en opmerkelijk betere bewerkbaarheid — maar blanke 6061 put in zeewater, dus het is niet intrinsiek mariene kwaliteit. 5056 past wanneer corrosieweerstand zonder coating de eis is; 6061 past wanneer bewerkingsvolume of warmtebehandelbare sterkte domineert.
Go/No-Go: Wanneer 5056 specificeren
5056 past wanneer:
- Het onderdeel een klinknagel, koudgesmeed bevestigingsmiddel of draadvorm is waarbij hoge afschuifsterkte en corrosieweerstand beide van belang zijn.
- Maximale 5xxx-sterkte nodig is bij koude of omgevingstemperatuur en de dikte dun genoeg is om een bewerkte temper te bereiken.
- Het onderdeel gelast wordt met een overeenkomstige hoog-Mg-vulstof en geen warmtebehandeling na het lassen gepland is.
- Ongecoate mariene corrosieweerstand vereist is en de gebruiksomgeving onder ongeveer 65°C blijft.
5056 past niet wanneer:
- De aanhoudende gebruikstemperatuur ongeveer 65°C overschrijdt — 5454, of 5083-H116/H321 voor mariene constructies, is het substituut.
- Warmtebehandelbare sterkte de eis is; 5056 haalt niets uit thermische behandeling.
- Het onderdeel een dik structureel profiel is dat gegarandeerd hoge sterkte over de gehele doorsnede vereist.
- CNC-bewerkingsdoorvoer de dominante kostendrijver is en corrosieblootstelling mild is — 6061-T6 bewerkt schoner.
- Uniformiteit van architectonisch anodiseren over grote panelen een acceptatiecriterium is.
Waar 5056 wordt gebruikt
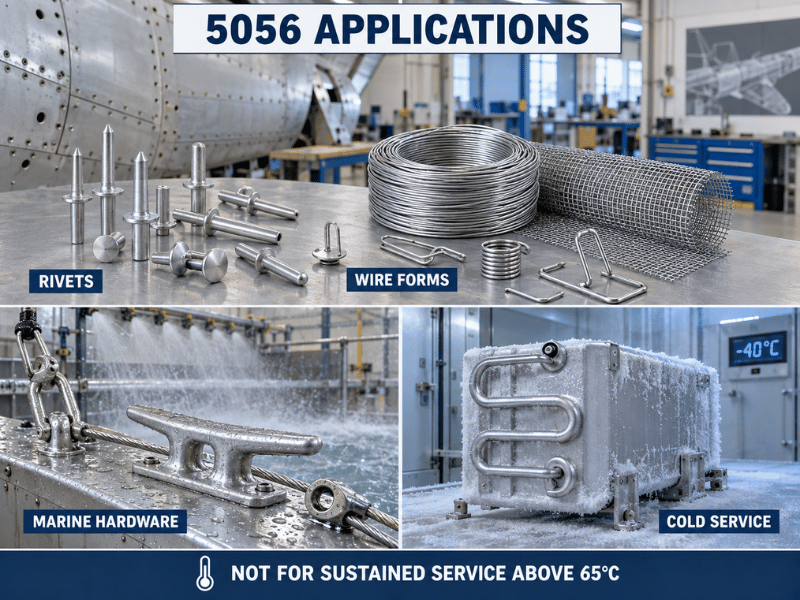
De bovenstaande selectielogica bepaalt of 5056 te gebruiken; dit is waar de legering daadwerkelijk in de praktijk opduikt.
- Klinknagels en bevestigingsmiddelen. 5056 is een van de standaard structurele klinknagellegeringen naast 2024 en 2117, gebruikt voor de assemblage van aluminium luchtframes en met name voor het verbinden van magnesiumcomponenten. Koudsmeedgedrag en afschuifsterkte zijn de redenen waarom het die positie behoudt.
- Draadvormen. Zeefdraad en insectenhorren, draadgaas en filters, kabelmantels en -wapening, spijkers, nietjes, ritsen, scharnierpennen en algemeen koudgesmeed hang- en sluitwerk.
- Lasverbruiksartikelen. Vulstaaf- en draadmateriaal dat chemisch overeenkomt met de Al–5%Mg-familie, hoewel 5356 5056 grotendeels heeft verdrongen in algemene vulstoftoepassingen.
- Mariene hardware. Masten, dekbeslag, wantcomponenten en dunwandige rompbeplating waar blootstelling aan zeewater constant is.
- Kouderegio- en cryogene toepassingen. Behoud van taaiheid bij temperaturen onder nul is geschikt voor koudeketenapparatuur, gekoeld transport en cryogene vaten.
Merk op dat de sterktecijfers die voor draadproducten worden genoemd doorgaans hoger liggen dan de equivalente H-temper plaatwaarden, omdat trekken koudvervorming toevoegt. Het specificeren van zowel vorm als temper voorkomt de mismatch.
Voor- en nadelen in één oogopslag
| Afmeting | Voordeel | Beperking |
|---|---|---|
| Sterkte | Hoogste gangbare commerciële 5xxx | Alleen in dunne diktes en bewerkte tempers |
| Corrosie | Uitstekend marien, betere putcorrosie dan 5052 | 65°C sensitisatie / SCC-plafond |
| Lasbaarheid | Uitstekend met 5356 toevoegmateriaal | HAZ keert terug naar gegloeide sterkte |
| Vervormbaarheid | Uitstekend in O-temper | Valt scherp af bij H34/H38 |
| Bewerkbaarheid | Acceptabel met goed gereedschap | Kleveriger dan 6xxx, risico op opgebouwde snijkant |
| Beschikbaarheid | Standaard draad, plaat, dikplaat, buis | Smaller dan 5052; H38 is beperkt in dikte |
Conclusie
5056 is de sterkste van de gangbare 5xxx-legeringen en de aangewezen keuze voor klinkdraad, koudvervormde bevestigingsmiddelen en hoogsterkte mariene plaat. Maar er zijn duidelijke beperkingen: langdurig gebruik boven ~65°C riskeert spanningscorrosie, het kan niet warmtebehandeld worden en het is ongeschikt voor architecturaal anodiseren of CNC-bewerking op grote schaal. De meeste specificatiefouten zijn terug te voeren op een van deze drie beperkingen — niet op de sterkte van de legering — dus het vroegtijdig bevestigen van de gebruikstemperatuur maakt van 5056 een veilige keuze in plaats van een riskante.
Linsy Aluminum levert 5056 in draad, plaat, dikplaat, buis en op maat gesneden formaten in O-, H32-, H34- en H111-tempers. Niet-voorraadspecificaties zijn beschikbaar bij lage MOQ, met typische levertijden van 10–60 dagen afhankelijk van legering, formaat en bewerking. In-house CNC-bewerking, TIG/MIG-lassen, lasersnijden en afwerking (anodiseren, polijsten) dekken de downstreambehoeften. Elke bestelling wordt geleverd met een MTC; SGS chemische, mechanische en dimensionale testrapporten zijn op verzoek beschikbaar tegen een extra vergoeding.
Veelgestelde vragen
Waarvoor wordt 5056-aluminium het meest gebruikt?
Klinkdraad is het grootste enkele gebruik, aangezien 5056 de afschuifsterkte en het koudvervormingsgedrag heeft die nodig zijn voor structurele vliegtuig- en magnesiumassemblage-klinknagels. Daarbuiten komt het voor in draadvormen — zeefdraad, gaas en filters, kabelmantels, spijkers, nietjes, ritsen — plus hoogsterkte mariene plaat en als toevoegstaafmateriaal voor het lassen van Al–Mg-legeringen.
Waarom heeft 5056 een gebruikstemperatuurlimiet van 65°C?
Legeringen met meer dan ongeveer 3% magnesium kunnen sensibiliseren tijdens langdurige blootstelling boven ruwweg 65°C: magnesium precipiteert als β-fase (Al₃Mg₂) langs korrelgrenzen, waardoor deze vatbaar worden voor interkristallijne corrosie. Onder aanhoudende trekbelasting in een corrosieve omgeving wordt dit spanningscorrosie. Korte temperatuurschommelingen zijn niet het probleem — aanhoudend verhoogd gebruik is dat wel. 5454 is de standaard upgrade voor warmere toepassingen.
Kan 5056 gelast worden, en welk toevoegmateriaal moet worden gebruikt?
Ja. GTAW (TIG) en GMAW (MIG) werken beide met 5356 toevoegmateriaal, waarvan de ~5% Mg-chemie overeenkomt met het basismetaal. Vermijd siliciumhoudende toevoegmaterialen zoals 4043, omdat het silicium reageert met het hoge magnesiumgehalte om overmatig Mg₂Si te vormen en bros lasmetaal te produceren. Verwacht dat de sterkte in de warmte-beïnvloede zone terugkeert naar gegloeide waarden, aangezien 5056 niet warmtebehandelbaar is.
Welke temper moet ik specificeren voor 5056?
Gebruik O wanneer het onderdeel diep getrokken of zwaar gevormd wordt. H32 is de algemene specificatie voor plaat en dikplaat, en H34 voegt sterkte toe waar enige vormbaarheid kan worden opgegeven. H38 geeft maximale sterkte, maar de rek daalt tot ongeveer 7% en de beschikbaarheid is beperkt tot dunne plaat en draad. H111 is geschikt voor gevallen die iets meer sterkte nodig hebben dan gegloeid, met behoud van het grootste deel van de O-temper vormbaarheid.
Is 5056 beter dan 5083 voor marien gebruik?
Het hangt af van temperatuur en vorm. Bij kamertemperatuur liggen de twee dicht bij elkaar, en 5056 bereikt hogere sterkte in dunne diktes en draad. Boven omgevingstemperatuur weerstaat 5083 — met name in H116- of H321-tempers — spanningscorrosie veel beter, wat de reden is dat het de standaard scheepsbouwplaatkwaliteit is. Kies voor dikke plaat en warme mariene constructies 5083; kies voor koudetoepassingsdraad, klinknagels en dunne plaat 5056.






