


5056 Alüminyum Nedir?
5056, ticari 5xxx ailesinin yüksek magnezyumlu ucudur ve yaklaşık %5 Mg içerir — 5052'den (%2,5) veya 5083'ten (%4,5) daha fazla. Bu magnezyum içeriği kimliğini belirler: herhangi bir yaygın ticari 5xxx kalitesinin en yüksek işlenmiş haldeki mukavemeti, artı serinin bilindiği deniz sınıfı korozyon direnci. En iyi şekilde perçin teli ve soğuk şekillendirilmiş bağlantı elemanı stoğu olarak tanınır; burada yüksek kayma mukavemeti ve temiz soğuk şekillendirme davranışı kalınlıktan daha önemlidir.
Alaşımın tanımlayıcı kısıtlaması da aynı derecede spesifiktir. 5056 ısıl işlemle sertleştirilemez ve yaklaşık %3 Mg üzerindeki her 5xxx kalitesi gibi, hassaslaşma gerilme korozyon çatlaması riski oluşturmadan önce yaklaşık 65°C'de sürekli servis tavanına sahiptir. Dolayısıyla gerçek seçim sorusu 5056'nın yeterince güçlü olup olmadığı değildir — bu konuda nadiren hayal kırıklığı yaratır — ancak parçanın ödünleşimi kabul edecek kadar soğuk ve yeterince uzun süre kalıp kalmadığıdır.
5056 Kimyasal Bileşimi
ASTM B209 / EN 573-3'e göre bileşim sınırları, ağırlık yüzdesi olarak. Magnezyum kasıtlı güçlendirme elementidir; manganez ve krom, tane yapısı ve korozyon davranışı için küçük kontrollü katkılardır.
| Element | İçerik (ağırlık %) | Rol |
|---|---|---|
| Magnezyum (Mg) | 4.5–5.6 | Birincil katı çözelti güçlendiricisi |
| Manganez (Mn) | 0.05–0.20 | Tane inceltme |
| Krom (Cr) | 0.05–0.20 | Korozyon direnci, tane kontrolü |
| Silisyum (Si) | 0,30 maks. | Safsızlık limiti |
| Demir (Fe) | 0,40 maks | Safsızlık limiti |
| Bakır (Cu) | 0,10 maks. | Safsızlık limiti |
| Çinko (Zn) | 0,10 maks. | Safsızlık limiti |
| Titanyum (Ti) | 0,15 maks. | Tane inceltici |
| Diğerleri (her biri / toplam) | 0,05 / 0,15 maks | Eser miktar limitleri |
| Alüminyum (Al) | Denge | Ana metal |
Temper'e Göre 5056 Mekanik Özellikleri
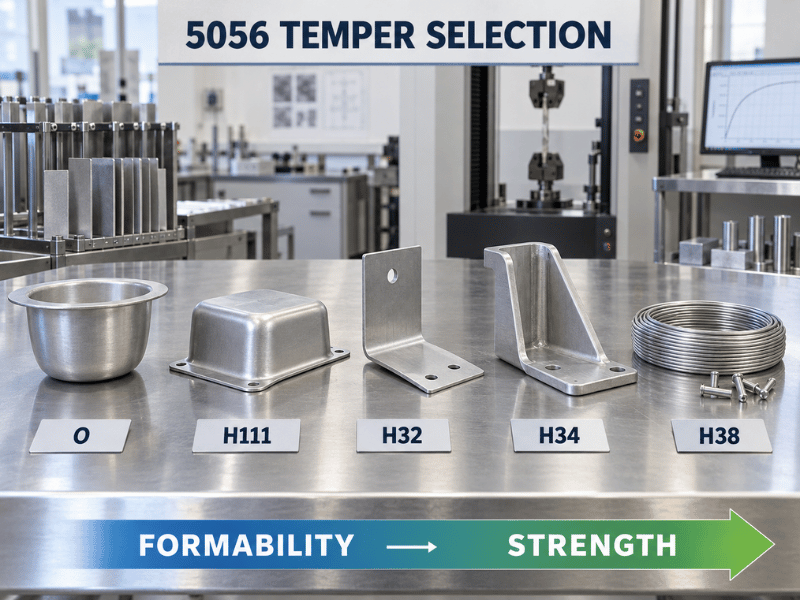
5056 ısıl işlemle sertleştirilemediğinden, temper seçimi tüm mukavemet kaldıracıdır — soğuk işleme miktarı artı herhangi bir stabilize edici işlemdir. Aşağıdaki değerler levha, plaka ve tel için tipik orta aralık rakamlarıdır; spesifik form, kalınlık ve lot için değirmen test sertifikasına karşı doğrulayın.
| Temper | Çekme Dayanımı (MPa) | Akma Dayanımı (MPa) | Uzama (%) | Sertlik (HB) |
|---|---|---|---|---|
| O (tavlanmış) | 290 | 152 | 35 | 65 |
| H32 (çeyrek sert, stabilize edilmiş) | 315 | 228 | 25 | 85 |
| H34 (yarı sert, stabilize edilmiş) | 345 | 283 | 15 | 95 |
| H38 (tam sert) | 414 | 345 | 7 | 105 |
| H111 (tavlanmış, hafif gerinim sertleştirilmiş) | 305 | 180 | 30 | 75 |
Bunların pratiğe nasıl yansıdığı:
- O şekillendirilebilirliği en üst düzeye çıkarır. O, parçanın herhangi bir servis yükü uygulanmadan önce derin çekileceği, döndürüleceği veya ciddi şekilde büküleceği durumlarda uygundur.
- H32 ve H34 stabilize edilmiş iş atlarıdır — “stabilize edilmiş”, oda sıcaklığında depolama sırasında özelliklerin kaymaması için özellikleri kilitleyen düşük sıcaklıklı bir işlem anlamına gelir. H32 yaygın genel levha ve plaka spesifikasyonudur; H34, şekillendirilebilirlikten bir miktar ödün vererek mukavemet ekler.
- H38 serideki en yüksek mukavemeti sunar, ancak uzama yaklaşık %7'ye düşer, bu nedenle yapısal plaka yerine ince kalınlıklı levha ve tel ile sınırlıdır.
- H111 O ile H32 arasında yer alır; tavlanmış şekillendirilebilirliğin çoğunu korurken biraz daha iyi teslim mukavemeti istendiğinde kullanışlıdır.
H38 ve H1x tel temperlerinin genellikle yalnızca ince kalınlıklı levha ve tel formlarında mevcut olduğunu unutmayın; bu nedenle kalın plakada H38 teklif etmek genellikle bir spesifikasyon hatasıdır.
5056 Fiziksel Özellikleri
| Mülkiyet | Değer | Test referansı |
|---|---|---|
| Yoğunluk | 2,64 g/cm³ | ASTM B193 |
| Erime aralığı | 568–638°C | — |
| Termal iletkenlik | ~117–130 W/m·K (25°C'de) | ASTM E1461 |
| Elektriksel iletkenlik | ~ IACS | ASTM B193 |
| Elastisite modülü | ~71 GPa | ASTM E111 |
| Termal genleşme katsayısı | 24,1 × 10⁻⁶/K (20–100°C) | ASTM E228 |
Düşük yoğunluk, ağırlığa duyarlı montajlarda 5056'yı çeliğe karşı cazip kılan şeydir. Termal olarak, 1xxx ve 6xxx kalitelerinin çok altında iletir, bu nedenle bir ısı transfer malzemesi değildir — ancak Al–Mg ailesinin sünek-gevrek geçişi olmadığından, sıfır altı sıcaklıklarda tokluğunu korur, bu da soğuk bölge ve kriyojenik servise uygundur.
Korozyon Direnci ve 65°C Sınırı
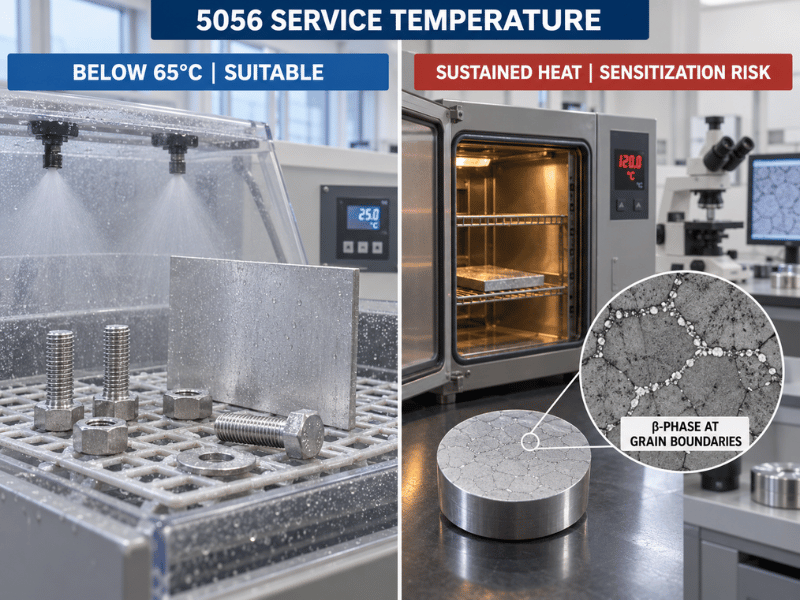
5056 deniz atmosferlerinde ve tuzlu su spreyinde iyi performans gösterir ve çukurlaşma direnci genellikle 5052'yi aşar. Korumasız atmosferik ve deniz suyu maruziyetinde, olduğu deniz sınıfı gibi davranır; bu nedenle ince kalınlıklı gövde kaplaması, güverte donanımı ve arma bağlantı parçaları standart uygulamalardır.
Sınır termaldir, kimyasal değil. Yaklaşık %3'ten fazla Mg içeren 5xxx alaşımlarında, yaklaşık 65°C üzerinde uzun süreli maruziyet, magnezyumun tane sınırları boyunca β-fazı (Al₃Mg₂) olarak çökelmesine neden olur. Hassaslaşma adı verilen bu süreç, sınırları tükenmiş ve savunmasız bırakır; böylece korozif bir ortamda sürekli çekme gerilmesi altındaki bir parça, nominal mukavemetinin çok altında tane sınırları arası çatlayabilir. Bu yavaş bir mekanizmadır — seyrek kısa süreli sapmalar endişe kaynağı değildir; sürekli yüksek sıcaklıkta servis sorundur.
Bu, kaynaklı montajlar için bile önemlidir, çünkü 5056 ile eşleşen dolgu malzemesinin kendisi yüksek Mg'li bir alaşımdır. Servisin ortam sıcaklığının üzerinde çalıştığı yerlerde, standart uygulama yüksek sıcaklık servisi için tasarlanmış 5454'e veya 5083-H116 ya da H321 gibi stabilize edilmiş deniz temperlerine geçer.
5056 ile Çalışma
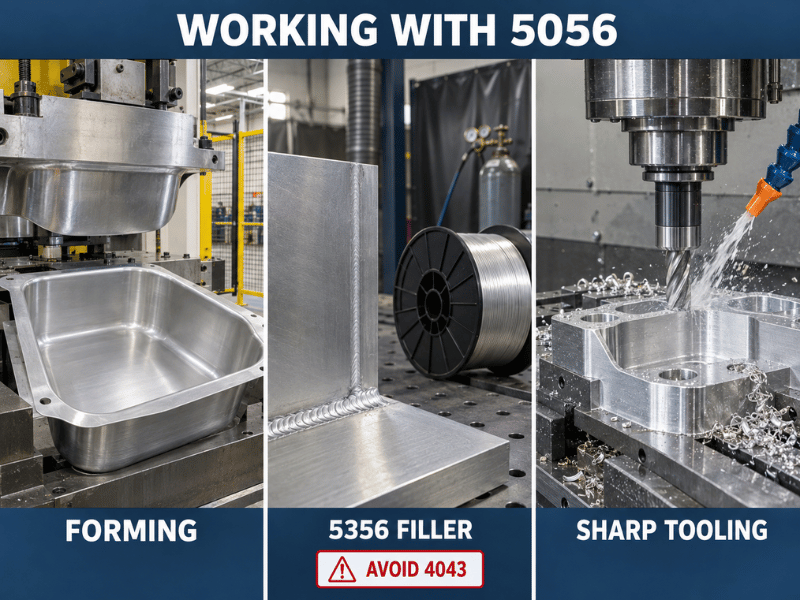
Kaynak. GTAW (TIG) ve GMAW (MIG) her ikisi de, kimyası ana metalle yakından eşleşen standart Al–%5Mg teli olan 5356 dolgu malzemesi kullanılarak iyi çalışır. Direnç nokta kaynağı ve mekanik bağlama da pratiktir. 5056 üzerinde 4043 gibi silisyum içeren dolgu malzemeleri kullanmayın: silisyum yüksek magnezyum ile birleşerek aşırı Mg₂Si oluşturur ve bu da gevrek kaynak metali üretir. Herhangi bir ısıl işlemle sertleştirilemeyen alaşımda olduğu gibi, ısıdan etkilenen bölge tavlanmış mukavemete geri döner, bu nedenle bağlantı verimliliği soğuk işlenmiş değerlerle değil, O-temper özellikleriyle belirlenir.
Şekillendirme. O temper kolayca bükülür ve çekilir, sıkı yarıçaplar alır. Daha sert temperler giderek daha büyük minimum bükme yarıçapları gerektirir — gereksinimin H34 ve H38'de keskin şekilde artmasını bekleyin — bu nedenle minimum yarıçapı gerçek temper ve kalınlığa karşı doğrulamak, takım ve toleransları uygulanabilir kılan şeydir.
İşleme. 5056 kabul edilebilir şekilde işlenir, ancak yüksek magnezyumu onu 6xxx kalitelerinden daha yapışkan hale getirir ve yığılmış kenar oluşturma eğilimi daha fazladır. Keskin pozitif talaş açılı takımlar, geniş talaş boşluğu ve tutarlı soğutucu veya yağlayıcı sorunu kontrol eder. Parça işleme ağırlıklı olduğunda ve mukavemet gereksinimleri izin verdiğinde, 6061-T6 daha kolay ve daha ekonomik seçim olmaya devam eder.
Yüzey işleme. 5056 parlak şeffaf anodik kaplama alır ve dekoratif donanım ve kaplama için kullanılır. Geniş bir yüzey boyunca kaplama tekdüzeliğinin kabul kriteri olduğu büyük mimari paneller için, 6xxx alaşımları hâlâ daha güvenli spesifikasyondur.
5056 vs 5052 vs 5083 vs 6061
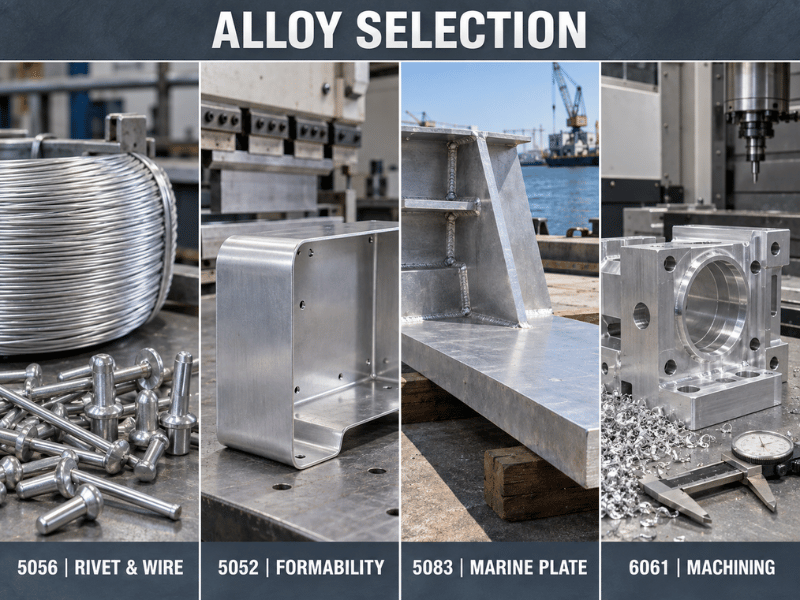
| Faktör | 5056 | 5052 | 5083 | 6061-T6 |
|---|---|---|---|---|
| Mg içeriği | 4.5–5.6% | 2.2–2.8% | 4.0–4.9% | 0.8–1.2% |
| Tipik UTS | 315 (H32) / 414 (H38) | 228 (H32) | 317 (H116/H321) | 310 |
| Tipik akma | 228 (H32) | 193 (H32) | 228 (H116/H321) | 276 |
| Deniz korozyonu | Mükemmel | Mükemmel | Excellent + better warm SCC | Moderate — pits bare |
| Isıl işlem uygulanabilir | Hayır | Hayır | Hayır | Evet |
| Signature role | Rivet wire, fasteners, screen wire | General sheet, widest availability | Shipbuilding plate | Machined structural parts |
| Main limitation | 65°C SCC limit | Lowest strength of the four | Not a wire/rivet alloy | Not intrinsically marine-grade |
5056 vs 5052. Roughly double the magnesium gives about 50–80 MPa more tensile strength across equivalent tempers, along with better pitting resistance. 5056 fits when a thin-gauge part needs additional strength margin without moving to a heat-treatable alloy, or when the form itself is wire or rivet stock. 5052 fits when broad availability and lowest cost decide the outcome.
5056 vs 5083. These overlap at room temperature, but 5083 holds up better against stress-corrosion cracking at moderate temperatures, which is why it is the standard shipbuilding grade for thick plate and warm-marine structures. 5056 wins where cold-service strength and wire or rivet forms matter.
5056 vs 6061. 6061-T6 offers a higher yield strength than most 5056 sheet tempers, heat-treatability, and notably better machinability — but bare 6061 pits in saltwater, so it is not intrinsically marine-grade. 5056 fits when corrosion resistance without coating is the requirement; 6061 fits when machining volume or heat-treatable strength dominates.
Go/No-Go: When to Specify 5056
5056 fits when:
- The part is a rivet, cold-headed fastener, or wire form where high shear strength and corrosion resistance both matter.
- Maximum 5xxx strength is needed at cold or ambient service temperature and the gauge is thin enough to reach a worked temper.
- The part is welded with a matched high-Mg filler and no post-weld heat treatment is planned.
- Uncoated marine corrosion resistance is required and the service environment stays below roughly 65°C.
5056 does not fit when:
- Sustained service temperature exceeds about 65°C — 5454, or 5083-H116/H321 for marine structures, is the substitute.
- Heat-treatable strength is the requirement; 5056 gains nothing from thermal treatment.
- The part is a thick structural section needing guaranteed high strength across the whole cross-section.
- CNC machining throughput is the dominant cost driver and corrosion exposure is mild — 6061-T6 machines more cleanly.
- Architectural anodizing uniformity across large panels is an acceptance criterion.
Where 5056 Is Used
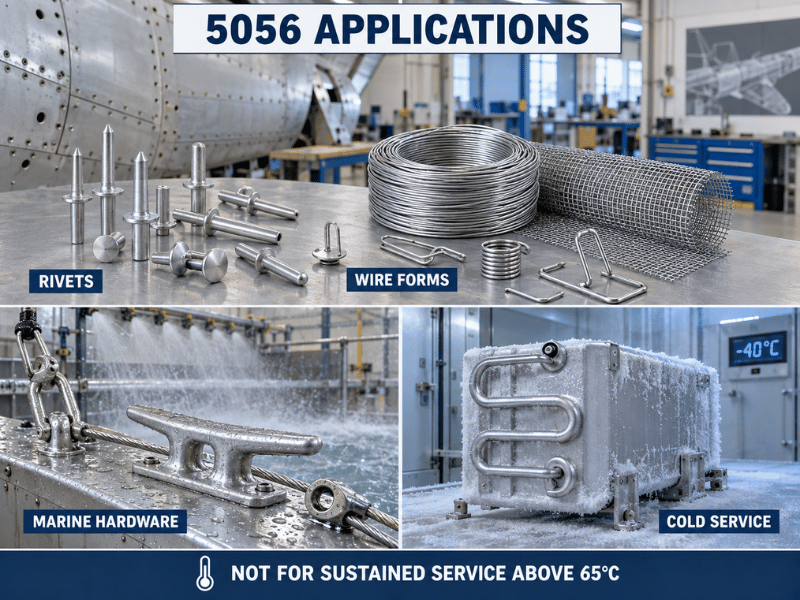
The selection logic above decides whether to use 5056; this is where the alloy actually shows up in practice.
- Rivets and fasteners. 5056 is one of the standard structural rivet alloys alongside 2024 and 2117, used for aluminum airframe assembly and notably for joining magnesium components. Cold-heading behavior and shear strength are the reasons it holds that position.
- Wire forms. Screen wire and insect screening, wire mesh and filters, cable sheathing and armor, nails, staples, zippers, hinge pins, and general cold-headed hardware.
- Welding consumables. Filler rod and wire stock chemically matched to the Al–5%Mg family, though 5356 has largely displaced 5056 in general-purpose filler applications.
- Marine hardware. Masts, deck fittings, rigging components, and thin-gauge hull plating where seawater exposure is constant.
- Cold-region and cryogenic service. Retained toughness at sub-zero temperatures suits cold-chain equipment, refrigerated transport, and cryogenic vessels.
Note that the strength figures quoted for wire products tend to sit higher than the equivalent H-temper sheet values, because drawing adds cold work. Specifying both form and temper avoids the mismatch.
Artılar ve Sınırlamalar Bir Bakışta
| Boyut | Avantaj | Sınırlama |
|---|---|---|
| Güç | Highest common commercial 5xxx | Only in thin gauges and worked tempers |
| Korozyon | Excellent marine, better pitting than 5052 | 65°C sensitization / SCC ceiling |
| Kaynaklanabilirlik | Excellent with 5356 filler | HAZ reverts to annealed strength |
| Şekillendirilebilirlik | Excellent in O temper | Falls off sharply by H34/H38 |
| İşlenebilirlik | Acceptable with good tooling | Gummier than 6xxx, built-up edge risk |
| Stok Durumu | Standard wire, sheet, plate, tube | Narrower than 5052; H38 is gauge-limited |
Sonuç
5056 is the strongest of the common 5xxx alloys and the go-to choice for rivet wire, cold-headed fasteners, and high-strength marine sheet. But it has clear limits: sustained service above ~65°C risks stress-corrosion cracking, it can’t be heat-treated, and it’s a poor fit for architectural anodizing or high-volume CNC machining. Most specification failures trace back to one of these three constraints — not the alloy’s strength — so confirming service temperature early turns 5056 from a risky pick into a safe one.
Linsy Aluminum supplies 5056 in wire, sheet, plate, tube, and custom-cut sizes in O, H32, H34, and H111 tempers. Non-stock specs are available at low MOQ, with typical lead times of 10–60 days depending on alloy, size, and processing. In-house CNC machining, TIG/MIG welding, laser cutting, and finishing (anodizing, polishing) cover downstream needs. Every order ships with an MTC; SGS chemical, mechanical, and dimensional test reports are available on request for an extra fee.
Sıkça Sorulan Sorular
5056 alüminyum en çok ne için kullanılır?
Rivet wire is the single largest use, since 5056 has the shear strength and cold-heading behavior needed for structural aircraft and magnesium-assembly rivets. Beyond that it shows up across wire forms — screen wire, mesh and filters, cable sheathing, nails, staples, zippers — plus high-strength marine sheet and as filler-rod stock for welding Al–Mg alloys.
Why does 5056 have a 65°C service limit?
Alloys with more than about 3% magnesium can sensitize during long-term exposure above roughly 65°C: magnesium precipitates as β-phase (Al₃Mg₂) along grain boundaries, leaving them susceptible to intergranular corrosion. Under sustained tensile stress in a corrosive environment this becomes stress-corrosion cracking. Brief temperature excursions are not the issue — sustained elevated service is. 5454 is the standard upgrade for warmer duty.
Can 5056 be welded, and which filler should be used?
Yes. GTAW (TIG) and GMAW (MIG) both work with 5356 filler, whose ~5% Mg chemistry matches the base metal. Avoid silicon-bearing fillers such as 4043, because the silicon reacts with the high magnesium to form excessive Mg₂Si and produces brittle weld metal. Expect heat-affected-zone strength to revert toward annealed values, since 5056 is non-heat-treatable.
Which temper should I specify for 5056?
Use O when the part will be deeply drawn or severely formed. H32 is the general-purpose spec for sheet and plate, and H34 adds strength where some formability can be given up. H38 gives maximum strength but elongation falls to roughly 7% and availability is limited to thin-gauge sheet and wire. H111 suits cases needing slightly more strength than annealed with most of the O-temper formability retained.
Is 5056 better than 5083 for marine use?
It depends on temperature and form. At room temperature the two are close, and 5056 reaches higher strength in thin gauges and wire. Above ambient, 5083 — particularly in H116 or H321 tempers — resists stress-corrosion cracking far better, which is why it is the standard shipbuilding plate grade. For thick plate and warm-marine structures choose 5083; for cold-service wire, rivets, and thin sheet choose 5056.






