


Was ist 5056-Aluminium?
5056 ist das magnesiumreiche Ende der kommerziellen 5xxx-Familie und enthält etwa 5% Mg — mehr als 5052 (2,5%) oder 5083 (4,5%). Dieser Magnesiumgehalt bestimmt seinen Charakter: die höchste Festigkeit im kaltverformten Zustand aller gängigen kommerziellen 5xxx-Legierungen, dazu die seewasserbeständige Korrosionsbeständigkeit, für die diese Reihe bekannt ist. Am besten bekannt ist sie als Nietdraht und Kaltstauch-Halbzeug für Verbindungselemente, wo hohe Scherfestigkeit und sauberes Kaltumformverhalten wichtiger sind als die Dicke.
Die entscheidende Einschränkung der Legierung ist ebenso spezifisch. 5056 ist nicht aushärtbar und hat, wie jede 5xxx-Legierung mit mehr als etwa 3% Mg, eine Dauerbetriebsgrenze von etwa 65 °C, bevor Sensibilisierung ein Risiko für Spannungsrisskorrosion erzeugt. Die eigentliche Auswahlfrage ist also nicht, ob 5056 fest genug ist — dort enttäuscht es selten —, sondern ob das Bauteil kalt genug bleibt, lange genug, um den Kompromiss zu akzeptieren.
Chemische Zusammensetzung von 5056
Zusammensetzungsgrenzen gemäß ASTM B209 / EN 573-3, in Gewichtsprozent. Magnesium ist das gezielte Verfestigungselement; Mangan und Chrom sind kleine kontrollierte Zusätze für Gefügestruktur und Korrosionsverhalten.
| Element | Gehalt (Gew.-%) | Rolle |
|---|---|---|
| Magnesium (Mg) | 4.5–5.6 | Primäres Mischkristallverfestigungselement |
| Mangan (Mn) | 0.05–0.20 | Kornfeinung |
| Chrom (Cr) | 0.05–0.20 | Korrosionsbeständigkeit, Gefügekontrolle |
| Silizium (Si) | 0,30 max. | Verunreinigungsgrenzwert |
| Eisen (Fe) | 0,40 max. | Verunreinigungsgrenzwert |
| Kupfer (Cu) | 0,10 max | Verunreinigungsgrenzwert |
| Zink (Zn) | 0,10 max | Verunreinigungsgrenzwert |
| Titan (Ti) | 0,15 max | Kornfeinungsmittel |
| Sonstige (jeweils / gesamt) | 0,05 / 0,15 max. | Spurengrenzwerte |
| Aluminium (Al) | Bilanz | Unedles Metall |
Mechanische Eigenschaften von 5056 nach Zustand
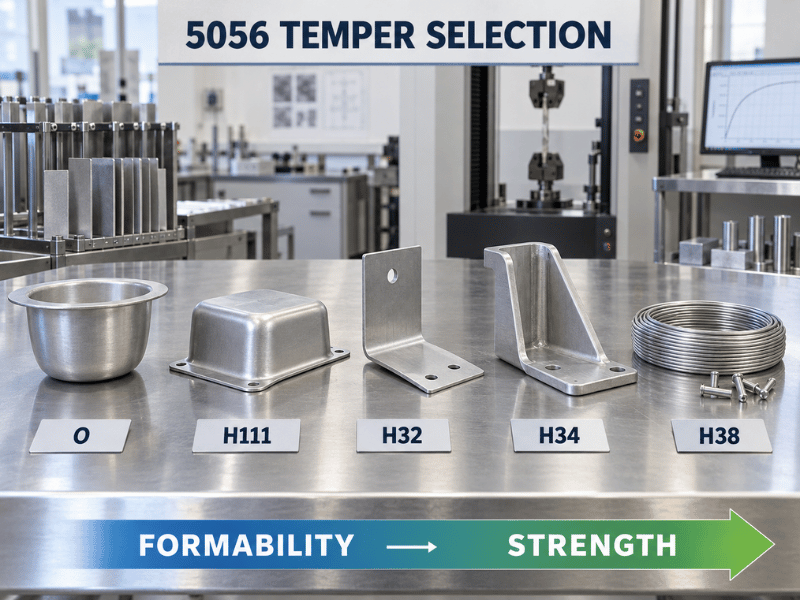
Da 5056 nicht wärmebehandelt werden kann, ist die Zustandswahl der gesamte Festigkeitshebel — sie entspricht dem Maß an Kaltverformung plus einer etwaigen Stabilisierungsbehandlung. Die untenstehenden Werte sind typische Mittelwerte für Blech, Platte und Draht; bestätigen Sie diese anhand des Werkszeugnisses für die spezifische Form, Dicke und Charge.
| Temperament | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung (%) | Härte (HB) |
|---|---|---|---|---|
| O (geglüht) | 290 | 152 | 35 | 65 |
| H32 (viertelhart, stabilisiert) | 315 | 228 | 25 | 85 |
| H34 (halbbart, stabilisiert) | 345 | 283 | 15 | 95 |
| H38 (vollhart) | 414 | 345 | 7 | 105 |
| H111 (geglüht, leicht kaltverfestigt) | 305 | 180 | 30 | 75 |
Wie sich diese in der Praxis auswirken:
- O maximiert die Umformbarkeit. O passt, wenn das Bauteil tiefgezogen, gedrückt oder stark gebogen wird, bevor eine Betriebsbelastung aufgebracht wird.
- H32 und H34 sind die stabilisierten Arbeitspferde — “stabilisiert” bedeutet eine Wärmebehandlung bei niedriger Temperatur, die die Eigenschaften fixiert, damit sie während der Lagerung bei Raumtemperatur nicht driften. H32 ist die gängige allgemeine Spezifikation für Blech und Platte; H34 erhöht die Festigkeit auf Kosten der Umformbarkeit.
- H38 liefert die höchste Festigkeit in der Reihe, aber die Dehnung sinkt auf etwa 7%, sodass es auf dünnes Blech und Draht beschränkt ist und nicht für strukturelle Platten geeignet ist.
- H111 liegt zwischen O und H32, nützlich wenn eine etwas bessere Festigkeit im Lieferzustand gewünscht wird, während der Großteil der geglühten Umformbarkeit erhalten bleibt.
Beachten Sie, dass H38 und die H1x-Drahtzustände im Allgemeinen nur in dünnen Blech- und Drahtformen erhältlich sind, sodass die Angabe von H38 für dicke Platten üblicherweise ein Spezifikationsfehler ist.
Physikalische Eigenschaften von 5056
| Eigentum | Wert | Prüfreferenz |
|---|---|---|
| Dichte | 2,64 g/cm³ | ASTM B193 |
| Schmelzbereich | 568–638 °C | — |
| Wärmeleitfähigkeit | ~117–130 W/m·K (bei 25 °C) | ASTM E1461 |
| Elektrische Leitfähigkeit | ~29% IACS | ASTM B193 |
| Elastizitätsmodul | ~71 GPa | ASTM E111 |
| Wärmeausdehnungskoeffizient | 24,1 × 10⁻⁶/K (20–100 °C) | ASTM E228 |
Die geringe Dichte macht 5056 in gewichtsempfindlichen Baugruppen attraktiv gegenüber Stahl. Thermisch leitet es weit weniger als die 1xxx- und 6xxx-Legierungen, ist also kein Wärmeübertragungswerkstoff — aber da die Al–Mg-Familie keinen Übergang von duktil zu spröde aufweist, behält es seine Zähigkeit bei Temperaturen unter null, was für Kaltregionen und kryogene Anwendungen geeignet ist.
Korrosionsbeständigkeit und die 65-°C-Grenze
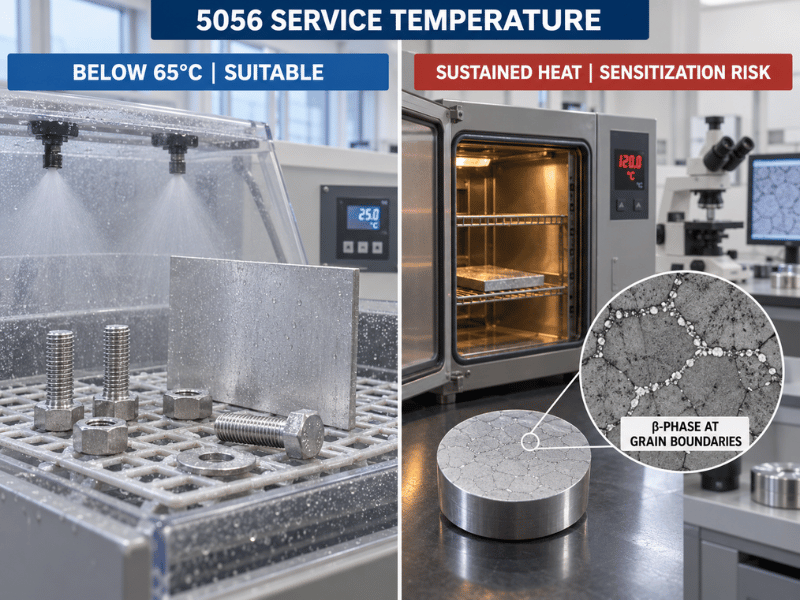
5056 verhält sich in Meeresatmosphären und Salzwassersprühnebel gut, und seine Beständigkeit gegen Lochfraß übertrifft im Allgemeinen die von 5052. Bei ungeschützter atmosphärischer und Meerwasseraussetzung verhält es sich wie die Seewasserlegierung, die es ist, weshalb dünne Rumpfbeplankung, Deckbeschläge und Takelagebeschläge Standardanwendungen sind.
Die Grenze ist thermisch, nicht chemisch. In 5xxx-Legierungen mit mehr als etwa 3% Mg führt Langzeitaussetzung über etwa 65 °C dazu, dass Magnesium als β-Phase (Al₃Mg₂) entlang der Korngrenzen ausfällt. Dieser als Sensibilisierung bezeichnete Prozess lässt die Korngrenzen verarmt und anfällig zurück, sodass ein Bauteil unter Dauerzugspannung in korrosiver Umgebung weit unterhalb seiner Nennfestigkeit interkristallin reißen kann. Es ist ein langsamer Mechanismus — gelegentliche kurze Überschreitungen sind nicht das Problem; anhaltender erhöhter Betrieb ist es.
Dies ist selbst für Schweißbaugruppen relevant, da der zu 5056 passende Zusatzwerkstoff selbst eine magnesiumreiche Legierung ist. Wo der Betrieb über Umgebungstemperatur liegt, wechselt die Standardpraxis zu 5454, das für Hochtemperaturanwendungen entwickelt wurde, oder zu stabilisierten Seewasserzuständen wie 5083-H116 oder H321.
Verarbeitung von 5056
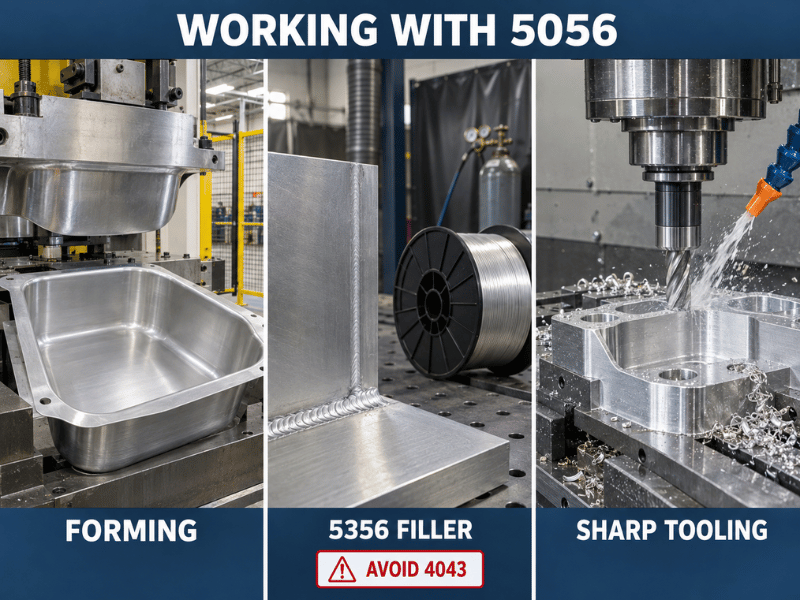
Schweißen. GTAW (WIG) und GMAW (MIG) funktionieren beide gut mit dem Zusatzwerkstoff 5356, dem Standard-Al–5%Mg-Draht, dessen Chemie eng mit dem Grundwerkstoff übereinstimmt. Widerstandspunktschweißen und mechanische Befestigung sind ebenfalls praktikabel. Verwenden Sie keine siliziumhaltigen Zusatzwerkstoffe wie 4043 auf 5056: Das Silizium verbindet sich mit dem hohen Magnesiumgehalt zu übermäßigem Mg₂Si, was sprödes Schweißgut erzeugt. Wie bei jeder nicht aushärtbaren Legierung kehrt die wärmebeeinflusste Zone in Richtung der geglühten Festigkeit zurück, sodass die Verbindungseffizienz durch die O-Zustandseigenschaften bestimmt wird, nicht durch die kaltverformten Werte.
Umformen. Der O-Zustand lässt sich leicht biegen und ziehen und nimmt enge Radien an. Härtere Zustände erfordern zunehmend größere Mindestbiegeradien — erwarten Sie, dass die Anforderung bei H34 und H38 stark ansteigt —, sodass die Bestätigung des Mindestradius anhand des tatsächlichen Zustands und der Dicke entscheidend ist, um Werkzeuge und Toleranzen praktikabel zu halten.
Zerspanung. 5056 lässt sich akzeptabel zerspanen, aber sein hoher Magnesiumgehalt macht es gummiatiger als 6xxx-Legierungen, mit einer größeren Neigung zur Bildung von Aufbauschneiden. Scharfes Werkzeug mit positivem Spanwinkel, großzügiger Späneabfuhr und konsequente Kühlmittel- oder Schmierstoffkontrolle beherrschen das Problem. Wenn ein Bauteil zerspanungsdominiert ist und die Festigkeitsanforderungen es zulassen, bleibt 6061-T6 die einfachere und wirtschaftlichere Wahl.
Oberflächenbehandlung. 5056 nimmt eine helle, klare anodische Beschichtung an und wird für dekorative Beschläge und Zierleisten verwendet. Für große architektonische Paneele, bei denen die Beschichtungsgleichmäßigkeit über eine breite Oberfläche das Abnahmekriterium ist, sind 6xxx-Legierungen nach wie vor die sicherere Spezifikation.
5056 vs. 5052 vs. 5083 vs. 6061
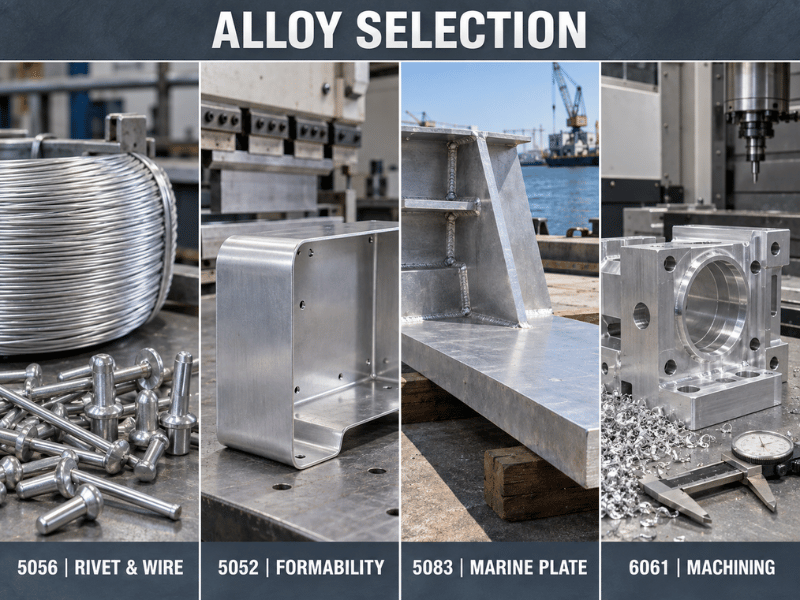
| Faktor | 5056 | 5052 | 5083 | 6061-T6 |
|---|---|---|---|---|
| Mg-Gehalt | 4.5–5.6% | 2.2–2.8% | 4.0–4.9% | 0.8–1.2% |
| Typische Zugfestigkeit | 315 (H32) / 414 (H38) | 228 (H32) | 317 (H116/H321) | 310 |
| Typische Streckgrenze | 228 (H32) | 193 (H32) | 228 (H116/H321) | 276 |
| Meerwasserkorrosion | Ausgezeichnet | Ausgezeichnet | Ausgezeichnet + bessere Warm-SCC | Mäßig — Mulden blank |
| Wärmebehandelbar | Nein | Nein | Nein | Ja |
| Signaturanwendung | Nietdraht, Verbindungselemente, Siebdraht | Allgemeines Blech, breiteste Verfügbarkeit | Schiffbauplatte | Bearbeitete Strukturteile |
| Hauptsächliche Einschränkung | 65°C SCC-Grenze | Geringste Festigkeit der vier | Keine Draht-/Nietlegierung | Nicht intrinsisch meerestauglich |
5056 vs. 5052. Etwa doppelt so viel Magnesium ergibt etwa 50–80 MPa mehr Zugfestigkeit über äquivalente Zustände hinweg, zusammen mit besserer Lochkorrosionsbeständigkeit. 5056 passt, wenn ein dünnwandiges Teil zusätzliche Festigkeitsreserve benötigt, ohne zu einer aushärtbaren Legierung zu wechseln, oder wenn die Form selbst Draht- oder Nietmaterial ist. 5052 passt, wenn breite Verfügbarkeit und niedrigste Kosten den Ausschlag geben.
5056 vs. 5083. Diese überschneiden sich bei Raumtemperatur, aber 5083 hält Spannungsrisskorrosion bei mäßigen Temperaturen besser stand, weshalb es der Standard-Schiffbaustahl für dicke Platten und warm-marine Strukturen ist. 5056 gewinnt, wo Kaltdienstfestigkeit und Draht- oder Nietformen von Bedeutung sind.
5056 vs. 6061. 6061-T6 bietet eine höhere Streckgrenze als die meisten 5056-Blechzustände, Aushärtbarkeit und deutlich bessere Zerspanbarkeit — aber blankes 6061 neigt zu Lochkorrosion in Salzwasser, sodass es nicht intrinsisch meerestauglich ist. 5056 passt, wenn Korrosionsbeständigkeit ohne Beschichtung die Anforderung ist; 6061 passt, wenn Zerspanungsvolumen oder aushärtbare Festigkeit dominieren.
Go/No-Go: Wann 5056 spezifiziert werden sollte
5056 passt, wenn:
- Das Teil ein Niet, ein kaltgeformtes Verbindungselement oder eine Drahtform ist, bei der hohe Scherfestigkeit und Korrosionsbeständigkeit beide von Bedeutung sind.
- Maximale 5xxx-Festigkeit bei kalter oder Umgebungseinsatztemperatur benötigt wird und die Wandstärke dünn genug ist, um einen kaltverfestigten Zustand zu erreichen.
- Das Teil mit einem angepassten hoch-Mg-Zusatzwerkstoff geschweißt wird und keine Wärmebehandlung nach dem Schweißen geplant ist.
- Unbeschichtete marine Korrosionsbeständigkeit erforderlich ist und die Einsatzumgebung unter etwa 65°C bleibt.
5056 passt nicht, wenn:
- Die Dauergebrauchstemperatur etwa 65°C überschreitet — 5454 oder 5083-H116/H321 für marine Strukturen ist der Ersatz.
- Aushärtbare Festigkeit die Anforderung ist; 5056 gewinnt nichts durch Wärmebehandlung.
- Das Teil ein dickes Strukturprofil ist, das garantierte hohe Festigkeit über den gesamten Querschnitt benötigt.
- CNC-Zerspanungsdurchsatz der dominierende Kostentreiber ist und die Korrosionsbelastung mild ist — 6061-T6 lässt sich sauberer zerspanen.
- Architektonische Anodisierungsgleichmäßigkeit über große Paneele ein Abnahmekriterium ist.
Wo 5056 verwendet wird
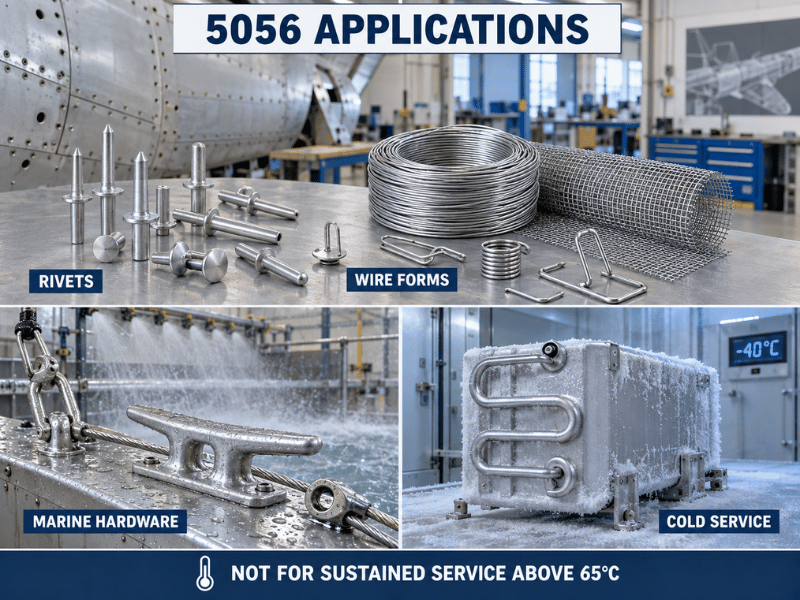
Die obige Auswahllogik entscheidet ob 5056 verwendet wird; hier taucht die Legierung tatsächlich in der Praxis auf.
- Nieten und Verbindungselemente. 5056 ist eine der Standard-Strukturnietlegierungen neben 2024 und 2117, verwendet für Aluminium-Flugzeugzellenmontage und insbesondere für die Verbindung von Magnesiumkomponenten. Kaltformverhalten und Scherfestigkeit sind die Gründe, warum es diese Position hält.
- Drahtformen. Siebdraht und Insektenschutzgitter, Drahtgeflecht und Filter, Kabelmantel und -armierung, Nägel, Heftklammern, Reißverschlüsse, Scharnierstifte und allgemeine kaltgeformte Hardware.
- Schweißzusatzwerkstoffe. Schweißstab und Drahtmaterial, chemisch auf die Al–5%Mg-Familie abgestimmt, obwohl 5356 5056 in Allzweck-Schweißzusatzanwendungen weitgehend verdrängt hat.
- Marine-Hardware. Masten, Decksbeschläge, Takelagekomponenten und dünnwandige Rumpfbeplattung, wo Meerwasserexposition konstant ist.
- Kaltregionen- und Kryogeneinsatz. Erhaltene Zähigkeit bei Temperaturen unter null eignet sich für Kühlkettenausrüstung, Kühltransport und Kryobehälter.
Beachten Sie, dass die für Drahtprodukte angegebenen Festigkeitswerte tendenziell höher liegen als die äquivalenten H-Zustands-Blechwerte, da das Ziehen Kaltverformung hinzufügt. Die Spezifikation sowohl von Form als auch Zustand vermeidet die Diskrepanz.
Vor- und Nachteile im Überblick
| Abmessung | Vorteil | Begrenzung |
|---|---|---|
| Stärke | Höchste gängige kommerzielle 5xxx | Nur in dünnen Wandstärken und kaltverfestigten Zuständen |
| Korrosion | Ausgezeichnet marine, bessere Lochkorrosionsbeständigkeit als 5052 | 65 °C Sensibilisierung / SCC-Obergrenze |
| Schweißeignung | Ausgezeichnet mit 5356-Zusatzwerkstoff | Wärmeeinflusszone kehrt zur Festigkeit im geglühten Zustand zurück |
| Verformbarkeit | Ausgezeichnet im O-Zustand | Fällt bei H34/H38 stark ab |
| Bearbeitbarkeit | Akzeptabel mit guter Werkzeugausstattung | Zäher als 6xxx, Risiko von Aufbauschneiden |
| Verfügbarkeit | Standarddraht, Blech, Platte, Rohr | Schmaler als 5052; H38 ist auf bestimmte Dicken begrenzt |
Schlussfolgerung
5056 ist die stärkste der gängigen 5xxx-Legierungen und die erste Wahl für Nietdraht, kaltgeformte Verbindungselemente und hochfestes Marineblech. Sie hat jedoch klare Grenzen: Dauerbetrieb über ~65 °C birgt das Risiko von Spannungsrisskorrosion, sie kann nicht wärmebehandelt werden und eignet sich schlecht für architektonisches Eloxieren oder CNC-Bearbeitung in hohen Stückzahlen. Die meisten Spezifikationsfehler lassen sich auf eine dieser drei Einschränkungen zurückführen — nicht auf die Festigkeit der Legierung —, sodass die frühzeitige Bestätigung der Einsatztemperatur 5056 von einer riskanten Wahl zu einer sicheren macht.
Linsy Aluminum liefert 5056 in Draht, Blech, Platte, Rohr und kundenspezifisch zugeschnittenen Größen in den Zuständen O, H32, H34 und H111. Nicht ab Lager verfügbare Spezifikationen sind bei niedriger Mindestbestellmenge erhältlich, mit typischen Lieferzeiten von 10–60 Tagen je nach Legierung, Größe und Verarbeitung. Interne CNC-Bearbeitung, TIG/MIG-Schweißen, Laserschneiden und Oberflächenbehandlung (Eloxieren, Polieren) decken nachgelagerte Anforderungen ab. Jede Bestellung wird mit einem MTC geliefert; SGS-Berichte zu chemischen, mechanischen und dimensionalen Tests sind auf Anfrage gegen Aufpreis erhältlich.
Häufig gestellte Fragen
Wofür wird 5056-Aluminium am häufigsten verwendet?
Nietdraht ist der mit Abstand größte Anwendungsbereich, da 5056 die Scherfestigkeit und das Kaltstauchverhalten aufweist, die für Struktur- und Magnesiummontage-Nieten in der Luftfahrt erforderlich sind. Darüber hinaus findet es Verwendung in Drahtformen — Siebdraht, Gewebe und Filter, Kabelummantelung, Nägel, Heftklammern, Reißverschlüsse — sowie als hochfestes Marineblech und als Zusatzwerkstoff für das Schweißen von Al-Mg-Legierungen.
Warum hat 5056 eine Einsatztemperaturgrenze von 65 °C?
Legierungen mit mehr als etwa 3 % Magnesium können bei langfristiger Exposition über etwa 65 °C sensibilisieren: Magnesium scheidet sich als β-Phase (Al₃Mg₂) entlang der Korngrenzen aus, wodurch diese anfällig für interkristalline Korrosion werden. Unter anhaltender Zugspannung in korrosiver Umgebung wird daraus Spannungsrisskorrosion. Kurzzeitige Temperaturabweichungen sind nicht das Problem — entscheidend ist der anhaltend erhöhte Dauerbetrieb. 5454 ist das Standard-Upgrade für wärmere Einsatzbedingungen.
Kann 5056 geschweißt werden, und welcher Zusatzwerkstoff sollte verwendet werden?
Ja. GTAW (TIG) und GMAW (MIG) funktionieren beide mit 5356-Zusatzwerkstoff, dessen Chemie mit ~5 % Mg dem Grundwerkstoff entspricht. Siliziumhaltige Zusatzwerkstoffe wie 4043 sind zu vermeiden, da das Silizium mit dem hohen Magnesiumgehalt reagiert und übermäßig Mg₂Si bildet, was sprödes Schweißgut erzeugt. Die Festigkeit der Wärmeeinflusszone wird voraussichtlich auf Werte im geglühten Zustand zurückgehen, da 5056 nicht wärmebehandelbar ist.
Welchen Zustand sollte ich für 5056 spezifizieren?
Verwenden Sie O, wenn das Teil tiefgezogen oder stark umgeformt wird. H32 ist die Allzweck-Spezifikation für Blech und Platte, und H34 erhöht die Festigkeit, wo auf etwas Umformbarkeit verzichtet werden kann. H38 liefert maximale Festigkeit, aber die Dehnung fällt auf etwa 7 % und die Verfügbarkeit ist auf dünnes Blech und Draht begrenzt. H111 eignet sich für Fälle, die etwas mehr Festigkeit als geglüht benötigen, wobei der Großteil der Umformbarkeit des O-Zustands erhalten bleibt.
Ist 5056 für den Marineeinsatz besser als 5083?
Das hängt von Temperatur und Form ab. Bei Raumtemperatur sind beide ähnlich, und 5056 erreicht höhere Festigkeit in dünnen Abmessungen und Draht. Oberhalb der Umgebungstemperatur widersteht 5083 — insbesondere in den Zuständen H116 oder H321 — der Spannungsrisskorrosion weit besser, weshalb es die Standard-Schiffsbauplattengüte ist. Für dicke Platten und warme Marinekonstruktionen wählen Sie 5083; für Kaltdienstanwendungen, Nieten und dünnes Blech wählen Sie 5056.






