


Czym jest aluminium 5056?
5056 to wysokomagnezowy przedstawiciel komercyjnej rodziny 5xxx, zawierający około 5% Mg — więcej niż 5052 (2,5%) lub 5083 (4,5%). Ta zawartość magnezu kształtuje jego tożsamość: najwyższa wytrzymałość w stanie przerobionym na zimno spośród wszystkich powszechnych komercyjnych gatunków 5xxx, a dodatkowo odporność korozyjna klasy morskiej, z której słynie ta seria. Jest najlepiej rozpoznawalny jako drut do nitów i materiał na elementy złączne formowane na zimno, gdzie wysoka wytrzymałość na ścinanie i czyste zachowanie przy formowaniu na zimno mają większe znaczenie niż grubość.
Decydujące ograniczenie tego stopu jest równie konkretne. 5056 nie poddaje się obróbce cieplnej i, podobnie jak każdy gatunek 5xxx powyżej około 3% Mg, ma pułap trwałej eksploatacji w pobliżu 65°C, zanim uczulenie wywoła ryzyko pękania naprężeniowo-korozyjnego. Zatem prawdziwe pytanie przy doborze materiału nie brzmi, czy 5056 jest wystarczająco wytrzymały — rzadko zawodzi w tym zakresie — ale czy część pozostaje wystarczająco zimna, wystarczająco długo, aby zaakceptować ten kompromis.
Skład chemiczny 5056
Granice składu według ASTM B209 / EN 573-3, w procentach wagowych. Magnez jest celowym pierwiastkiem wzmacniającym; mangan i chrom to niewielkie kontrolowane dodatki wpływające na strukturę ziarna i zachowanie korozyjne.
| Element | Zawartość (% wag.) | Rola |
|---|---|---|
| Magnez (Mg) | 4.5–5.6 | Podstawowy wzmacniacz roztworu stałego |
| Mangan (Mn) | 0.05–0.20 | Rozdrobnienie ziarna |
| Chrom (Cr) | 0.05–0.20 | Odporność korozyjna, kontrola ziarna |
| Krzem (Si) | maks. 0,30 | Limit zanieczyszczeń |
| Żelazo (Fe) | maks. 0,40 | Limit zanieczyszczeń |
| Miedź (Cu) | 0,10 maks | Limit zanieczyszczeń |
| Cynk (Zn) | 0,10 maks | Limit zanieczyszczeń |
| Tytan (Ti) | 0,15 maks | Rafinator ziarna |
| Inne (każdy / łącznie) | 0,05 / 0,15 maks. | Limity śladowe |
| Aluminium (Al) | Równowaga | Metal nieszlachetny |
Właściwości mechaniczne 5056 według stanu
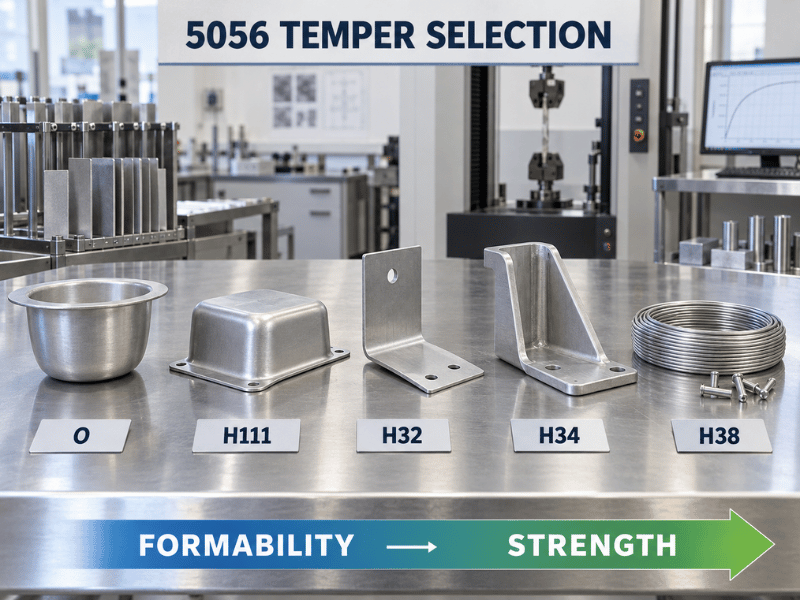
Ponieważ 5056 nie można poddać obróbce cieplnej, wybór stanu jest całym mechanizmem regulacji wytrzymałości — to ilość odkształcenia na zimno plus ewentualna obróbka stabilizująca. Poniższe wartości są typowymi danymi ze środka zakresu dla blachy, płyt i drutu; należy je potwierdzić w świadectwie badania wytopu dla konkretnej formy, grubości i partii.
| Temperament | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Twardość (HB) |
|---|---|---|---|---|
| O (wyżarzony) | 290 | 152 | 35 | 65 |
| H32 (ćwierćtwardy, stabilizowany) | 315 | 228 | 25 | 85 |
| H34 (półtwardy, stabilizowany) | 345 | 283 | 15 | 95 |
| H38 (pełnotwardy) | 414 | 345 | 7 | 105 |
| H111 (wyżarzony, lekko umocniony odkształceniowo) | 305 | 180 | 30 | 75 |
Jak przekłada się to na praktykę:
- O maksymalizuje podatność na formowanie. O pasuje, gdy część będzie głęboko tłoczona, wyoblana lub silnie zginana przed przyłożeniem jakiegokolwiek obciążenia eksploatacyjnego.
- H32 i H34 są stabilizowanymi koniami roboczymi — “stabilizowany” oznacza obróbkę niskotemperaturową, która utrwala właściwości, aby nie dryfowały podczas przechowywania w temperaturze pokojowej. H32 to typowa ogólna specyfikacja dla blach i płyt; H34 zwiększa wytrzymałość kosztem pewnej utraty podatności na formowanie.
- H38 zapewnia najwyższą wytrzymałość w serii, ale wydłużenie spada do około 7%, więc jest ograniczony do cienkiej blachy i drutu, a nie do płyt konstrukcyjnych.
- H111 plasuje się między O i H32, przydatny, gdy chce się nieco lepszej wytrzymałości w stanie dostawy przy zachowaniu większości wyżarzonej podatności na formowanie.
Należy zauważyć, że H38 i stany drutu H1x są generalnie dostępne tylko w formie cienkiej blachy i drutu, więc podawanie H38 dla grubej płyty jest zwykle błędem specyfikacyjnym.
Właściwości fizyczne 5056
| Nieruchomość | Wartość | Odniesienie badawcze |
|---|---|---|
| Gęstość | 2,64 g/cm³ | ASTM B193 |
| Zakres topnienia | 568–638°C | — |
| Przewodność cieplna | ~117–130 W/m·K (przy 25°C) | ASTM E1461 |
| Przewodność elektryczna | ~29% IACS | ASTM B193 |
| Moduł sprężystości | ~71 GPa | ASTM E111 |
| Współczynnik rozszerzalności cieplnej | 24,1 × 10⁻⁶/K (20–100°C) | ASTM E228 |
Niska gęstość jest tym, co czyni 5056 atrakcyjnym w porównaniu ze stalą w zespołach wrażliwych na masę. Pod względem cieplnym przewodzi znacznie słabiej niż gatunki 1xxx i 6xxx, więc nie jest materiałem do wymiany ciepła — ale ponieważ rodzina Al–Mg nie ma przejścia ciągliwo-kruchego, zachowuje ciągliwość w temperaturach poniżej zera, co odpowiada eksploatacji w zimnych regionach i kriogenicznej.
Odporność korozyjna i granica 65°C
5056 dobrze sprawdza się w atmosferach morskich i rozpylonej wodzie morskiej, a jego odporność na wżery na ogół przewyższa 5052. W nieosłoniętej ekspozycji atmosferycznej i w wodzie morskiej zachowuje się jak gatunek morski, którym jest, dlatego cienkościenne poszycia kadłubów, osprzęt pokładowy i okucia takielunku to standardowe zastosowania.
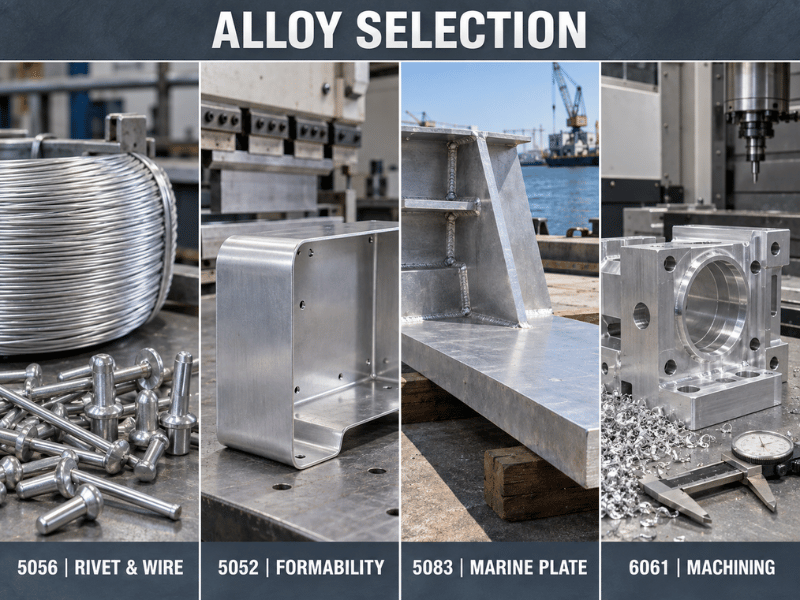
Ograniczenie jest termiczne, nie chemiczne. W stopach 5xxx zawierających więcej niż około 3% Mg długotrwała ekspozycja powyżej około 65°C powoduje wytrącanie magnezu jako fazy β (Al₃Mg₂) wzdłuż granic ziaren. Ten proces, zwany uczuleniem, pozostawia granice zubożone i podatne, więc część pod trwałym naprężeniem rozciągającym w środowisku korozyjnym może pęknąć międzykrystalicznie znacznie poniżej swojej znamionowej wytrzymałości. Jest to powolny mechanizm — sporadyczne krótkie przekroczenia nie są problemem; trwała podwyższona eksploatacja jest.
Ma to znaczenie nawet dla zespołów spawanych, ponieważ spoiwo dopasowane do 5056 samo jest stopem wysokomagnezowym. Gdy eksploatacja przebiega powyżej temperatury otoczenia, standardowa praktyka przechodzi na 5454, który został zaprojektowany do pracy w podwyższonych temperaturach, lub na stabilizowane stany morskie, takie jak 5083-H116 lub H321.
Praca z 5056
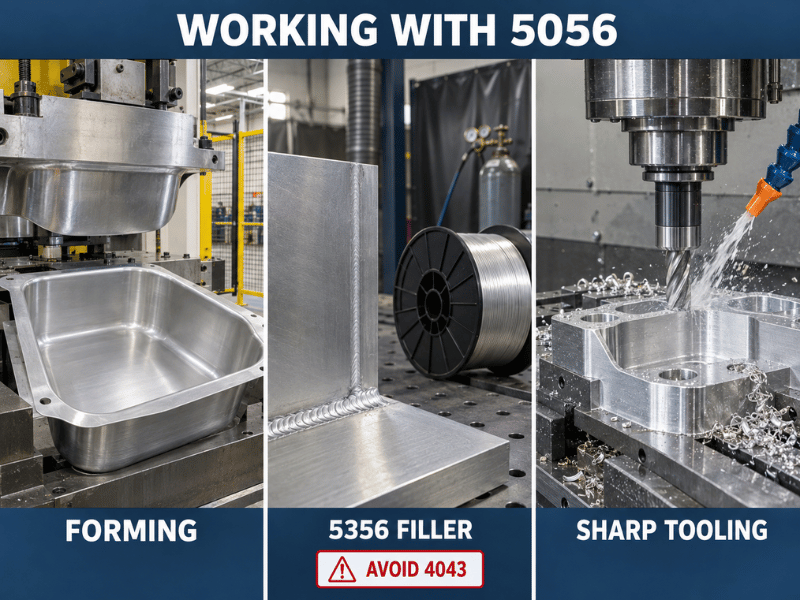
Spawanie. GTAW (TIG) i GMAW (MIG) działają dobrze z spoiwem 5356, standardowym drutem Al–5%Mg, którego skład chemiczny ściśle odpowiada metalowi rodzimemu. Zgrzewanie oporowe punktowe i mocowanie mechaniczne są również praktyczne. Nie należy stosować spoiw zawierających krzem, takich jak 4043, do 5056: krzem łączy się z wysoką zawartością magnezu, tworząc nadmierny Mg₂Si, co daje kruchy metal spoiny. Jak w przypadku każdego stopu niepoddawanego obróbce cieplnej, strefa wpływu ciepła wraca do wytrzymałości wyżarzonej, więc sprawność złącza jest określana przez właściwości w stanie O, a nie przez wartości po odkształceniu na zimno.
Formowanie. Stan O łatwo się zgina i ciągnie, przyjmując ciasne promienie. Twardsze stany wymagają stopniowo większych minimalnych promieni gięcia — należy oczekiwać, że wymaganie gwałtownie rośnie przy H34 i H38 — więc potwierdzenie minimalnego promienia dla rzeczywistego stanu i grubości jest tym, co utrzymuje wykonalność oprzyrządowania i tolerancji.
Obróbka skrawaniem. 5056 obrabia się akceptowalnie, ale jego wysoka zawartość magnezu czyni go bardziej gumowatym niż gatunki 6xxx, z większą skłonnością do tworzenia narostu. Ostre narzędzia o dodatnim kącie natarcia, duży prześwit na wióry i stała kontrola chłodziwa lub smaru rozwiązują problem. Gdy część jest zdominowana przez obróbkę skrawaniem, a wymagania wytrzymałościowe na to pozwalają, 6061-T6 pozostaje łatwiejszym i bardziej ekonomicznym wyborem.
Wykończenie powierzchni. 5056 przyjmuje jasną, przezroczystą powłokę anodową i jest stosowany na elementy dekoracyjne i wykończeniowe. W przypadku dużych paneli architektonicznych, gdzie kryterium odbioru jest jednorodność powłoki na szerokiej powierzchni, stopy 6xxx są nadal bezpieczniejszą specyfikacją.
5056 vs 5052 vs 5083 vs 6061
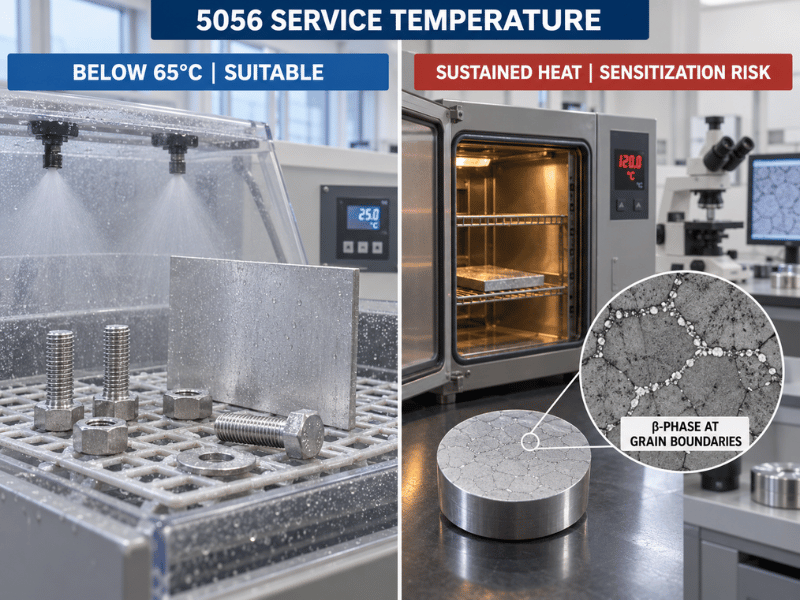
| Czynnik | 5056 | 5052 | 5083 | 6061-T6 |
|---|---|---|---|---|
| Zawartość Mg | 4.5–5.6% | 2.2–2.8% | 4.0–4.9% | 0.8–1.2% |
| Typowa wytrzymałość na rozciąganie | 315 (H32) / 414 (H38) | 228 (H32) | 317 (H116/H321) | 310 |
| Typowa granica plastyczności | 228 (H32) | 193 (H32) | 228 (H116/H321) | 276 |
| Korozja morska | Doskonały | Doskonały | Doskonała + lepsza odporność na SCC w podwyższonej temperaturze | Umiarkowana — wżery odsłonięte |
| Podatność na obróbkę cieplną | Nie | Nie | Nie | Tak |
| Rola sygnaturowa | Drut na nity, elementy złączne, drut na sita | Blacha ogólnego przeznaczenia, najszersza dostępność | Blacha okrętowa | Obrabiane części konstrukcyjne |
| Główne ograniczenie | Limit SCC 65°C | Najniższa wytrzymałość spośród czterech | Nie jest stopem na drut/nity | Nie jest intrinsicznie klasy morskiej |
5056 vs 5052. W przybliżeniu podwójna zawartość magnezu daje około 50–80 MPa więcej wytrzymałości na rozciąganie przy równoważnych stanach, wraz z lepszą odpornością na wżery. 5056 pasuje, gdy cienkościenny element wymaga dodatkowego marginesu wytrzymałości bez przechodzenia na stop poddawany obróbce cieplnej, lub gdy sam kształt jest drutem lub materiałem na nity. 5052 pasuje, gdy decyduje szeroka dostępność i najniższy koszt.
5056 vs 5083. Te stopnie pokrywają się w temperaturze pokojowej, ale 5083 lepiej wytrzymuje pękanie naprężeniowo-korozyjne w umiarkowanych temperaturach, dlatego jest standardowym gatunkiem okrętowym na grube blachy i konstrukcje w ciepłym środowisku morskim. 5056 wygrywa tam, gdzie liczy się wytrzymałość w niskich temperaturach oraz formy drutu lub nitów.
5056 vs 6061. 6061-T6 oferuje wyższą granicę plastyczności niż większość stanów blachy 5056, możliwość obróbki cieplnej i znacznie lepszą skrawalność — ale nagi 6061 ulega wżerom w wodzie morskiej, więc nie jest intrinsicznie klasy morskiej. 5056 pasuje, gdy wymagana jest odporność korozyjna bez powłoki; 6061 pasuje, gdy dominuje objętość obróbki skrawaniem lub wytrzymałość uzyskiwana przez obróbkę cieplną.
Go/No-Go: Kiedy określać 5056
5056 pasuje, gdy:
- Element jest nitem, elementem złącznym formowanym na zimno lub formą drutową, gdzie zarówno wysoka wytrzymałość na ścinanie, jak i odporność korozyjna mają znaczenie.
- Maksymalna wytrzymałość serii 5xxx jest potrzebna w temperaturze eksploatacji na zimno lub w temperaturze otoczenia, a grubość jest wystarczająco cienka, aby osiągnąć stan umocniony przez obróbkę plastyczną.
- Element jest spawany z dopasowanym spoiwem o wysokiej zawartości Mg i nie planuje się obróbki cieplnej po spawaniu.
- Wymagana jest odporność korozyjna w środowisku morskim bez powłoki, a środowisko eksploatacji pozostaje poniżej około 65°C.
5056 nie pasuje, gdy:
- Utrzymywana temperatura eksploatacji przekracza około 65°C — zamiennikiem jest 5454 lub 5083-H116/H321 dla konstrukcji morskich.
- Wymagana jest wytrzymałość uzyskiwana przez obróbkę cieplną; 5056 nie zyskuje niczego dzięki obróbce cieplnej.
- Element jest grubym przekrojem konstrukcyjnym wymagającym gwarantowanej wysokiej wytrzymałości na całym przekroju.
- Przepustowość obróbki CNC jest dominującym czynnikiem kosztowym, a ekspozycja korozyjna jest łagodna — 6061-T6 obrabia się czyściej.
- Jednorodność anodowania architektonicznego na dużych panelach jest kryterium odbioru.
Gdzie stosuje się 5056
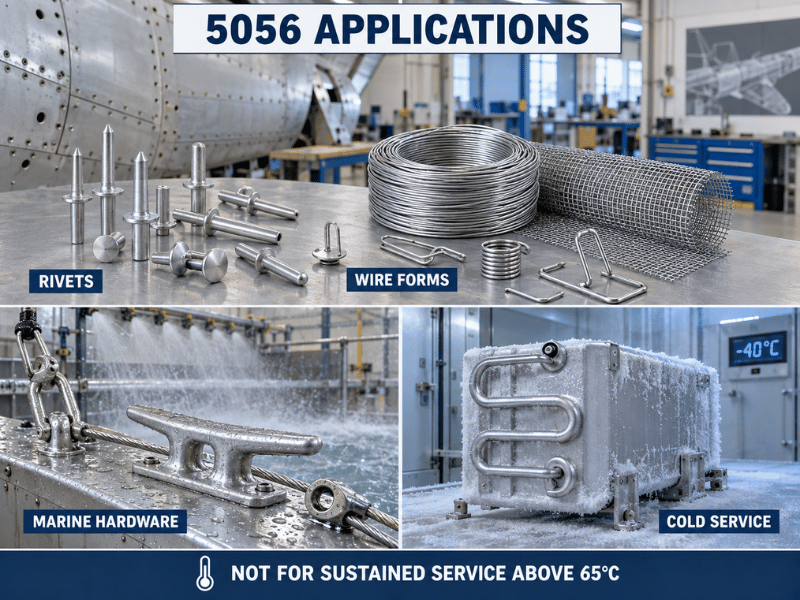
Logika doboru powyżej decyduje czy stosować 5056; tutaj stop faktycznie pojawia się w praktyce.
- Nity i elementy złączne. 5056 jest jednym ze standardowych stopów konstrukcyjnych na nity obok 2024 i 2117, stosowanym do montażu aluminiowych struktur lotniczych, a szczególnie do łączenia elementów magnezowych. Zachowanie przy formowaniu na zimno i wytrzymałość na ścinanie są powodem, dla którego utrzymuje tę pozycję.
- Formy drutowe. Drut na sita i siatki przeciw owadom, siatki druciane i filtry, osłony i pancerze kabli, gwoździe, zszywki, zamki błyskawiczne, sworznie zawiasów oraz ogólne elementy złączne formowane na zimno.
- Materiały spawalnicze. Pręty i druty spoiwowe dopasowane chemicznie do rodziny Al–5%Mg, choć 5356 w dużej mierze wyparł 5056 w zastosowaniach spoiw ogólnego przeznaczenia.
- Osprzęt morski. Maszty, okucia pokładowe, elementy olinowania i cienkościenne poszycia kadłuba, gdzie ekspozycja na wodę morską jest stała.
- Zastosowania w regionach zimnych i kriogeniczne. Zachowana ciągliwość w temperaturach poniżej zera odpowiada urządzeniom łańcucha chłodniczego, transportowi chłodniczemu i zbiornikom kriogenicznym.
Należy zauważyć, że podane wartości wytrzymałości dla wyrobów drutowych mają tendencję do bycia wyższymi niż równoważne wartości dla blachy w stanie H, ponieważ ciągnienie dodaje odkształcenie na zimno. Określenie zarówno formy, jak i stanu pozwala uniknąć niezgodności.
Zalety i Ograniczenia w Skrócie
| Wymiar | Przewaga | Ograniczenie |
|---|---|---|
| Siła | Najwyższy powszechny komercyjny stop 5xxx | Tylko w cienkich grubościach i stanach umocnionych przez obróbkę plastyczną |
| Odporność korozyjna | Doskonała odporność morska, lepsza odporność na wżery niż 5052 | Uczulanie / granica SCC w 65°C |
| Spawalność | Doskonały ze spoiwem 5356 | HAZ powraca do wytrzymałości wyżarzonej |
| Formowalność | Doskonały w stanie O | Gwałtowny spadek przy H34/H38 |
| Obrabialność | Akceptowalny przy dobrym oprzyrządowaniu | Bardziej gumowaty niż 6xxx, ryzyko narostu krawędziowego |
| Dostępność | Standardowy drut, blacha, płyta, rura | Węższy niż 5052; H38 jest ograniczony grubością |
Wnioski
5056 jest najwytrzymalszym z powszechnych stopów 5xxx i pierwszym wyborem na drut nitowy, elementy złączne formowane na zimno i wysokowytrzymałe blachy morskie. Ma jednak wyraźne ograniczenia: ciągła eksploatacja powyżej ~65°C grozi pękaniem korozyjnym naprężeniowym, nie można go obrabiać cieplnie i słabo nadaje się do anodowania architektonicznego lub wielkoseryjnej obróbki CNC. Większość niezgodności specyfikacyjnych wynika z jednego z tych trzech ograniczeń — nie z wytrzymałości stopu — więc wczesne potwierdzenie temperatury eksploatacji zamienia 5056 z ryzykownego wyboru w bezpieczny.
Linsy Aluminum dostarcza 5056 w postaci drutu, blachy, płyty, rury i rozmiarów ciętych na wymiar w stanach O, H32, H34 i H111. Specyfikacje niedostępne magazynowo są dostępne przy niskim MOQ, z typowymi czasami realizacji 10–60 dni w zależności od stopu, rozmiaru i obróbki. Wewnętrzna obróbka CNC, spawanie TIG/MIG, cięcie laserowe i wykończanie (anodowanie, polerowanie) pokrywają potrzeby downstream. Każde zamówienie jest wysyłane z MTC; raporty z badań chemicznych, mechanicznych i wymiarowych SGS są dostępne na życzenie za dodatkową opłatą.
Często zadawane pytania
Do czego najczęściej stosuje się aluminium 5056?
Drut nitowy to pojedyncze największe zastosowanie, ponieważ 5056 ma wytrzymałość na ścinanie i właściwości formowania na zimno potrzebne do nitów strukturalnych lotniczych i do montażu magnezu. Poza tym pojawia się w wyrobach z drutu — siatka druciana, siatki i filtry, osłony kabli, gwoździe, zszywki, zamki błyskawiczne — a także w wysokowytrzymałych blachach morskich i jako materiał na drut spoiwowy do spawania stopów Al–Mg.
Dlaczego 5056 ma limit eksploatacji 65°C?
Stopy zawierające więcej niż około 3% magnezu mogą ulegać uczulaniu podczas długotrwałej ekspozycji powyżej około 65°C: magnez wytrąca się jako faza β (Al₃Mg₂) wzdłuż granic ziaren, pozostawiając je podatnymi na korozję międzykrystaliczną. Przy ciągłym naprężeniu rozciągającym w środowisku korozyjnym przekształca się to w pękanie korozyjne naprężeniowe. Krótkotrwałe skoki temperatury nie są problemem — problemem jest ciągła podwyższona eksploatacja. 5454 to standardowy upgrade dla cieplejszych zastosowań.
Czy 5056 można spawać i jaki spoiwo należy stosować?
Tak. GTAW (TIG) i GMAW (MIG) działają ze spoiwem 5356, którego chemia ~5% Mg odpowiada metalowi rodzimemu. Unikać spoiw zawierających krzem, takich jak 4043, ponieważ krzem reaguje z wysoką zawartością magnezu, tworząc nadmiar Mg₂Si i kruchy metal spoiny. Należy oczekiwać, że wytrzymałość strefy wpływu ciepła powróci do wartości wyżarzonych, ponieważ 5056 nie jest obrabialny cieplnie.
Który stan utwardzenia powinienem określić dla 5056?
Stosować O, gdy część będzie głęboko ciągniona lub silnie formowana. H32 to specyfikacja ogólnego przeznaczenia dla blach i płyt, a H34 dodaje wytrzymałość tam, gdzie można poświęcić pewną formowalność. H38 daje maksymalną wytrzymałość, ale wydłużenie spada do około 7%, a dostępność ogranicza się do cienkich blach i drutu. H111 odpowiada przypadkom wymagającym nieco większej wytrzymałości niż wyżarzony przy zachowaniu większości formowalności stanu O.
Czy 5056 jest lepszy niż 5083 do zastosowań morskich?
To zależy od temperatury i formy. W temperaturze pokojowej oba są zbliżone, a 5056 osiąga wyższą wytrzymałość w cienkich grubościach i drucie. Powyżej temperatury otoczenia 5083 — szczególnie w stanach H116 lub H321 — znacznie lepiej opiera się pękaniu korozyjnemu naprężeniowemu, dlatego jest standardowym gatunkiem blachy okrętowej. Dla grubych płyt i ciepłych konstrukcji morskich wybrać 5083; dla drutu do pracy na zimno, nitów i cienkich blach wybrać 5056.






