


Что такое алюминий 5086
5086 относится к семейству алюминий–магний. Магний является основным легирующим элементом и источником как твердорастворной прочности, так и стойкости в морской воде; марганец и хром — это намеренные добавки, которые контролируют структуру зерна и ограничивают межкристаллитную коррозию. Содержание меди ограничено на уровне максимум 0,10%, поскольку даже небольшие количества снижают стойкость к хлоридной коррозии.
Поскольку этот сплав не упрочняется термической обработкой, 5086 нельзя упрочнить растворной обработкой и старением. Его прочность обеспечивается холодной деформацией, выраженной в состояниях H, и магнием, находящимся в твердом растворе. Этот единственный факт определяет большую часть его инженерного поведения:
- Сварка не требует послесварочной термической обработки — нет выделений, которые нужно было бы растворить или повторно сформировать.
- Сварка действительно разупрочняет зону термического влияния — холодная деформация локально отжигается. См. раздел о сварке, поскольку именно в этом месте большинство технических паспортов ошибаются.
- Выбор состояния — это выбор прочности. Заказ “5086” без указания состояния оставляет заводскому производителю возможность догадываться.
Для плоского проката определяющими спецификациями являются ASTM B209 (лист и плита) и ASTM B928/B928M (высокомагниевый лист и плита для морской эксплуатации, где определяются и испытываются состояния H116 и H321). Трубы и трубопроводы подпадают под ASTM B210/B221/B241, а работы по сосудам под давлением ссылаются на ASME SB-209. Международные эквиваленты: EN AW-5086 / AlMg4 / 3.3545 и UNS A95086.
Химический состав 5086
Приведенные ниже пределы соответствуют ASTM B209. Кремний, железо, медь, цинк и титан являются контролируемыми примесями, а не функциональными добавками — кремний, в частности, не “улучшает формуемость”, и рассмотрение его как проектной переменной является распространенным неправильным прочтением таблиц состава.
| Элемент | Вес % | Роль в сплаве |
|---|---|---|
| Магний (Mg) | 3.5 – 4.5 | Основной упрочнитель; обеспечивает стойкость к коррозии в морской воде |
| Марганец (Mn) | 0.20 – 0.70 | Контроль структуры зерна, реакция на деформационное упрочнение |
| Хром (Cr) | 0.05 - 0.25 | Ограничивает межкристаллитную коррозию и рост зерна |
| Кремний (Si) | 0,40 макс. | Примесь — контролируемая, не функциональная |
| Железо (Fe) | 0,50 макс. | Примесь — чрезмерные уровни ухудшают пластичность |
| Медь (Cu) | 0.10 макс. | Примесь — поддерживается на низком уровне для защиты коррозионной стойкости |
| Цинк (Zn) | 0,25 макс. | Примесь |
| Титан (Ti) | 0,15 макс. | Модификатор зерна при литье |
| Прочие (каждый / всего) | 0,05 / 0,15 макс. | — |
| Алюминий (Al) | Остаток | Основной металл |
Диапазон содержания магния — это значение, которое стоит запомнить. При 3,5–4,5% сплав 5086 находится по обе стороны от порога ~3,5%, выше которого магний может выделяться по границам зерен в виде бета-фазы (Al₃Mg₂) при длительной эксплуатации при повышенных температурах. Это механизм, лежащий в основе рассматриваемого далее температурного ограничения, и именно поэтому выбор состояния для этого сплава не является косметическим.
Физические свойства
| Недвижимость | Значение |
|---|---|
| Плотность | 2,66 г/см³ (0,096 фунт/дюйм³) |
| Интервал плавления | 574 – 638 °C (1 065 – 1 180 °F) |
| Теплопроводность | 117 – 127 Вт/м·К при 25 °C (зависит от состояния) |
| Электропроводность | 29 – 31% IACS при 20 °C |
| Коэффициент теплового расширения | 23,8 × 10⁻⁶ /°C (20–100 °C) |
| Удельная теплоемкость | ~900 Дж/кг-К |
| Модуль упругости (при растяжении) | 71 ГПа (10 300 ksi) |
| Коэффициент Пуассона | 0.33 |
Два из этих чисел решают больше, чем остальные. Теплопроводность заметно ниже, чем ~138 Вт/м·К у 5052, что важно для сварных радиаторов и любой детали, от которой ожидается отвод тепла. А коэффициент расширения 23,8 × 10⁻⁶ /°C достаточно высок, чтобы длинные алюминиевые участки в сборке из разнородных материалов требовали запаса на расширение — деталь, которая проявляется в виде выпучившихся панелей настила, когда ее игнорируют.
Механические свойства в зависимости от состояния обработки
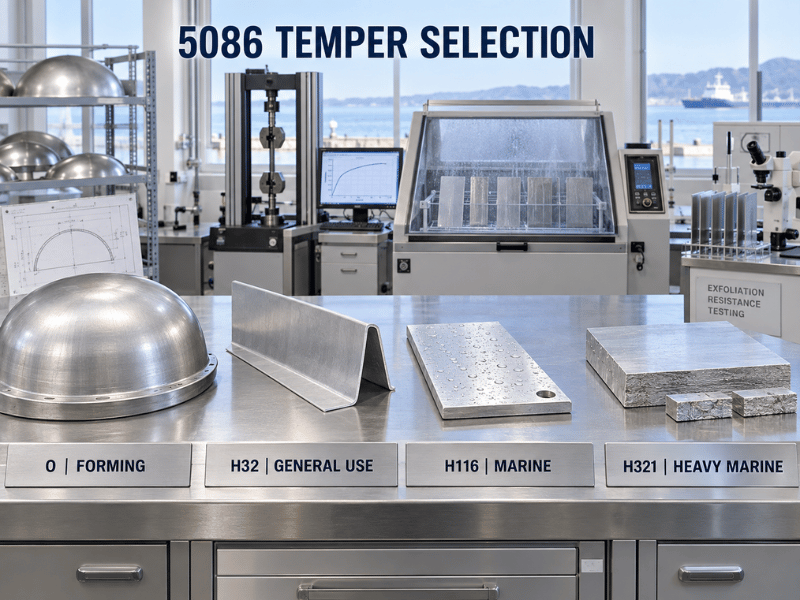
Приведенные ниже значения представляют собой типичные диапазоны для листа и плиты; гарантированные минимумы варьируются в зависимости от толщины и спецификации, а числа, определяющие приемку, — это те, что указаны в сертификате заводских испытаний. Обратите внимание, что H32 и H116 близки по прочности — разница между ними заключается в коррозионных испытаниях, а не в механических характеристиках.
| Темпер | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Удлинение (%) | Типичное применение |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | Глубокая вытяжка, формованные днища, ротационно формованные торцы резервуаров |
| H111 | ~275 | ~125 | ≥ 12 | Легко деформированные конструкционные детали |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | Толстая плита, обработанные детали, готовые формы |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | Общие морские панели, кузова грузовиков, панели прицепов |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | Более прочные плоские конструкции |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | Обшивка корпуса, палубы, погруженные морские конструкции |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | Тяжелая морская плита, требующая стойкости к расслоению |
ASTM B928 устанавливает минимальный порог приемки для морской плиты на уровне 240 МПа предел прочности / 195 МПа предел текучести / 10% удлинение для 5086-H116 и H321 в диапазоне 3–50 мм. Эти минимумы ниже типичных значений, приведенных выше, потому что они должны выдерживаться по всему диапазону толщин — не используйте типичные значения в качестве проектного минимума и не используйте минимумы B928 для оценки того, что фактически обеспечит тонколистовой рулон.
Для чего фактически предназначено каждое состояние
O отожжён и полностью мягок. Это состояние нагартовки для глубокой вытяжки, гибки с малым радиусом и штампованных или формованных днищ резервуаров; если деталь требует значительной пластической деформации, всё начинается с этого состояния. H111 и H112 представляют собой состояния после лёгкой деформации или в состоянии после изготовления, где механические свойства не являются определяющим требованием — обычно применяются для толстого листа, который будет подвергаться механической обработке.
H32 является универсальным рабочим состоянием, примерно на 20% прочнее, чем 5052-H32, и стандартным выбором для не погружаемых в воду морских панелей, кузовов транспортных средств и промышленных рам. H34 обеспечивает более высокую прочность при реальной потере формуемости.
H116 и H321 являются морскими состояниями нагартовки, и это различие важнее, чем можно предположить по колонке прочности. Оба обрабатываются для контроля выделения по границам зёрен и должны проходить испытания на расслаивающую и межкристаллитную коррозию по ASTM B928. H116 — деформационно упрочнённый и стабилизированный; H321 — деформационно упрочнённый, затем термически стабилизированный, что обеспечивает более предсказуемое поведение в толстых сечениях. Для всего, что находится в постоянном контакте с морской водой, спецификацией является одно из этих двух состояний — H32 не является заменой, даже если значения прочности выглядят схожими.
Коррозионная стойкость и предел 65 °C
5086 образует плотную самовосстанавливающуюся плёнку оксида алюминия, а сочетание высокого содержания магния с почти нулевым содержанием меди обеспечивает ему превосходные характеристики в морской воде, морской атмосфере и многих промышленных химических средах. Неокрашенный корпусной лист из 5086 имеет десятилетия эксплуатационной истории. Долгосрочные испытания в морских условиях показывают незначительную потерю механических свойств после десяти лет.
Ограничение является термическим, и это единственное ограничение, которое застаёт проекты врасплох.
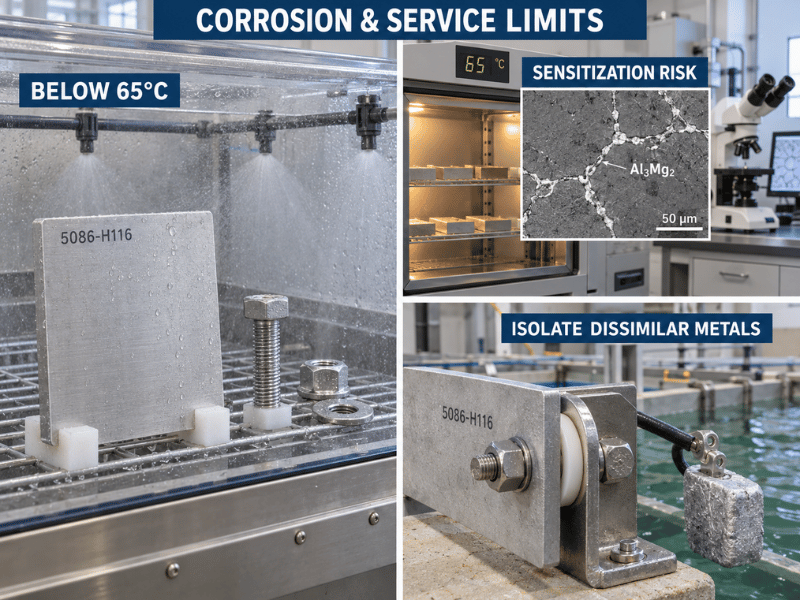
Выше примерно 65 °C (150 °F) при длительной эксплуатации магний в твёрдом растворе может выделяться по границам зёрен в виде бета-фазы (Al₃Mg₂). Эта сетка является анодной по отношению к окружающей матрице, поэтому сплав становится подвержен межкристаллитной коррозии, расслаиванию и коррозионному растрескиванию под напряжением. Процесс зависит от времени и температуры и необратим — пластина, подвергшаяся сенсибилизации, не может быть восстановлена термообработкой.
Практические последствия:
- Держите 5086 вдали от неизолированных выпускных трубопроводов, горячих точек машинного отделения и технологического оборудования, работающего при температуре выше 65 °C.
- Для работы в условиях повышенных температур указывайте H116 или H321 и фиксируйте рабочую температуру в запросе, чтобы завод мог поставить материал с соответствующей практикой стабилизации.
- Там, где длительные температуры выше 65 °C неизбежны, рассмотрите сплав с более низким содержанием магния (5052) или термически упрочняемый сплав (6061), вместо того чтобы пытаться обойти сенсибилизацию инженерными решениями.
Гальваническая коррозия — второе предостережение. 5086 является анодным по отношению к стали, нержавеющей стали и медным сплавам; в сборке из разнородных металлов при наличии электролита он будет расходоваться сам. Изолируйте соединение или установите протекторные аноды — это вопрос проектирования, а не дефект материала.
Сварка 5086
5086 хорошо сваривается методами GMAW (MIG) и GTAW (TIG), не проявляет значительной склонности к горячему растрескиванию, не требует предварительного подогрева на тонких сечениях и не требует послесварочной термообработки. Это действительно превосходная свариваемость, и именно поэтому сплав доминирует в сварных морских конструкциях.
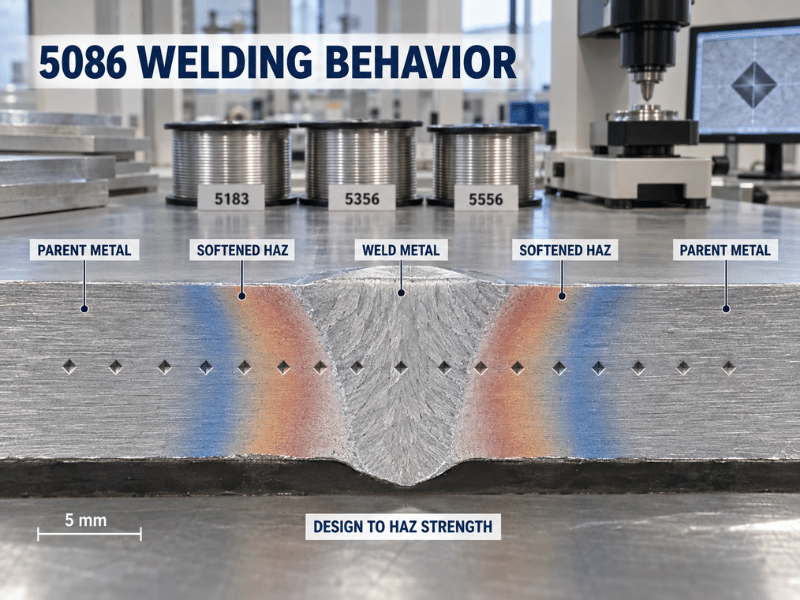
Чего он не делает — так это не сохраняет свою холодноупрочнённую прочность через сварной шов. Зона термического влияния отжигается сварочным циклом — деформационное упрочнение локально снимается, и ЗТВ возвращается к O состоянию. На практике сборка в состоянии H32 сохраняет примерно 70–75% предела текучести основного металла по всей разупрочнённой полосе, при этом предел текучести падает с ~210–230 МПа до ~115–145 МПа.
Правило проектирования следует непосредственно: рассчитывайте сварную конструкцию из 5086 по свойствам отожжённой ЗТВ, а не по свойствам основного состояния нагартовки. Соединение, рассчитанное на предел текучести 230 МПа, будет нести нагрузку в зоне, которая течёт при ~130 МПа. AWS D1.2 публикует допускаемые напряжения для этой цели и является справочным документом, от которого следует отталкиваться.
Выбор присадочного материала — вторая половина соединения:
- ER5183 — обычный первый выбор для сварки 5086 с самим собой. Наиболее близкое соответствие по прочности основному металлу и хорошее коррозионное поведение в морской эксплуатации.
- ER5356 — универсальный присадочный материал серии 5xxx. Немного ниже прочность в состоянии после сварки, чем у 5183, широко доступен, приемлем для большинства неответственных соединений.
- ER5556 — более высокая прочность в состоянии после сварки, чем у 5356, применяется там, где прочность соединения является определяющей и присадочный материал с более высоким содержанием магния допустим.
Всё вышесказанное предполагает чистый материал. Оксид алюминия, масло и — что критически важно — внедрённые частицы железа от общего инструмента являются коренными причинами большинства отказов сварных швов и покрытий. Специализированные щётки из нержавеющей стали и отдельная обработка от углеродистой стали не являются опциональными. Выбор присадочного материала более подробно рассмотрен в нашем руководстве по сварочной проволоке из алюминия.
Формовка, механическая обработка и отделка
Формовка лучше всего в состоянии O и обрабатываем в H32, при этом радиусы гибки должны увеличиваться по мере роста твёрдости состояния нагартовки. 5086, как правило, немного более снисходителен, чем 5083, при сложной формовке, что является одной из причин, по которой его указывают для надстроек и резервуарных работ. Ожидайте большего пружинения, чем у 5052, и планируйте припуск на гибку соответственно.
Обработка оценивается от удовлетворительной до хорошей. Более твёрдые состояния нагартовки (H32, H34) режутся чище с лучшим дроблением стружки, чем мягкий материал O, который tends to be gummy. Твёрдосплавный инструмент, геометрия с положительным передним углом и обильная СОЖ — стандартные рекомендации. Это не тот же класс, что 6061 или 2011, и цеха, дающие расценки в сравнении с легкообрабатываемыми сплавами, заметят разницу.
Анодирование работает, но функционально, а не декоративно. 5086 анодируется до более твёрдой, более защитной поверхности; он не даёт яркого, однородного внешнего вида 5005 или 6063, а более высокое содержание магния затрудняет сохранение соответствия цвета между партиями. Указывайте его для защиты, а не для внешнего вида. Наше руководство по качеству анодирования охватывает, где эти покрытия идут не так.
Где применяется 5086
Морское судостроение и кораблестроение является якорным применением: обшивка корпуса малых и средних судов, палубы, переборки, надстройки, сходни, мачты, а также топливные и водяные танки. 5083, как правило, выигрывает для погружённой нижней части корпуса; 5086 выигрывает для верхних конструкций, где больше формовки и больше сварки и меньше гидростатической нагрузки.
Сосуды под давлением и резервуары — 5086 является стандартным материалом для необогреваемых сварных сосудов под давлением по ASME Section VIII и для автомобильных цистерн, перевозящих топливо, воду и ряд химических веществ, не агрессивных к алюминию. Его поведение при низких температурах здесь важно: в отличие от углеродистой стали, он не имеет перехода из вязкого состояния в хрупкое и сохраняет ударную вязкость вплоть до криогенных температур, поэтому он появляется в службах, связанных с СПГ и холодильными установками.
Транспорт охватывает кузова грузовиков и прицепов, кузова самосвалов, панели железнодорожных вагонов и броню транспортных средств. H131 состояние нагартовки 5086 квалифицировано по MIL-DTL-46027 для лёгких бронированных машин — нишевая, но реальная спецификация, которую несут немногие другие сплавы серии 5xxx.
Прочие несущие конструкции включают компоненты буровых установок, прибрежное строительство, теле- и радиотрансляционные башни, а также криогенные или немагнитные корпуса оборудования, где немагнитная природа сплава является функциональным требованием, а не бонусом.
5086 против 5083, 5052 и 6061
5083 и 5086 часто указываются как взаимозаменяемые, но они таковыми не являются. Разница составляет около 10–15% прочности, которыми торгуют в обмен на формуемость, свариваемость и стоимость.
| Недвижимость | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| Основной легирующий элемент | Mg 3,5–4,5%, Mn 0,2–0,7% | Mg 4,0–4,9%, Mn 0,4–1,0% | Mg 2,2–2,8% | Mg 0,8–1,2%, Si 0,4–0,8% |
| Предел прочности (МПа, типично) | 275 – 345 (H32) | 300 – 350 (H32) | 210 – 260 (H32) | ~310 (T6) |
| Предел текучести (МПа, типично) | 195 – 240 (H32) | 215 – 260 (H32) | 160 – 195 (H32) | ~275 (T6) |
| Удлинение (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| Плотность (г/см³) | 2.66 | 2.66 | 2.68 | 2.70 |
| Теплопроводность (Вт/м·К) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| Термически упрочняемый | Нет | Нет | Нет | Да |
| Морская коррозия | Превосходно | Превосходно | Хорошо | Умеренный |
| Относительная стоимость по сравнению с 5052 | Умеренная надбавка | Более высокая надбавка | Базовый уровень | Нижний |
Выбор между 5086 и 5083 обычно сводится к одному вопросу: что является определяющим ограничением — прочность или технологичность?
- Выбирайте 5083 там, где определяющим фактором является прочность — обшивка погружённого корпуса, основные морские конструкции, криогенное применение, сосуды под давлением, где более высокое допускаемое напряжение по ASME позволяет уменьшить толщину стенки, или любые случаи, где классификационное общество требует максимального запаса. Полные данные приведены в нашем руководство по алюминию 5083.
- Выбирайте 5086 там, где определяющим фактором является технологичность — сварные надстройки и резервуары, детали, требующие более крутых гибов, чем допускает 5083, вторичные конструкции или проект, где надбавка за 5083 покупает прочность, которую конструкция не использует.
Обычный ответ на более крупных судах — оба: 5083-H116 ниже ватерлинии, 5086-H116 для верхней части корпуса и палуб, 5086-H32 для сухих внутренних конструкций. Такая комбинация обычно обходится на несколько процентов дешевле полностью 5083-исполнения без каких-либо потерь в эксплуатации.
5052 — это выбор, когда ни прочность, ни морская сертификация не требуются, а определяющими являются формуемость или стоимость — см. руководство по алюминию 5052. 6061 выигрывает, когда деталь обрабатывается механически, а не сваривается, и требуется термически упрочняемая прочность; его прочность в сварном соединении и поведение в морской воде оба хуже, чем у 5086. Подробности в Руководство по алюминию 6061.
Когда 5086 — неправильный выбор
Условия важнее, чем обозначения применения, поэтому это написано как условия, а не как перечень деталей.
Указывайте 5086, когда:
- Конструкция сварная и подвергается воздействию морской воды или морской атмосферы, и в заказе указано состояние H116 или H321.
- Деталь требует большей формуемости, чем допускает 5083, при сохранении коррозионной стойкости морского класса.
- Конструкция имеет достаточную прочность на уровне 5086, и надбавка за 5083 ничего не даёт.
- Рабочая температура остаётся ниже 65 °C, или тёплые зоны изолированы.
- Требуется ударная вязкость при низких температурах — криогенное или холодильное применение, где углеродистая сталь стала бы хрупкой.
Ищите другое, когда:
- Длительная эксплуатация превышает ~65 °C в коррозионной среде. Сенсибилизация бета-фазы необратима; используйте 5052 или 6061.
- Финишная обработка — декоративное анодирование. 5086 анодируется защитно, а не декоративно — правильным выбором будут 5005 или 6063.
- Деталь преимущественно изготавливается механической обработкой из цельного материала в больших объёмах. 6061 или 2011 будут обрабатываться быстрее и дешевле.
- Требуется пиковая прочность, а сварка минимальна. 6061-T6 или 7075-T651 превосходят любой сплав серии 5xxx.
- Узел соединяет 5086 со сталью или медными сплавами без изоляции и без протекторной защиты. Гальваническая коррозия станет видом отказа.
В целом по всему семейству 5xxx морской алюминиевый обзор охватывает то, как 5052, 5083 и 5086 распределяют между собой области применения.
Стандарты, эквиваленты и документация
| Стандарт | Область применения |
|---|---|
| ASTM B209 | Алюминиевый и алюминиево-сплавный лист и плита |
| ASTM B928/B928M | Лист и плита с высоким содержанием магния для морского применения (определяет H116 / H321) |
| ASTM B221 | Прессованные прутки, стержни, проволока, профили и трубы |
| ASTM B210 / B241 | Бесшовные и сварные трубы и трубопроводы |
| ASME SB-209 | Применение листа и плиты 5086 для сосудов под давлением |
| AWS A5.10 / D1.2 | Классификация присадочного металла и проектирование конструкционных сварных швов |
| EN 485 / EN 573 | Европейские требования к листу, полосе, плите и химическому составу |
| MIL-DTL-46027 | 5086 броневого класса (H131) |
Эквивалентные обозначения: UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
Для закупки решающее значение имеют три документа. сертификат качества завода-изготовителя (MTC) по EN 10204 3.1 должен быть стандартом в каждом заказе — он привязывает механические значения и номер плавки к материалу, который вы держите в руках. ASTM B928 при заказе требуются результаты испытаний на расслоение и межкристаллитную коррозию, а не просто заявление о соответствии. Сторонняя инспекция (SGS или эквивалент) заслуживает включения, когда материал идёт в классифицированную морскую конструкцию. Одобрения классификационных обществ (DNV, ABS, LR, CCS) оформляются для каждого проекта, а не поддерживаются в общем порядке — поднимайте этот вопрос заранее с вашей верфью, поскольку срок получения одобрения обычно превышает срок поставки материала.
Практические замечания для заказа на закупку: указывайте состояние термообработки явно, указывайте применимый стандарт (B209 или B928 — они не взаимозаменяемы), указывайте толщину и допуск, а не номинальный калибр, называйте поверхность и любую защитную плёнку и прилагайте требования к испытаниям. Большинство проблем с 5086 — это проблемы спецификации, а не металлургии.
Работа с Linsy Aluminum
Компания Linsy Aluminum поставляет Алюминий 5086 как плита и лист в состояниях O, H111, H112, H32, H34, H116 и H321, и как пруток в состояниях H111 и H112 — пруток не производится в морских состояниях, поскольку H116 и H321 являются спецификациями для плоского проката. Собственные возможности охватывают ЧПУ-обработку, сварку, лазерную резку и финишную обработку поверхности; ковка координируется через партнёрские производственные мощности, а не выполняется собственными силами, поэтому учитывайте это при планировании, если вашей детали требуется ковка.
Каждая поставка сопровождается сертификатом заводских испытаний (MTC), а испытания SGS могут быть организованы по запросу. Мы не выдаём сертификаты классификационных обществ в стандартном порядке — если требуется одобрение DNV, ABS, LR или CCS, подтвердите это с вашей верфью на раннем этапе, и мы будем работать в рамках схемы одобрения проекта. Для нестандартных размеров типовое время выполнения заказа составляет 10–60 дней, и мы поддерживаем низкие минимальные объёмы заказа для пробных и прототипных партий.
Отправьте ваш чертёж или спецификацию, и мы подтвердим доступные состояния, размеры, допуски и документацию, а также укажем на всё в условиях эксплуатации, что указывает на необходимость другого сплава.
Заключение
5086 занимает своё место как практичная середина морского диапазона 5xxx: прочнее, чем 5052, более технологичен при формовке и сварке, чем 5083, и обладает превосходной стойкостью к коррозии в морской воде в состояниях, для которых он испытан. Три вещи определяют, подходит ли он для задачи: состояние в заказе, предельная температура 65 °C и то, как сварное соединение спроектировано с учётом разупрочнения в зоне термического влияния. Если всё это учтено правильно, 5086 — это неприхотливый, хорошо документированный сплав с десятилетиями эксплуатации за плечами. Если ошибиться — указать H32 для погружной эксплуатации, длительная работа при повышенной температуре или сварной шов, рассчитанный по прочности основного металла — отказ будет выглядеть как проблема материала, тогда как на самом деле это была проблема спецификации.
Часто задаваемые вопросы
Прочнее ли 5086, чем 5083?
Нет. 5083 обладает примерно на 10–15% большей прочностью на растяжение и пределом текучести благодаря более высокому содержанию магния (4,0–4,9% против 3,5–4,5%). 5086 обменивает это преимущество на лучшую формуемость, более лёгкую сварку и, как правило, более низкую стоимость материала. Там, где конструкция не нуждается в дополнительной прочности 5083, 5086 является более экономичным выбором.
Что представляет собой ограничение 65 °C для 5086?
Длительная эксплуатация при температуре выше примерно 65 °C (150 °F) может вызвать выделение магния по границам зёрен в виде бета-фазы (Al₃Mg₂), которая является анодной по отношению к окружающему металлу и открывает сплав для межкристаллитной коррозии, расслоения и коррозионного растрескивания под напряжением. Это изменение необратимо термообработкой. Состояния H116 и H321 обрабатываются и испытываются для сопротивления этому, но температурный предел всё равно применяется.
Теряет ли 5086 прочность при сварке?
Да, в зоне термического влияния. 5086 не упрочняется термообработкой, поэтому сварочный цикл локально отжигает наклёп, и ЗТВ возвращается к состоянию O — сборка из H32 сохраняет примерно 70–75% предела текучести основного металла в этой зоне, при этом предел текучести падает с ~210–230 МПа до ~115–145 МПа. Сварная конструкция должна рассчитываться по свойствам отожжённой ЗТВ согласно AWS D1.2, а не по значениям исходного состояния.
Какую присадочную проволоку следует использовать для 5086?
ER5183 — обычный первый выбор для сварки 5086 с самим собой, обеспечивающий наиболее близкое соответствие прочности основному металлу при хорошей стойкости к морской коррозии. ER5356 — универсальная альтернатива с несколько меньшей прочностью в состоянии после сварки. ER5556 указывается там, где определяющей является прочность соединения и допустима присадка с более высоким содержанием магния.
Подходит ли 5086 для сосудов под давлением?
Да. 5086 является стандартным материалом для необжигаемых сварных сосудов под давлением по ASME Section VIII, поставляется по ASME SB-209 и широко используется для автомобильных цистерн и резервуаров для хранения химикатов. Он не имеет перехода из пластичного состояния в хрупкое, поэтому также хорошо работает при низких температурах. 5083 предпочтителен там, где более высокое допускаемое напряжение позволяет уменьшить толщину стенки.
Можно ли анодировать 5086?
Да, но для защиты, а не для внешнего вида. Он анодируется до более твёрдой, более коррозионностойкой поверхности, но высокое содержание магния делает отделку менее яркой и однородной, чем у 5005 или 6063, и согласованность цвета между партиями труднее выдержать. Для декоративных анодированных деталей указывайте вместо этого 5005 или 6063.






