


Wat 5086-aluminium is
5086 behoort tot de aluminium-magnesiumfamilie. Magnesium is het primaire legeringselement en de bron van zowel de sterkte door vaste oplossing als de zeewaterprestaties; mangaan en chroom zijn bewuste toevoegingen die de korrelstructuur beheersen en intergranulaire aantasting beperken. Koper wordt tot maximaal 0,10% beperkt omdat zelfs kleine hoeveelheden de chloridecorrosieweerstand aantasten.
Omdat het niet warmtebehandelbaar is, kan 5086 niet worden versterkt door oplossingsbehandeling en veroudering. De sterkte komt van koudvervorming, tot uitdrukking gebracht in de H-tempers, en van het magnesium in vaste oplossing. Dat enkele feit bepaalt het grootste deel van zijn technische gedrag:
- Lassen vereist geen warmtebehandeling na het lassen — er is geen precipitatie die moet worden opgelost of opnieuw gevormd.
- Lassen verzacht wel de warmte-beïnvloede zone — de koudvervorming wordt plaatselijk uitgegloeid. Zie de sectie over lassen, want dit is het punt waarop de meeste specificatiebladen het mis hebben.
- De keuze van de temper is de keuze van de sterkte. Het bestellen van “5086” zonder temper laat de walserij gissen.
Voor vlakgewalste producten zijn de geldende specificaties ASTM B209 (plaat en dikplaat) en ASTM B928/B928M (hoog-magnesium plaat en dikplaat voor maritieme toepassingen, waar de H116- en H321-tempers worden gedefinieerd en getest). Buizen en pijpen vallen onder ASTM B210/B221/B241, en drukvatwerk verwijst naar ASME SB-209. Internationale equivalenten zijn EN AW-5086 / AlMg4 / 3.3545 en UNS A95086.
Chemische samenstelling van 5086
De onderstaande grenzen volgen ASTM B209. Silicium, ijzer, koper, zink en titanium zijn gecontroleerde onzuiverheden, geen functionele toevoegingen — silicium met name “verbetert de vervormbaarheid” niet, en het behandelen ervan als een ontwerpvariabele is een veelvoorkomende verkeerde interpretatie van samenstellingstabellen.
| Element | Gewicht % | Rol in de legering |
|---|---|---|
| Magnesium (Mg) | 3.5 – 4.5 | Primaire versterker; bepaalt de zeewatercorrosieweerstand |
| Mangaan (Mn) | 0.20 – 0.70 | Beheersing van korrelstructuur, reactie op koudeversteviging |
| Chroom (Cr) | 0.05 - 0.25 | Beperkt intergranulaire corrosie en korrelgroei |
| Silicium (Si) | 0,40 max | Onzuiverheid — gecontroleerd, niet functioneel |
| IJzer (Fe) | 0,50 max | Onzuiverheid — overmatige niveaus schaden de ductiliteit |
| Koper (Cu) | 0,10 max | Onzuiverheid — laag gehouden om corrosieweerstand te beschermen |
| Zink (Zn) | 0,25 max | Onzuiverheid |
| Titanium (Ti) | 0,15 max | Korrelverfijner tijdens het gieten |
| Overige (elk / totaal) | 0,05 / 0,15 max | - |
| Aluminium (Al) | Rest | Onedel metaal |
Het magnesiumbereik is het getal dat het onthouden waard is. Bij 3,5–4,5% overschrijdt 5086 de drempel van ~3,5% waarboven magnesium bij het korrelgrenzen kan precipiteren als de bètafase (Al₃Mg₂) tijdens langdurige warme bediening. Dat is het mechanisme achter de temperatuurlimiet die later wordt besproken, en het is de reden waarom temperkeuze bij deze legering niet cosmetisch is.
Fysische eigenschappen
| Eigendom | Waarde |
|---|---|
| Dichtheid | 2,66 g/cm³ (0,096 lb/in³) |
| Smelttraject | 574 – 638 °C (1.065 – 1.180 °F) |
| Thermische geleidbaarheid | 117 – 127 W/m·K bij 25 °C (afhankelijk van temper) |
| Elektrische geleidbaarheid | 29 – 31% IACS bij 20 °C |
| Thermische uitzettingscoëfficiënt | 23,8 × 10⁻⁶ /°C (20–100 °C) |
| Specifieke warmtecapaciteit | ~900 J/kg-K |
| Elasticiteitsmodulus (trek) | 71 GPa (10.300 ksi) |
| Poissonratio | 0.33 |
Twee van deze getallen bepalen meer dan de rest. De thermische geleidbaarheid ligt merkbaar onder die van 5052 (~138 W/m·K), wat van belang is voor gelaste koellichamen en elk onderdeel dat warmte moet afvoeren. En de uitzettingscoëfficiënt van 23,8 × 10⁻⁶ /°C is hoog genoeg dat lange aluminiumlengtes in een gemengde constructie uitzettingsruimte nodig hebben — een detail dat zich manifesteert als geknikte dekpanelen wanneer het wordt genegeerd.
Mechanische eigenschappen per hardingsgraad
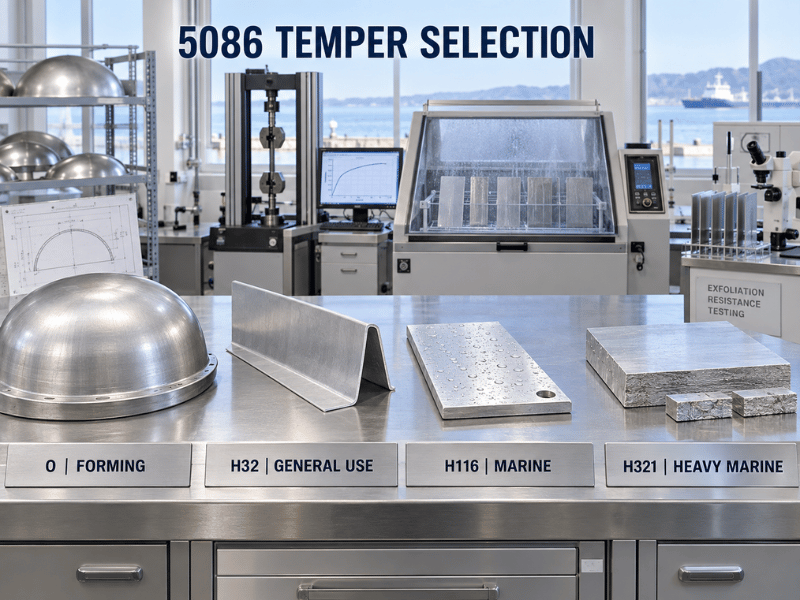
De onderstaande waarden zijn typische bereiken voor plaat en dikplaat; gegarandeerde minima variëren met dikte en specificatie, en de getallen die de acceptatie bepalen zijn die op het walserijcertificaat. Merk op dat H32 en H116 dicht bij elkaar liggen qua sterkte — het verschil tussen hen is corrosietesten, niet mechanische prestatie.
| Temper | Treksterkte (MPa) | Rekgrens (MPa) | Rek (%) | Typisch gebruik |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | Dieptrekken, gevormde bodems, gesponnen tankeinden |
| H111 | ~275 | ~125 | ≥ 12 | Licht bewerkte structurele onderdelen |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | Dikke plaat, bewerkte onderdelen, as-fabricated vormen |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | Algemene maritieme panelen, vrachtwagenbakken, trailerpanelen |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | Vlakke constructies met hogere sterkte |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | Rompbeplating, dekken, ondergedompelde maritieme constructie |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | Zware maritieme dikplaat die weerstand tegen exfoliatie vereist |
ASTM B928 stelt de acceptatieondergrens voor maritieme dikplaat op 240 MPa trek / 195 MPa vloeigrens / 10% rek voor 5086-H116 en H321 in het bereik van 3–50 mm. Die minima zijn lager dan de typische waarden hierboven omdat ze moeten gelden over de volledige dikteband — gebruik typische waarden niet als ontwerpminimum, en gebruik B928-minima niet om te schatten wat een dunne spoel daadwerkelijk levert.
Waarvoor elke temper daadwerkelijk dient
O is uitgegloeid en volledig zacht. Het is de temper voor dieptrekken, buigen met kleine radius en gesponnen of gevormde tankeinden; als het onderdeel aanzienlijke plastische vervorming vereist, begint het hier. H111 en H112 zijn licht bewerkte of as-fabricated toestanden waarbij mechanische eigenschappen niet de bepalende eis zijn — gangbaar bij dikke plaat die zal worden bewerkt.
H32 is de algemene werkpaard, ongeveer 20% sterker dan 5052-H32 en de standaard voor niet-ondergedompelde maritieme panelen, voertuigcarrosserieën en industriële frames. H34 biedt meer sterkte met een reëel verlies aan vervormbaarheid.
H116 en H321 zijn de maritieme tempers, en het onderscheid is belangrijker dan de sterktekolom suggereert. Beide worden verwerkt om korrelgrens precipitatie te beheersen en moeten exfoliatie- en interkristallijne corrosietests onder ASTM B928 doorstaan. H116 is koudvervormd en gestabiliseerd; H321 is koudvervormd en vervolgens thermisch gestabiliseerd, wat voorspelbaarder gedrag geeft in dikke secties. Voor alles in continu zeewatercontact is een van deze twee de specificatie — H32 is geen substituut, zelfs niet als de sterktecijfers vergelijkbaar lijken.
Corrosiebestendigheid en de 65 °C-limiet
5086 vormt een dichte, zelfherstellende aluminiumoxidefilm, en de combinatie van hoog magnesium met vrijwel nul koper geeft het uitstekende prestaties in zeewater, maritieme atmosfeer en vele industriële chemicaliën. Ongeverfd 5086 rompplaat heeft decennia aan dienstgeschiedenis. Langdurige maritieme blootstellingstests tonen laag verlies van mechanische eigenschappen na tien jaar.
De beperking is thermisch, en het is de enige beperking die projecten eruit pikt.
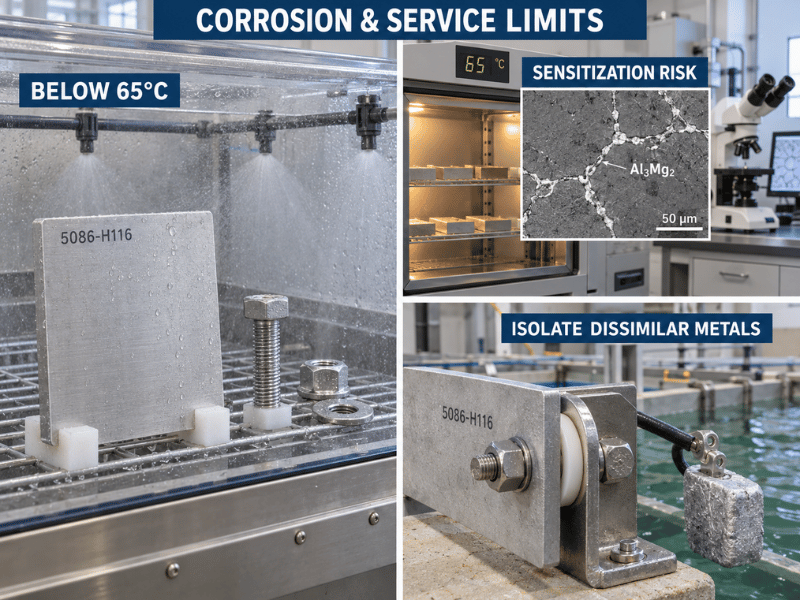
Boven ongeveer 65 °C (150 °F) in continu bedrijf kan magnesium in vaste oplossing langs korrelgrenzen precipiteren als de bètafase (Al₃Mg₂). Dat netwerk is anodisch ten opzichte van de omringende matrix, waardoor de legering vatbaar wordt voor interkristallijne corrosie, exfoliatie en spanningscorrosie. Het proces is tijd- en temperatuurafhankelijk en niet omkeerbaar — een plaat die gesensitiseerd is, kan niet worden hersteld door warmtebehandeling.
Praktische gevolgen:
- Houd 5086 weg van niet-geïsoleerde uitlaattrajecten, hete plekken in de machinekamer en procesapparatuur die boven 65 °C blijft.
- Voor warme toepassingen, specificeer H116 of H321 en vermeld de bedrijfstemperatuur op de aanvraag zodat de fabriek volgens de juiste stabilisatiepraktijk kan leveren.
- Waar aanhoudende temperaturen boven 65 °C onvermijdelijk zijn, kijk naar een legering met lager magnesium (5052) of een warmtebehandelbare kwaliteit (6061) in plaats van te proberen om sensitizatie heen te ontwerpen.
Galvanische corrosie is het tweede voorbehoud. 5086 is anodisch ten opzichte van staal, roestvrij staal en koperlegeringen; in een gemengde metaalconstructie met een elektrolyt aanwezig zal het zichzelf opofferen. Isoleer de verbinding of installeer opofferingsanodes — dit is een ontwerpkwestie, geen materiaalfout.
Lassen van 5086
5086 laat zich goed lassen met GMAW (MIG) en GTAW (TIG), vertoont geen noemenswaardige neiging tot warmtescheuren, heeft geen voorverwarming nodig bij dunne secties en vereist geen warmtebehandeling na het lassen. Dat is werkelijk uitstekende lasbaarheid, en het is de reden waarom de legering dominant is in gelaste maritieme constructies.
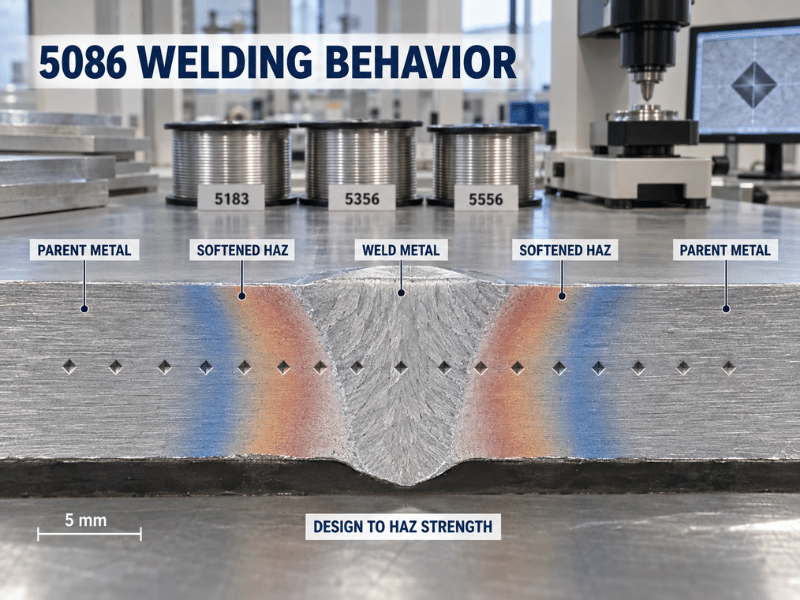
Wat het niet doet, is zijn koudvervormde sterkte door de las heen behouden. De warmte-beïnvloede zone wordt gegloeid door de lascyclus — de koudversteviging wordt lokaal verwijderd en de HAZ keert terug naar de O toestand. In de praktijk behoudt een H32-constructie ongeveer 70–75% van de vloeigrens van het moedermateriaal over de verzachte band, waarbij de vloeigrens daalt van ~210–230 MPa naar ~115–145 MPa.
De ontwerpregel volgt direct: dimensioneer gelaste 5086-constructies op de eigenschappen van de gegloeide HAZ, niet op de eigenschappen van de moedertemper. Een verbinding berekend op 230 MPa vloeigrens zal belasting dragen in een zone die bezwijkt bij ongeveer 130 MPa. AWS D1.2 publiceert toelaatbare spanningen voor dit doel en is de referentie om mee te werken.
Toevoegmateriaalkeuze is de andere helft van de verbinding:
- ER5183 — de gebruikelijke eerste keuze voor het lassen van 5086 aan zichzelf. Beste sterkteovereenkomst met het basismetaal en goed corrosiegedrag in maritieme toepassingen.
- ER5356 — het algemene 5xxx-toevoegmateriaal. Iets lagere sterkte in lastoestand dan 5183, breed verkrijgbaar, acceptabel voor de meeste niet-kritische verbindingen.
- ER5556 — hogere sterkte in lastoestand dan 5356, gebruikt waar verbindingssterkte bepalend is en toevoegmateriaal met hoger magnesium acceptabel is.
Alles hierboven veronderstelt schoon materiaal. Aluminiumoxide, olie en — cruciaal — ingebedde ijzerdeeltjes van gedeeld gereedschap zijn de hoofdoorzaken van de meeste las- en coatingfouten. Toegewijde roestvrijstalen borstels en gescheiden behandeling van koolstofstaal zijn niet optioneel. De keuze van toevoegmateriaal wordt in meer detail behandeld in onze gids voor aluminium lasdraad.
Vormen, bewerken en afwerken
Vormgeving is het beste in O en werkbaar in H32, met buigstralen die moeten toenemen naarmate de hardheid van de temper stijgt. 5086 is over het algemeen iets vergevingsgezinder dan 5083 bij complexe vervorming, wat een van de redenen is waarom het wordt gespecificeerd voor bovenbouw en tankwerk. Verwacht meer terugvering dan 5052 en plan de buigtoeslag dienovereenkomstig.
Bewerking bewerkbaarheid redelijk tot goed. Hardere tempers (H32, H34) snijden schoner met betere spaanderbreking dan zacht O-materiaal, dat de neiging heeft kleverig te zijn. Carbidegereedschap, positieve spaanhoekgeometrie en royale snijvloeistof zijn de standaardaanbevelingen. Het is niet in dezelfde klasse als 6061 of 2011, en werkplaatsen die offreren tegen vrij verspanende legeringen zullen het verschil merken.
Anodiseren werkt, maar functioneel eerder dan decoratief. 5086 anodiseert tot een harder, beschermender oppervlak; het geeft niet het heldere, uniforme uiterlijk van 5005 of 6063, en het hogere magnesiumgehalte maakt kleurmatch tussen batches moeilijker te handhaven. Specificeer het voor bescherming, niet voor uiterlijk. Onze kwaliteitsgids voor anodiseren behandelt waar deze afwerkingen misgaan.
Waar 5086 wordt gebruikt
Maritiem en scheepsbouw is de ankerapplicatie: rompbeplating op kleine en middelgrote vaartuigen, dekken, schotten, bovenbouwen, gangboorden, masten en brandstof- en watertanks. 5083 wint doorgaans de ondergedompelde onderromp; 5086 wint de bovenbouw, waar meer vervorming en meer lassen en minder hydrostatische belasting is.
Drukvaten en tanks — 5086 is een standaardmateriaal voor niet-gestookte gelaste drukvaten onder ASME Section VIII, en voor wegtransporttanks voor brandstof, water en een reeks chemicaliën die aluminium niet aantasten. Het gedrag bij lage temperatuur is hier van belang: in tegenstelling tot koolstofstaal heeft het geen ductiel-bros overgang, en het behoudt taaiheid tot cryogene temperaturen, wat de reden is waarom het voorkomt in LNG-gerelateerde en gekoelde toepassingen.
Vervoer omvat vrachtwagen- en traileropbouwen, kiepcarrosserieën, railcarpanelen en voertuigpantser. De H131 temper van 5086 is gekwalificeerd volgens MIL-DTL-46027 voor licht gepantserde voertuigen — een niche maar reële specificatie die weinig andere 5xxx-legeringen dragen.
Overig constructiewerk omvat onderdelen van boorplatforms, kustconstructies, TV- en zendmasten, en cryogene of niet-magnetische apparatuurbehuizingen, waar het niet-magnetische karakter van de legering een functionele vereiste is rather dan een bonus.
5086 vs 5083, 5052 en 6061
5083 en 5086 worden vaak uitwisselbaar geoffreerd, en dat zijn ze niet. Het verschil is ongeveer 10–15% sterkte ingeruild tegen vervormbaarheid, lasbaarheid en kosten.
| Eigendom | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| Belangrijkste legeringselementen | Mg 3,5–4,5%, Mn 0,2–0,7% | Mg 4,0–4,9%, Mn 0,4–1,0% | Mg 2,2–2,8% | Mg 0,8–1,2%, Si 0,4–0,8% |
| Treksterkte (MPa, typisch) | 275 – 345 (H32) | 300 – 350 (H32) | 210 – 260 (H32) | ~310 (T6) |
| Vloeigrens (MPa, typisch) | 195 – 240 (H32) | 215 – 260 (H32) | 160 – 195 (H32) | ~275 (T6) |
| Rek (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| Dichtheid (g/cm³) | 2.66 | 2.66 | 2.68 | 2.70 |
| Thermische geleidbaarheid (W/m·K) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| Warmtebehandelbaar | Nee | Nee | Nee | Ja |
| Mariene corrosie | Uitstekend | Uitstekend | Goed | Matig |
| Relatieve kosten vs 5052 | Matige meerprijs | Hogere meerprijs | Basislijn | Onder |
Kiezen tussen 5086 en 5083 is meestal één vraag: is sterkte of vervaardigbaarheid de beperkende factor?
- Kies 5083 waar sterkte bepalend is — rompbeplating onder water, primaire offshore-constructie, cryogene toepassing, drukvaten waar een hogere toelaatbare spanning volgens ASME het mogelijk maakt de wand dunner te maken, of overal waar een classificatiemaatschappij maximale marge wenst. Volledige gegevens staan in onze 5083 aluminium gids.
- Kies 5086 waar vervaardigbaarheid bepalend is — gelaste bovenbouw en tanks, onderdelen die strakkere buigingen vereisen dan 5083 toelaat, secundaire constructie, of een project waar de meerprijs van 5083 sterkte koopt die het ontwerp niet benut.
Het gebruikelijke antwoord bij grotere vaartuigen is beide: 5083-H116 onder de waterlijn, 5086-H116 voor de bovenromp en dekken, 5086-H32 voor droge interieurstructuren. Die combinatie komt doorgaans enkele procenten onder een volledig 5083-constructie uit zonder iets in te leveren op het gebied van gebruik.
5052 is de keuze wanneer noch sterkte noch maritieme certificering vereist is en vervormbaarheid of kosten leidend zijn — zie de 5052 aluminium gids. 6061 wint wanneer het onderdeel wordt verspaand in plaats van gelast en warmtebehandelbare sterkte nodig heeft; de gelaste sterkte en zeewaterprestaties zijn beide slechter dan die van 5086. Details in de 6061 aluminiumgids.
Wanneer 5086 de verkeerde keuze is
De omstandigheden zijn belangrijker dan de toepassingslabels, daarom is dit geschreven als omstandigheden in plaats van een lijst met onderdelen.
Specificeer 5086 wanneer:
- De constructie is gelast en ziet zeewater of maritieme atmosfeer, en H116 of H321 staat op de order.
- Het onderdeel meer vervormbaarheid nodig heeft dan 5083 toelaat, terwijl maritieme corrosieprestaties behouden blijven.
- Het ontwerp sterkte-adequaat is op 5086-niveau en de meerprijs van 5083 niets oplevert.
- De bedrijfstemperatuur onder 65 °C blijft, of de warme zones geïsoleerd zijn.
- Taaiheid bij lage temperatuur vereist is — cryogene of gekoelde toepassing waar koolstofstaal bros zou worden.
Kijk elders wanneer:
- Aanhoudend gebruik boven ~65 °C in een corrosieve omgeving. Beta-fase-sensibilisering is niet omkeerbaar; gebruik 5052 of 6061.
- Decoratief anodiseren de afwerking is. 5086 anodiseert beschermend, niet decoratief — 5005 of 6063 is de juiste keuze.
- Het onderdeel hoofdzakelijk uit massief materiaal wordt verspaand bij hoge volumes. 6061 of 2011 werken sneller en goedkoper.
- Pieksterkte de eis is en lassen minimaal is. 6061-T6 of 7075-T651 presteert beter dan elke 5xxx-legering.
- De constructie 5086 koppelt aan staal of koperlegeringen zonder isolatie en zonder opofferingsbescherming. Galvanische aantasting zal het faalmechanisme zijn.
Over de gehele 5xxx-familie bekeken, de maritieme kwaliteit aluminium het overzicht behandelt hoe 5052, 5083 en 5086 de toepassingen onderling verdelen.
Normen, equivalenten en documentatie
| Standaard | Toepassingsgebied |
|---|---|
| ASTM B209 | Aluminium en aluminiumlegering plaat en dikplaat |
| ASTM B928/B928M | Hoog-magnesium plaat en dikplaat voor maritieme toepassing (definieert H116 / H321) |
| ASTM B221 | Geëxtrudeerde staaf, stang, draad, profielen en buis |
| ASTM B210 / B241 | Naadloze en gelaste buis en pijp |
| ASME SB-209 | Drukvatgebruik van 5086 plaat en dikplaat |
| AWS A5.10 / D1.2 | Classificatie van toevoegmateriaal en ontwerp van constructielassen |
| EN 485 / EN 573 | Europese eisen voor plaat, band, dikplaat en samenstelling |
| MIL-DTL-46027 | Pantsergraad 5086 (H131) |
Equivalente aanduidingen: UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
Voor inkoop zijn drie documenten van belang. Een mill test certificate (MTC) volgens EN 10204 3.1 zou standaard moeten zijn bij elke bestelling — het koppelt de mechanische waarden en het warmtenummer aan het materiaal dat u in handen heeft. ASTM B928 bij bestelling zijn de resultaten van de exfoliatie- en interkristallijne corrosietest vereist, niet alleen een verklaring van overeenstemming. Inspectie door een derde partij (SGS of gelijkwaardig) is de moeite waard om toe te voegen wanneer het materiaal bestemd is voor geklasseerde maritieme constructies. Goedkeuringen van classificatiemaatschappijen (DNV, ABS, LR, CCS) worden per project geregeld in plaats van generiek aangehouden — breng dit vroeg ter sprake bij uw werf, want de doorlooptijd voor goedkeuring is doorgaans langer dan de doorlooptijd voor materiaal.
Praktische aandachtspunten voor de inkooporder: vermeld de temper expliciet, vermeld de geldende norm (B209 of B928 — deze zijn niet uitwisselbaar), vermeld dikte en tolerantie in plaats van een nominale maat, benoem het oppervlak en eventuele beschermfolie, en voeg de testvereisten bij. De meeste problemen met 5086 zijn specificatieproblemen, geen metallurgische problemen.
Werken met Linsy Aluminum
Linsy Aluminum levert 5086 aluminium als plaat en sheet in O, H111, H112, H32, H34, H116 en H321, en als staf in H111 en H112 — staf wordt niet geproduceerd in de maritieme tempers, aangezien H116 en H321 specificaties voor vlakgewalst materiaal zijn. De eigen capaciteit omvat CNC-bewerking, lassen, lasersnijden en oppervlakteafwerking; smeden wordt gecoördineerd via partnerprocesfaciliteiten in plaats van in-house uitgevoerd, dus houd daar rekening mee in de planning als uw onderdeel dit vereist.
Elke zending gaat vergezeld van een mill test certificate (MTC), en SGS-testen kunnen op verzoek worden geregeld. Wij verstrekken niet standaard certificaten van classificatiemaatschappijen — waar goedkeuring door DNV, ABS, LR of CCS vereist is, bevestig dit vroeg met uw werf en wij werken volgens het goedkeuringstraject van het project. Voor niet-voorraadafmetingen is de typische doorlooptijd 10–60 dagen, en wij ondersteunen lage minimale bestelhoeveelheden voor proef- en prototypebouw.
Stuur uw tekening of specificatie en wij bevestigen de beschikbare tempers, maten, toleranties en documentatie, en signaleren alles in de gebruiksomstandigheden dat op een andere legering wijst.
Conclusie
5086 verdient zijn plaats als het praktische midden van het maritieme 5xxx-assortiment: meer sterkte dan 5052, meer vervormbaarheid en lasbaarheid dan 5083, en uitstekende zeewatercorrosiebestendigheid in de tempers die daarvoor zijn getest. De drie dingen die bepalen of het geschikt is voor een toepassing zijn de temper op de order, het plafond van 65 °C, en hoe de lasverbinding is ontworpen rond HAZ-verzwakking. Doe die goed en 5086 is een vergevingsgezinde, goed gedocumenteerde legering met decennia aan dienstervaring. Doe ze verkeerd — H32 gespecificeerd voor ondergedompelde dienst, langdurig warm bedrijf, of een las gedimensioneerd op basis van de sterkte van het moedermateriaal — en het falen zal lijken op een materiaalprobleem terwijl het een specificatieprobleem was.
Veelgestelde vragen
Is 5086 sterker dan 5083?
Nee. 5083 heeft ruwweg 10–15% meer trek- en vloeisterkte vanwege het hogere magnesiumgehalte (4,0–4,9% versus 3,5–4,5%). 5086 ruilt die marge in voor betere vervormbaarheid, gemakkelijker lassen en doorgaans lagere materiaalkosten. Waar het ontwerp de extra sterkte van 5083 niet nodig heeft, is 5086 de economischere keuze.
Wat is de 65 °C-limiet voor 5086?
Langdurig gebruik boven ongeveer 65 °C (150 °F) kan ertoe leiden dat magnesium zich op korrelgrenzen afscheidt als de bètafase (Al₃Mg₂), die anodisch is ten opzichte van het omringende metaal en de legering vatbaar maakt voor interkristallijne corrosie, exfoliatie en spanningscorrosie. De verandering is niet omkeerbaar door warmtebehandeling. De tempers H116 en H321 zijn verwerkt en getest om dit te weerstaan, maar het temperatuurplafond blijft van toepassing.
Verliest 5086 sterkte bij het lassen?
Ja, in de warmte-beïnvloede zone. 5086 is niet warmtebehandelbaar, dus de lascyclus gloeit de koude vervorming plaatselijk uit en de HAZ keert terug naar de O-toestand — een H32-samenstelling behoudt ruwweg 70–75% van de vloeisterkte van het moedermateriaal over die zone, waarbij de vloeigrens daalt van ~210–230 MPa naar ~115–145 MPa. Gelaste constructies moeten worden gedimensioneerd op de eigenschappen van de gegloeide HAZ volgens AWS D1.2, niet op de waarden van de moedertemper.
Welke toevoerdraad moet ik gebruiken voor 5086?
ER5183 is doorgaans de eerste keuze voor het lassen van 5086 aan zichzelf, met de beste sterkteovereenkomst met het basismetaal en goed maritiem corrosiegedrag. ER5356 is het algemene alternatief en heeft een iets lagere sterkte in gelaste toestand. ER5556 wordt gespecificeerd waar de verbindingssterkte bepalend is en een toevoermateriaal met hoger magnesiumgehalte acceptabel is.
Is 5086 geschikt voor drukvaten?
Ja. 5086 is een standaardmateriaal voor niet-gestookte gelaste drukvaten onder ASME Section VIII, geleverd volgens ASME SB-209, en het wordt veel gebruikt voor wegtransporttanks en chemische opslagtanks. Het heeft geen ductiel-bros overgang, dus het presteert ook goed bij lage temperaturen. 5083 heeft de voorkeur waar een hogere toelaatbare spanning een dunnere wand mogelijk maakt.
Kan 5086 worden geanodiseerd?
Ja, maar voor bescherming in plaats van uiterlijk. Het anodiseert tot een harder, corrosiebestendiger oppervlak, maar het hoge magnesiumgehalte maakt de afwerking minder helder en uniform dan 5005 of 6063, en kleurconsistentie tussen batches is moeilijker te handhaven. Voor decoratieve geanodiseerde onderdelen kunt u beter 5005 of 6063 specificeren.






