


Czym jest aluminium 5086
5086 należy do rodziny aluminium–magnez. Magnez jest głównym pierwiastkiem stopowym i źródłem zarówno wytrzymałości z roztworu stałego, jak i odporności na działanie wody morskiej; mangan i chrom są celowymi dodatkami, które kontrolują strukturę ziarna i ograniczają korozję międzykrystaliczną. Zawartość miedzi jest utrzymywana na poziomie maksymalnie 0,10%%, ponieważ nawet niewielkie ilości pogarszają odporność na korozję chlorkową.
Ponieważ nie jest obrabialny cieplnie, 5086 nie może być umacniany przez przesycanie i starzenie. Jego wytrzymałość pochodzi z obróbki na zimno, wyrażonej w stanach H, oraz z magnezu utrzymywanego w roztworze stałym. Ten jeden fakt determinuje większość jego zachowania inżynierskiego:
- Spawanie nie wymaga obróbki cieplnej po spawaniu — nie ma wydzieleń do rozpuszczenia ani ponownego utworzenia.
- Spawanie zmiękcza strefę wpływu ciepła — obróbka na zimno jest lokalnie wyżarzana. Patrz sekcja dotycząca spawania, ponieważ jest to punkt, który większość kart danych podaje błędnie.
- Wybór stanu to wybór wytrzymałości. Zamawianie “5086” bez określenia stanu pozostawia hutę w sytuacji zgadywania.
Dla wyrobów płaskowalcowanych obowiązującymi specyfikacjami są ASTM B209 (blacha i płyta) oraz ASTM B928/B928M (blacha i płyta wysokomagnezowa do zastosowań morskich, gdzie zdefiniowano i badano stany H116 i H321). Rury i przewody podlegają ASTM B210/B221/B241, a prace dotyczące zbiorników ciśnieniowych odwołują się do ASME SB-209. Międzynarodowe odpowiedniki to EN AW-5086 / AlMg4 / 3.3545 oraz UNS A95086.
Skład chemiczny 5086
Poniższe limity są zgodne z ASTM B209. Krzem, żelazo, miedź, cynk i tytan są kontrolowanymi zanieczyszczeniami, a nie dodatkami funkcjonalnymi — w szczególności krzem nie “poprawia podatności na formowanie”, a traktowanie go jako zmiennej projektowej jest częstym błędem w odczytywaniu tabel składu.
| Element | Waga % | Rola w stopie |
|---|---|---|
| Magnez (Mg) | 3.5 – 4.5 | Główny wzmacniacz; determinuje odporność na korozję w wodzie morskiej |
| Mangan (Mn) | 0.20 – 0.70 | Kontrola struktury ziarna, odpowiedź na umocnienie odkształceniowe |
| Chrom (Cr) | 0.05 - 0.25 | Ogranicza korozję międzykrystaliczną i rozrost ziarna |
| Krzem (Si) | maks. 0,40 | Zanieczyszczenie — kontrolowane, nie funkcjonalne |
| Żelazo (Fe) | 0,50 maks. | Zanieczyszczenie — nadmierne poziomy pogarszają ciągliwość |
| Miedź (Cu) | 0,10 maks | Zanieczyszczenie — utrzymywane na niskim poziomie w celu ochrony odporności na korozję |
| Cynk (Zn) | 0,25 maks | Zanieczyszczenie |
| Tytan (Ti) | 0,15 maks | Rozdrobnienie ziarna podczas odlewania |
| Inne (każdy / łącznie) | 0,05 / 0,15 maks. | — |
| Aluminium (Al) | Reszta | Metal nieszlachetny |
Zakres magnezu jest wartością wartą zapamiętania. Przy 3,5–4,5%% 5086 znajduje się wokół progu ~3,5%%, powyżej którego magnez może wytrącać się na granicach ziaren jako faza beta (Al₃Mg₂) podczas długotrwałej eksploatacji w podwyższonej temperaturze. To jest mechanizm stojący za omawianym później ograniczeniem temperatury i dlatego wybór stanu w tym stopie nie jest kwestią kosmetyczną.
Właściwości fizyczne
| Nieruchomość | Wartość |
|---|---|
| Gęstość | 2,66 g/cm³ (0,096 lb/in³) |
| Zakres topnienia | 574 – 638 °C (1 065 – 1 180 °F) |
| Przewodność cieplna | 117 – 127 W/m·K przy 25 °C (zależnie od stanu) |
| Przewodność elektryczna | 29 – 31%% IACS przy 20 °C |
| Współczynnik rozszerzalności cieplnej | 23,8 × 10⁻⁶ /°C (20–100 °C) |
| Ciepło właściwe | ~900 J/kg-K |
| Moduł sprężystości (rozciąganie) | 71 GPa (10 300 ksi) |
| Współczynnik Poissona | 0.33 |
Dwie z tych liczb decydują o więcej niż pozostałe. Przewodność cieplna jest zauważalnie niższa niż ~138 W/m·K dla 5052, co ma znaczenie dla spawanych radiatorów i każdej części, od której oczekuje się odprowadzania ciepła. A współczynnik rozszerzalności 23,8 × 10⁻⁶ /°C jest wystarczająco wysoki, że długie odcinki aluminium w zespole z mieszanych materiałów wymagają uwzględnienia luzu na rozszerzalność — szczegół, który po zignorowaniu objawia się jako wyboczone panele pokładowe.
Właściwości mechaniczne w zależności od stanu utwardzenia
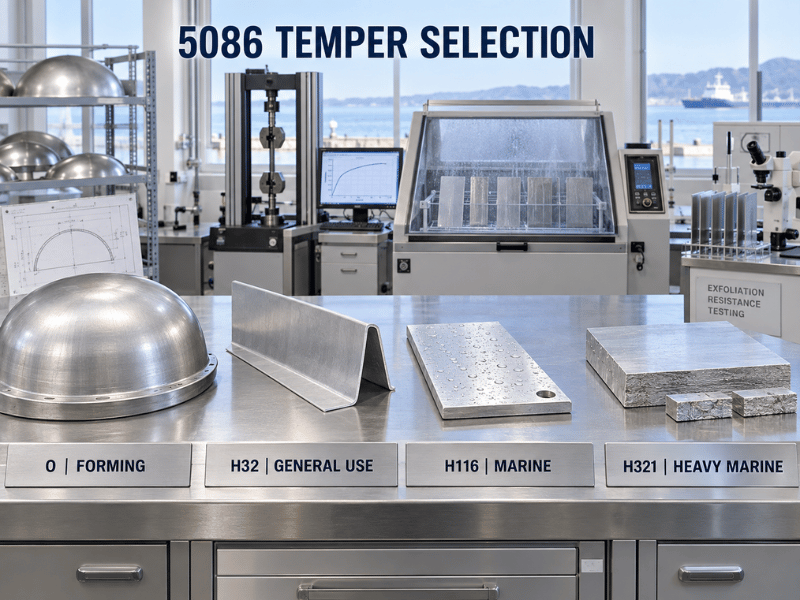
Poniższe wartości są typowymi zakresami dla blachy i płyty; gwarantowane minima różnią się w zależności od grubości i specyfikacji, a liczbami decydującymi o odbiorze są te na świadectwie badania wyrobu. Należy zauważyć, że H32 i H116 są zbliżone wytrzymałościowo — różnica między nimi dotyczy badań korozyjnych, a nie właściwości mechanicznych.
| Temperament | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Typowe zastosowanie |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | Głębokie tłoczenie, formowane dna, wirujące dennice zbiorników |
| H111 | ~275 | ~125 | ≥ 12 | Lekko obrobione części konstrukcyjne |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | Gruba płyta, części obrabiane maszynowo, kształty w stanie po wytworzeniu |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | Ogólne panele morskie, nadwozia ciężarówek, panele przyczep |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | Wytrzymalsze konstrukcje płaskie |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | Poszycie kadłuba, pokłady, zanurzona konstrukcja morska |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | Gruba blacha morska wymagająca odporności na złuszczanie |
ASTM B928 ustala minimalny poziom akceptacji dla blachy morskiej na 240 MPa wytrzymałości na rozciąganie / 195 MPa granicy plastyczności / 10% wydłużenia dla 5086-H116 i H321 w zakresie 3–50 mm. Te minima są niższe niż typowe wartości podane powyżej, ponieważ muszą być spełnione w całym zakresie grubości — nie należy używać wartości typowych jako minimum projektowego ani minimów B928 do szacowania, co faktycznie dostarczy cienka taśma walcowana.
Do czego faktycznie służy każdy stan
O jest wyżarzany i całkowicie miękki. Jest to stan do głębokiego tłoczenia, gięcia o małym promieniu oraz wirowanych lub formowanych den zbiorników; jeśli część wymaga znacznego odkształcenia plastycznego, zaczyna się od tego stanu. H111 oraz H112 to stany lekko umocnione lub w stanie po wytworzeniu, w których właściwości mechaniczne nie są wymaganiem kontrolującym — powszechne na grubych blachach przeznaczonych do obróbki skrawaniem.
H32 to uniwersalny koń roboczy, około 20% mocniejszy niż 5052-H32 i domyślny wybór dla niezanurzonych paneli morskich, nadwozi pojazdów i ram przemysłowych. H34 zapewnia większą wytrzymałość przy rzeczywistej utracie plastyczności.
H116 oraz H321 to stany morskie, a rozróżnienie ma większe znaczenie, niż sugeruje kolumna wytrzymałości. Oba są przetwarzane w celu kontroli wydzielania na granicach ziaren i muszą przejść badania na złuszczanie i korozję międzykrystaliczną zgodnie z ASTM B928. H116 jest umacniany odkształceniowo i stabilizowany; H321 jest umacniany odkształceniowo, a następnie stabilizowany termicznie, co daje bardziej przewidywalne zachowanie w grubych przekrojach. Dla wszystkiego, co ma stały kontakt z wodą morską, jednym z tych dwóch stanów jest specyfikacja — H32 nie jest zamiennikiem, nawet jeśli liczby wytrzymałości wyglądają podobnie.
Odporność na korozję i limit 65 °C
5086 tworzy gęstą, samonaprawiającą się warstwę tlenku glinu, a połączenie wysokiej zawartości magnezu z niemal zerową zawartością miedzi daje mu doskonałe właściwości w wodzie morskiej, atmosferze morskiej i wielu chemikaliach przemysłowych. Niepomalowana blacha kadłubowa 5086 ma dziesięciolecia historii eksploatacji. Długoterminowe badania ekspozycji morskiej wykazują niską utratę właściwości mechanicznych po dziesięciu latach.
Ograniczenie jest termiczne i jest to jedyne ograniczenie, które zaskakuje projekty.
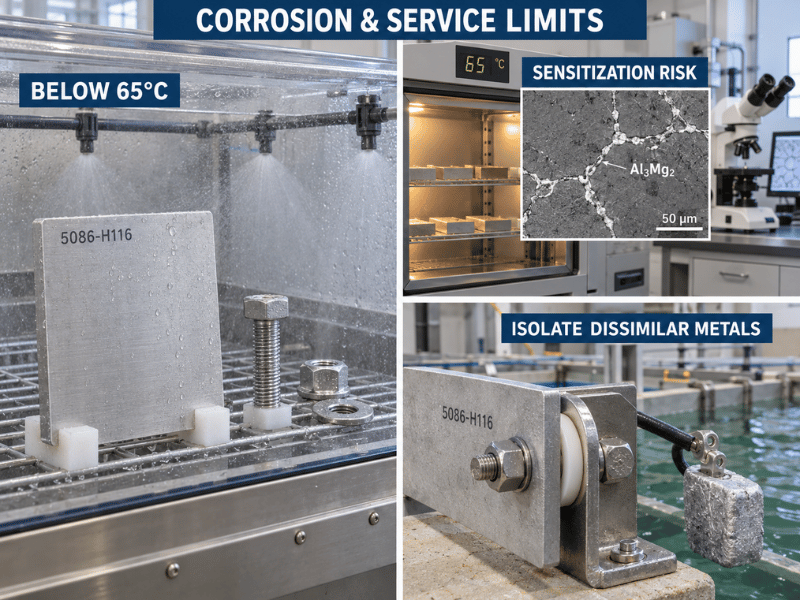
Powyżej około 65 °C (150 °F) w ciągłej eksploatacji magnez w roztworze stałym może wydzielać się na granicach ziaren jako faza beta (Al₃Mg₂). Ta sieć jest anodowa względem otaczającej osnowy, więc stop staje się podatny na korozję międzykrystaliczną, złuszczanie i pękanie korozyjne naprężeniowe. Proces zależy od czasu i temperatury i nie jest odwracalny — blacha, która uległa uczuleniu, nie może zostać odzyskana przez obróbkę cieplną.
Praktyczne konsekwencje:
- Trzymać 5086 z dala od nieizolowanych przewodów wydechowych, gorących punktów w siłowni i urządzeń procesowych, które przebywają powyżej 65 °C.
- Dla eksploatacji w podwyższonej temperaturze należy określić H116 lub H321 i podać temperaturę eksploatacji w zapytaniu, aby huta mogła dostarczyć zgodnie z właściwą praktyką stabilizacji.
- Tam, gdzie ciągłe temperatury powyżej 65 °C są nieuniknione, należy rozważyć stop o niższej zawartości magnezu (5052) lub stop umacniany wydzieleniowo (6061), zamiast próbować obejść problem uczulenia.
Korozja galwaniczna to drugie zastrzeżenie. 5086 jest anodowy względem stali, stali nierdzewnej i stopów miedzi; w zespole z mieszanych metali z obecnym elektrolitem poświęci się. Należy izolować połączenie lub zainstalować anody sacrificialne — jest to problem projektowy, a nie wada materiału.
Spawanie 5086
5086 dobrze się spawa metodami GMAW (MIG) i GTAW (TIG), nie wykazuje istotnej skłonności do pękania na gorąco, nie wymaga podgrzewania wstępnego cienkich przekrojów i nie wymaga obróbki cieplnej po spawaniu. Jest to naprawdę doskonała spawalność i dlatego stop dominuje w spawanych konstrukcjach morskich.
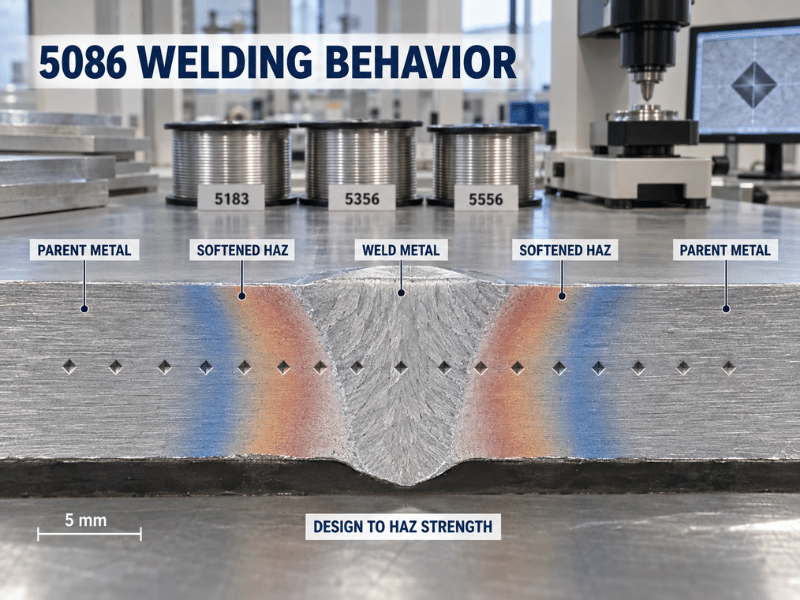
Nie zachowuje jednak wytrzymałości po odkształceniu na zimno przez spoinę. Strefa wpływu ciepła jest wyżarzana przez cykl spawania — umocnienie odkształceniowe jest miejscowo usuwane, a HAZ powraca w kierunku stanu O W praktyce zespół w stanie H32 zachowuje około 70–75% granicy plastyczności materiału rodzimego w poprzek zmiękczonego pasma, przy czym granica plastyczności spada z ~210–230 MPa w kierunku ~115–145 MPa.
Reguła projektowa wynika bezpośrednio: wymiarować spawaną konstrukcję z 5086 na właściwościach wyżarzonej HAZ, a nie na właściwościach stanu materiału rodzimego. Połączenie obliczone na 230 MPa granicy plastyczności będzie przenosić obciążenie w strefie, która płynie przy około 130 MPa. AWS D1.2 publikuje naprężenia dopuszczalne do tego celu i jest referencją, na której należy się opierać.
Dobór materiału dodatkowego to druga połowa połączenia:
- ER5183 — zwykle pierwszy wybór do spawania 5086 ze sobą. Najbliższe dopasowanie wytrzymałości do metalu rodzimego i dobre zachowanie korozyjne w eksploatacji morskiej.
- ER5356 — uniwersalny materiał dodatkowy 5xxx. Nieco niższa wytrzymałość w stanie po spawaniu niż 5183, szeroko dostępny, akceptowalny dla większości połączeń niekrytycznych.
- ER5556 — wyższa wytrzymałość w stanie po spawaniu niż 5356, stosowany tam, gdzie decyduje wytrzymałość połączenia i wyższy materiał dodatkowy z magnezem jest akceptowalny.
Wszystko powyższe zakłada czysty materiał. Tlenek glinu, olej i — co krytyczne — osadzone cząstki żelaza z współdzielonego oprzyrządowania są głównymi przyczynami większości awarii spoin i powłok. Dedykowane szczotki ze stali nierdzewnej i oddzielne obchodzenie się ze stalą węglową nie są opcjonalne. Wybór materiału dodatkowego jest omówiony bardziej szczegółowo w naszym przewodniku po drucie do spawania aluminium.
Formowanie, obróbka skrawaniem i wykończenie
Formowanie jest najlepszy w stanie O i obrabialny w H32, z promieniami gięcia, które muszą się zwiększać wraz ze wzrostem twardości stanu. 5086 jest ogólnie nieco bardziej wyrozumiały niż 5083 w złożonym formowaniu, co jest jednym z powodów, dla których jest specyfikowany do nadbudówek i konstrukcji zbiorników. Należy oczekiwać większego odprężenia sprężystego niż w 5052 i odpowiednio zaplanować naddatek na gięcie.
Obróbka skrawaniem wskaźniki od dostatecznych do dobrych. Twardsze stany (H32, H34) skrawają się czyściej z lepszym łamaniem wióra niż miękki materiał O, który ma tendencję do bycia ciągliwym. Narzędzia z węglików spiekanych, geometria o dodatnim kącie natarcia i obfite płyny chłodzące to standardowe zalecenia. Nie jest to ta sama klasa co 6061 lub 2011, a warsztaty wyceniające w porównaniu do stopów łatwo skrawalnych zauważą różnicę.
Anodowanie działa, ale funkcjonalnie, a nie dekoracyjnie. 5086 anoduje się na twardszą, bardziej ochronną powierzchnię; nie daje jasnego, jednolitego wyglądu 5005 lub 6063, a wyższa zawartość magnezu utrudnia utrzymanie zgodności koloru między partiami. Należy go specyfikować dla ochrony, a nie dla wyglądu. Nasz przewodnik po jakości anodowania omawia, gdzie te wykończenia zawodzą.
Gdzie stosuje się 5086
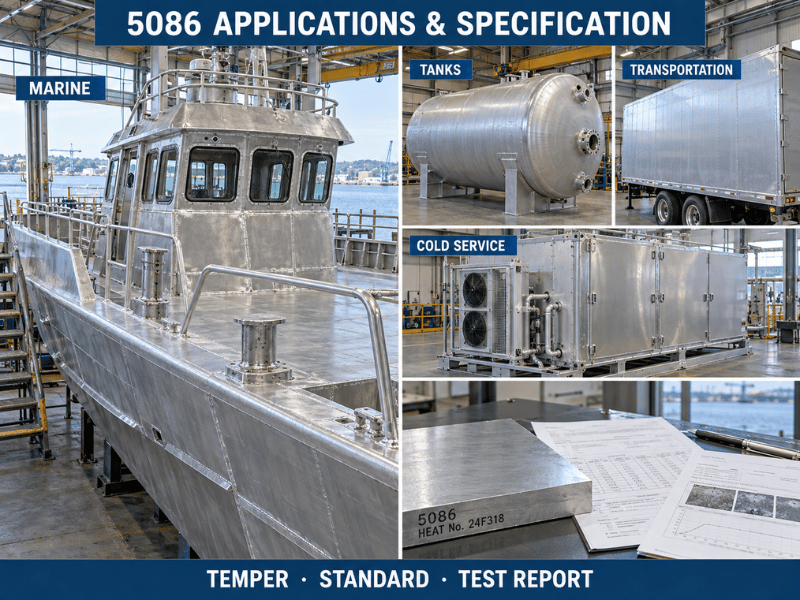
Morski i stoczniowy to aplikacja kotwiczna: poszycie kadłuba małych i średnich jednostek, pokłady, grodzie, nadbudówki, trap, maszty oraz zbiorniki paliwa i wody. 5083 ma tendencję do wygrywania zanurzonego dolnego kadłuba; 5086 wygrywa górną konstrukcję, gdzie jest więcej formowania i więcej spawania, a mniej obciążenia hydrostatycznego.
Zbiorniki ciśnieniowe i zbiorniki magazynowe — 5086 jest standardowym materiałem dla niespalonych spawanych zbiorników ciśnieniowych zgodnie z ASME Section VIII oraz dla cystern drogowych przewożących paliwo, wodę i szereg chemikaliów, które nie atakują aluminium. Jego zachowanie w niskich temperaturach ma tu znaczenie: w przeciwieństwie do stali węglowej nie ma przejścia ciągliwo-kruchego i zachowuje udarność aż do temperatur kriogenicznych, dlatego pojawia się w zastosowaniach związanych z LNG i chłodniczych.
Transport obejmuje nadwozia ciężarówek i przyczep, skrzynie wywrotki, panele wagonów kolejowych i pancerze pojazdów. Stan H131 5086 jest kwalifikowany do MIL-DTL-46027 dla lekkich pojazdów opancerzonych — niszowa, ale realna specyfikacja, którą nosi niewiele innych stopów 5xxx.
Inne konstrukcje obejmuje komponenty wież wiertniczych, konstrukcje przybrzeżne, wieże telewizyjne i przekaźnikowe oraz obudowy urządzeń kriogenicznych lub niemagnetycznych, gdzie niemagnetyczny charakter stopu jest wymogiem funkcjonalnym, a nie dodatkowym atutem.
5086 vs 5083, 5052 i 6061
5083 i 5086 są często cytowane zamiennie, a nie powinny być. Różnica polega na około 10–15% wytrzymałości wymienianej na odkształcalność, spawalność i koszt.
| Nieruchomość | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| Główne dodatki stopowe | Mg 3,5–4,5%, Mn 0,2–0,7% | Mg 4,0–4,9%, Mn 0,4–1,0% | Mg 2,2–2,8% | Mg 0,8–1,2%, Si 0,4–0,8% |
| Wytrzymałość na rozciąganie (MPa, typowa) | 275 – 345 (H32) | 300 – 350 (H32) | 210 – 260 (H32) | ~310 (T6) |
| Granica plastyczności (MPa, typowa) | 195 – 240 (H32) | 215 – 260 (H32) | 160 – 195 (H32) | ~275 (T6) |
| Wydłużenie (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| Gęstość (g/cm³) | 2.66 | 2.66 | 2.68 | 2.70 |
| Przewodność cieplna (W/m·K) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| Podatność na obróbkę cieplną | Nie | Nie | Nie | Tak |
| Korozja morska | Doskonały | Doskonały | Dobry | Umiarkowany |
| Koszt względny vs 5052 | Umiarkowana dopłata | Wyższa dopłata | Linia bazowa | Niższy |
Wybór między 5086 a 5083 sprowadza się zwykle do jednego pytania: czy ograniczeniem wiążącym jest wytrzymałość, czy wytwarzanie?
- Wybierz 5083 tam, gdzie decyduje wytrzymałość — poszycie kadłuba zanurzone w wodzie, główna konstrukcja offshore, zastosowania kriogeniczne, zbiorniki ciśnieniowe, gdzie wyższe naprężenie dopuszczalne według ASME pozwala zmniejszyć grubość ścianki, lub wszędzie tam, gdzie towarzystwo klasyfikacyjne wymaga maksymalnego marginesu. Pełne dane znajdują się w naszym przewodniku po aluminium 5083.
- Wybierz 5086 tam, gdzie decyduje wytwarzanie — spawane nadbudówki i zbiorniki, części wymagające ciaśniejszych gięć niż toleruje 5083, konstrukcja wtórna lub projekt, w którym dopłata za 5083 kupuje wytrzymałość, której projekt nie wykorzysta.
Typową odpowiedzią na większych jednostkach jest zastosowanie obu: 5083-H116 poniżej linii wodnej, 5086-H116 na górnym kadłubie i pokładach, 5086-H32 na suchą konstrukcję wnętrza. Taka kombinacja zwykle wypada o kilka procent taniej niż konstrukcja w całości ze 5083, bez rezygnacji z czegokolwiek w eksploatacji.
5052 jest wyborem, gdy ani wytrzymałość, ani certyfikacja morska nie są wymagane, a decyduje odkształcalność lub koszt — zobacz przewodnik po aluminium 5052. 6061 wygrywa, gdy część jest obrabiana mechanicznie, a nie spawana, i wymaga wytrzymałości uzyskiwanej obróbką cieplną; jego wytrzymałość po spawaniu i odporność w wodzie morskiej są obie gorsze niż w przypadku 5086. Szczegóły w Przewodnik po stopie aluminium 6061.
Kiedy 5086 jest złym wyborem
Warunki mają większe znaczenie niż etykiety zastosowań, dlatego zostało to zapisane jako warunki, a nie lista części.
Określ 5086, gdy:
- Konstrukcja jest spawana i ma kontakt z wodą morską lub atmosferą morską, a w zamówieniu wskazano H116 lub H321.
- Część wymaga większej odkształcalności, niż pozwala 5083, przy zachowaniu odporności korozyjnej klasy morskiej.
- Projekt ma wystarczającą wytrzymałość na poziomie 5086, a dopłata za 5083 nie daje niczego.
- Temperatura eksploatacji pozostaje poniżej 65 °C lub strefy ciepłe są izolowane.
- Wymagana jest ciągliwość w niskich temperaturach — zastosowania kriogeniczne lub chłodnicze, gdzie stal węglowa stałaby się krucha.
Szukaj innych rozwiązań, gdy:
- Ciągła eksploatacja przekracza ~65 °C w środowisku korozyjnym. Uczulenie fazą beta jest nieodwracalne; użyj 5052 lub 6061.
- Wykończeniem jest anodowanie dekoracyjne. 5086 anoduje się ochronnie, nie atrakcyjnie — właściwym wyborem jest 5005 lub 6063.
- Część jest przede wszystkim obrabiana mechanicznie z litego materiału w dużej liczbie sztuk. 6061 lub 2011 będą szybsze i tańsze.
- Wymagana jest szczytowa wytrzymałość, a spawanie jest minimalne. 6061-T6 lub 7075-T651 przewyższają każdy stop z serii 5xxx.
- Zespół łączy 5086 ze stalą lub stopami miedzi bez izolacji i bez ochrony poświęcalnej. Korozja galwaniczna będzie mechanizmem awarii.
W całej rodzinie 5xxx morski stop aluminium przegląd opisuje, jak 5052, 5083 i 5086 dzielą między siebie zastosowania.
Normy, odpowiedniki i dokumentacja
| Standard | Zakres |
|---|---|
| ASTM B209 | Blachy i płyty z aluminium i stopów aluminium |
| ASTM B928/B928M | Blachy i płyty wysokomagnezowe do zastosowań morskich (definiują H116 / H321) |
| ASTM B221 | Pręty, druty, profile i rury wyciskane |
| ASTM B210 / B241 | Rury i przewody bezszwowe oraz spawane |
| ASME SB-209 | Zastosowanie blach i płyt 5086 do zbiorników ciśnieniowych |
| AWS A5.10 / D1.2 | Klasyfikacja metalu dodatkowego i projektowanie spoin konstrukcyjnych |
| EN 485 / EN 573 | Wymagania europejskie dotyczące blach, taśm, płyt i składu |
| MIL-DTL-46027 | 5086 klasy pancernej (H131) |
Oznaczenia równoważne: UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
Przy zamówieniu trzy dokumenty mają kluczowe znaczenie. A atest hutniczy (MTC) zgodny z EN 10204 3.1 powinien być standardem przy każdym zamówieniu — wiąże wartości mechaniczne i numer wytopu z materiałem, który otrzymujesz. ASTM B928 zamówienie wymaga wyników badań na korozję warstwową i międzykrystaliczną, a nie tylko oświadczenia o zgodności. Inspekcja strony trzeciej (SGS lub równoważna) jest warta dodania, gdy materiał ma trafić do klasyfikowanej konstrukcji morskiej. Zatwierdzenia towarzystw klasyfikacyjnych (DNV, ABS, LR, CCS) są uzyskiwane indywidualnie dla każdego projektu, a nie posiadane ogólnie — zgłoś to wcześnie swojemu zakładowi, ponieważ czas realizacji zatwierdzenia jest zwykle dłuższy niż czas dostawy materiału.
Praktyczne uwagi do zamówienia: podaj wyraźnie stan obróbki cieplnej, podaj obowiązującą normę (B209 lub B928 — nie są wymienne), podaj grubość i tolerancję zamiast nominalnego wymiaru, określ powierzchnię i ewentualną folię ochronną oraz załącz wymagania dotyczące badań. Większość problemów z 5086 to problemy ze specyfikacją, a nie z metalurgią.
Współpraca z Linsy Aluminum
Linsy Aluminum dostarcza aluminium 5086 jako płyta i blacha w stanach O, H111, H112, H32, H34, H116 i H321 oraz jako pręt w stanach H111 i H112 — pręty nie są produkowane w stanach morskich, ponieważ H116 i H321 to specyfikacje dla wyrobów płaskich walcowanych. Możliwości własne obejmują obróbkę CNC, spawanie, cięcie laserowe i wykańczanie powierzchni; kucie jest koordynowane przez partnerskie zakłady przetwórcze, a nie realizowane we własnym zakresie, więc uwzględnij to w planowaniu, jeśli Twój element tego wymaga.
Każda dostawa zawiera atest hutniczy (MTC), a badania SGS mogą być zorganizowane na życzenie. Nie wystawiamy certyfikatów towarzystw klasyfikacyjnych standardowo — jeśli wymagane jest zatwierdzenie DNV, ABS, LR lub CCS, potwierdź to wcześnie ze swoim zakładem, a my będziemy działać zgodnie ze ścieżką zatwierdzenia projektu. Dla wymiarów niedostępnych w magazynie typowy czas realizacji wynosi 10–60 dni, a my obsługujemy niskie minimalne ilości zamówienia przy budowach próbnych i prototypowych.
Prześlij nam swój rysunek lub specyfikację, a potwierdzimy dostępne stany obróbki cieplnej, rozmiary, tolerancje i dokumentację oraz wskażemy wszystko w warunkach eksploatacji, co wskazuje na inną stopę.
Wnioski
5086 zasługuje na swoje miejsce jako praktyczny środek zakresu morskich stopów 5xxx: większa wytrzymałość niż 5052, większa podatność na formowanie i spawalność niż 5083 oraz doskonała odporność na korozję morską w stanach, które są pod tym kątem badane. Trzy rzeczy decydują o tym, czy nadaje się do danego zadania: stan obróbki cieplnej w zamówieniu, limit 65 °C i sposób zaprojektowania złącza spawanego z uwzględnieniem zmiękczenia strefy wpływu ciepła. Jeśli te kwestie są właściwie dobrane, 5086 jest wybaczającym, dobrze udokumentowanym stopem z dziesięcioleciami zastosowań. Jeśli zostaną dobrane błędnie — H32 określony do pracy zanurzonej, ciągła praca w podwyższonej temperaturze lub spoina zwymiarowana na wytrzymałość metalu rodzimego — awaria będzie wyglądać jak problem materiałowy, gdy w rzeczywistości był to problem ze specyfikacją.
Często zadawane pytania
Czy 5086 jest mocniejszy niż 5083?
Nie. 5083 ma około 10–15% większą wytrzymałość na rozciąganie i granicę plastyczności ze względu na wyższy zakres magnezu (4,0–4,9% w porównaniu z 3,5–4,5%). 5086 wymienia ten margines na lepszą podatność na formowanie, łatwiejsze spawanie i zwykle niższy koszt materiału. Tam, gdzie projekt nie wymaga dodatkowej wytrzymałości 5083, 5086 jest bardziej ekonomicznym wyborem.
Na czym polega limit 65 °C dla 5086?
Ciągła eksploatacja powyżej około 65 °C (150 °F) może powodować wydzielanie magnezu na granicach ziaren w postaci fazy beta (Al₃Mg₂), która jest anodowa względem otaczającego metalu i naraża stop na korozję międzykrystaliczną, warstwową i naprężeniową korozję pękaniową. Zmiana ta nie jest odwracalna poprzez obróbkę cieplną. Stany H116 i H321 są przetwarzane i badane pod kątem odporności na to zjawisko, ale limit temperatury nadal obowiązuje.
Czy 5086 traci wytrzymałość po spawaniu?
Tak, w strefie wpływu ciepła. 5086 nie jest utwardzany wydzieleniowo, więc cykl spawania lokalnie wyżarza zgniot i strefa wpływu ciepła powraca w kierunku stanu O — zespół w stanie H32 zachowuje około 70–75% granicy plastyczności metalu rodzimego w tym pasie, przy spadku granicy plastyczności z ~210–230 MPa w kierunku ~115–145 MPa. Konstrukcję spawaną należy wymiarować na właściwości wyżarzonej strefy wpływu ciepła zgodnie z AWS D1.2, a nie na wartości stanu rodzimego.
Jakiego drutu dodatkowego należy użyć do 5086?
ER5183 jest zwykle pierwszym wyborem do spawania 5086 ze sobą, dając najbliższe dopasowanie wytrzymałości do metalu rodzimego przy dobrej odporności na korozję morską. ER5356 jest alternatywą ogólnego przeznaczenia i ma nieco niższą wytrzymałość w stanie po spawaniu. ER5556 jest określony tam, gdzie decyduje wytrzymałość złącza i akceptowalny jest dodatek o wyższej zawartości magnezu.
Czy 5086 nadaje się do zbiorników ciśnieniowych?
Tak. 5086 jest standardowym materiałem dla nieopalanych spawanych zbiorników ciśnieniowych zgodnie z ASME Section VIII, dostarczanym według ASME SB-209, i jest szeroko stosowany w cysternach drogowych i zbiornikach do przechowywania chemikaliów. Nie ma przejścia ciągliwo-kruchego, więc dobrze sprawdza się również w niskich temperaturach. 5083 jest preferowany tam, gdzie wyższe dopuszczalne naprężenie pozwala na cieńszą ściankę.
Czy 5086 można anodować?
Tak, ale w celu ochrony, a nie wyglądu. Anoduje się do twardszej, bardziej odpornej na korozję powierzchni, ale wysoka zawartość magnezu sprawia, że wykończenie jest mniej jasne i jednolite niż 5005 lub 6063, a zachowanie spójności koloru między partiami jest trudniejsze. Do dekoracyjnych części anodowanych należy wybrać 5005 lub 6063.






