


O que é o Alumínio 5086
O 5086 pertence à família alumínio-magnésio. O magnésio é o principal elemento de liga e a fonte tanto da sua resistência por solução sólida quanto do seu desempenho em água do mar; o manganês e o cromo são adições deliberadas que controlam a estrutura de grãos e limitam o ataque intergranular. O cobre é mantido em no máximo 0,10% porque mesmo pequenas quantidades degradam a resistência à corrosão por cloretos.
Por não ser tratável termicamente, o 5086 não pode ser endurecido por tratamento de solubilização e envelhecimento. Sua resistência vem do trabalho a frio, expresso nos temperamentos H, e do magnésio mantido em solução sólida. Esse único fato determina a maior parte do seu comportamento de engenharia:
- A soldagem não requer tratamento térmico pós-soldagem — não há precipitado a dissolver ou reformar.
- A soldagem amolece a zona afetada pelo calor — o trabalho a frio é recozido localmente. Consulte a seção de soldagem, pois este é o ponto que a maioria das fichas técnicas erra.
- A escolha do temperamento é a escolha da resistência. Pedir “5086” sem um temperamento deixa a usina adivinhar.
Para produtos laminados planos, as especificações aplicáveis são ASTM B209 (chapas finas e grossas) e ASTM B928/B928M (chapas finas e grossas de alto magnésio para serviço marinho, onde os temperamentos H116 e H321 são definidos e testados). Tubos e tubulações enquadram-se na ASTM B210/B221/B241, e trabalhos em vasos de pressão referenciam a ASME SB-209. Equivalentes internacionais são EN AW-5086 / AlMg4 / 3.3545 e UNS A95086.
Composição Química do 5086
Os limites abaixo seguem a ASTM B209. Silício, ferro, cobre, zinco e titânio são impurezas controladas, não adições funcionais — o silício, em particular, não “melhora a conformabilidade”, e tratá-lo como variável de projeto é uma leitura equivocada comum das tabelas de composição.
| Elemento | Peso % | Função na liga |
|---|---|---|
| Magnésio (Mg) | 3.5 – 4.5 | Principal endurecedor; determina a resistência à corrosão em água do mar |
| Manganês (Mn) | 0.20 – 0.70 | Controle da estrutura de grãos, resposta ao encruamento |
| Cromo (Cr) | 0.05 - 0.25 | Limita a corrosão intergranular e o crescimento de grãos |
| Silício (Si) | 0,40 máx | Impureza — controlada, não funcional |
| Ferro (Fe) | 0,50 máx | Impureza — níveis excessivos prejudicam a ductilidade |
| Cobre (Cu) | 0,10 máximo | Impureza — mantida baixa para proteger a resistência à corrosão |
| Zinco (Zn) | 0,25 máximo | Impureza |
| Titânio (Ti) | 0,15 máximo | Refinador de grãos durante a fundição |
| Outros (cada / total) | 0,05 / 0,15 máx. | — |
| Alumínio (Al) | Restante | Metal base |
A faixa de magnésio é o número que vale a pena memorizar. Em 3,5–4,5%, o 5086 situa-se em torno do limiar de ~3,5%, acima do qual o magnésio pode precipitar nos contornos de grão como fase beta (Al₃Mg₂) durante serviço prolongado em temperatura elevada. Esse é o mecanismo por trás do limite de temperatura discutido adiante, e é por isso que a seleção do temperamento não é cosmética nesta liga.
Propriedades físicas
| Propriedade | Valor |
|---|---|
| Densidade | 2,66 g/cm³ (0,096 lb/in³) |
| Faixa de fusão | 574 – 638 °C (1.065 – 1.180 °F) |
| Condutividade térmica | 117 – 127 W/m·K a 25 °C (dependente do temperamento) |
| Condutividade elétrica | 29 – 31% IACS a 20 °C |
| Coeficiente de expansão térmica | 23,8 × 10⁻⁶ /°C (20–100 °C) |
| Capacidade térmica específica | ~900 J/kg-K |
| Módulo de elasticidade (tração) | 71 GPa (10.300 ksi) |
| Coeficiente de Poisson | 0.33 |
Dois desses números decidem mais do que o restante. A condutividade térmica fica notavelmente abaixo dos ~138 W/m·K do 5052, o que importa para dissipadores soldados e qualquer peça que se espere transferir calor. E o coeficiente de expansão de 23,8 × 10⁻⁶ /°C é alto o suficiente para que longos trechos de alumínio em uma montagem de materiais mistos exijam folga de dilatação — um detalhe que se manifesta como painéis de convés empenados quando ignorado.
Propriedades Mecânicas por Têmpera
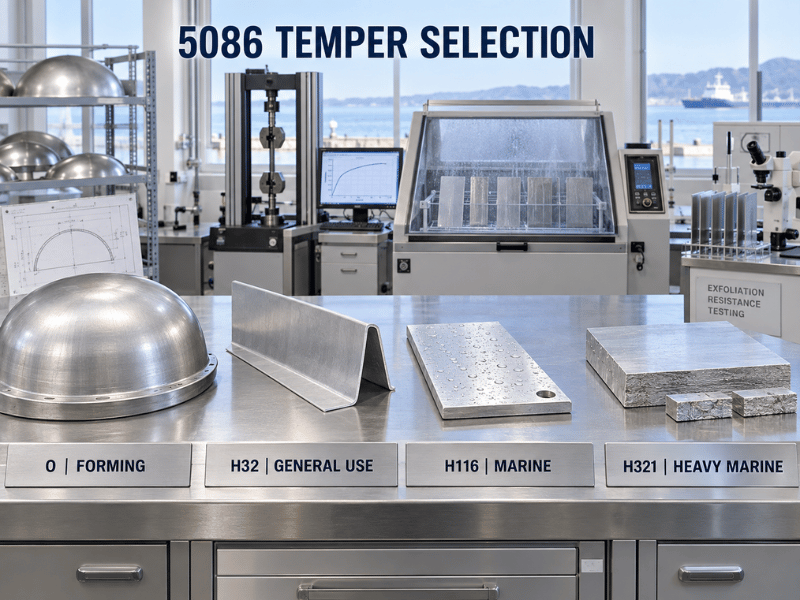
Os valores abaixo são faixas típicas para chapas finas e grossas; os mínimos garantidos variam com a espessura e a especificação, e os números que governam a aceitação são os do certificado de ensaio da usina. Observe que H32 e H116 são próximos em resistência — a diferença entre eles é o ensaio de corrosão, não o desempenho mecânico.
| Temperamento | Resistência à tração (MPa) | Limite de escoamento (MPa) | Alongamento (%) | Uso típico |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | Estampagem profunda, tampas conformadas, fundos de tanque torneados |
| H111 | ~275 | ~125 | ≥ 12 | Peças estruturais levemente trabalhadas |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | Chapas grossas, peças usinadas, formas conforme fabricadas |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | Painéis marinhos gerais, carrocerias de caminhão, painéis de reboque |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | Estruturas planas de maior resistência |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | Chapas de casco, conveses, estrutura marinha imersa |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | Chapa marinha pesada que exige resistência à esfoliação |
A ASTM B928 estabelece o piso de aceitação para chapa marinha em 240 MPa de tração / 195 MPa de escoamento / 10% de alongamento para 5086-H116 e H321 na faixa de 3–50 mm. Esses mínimos são inferiores aos valores típicos acima porque devem ser mantidos em toda a faixa de espessura — não use valores típicos como mínimo de projeto, e não use os mínimos da B928 para estimar o que uma bobina de bitola fina realmente entregará.
Para Que Serve Cada Temperamento
O é recozido e totalmente mole. É o temperamento para estampagem profunda, dobramento de raio apertado e fundos de tanque torneados ou conformados; se a peça exige deformação plástica significativa, começa-se por aqui. H111 e H112 são condições levemente trabalhadas ou conforme fabricadas, onde as propriedades mecânicas não são o requisito controlador — comum em chapas grossas que serão usinadas.
H32 é o cavalo de batalha de uso geral, cerca de 20% mais resistente que o 5052-H32 e a escolha padrão para painéis marinhos não imersos, carrocerias de veículos e estruturas industriais. H34 oferece maior resistência com uma perda real de conformabilidade.
H116 e H321 são os temperamentos marinhos, e a distinção importa mais do que a coluna de resistência sugere. Ambos são processados para controlar a precipitação nos contornos de grão e devem passar nos testes de exfoliação e corrosão intergranular conforme a ASTM B928. O H116 é endurecido por deformação e estabilizado; o H321 é endurecido por deformação e depois estabilizado termicamente, o que proporciona comportamento mais previsível em seções espessas. Para qualquer aplicação em contato contínuo com água do mar, um desses dois é a especificação — o H32 não é substituto, mesmo que os valores de resistência pareçam semelhantes.
Resistência à Corrosão e o Limite de 65 °C
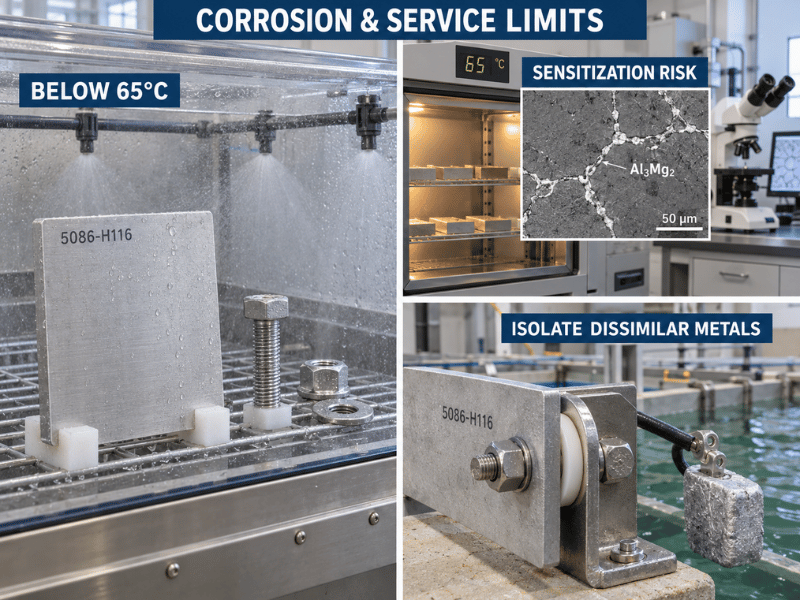
O 5086 forma um filme denso e autorregenerativo de óxido de alumínio, e a combinação de alto teor de magnésio com cobre praticamente nulo lhe confere excelente desempenho em água do mar, atmosfera marinha e muitos produtos químicos industriais. Chapas de casco em 5086 sem pintura têm décadas de histórico de serviço. Testes de exposição marinha de longo prazo mostram baixa perda de propriedades mecânicas após dez anos.
A limitação é térmica, e é a única restrição que pega projetos de surpresa.
Acima de aproximadamente 65 °C (150 °F) em serviço contínuo, o magnésio em solução sólida pode precipitar ao longo dos contornos de grão como fase beta (Al₃Mg₂). Essa rede é anódica em relação à matriz circundante, de modo que a liga se torna suscetível à corrosão intergranular, exfoliação e corrosão sob tensão. O processo depende de tempo e temperatura e não é reversível — uma chapa que sofreu sensitização não pode ser recuperada por tratamento térmico.
Consequências práticas:
- Mantenha o 5086 afastado de linhas de escape sem isolamento, pontos quentes de casa de máquinas e equipamentos de processo que operem acima de 65 °C.
- Para serviço em temperaturas elevadas, especifique H116 ou H321 e indique a temperatura de serviço na consulta para que a usina possa fornecer com a prática de estabilização correta.
- Onde temperaturas contínuas acima de 65 °C forem inevitáveis, considere uma liga com menor teor de magnésio (5052) ou um grau tratável termicamente (6061) em vez de tentar contornar a sensitização por projeto.
A corrosão galvânica é a segunda ressalva. O 5086 é anódico em relação ao aço, inoxidável e ligas de cobre; em uma montagem com metais mistos na presença de eletrólito, ele se sacrificará. Isole a junta ou instale ânodos de sacrifício — isso é uma questão de projeto, não um defeito do material.
Soldagem do 5086
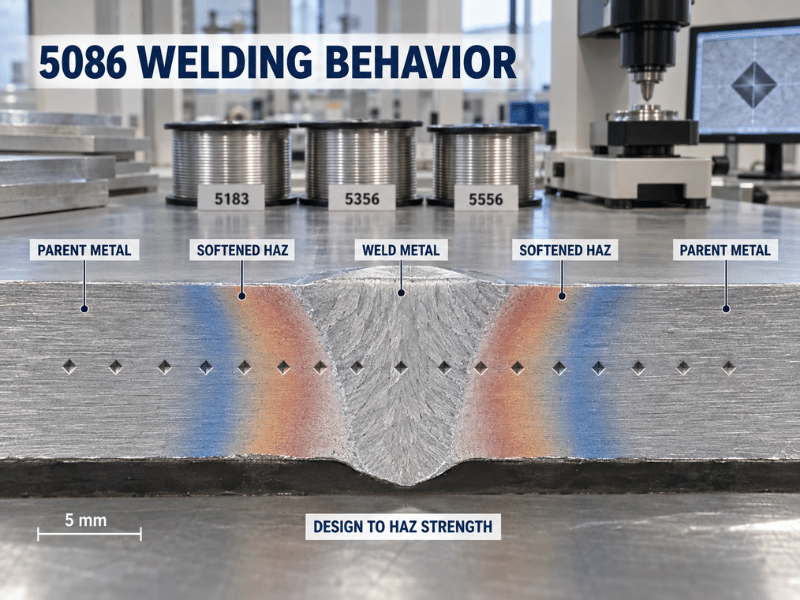
O 5086 solda bem por GMAW (MIG) e GTAW (TIG), não apresenta tendência significativa à fissuração a quente, não necessita de pré-aquecimento em seções finas e não requer tratamento térmico pós-soldagem. Essa é genuinamente uma soldabilidade excelente, e é por isso que a liga é dominante em estruturas marítimas soldadas.
O que ela não faz é manter sua resistência a frio através da solda. A zona afetada pelo calor é recozida pelo ciclo de soldagem — o endurecimento por deformação é removido localmente e a ZAC reverte para a O condição. Na prática, uma montagem em H32 retém aproximadamente 70–75% da resistência ao escoamento do metal base ao longo da faixa amolecida, com o escoamento caindo de ~210–230 MPa para ~115–145 MPa.
A regra de projeto decorre diretamente: dimensione estruturas soldadas em 5086 com base nas propriedades da ZAC recozida, não nas propriedades do temperamento do metal base. Uma junta calculada com escoamento de 230 MPa estará suportando carga em uma zona que escoa próximo de 130 MPa. A AWS D1.2 publica tensões admissíveis para essa finalidade e é a referência a ser utilizada.
A seleção do metal de adição é a outra metade da junta:
- ER5183 — a escolha usual para soldar 5086 com ele mesmo. Maior correspondência de resistência com o metal base e bom comportamento à corrosão em serviço marinho.
- ER5356 — o metal de adição 5xxx de uso geral. Resistência no estado soldado ligeiramente inferior ao 5183, amplamente disponível, aceitável para a maioria das juntas não críticas.
- ER5556 — maior resistência no estado soldado que o 5356, usado onde a resistência da junta é determinante e um metal de adição com maior teor de magnésio é aceitável.
Tudo acima pressupõe material limpo. Óxido de alumínio, óleo e — criticamente — partículas de ferro incrustadas provenientes de ferramentas compartilhadas são as causas raiz da maioria das falhas de solda e revestimento. Escovas de inox dedicadas e manuseio separado do aço carbono não são opcionais. A escolha do metal de adição é abordada em mais detalhes em nosso guia de arame de solda de alumínio.
Conformação, Usinagem e Acabamento
Conformação é melhor na condição O e trabalhável em H32, com raios de dobra que devem aumentar à medida que a dureza do temperamento aumenta. O 5086 é geralmente um pouco mais tolerante que o 5083 em conformação complexa, o que é uma das razões pelas quais ele é especificado para superestruturas e trabalho em tanques. Espere mais retorno elástico que o 5052 e planeje a folga de dobra accordingly.
Usinagem taxas de regular a boa. Temperamentos mais duros (H32, H34) cortam mais limpo com melhor quebra de cavaco do que o material O macio, que tende a ser gomoso. Ferramentas de metal duro, geometria de ângulo positivo e fluido de corte generoso são as recomendações padrão. Não está na mesma classe que o 6061 ou o 2011, e oficinas que orçam em comparação com ligas de usinagem livre notarão a diferença.
Anodização funciona, mas funcionalmente e não decorativamente. O 5086 anodiza para uma superfície mais dura e mais protetora; não proporciona a aparência brilhante e uniforme do 5005 ou 6063, e o maior teor de magnésio torna a correspondência de cor entre lotes mais difícil de manter. Especifique-o para proteção, não para aparência. Nosso guia de qualidade de anodização cobre onde esses acabamentos falham.
Onde o 5086 É Usado
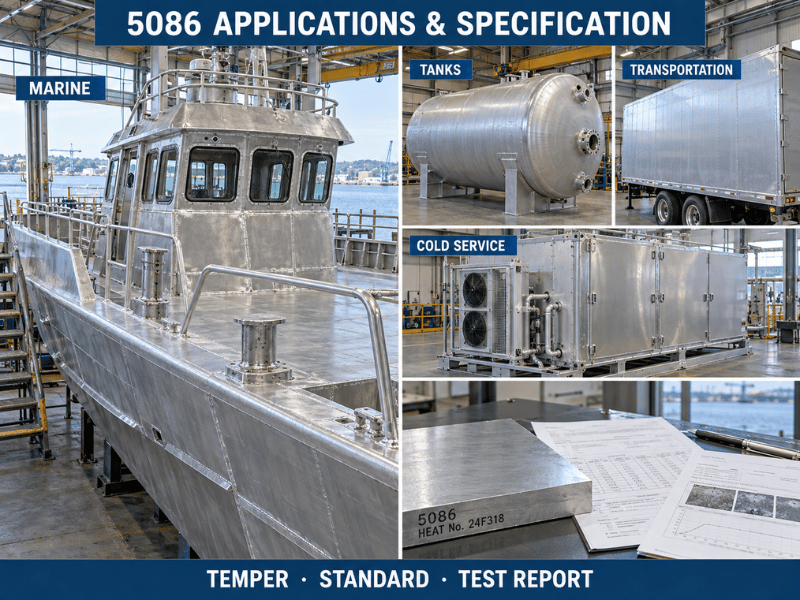
Marinha e construção naval é a aplicação âncora: chapas de casco em embarcações pequenas e médias, convés, anteparas, superestruturas, pranchas de embarque, mastros e tanques de combustível e água. O 5083 tende a vencer no casco inferior imerso; o 5086 vence na estrutura superior, onde há mais conformação e mais soldagem e menos carga hidrostática.
Vasos de pressão e tanques — o 5086 é um material padrão para vasos de pressão soldados não aquecidos conforme a ASME Seção VIII, e para caminhões-tanque rodoviários transportando combustível, água e uma série de produtos químicos que não atacam o alumínio. Seu comportamento em baixas temperaturas importa aqui: diferentemente do aço carbono, ele não tem transição dúctil-frágil, e mantém tenacidade até temperaturas criogênicas, razão pela qual aparece em serviço adjacente a GNL e refrigeração.
Transporte abrange carrocerias de caminhões e reboques, caçambas basculantes, painéis de vagões ferroviários e blindagem de veículos. O H131 temperamento do 5086 é qualificado conforme MIL-DTL-46027 para veículos levemente blindados — uma especificação de nicho, mas real, que poucas outras ligas 5xxx possuem.
Outros trabalhos estruturais incluem componentes de plataformas de perfuração, construção costeira, torres de TV e transmissão, e invólucros de equipamentos criogênicos ou não magnéticos, onde a natureza não magnética da liga é um requisito funcional e não um bônus.
5086 vs 5083, 5052 e 6061
5083 e 5086 são frequentemente cotados de forma intercambiável, e não são. A diferença é de cerca de 10–15% de resistência trocada por conformabilidade, soldabilidade e custo.
| Propriedade | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| Principais elementos de liga | Mg 3,5–4,5%, Mn 0,2–0,7% | Mg 4,0–4,9%, Mn 0,4–1,0% | Mg 2,2–2,8% | Mg 0,8–1,2%, Si 0,4–0,8% |
| Tração (MPa, típico) | 275 – 345 (H32) | 300 – 350 (H32) | 210 – 260 (H32) | ~310 (T6) |
| Limite de escoamento (MPa, típico) | 195 – 240 (H32) | 215 – 260 (H32) | 160 – 195 (H32) | ~275 (T6) |
| Alongamento (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| Densidade (g/cm³) | 2.66 | 2.66 | 2.68 | 2.70 |
| Condutividade térmica (W/m·K) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| Tratável termicamente | Não | Não | Não | Sim |
| Corrosão marinha | Excelente | Excelente | Bom | Moderado |
| Custo relativo vs 5052 | Prêmio moderado | Prêmio mais elevado | Linha de base | Inferior |
Escolha entre 5086 e 5083 geralmente é uma única questão: a resistência ou a fabricação é a restrição determinante?
- Escolha o 5083 quando a resistência governa — chapas de casco imersas, estrutura offshore primária, serviço criogênico, vasos de pressão onde uma tensão admissível mais alta pela ASME permite reduzir a espessura da parede, ou em qualquer aplicação onde uma sociedade classificadora exija margem máxima. Os dados completos estão no nosso guia do alumínio 5083.
- Escolha o 5086 quando a fabricação governa — superestruturas e tanques soldados, peças que exigem dobras mais fechadas do que o 5083 tolera, estrutura secundária, ou um projeto onde o prêmio do 5083 compra resistência que o projeto não utilizará.
A resposta comum em embarcações maiores é ambos: 5083-H116 abaixo da linha d'água, 5086-H116 para o casco superior e convés, 5086-H32 para estrutura interior seca. Essa combinação normalmente fica vários por cento abaixo de uma construção toda em 5083 sem abrir mão de nada em serviço.
5052 é a escolha quando nem resistência nem certificação marítima são exigidas e a conformabilidade ou o custo lideram — consulte o guia de alumínio 5052. 6061 vence quando a peça é usinada em vez de soldada e precisa de resistência tratável termicamente; sua resistência soldada e desempenho em água do mar são ambos piores que os do 5086. Detalhes no guia de alumínio 6061.
Quando o 5086 É a Escolha Errada
As condições importam mais do que os rótulos de aplicação, portanto isto está escrito como condições e não como uma lista de peças.
Especifique 5086 quando:
- A estrutura é soldada e exposta à água do mar ou atmosfera marinha, e H116 ou H321 consta do pedido.
- A peça precisa de mais conformabilidade do que o 5083 permite, mantendo desempenho de corrosão de grau marinho.
- O projeto é adequado em resistência nos níveis do 5086 e o prêmio do 5083 não compra nada.
- A temperatura de serviço permanece abaixo de 65 °C, ou as zonas quentes são isoladas.
- Tenacidade a baixa temperatura é exigida — serviço criogênico ou refrigerado onde o aço carbono se tornaria frágil.
Procure outra opção quando:
- O serviço contínuo excede ~65 °C em ambiente corrosivo. A sensitização por fase beta não é reversível; use 5052 ou 6061.
- A anodização decorativa é o acabamento. O 5086 anodiza de forma protetora, não atrativa — 5005 ou 6063 é a escolha correta.
- A peça é principalmente usinada a partir de sólido em alto volume. 6061 ou 2011 serão mais rápidos e mais baratos.
- A resistência de pico é o requisito e a soldagem é mínima. 6061-T6 ou 7075-T651 superam qualquer liga 5xxx.
- A montagem acopla 5086 a aço ou ligas de cobre sem isolamento e sem proteção sacrificial. O ataque galvânico será o modo de falha.
Em toda a família 5xxx como um todo, a de grau marítimo visão geral cobre como 5052, 5083 e 5086 dividem as aplicações entre si.
Normas, Equivalentes e Documentação
| Padrão | Escopo |
|---|---|
| ASTM B209 | Chapas e placas de alumínio e ligas de alumínio |
| ASTM B928/B928M | Chapas e placas de alto magnésio para serviço marinho (define H116 / H321) |
| ASTM B221 | Barras, vergalhões, fios, perfis e tubos extrudados |
| ASTM B210 / B241 | Tubos e tubulações sem costura e soldados |
| ASME SB-209 | Uso de chapas e placas de 5086 em vasos de pressão |
| AWS A5.10 / D1.2 | Classificação de metal de adição e projeto de solda estrutural |
| EN 485 / EN 573 | Requisitos europeus de chapas, tiras, placas e composição |
| MIL-DTL-46027 | 5086 de grau blindagem (H131) |
Designações equivalentes: UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
Para aquisição, três documentos têm peso. Um certificado de ensaio do fabricante (MTC) conforme EN 10204 3.1 deve ser padrão em cada pedido — ele vincula os valores mecânicos e o número de corrida ao material em suas mãos. ASTM B928 o pedido exige os resultados dos ensaios de corrosão exfoliante e intergranular, não apenas uma declaração de conformidade. A inspeção por terceiros (SGS ou equivalente) vale a pena ser adicionada quando o material se destina a estrutura marítima classificada. Aprovações de sociedades classificadoras (DNV, ABS, LR, CCS) são organizadas por projeto, e não mantidas genericamente — levante isso cedo com o seu estaleiro, porque o prazo de aprovação é geralmente mais longo que o prazo do material.
Notas práticas para o pedido de compra: declare o temper explicitamente, declare a norma aplicável (B209 ou B928 — elas não são intercambiáveis), declare espessura e tolerância em vez de uma bitola nominal, nomeie a superfície e qualquer filme protetor, e anexe os requisitos de ensaio. A maioria dos problemas com o 5086 são problemas de especificação, não problemas de metalurgia.
Trabalhando com a Linsy Aluminum
A Linsy Aluminum fornece alumínio 5086 como chapa grossa e chapa fina nos tempers O, H111, H112, H32, H34, H116 e H321, e como barra nos tempers H111 e H112 — a barra não é produzida nos tempers marítimos, pois H116 e H321 são especificações de laminados planos. A capacidade interna abrange usinagem CNC, soldagem, corte a laser e acabamento superficial; a forjaria é coordenada por meio de instalações de processo parceiras, e não executada internamente, portanto, considere isso no planejamento se a sua peça precisar disso.
Cada remessa acompanha um certificado de ensaio do fabricante (MTC), e ensaios SGS podem ser organizados sob solicitação. Não emitimos certificados de sociedades classificadoras como padrão — onde a aprovação DNV, ABS, LR ou CCS for exigida, confirme com o seu estaleiro cedo e trabalharemos conforme o caminho de aprovação do projeto. Para dimensões fora de estoque, o prazo típico é de 10–60 dias, e apoiamos quantidades mínimas de pedido baixas em builds de teste e protótipo.
Envie seu desenho ou especificação e confirmaremos os tempers disponíveis, tamanhos, tolerâncias e documentação, e sinalizaremos qualquer coisa nas condições de serviço que aponte para uma liga diferente.
Conclusão
O 5086 conquista seu lugar como o meio prático da faixa marítima 5xxx: mais resistência que o 5052, mais conformabilidade e soldabilidade que o 5083, e excelente resistência à corrosão em água do mar nos tempers que são testados para isso. As três coisas que decidem se ele é adequado para um trabalho são o temper no pedido, o limite de 65 °C e como a junta soldada é projetada em torno do amolecimento da ZTA. Acerte essas três e o 5086 é uma liga tolerante, bem documentada e com décadas de serviço por trás. Erre-as — H32 especificado para serviço imerso, operação contínua em temperatura elevada, ou uma solda dimensionada pela resistência do metal de base — e a falha parecerá um problema de material quando era um problema de especificação.
Perguntas frequentes
O 5086 é mais resistente que o 5083?
Não. O 5083 possui aproximadamente 10–15% mais resistência à tração e ao escoamento devido à sua faixa mais alta de magnésio (4,0–4,9% versus 3,5–4,5%). O 5086 troca essa margem por melhor conformabilidade, soldagem mais fácil e, geralmente, menor custo de material. Onde o projeto não precisa da resistência extra do 5083, o 5086 é a escolha mais econômica.
Qual é o limite de 65 °C do 5086?
Serviço contínuo acima de cerca de 65 °C (150 °F) pode fazer o magnésio precipitar nos contornos de grão como fase beta (Al₃Mg₂), que é anódica em relação ao metal circundante e abre a liga para corrosão intergranular, exfoliação e corrosão sob tensão. A mudança não é reversível por tratamento térmico. Os tempers H116 e H321 são processados e testados para resistir a isso, mas o teto de temperatura ainda se aplica.
O 5086 perde resistência quando soldado?
Sim, na zona afetada pelo calor. O 5086 não é endurecível por tratamento térmico, então o ciclo de soldagem anula localmente o encruamento e a ZTA reverte em direção à condição O — uma montagem em H32 retém aproximadamente 70–75% da resistência ao escoamento do metal de base ao longo dessa faixa, com o escoamento caindo de ~210–230 MPa para ~115–145 MPa. Estruturas soldadas devem ser dimensionadas com base nas propriedades da ZTA recozida conforme AWS D1.2, e não nos valores do temper do metal de base.
Qual arame de solda devo usar para o 5086?
O ER5183 é a primeira escolha usual para soldar 5086 com ele mesmo, proporcionando a correspondência de resistência mais próxima ao metal de base com bom comportamento de corrosão marítima. O ER5356 é a alternativa de uso geral e tem resistência ligeiramente menor no estado como soldado. O ER5556 é especificado onde a resistência da junta governa e um consumível com maior teor de magnésio é aceitável.
O 5086 é adequado para vasos de pressão?
Sim. O 5086 é um material padrão para vasos de pressão soldados não aquecidos conforme ASME Seção VIII, fornecido conforme ASME SB-209, e é amplamente utilizado para caminhões-tanque rodoviários e tanques de armazenamento químico. Ele não possui transição dúctil-frágil, portanto também apresenta bom desempenho em baixas temperaturas. O 5083 é preferido onde uma tensão admissível mais alta permite uma parede mais fina.
O 5086 pode ser anodizado?
Sim, mas para proteção e não para aparência. Ele anodiza para uma superfície mais dura e mais resistente à corrosão, mas o alto teor de magnésio torna o acabamento menos brilhante e uniforme que o 5005 ou o 6063, e a consistência de cor entre lotes é mais difícil de manter. Para peças anodizadas decorativas, especifique 5005 ou 6063.






