


Che cos'è l'alluminio 5086
Il 5086 appartiene alla famiglia alluminio–magnesio. Il magnesio è l'elemento di lega principale e la fonte sia della sua resistenza in soluzione solida sia delle sue prestazioni in acqua di mare; manganese e cromo sono aggiunte deliberate che controllano la struttura del grano e limitano l'attacco intergranulare. Il rame è mantenuto a un massimo dello 0,10% perché anche piccole quantità degradano la resistenza alla corrosione da cloruri.
Poiché non è trattabile termicamente, il 5086 non può essere rafforzato mediante solubilizzazione e invecchiamento. La sua resistenza deriva dalla deformazione a freddo, espressa nelle tempre H, e dal magnesio mantenuto in soluzione solida. Questo singolo fatto guida la maggior parte del suo comportamento ingegneristico:
- La saldatura non richiede trattamento termico post-saldatura — non vi è alcun precipitato da dissolvere o riformare.
- La saldatura indebolisce la zona termicamente alterata — la deformazione a freddo viene localmente annullata. Vedere la sezione sulla saldatura, perché questo è il punto in cui la maggior parte delle schede tecniche sbaglia.
- La scelta della tempra è la scelta della resistenza. Ordinare “5086” senza una tempra lascia che il laminatoio tiri a indovinare.
Per i prodotti laminati piatti le specifiche di riferimento sono ASTM B209 (lamiere e lastre) e ASTM B928/B928M (lamiere e lastre ad alto magnesio per servizio marino, dove sono definite e testate le tempra H116 e H321). Tubi e condotte rientrano nella ASTM B210/B221/B241, e il lavoro su recipienti a pressione fa riferimento alla ASME SB-209. Gli equivalenti internazionali sono EN AW-5086 / AlMg4 / 3.3545 e UNS A95086.
Composizione chimica del 5086
I limiti riportati di seguito seguono la ASTM B209. Silicio, ferro, rame, zinco e titanio sono impurezze controllate, non aggiunte funzionali — il silicio in particolare non “migliora la formabilità”, e trattarlo come una variabile progettuale è una comune lettura errata delle tabelle di composizione.
| Elemento | Peso % | Ruolo nella lega |
|---|---|---|
| Magnesio (Mg) | 3.5 – 4.5 | Rinforzante primario; determina la resistenza alla corrosione in acqua di mare |
| Manganese (Mn) | 0.20 – 0.70 | Controllo della struttura del grano, risposta all'incrudimento |
| Cromo (Cr) | 0.05 - 0.25 | Limita la corrosione intergranulare e la crescita del grano |
| Silicio (Si) | 0,40 max | Impurezza — controllata, non funzionale |
| Ferro (Fe) | 0,50 max | Impurezza — livelli eccessivi danneggiano la duttilità |
| Rame (Cu) | 0,10 max | Impurezza — mantenuta bassa per proteggere la resistenza alla corrosione |
| Zinco (Zn) | 0,25 max | Impurezza |
| Titanio (Ti) | 0,15 max | Affinante del grano durante la colata |
| Altri elementi (ciascuno / totale) | 0,05 / 0,15 max | — |
| Alluminio (Al) | Resto | Metallo comune |
L'intervallo del magnesio è il numero che vale la pena ricordare. Al 3,5–4,5%, il 5086 si colloca a cavallo della soglia di ~3,5% al di sopra della quale il magnesio può precipitare ai bordi del grano come fase beta (Al₃Mg₂) durante un servizio caldo prolungato. Questo è il meccanismo alla base del limite di temperatura discusso in seguito, ed è il motivo per cui la scelta della tempra non è cosmetica su questa lega.
Proprietà fisiche
| Proprietà | Valore |
|---|---|
| Densità | 2,66 g/cm³ (0,096 lb/in³) |
| Intervallo di fusione | 574 – 638 °C (1.065 – 1.180 °F) |
| Conducibilità termica | 117 – 127 W/m·K a 25 °C (dipende dalla tempra) |
| Conducibilità elettrica | 29 – 31% IACS a 20 °C |
| Coefficiente di dilatazione termica | 23,8 × 10⁻⁶ /°C (20–100 °C) |
| Capacità termica specifica | ~900 J/kg-K |
| Modulo di elasticità (trazione) | 71 GPa (10.300 ksi) |
| Coefficiente di Poisson | 0.33 |
Due di questi numeri decidono più del resto. La conduttività termica si colloca sensibilmente al di sotto dei ~138 W/m·K del 5052, il che è rilevante per dissipatori saldati e qualsiasi componente destinato a trasferire calore. E il coefficiente di dilatazione di 23,8 × 10⁻⁶ /°C è sufficientemente alto che lunghi tratti in alluminio in un assemblaggio multimateriale richiedono un margine di dilatazione — un dettaglio che si manifesta come pannelli di coperta deformati quando viene ignorato.
Proprietà meccaniche in base al trattamento termico
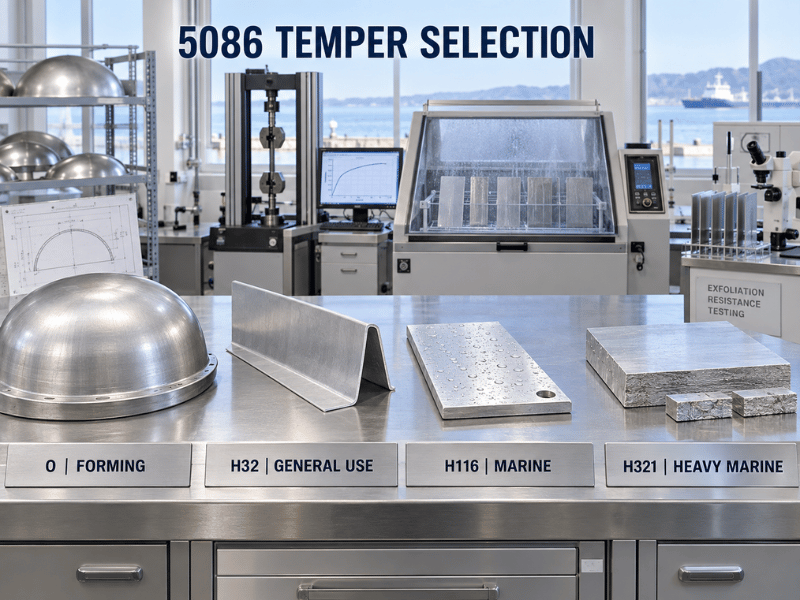
I valori riportati di seguito sono intervalli tipici per lamiere e lastre; i minimi garantiti variano con lo spessore e la specifica, e i numeri che governano l'accettazione sono quelli riportati sul certificato di collaudo del laminatoio. Si noti che H32 e H116 sono vicini in resistenza — la differenza tra loro è la prova di corrosione, non la prestazione meccanica.
| Temperamento | Resistenza a trazione (MPa) | Carico di snervamento (MPa) | Allungamento (%) | Utilizzo tipico |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | Imbutitura profonda, fondi formatati, estremità di serbatoi tornite |
| H111 | ~275 | ~125 | ≥ 12 | Parti strutturali leggermente lavorate |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | Lastre spesse, parti lavorate a macchina, forme tal quali |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | Pannelli marini generici, carrozzerie di autocarri, pannelli di rimorchi |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | Strutture piane ad alta resistenza |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | Fasciame dello scafo, ponti, struttura marina immersa |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | Lastre marine pesanti che richiedono resistenza all'esfoliazione |
La ASTM B928 stabilisce il limite minimo di accettazione per le lastre marine a 240 MPa di trazione / 195 MPa di snervamento / 10% di allungamento per 5086-H116 e H321 nell'intervallo 3–50 mm. Tali minimi sono inferiori ai valori tipici sopra riportati perché devono valere su tutta la fascia di spessore — non utilizzare i valori tipici come minimo di progetto, e non utilizzare i minimi della B928 per stimare ciò che un coil di spessore sottile fornirà effettivamente.
A cosa serve effettivamente ciascuna tempra
O è ricotto e completamente tenero. È la tempra per imbutitura profonda, piegatura a raggio stretto e estremità di serbatoi tornite o formatate; se il componente richiede una deformazione plastica significativa, si parte da qui. H111 e H112 sono condizioni leggermente lavorate o tal quali in cui le proprietà meccaniche non sono il requisito determinante — comuni su lastre spesse che verranno lavorate a macchina.
H32 è il cavallo da lavoro generico, circa il 20% più resistente del 5052-H32 e la scelta predefinita per pannelli marini non immersi, carrozzerie di veicoli e telai industriali. H34 offre maggiore resistenza con una reale perdita di formabilità.
H116 e H321 sono i temper marini, e la distinzione conta più di quanto suggerisca la colonna della resistenza. Entrambi sono processati per controllare la precipitazione ai bordi di grano e devono superare i test di corrosione esfoliante e intergranulare secondo ASTM B928. H116 è incrudito e stabilizzato; H321 è incrudito e poi stabilizzato termicamente, il che conferisce un comportamento più prevedibile nelle sezioni spesse. Per qualsiasi applicazione in contatto continuo con acqua di mare, una di queste due è la specifica — H32 non è un sostituto anche se i valori di resistenza sembrano simili.
Resistenza alla Corrosione e il Limite di 65 °C
Il 5086 forma una pellicola densa e autorigenerante di ossido di alluminio, e la combinazione di alto magnesio con rame quasi assente gli conferisce prestazioni eccellenti in acqua di mare, atmosfera marina e molti prodotti chimici industriali. Le lamiere di scafo in 5086 non verniciate hanno decenni di storia di servizio. I test di esposizione marina a lungo termine mostrano una bassa perdita di proprietà meccaniche dopo dieci anni.
La limitazione è termica, ed è l'unico vincolo che mette in difficoltà i progetti.
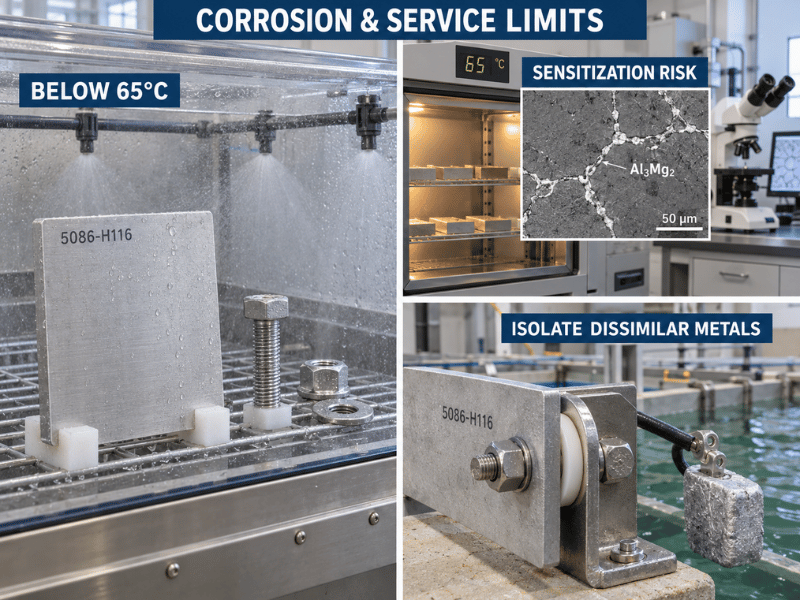
Al di sopra di circa 65 °C (150 °F) in servizio continuo, il magnesio in soluzione solida può precipitare lungo i bordi di grano come fase beta (Al₃Mg₂). Questa rete è anodica rispetto alla matrice circostante, quindi la lega diventa suscettibile a corrosione intergranulare, esfoliazione e cracking da corrosione sotto sforzo. Il processo dipende da tempo e temperatura e non è reversibile — una lamiera che si è sensibilizzata non può essere recuperata mediante trattamento termico.
Conseguenze pratiche:
- Tenere il 5086 lontano da condotti di scarico non isolati, punti caldi del vano motore e apparecchiature di processo che operano al di sopra di 65 °C.
- Per servizio a temperature elevate, specificare H116 o H321 e indicare la temperatura di esercizio nella richiesta in modo che il laminatoio possa fornire secondo la pratica di stabilizzazione corretta.
- Dove temperature sostenute superiori a 65 °C sono inevitabili, considerare una lega a basso magnesio (5052) o un grado trattabile termicamente (6061) piuttosto che cercare di progettare aggirando la sensibilizzazione.
La corrosione galvanica è la seconda avvertenza. Il 5086 è anodico rispetto ad acciaio, acciaio inossidabile e leghe di rame; in un assemblaggio multimateriale con elettrolita presente si sacrificherà. Isolare il giunto o installare anodi sacrificali — questo è un problema di progettazione, non un difetto del materiale.
Saldatura del 5086
Il 5086 si salda bene con GMAW (MIG) e GTAW (TIG), non mostra tendenza significativa al cracking a caldo, non necessita di preriscaldo su sezioni sottili e non richiede trattamento termico post-saldatura. Questa è una saldabilità genuinamente eccellente, ed è il motivo per cui la lega è dominante nelle strutture marine saldate.
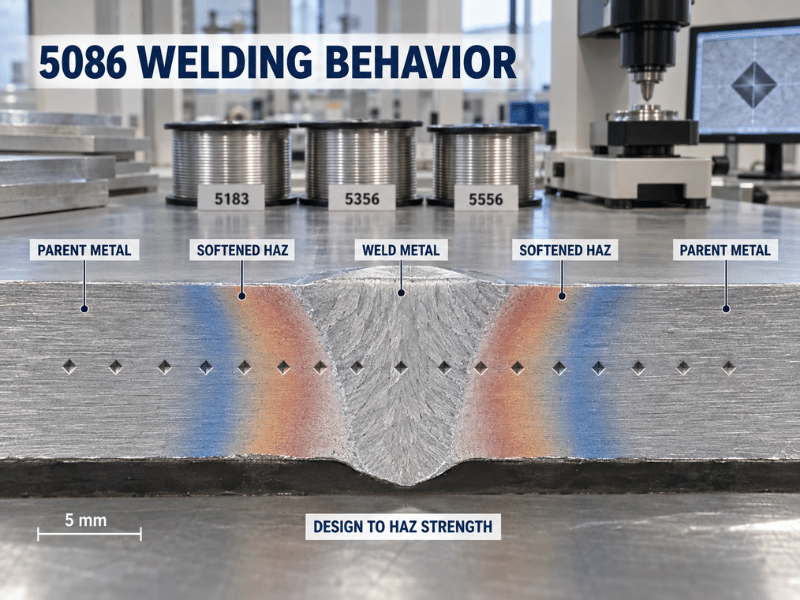
Ciò che non fa è mantenere la resistenza allo stato incrudito attraverso la saldatura. La zona termicamente alterata viene ricotta dal ciclo di saldatura — l'incrudimento viene rimosso localmente e la ZTA ritorna verso la condizione O O. In pratica un assemblaggio in H32 mantiene circa il 70–75% della resistenza di snervamento del metallo base attraverso la banda rammollita, con lo snervamento che scende da ~210–230 MPa verso ~115–145 MPa.
La regola di progettazione segue direttamente: dimensionare le strutture saldate in 5086 sulle proprietà della ZTA ricotta, non sulle proprietà del temper del metallo base. Un giunto calcolato su 230 MPa di snervamento starà portando carico in una zona che snerva vicino a 130 MPa. AWS D1.2 pubblica le sollecitazioni ammissibili per questo scopo ed è il riferimento da cui partire.
La selezione del materiale d'apporto è l'altra metà del giunto:
- ER5183 — la scelta abituale per saldare il 5086 a se stesso. Corrispondenza di resistenza più vicina al metallo base e buon comportamento alla corrosione in servizio marino.
- ER5356 — il materiale d'apporto 5xxx generico. Resistenza allo stato saldato leggermente inferiore al 5183, ampiamente disponibile, accettabile per la maggior parte dei giunti non critici.
- ER5556 — resistenza allo stato saldato superiore al 5356, utilizzato dove la resistenza del giunto è determinante e un materiale d'apporto a maggior contenuto di magnesio è accettabile.
Tutto quanto sopra presuppone materiale pulito. Ossido di alluminio, olio e — criticamente — particelle di ferro incorporate da utensili condivisi sono le cause principali della maggior parte dei fallimenti di saldature e rivestimenti. Spazzole in acciaio inossidabile dedicate e movimentazione separata dall'acciaio al carbonio non sono opzionali. La scelta del materiale d'apporto è trattata più in dettaglio nella nostra guida ai fili per saldatura dell'alluminio.
Formatura, Lavorazione Meccanica e Finitura
Formazione è migliore allo stato O e lavorabile in H32, con raggi di piegatura che devono aumentare man mano che la durezza del temper aumenta. Il 5086 è generalmente un po' più tollerante del 5083 nella formatura complessa, che è una delle ragioni per cui viene specificato per sovrastrutture e costruzione di serbatoi. Aspettarsi più ritorno elastico rispetto al 5052 e pianificare il margine di piegatura di conseguenza.
Lavorazione meccanica tassi da discreto a buono. I temper più duri (H32, H34) tagliano più nettamente con una migliore rottura del truciolo rispetto al materiale morbido allo stato O, che tende ad essere gommoso. Utensili in metallo duro, geometria con angolo di spoglia positivo e abbondante fluido da taglio sono le raccomandazioni standard. Non è nella stessa categoria del 6061 o del 2011, e le officine che quotano rispetto a leghe a lavorabilità rapida noteranno la differenza.
Anodizzazione funziona, ma funzionalmente piuttosto che decorativamente. Il 5086 si anodizza ottenendo una superficie più dura e più protettiva; non offre l'aspetto brillante e uniforme del 5005 o del 6063, e il maggior contenuto di magnesio rende più difficile mantenere la corrispondenza cromatica tra i lotti. Specificarlo per protezione, non per aspetto. La nostra guida alla qualità dell'anodizzazione copre dove questi trattamenti superficiali falliscono.
Dove viene utilizzato il 5086
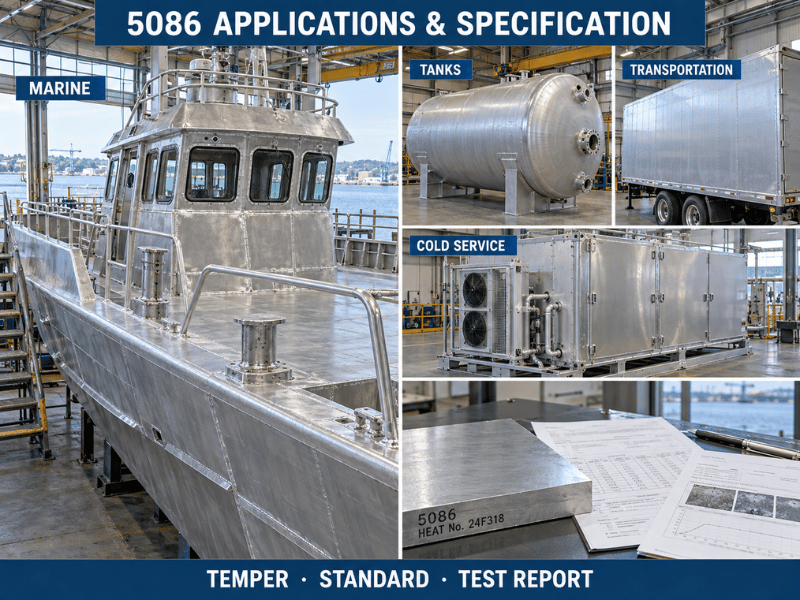
Marino e cantieristica navale è l'applicazione principale: fasciame di scafo su imbarcazioni piccole e medie, ponti, paratie, sovrastrutture, passerelle, alberi e serbatoi di carburante e acqua. Il 5083 tende a prevalere nello scafo immerso inferiore; il 5086 prevale nella struttura superiore, dove c'è più formatura e più saldatura e meno carico idrostatico.
Recipienti in pressione e serbatoi — il 5086 è un materiale standard per recipienti a pressione saldati non a fuoco secondo ASME Sezione VIII, e per autocisterne che trasportano carburante, acqua e una gamma di prodotti chimici che non attaccano l'alluminio. Il suo comportamento a bassa temperatura è importante qui: a differenza dell'acciaio al carbonio, non ha una transizione duttile-fragile, e mantiene la tenacità fino a temperature criogeniche, motivo per cui appare in servizio adiacente al GNL e refrigerato.
Trasporto copre carrozzerie di camion e rimorchi, cassoni ribaltabili, pannelli di carri ferroviari e corazzature veicolari. Il H131 temper del 5086 è qualificato secondo MIL-DTL-46027 per veicoli leggeri corazzati — una specifica di nicchia ma reale che poche altre leghe 5xxx possiedono.
Altre opere strutturali include componenti di impianti di perforazione, costruzioni costiere, torri televisive e di trasmissione, e involucri per apparecchiature criogeniche o non magnetiche, dove la natura non magnetica della lega è un requisito funzionale piuttosto che un vantaggio.
5086 vs 5083, 5052 e 6061
Il 5083 e il 5086 sono frequentemente quotati in modo intercambiabile, e non lo sono. La differenza è circa il 10–15% di resistenza scambiata contro formabilità, saldabilità e costo.
| Proprietà | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| Elementi di lega principali | Mg 3,5–4,5%, Mn 0,2–0,7% | Mg 4,0–4,9%, Mn 0,4–1,0% | Mg 2,2–2,8% | Mg 0,8–1,2%, Si 0,4–0,8% |
| Trazione (MPa, tipico) | 275 – 345 (H32) | 300 – 350 (H32) | 210 – 260 (H32) | ~310 (T6) |
| Snervamento (MPa, tipico) | 195 – 240 (H32) | 215 – 260 (H32) | 160 – 195 (H32) | ~275 (T6) |
| Allungamento (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| Densità (g/cm³) | 2.66 | 2.66 | 2.68 | 2.70 |
| Conducibilità termica (W/m·K) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| Trattabile termicamente | No | No | No | Sì |
| Corrosione marina | Eccellente | Eccellente | Buono | Moderato |
| Costo relativo rispetto al 5052 | Premium moderato | Premium più elevato | Valori di riferimento | Più basso |
Scegliere tra 5086 e 5083 è di solito una sola domanda: è la resistenza o la fabbricazione il vincolo determinante?
- Scegli il 5083 dove governa la resistenza — fasciame dello scafo immerso, struttura offshore primaria, servizio criogenico, recipienti a pressione dove una sollecitazione ammissibile ASME più elevata consente di ridurre lo spessore della parete, o ovunque una società di classificazione richieda il massimo margine. I dati completi sono nella nostra guida all'alluminio 5083.
- Scegli il 5086 dove governa la fabbricazione — sovrastrutture e serbatoi saldati, parti che richiedono curvature più strette di quanto il 5083 tolleri, struttura secondaria, o un progetto in cui il premium del 5083 acquista resistenza che il design non utilizzerà.
La risposta comune sulle imbarcazioni più grandi è entrambi: 5083-H116 sotto la linea di galleggiamento, 5086-H116 per la parte superiore dello scafo e i ponti, 5086-H32 per la struttura interna asciutta. Tale combinazione si colloca tipicamente diversi punti percentuali al di sotto di una costruzione interamente in 5083 senza rinunciare a nulla in servizio.
5052 è la scelta quando non è richiesta né la resistenza né la certificazione marina e prevalgono la formabilità o il costo — vedi la guida all'alluminio 5052. 6061 vince quando il pezzo è lavorato per asportazione di truciolo anziché saldato e necessita di resistenza ottenibile tramite trattamento termico; la sua resistenza dopo saldatura e le prestazioni in acqua di mare sono entrambe peggiori di quelle del 5086. Dettagli nella guida all'alluminio 6061.
Quando il 5086 è la scelta sbagliata
Le condizioni contano più delle etichette applicative, quindi questo è scritto come condizioni anziché come elenco di parti.
Specifica il 5086 quando:
- La struttura è saldata e vede acqua di mare o atmosfera marina, e H116 o H321 è in ordine.
- Il pezzo necessita di maggiore formabilità di quanto il 5083 consenta mantenendo prestazioni di corrosione di grado marino.
- Il design è adeguato alla resistenza ai livelli del 5086 e il premium del 5083 non acquista nulla.
- La temperatura di servizio rimane al di sotto di 65 °C, o le zone calde sono isolate.
- È richiesta tenacità a bassa temperatura — servizio criogenico o refrigerato dove l'acciaio al carbonio diventerebbe fragile.
Cercare altrove quando:
- Il servizio continuativo supera ~65 °C in un ambiente corrosivo. La sensitizzazione della fase beta non è recuperabile; usa 5052 o 6061.
- La finitura è l'anodizzazione decorativa. Il 5086 si anodizza in modo protettivo, non estetico — 5005 o 6063 è la scelta giusta.
- Il pezzo è principalmente lavorato dal pieno ad alto volume. 6061 o 2011 saranno più veloci ed economici.
- La resistenza di picco è il requisito e la saldatura è minima. 6061-T6 o 7075-T651 superano qualsiasi lega 5xxx.
- L'assemblaggio accoppia il 5086 all'acciaio o alle leghe di rame senza isolamento e senza protezione sacrificale. L'attacco galvanico sarà il modo di cedimento.
Nell'intera famiglia 5xxx nel suo complesso, la di grado marino panoramica copre come 5052, 5083 e 5086 si dividono le applicazioni tra loro.
Norme, equivalenti e documentazione
| Standard | Ambito di applicazione |
|---|---|
| ASTM B209 | Lamiera e piastra di alluminio e leghe di alluminio |
| ASTM B928/B928M | Lamiera e piastra ad alto contenuto di magnesio per servizio marino (definisce H116 / H321) |
| ASTM B221 | Barre, vergelle, fili, profili e tubi estrusi |
| ASTM B210 / B241 | Tubi e tubazioni senza saldatura e saldati |
| ASME SB-209 | Uso del 5086 in lamiera e piastra per recipienti a pressione |
| AWS A5.10 / D1.2 | Classificazione del metallo d'apporto e progettazione delle saldature strutturali |
| EN 485 / EN 573 | Requisiti europei per lamiera, nastro, piastra e composizione |
| MIL-DTL-46027 | 5086 di grado corazzatura (H131) |
Designazioni equivalenti: UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
Per l'approvvigionamento, tre documenti hanno un peso determinante. A certificato di collaudo del produttore (MTC) secondo EN 10204 3.1 dovrebbe essere standard su ogni ordine — collega i valori meccanici e il numero di colata al materiale che avete in mano. ASTM B928 l'ordine richiede i risultati delle prove di corrosione esfoliante e intergranulare, non solo una dichiarazione di conformità. L'ispezione di terza parte (SGS o equivalente) vale la pena di essere aggiunta quando il materiale è destinato a strutture marine classificate. Le approvazioni delle società di classificazione (DNV, ABS, LR, CCS) sono organizzate per progetto anziché detenute in modo generico — sollevate la questione tempestivamente con il vostro cantiere, perché i tempi di approvazione sono solitamente più lunghi dei tempi di approvvigionamento del materiale.
Note pratiche per l'ordine di acquisto: indicate esplicitamente lo stato fisico (temper), indicate la norma di riferimento (B209 o B928 — non sono intercambiabili), indicate spessore e tolleranza anziché uno spessore nominale, specificate la superficie e qualsiasi film protettivo, e allegate i requisiti di collaudo. La maggior parte dei problemi con il 5086 sono problemi di specifica, non problemi di metallurgia.
Lavorare con Linsy Aluminum
Linsy Aluminum fornisce Alluminio 5086 come piastra e lamiera in O, H111, H112, H32, H34, H116 e H321, e come barra in H111 e H112 — la barra non è prodotta negli stati marini, poiché H116 e H321 sono specifiche per prodotti laminati piatti. La capacità interna copre lavorazione CNC, saldatura, taglio laser e finitura superficiale; la forgiatura è coordinata attraverso impianti di processo partner anziché essere eseguita internamente, quindi tenetene conto nella pianificazione se il vostro componente la richiede.
Ogni spedizione è accompagnata da un certificato di collaudo del produttore (MTC), e i test SGS possono essere organizzati su richiesta. Non emettiamo certificati di società di classificazione come standard — ove sia richiesta l'approvazione DNV, ABS, LR o CCS, confermatela tempestivamente con il vostro cantiere e lavoreremo secondo il percorso di approvazione del progetto. Per dimensioni non a magazzino, il tempo di consegna tipico è di 10–60 giorni, e supportiamo quantità minime d'ordine ridotte per costruzioni di prova e prototipi.
Inviate il vostro disegno o specifica e confermeremo gli stati fisici disponibili, le dimensioni, le tolleranze e la documentazione, e segnaleremo qualsiasi elemento nelle condizioni di servizio che indichi una lega diversa.
Conclusione
Il 5086 si guadagna il suo posto come punto medio pratico nella gamma 5xxx marina: più resistenza del 5052, più formabilità e saldabilità del 5083, e un'eccellente resistenza alla corrosione in acqua di mare negli stati per cui è testato. Le tre cose che decidono se è adatto a un'applicazione sono lo stato fisico sull'ordine, il limite di 65 °C e come il giunto saldato è progettato tenendo conto dell'addolcimento della ZTA. Se questi aspetti sono gestiti correttamente, il 5086 è una lega tollerante e ben documentata con decenni di servizio alle spalle. Se sono gestiti male — H32 specificato per servizio immerso, esercizio continuo a temperature elevate, o una saldatura dimensionata sulla resistenza del metallo base — il cedimento apparirà come un problema di materiale quando era un problema di specifica.
Domande frequenti
Il 5086 è più resistente del 5083?
No. Il 5083 ha circa il 10–15% in più di resistenza a trazione e allo snervamento grazie al suo intervallo di magnesio più elevato (4,0–4,9% rispetto a 3,5–4,5%). Il 5086 scambia quel margine per una migliore formabilità, una saldatura più facile e solitamente un costo del materiale inferiore. Dove il progetto non necessita della resistenza extra del 5083, il 5086 è la scelta più economica.
Qual è il limite di 65 °C per il 5086?
Il servizio continuo al di sopra di circa 65 °C (150 °F) può causare la precipitazione del magnesio ai bordi dei grani come fase beta (Al₃Mg₂), che è anodica rispetto al metallo circostante e espone la lega a corrosione intergranulare, esfoliazione e corrosione sotto sforzo. Il cambiamento non è reversibile mediante trattamento termico. Gli stati H116 e H321 sono processati e testati per resistervi, ma il limite di temperatura rimane comunque applicabile.
Il 5086 perde resistenza quando viene saldato?
Sì, nella zona termicamente alterata. Il 5086 non è trattabile termicamente, quindi il ciclo di saldatura annulla localmente l'incrudimento e la ZTA ritorna verso la condizione O — un assemblaggio in H32 mantiene circa il 70–75% della resistenza allo snervamento del metallo base attraverso quella fascia, con lo snervamento che scende da ~210–230 MPa verso ~115–145 MPa. Le strutture saldate dovrebbero essere dimensionate sulle proprietà della ZTA allo stato ricotto secondo AWS D1.2, non sui valori dello stato del metallo base.
Quale filo di apporto dovrei usare per il 5086?
L'ER5183 è la prima scelta abituale per saldare il 5086 a se stesso, offrendo la corrispondenza di resistenza più vicina al metallo base con un buon comportamento alla corrosione marina. L'ER5356 è l'alternativa per uso generale ed è leggermente inferiore in resistenza allo stato saldato. L'ER5556 è specificato dove la resistenza del giunto è determinante e un filo di apporto con magnesio più elevato è accettabile.
Il 5086 è adatto per recipienti in pressione?
Sì. Il 5086 è un materiale standard per recipienti in pressione saldati non fiammati secondo ASME Sezione VIII, fornito secondo ASME SB-209, ed è ampiamente utilizzato per autocisterne e serbatoi di stoccaggio chimico. Non presenta transizione duttile-fragile, quindi si comporta bene anche a basse temperature. Il 5083 è preferito dove una sollecitazione ammissibile più elevata consente una parete più sottile.
Il 5086 può essere anodizzato?
Sì, ma per protezione anziché per estetica. Si anodizza ottenendo una superficie più dura e più resistente alla corrosione, ma l'elevato contenuto di magnesio rende la finitura meno brillante e uniforme rispetto al 5005 o al 6063, e la coerenza cromatica tra i lotti è più difficile da mantenere. Per componenti anodizzati decorativi, specificate invece 5005 o 6063.






