


Was 5086 Aluminium ist
5086 gehört zur Aluminium-Magnesium-Familie. Magnesium ist das primäre Legierungselement und die Quelle sowohl seiner Mischkristallfestigkeit als auch seiner Meerwasserbeständigkeit; Mangan und Chrom sind gezielte Zusätze, die die Kornstruktur steuern und interkristallinen Angriff begrenzen. Kupfer wird auf maximal 0,10 % begrenzt, da bereits geringe Mengen die Chlorid-Korrosionsbeständigkeit beeinträchtigen.
Da es nicht aushärtbar ist, kann 5086 nicht durch Lösungsglühen und Ausscheidungshärten verstärkt werden. Seine Festigkeit stammt aus der Kaltverfestigung, ausgedrückt in den H-Zuständen, und aus dem im Mischkristall gelösten Magnesium. Diese eine Tatsache bestimmt den Großteil seines technischen Verhaltens:
- Schweißen erfordert keine Wärmenachbehandlung nach dem Schweißen — es gibt keine Ausscheidung, die gelöst oder neu gebildet werden müsste.
- Schweißen erweicht jedoch die wärmebeeinflusste Zone — die Kaltverfestigung wird lokal ausgeglüht. Siehe den Abschnitt zum Schweißen, denn dies ist der Punkt, den die meisten Datenblätter falsch darstellen.
- Die Zustandswahl ist die Festigkeitswahl. Die Bestellung von “5086” ohne Zustand überlässt dem Walzwerk die Vermutung.
Für flachgewalzte Erzeugnisse sind die maßgebenden Spezifikationen ASTM B209 (Blech und Platte) und ASTM B928/B928M (hochmagnesiumhaltiges Blech und Platte für den Marinesektor, wo die Zustände H116 und H321 definiert und geprüft werden). Rohre und Rohrleitungen fallen unter ASTM B210/B221/B241, und für Druckbehälterarbeiten gilt ASME SB-209. Internationale Äquivalente sind EN AW-5086 / AlMg4 / 3.3545 und UNS A95086.
Chemische Zusammensetzung von 5086
Die folgenden Grenzwerte entsprechen ASTM B209. Silizium, Eisen, Kupfer, Zink und Titan sind kontrollierte Verunreinigungen, keine funktionalen Zusätze — insbesondere Silizium “verbessert” nicht die Umformbarkeit, und es als Konstruktionsvariable zu behandeln, ist ein häufiges Missverständnis von Zusammensetzungstabellen.
| Element | Gewicht % | Rolle in der Legierung |
|---|---|---|
| Magnesium (Mg) | 3.5 – 4.5 | Primäres Verstärkungselement; treibt die Meerwasser-Korrosionsbeständigkeit |
| Mangan (Mn) | 0.20 – 0.70 | Kornstruktursteuerung, Kaltverfestigungsverhalten |
| Chrom (Cr) | 0.05 - 0.25 | Begrenzt interkristalline Korrosion und Kornwachstum |
| Silizium (Si) | 0,40 max. | Verunreinigung — kontrolliert, nicht funktional |
| Eisen (Fe) | 0,50 max. | Verunreinigung — übermäßige Gehalte beeinträchtigen die Duktilität |
| Kupfer (Cu) | 0,10 max | Verunreinigung — niedrig gehalten zum Schutz der Korrosionsbeständigkeit |
| Zink (Zn) | 0,25 max | Verunreinigung |
| Titan (Ti) | 0,15 max | Korngrenner beim Gießen |
| Sonstige (jeweils / gesamt) | 0,05 / 0,15 max. | — |
| Aluminium (Al) | Restbetrag | Unedles Metall |
Der Magnesiumbereich ist die Zahl, die man sich merken sollte. Bei 3,5–4,5 % überschreitet 5086 die Schwelle von etwa 3,5 %, oberhalb derer Magnesium bei anhaltender warmer Beanspruchung als Beta-Phase (Al₃Mg₂) an Korngrenzen ausscheiden kann. Das ist der Mechanismus hinter der später diskutierten Temperaturgrenze, und deshalb ist die Zustandswahl bei dieser Legierung nicht kosmetisch.
Physikalische Eigenschaften
| Eigentum | Wert |
|---|---|
| Dichte | 2,66 g/cm³ (0,096 lb/in³) |
| Schmelzbereich | 574 – 638 °C (1.065 – 1.180 °F) |
| Wärmeleitfähigkeit | 117 – 127 W/m·K bei 25 °C (zustandsabhängig) |
| Elektrische Leitfähigkeit | 29 – 31 % IACS bei 20 °C |
| Wärmeausdehnungskoeffizient | 23,8 × 10⁻⁶ /°C (20–100 °C) |
| Spezifische Wärmekapazität | ~900 J/kg-K |
| Elastizitätsmodul (Zug) | 71 GPa (10.300 ksi) |
| Querkontraktionszahl | 0.33 |
Zwei dieser Zahlen entscheiden mehr als die übrigen. Die Wärmeleitfähigkeit liegt merklich unter der von 5052 mit ~138 W/m·K, was für geschweißte Kühlkörper und alle Bauteile, die Wärme abführen sollen, von Bedeutung ist. Und der Ausdehnungskoeffizient von 23,8 × 10⁻⁶ /°C ist hoch genug, dass lange Aluminiumstrecken in einer Mischbauweise Dehnungszugabe benötigen — ein Detail, das sich als verbeulte Deckpaneele zeigt, wenn es ignoriert wird.
Mechanische Eigenschaften je nach Temperierung
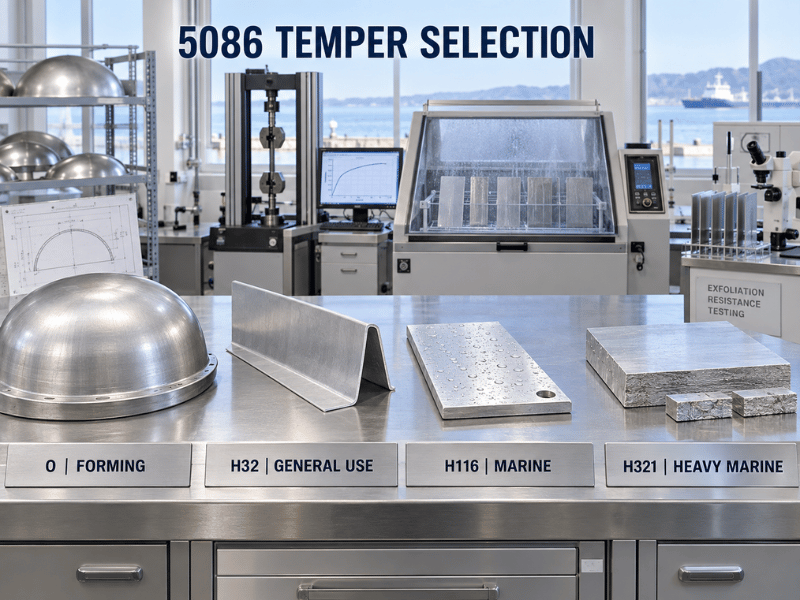
Die folgenden Werte sind typische Bereiche für Blech und Platte; garantierte Mindestwerte variieren mit Dicke und Spezifikation, und die für die Abnahme maßgebenden Zahlen sind die auf dem Walzwerkszeugnis. Beachten Sie, dass H32 und H116 in der Festigkeit nahe beieinanderliegen — der Unterschied zwischen ihnen liegt in der Korrosionsprüfung, nicht in der mechanischen Leistung.
| Temperament | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung (%) | Typische Verwendung |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | Tiefziehen, geformte Böden, gedrückte Tankenden |
| H111 | ~275 | ~125 | ≥ 12 | Leicht bearbeitete Strukturteile |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | Dicke Platten, bearbeitete Teile, as-fabricated Formen |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | Allgemeine Marinepaneele, LKW-Aufbauten, Anhängerpaneele |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | Höherfeste Flachstrukturen |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | Rumpfbeplattung, Decks, eingetauchte Marinestrukturen |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | Schwere Marineplatten mit Anforderung an Schichtkorrosionsbeständigkeit |
ASTM B928 legt die Abnahmegrenze für Marineplatten fest bei 240 MPa Zugfestigkeit / 195 MPa Streckgrenze / 10 % Dehnung für 5086-H116 und H321 im Bereich von 3–50 mm. Diese Mindestwerte liegen unter den oben genannten typischen Werten, weil sie über das gesamte Dickenband gelten müssen — verwenden Sie typische Werte nicht als Konstruktionsmindestwert, und verwenden Sie B928-Mindestwerte nicht, um abzuschätzen, was ein dünnes Coil tatsächlich liefert.
Wofür jeder Zustand tatsächlich geeignet ist
O ist geglüht und vollständig weich. Es ist der Zustand für Tiefziehen, Biegen mit engem Radius und gedrückte oder geformte Tankenden; wenn das Bauteil erhebliche plastische Verformung erfordert, beginnt man hier. H111 und H112 sind leicht bearbeitete oder as-fabricated Zustände, bei denen die mechanischen Eigenschaften nicht die bestimmende Anforderung sind — häufig bei dicken Platten, die spanabhebend bearbeitet werden.
H32 ist der universelle Arbeitstier-Werkstoff, etwa 20 % stärker als 5052-H32 und die Standardwahl für nicht eingetauchte Marinepaneele, Fahrzeugkarosserien und Industrierahmen. H34 bietet mehr Festigkeit bei einem echten Verlust an Umformbarkeit.
H116 und H321 sind die Marine-Zustände, und der Unterschied ist wichtiger, als die Festigkeitsspalte vermuten lässt. Beide werden so verarbeitet, dass die Korngrenzenausscheidung kontrolliert wird, und müssen die Prüfungen auf Schichtkorrosion und interkristalline Korrosion gemäß ASTM B928 bestehen. H116 ist kaltverfestigt und stabilisiert; H321 ist kaltverfestigt und anschließend thermisch stabilisiert, was ein vorhersehbareres Verhalten in dicken Querschnitten ergibt. Für alles, was in ständigem Kontakt mit Meerwasser steht, ist einer dieser beiden die Spezifikation — H32 ist kein Ersatz, auch wenn die Festigkeitswerte ähnlich aussehen.
Korrosionsbeständigkeit und die 65-°C-Grenze
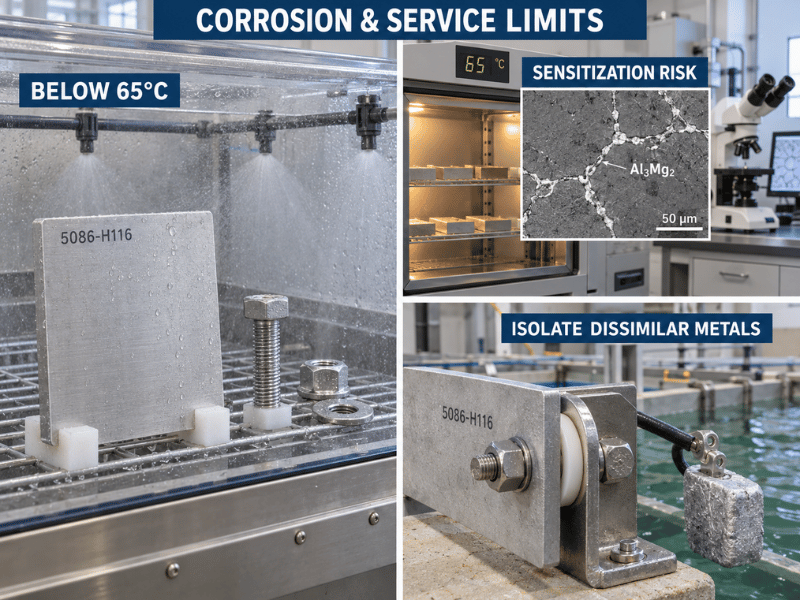
5086 bildet einen dichten, selbstheilenden Aluminiumoxidfilm, und die Kombination aus hohem Magnesiumgehalt bei nahezu null Kupfer verleiht ihm hervorragende Leistung in Meerwasser, Meeresatmosphäre und vielen Industriechemikalien. Unlackierte 5086-Rumpfbleche haben eine jahrzehntelange Einsatzgeschichte. Langzeit-Meeresbewitterungstests zeigen einen geringen Verlust der mechanischen Eigenschaften nach zehn Jahren.
Die Einschränkung ist thermischer Natur, und sie ist die einzige Randbedingung, die Projekte aus dem Tritt bringt.
Oberhalb von etwa 65 °C (150 °F) im Dauerbetrieb kann Magnesium in fester Lösung entlang der Korngrenzen als Beta-Phase (Al₃Mg₂) ausgeschieden werden. Dieses Netzwerk ist anodisch gegenüber der umgebenden Matrix, sodass die Legierung anfällig für interkristalline Korrosion, Schichtkorrosion und Spannungsrisskorrosion wird. Der Prozess ist zeit- und temperaturabhängig und nicht umkehrbar — ein sensibilisiertes Blech kann nicht durch Wärmebehandlung wiederhergestellt werden.
Praktische Konsequenzen:
- Halten Sie 5086 von unisolierten Abgasleitungen, heißen Stellen im Maschinenraum und Prozessausrüstung fern, die über 65 °C verweilt.
- Für warme Einsatzbedingungen spezifizieren Sie H116 oder H321 und geben Sie die Einsatztemperatur in der Anfrage an, damit das Walzwerk nach der richtigen Stabilisierungspraxis liefern kann.
- Wo anhaltende Temperaturen über 65 °C unvermeidbar sind, ziehen Sie eine magnesiumärmere Legierung (5052) oder eine aushärtbare Sorte (6061) in Betracht, anstatt zu versuchen, die Sensibilisierung konstruktiv zu umgehen.
Galvanische Korrosion ist der zweite Vorbehalt. 5086 ist anodisch gegenüber Stahl, Edelstahl und Kupferlegierungen; in einer Mischmetallbaugruppe mit vorhandenem Elektrolyten opfert es sich selbst. Isolieren Sie die Verbindungsstelle oder installieren Sie Opferanoden — dies ist ein Konstruktionsproblem, kein Materialfehler.
Schweißen von 5086
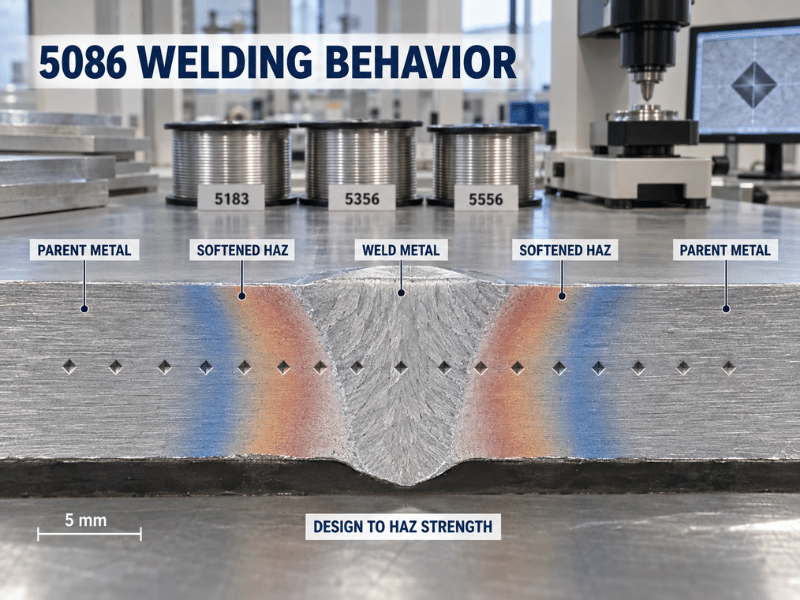
5086 lässt sich gut durch GMAW (MIG) und GTAW (WIG) schweißen, zeigt keine nennenswerte Neigung zur Heißrissbildung, erfordert keine Vorwärmung bei dünnen Querschnitten und benötigt keine Wärmebehandlung nach dem Schweißen. Das ist wirklich hervorragende Schweißbarkeit, und deshalb dominiert die Legierung im geschweißten Marineschiffbau.
Was sie jedoch nicht tut, ist ihre kaltverfestigte Festigkeit über die Schweißnaht hinweg zu halten. Die wärmebeeinflusste Zone wird durch den Schweißzyklus geglüht — die Kaltverfestigung wird lokal entfernt und die WEZ kehrt in Richtung des O Zustands zurück. In der Praxis behält eine H32-Baugruppe etwa 70–75 % der Streckgrenze des Grundwerkstoffs über das erweichte Band hinweg, wobei die Streckgrenze von ~210–230 MPa auf ~115–145 MPa abfällt.
Die Konstruktionsregel folgt direkt daraus: Dimensionieren Sie geschweißte 5086-Konstruktionen nach den Eigenschaften der geglühten WEZ, nicht nach den Eigenschaften des Grundwerkstoffzustands. Eine Verbindung, die auf 230 MPa Streckgrenze berechnet wurde, wird Last in einer Zone tragen, die bei etwa 130 MPa fließt. AWS D1.2 veröffentlicht zulässige Spannungen für diesen Zweck und ist die Referenz, mit der gearbeitet werden sollte.
Die Zusatzwerkstoffauswahl ist die andere Hälfte der Verbindung:
- ER5183 — die übliche erste Wahl zum Schweißen von 5086 mit sich selbst. Beste Festigkeitsübereinstimmung mit dem Grundwerkstoff und gutes Korrosionsverhalten im Marineeinsatz.
- ER5356 — der universelle 5xxx-Zusatzwerkstoff. Etwas geringere Festigkeit im geschweißten Zustand als 5183, weit verbreitet verfügbar, akzeptabel für die meisten unkritischen Verbindungen.
- ER5556 — höhere Festigkeit im geschweißten Zustand als 5356, wird verwendet, wo die Verbindungsfestigkeit maßgebend ist und ein Zusatzwerkstoff mit höherem Magnesiumgehalt akzeptabel ist.
Alles oben Genannte setzt sauberes Material voraus. Aluminiumoxid, Öl und — entscheidend — eingebettete Eisenpartikel von gemeinsam genutztem Werkzeug sind die Hauptursachen der meisten Schweiß- und Beschichtungsfehler. Dedizierte Edelstahlbürsten und getrennte Handhabung von Kohlenstoffstahl sind nicht optional. Die Zusatzwerkstoffauswahl wird ausführlicher behandelt in unserem Leitfaden für Aluminium-Schweißdraht.
Umformen, Zerspanen und Oberflächenbehandlung
Formung ist am besten in O und verarbeitbar in H32, wobei sich die Biegeradien vergrößern müssen, je höher die Härte des Zustands steigt. 5086 ist bei komplexer Umformung im Allgemeinen etwas nachgiebiger als 5083, was einer der Gründe ist, warum es für Aufbauten und Tankarbeiten spezifiziert wird. Rechnen Sie mit mehr Rückfederung als bei 5052 und planen Sie die Biegezugabe entsprechend.
Bearbeitung ist ausreichend bis gut. Härtere Zustände (H32, H34) schneiden sauberer mit besserem Spanbruch als weiches O-Material, das dazu neigt, schmierig zu sein. Hartmetallwerkzeuge, positive Spanwinkelgeometrie und reichlich Schneidflüssigkeit sind die Standardempfehlungen. Es ist nicht in derselben Klasse wie 6061 oder 2011, und Werkstätten, die gegen zerspanungsfreundliche Legierungen kalkulieren, werden den Unterschied bemerken.
Eloxieren funktioniert, aber funktional statt dekorativ. 5086 lässt sich anodisch zu einer härteren, schützenderen Oberfläche behandeln; es ergibt nicht das helle, gleichmäßige Aussehen von 5005 oder 6063, und der höhere Magnesiumgehalt macht die Farbübereinstimmung über Chargen hinweg schwieriger einzuhalten. Spezifizieren Sie es zum Schutz, nicht für das Aussehen. Unser Leitfaden zur Anodisierungsqualität behandelt, wo diese Oberflächenbehandlungen schiefgehen.
Wo 5086 verwendet wird
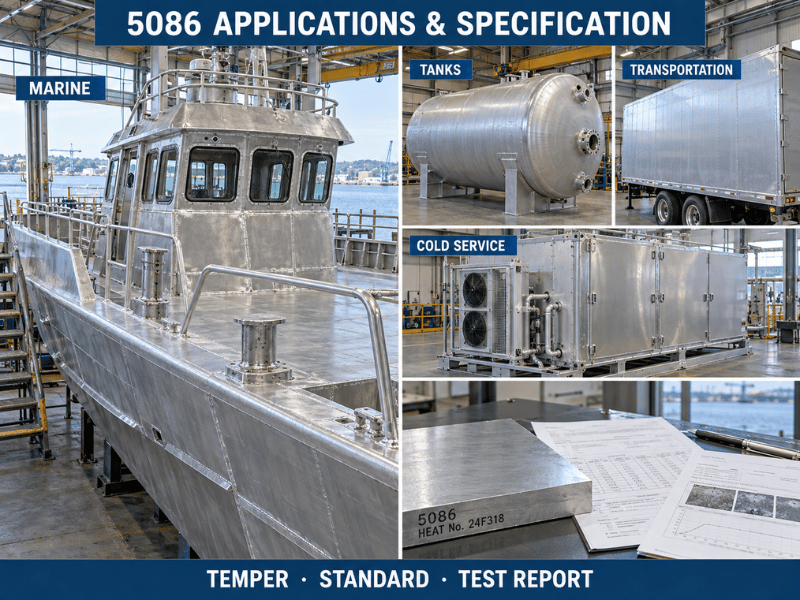
Marine und Schiffbau ist die Ankeranwendung: Rumpfbeplattung bei kleinen und mittelgroßen Fahrzeugen, Decks, Schotten, Aufbauten, Gangways, Masten sowie Kraftstoff- und Wassertanks. 5083 gewinnt tendenziell den eingetauchten Unterrumpf; 5086 gewinnt den Überbau, wo mehr Umformung und mehr Schweißen und weniger hydrostatische Last vorhanden sind.
Druckbehälter und Tanks — 5086 ist ein Standardwerkstoff für ungefeuerte geschweißte Druckbehälter nach ASME Section VIII und für Straßentankfahrzeuge, die Kraftstoff, Wasser und eine Reihe von Chemikalien transportieren, die Aluminium nicht angreifen. Sein Tieftemperaturverhalten ist hier von Bedeutung: Im Gegensatz zu Kohlenstoffstahl hat es keinen Übergang von duktil zu spröde und behält seine Zähigkeit bis zu kryogenen Temperaturen, weshalb es in LNG-nahen und gekühlten Anwendungen auftritt.
Transport umfasst Lkw- und Anhängeraufbauten, Kipperaufbauten, Eisenbahnwagenpaneele und Fahrzeugpanzerung. Der H131 Zustand von 5086 ist nach MIL-DTL-46027 für leichte gepanzerte Fahrzeuge qualifiziert — eine Nischen-, aber reale Spezifikation, die nur wenige andere 5xxx-Legierungen tragen.
Sonstige Konstruktionsarbeiten umfassen Bohranlagenkomponenten, Küstenbau, Fernseh- und Sendetürme sowie kryogene oder nichtmagnetische Gerätegehäuse, wo die nichtmagnetische Natur der Legierung eine funktionale Anforderung und nicht ein Bonus ist.
5086 vs. 5083, 5052 und 6061
5083 und 5086 werden häufig austauschbar angeboten, und sie sind es nicht. Der Unterschied beträgt etwa 10–15 % Festigkeit, die gegen Umformbarkeit, Schweißbarkeit und Kosten eingetauscht werden.
| Eigentum | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| Hauptlegierungselemente | Mg 3,5–4,5 %, Mn 0,2–0,7 % | Mg 4,0–4,9 %, Mn 0,4–1,0 % | Mg 2,2–2,8% | Mg 0,8–1,2%, Si 0,4–0,8% |
| Zugfestigkeit (MPa, typisch) | 275 – 345 (H32) | 300 – 350 (H32) | 210 – 260 (H32) | ~310 (T6) |
| Streckgrenze (MPa, typisch) | 195 – 240 (H32) | 215 – 260 (H32) | 160 – 195 (H32) | ~275 (T6) |
| Dehnung (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| Dichte (g/cm³) | 2.66 | 2.66 | 2.68 | 2.70 |
| Wärmeleitfähigkeit (W/m·K) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| Wärmebehandelbar | Nein | Nein | Nein | Ja |
| Meerwasserkorrosion | Ausgezeichnet | Ausgezeichnet | Gut | Mäßig |
| Relativer Kostenvergleich zu 5052 | Mäßiger Aufpreis | Höherer Aufpreis | Basislinie | Unter |
Wahl zwischen 5086 und 5083 ist üblicherweise eine einzige Frage: Ist die Festigkeit oder die Fertigung die begrenzende Randbedingung?
- 5083 wählen wenn die Festigkeit maßgebend ist — eingetauchte Rumpfbeplattung, primäre Offshore-Struktur, kryogener Einsatz, Druckbehälter, bei denen eine höhere ASME-zulässige Spannung dünnere Wandstärken ermöglicht, oder überall dort, wo eine Klassifikationsgesellschaft maximale Reserve verlangt. Vollständige Daten finden Sie in unserem 5083-Aluminium-Leitfaden.
- 5086 wählen wenn die Fertigung maßgebend ist — geschweißte Aufbauten und Tanks, Teile, die engere Biegungen erfordern als 5083 toleriert, Sekundärstruktur, oder ein Projekt, bei dem der Aufpreis von 5083 eine Festigkeit erkauft, die der Entwurf nicht nutzt.
Die übliche Antwort bei größeren Schiffen ist beides: 5083-H116 unter der Wasserlinie, 5086-H116 für den oberen Rumpf und die Decks, 5086-H32 für trockene Innenstruktur. Diese Kombination liegt typischerweise mehrere Prozent unter einer reinen 5083-Bauweise, ohne im Betrieb etwas einzubüßen.
5052 ist die Wahl, wenn weder Festigkeit noch Marinezertifizierung erforderlich sind und Umformbarkeit oder Kosten im Vordergrund stehen — siehe den Leitfaden zu 5052-Aluminium. 6061 gewinnt, wenn das Teil spanend bearbeitet statt geschweißt wird und aushärtbare Festigkeit benötigt; seine Schweißfestigkeit und Meerwasserbeständigkeit sind beide schlechter als die von 5086. Details im 6061-Aluminium-Leitfaden.
Wann 5086 die falsche Wahl ist
Die Bedingungen sind wichtiger als die Anwendungsbezeichnungen, daher ist dies als Bedingungen und nicht als Liste von Teilen verfasst.
5086 spezifizieren, wenn:
- Die Struktur geschweißt wird und Meerwasser oder Meeresatmosphäre ausgesetzt ist, und H116 oder H321 bestellt wird.
- Das Teil mehr Umformbarkeit benötigt als 5083 zulässt, während die Korrosionsbeständigkeit in Marinequalität erhalten bleibt.
- Der Entwurf bei 5086-Werten festigkeitsausreichend ist und der Aufpreis von 5083 nichts einbringt.
- Die Einsatztemperatur unter 65 °C bleibt, oder die warmen Bereiche isoliert sind.
- Zähigkeit bei niedrigen Temperaturen erforderlich ist — kryogener oder Kühl-Einsatz, bei dem Kohlenstoffstahl spröde würde.
Suchen Sie woanders, wenn:
- Der Dauerbetrieb ~65 °C in einer korrosiven Umgebung überschreitet. Beta-Phasen-Sensibilisierung ist nicht rückgängig zu machen; 5052 oder 6061 verwenden.
- Dekoratives Eloxieren die Oberflächenbehandlung ist. 5086 eloxiert schützend, nicht dekorativ — 5005 oder 6063 ist die richtige Wahl.
- Das Teil überwiegend aus dem Vollen spanend in hoher Stückzahl bearbeitet wird. 6061 oder 2011 laufen schneller und günstiger.
- Spitzenfestigkeit die Anforderung ist und Schweißen minimal ist. 6061-T6 oder 7075-T651 übertreffen jede 5xxx-Legierung.
- Die Baugruppe 5086 mit Stahl oder Kupferlegierungen ohne Isolierung und ohne Opferschutz koppelt. Galvanische Korrosion wird die Versagensart sein.
Über die gesamte 5xxx-Familie hinweg deckt die Aluminiumlegierung für den Marinesektor Übersicht ab, wie 5052, 5083 und 5086 die Anwendungen unter sich aufteilen.
Normen, Äquivalente und Dokumentation
| Standard | Geltungsbereich |
|---|---|
| ASTM B209 | Aluminium- und Aluminiumlegierungsblech und -platte |
| ASTM B928/B928M | Hochmagnesium-Blech und -Platte für den Marineeinsatz (definiert H116 / H321) |
| ASTM B221 | Stranggepresste Stangen, Stäbe, Drähte, Profile und Rohre |
| ASTM B210 / B241 | Nahtlose und geschweißte Rohre und Leitungen |
| ASME SB-209 | Druckbehälterverwendung von 5086-Blech und -Platte |
| AWS A5.10 / D1.2 | Zusatzwerkstoffklassifizierung und konstruktive Schweißauslegung |
| EN 485 / EN 573 | Europäische Anforderungen an Blech, Band, Platte und Zusammensetzung |
| MIL-DTL-46027 | Panzerungsgüte 5086 (H131) |
Äquivalente Bezeichnungen: UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
Für die Beschaffung sind drei Dokumente maßgeblich. Ein Werkszeugnis (MTC) nach EN 10204 3.1 sollte bei jeder Bestellung Standard sein — es verknüpft die mechanischen Werte und die Schmelzennummer mit dem Material, das Sie in Händen halten. ASTM B928 Die Bestellung erfordert die Ergebnisse der Exfoliations- und interkristallinen Korrosionsprüfung, nicht nur eine Konformitätserklärung. Die Hinzuziehung einer Drittprüfung (SGS oder gleichwertig) ist empfehlenswert, wenn das Material in klassifizierte Marinekonstruktionen eingeht. Zulassungen von Klassifikationsgesellschaften (DNV, ABS, LR, CCS) werden projektbezogen vereinbart und nicht generell vorgehalten — sprechen Sie dies frühzeitig mit Ihrer Werft ab, da die Vorlaufzeit für die Zulassung in der Regel länger ist als die Materialvorlaufzeit.
Praktische Hinweise für die Bestellung: Geben Sie den Zustand explizit an, nennen Sie die maßgebliche Norm (B209 oder B928 — sie sind nicht austauschbar), geben Sie Dicke und Toleranz statt einer Nennstärke an, benennen Sie die Oberfläche und etwaige Schutzfolie und fügen Sie die Prüfanforderungen bei. Die meisten 5086-Probleme sind Spezifikationsprobleme, keine Metallurgieprobleme.
Arbeiten mit Linsy Aluminum
Linsy Aluminum liefert 5086 Aluminium als Blech und Tafel in O, H111, H112, H32, H34, H116 und H321 sowie als Stange in H111 und H112 — Stangen werden nicht in den Marinezuständen hergestellt, da H116 und H321 Flachwalzspezifikationen sind. Die hausinterne Fertigung umfasst CNC-Bearbeitung, Schweißen, Laserschneiden und Oberflächenveredelung; Schmieden wird über Partnerfertigungsanlagen koordiniert und nicht im Haus durchgeführt, sodass Sie dies bei der Planung berücksichtigen sollten, wenn Ihr Teil es erfordert.
Jede Lieferung enthält ein Werkszeugnis (MTC), und SGS-Prüfungen können auf Anfrage arrangiert werden. Wir stellen keine Zertifikate von Klassifikationsgesellschaften standardmäßig aus — wo eine Zulassung durch DNV, ABS, LR oder CCS erforderlich ist, bestätigen Sie dies frühzeitig mit Ihrer Werft, und wir werden den Zulassungsweg des Projekts verfolgen. Für Nicht-Lagerabmessungen beträgt die typische Vorlaufzeit 10–60 Tage, und wir unterstützen geringe Mindestbestellmengen bei Versuchs- und Prototypenfertigungen.
Senden Sie Ihre Zeichnung oder Spezifikation, und wir bestätigen verfügbare Zustände, Größen, Toleranzen und Dokumentation und weisen auf alles in den Einsatzbedingungen hin, das auf eine andere Legierung hindeutet.
Schlussfolgerung
5086 verdient seinen Platz als praktische Mitte des marinen 5xxx-Bereichs: mehr Festigkeit als 5052, mehr Umformbarkeit und Schweißbarkeit als 5083 und ausgezeichnete Meerwasserkorrosionsbeständigkeit in den dafür geprüften Zuständen. Die drei Dinge, die darüber entscheiden, ob es für eine Aufgabe geeignet ist, sind der Zustand auf der Bestellung, die 65-°C-Obergrenze und die Art und Weise, wie die Schweißverbindung im Hinblick auf die HAZ-Erweichung ausgelegt wird. Wenn diese Punkte stimmen, ist 5086 eine gutmütige, gut dokumentierte Legierung mit jahrzehntelanger Bewährung. Wenn sie nicht stimmen — H32 für den Tauchbetrieb spezifiziert, dauerhafter Warmbetrieb oder eine Schweißnaht, die auf Basis der Grundwerkstofffestigkeit dimensioniert wurde —, wird der Ausfall wie ein Materialproblem aussehen, obwohl es ein Spezifikationsproblem war.
Häufig gestellte Fragen
Ist 5086 fester als 5083?
Nein. 5083 weist aufgrund seines höheren Magnesiumbereichs (4,0–4,5 % gegenüber 3,5–4,5 %) etwa 10–15 % mehr Zug- und Streckgrenze auf. 5086 tauscht diesen Vorsprung gegen bessere Umformbarkeit, einfacheres Schweißen und in der Regel niedrigere Materialkosten. Wo die Konstruktion die zusätzliche Festigkeit von 5083 nicht benötigt, ist 5086 die wirtschaftlichere Wahl.
Was bedeutet die 65-°C-Grenze bei 5086?
Dauerhafter Betrieb über etwa 65 °C (150 °F) kann dazu führen, dass Magnesium als Beta-Phase (Al₃Mg₂) an den Korngrenzen ausfällt, die gegenüber dem umgebenden Metall anodisch ist und die Legierung für interkristalline Korrosion, Exfoliation und Spannungsrisskorrosion anfällig macht. Diese Veränderung ist durch Wärmebehandlung nicht umkehrbar. Die Zustände H116 und H321 werden so verarbeitet und geprüft, dass sie dem widerstehen, aber die Temperaturobergrenze gilt weiterhin.
Verliert 5086 beim Schweißen an Festigkeit?
Ja, in der wärmebeeinflussten Zone. 5086 ist nicht aushärtbar, daher glüht der Schweißzyklus die Kaltverfestigung lokal aus, und die HAZ kehrt in Richtung des O-Zustands zurück — eine H32-Baugruppe behält über dieses Band etwa 70–75 % der Streckgrenze des Grundwerkstoffs, wobei die Streckgrenze von ~210–230 MPa auf ~115–145 MPa fällt. Geschweißte Konstruktionen sollten nach AWS D1.2 auf Basis der geglühten HAZ-Eigenschaften dimensioniert werden, nicht auf Basis der Werte des Grundwerkstoffzustands.
Welchen Schweißzusatz sollte ich für 5086 verwenden?
ER5183 ist die übliche erste Wahl zum Schweißen von 5086 mit sich selbst und bietet die engste Festigkeitsübereinstimmung mit dem Grundwerkstoff bei gutem Meerwasserkorrosionsverhalten. ER5356 ist die Allzweckalternative und weist eine etwas geringere Festigkeit im geschweißten Zustand auf. ER5556 wird spezifiziert, wo die Verbindungsfestigkeit maßgeblich ist und ein Schweißzusatz mit höherem Magnesiumgehalt akzeptabel ist.
Ist 5086 für Druckbehälter geeignet?
Ja. 5086 ist ein Standardwerkstoff für ungefeuerte geschweißte Druckbehälter nach ASME Section VIII, geliefert nach ASME SB-209, und wird weitverbreitet für Straßentankfahrzeuge und Chemielagertanks eingesetzt. Es besitzt keinen Übergang von duktil zu spröde und eignet sich daher auch gut für tiefe Temperaturen. 5083 wird bevorzugt, wo höhere zulässige Spannungen eine dünnere Wand ermöglichen.
Kann 5086 eloxiert werden?
Ja, aber zum Schutz und nicht für das Aussehen. Es lässt sich zu einer härteren, korrosionsbeständigeren Oberfläche eloxieren, aber der hohe Magnesiumgehalt macht das Finish weniger hell und gleichmäßig als bei 5005 oder 6063, und die Farbkonsistenz über Chargen hinweg ist schwieriger einzuhalten. Für dekorative eloxierte Teile sollten Sie stattdessen 5005 oder 6063 spezifizieren.






