


5086 Alüminyum Nedir
5086, alüminyum–magnezyum ailesine aittir. Magnezyum birincil alaşım elementidir ve hem katı çözelti mukavemetinin hem de deniz suyu performansının kaynağıdır; manganez ve krom, tane yapısını kontrol etmek ve tane sınırı saldırısını sınırlamak için bilinçli olarak eklenen elementlerdir. Bakır, maksimum %0,10 ile sınırlandırılır çünkü küçük miktarlar bile klorür korozyon direncini bozar.
Isıl işlemle sertleştirilemediği için 5086, çözeltiye alma ve yaşlandırma yoluyla güçlendirilemez. Mukavemeti, H temperlerinde ifade edilen soğuk işlemden ve katı çözeltide tutulan magnezyumdan gelir. Bu tek gerçek, mühendislik davranışının büyük kısmını belirler:
- Kaynak, kaynak sonrası ısıl işlem gerektirmez — çözündürülecek veya yeniden oluşturulacak bir çökelti yoktur.
- Kaynak, ısıdan etkilenen bölgeyi yumuşatır — soğuk işlem bölgesel olarak tavlanır. Kaynak bölümüne bakın, çünkü çoğu spesifikasyon sayfasının yanlış anladığı nokta burasıdır.
- Temper seçimi, mukavemet seçimidir. Temper belirtmeden “5086” sipariş etmek, haddehaneyi tahmin yürütmeye bırakır.
Yassı haddelenmiş ürünler için geçerli spesifikasyonlar şunlardır ASTM B209 (levha ve plaka) ve ASTM B928/B928M (deniz hizmeti için yüksek magnezyumlu levha ve plaka; H116 ve H321 temperlerinin tanımlandığı ve test edildiği yer burasıdır). Boru ve tüp, ASTM B210/B221/B241, kapsamına girer ve basınçlı kap çalışmaları ASME SB-209. 'a atıfta bulunur. Uluslararası eşdeğerleri şunlardır: EN AW-5086 / AlMg4 / 3.3545 ve UNS A95086.
5086'nın Kimyasal Bileşimi
Aşağıdaki sınırlar ASTM B209“u takip eder. Silisyum, demir, bakır, çinko ve titanyum kontrol edilen safsızlıklardır, işlevsel katkılar değildir — özellikle silisyum ”şekillendirilebilirliği iyileştirmez" ve bunu bir tasarım değişkeni olarak ele almak, bileşim tablolarının yaygın bir yanlış okunmasıdır.
| Element | Ağırlık % | Alaşımdaki rolü |
|---|---|---|
| Magnezyum (Mg) | 3.5 – 4.5 | Birincil güçlendirici; deniz suyu korozyon direncini belirler |
| Manganez (Mn) | 0.20 – 0.70 | Tane yapısı kontrolü, gerinim sertleşmesi tepkisi |
| Krom (Cr) | 0.05 - 0.25 | Tane sınırı korozyonunu ve tane büyümesini sınırlar |
| Silisyum (Si) | 0,40 maks | Safsızlık — kontrol edilir, işlevsel değildir |
| Demir (Fe) | 0,50 maks | Safsızlık — aşırı seviyeler sünekliği bozar |
| Bakır (Cu) | 0,10 maks. | Safsızlık — korozyon direncini korumak için düşük tutulur |
| Çinko (Zn) | 0,25 maks. | Safsızlık |
| Titanyum (Ti) | 0,15 maks. | Döküm sırasında tane inceltici |
| Diğerleri (her biri / toplam) | 0,05 / 0,15 maks | — |
| Alüminyum (Al) | Kalan | Ana metal |
Magnezyum aralığı, hatırlanmaya değer sayıdır. %3,5–4,5 aralığında 5086, sürekli sıcak hizmet sırasında magnezyumun tane sınırlarında beta fazı (Al₃Mg₂) olarak çökelebileceği ~%3,5 eşiğinin iki yakasındadır. Daha sonra tartışılan sıcaklık sınırının arkasındaki mekanizma budur ve bu alaşımda temper seçiminin kozmetik olmamasının nedeni de budur.
Fiziksel Özellikler
| Mülkiyet | Değer |
|---|---|
| Yoğunluk | 2,66 g/cm³ (0,096 lb/in³) |
| Erime aralığı | 574 – 638 °C (1.065 – 1.180 °F) |
| Termal iletkenlik | 25 °C'de 117 – 127 W/m·K (tempere bağlı) |
| Elektriksel iletkenlik | 20 °C'de – 31 IACS |
| Termal genleşme katsayısı | 23,8 × 10⁻⁶ /°C (20–100 °C) |
| Özgül ısı kapasitesi | ~900 J/kg-K |
| Elastisite modülü (çekme) | 71 GPa (10.300 ksi) |
| Poisson oranı | 0.33 |
Bu sayılardan ikisi geri kalanından daha fazlasını belirler. Isıl iletkenlik, 5052’nin ~138 W/m·K değerinin belirgin şekilde altındadır; bu, kaynaklı ısı emiciler ve ısıyı transfer etmesi beklenen herhangi bir parça için önemlidir. Ve 23,8 × 10⁻⁶ /°C genleşme katsayısı, karışık malzemeli bir montajda uzun alüminyum hatların genleşme payı gerektirecek kadar yüksektir — göz ardı edildiğinde buruşmuş güverte panelleri olarak ortaya çıkan bir ayrıntıdır.
Temperlere Göre Mekanik Özellikler
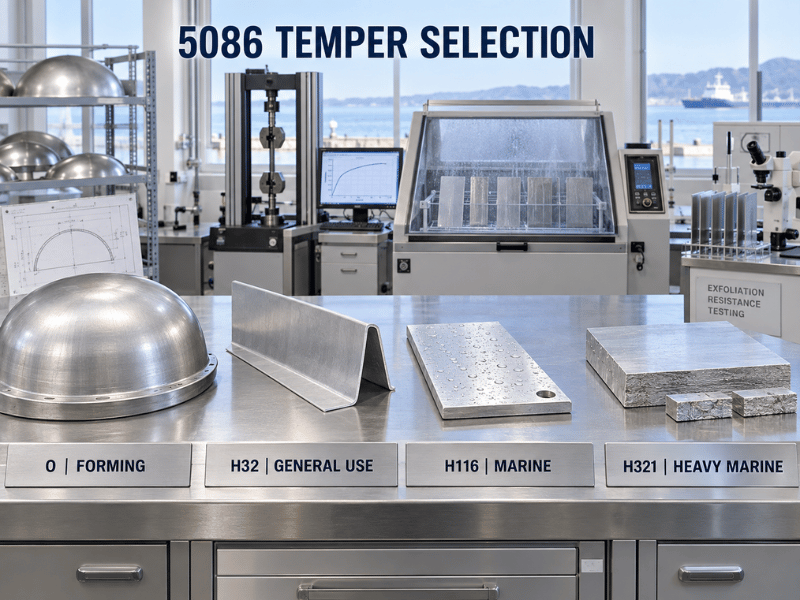
Aşağıdaki değerler levha ve plaka için tipik aralıklardır; garanti edilen minimumlar kalınlığa ve spesifikasyona göre değişir ve kabulü belirleyen sayılar haddehane test sertifikasındaki sayılardır. H32 ve H116'nın mukavemet açısından yakın olduğunu unutmayın — aralarındaki fark mekanik performans değil, korozyon testidir.
| Temper | Çekme mukavemeti (MPa) | Akma mukavemeti (MPa) | Uzama (%) | Tipik kullanım |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | Derin çekme, şekillendirilmiş başlıklar, döndürülmüş tank uçları |
| H111 | ~275 | ~125 | ≥ 12 | Hafif işlenmiş yapısal parçalar |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | Kalın plaka, işlenmiş parçalar, imal edilmiş şekiller |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | Genel deniz panelleri, kamyon gövdeleri, römork panelleri |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | Daha yüksek mukavemetli yassı yapılar |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | Gövde kaplaması, güverteler, daldırılmış deniz yapıları |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | Eksfoliasyon direnci gerektiren ağır deniz plakası |
ASTM B928, deniz plakası için kabul tabanını şu şekilde belirler: 3–50 mm aralığında 5086-H116 ve H321 için 240 MPa çekme / 195 MPa akma / uzama Bu minimumlar yukarıdaki tipik değerlerden düşüktür çünkü tüm kalınlık bandı boyunca geçerli olmalıdırlar — tipik değerleri tasarım minimumu olarak kullanmayın ve ince kalınlıklı bir rulonun gerçekte ne sağlayacağını tahmin etmek için B928 minimumlarını kullanmayın.
Her Temper Aslında Ne İçindir
O tavlanmış ve tamamen yumuşaktır. Derin çekme, dar radiuslu bükme ve savrulmuş veya şekillendirilmiş tank uçları için uygun temperdir; parça önemli plastik deformasyon gerektiriyorsa buradan başlanır. H111 ve H112 hafif işlenmiş veya üretildiği haliyle bırakılmış koşullardır; mekanik özelliklerin belirleyici gereklilik olmadığı durumlarda kullanılır — işlenecek kalın plakalarda yaygındır.
H32 genel amaçlı iş atıdır, 5052-H32'den kabaca daha güçlüdür ve daldırılmayan deniz panelleri, araç gövdeleri ve endüstriyel çerçeveler için varsayılan tercihtir. H34 daha fazla mukavemet taşır ancak şekillendirilebilirlikte gerçek bir kayıp yaşanır.
H116 ve H321 denizcilik temperleridir ve bu ayrım, mukavemet sütununun ima ettiğinden daha önemlidir. Her ikisi de tane sınırı çökelmesini kontrol etmek üzere işlenir ve ASTM B928 kapsamında eksfoliasyon ve taneler arası korozyon testlerinden geçmelidir. H116 gerinim sertleştirilmiş ve stabilize edilmiştir; H321 gerinim sertleştirilmiş ardından termal olarak stabilize edilmiştir, bu da kalın kesitlerde daha öngörülebilir davranış sağlar. Sürekli deniz suyu temasındaki her şey için bu ikisinden biri spesifikasyondur — mukavemet değerleri benzer görünse de H32 bunun yerine geçmez.
Korozyon Direnci ve 65 °C Sınırı
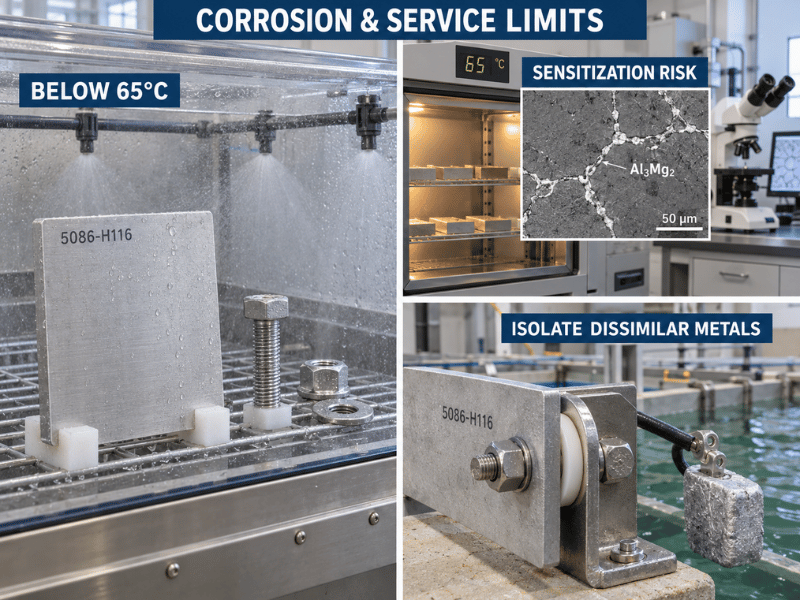
5086 yoğun, kendini yenileyen bir alüminyum oksit filmi oluşturur ve yüksek magnezyumun neredeyse sıfır bakırla birleşimi ona deniz suyunda, deniz atmosferinde ve birçok endüstriyel kimyasalda mükemmel performans kazandırır. Boyasız 5086 gövde plakası onlarca yıllık servis geçmişine sahiptir. Uzun süreli deniz maruziyet testleri on yıl sonra düşük mekanik özellik kaybı göstermektedir.
Sınırlama termaldir ve projeleri zora sokan tek kısıt budur.
Kabaca 65 °C (150 °F) üzerindeki sürekli serviste, katı çözelti içindeki magnezyum tane sınırları boyunca beta fazı (Al₃Mg₂) olarak çökelebilir. Bu ağ, çevredeki matrise göre anodiktir, dolayısıyla alaşım taneler arası korozyona, eksfoliasyona ve gerilme korozyonu çatlamasına yatkın hale gelir. Süreç zamana ve sıcaklığa bağlıdır ve geri döndürülemez — hassaslaşmış bir plaka ısıl işlemle kurtarılamaz.
Pratik sonuçlar:
- 5086'yı yalıtımsız egzoz hatlarından, makine dairesi sıcak noktalarından ve 65 °C üzerinde kalan proses ekipmanlarından uzak tutun.
- Sıcak servis için H116 veya H321 belirtin ve doğru stabilizasyon uygulamasıyla tedarik edilebilmesi için sorguda servis sıcaklığını belirtin.
- 65 °C üzerinde sürekli sıcaklıkların kaçınılmaz olduğu durumlarda, hassaslaşmayı mühendislikle aşmaya çalışmak yerine daha düşük magnezyumlu bir alaşıma (5052) veya ısıl işlem görebilir bir kaliteye (6061) bakın.
Galvanik korozyon ikinci uyarıdır. 5086 çeliğe, paslanmaza ve bakır alaşımlarına göre anodiktir; elektrolit bulunan karışık metal bir düzenekte kendini feda eder. Bağlantıyı yalıtın veya kurban anotlar takın — bu bir tasarım sorunudur, malzeme kusuru değildir.
5086 Kaynağı
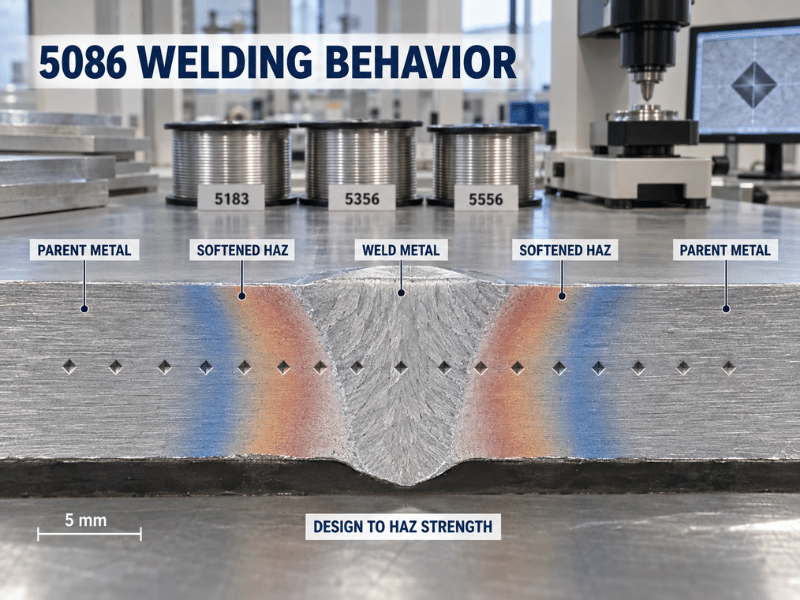
5086, GMAW (MIG) ve GTAW (TIG) ile iyi kaynak yapılır, anlamlı bir sıcak çatlama eğilimi göstermez, ince kesitlerde ön ısıtma gerektirmez ve kaynak sonrası ısıl işlem gerektirmez. Bu gerçekten mükemmel bir kaynaklanabilirliktir ve alaşımın kaynaklı deniz yapılarında baskın olmasının nedeni budur.
Yapmadığı şey, soğuk işlenmiş mukavemetini kaynak boyunca korumaktır. Isıdan etkilenen bölge kaynak çevrimiyle tavlanır — gerinim sertleşmesi yerel olarak giderilir ve HAZ O koşuluna geri döner. Pratikte bir H32 düzeneği, yumuşamış bant boyunca ana metal akma mukavemetinin kabaca –75'ini korur; akma mukavemeti ~210–230 MPa'dan ~115–145 MPa'ya düşer.
Tasarım kuralı doğrudan bundan çıkar: kaynaklı 5086 yapıyı ana temper özelliklerine göre değil, tavlanmış HAZ özelliklerine göre boyutlandırın. 230 MPa akma mukavemetine göre hesaplanan bir bağlantı, 130 MPa civarında akan bir bölgede yük taşıyor olacaktır. AWS D1.2 bu amaç için izin verilen gerilmeleri yayımlar ve üzerinde çalışılacak referanstır.
Dolgu malzemesi seçimi bağlantının diğer yarısıdır:
- ER5183 — 5086'nın kendisiyle kaynağı için olağan ilk tercih. Ana metale en yakın mukavemet eşleşmesi ve deniz servisinde iyi korozyon davranışı.
- ER5356 — genel amaçlı 5xxx dolgu malzemesi. Kaynak sonrası mukavemeti 5183'ten biraz daha düşük, yaygın olarak bulunabilir, çoğu kritik olmayan bağlantı için kabul edilebilir.
- ER5556 — kaynak sonrası mukavemeti 5356'dan yüksek, bağlantı mukavemetinin belirleyici olduğu ve daha yüksek magnezyumlu dolgu malzemesinin kabul edilebilir olduğu yerlerde kullanılır.
Yukarıdakilerin tümü temiz malzeme varsayar. Alüminyum oksit, yağ ve — en kritik olarak — ortak takımdan gelen gömülü demir parçacıkları, çoğu kaynak ve kaplama arızasının temel nedenleridir. Özel paslanmaz fırçalar ve karbon çeliğinden ayrı elleçleme isteğe bağlı değildir. Dolgu malzemesi seçimi daha ayrıntılı olarak alüminyum kaynak teli kılavuzumuzda.
ele alınmıştır. Şekillendirme, İşleme ve Yüzey İşlemleri
Şekillendirme O temperinde en iyisidir ve H32'de işlenebilir; bükme radiusları temper sertliği arttıkça açılmalıdır. 5086, karmaşık şekillendirmede genellikle 5083'ten biraz daha toleranslıdır; üst yapılar ve tank işleri için belirtilmesinin nedenlerinden biri de budur. 5052'den daha fazla geri yaylanma bekleyin ve bükme payını buna göre planlayın.
Talaşlı İmalat orta ila iyi arasında derecelendirilir. Daha sert temperler (H32, H34) daha temiz keser ve yumuşak O malzemesine göre daha iyi talaş kırılması sağlar; O malzemesi yapışkan olma eğilimindedir. Karbür takımlar, pozitif talaş açısı geometrisi ve bol kesme sıvısı standart önerilerdir. 6061 veya 2011 ile aynı sınıfta değildir ve serbest işlenen alaşımlara göre fiyat veren atölyeler farkı fark edecektir.
Eloksal işe yarar, ancak dekoratif olmaktan çok işlevsel olarak. 5086 anodizasyonla daha sert, daha koruyucu bir yüzey elde eder; 5005 veya 6063'ün parlak, tekdüze görünümünü vermez ve daha yüksek magnezyum içeriği partiler arasında renk eşleşmesini korumayı zorlaştırır. Görünüm için değil, koruma için belirtin. anodizasyon kalite kılavuzumuz bu yüzey işlemlerinin nerede yanlış gittiğini ele alır.
5086 Nerelerde Kullanılır
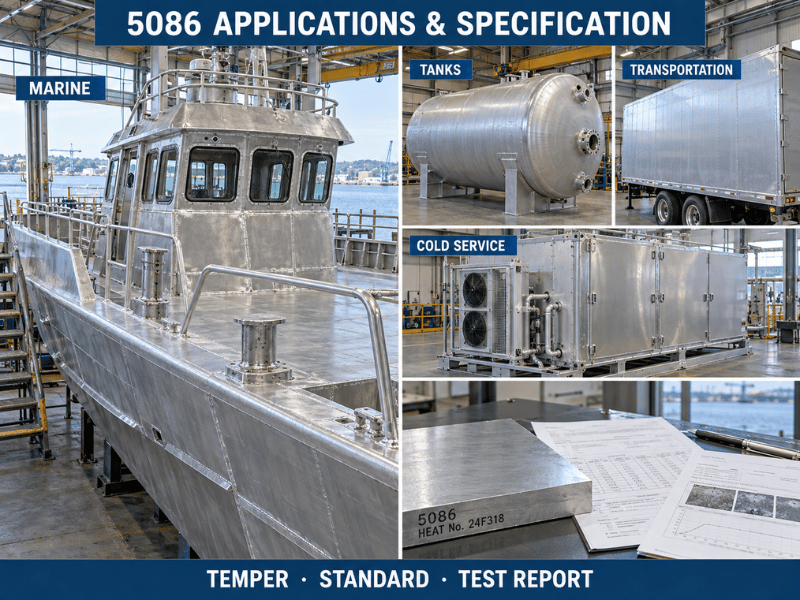
Denizcilik ve gemi inşası ana uygulamadır: küçük ve orta boy teknelerde gövde kaplaması, güverteler, bölmeler, üst yapılar, iskeleler, direkler ve yakıt ve su tankları. 5083 genellikle daldırılmış alt gövdede kazanır; 5086 üst yapıda kazanır; burada daha fazla şekillendirme ve daha fazla kaynak, daha az hidrostatik yük vardır.
Basınçlı kaplar ve tanklar — 5086, ASME Section VIII kapsamında ateşlenmemiş kaynaklı basınçlı kaplar ve yakıt, su ve alüminyuma saldırmayan çeşitli kimyasallar taşıyan karayolu tankerleri için standart bir malzemedir. Düşük sıcaklık davranışı burada önemlidir: karbon çeliğinden farklı olarak sünek-gevrek geçişi yoktur ve kriyojenik sıcaklıklara kadar tokluğunu korur; bu nedenle LNG ile ilgili ve soğutmalı serviste görülür.
Ulaşım kamyon ve treyler gövdelerini, damper gövdelerini, vagon panellerini ve araç zırhını kapsar. H131 5086'nın temperi hafif zırhlı araçlar için MIL-DTL-46027'ye uygundur — az sayıda diğer 5xxx alaşımının taşıdığı niş ama gerçek bir spesifikasyondur.
Diğer yapısal işler sondaj kulesi bileşenlerini, kıyı inşaatını, TV ve iletim kulelerini ve kriyojenik veya manyetik olmayan ekipman muhafazalarını içerir; burada alaşımın manyetik olmama özelliği bir bonus değil işlevsel bir gerekliliktir.
5086 vs 5083, 5052 ve 6061
5083 ve 5086 sıklıkla birbirinin yerine teklif edilir ve öyle değildirler. Fark, şekillendirilebilirlik, kaynaklanabilirlik ve maliyete karşı takas edilen yaklaşık –15 mukavemettir.
| Mülkiyet | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| Ana alaşım elementi | Mg %3,5–4,5, Mn %0,2–0,7 | Mg %4,0–4,9, Mn %0,4–1,0 | Mg %2,2–2,8 | Mg %0,8–1,2, Si %0,4–0,8 |
| Çekme dayanımı (MPa, tipik) | 275 – 345 (H32) | 300 – 350 (H32) | 210 – 260 (H32) | ~310 (T6) |
| Akma dayanımı (MPa, tipik) | 195 – 240 (H32) | 215 – 260 (H32) | 160 – 195 (H32) | ~275 (T6) |
| Uzama (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| Yoğunluk (g/cm³) | 2.66 | 2.66 | 2.68 | 2.70 |
| Isıl iletkenlik (W/m·K) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| Isıl işlem uygulanabilir | Hayır | Hayır | Hayır | Evet |
| Deniz korozyonu | Mükemmel | Mükemmel | İyi | Orta düzeyde |
| 5052'ye kıyasla nispi maliyet | Orta düzey prim | Daha yüksek prim | Başlangıç Değeri | Daha düşük |
5086 ile 5083 arasında seçim yapma genellikle tek bir sorudur: bağlayıcı kısıt dayanım mı yoksa imalat mı?
- 5083'ü seçin dayanımın belirleyici olduğu durumlarda — daldırılmış tekne kaplaması, birincil açık deniz yapısı, kriyojenik servis, daha yüksek ASME izin verilen gerilmesinin et kalınlığını azaltmanıza olanak tanıdığı basınçlı kaplar veya bir klas kuruluşunun maksimum marj istediği herhangi bir yer. Tam veriler şurada: 5083 alüminyum kılavuzu.
- 5086'yı seçin imalatın belirleyici olduğu durumlarda — kaynaklı üst yapılar ve tanklar, 5083’ün tolere ettiğinden daha sıkı büküm gerektiren parçalar, ikincil yapı veya 5083'ün priminin tasarımın kullanmayacağı dayanımı satın aldığı bir proje.
Daha büyük gemilerde yaygın yanıt her ikisidir: su hattının altında 5083-H116, üst tekne ve güverteler için 5086-H116, kuru iç yapı için 5086-H32. Bu kombinasyon tipik olarak tamamen 5083 yapımına kıyasla serviste hiçbir şeyden ödün vermeden birkaç puan daha düşük maliyetle sonuçlanır.
5052 ne dayanım ne de deniz sertifikasyonu gerekli olmadığında ve şekillendirilebilirlik veya maliyet öncülük ettiğinde tercih edilir — bkz. 5052 alüminyum rehberimiz. 6061 parça kaynaklanmak yerine işlendiğinde ve ısıl işlemle sertleştirilebilir dayanım gerektirdiğinde kazanır; kaynaklı dayanımı ve deniz suyu performansı her ikisi de 5086’nınkinden daha kötüdür. Ayrıntılar şurada: 6061 alüminyum rehberi.
5086'nın Yanlış Seçim Olduğu Durumlar
Koşullar uygulama etiketlerinden daha önemlidir, bu nedenle bu bir parça listesi yerine koşullar olarak yazılmıştır.
5086'yı şu durumlarda belirtin:
- Yapı kaynaklıdır ve deniz suyu veya deniz atmosferine maruz kalır ve siparişte H116 veya H321 vardır.
- Parça, deniz sınıfı korozyon performansını korurken 5083'ün izin verdiğinden daha fazla şekillendirilebilirlik gerektirir.
- Tasarım 5086 seviyelerinde dayanım açısından yeterlidir ve 5083 primi hiçbir şey satın almaz.
- Servis sıcaklığı 65 °C'nin altında kalır veya sıcak bölgeler izole edilmiştir.
- Düşük sıcaklık tokluğu gereklidir — karbon çeliğinin gevrekleşeceği kriyojenik veya soğutulmuş servis.
Şu durumlarda başka yerlere bakın:
- Korozif bir ortamda sürekli servis ~65 °C'yi aşar. Beta fazı hassaslaşması geri kazanılamaz; 5052 veya 6061 kullanın.
- Dekoratif anodizasyon kaplamadır. 5086 koruyucu olarak anodize edilir, çekici olarak değil — 5005 veya 6063 doğru tercihtir.
- Parça öncelikli olarak yüksek hacimde katıdan işlenir. 6061 veya 2011 daha hızlı ve daha ucuz çalışacaktır.
- Tepe dayanım gereklidir ve kaynak minimumdur. 6061-T6 veya 7075-T651 herhangi bir 5xxx alaşımından daha iyi performans gösterir.
- Montaj, 5086'yı izolasyon ve kurban koruması olmadan çeliğe veya bakır alaşımlarına bağlar. Galvanik saldırı arıza modu olacaktır.
Bir bütün olarak 5xxx ailesi genelinde, denizcilik sınıfı alüminyum genel bakış 5052, 5083 ve 5086'nın uygulamaları aralarında nasıl böldüğünü kapsar.
Standartlar, Eşdeğerler ve Dokümantasyon
| Standart | Kapsam |
|---|---|
| ASTM B209 | Alüminyum ve alüminyum alaşımlı sac ve plaka |
| ASTM B928/B928M | Deniz servisi için yüksek magnezyumlu sac ve plaka (H116 / H321'i tanımlar) |
| ASTM B221 | Ekstrüde çubuk, çubuk, tel, profil ve boru |
| ASTM B210 / B241 | Dikişsiz ve kaynaklı boru ve boru hattı |
| ASME SB-209 | 5086 sac ve plakanın basınçlı kap kullanımı |
| AWS A5.10 / D1.2 | Dolgu metali sınıflandırması ve yapısal kaynak tasarımı |
| EN 485 / EN 573 | Avrupa sac, şerit, plaka ve kompozisyon gereksinimleri |
| MIL-DTL-46027 | Zırh sınıfı 5086 (H131) |
Eşdeğer tanımlamalar: UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
Tedarik için üç belge belirleyicidir. Bir EN 10204 3.1'e uygun fabrika test sertifikası (MTC) her siparişte standart olmalıdır — mekanik değerleri ve ısı numarasını elinizdeki malzemeye bağlar. ASTM B928 sipariş, yalnızca uygunluk beyanı değil, eksfoliasyon ve taneler arası korozyon test sonuçlarını gerektirir. Malzeme sınıflandırılmış deniz yapısına girecekse üçüncü taraf muayenesi (SGS veya eşdeğeri) eklenmeye değerdir. Klas kuruluşu onayları (DNV, ABS, LR, CCS) genel olarak elde tutulmak yerine proje bazında düzenlenir — bunu tersanenizle erken gündeme getirin, çünkü onay temin süresi genellikle malzeme temin süresinden daha uzundur.
Satın alma siparişi için pratik notlar: temperi açıkça belirtin, geçerli standardı belirtin (B209 veya B928 — bunlar birbirinin yerine kullanılamaz), nominal kalınlık yerine kalınlık ve toleransı belirtin, yüzeyi ve varsa koruyucu filmi adlandırın ve test gereksinimlerini ekleyin. Çoğu 5086 sorunu metalurji sorunu değil, spesifikasyon sorunudur.
Linsy Aluminum ile Çalışmak
Linsy Aluminum tedarik eder 5086 alüminyum O, H111, H112, H32, H34, H116 ve H321 temperlerinde plaka ve sac olarak ve H111 ile H112 temperlerinde çubuk olarak — çubuk, H116 ve H321 düz haddelenmiş spesifikasyonlar olduğundan deniz temperlerinde üretilmez. Şirket içi kabiliyet CNC işleme, kaynak, lazer kesim ve yüzey bitirme işlemlerini kapsar; dövme, şirket içinde yürütülmek yerine ortak süreç tesisleri aracılığıyla koordine edilir, bu nedenle parçanız bunu gerektiriyorsa planlamada bunu hesaba katın.
Her sevkiyat bir fabrika test sertifikası (MTC) ile birlikte gelir ve talep üzerine SGS testi düzenlenebilir. Klas kuruluşu sertifikalarını standart olarak düzenlemiyoruz — DNV, ABS, LR veya CCS onayı gerektiğinde, bunu tersanenizle erken teyit edin ve projenin onay yoluna göre çalışacağız. Stok dışı ölçüler için tipik temin süresi 10–60 gündür ve deneme ile prototip üretimlerinde düşük minimum sipariş miktarlarını destekliyoruz.
Çiziminizi veya spesifikasyonunuzu gönderin; mevcut temperleri, boyutları, toleransları ve dokümantasyonu teyit edeceğiz ve servis koşullarında farklı bir alaşıma işaret eden herhangi bir hususu bildireceğiz.
Sonuç
5086, deniz 5xxx aralığının pratik ortası olarak yerini hak eder: 5052'den daha yüksek mukavemet, 5083'ten daha iyi şekillendirilebilirlik ve kaynaklanabilirlik ve test edildiği temperlerde mükemmel deniz suyu korozyon direnci. Bir iş için doğru olup olmadığını belirleyen üç şey, siparişteki temper, 65 °C tavanı ve kaynaklı bağlantının HAZ yumuşaması etrafında nasıl tasarlandığıdır. Bunları doğru yaparsanız 5086, arkasında onlarca yıllık servis geçmişi olan, affedici ve iyi belgelenmiş bir alaşımdır. Bunları yanlış yaparsanız — daldırma hizmeti için H32 belirtmek, sürekli sıcak çalışma veya ana metal mukavemetine göre boyutlandırılmış bir kaynak — arıza, spesifikasyon sorunu olduğu halde malzeme sorunu gibi görünecektir.
Sıkça Sorulan Sorular
5086, 5083'ten daha mı güçlüdür?
Hayır. 5083, daha yüksek magnezyum aralığı (%4,0–4,9’a karşı %3,5–4,5) nedeniyle yaklaşık –15 daha fazla çekme ve akma mukavemeti taşır. 5086 bu marjı daha iyi şekillendirilebilirlik, daha kolay kaynak ve genellikle daha düşük malzeme maliyeti karşılığında takas eder. Tasarımın 5083'ün ekstra mukavemetine ihtiyaç duymadığı yerlerde 5086 daha ekonomik tercihtir.
5086'daki 65 °C sınırı nedir?
Yaklaşık 65 °C (150 °F) üzerinde sürekli servis, magnezyumun tane sınırlarında beta fazı (Al₃Mg₂) olarak çökelmesine neden olabilir; bu faz çevredeki metale göre anodiktir ve alaşımı taneler arası korozyona, eksfoliasyona ve gerilme korozyonlu çatlamaya açık hale getirir. Değişim ısıl işlemle geri döndürülemez. H116 ve H321 temperleri buna direnmek için işlenir ve test edilir, ancak sıcaklık tavanı yine de geçerlidir.
5086 kaynaklandığında mukavemet kaybeder mi?
Evet, ısıdan etkilenen bölgede. 5086 ısıl işlemle sertleştirilemez, bu nedenle kaynak çevrimi soğuk işlemeyi yerel olarak tavlar ve HAZ O koşuluna doğru geri döner — bir H32 montajı bu bant boyunca ana metal akma mukavemetinin yaklaşık –75'ini korur ve akma mukavemeti ~210–230 MPa'dan ~115–145 MPa'ya düşer. Kaynaklı yapı, ana temper değerlerine göre değil, AWS D1.2'ye göre tavlanmış HAZ özelliklerine göre boyutlandırılmalıdır.
5086 için hangi dolgu telini kullanmalıyım?
ER5183, 5086'nın kendisine kaynağında genellikle ilk tercihtir ve ana metale en yakın mukavemet eşleşmesini iyi deniz korozyon davranışıyla birlikte sağlar. ER5356 genel amaçlı alternatiftir ve kaynak sonrası mukavemeti biraz daha düşüktür. ER5556, bağlantı mukavemetinin belirleyici olduğu ve daha yüksek magnezyumlu bir dolgu telinin kabul edilebilir olduğu yerlerde belirtilir.
5086 basınçlı kaplar için uygun mudur?
Evet. 5086, ASME Section VIII kapsamında ateşsiz kaynaklı basınçlı kaplar için standart bir malzemedir, ASME SB-209'a göre tedarik edilir ve karayolu tankerleri ile kimyasal depolama tanklarında yaygın olarak kullanılır. Sünek-gevrek geçişi yoktur, bu nedenle düşük sıcaklıklarda da iyi performans gösterir. Daha yüksek izin verilen gerilmenin daha ince cidara olanak tanıdığı yerlerde 5083 tercih edilir.
5086 anodize edilebilir mi?
Evet, ancak görünüm için değil koruma için. Daha sert, daha korozyona dayanıklı bir yüzeye anodize edilir, ancak yüksek magnezyum içeriği yüzeyi 5005 veya 6063'ten daha az parlak ve homojen yapar ve partiler arasında renk tutarlılığını korumak daha zordur. Dekoratif anodize parçalar için bunun yerine 5005 veya 6063 belirtin.






