


Qué es el aluminio 5086
El 5086 pertenece a la familia aluminio–magnesio. El magnesio es el elemento de aleación principal y la fuente tanto de su resistencia por solución sólida como de su desempeño en agua de mar; el manganeso y el cromo son adiciones deliberadas que controlan la estructura de grano y limitan el ataque intergranular. El cobre se mantiene en un máximo de 0.10% porque incluso pequeñas cantidades degradan la resistencia a la corrosión por cloruros.
Debido a que no es tratable térmicamente, el 5086 no puede endurecerse mediante tratamiento de solución y envejecimiento. Su resistencia proviene del trabajo en frío, expresado en los temples H, y del magnesio mantenido en solución sólida. Ese único hecho impulsa la mayor parte de su comportamiento en ingeniería:
- La soldadura no requiere tratamiento térmico posterior a la soldadura — no hay precipitado que disolver o volver a formar.
- La soldadura sí ablanda la zona afectada por el calor — el trabajo en frío se recuece localmente. Véase la sección de soldadura, porque este es el punto que la mayoría de las hojas de especificaciones interpreta mal.
- La elección del temple es la elección de la resistencia. Pedir “5086” sin un temple deja que la planta adivine.
Para producto laminado plano las especificaciones rectoras son ASTM B209 (lámina y placa) y ASTM B928/B928M (lámina y placa de alto magnesio para servicio marino, que es donde se definen y ensayan los temples H116 y H321). El tubo y la tubería se rigen por ASTM B210/B221/B241, y el trabajo de recipientes a presión remite a ASME SB-209. Los equivalentes internacionales son EN AW-5086 / AlMg4 / 3.3545 y UNS A95086.
Composición química del 5086
Los límites a continuación siguen la ASTM B209. El silicio, el hierro, el cobre, el zinc y el titanio son impurezas controladas, no adiciones funcionales — el silicio en particular no “mejora la conformabilidad”, y tratarlo como una variable de diseño es una mala interpretación común de las tablas de composición.
| Elemento | Peso % | Función en la aleación |
|---|---|---|
| Magnesio (Mg) | 3.5 – 4.5 | Endurecedor principal; impulsa la resistencia a la corrosión en agua de mar |
| Manganeso (Mn) | 0.20 – 0.70 | Control de la estructura de grano, respuesta al endurecimiento por deformación |
| Cromo (Cr) | 0.05 - 0.25 | Limita la corrosión intergranular y el crecimiento de grano |
| Silicio (Si) | 0.40 máx. | Impureza — controlada, no funcional |
| Hierro (Fe) | 0,50 máx. | Impureza — niveles excesivos perjudican la ductilidad |
| Cobre (Cu) | 0,10 máx. | Impureza — se mantiene baja para proteger la resistencia a la corrosión |
| Zinc (Zn) | 0,25 máx. | Impureza |
| Titanio (Ti) | 0,15 máx. | Refinador de grano durante la colada |
| Otros (cada uno / total) | 0,05 / 0,15 máx. | — |
| Aluminio (Al) | Resto | Metal común |
El rango de magnesio es el número que vale la pena recordar. En 3.5–4.5%, el 5086 se sitúa a ambos lados del umbral de ~3.5% por encima del cual el magnesio puede precipitar en los límites de grano como fase beta (Al₃Mg₂) durante servicio cálido sostenido. Ese es el mecanismo detrás del límite de temperatura que se discute más adelante, y es la razón por la que la selección del temple no es cosmética en esta aleación.
Propiedades físicas
| Propiedad | Valor |
|---|---|
| Densidad | 2.66 g/cm³ (0.096 lb/in³) |
| Rango de fusión | 574 – 638 °C (1,065 – 1,180 °F) |
| Conductividad térmica | 117 – 127 W/m·K a 25 °C (dependiente del temple) |
| Conductividad eléctrica | 29 – 31% IACS a 20 °C |
| Coeficiente de expansión térmica | 23.8 × 10⁻⁶ /°C (20–100 °C) |
| Capacidad calorífica específica | ~900 J/kg-K |
| Módulo de elasticidad (tracción) | 71 GPa (10.300 ksi) |
| Coeficiente de Poisson | 0.33 |
Dos de estos números deciden más que el resto. La conductividad térmica se sitúa notablemente por debajo de los ~138 W/m·K del 5052, lo que importa para disipadores de calor soldados y cualquier pieza que deba transferir calor. Y el coeficiente de expansión de 23.8 × 10⁻⁶ /°C es lo suficientemente alto como para que tramos largos de aluminio en un ensamblaje de materiales mixtos necesiten tolerancia de expansión — un detalle que se manifiesta como paneles de cubierta pandeados cuando se ignora.
Propiedades mecánicas según el estado de templado
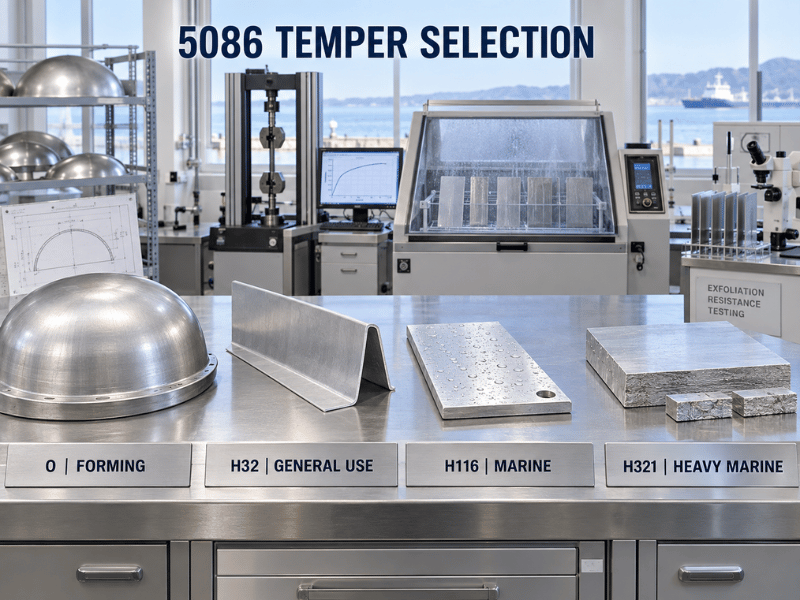
Los valores a continuación son rangos típicos para lámina y placa; los mínimos garantizados varían con el espesor y la especificación, y los números que rigen la aceptación son los que figuran en el certificado de ensayo de la planta. Nótese que H32 y H116 son cercanos en resistencia — la diferencia entre ellos es el ensayo de corrosión, no el desempeño mecánico.
| Temple | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Alargamiento (%) | Uso típico |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | Embutición profunda, fondos conformados, extremos de tanque torneados |
| H111 | ~275 | ~125 | ≥ 12 | Piezas estructurales ligeramente trabajadas |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | Placa gruesa, piezas mecanizadas, formas tal como se fabrican |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | Paneles marinos generales, carrocerías de camión, paneles de remolque |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | Estructuras planas de mayor resistencia |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | Revestimiento del casco, cubiertas, estructura marina sumergida |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | Chapa marina pesada que requiere resistencia a la exfoliación |
ASTM B928 establece el límite de aceptación para chapa marina en 240 MPa de tracción / 195 MPa de fluencia / 10% de alargamiento para 5086-H116 y H321 en el rango de 3–50 mm. Esos mínimos son inferiores a los valores típicos anteriores porque deben cumplirse en toda la banda de espesores — no utilice los valores típicos como mínimo de diseño, y no utilice los mínimos de B928 para estimar lo que realmente entregará una bobina de calibre delgado.
Para Qué Sirve Realmente Cada Temple
O está recocido y completamente blando. Es el temple para embutición profunda, doblado de radio cerrado y fondos de tanque torneados o conformados; si la pieza requiere deformación plástica significativa, se parte de este estado. H111 y H112 son condiciones ligeramente trabajadas o tal como se fabrican, donde las propiedades mecánicas no son el requisito determinante — comunes en chapa gruesa que será mecanizada.
H32 es el caballo de batalla de uso general, aproximadamente 20% más resistente que el 5052-H32 y el estándar para paneles marinos no sumergidos, carrocerías de vehículos y bastidores industriales. H34 aporta mayor resistencia con una pérdida real de conformabilidad.
H116 y H321 son los temples marinos, y la distinción importa más de lo que sugiere la columna de resistencia. Ambos se procesan para controlar la precipitación en los límites de grano y deben superar ensayos de exfoliación y corrosión intergranular según ASTM B928. El H116 está endurecido por deformación y estabilizado; el H321 está endurecido por deformación y luego estabilizado térmicamente, lo que proporciona un comportamiento más predecible en secciones gruesas. Para cualquier aplicación en contacto continuo con agua de mar, uno de estos dos es la especificación — el H32 no es un sustituto aunque los valores de resistencia parezcan similares.
Resistencia a la Corrosión y el Límite de 65 °C
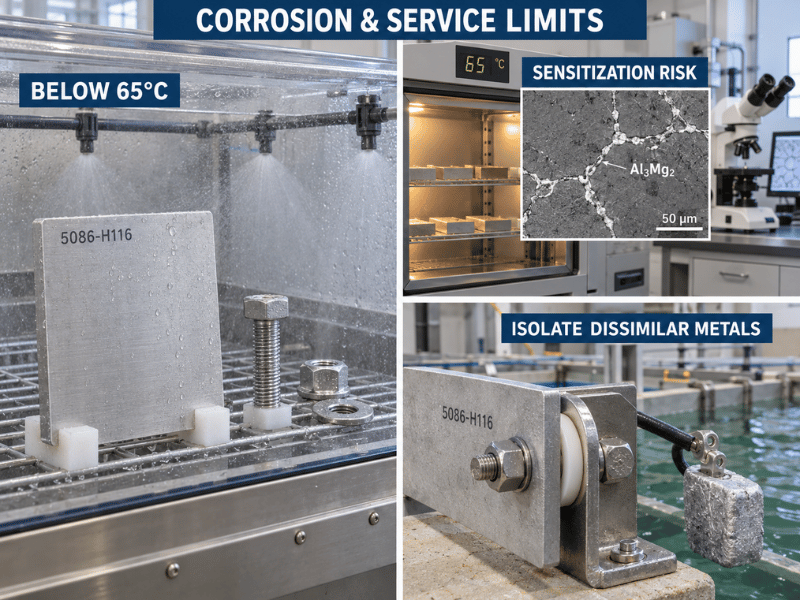
El 5086 forma una película densa y autorreparable de óxido de aluminio, y la combinación de alto magnesio con cobre casi nulo le confiere un rendimiento excelente en agua de mar, atmósfera marina y muchos productos químicos industriales. La chapa de casco de 5086 sin pintar tiene décadas de historial de servicio. Los ensayos de exposición marina a largo plazo muestran una baja pérdida de propiedades mecánicas después de diez años.
La limitación es térmica, y es la única restricción que sorprende a los proyectos.
Por encima de aproximadamente 65 °C (150 °F) en servicio sostenido, el magnesio en solución sólida puede precipitar a lo largo de los límites de grano como fase beta (Al₃Mg₂). Esa red es anódica respecto a la matriz circundante, por lo que la aleación se vuelve susceptible a corrosión intergranular, exfoliación y fisuración por corrosión bajo tensión. El proceso depende del tiempo y la temperatura y no es reversible — una chapa que se ha sensibilizado no puede recuperarse mediante tratamiento térmico.
Consecuencias prácticas:
- Mantenga el 5086 alejado de conductos de escape sin aislamiento, puntos calientes de sala de máquinas y equipos de proceso que permanezcan por encima de 65 °C.
- Para servicio en caliente, especifique H116 o H321 e indique la temperatura de servicio en la consulta para que la planta pueda suministrar con la práctica de estabilización correcta.
- Donde las temperaturas sostenidas por encima de 65 °C sean inevitables, considere una aleación con menor contenido de magnesio (5052) o un grado tratable térmicamente (6061) en lugar de intentar diseñar alrededor de la sensibilización.
La corrosión galvánica es la segunda advertencia. El 5086 es anódico respecto al acero, al acero inoxidable y a las aleaciones de cobre; en un ensamblaje de metales mixtos con electrolito presente, se sacrificará a sí mismo. Aísle la unión o instale ánodos de sacrificio — esto es un problema de diseño, no un defecto del material.
Soldadura del 5086
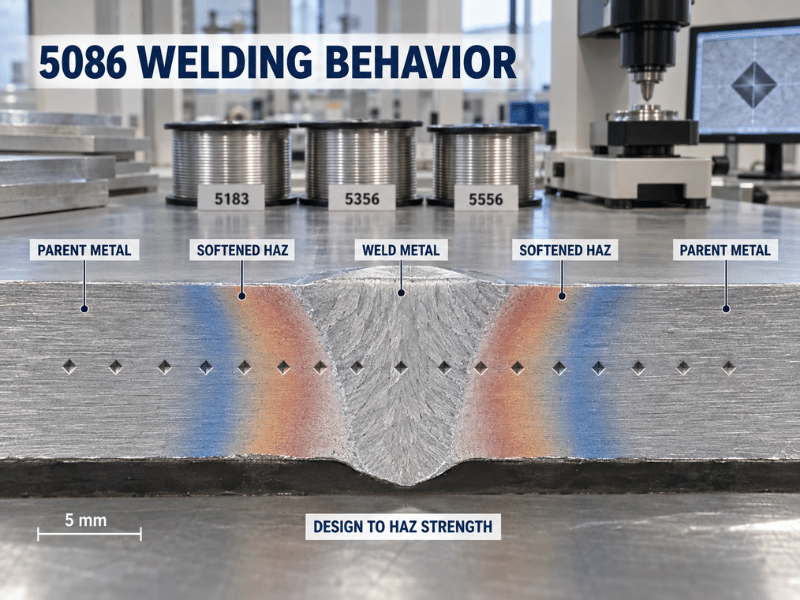
El 5086 se suelda bien por GMAW (MIG) y GTAW (TIG), no muestra tendencia significativa al agrietamiento en caliente, no necesita precalentamiento en secciones delgadas y no requiere tratamiento térmico posterior a la soldadura. Esa es una soldabilidad genuinamente excelente, y es la razón por la que la aleación es dominante en estructuras marinas soldadas.
Lo que no hace es mantener su resistencia en frío a través de la soldadura. La zona afectada térmicamente es recocida por el ciclo de soldadura — el endurecimiento por deformación se elimina localmente y la ZAT revierte hacia la O condición. En la práctica, un ensamblaje en H32 retiene aproximadamente 70–75% de la resistencia a la fluencia del metal base a través de la banda reblandecida, con la fluencia cayendo de ~210–230 MPa hacia ~115–145 MPa.
La regla de diseño se deduce directamente: dimensione las estructuras soldadas de 5086 según las propiedades de la ZAT recocida, no según las propiedades del temple del metal base. Una unión calculada sobre 230 MPa de fluencia estará soportando carga en una zona que fluye cerca de 130 MPa. AWS D1.2 publica tensiones admisibles para este propósito y es la referencia con la que se debe trabajar.
La selección del material de aporte es la otra mitad de la unión:
- ER5183 — la primera opción habitual para soldar 5086 consigo mismo. La coincidencia de resistencia más cercana al metal base y buen comportamiento frente a la corrosión en servicio marino.
- ER5356 — el material de aporte 5xxx de uso general. Resistencia ligeramente inferior en estado soldado que el 5183, ampliamente disponible, aceptable para la mayoría de uniones no críticas.
- ER5556 — mayor resistencia en estado soldado que el 5356, se utiliza donde la resistencia de la unión es determinante y un aporte con mayor magnesio es aceptable.
Todo lo anterior supone material limpio. El óxido de aluminio, el aceite y — de forma crítica — las partículas de hierro incrustadas provenientes de herramientas compartidas son las causas fundamentales de la mayoría de las fallas de soldadura y recubrimiento. Los cepillos de acero inoxidable dedicados y la manipulación separada del acero al carbono no son opcionales. La elección del material de aporte se cubre con más detalle en nuestra guía de alambre de soldadura de aluminio.
Conformado, Mecanizado y Acabado
Conformado es mejor en O y trabajable en H32, con radios de doblado que deben ampliarse a medida que aumenta la dureza del temple. El 5086 es generalmente un poco más tolerante que el 5083 en conformado complejo, lo cual es una de las razones por las que se especifica para superestructuras y trabajos de tanques. Espere más retroceso elástico que con el 5052 y planifique el margen de doblado en consecuencia.
Mecanizado velocidades de mecanizado de regulares a buenas. Los temples más duros (H32, H34) cortan más limpiamente con mejor rotura de viruta que el material O blando, que tiende a ser pegajoso. Las recomendaciones estándar son herramientas de carburo, geometría de ángulo de ataque positivo y abundante fluido de corte. No está en la misma categoría que el 6061 o el 2011, y los talleres que coticen frente a aleaciones de fácil mecanizado notarán la diferencia.
Anodizado funciona, pero funcionalmente más que decorativamente. El 5086 se anodiza obteniendo una superficie más dura y más protectora; no proporciona la apariencia brillante y uniforme del 5005 o el 6063, y el mayor contenido de magnesio dificulta mantener la coincidencia de color entre lotes. Especifíquelo para protección, no para apariencia. Nuestra guía de calidad de anodizado cubre dónde fallan estos acabados.
Dónde se Utiliza el 5086
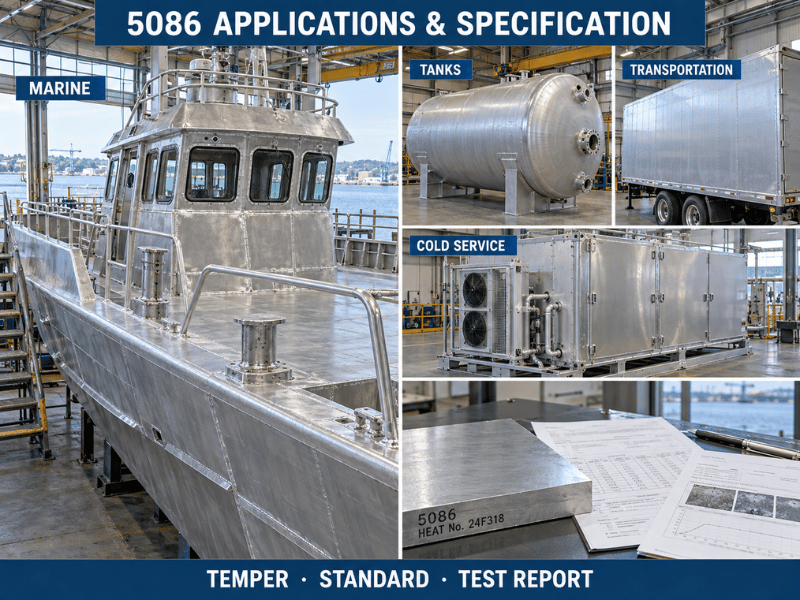
Marino y construcción naval es la aplicación principal: revestimiento del casco en embarcaciones pequeñas y medianas, cubiertas, mamparos, superestructuras, pasarelas, mástiles y tanques de combustible y agua. El 5083 tiende a ganar en el casco inferior sumergido; el 5086 gana en la estructura superior, donde hay más conformado y más soldadura y menos carga hidrostática.
Recipientes a presión y tanques — el 5086 es un material estándar para recipientes a presión soldados no sometidos a fuego según ASME Sección VIII, y para camiones cisterna que transportan combustible, agua y una variedad de productos químicos que no atacan al aluminio. Su comportamiento a baja temperatura importa aquí: a diferencia del acero al carbono, no tiene transición dúctil-frágil, y mantiene la tenacidad hasta temperaturas criogénicas, razón por la cual aparece en servicio adyacente a GNL y en aplicaciones refrigeradas.
Transporte abarca carrocerías de camiones y remolques, volquetes, paneles de vagones de ferrocarril y blindaje de vehículos. El H131 El temple del 5086 cumple con MIL-DTL-46027 para vehículos blindados ligeros — una especificación de nicho pero real que pocas otras aleaciones de la serie 5xxx poseen.
Otras aplicaciones estructurales incluyen componentes de plataformas de perforación, construcción costera, torres de televisión y transmisión, y carcasas de equipos criogénicos o no magnéticos, donde la naturaleza no magnética de la aleación es un requisito funcional más que una ventaja adicional.
5086 vs 5083, 5052 y 6061
El 5083 y el 5086 se cotizan frecuentemente como intercambiables, y no lo son. La diferencia es de aproximadamente 10–15 % de resistencia sacrificada a cambio de conformabilidad, soldabilidad y costo.
| Propiedad | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| Aleación principal | Mg 3,5–4,5 %, Mn 0,2–0,7 % | Mg 4,0–4,9 %, Mn 0,4–1,0 % | Mg 2,2–2,8 % | Mg 0,8–1,2 %, Si 0,4–0,8 % |
| Resistencia a la tracción (MPa, típica) | 275 – 345 (H32) | 300 – 350 (H32) | 210 – 260 (H32) | ~310 (T6) |
| Límite elástico (MPa, típico) | 195 – 240 (H32) | 215 – 260 (H32) | 160 – 195 (H32) | ~275 (T6) |
| Alargamiento (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| Densidad (g/cm³) | 2.66 | 2.66 | 2.68 | 2.70 |
| Conductividad térmica (W/m·K) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| Tratable térmicamente | No | No | No | Sí |
| Corrosión marina | Excelente | Excelente | Bien | Moderado |
| Costo relativo vs 5052 | Prima moderada | Prima más alta | Línea de base | Baja |
Elegir entre 5086 y 5083 generalmente se reduce a una sola pregunta: ¿es la resistencia o la fabricación la restricción determinante?
- Elija 5083 cuando la resistencia es determinante — revestimiento de cascos sumergidos, estructura offshore primaria, servicio criogénico, recipientes a presión donde una mayor tensión admisible según ASME permite reducir el espesor de pared, o cualquier caso en que una sociedad de clasificación exija el máximo margen. Los datos completos están en nuestra guía del aluminio 5083.
- Elija 5086 cuando la fabricación es determinante — superestructuras y tanques soldados, piezas que requieren curvaturas más cerradas de lo que el 5083 tolera, estructura secundaria, o un proyecto donde la prima del 5083 compra resistencia que el diseño no aprovechará.
La respuesta habitual en embarcaciones de mayor tamaño es ambas: 5083-H116 por debajo de la línea de flotación, 5086-H116 para el casco superior y las cubiertas, 5086-H32 para estructura interior seca. Esa combinación suele resultar varios puntos porcentuales por debajo de una construcción totalmente en 5083 sin sacrificar nada en servicio.
5052 es la elección cuando no se requiere ni resistencia ni certificación marina y priman la conformabilidad o el costo — véase la guía del aluminio 5052. 6061 gana cuando la pieza es mecanizada en lugar de soldada y necesita resistencia tratable térmicamente; su resistencia soldada y su comportamiento en agua de mar son ambos peores que los del 5086. Detalles en la guía de aluminio 6061.
Cuándo el 5086 es la elección incorrecta
Las condiciones importan más que las etiquetas de aplicación, por lo que esto está redactado como condiciones en lugar de una lista de piezas.
Especifique 5086 cuando:
- La estructura es soldada y está expuesta a agua de mar o atmósfera marina, y el pedido indica H116 o H321.
- La pieza necesita más conformabilidad de la que el 5083 permite, manteniendo un rendimiento frente a la corrosión de grado marino.
- El diseño es resistente de forma adecuada con los niveles del 5086 y la prima del 5083 no aporta nada.
- La temperatura de servicio se mantiene por debajo de 65 °C, o las zonas cálidas están aisladas.
- Se requiere tenacidad a baja temperatura — servicio criogénico o refrigerado donde el acero al carbono se volvería frágil.
Busque otra opción cuando:
- El servicio continuo supere ~65 °C en un entorno corrosivo. La sensibilización por fase beta no es recuperable; utilice 5052 o 6061.
- El acabado es anodizado decorativo. El 5086 se anodiza de forma protectora, no atractiva — el 5005 o el 6063 son la elección correcta.
- La pieza se mecaniza principalmente desde macizo en grandes volúmenes. El 6061 o el 2011 serán más rápidos y económicos.
- El requisito es la resistencia máxima y la soldadura es mínima. El 6061-T6 o el 7075-T651 superan a cualquier aleación 5xxx.
- El conjunto acopla 5086 con acero o aleaciones de cobre sin aislamiento y sin protección sacrificial. El ataque galvánico será el modo de fallo.
En toda la familia 5xxx en su conjunto, la grado marino visión general cubre cómo el 5052, el 5083 y el 5086 se reparten las aplicaciones entre ellos.
Normas, equivalentes y documentación
| Estándar | Alcance |
|---|---|
| ASTM B209 | Chapa y placa de aluminio y aleaciones de aluminio |
| ASTM B928/B928M | Chapa y placa de alto magnesio para servicio marino (define H116 / H321) |
| ASTM B221 | Barra extruida, varilla, alambre, perfiles y tubo |
| ASTM B210 / B241 | Tubo y tubería sin costura y soldado |
| ASME SB-209 | Uso de chapa y placa de 5086 en recipientes a presión |
| AWS A5.10 / D1.2 | Clasificación de metal de aporte y diseño de soldadura estructural |
| EN 485 / EN 573 | Requisitos europeos de chapa, fleje, placa y composición |
| MIL-DTL-46027 | 5086 de grado blindaje (H131) |
Designaciones equivalentes: UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
Para la adquisición, tres documentos tienen el peso. Un certificado de ensayo del fabricante (MTC) según EN 10204 3.1 debe ser estándar en cada pedido — vincula los valores mecánicos y el número de colada al material en sus manos. ASTM B928 el pedido requiere los resultados de ensayos de exfoliación y corrosión intergranular, no solo una declaración de conformidad. La inspección por terceros (SGS o equivalente) vale la pena añadirla cuando el material se destina a estructura marina clasificada. Las aprobaciones de sociedades de clasificación (DNV, ABS, LR, CCS) se gestionan por proyecto en lugar de mantenerse de forma genérica — plantéelo temprano con su astillero, porque el plazo de aprobación suele ser más largo que el plazo del material.
Notas prácticas para la orden de compra: indique el temple explícitamente, indique la norma aplicable (B209 o B928 — no son intercambiables), indique el espesor y la tolerancia en lugar de un calibre nominal, nombre la superficie y cualquier película protectora, y adjunte los requisitos de ensayo. La mayoría de los problemas con el 5086 son problemas de especificación, no problemas de metalurgia.
Trabajando con Linsy Aluminum
Linsy Aluminum suministra Aluminio 5086 como placa y chapa en O, H111, H112, H32, H34, H116 y H321, y como barra en H111 y H112 — la barra no se produce en los temples marinos, ya que H116 y H321 son especificaciones de laminado plano. La capacidad interna cubre mecanizado CNC, soldadura, corte por láser y acabado superficial; la forja se coordina a través de instalaciones de proceso asociadas en lugar de realizarse internamente, así que téngalo en cuenta en la planificación si su pieza lo requiere.
Cada envío lleva un certificado de ensayo del fabricante (MTC), y el ensayo SGS puede organizarse a petición. No emitimos certificados de sociedades de clasificación como estándar — cuando se requiere aprobación de DNV, ABS, LR o CCS, confírmelo con su astillero temprano y trabajaremos según la vía de aprobación del proyecto. Para dimensiones no estándar, el plazo de entrega típico es de 10–60 días, y admitimos cantidades mínimas de pedido bajas en builds de prueba y prototipo.
Envíe su plano o especificación y confirmaremos los temples disponibles, tamaños, tolerancias y documentación, y señalaremos cualquier aspecto en las condiciones de servicio que apunte a una aleación diferente.
Conclusión
El 5086 se gana su lugar como el punto medio práctico de la gama marina 5xxx: más resistencia que el 5052, más conformabilidad y soldabilidad que el 5083, y excelente resistencia a la corrosión por agua de mar en los temples que se ensayan para ello. Las tres cosas que deciden si es adecuado para un trabajo son el temple en el pedido, el límite de 65 °C y cómo se diseña la junta soldada en torno al ablandamiento de la ZAT. Si se acierta con esas tres, el 5086 es una aleación indulgente, bien documentada y con décadas de servicio a sus espaldas. Si se falla — H32 especificado para servicio sumergido, operación sostenida en caliente, o una soldadura dimensionada según la resistencia del metal base — el fallo parecerá un problema de material cuando era un problema de especificación.
Preguntas frecuentes
¿Es el 5086 más resistente que el 5083?
No. El 5083 tiene aproximadamente un 10–15 % más de resistencia a la tracción y límite elástico debido a su mayor rango de magnesio (4,0–4,9 % frente a 3,5–4,5 %). El 5086 cambia ese margen por mejor conformabilidad, soldadura más fácil y normalmente menor coste de material. Cuando el diseño no necesita la resistencia extra del 5083, el 5086 es la opción más económica.
¿Cuál es el límite de 65 °C del 5086?
El servicio sostenido por encima de unos 65 °C (150 °F) puede provocar que el magnesio precipite en los límites de grano como fase beta (Al₃Mg₂), que es anódica respecto al metal circundante y expone la aleación a corrosión intergranular, exfoliación y fisuración por corrosión bajo tensión. El cambio no es reversible mediante tratamiento térmico. Los temples H116 y H321 se procesan y ensayan para resistirlo, pero el techo de temperatura sigue aplicándose.
¿Pierde resistencia el 5086 cuando se suelda?
Sí, en la zona afectada térmicamente. El 5086 no es tratable térmicamente, por lo que el ciclo de soldadura recuece el trabajo en frío localmente y la ZAT revierte hacia la condición O — un conjunto en H32 retiene aproximadamente un 70–75 % de la resistencia del límite elástico del metal base a través de esa banda, con el límite elástico cayendo de ~210–230 MPa hacia ~115–145 MPa. La estructura soldada debe dimensionarse según las propiedades de la ZAT recocida conforme a AWS D1.2, no según los valores del temple del metal base.
¿Qué alambre de aporte debo usar para el 5086?
ER5183 es la primera elección habitual para soldar 5086 con 5086, dando la combinación de resistencia más cercana al metal base con buen comportamiento frente a la corrosión marina. ER5356 es la alternativa de uso general y es ligeramente inferior en resistencia tal como se suelda. ER5556 se especifica donde gobierna la resistencia de la junta y es aceptable un aporte con mayor magnesio.
¿Es el 5086 adecuado para recipientes a presión?
Sí. El 5086 es un material estándar para recipientes a presión soldados no sometidos a fuego según ASME Sección VIII, suministrado conforme a ASME SB-209, y se usa ampliamente para cisternas de carretera y tanques de almacenamiento químico. No tiene transición dúctil-frágil, por lo que también rinde bien a bajas temperaturas. Se prefiere el 5083 cuando una tensión admisible mayor permite una pared más delgada.
¿Se puede anodizar el 5086?
Sí, pero para protección más que para apariencia. Se anodiza a una superficie más dura y más resistente a la corrosión, pero el alto contenido de magnesio hace que el acabado sea menos brillante y uniforme que el 5005 o el 6063, y la consistencia de color entre lotes es más difícil de mantener. Para piezas anodizadas decorativas, especifique 5005 o 6063 en su lugar.






