


Ce qu'est l'aluminium 5086
Le 5086 appartient à la famille aluminium–magnésium. Le magnésium est l'élément d'alliage principal et la source à la fois de sa résistance en solution solide et de ses performances en eau de mer ; le manganèse et le chrome sont des additions délibérées qui contrôlent la structure des grains et limitent la corrosion intergranulaire. Le cuivre est limité à 0,10 % maximum car même de petites quantités dégradent la résistance à la corrosion par les chlorures.
Parce qu'il n'est pas traitable thermiquement, le 5086 ne peut pas être renforcé par mise en solution et vieillissement. Sa résistance provient de l'écrouissage, exprimé dans les tempers H, et du magnésium maintenu en solution solide. Ce seul fait détermine la majeure partie de son comportement en ingénierie :
- Le soudage ne nécessite pas de traitement thermique après soudage — il n'y a pas de précipité à dissoudre ou à reformer.
- Le soudage adoucit toutefois la zone affectée thermiquement — l'écrouissage est localement annulé. Voir la section sur le soudage, car c'est le point que la plupart des fiches techniques traitent incorrectement.
- Le choix du temper est le choix de la résistance. Commander “ 5086 ” sans temper laisse l'usine deviner.
Pour les produits laminés plats, les spécifications applicables sont ASTM B209 (tôles et plaques) et ASTM B928/B928M (tôles et plaques à haute teneur en magnésium pour service marin, où les tempers H116 et H321 sont définis et testés). Les tubes et tuyaux relèvent de ASTM B210/B221/B241, et les travaux sous pression référencent ASME SB-209. Les équivalents internationaux sont EN AW-5086 / AlMg4 / 3.3545 et UNS A95086.
Composition chimique du 5086
Les limites ci-dessous suivent l'ASTM B209. Le silicium, le fer, le cuivre, le zinc et le titane sont des impuretés contrôlées, et non des additions fonctionnelles — le silicium en particulier n“” améliore pas la formabilité », et le traiter comme une variable de conception est une mauvaise lecture courante des tableaux de composition.
| Élément | Poids % | Rôle dans l'alliage |
|---|---|---|
| Magnésium (Mg) | 3.5 – 4.5 | Durcisseur principal ; détermine la résistance à la corrosion en eau de mer |
| Manganèse (Mn) | 0.20 – 0.70 | Contrôle de la structure des grains, réponse à l'écrouissage |
| Chrome (Cr) | 0.05 - 0.25 | Limite la corrosion intergranulaire et la croissance des grains |
| Silicium (Si) | 0,40 max | Impureté — contrôlée, non fonctionnelle |
| Fer (Fe) | 0,50 max | Impureté — des niveaux excessifs nuisent à la ductilité |
| Cuivre (Cu) | 0,10 max | Impureté — maintenue à un faible niveau pour protéger la résistance à la corrosion |
| Zinc (Zn) | 0,25 max | Impureté |
| Titane (Ti) | 0,15 max | Affinant de grain lors de la coulée |
| Autres (chaque / total) | 0,05 / 0,15 max | — |
| Aluminium (Al) | Reste | Métal commun |
La plage de magnésium est le chiffre à retenir. À 3,5–4,5 %, le 5086 chevauche le seuil d'environ 3,5 % au-dessus duquel le magnésium peut précipiter aux joints de grains sous forme de phase bêta (Al₃Mg₂) lors d'un service chaud prolongé. C'est le mécanisme à l'origine de la limite de température discutée plus loin, et c'est pourquoi le choix du temper n'est pas cosmétique sur cet alliage.
Propriétés physiques
| Propriété | Valeur |
|---|---|
| Densité | 2,66 g/cm³ (0,096 lb/in³) |
| Intervalle de fusion | 574 – 638 °C (1 065 – 1 180 °F) |
| Conductivité thermique | 117 – 127 W/m·K à 25 °C (selon le temper) |
| Conductivité électrique | 29 – 31 % IACS à 20 °C |
| Coefficient de dilatation thermique | 23,8 × 10⁻⁶ /°C (20–100 °C) |
| Capacité thermique massique | ~900 J/kg-K |
| Module d'élasticité (traction) | 71 GPa (10 300 ksi) |
| Coefficient de Poisson | 0.33 |
Deux de ces chiffres décident plus que les autres. La conductivité thermique se situe nettement en dessous de celle du 5052 (~138 W/m·K), ce qui compte pour les dissipateurs soudés et toute pièce censée évacuer la chaleur. Et le coefficient de dilatation de 23,8 × 10⁻⁶ /°C est suffisamment élevé pour que les longues sections en aluminium dans un assemblage multimatériaux nécessitent une marge de dilatation — un détail qui se manifeste par des panneaux de pont gondolés lorsqu'il est ignoré.
Propriétés mécaniques selon le traitement thermique
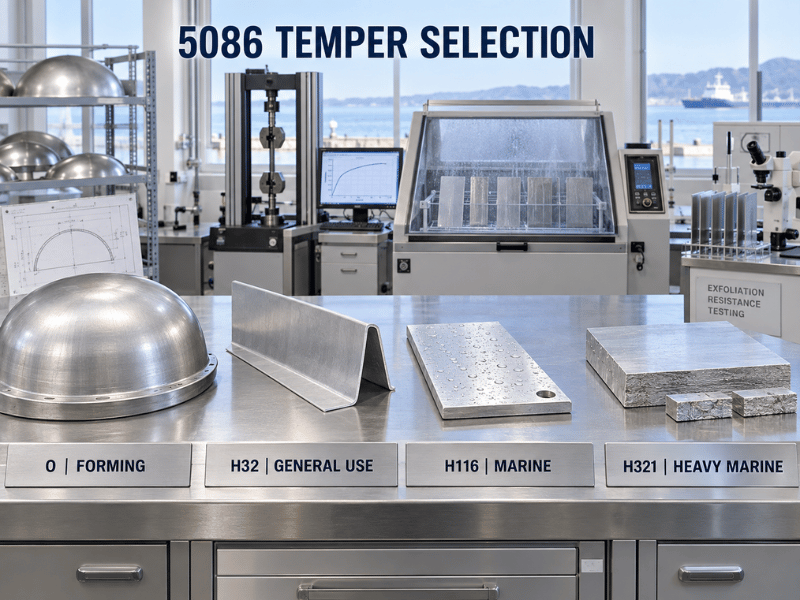
Les valeurs ci-dessous sont des plages typiques pour tôles et plaques ; les minimums garantis varient selon l'épaisseur et la spécification, et les chiffres qui régissent l'acceptation sont ceux du certificat de contrôle en usine. Noter que H32 et H116 sont proches en résistance — la différence entre eux réside dans les essais de corrosion, non dans les performances mécaniques.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation (%) | Utilisation typique |
|---|---|---|---|---|
| O | 240 – 305 | 95 – 145 | 14 – 22 | Emboutissage profond, fonds formés, extrémités de réservoirs repoussées |
| H111 | ~275 | ~125 | ≥ 12 | Pièces structurelles légèrement travaillées |
| H112 | 250 – 290 | 95 – 125 | 8 – 12 | Plaques épaisses, pièces usinées, formes telles que fabriquées |
| H32 | 275 – 345 | 195 – 240 | 6 – 12 | Panneaux marins généraux, carrosseries de camions, panneaux de remorques |
| H34 | 305 – 365 | 220 – 275 | 4 – 10 | Structures plates à résistance plus élevée |
| H116 | 275 – 365 | 195 – 215 | 8 – 12 | Bordé de coque, ponts, structures marines immergées |
| H321 | 275 – 365 | 195 – 215 | 8 – 12 | Plaques marines lourdes nécessitant une résistance à l'exfoliation |
L'ASTM B928 fixe le seuil d'acceptation pour les plaques marines à 240 MPa en traction / 195 MPa en limite d'élasticité / 10 % d'allongement pour le 5086-H116 et H321 dans la plage de 3–50 mm. Ces minimums sont inférieurs aux valeurs typiques ci-dessus car ils doivent tenir sur toute la bande d'épaisseur — ne pas utiliser les valeurs typiques comme minimum de conception, et ne pas utiliser les minimums de la B928 pour estimer ce qu'un coil de faible épaisseur délivrera réellement.
À quoi sert réellement chaque temper
O est recuit et entièrement mou. C'est le temper pour l'emboutissage profond, le cintrage à rayon serré et les extrémités de réservoirs repoussées ou formées ; si la pièce nécessite une déformation plastique importante, on part de là. H111 et H112 sont des états légèrement travaillés ou tels que fabriqués où les propriétés mécaniques ne sont pas l'exigence déterminante — courants sur les plaques épaisses destinées à être usinées.
H32 est l'alliage polyvalent de référence, environ 20 % plus résistant que le 5052-H32 et le choix par défaut pour les panneaux marins non immergés, les carrosseries de véhicules et les châssis industriels. H34 offre une résistance supérieure au prix d'une perte réelle de formabilité.
H116 et H321 sont les tempers marins, et la distinction importe davantage que ne le suggère la colonne résistance. Les deux sont traités pour contrôler la précipitation aux joints de grains et doivent passer les essais de corrosion exfoliante et intergranulaire selon l'ASTM B928. Le H116 est écroui et stabilisé ; le H321 est écroui puis stabilisé thermiquement, ce qui donne un comportement plus prévisible dans les fortes épaisseurs. Pour toute application en contact continu avec l'eau de mer, l'un de ces deux tempers constitue la spécification — le H32 n'est pas un substitut même si les valeurs de résistance semblent similaires.
Résistance à la corrosion et la limite de 65 °C
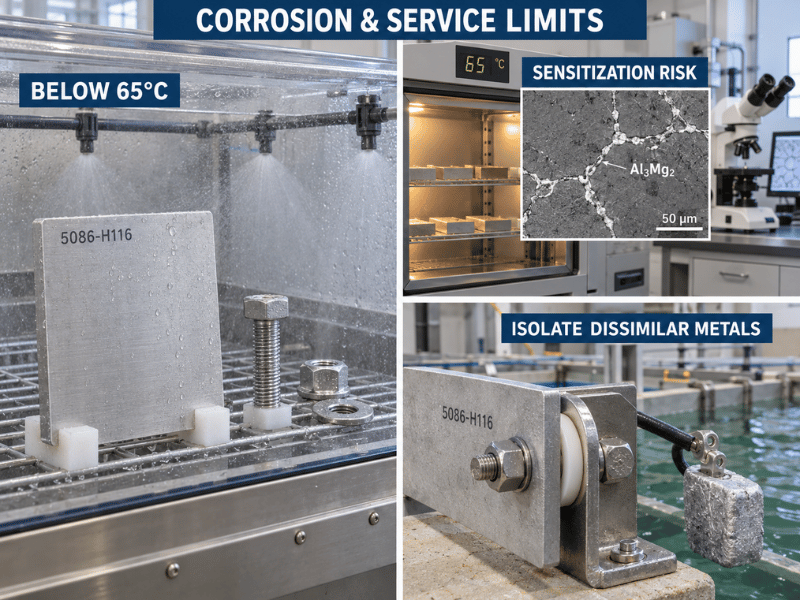
Le 5086 forme un film d'oxyde d'aluminium dense et auto-réparateur, et la combinaison d'une teneur élevée en magnésium avec une teneur en cuivre quasi nulle lui confère d'excellentes performances dans l'eau de mer, l'atmosphère marine et de nombreux produits chimiques industriels. Les tôles de coque en 5086 non peintes comptent des décennies d'historique de service. Les essais d'exposition marine à long terme montrent une faible perte de propriétés mécaniques après dix ans.
La limitation est thermique, et c'est la seule contrainte qui prend les projets au dépourvu.
Au-dessus d'environ 65 °C (150 °F) en service continu, le magnésium en solution solide peut précipiter aux joints de grains sous forme de phase bêta (Al₃Mg₂). Ce réseau est anodique par rapport à la matrice environnante, de sorte que l'alliage devient sensible à la corrosion intergranulaire, à l'exfoliation et à la fissuration par corrosion sous contrainte. Le processus dépend du temps et de la température et n'est pas réversible — une tôle sensibilisée ne peut pas être récupérée par traitement thermique.
Conséquences pratiques :
- Tenir le 5086 à l'écart des conduites d'échappement non isolées, des points chauds en salle des machines et des équipements de process qui séjournent au-dessus de 65 °C.
- Pour un service à température élevée, spécifier le H116 ou le H321 et indiquer la température de service dans la demande afin que l'usine puisse fournir selon la pratique de stabilisation appropriée.
- Lorsque des températures continues supérieures à 65 °C sont inévitables, envisager un alliage à plus faible teneur en magnésium (5052) ou une nuance à durcissement structural (6061) plutôt que de tenter de contourner la sensibilisation par conception.
La corrosion galvanique est la seconde mise en garde. Le 5086 est anodique par rapport à l'acier, à l'inox et aux alliages de cuivre ; dans un assemblage multimétaux en présence d'un électrolyte, il se sacrifiera. Isoler le joint ou installer des anodes sacrificielles — il s'agit d'un problème de conception, non d'un défaut du matériau.
Soudage du 5086
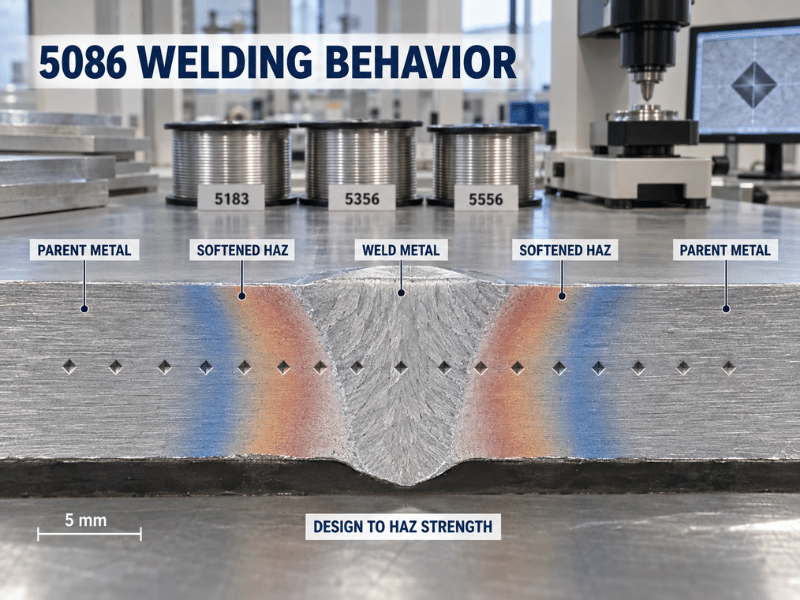
Le 5086 se soude bien par GMAW (MIG) et GTAW (TIG), ne présente aucune tendance significative à la fissuration à chaud, ne nécessite pas de préchauffage sur les sections minces et ne requiert aucun traitement thermique après soudage. C'est une soudabilité véritablement excellente, et c'est pourquoi cet alliage domine dans les structures marines soudées.
Ce qu'il ne fait pas, c'est conserver sa résistance à l'écrouissage à travers la soudure. La zone affectée thermiquement est recuite par le cycle de soudage — l'écrouissage est supprimé localement et la ZAT revient vers l'état O . En pratique, un assemblage en H32 conserve environ 70–75 % de la limite d'élasticité du métal de base à travers la bande adoucie, la limite d'élasticité chutant d'environ 210–230 MPa vers environ 115–145 MPa.
La règle de conception en découle directement : dimensionner les structures en 5086 soudées sur les propriétés de la ZAT recuite, et non sur les propriétés du métal de base à l'état trempé. Un joint calculé sur une limite d'élasticité de 230 MPa travaillera dans une zone qui flue vers 130 MPa. L'AWS D1.2 publie les contraintes admissibles à cette fin et constitue la référence à utiliser.
Le choix du métal d'apport est l'autre moitié du joint :
- ER5183 — le premier choix habituel pour souder le 5086 à lui-même. Correspondance de résistance la plus proche du métal de base et bon comportement à la corrosion en service marin.
- ER5356 — le métal d'apport 5xxx polyvalent. Résistance à l'état brut de soudage légèrement inférieure au 5183, largement disponible, acceptable pour la plupart des joints non critiques.
- ER5556 — résistance à l'état brut de soudage supérieure au 5356, utilisé lorsque la résistance du joint est déterminante et qu'un métal d'apport à teneur en magnésium plus élevée est acceptable.
Tout ce qui précède suppose un matériau propre. L'oxyde d'aluminium, l'huile et — surtout — les particules de fer incrustées provenant d'outillage partagé sont les causes profondes de la plupart des défaillances de soudure et de revêtement. Les brosses inox dédiées et une manipulation séparée de l'acier au carbone ne sont pas optionnelles. Le choix du métal d'apport est traité plus en détail dans notre guide des fils de soudage pour aluminium.
Formage, usinage et finition
Formation est optimal à l'état O et usinable à l'état H32, avec des rayons de pliage qui doivent s'ouvrir à mesure que la dureté du temper augmente. Le 5086 est généralement un peu plus tolérant que le 5083 en formage complexe, ce qui est l'une des raisons pour lesquelles il est spécifié pour les superstructures et les réservoirs. Prévoir davantage de retour élastique qu'avec le 5052 et planifier la marge de pliage en conséquence.
Usinage taux de usinabilité passable à bon. Les tempers plus durs (H32, H34) se coupent plus proprement avec un meilleur fractionnement des copeaux que le matériau O mou, qui tend à être collant. Outillage carbure, géométrie à angle de coupe positif et fluide de coupe abondant sont les recommandations standard. Il n'est pas dans la même catégorie que le 6061 ou le 2011, et les ateliers qui chiffrent face à des alliages à usinabilité rapide remarqueront la différence.
Anodisation fonctionne, mais fonctionnellement plutôt que décorativement. Le 5086 s'anodise en une surface plus dure et plus protectrice ; il ne donne pas l'aspect brillant et uniforme du 5005 ou du 6063, et la teneur plus élevée en magnésium rend la correspondance des couleurs entre lots plus difficile à maintenir. Le spécifier pour la protection, non pour l'apparence. Notre guide de qualité d'anodisation couvre les endroits où ces finitions échouent.
Où le 5086 est utilisé
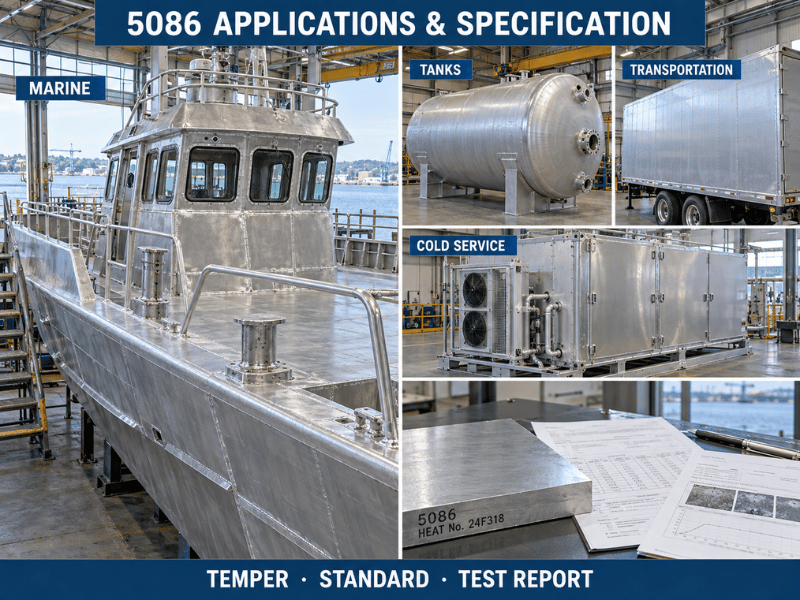
Marine et construction navale est l'application d'ancrage : bordé de coque sur les embarcations petites et moyennes, ponts, cloisons, superstructures, passerelles, mâts et réservoirs de carburant et d'eau. Le 5083 tend à s'imposer pour la coque inférieure immergée ; le 5086 s'impose pour la structure supérieure, où il y a plus de formage et plus de soudage et moins de charge hydrostatique.
Récipients sous pression et réservoirs — le 5086 est un matériau standard pour les appareils à pression soudés non soumis à flamme selon l'ASME Section VIII, et pour les citernes routières transportant carburant, eau et une gamme de produits chimiques qui n'attaquent pas l'aluminium. Son comportement à basse température importe ici : contrairement à l'acier au carbone, il n'a pas de transition ductile-fragile, et il conserve sa ténacité jusqu'aux températures cryogéniques, ce qui explique sa présence dans les applications proches du GNL et en service réfrigéré.
Transport couvre les carrosseries de camions et remorques, les bennes basculantes, les panneaux de wagons ferroviaires et les blindages de véhicules. Le H131 temper du 5086 est qualifié selon MIL-DTL-46027 pour les véhicules légers blindés — une spécification de niche mais réelle que peu d'autres alliages 5xxx possèdent.
Autres travaux structurels comprend les composants de plates-formes de forage, la construction côtière, les tours de télévision et de transmission, et les enceintes d'équipements cryogéniques ou amagnétiques, où la nature non magnétique de l'alliage est une exigence fonctionnelle plutôt qu'un bonus.
5086 vs 5083, 5052 et 6061
Le 5083 et le 5086 sont fréquemment cités de manière interchangeable, et ils ne le sont pas. La différence représente environ 10–15 % de résistance échangée contre la formabilité, la soudabilité et le coût.
| Propriété | 5086 | 5083 | 5052 | 6061 |
|---|---|---|---|---|
| Éléments d'alliage principaux | Mg 3,5–4,5 %, Mn 0,2–0,7 % | Mg 4,0–4,9 %, Mn 0,4–1,0 % | Mg 2,2–2,8% | Mg 0,8–1,2%, Si 0,4–0,8% |
| Traction (MPa, typique) | 275 – 345 (H32) | 300 – 350 (H32) | 210 – 260 (H32) | ~310 (T6) |
| Limite d'élasticité (MPa, typique) | 195 – 240 (H32) | 215 – 260 (H32) | 160 – 195 (H32) | ~275 (T6) |
| Élongation (%) | 6 – 12 | 10 – 14 | 12 – 20 | 8 – 12 |
| Densité (g/cm³) | 2.66 | 2.66 | 2.68 | 2.70 |
| Conductivité thermique (W/m·K) | 117 – 127 | 117 – 121 | ~138 | ~167 |
| Traitable thermiquement | Non | Non | Non | Oui |
| Corrosion marine | Excellent | Excellent | Bon | Modéré |
| Coût relatif vs 5052 | Prime modérée | Prime plus élevée | Base de référence | Plus bas |
Choisir entre le 5086 et le 5083 se résume généralement à une seule question : la résistance ou la fabrication est-elle la contrainte déterminante ?
- Choisir le 5083 lorsque la résistance est déterminante — bordé de coque immergé, structure offshore primaire, service cryogénique, appareils à pression où une contrainte admissible ASME plus élevée permet d'amincir la paroi, ou partout où une société de classification exige une marge maximale. Les données complètes se trouvent dans notre guide de l'aluminium 5083.
- Choisir le 5086 lorsque la fabrication est déterminante — superstructures et réservoirs soudés, pièces nécessitant des pliages plus serrés que ce que le 5083 tolère, structure secondaire, ou un projet où le supplément du 5083 achète une résistance que la conception n'utilisera pas.
La réponse courante sur les navires de plus grande taille est les deux : 5083-H116 sous la ligne de flottaison, 5086-H116 pour la coque supérieure et les ponts, 5086-H32 pour la structure intérieure sèche. Cette combinaison se situe généralement plusieurs pour cent en dessous d'une construction tout-5083 sans rien sacrifier en service.
5052 est le choix lorsque ni la résistance ni la certification marine ne sont requises et que la formabilité ou le coût priment — voir le guide de l'aluminium 5052. 6061 l'emporte lorsque la pièce est usinée plutôt que soudée et nécessite une résistance thermiquement traitable ; sa résistance après soudage et ses performances en eau de mer sont toutes deux inférieures à celles du 5086. Détails dans le 6061 aluminum guide.
Quand le 5086 est le mauvais choix
Les conditions importent plus que les étiquettes d'application, c'est pourquoi ceci est rédigé sous forme de conditions plutôt que d'une liste de pièces.
Spécifier le 5086 lorsque :
- La structure est soudée et exposée à l'eau de mer ou à l'atmosphère marine, et que le H116 ou le H321 figure au bon de commande.
- La pièce nécessite plus de formabilité que ce que le 5083 permet tout en conservant des performances de corrosion de qualité marine.
- La conception est adéquate en résistance aux niveaux du 5086 et le supplément du 5083 n'apporte rien.
- La température de service reste inférieure à 65 °C, ou les zones chaudes sont isolées.
- Une ténacité à basse température est requise — service cryogénique ou réfrigéré où l'acier au carbone deviendrait fragile.
Cherchez ailleurs lorsque :
- Le service continu dépasse ~65 °C dans un environnement corrosif. La sensibilisation par phase bêta n'est pas réversible ; utiliser le 5052 ou le 6061.
- L'anodisation décorative est la finition. Le 5086 s'anodise de manière protectrice, non esthétique — le 5005 ou le 6063 est le bon choix.
- La pièce est principalement usinée à partir de massif en grande série. Le 6061 ou le 2011 seront plus rapides et moins chers.
- La résistance de pointe est l'exigence et le soudage est minimal. Le 6061-T6 ou le 7075-T651 surpasse tout alliage de la série 5xxx.
- L'assemblage couple le 5086 à de l'acier ou des alliages de cuivre sans isolation ni protection sacrificielle. L'attaque galvanique sera le mode de défaillance.
À travers l'ensemble de la famille 5xxx, la aluminium de qualité marine vue d'ensemble couvre la manière dont le 5052, le 5083 et le 5086 se répartissent les applications entre eux.
Normes, équivalents et documentation
| Standard | Portée |
|---|---|
| ASTM B209 | Tôles et plaques en aluminium et alliage d'aluminium |
| ASTM B928/B928M | Tôles et plaques à haute teneur en magnésium pour service marin (définit H116 / H321) |
| ASTM B221 | Barres, tiges, fils, profilés et tubes extrudés |
| ASTM B210 / B241 | Tubes et tuyaux sans soudure et soudés |
| ASME SB-209 | Utilisation du 5086 en tôles et plaques pour appareils à pression |
| AWS A5.10 / D1.2 | Classification des métaux d'apport et conception des soudures structurelles |
| EN 485 / EN 573 | Exigences européennes pour tôles, bandes, plaques et composition |
| MIL-DTL-46027 | 5086 de qualité blindage (H131) |
Désignations équivalentes : UNS A95086, EN AW-5086, AlMg4, Werkstoff 3.3545, ISO AlMg4.
Pour l'approvisionnement, trois documents ont un poids déterminant. Un certificat de contrôle en usine (MTC) selon EN 10204 3.1 devrait être standard sur chaque commande — il relie les valeurs mécaniques et le numéro de coulée au matériau que vous avez en main. ASTM B928 la commande exige les résultats des essais de corrosion exfoliante et intergranulaire, et non pas seulement une déclaration de conformité. L'inspection par un tiers (SGS ou équivalent) vaut la peine d'être ajoutée lorsque le matériau est destiné à une structure marine classifiée. Les approbations des sociétés de classification (DNV, ABS, LR, CCS) sont organisées par projet plutôt que détenues de manière générique — soulevez la question tôt avec votre chantier, car le délai d'approbation est généralement plus long que le délai d'approvisionnement du matériau.
Notes pratiques pour le bon de commande : indiquez explicitement l'état métallurgique, indiquez la norme applicable (B209 ou B928 — elles ne sont pas interchangeables), indiquez l'épaisseur et la tolérance plutôt qu'une épaisseur nominale, nommez la surface et tout film protecteur, et joignez les exigences d'essai. La plupart des problèmes avec le 5086 sont des problèmes de spécification, pas des problèmes de métallurgie.
Travailler avec Linsy Aluminum
Linsy Aluminum fournit aluminium 5086 en tant que tôle et feuille en O, H111, H112, H32, H34, H116 et H321, et en tant que barre en H111 et H112 — la barre n'est pas produite dans les états marins, car H116 et H321 sont des spécifications de produits laminés plats. La capacité interne couvre l'usinage CNC, le soudage, la découpe laser et la finition de surface ; le forgeage est coordonné par l'intermédiaire d'installations partenaires plutôt que réalisé en interne, donc prévoyez-le dans la planification si votre pièce en a besoin.
Chaque expédition est accompagnée d'un certificat de contrôle en usine (MTC), et des essais SGS peuvent être organisés sur demande. Nous ne délivrons pas de certificats de sociétés de classification en standard — lorsque l'approbation DNV, ABS, LR ou CCS est requise, confirmez-la tôt avec votre chantier et nous travaillerons selon le parcours d'approbation du projet. Pour les dimensions hors stock, le délai typique est de 10 à 60 jours, et nous acceptons de faibles quantités minimales de commande pour les essais et les prototypes.
Envoyez-nous votre plan ou votre spécification et nous confirmerons les états disponibles, les dimensions, les tolérances et la documentation, et signalerons tout élément dans les conditions de service qui indique un alliage différent.
Conclusion
Le 5086 mérite sa place comme le juste milieu pratique de la gamme marine 5xxx : plus résistant que le 5052, plus formable et soudable que le 5083, et offrant une excellente résistance à la corrosion en eau de mer dans les états pour lesquels il est testé. Les trois éléments qui déterminent s'il convient à un emploi sont l'état métallurgique indiqué sur la commande, le plafond de 65 °C et la conception du joint soudé en tenant compte de l'adoucissement de la ZAT. Maîtrisez ces trois points et le 5086 est un alliage indulgent, bien documenté, avec des décennies de service derrière lui. Ratez-les — H32 spécifié pour un service immergé, un fonctionnement chaud prolongé, ou une soudure dimensionnée sur la résistance du métal de base — et la défaillance ressemblera à un problème de matériau alors qu'il s'agissait d'un problème de spécification.
Questions fréquemment posées
Le 5086 est-il plus résistant que le 5083 ?
Non. Le 5083 présente environ 10 à 15 % de résistance à la traction et de limite d'élasticité en plus en raison de sa teneur en magnésium plus élevée (4,0–4,9 % contre 3,5–4,5 %). Le 5086 échange cette marge contre une meilleure formabilité, un soudage plus facile et généralement un coût de matériau inférieur. Lorsque la conception n'a pas besoin de la résistance supplémentaire du 5083, le 5086 est le choix le plus économique.
Qu'est-ce que la limite de 65 °C sur le 5086 ?
Un service prolongé au-dessus d'environ 65 °C (150 °F) peut provoquer la précipitation du magnésium aux joints de grains sous forme de phase bêta (Al₃Mg₂), qui est anodique par rapport au métal environnant et expose l'alliage à la corrosion intergranulaire, à l'exfoliation et à la fissuration par corrosion sous contrainte. Ce changement n'est pas réversible par traitement thermique. Les états H116 et H321 sont transformés et testés pour y résister, mais le plafond de température s'applique toujours.
Le 5086 perd-il de la résistance lorsqu'il est soudé ?
Oui, dans la zone affectée thermiquement. Le 5086 n'est pas trempable, de sorte que le cycle de soudage annule localement l'écrouissage et la ZAT revient vers l'état O — un assemblage en H32 conserve environ 70 à 75 % de la limite d'élasticité du métal de base sur cette bande, la limite d'élasticité chutant d'environ 210–230 MPa vers environ 115–145 MPa. Les structures soudées doivent être dimensionnées sur les propriétés de la ZAT à l'état recuit selon AWS D1.2, et non sur les valeurs de l'état du métal de base.
Quel fil d'apport dois-je utiliser pour le 5086 ?
L'ER5183 est le premier choix habituel pour souder le 5086 à lui-même, offrant la correspondance de résistance la plus proche du métal de base avec un bon comportement à la corrosion marine. L'ER5356 est l'alternative polyvalente et présente une résistance à l'état brut de soudage légèrement inférieure. L'ER5556 est spécifié lorsque la résistance du joint est déterminante et qu'un fil d'apport à teneur en magnésium plus élevée est acceptable.
Le 5086 convient-il aux appareils à pression ?
Oui. Le 5086 est un matériau standard pour les appareils à pression soudés non soumis à l'action de la flamme selon ASME Section VIII, fourni selon ASME SB-209, et il est largement utilisé pour les camions-citernes routiers et les réservoirs de stockage chimique. Il ne présente pas de transition ductile-fragile, de sorte qu'il performe également bien à basse température. Le 5083 est préféré lorsque une contrainte admissible plus élevée permet une paroi plus mince.
Le 5086 peut-il être anodisé ?
Oui, mais pour la protection plutôt que pour l'apparence. Il s'anodise en une surface plus dure et plus résistante à la corrosion, mais la teneur élevée en magnésium rend le fini moins brillant et moins uniforme que le 5005 ou le 6063, et la constance de la couleur entre les lots est plus difficile à maintenir. Pour les pièces anodisées décoratives, spécifiez plutôt le 5005 ou le 6063.






