6066, 6061'in yaklaşık üç katı bakır içeren ve daha yüksek bir T6 mukavemetine ulaşan kaynaklanabilir bir 6xxx alaşımıdır — bu nedenle Alüminyum Birliği onu şu amaçlar için bir alaşım olarak tanımlar: kaynaklı yapısal dövme ve ekstrüzyon parçalar genel amaçlı bir kalite olarak değil.
Bakır dengeyi belirler: yaşlanma mukavemetini 6061'in üzerine çıkarır ve korozyon payını düşürür; ikisi birlikte hareket eder. Bu nedenle 6066, boyasız olarak tuzlu suya maruz kalan herhangi bir uygulama yerine kaynaklı yapısal işler için belirtilir.
Çiziminizde 6066 zaten belirtilmişse, önemli olan kararlar temper durumu ve dokümantasyondur.
6066 Alüminyum Nedir?
6066, 6xxx serisinin ısıl işlem uygulanabilir bir Al-Mg-Si-Cu dövme alaşımıdır ve Alüminyum Birliği tarafından UNS A96066 olarak tescil edilmiştir. Yapay yaşlandırma sırasında magnezyum silisit (Mg₂Si) çökelmesi yoluyla sertleşir; bu, 6061 ve 6082'yi sertleştiren aynı mekanizmadır ve bakır içeren fazlar bu tepkiye katkıda bulunur.
6061'den pratik farklar üç tanedir ve hepsi kimyaya dayanır:
- Bakır 0,7–1,2%, 6061'deki 0,15–0,40%'ye karşılık; daha yüksek yaşlanma mukavemetinin kaynağı budur.
- Silisyum 0,9–1,8%, 6xxx aralığının üst sınırında olup mukavemeti artırır ve ekstrüzyon için erime noktasını düşürür.
- Manganez 0,6–1,1%, 6061'den daha yüksek olup tokluk ve yorulma direnci katar.
6066 bir ekstrüzyon ve dövme alaşımıdır; yapısal sac veya mimari kalite değildir. Standart çubuk, filmaşin ve profil siparişlerin çoğunu karşılar; diğer formlar düşük minimum miktarlarda çizime göre kesilir.
6066'nın Kimyasal Bileşimi
Aşağıdaki sınırlar tescilli bileşimdir ve UNS A96066 için Alüminyum Birliği tescili ile GB/T 3190-2020 arasında uyuşmaktadır.
| Element | Ağırlık % |
| Silisyum (Si) | 0.90 – 1.80 |
| Demir (Fe) | 0,50 maks |
| Bakır (Cu) | 0.70 – 1.20 |
| Manganez (Mn) | 0.60 – 1.10 |
| Magnezyum (Mg) | 0.80 – 1.40 |
| Krom (Cr) | 0,40 maks |
| Çinko (Zn) | 0,25 maks. |
| Titanyum (Ti) | 0,20 maks. |
| Diğerleri, her biri / toplam | 0,05 maks / 0,15 maks |
| Alüminyum (Al) | Denge |
Herhangi bir fabrika sertifikasında önce kontrol edilmeye değer iki satır vardır:
- Titanyum 0,20% maks. Bunu fabrika sertifikasında doğrulayın; 0,15% sınırı daha sıkı bir müşteri gereksinimidir, tescilli değer değildir.
- Çinko 0,25% maks.
Alüminyum satırı sabit bir aralık değil, kalandır: yukarıdaki maksimumların toplanması alüminyum tabanını yaklaşık 93%“de bırakır, bu nedenle giriş ”denge"dir. Bir sertifika kendi element sınırlarıyla uyuşmayan sabit bir alüminyum aralığı gösteriyorsa, sertifikanın hangi standarda göre düzenlendiğini sorun.
Temperlere Göre Mekanik Özellikler
6066 ürün formuna göre belirtilir ve form hangi standardın geçerli olduğunu belirler. Tablo, ekstrüde ürün için spesifikasyon minimumlarını tipik ticari değerlerle birlikte verir.
| Durum | Çekme mukavemeti, min | Akma mukavemeti (0,2%), min | Uzama, min | Tipik çekme / akma |
| T4 / T4510 / T4511 | 275 MPa | 170 MPa | 14% | 360 / 207 MPa |
| T42 | 275 MPa | 165 MPa | 14% | — |
| T6 / T6510 / T6511 | 345 MPa | 310 MPa | 8% | 393 / 359 MPa |
| T62 | 345 MPa | 290 MPa | 8% | — |
Kalıp dövme parçaları ayrı olarak kapsanır ve 6066-T6 dövme parçaları ekstrüzyonlarla aynı 345 MPa çekme ve 310 MPa akma minimumlarını taşır.
Minimum sütununu okuyun, tipik sütunu değil. Fark gerçektir — 393 MPa tipik değere karşı 345 MPa, tipik değerden tasarım yapmanın spesifikasyonu yaklaşık 14% aştığı anlamına gelir ve bir fabrika test sertifikası yalnızca minimumu karşılamak zorundadır.
ASTM B221 kapsamında, 6066-T6'yı 310 MPa çekme değerinde teklif eden bir teklif, 6066'nın değil 6061-T6 minimumlarını teklif etmektedir.
Fiziksel Özellikler
| Mülkiyet | Değer |
| Yoğunluk | 2,72 g/cm³ |
| Erime aralığı | ≈563 – 646 °C (solidus – likidüs) |
| Isıl iletkenlik (T6) | ≈150 W/m·K |
| Elektriksel iletkenlik (T6) | ≈37 – 40% IACS |
| Termal genleşme katsayısı | 23,2 × 10⁻⁶ /°C (20–100 °C) |
| Elastisite modülü | ≈70 GPa |
| Sertlik (T6) | ≈120 HB |
| Kayma mukavemeti (T6) | ≈234 MPa |
| Yorulma mukavemeti (T6, döner kiriş, 5 × 10⁸ çevrim) | ≈110 MPa |
Her iki iletkenlik değeri de tipik bir 6xxx'ten düşüktür ve bunun nedeni bakırdır. Katı çözeltideki bakır hem ısıyı hem de yük taşıyıcılarını saçar, bu nedenle 6066 yaklaşık 167 W/m·K'de 6061-T6'nın yaklaşık 10% altında iletir.
Bu, 6066'yı soğutucu ve bara işlerinin dışında bırakır; burada 6063 alüminyum ekstrüzyonları yaklaşık 201 W/m·K değerleri, mantıklı 6xxx tercihidir. Yaklaşık 110 MPa'lık yorulma değeri burada daha faydalı sayıdır: gerçek bir 6xxx mukavemetidir ve 6066'nın çevrimsel yük gören dövme ve ekstrüde parçalarda ortaya çıkmasının nedenidir.
6066 vs 6061 vs 6082 vs 2024 vs 7075
Karşılaştırma T6 veya en yakın yaygın ticari durumda, her alaşım için kayıtlı kimyasala karşı yapılmıştır.
| Alaşım | Bakır (ağırlıkça %) | Çekme mukavemeti, T6 | Korozyon direnci | Füzyon kaynak kabiliyeti | Tipik kullanım |
| 6066 | 0.70 – 1.20 | 345 MPa min / ~393 MPa tipik | Orta — 6061'in altında | İyi | Kaynaklı yapısal dövmeler ve ekstrüzyonlar, dövme araç ve bisiklet parçaları |
| 6061 | 0.15 – 0.40 | 310 MPa min / ~310 MPa tipik | Çok iyi | Mükemmel | Genel yapısal işler, deniz çerçeveleri, işlenmiş parçalar |
| 6082 | 0,10 maks. | 310 – 340 MPa | Çok iyi | Çok iyi | Avrupa yapısal ekstrüzyonları, taşıma çerçeveleri |
| 2024 | 3.8 - 4.9 | ~470 MPa (T3) | Zayıf — kaplama veya boya gerekir | Pratikte kaynak yapılmaz | Uçak kaplamaları, gerilmeye kritik yapı |
| 7075 | 1.2 - 2.0 | 500 – 570 MPa | Zayıf | Pratikte kaynak yapılmaz | Yüksek mukavemetli hava aracı ve savunma parçaları |
Kaynaklı veya dövme bir parçada T6 çekme minimumundaki ekstra 35 MPa gerçek iş yapıyorsa 6061 yerine 6066'yı seçin ve bunu elde etmek için korozyon marjından feragat ettiğinizi kabul edin. Bakır sütununda, %0,70–1,20 aralığında, 6066 6061'den çok 7075'e daha yakındır; bu nedenle korozyon performansı mukavemetiyle birlikte okunmalıdır.
Talep Avrupa kaynaklıysa ve korozyon marjı son 35 MPa'dan daha önemliyse, 6082-T6 pratik cevaptır; 2024 ve 7075 farklı bir mukavemet sınıfıdır ve hiçbiri füzyon kaynaklı bir ikame değildir.
T4, T6, T6510 ve T6511: Hangi Temperin Belirtileceği
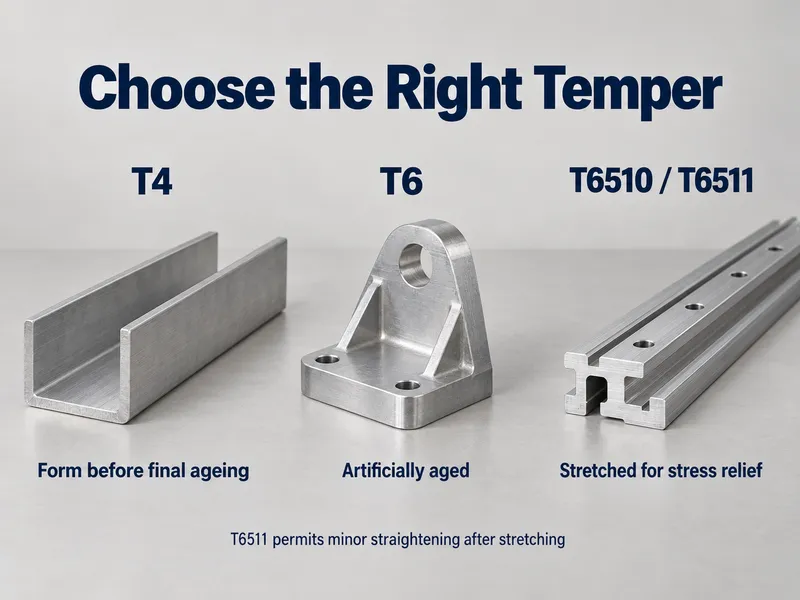
Bir 6066 temper tanımındaki son ek gerçek bilgi taşır ve hangi minimumların geçerli olduğunu belirler.
| Tanımlama | Ne anlama gelir | Ne zaman belirtilmelidir |
| T4 | Çözeltiye alınmış, su verilmiş, doğal yaşlandırılmış | Parça teslimattan sonra şekillendirilir ve daha sonra yaşlandırılır |
| T6 | Çözeltiye alınmış, su verilmiş, yapay yaşlandırılmış | Parça teslim edildiği gibi bitirilir ve maksimum mukavemet gerektirir |
| T6510 / T6511 | Kontrollü germe ile gerilme giderme uygulanmış T6 | Parça çubuk veya profilden işlenir ve boyutsal kararlılık önemlidir |
| T42 / T62 | İmalatçı tarafından yeniden çözeltiye alınmış ve yaşlandırılmış | Şekillendirme veya kaynak sonrası kendi bünyenizde ısıl işlem yapıyorsunuz |
İnsanları yanıltan ayrım T6 ile T6510/T6511 arasındadır. Her ikisi de aynı mukavemet minimumlarını sağlar ve fark kimyasal değil artık gerilmedir — T651x yolu, ürünü su verme sonrası yaklaşık %1–3 oranında gerer, böylece işleme sırasında hareket etmez. Uzun, ince, dar toleranslı bir parçada bu, bir toleransı tutmak ile parçayı hurdaya çıkarmak arasındaki farktır.
Bir ekstrüzyonda yalnızca “T651” belirtmek kesin değildir. Ekstrüde ürün T6510 (kesimden sonra gerilmemiş) veya T6511 (gerilmiş, sonra boya kesilmiş) taşır ve siz hangisini söylemezseniz biz varsayılan olarak birini seçeriz.
6066 ile Çalışma
Kaynak. 6066 kaynaklanabilir bir yapısal alaşımdır ve TIG ile MIG her ikisi de standart Al-Mg-Si dolgu mantığıyla uygulanır — çatlak direnci ve banyo kontrolünün baskın olduğu yerlerde ER4043, daha yüksek kaynak mukavemeti veya daha yakın anodizasyon renk uyumunun önemli olduğu yerlerde ER5356.
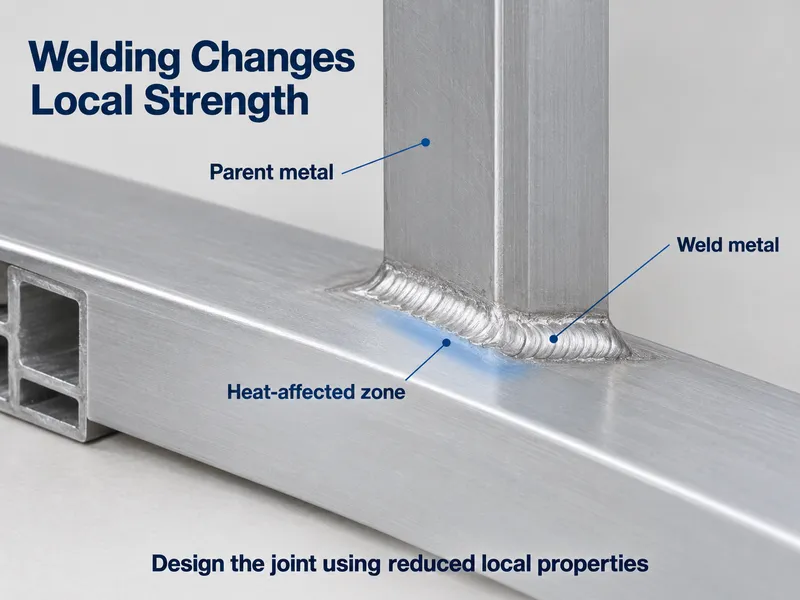
Herhangi bir ısıl işlem görebilir alaşımın ısıdan etkilenen bölgesi aşırı yaşlandırma yoluyla yumuşar ve bu kayıp yalnızca bağlantının yaşlandırılmasıyla geri kazanılamaz. Kaynaklı bağlantıları ana malzeme T6 özellikleri yerine azaltılmış ısıdan etkilenen bölge değerlerine göre boyutlandırın ve tel seçimini sabitlemeden önce şu alüminyum kaynak dolgu seçimi kılavuzuna bakın. 6061 üzerinde nitelendirilmiş bir prosedür burada yeniden nitelendirilmelidir, çünkü iki bakır aralığı neredeyse örtüşmez.
Şekillendirme. T4 şekillendirme durumudur; orada iyi şekillendirilebilirlik ve T6'da keskin bir düşüş bekleyin. 6061 değerlerinin geçerli olduğunu varsaymak yerine kalınlığınıza göre bükme yarıçapları isteyin.
İşleme. Yaşlandırılmış temperler iyi işlenir ve T4'ten daha kısa talaş üretir; T4 daha yapışkan olma eğilimindedir. Dar boyutsal gereksinimleri olan bir parça için T6510 veya T6511 daha iyi başlangıç durumudur.
Anodizasyon ve yüzey işlemleri. 6066 anodize edilir, ancak bakır içeriği aleyhinize çalışır: bakır içeren 6xxx alaşımları düşük bakırlı kalitelerden biraz daha koyu ve daha az homojen bitirir. Renk tutarlılığının bir şartname satırı olduğu yerlerde, üretimden önce gerçek bitirme hattından bir numune geçirin. Aynı bakır, parlak dekoratif işler için uygunluğu da sınırlar.
Standartlar ve Dokümantasyon
6066'nın ana akım bir kaliteden en çok farklılaştığı yer burasıdır, çünkü eskiden onu yöneten standartlar değişmiştir.
| Form | Geçerli standart |
| Ekstrüde çubuk, çubuk, tel, profil, boru | ASTM B221 |
| Kusursuz ekstrüde boru | ASTM B241 |
| Kalıp dövme ve serbest dövme | ASTM B247 |
| Bileşim (Çin) | GB/T 3190-2020 |
Çizimlerde hâlâ iki eski spesifikasyon görünmektedir ve her ikisi de iptal edilmiştir:
- QQ-A-200/10E — 6066 ekstrüde çubuk, çubuk, profil, boru ve tel için ABD federal spesifikasyonu, Aralık 2002'de iptal edilmiştir.
- AMS-QQ-A-200/10A — havacılık versiyonu, Haziran 2007'de iptal edilmiş ve yerine geçilmiş olarak belirlenmiş, teknik gereklilikler ASTM B221 ve ASTM B241'e dahil edilmiştir.
Eski bir çizimde her ikisinin de görülmesi yanlış değildir, ancak hiçbiri güncel bir spesifikasyon değildir. Bir çizim hâlâ QQ-A-200/10'u çağırıyorsa, ASTM B221'i teklif edin ve sertifikadan bunu belirtmesini isteyin.
Avrupa tarafında, çapraz referanslarda dikkatli olun: 6066 bazen Avrupa tarzı veya ISO tarzı bir tanımla görünür. Çapraz referans tanımına güvenmek yerine kimyasal sınırları teklif edin ve değirmen sertifikasında doğrulayın.
6066 Gerçekte Nerede Kullanılır
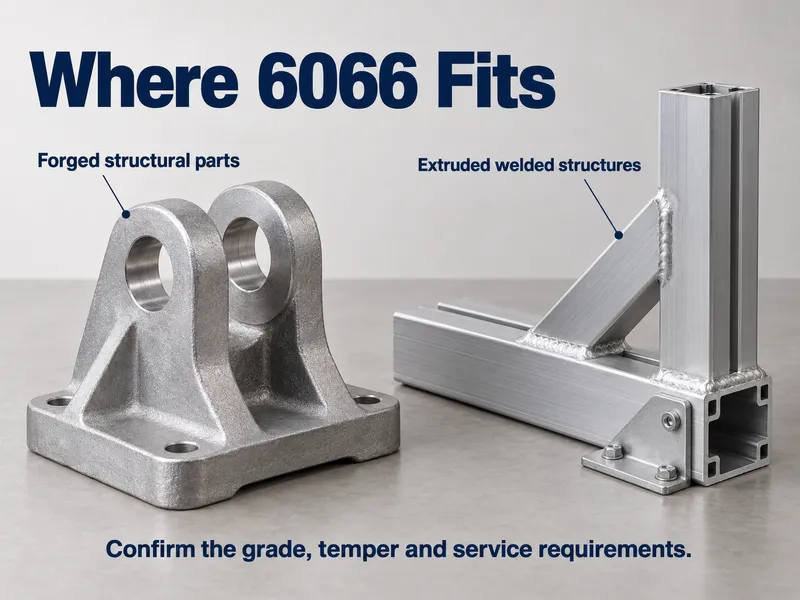
| Sektör | Uygulama |
| Kaynaklı yapılar | Isıl işlem sonrası birleştirilen yapısal dövmeler ve ekstrüzyonlar |
| Otomotiv ve ulaşım | Yapısal elemanlar, kamyon ve demiryolu bileşenleri, dövme braketler ve bağlantı parçaları |
| Isı eşanjörleri | İletkenlik için değil, mukavemet için belirtilen radyatör ve motora yakın parçalar |
| Bisikletler | Üst düzey alüminyum kadrolarda dövme ve ekstrüde kadro bileşenleri |
| Makine | Döngüsel yüklenen dövme parçalar, bağlantı parçaları ve saplamalar |
| Denizcilik (korumalı) | Anodizasyon veya boyamanın yüzey işlem programının bir parçası olduğu ikincil yapılar |
6066'nın havacılık kökeni vardır — AMS-QQ-A-200/10 spesifikasyonu, havacılık alıcıları tarafından kullanıldığı için mevcuttu — ancak bu spesifikasyon iptal edilmiştir ve 6066 birincil gövde yapısı malzemesi değildir.
Git/Gitme: 6066 Ne Zaman Belirtilmeli
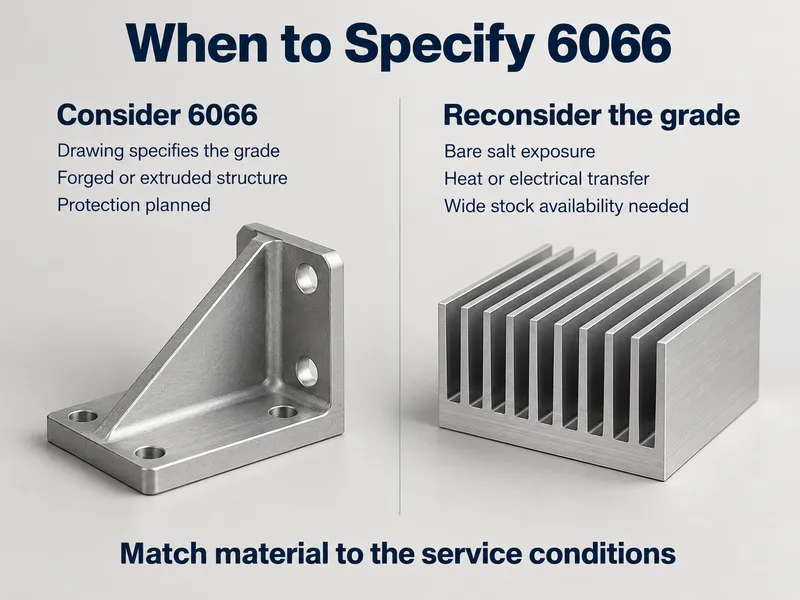
Git — 6066'yı şu durumlarda belirtin:
- Bir müşteri çizimi veya mevcut nitelikli bir montaj zaten bunu adlandırıyorsa ve ikame mevcut değilse.
- 6xxx kaynaklanabilirliğine ve 6061'in sağladığının üzerinde bir T6 akma minimumuna ihtiyacınız varsa.
- Parça haddelenmiş değil, dövülmüş veya ekstrüde edilip işlenmişse.
- Servis ortamı korumalıysa — kaplanmış, anodize edilmiş veya boyanmış — böylece bakır kaynaklı korozyon cezası sınırlandırılır.
- Sipariş edilen ısı ve form için değirmen test sertifikasında kimyayı ve mekanik sonuçları doğrulayabilirsiniz.
Gitme — şu durumlarda başka bir şey seçin:
- Parça boyasız olarak denizcilik, buz çözücü tuz veya kimyasal maruziyete maruz kalıyorsa — bunun yerine 6061 veya 5083.
- Isı transferi veya elektriksel iletkenlik için tasarlıyorsanız — bunun yerine yaklaşık 201 W/m·K değerinde 6063.
- Sac, plaka veya mimari ekstrüzyona ihtiyacınız varsa — çok daha geniş bir yelpazede haddelenen ve stoklanan 6061 veya 6082.
- Uygulama birincil gövde yapısıysa — 6066 değil, 2024, 7075 veya 7050.
- Geniş bir tedarik tabanına ve birçok temperde yayınlanmış özellik verisine ihtiyacınız varsa — 6061 veya 6082.
6066 Tedarik: Neyi Doğrulamalı
6066 özel bir kalitedir ve form ile temper bulunabilirliği, tedarik çalışmasının çoğunu alaşım verisinden daha fazla belirler.
Sorgu aşamasında üç şeyi doğrulayın:
- Kayıt tesciline göre kimya, bir ürün sayfasına göre değil. Okunması gerekenler titanyum ve çinko sınırlarıdır.
- Temper ve form birlikte. T6 ekstrüzyon, T6511 çubuk ve T6 kalıp dövmesi, üç farklı minimuma sahip üç farklı hattır.
- Yürürlükteki standart, böylece sertifika QQ-A-200/10 yerine güncel bir şeye atıfta bulunur.
Teklif ettiğimiz formları ve temper durumlarını 6066 alüminyum alaşım sayfada listeliyoruz; temper ve boyutu sorgu aşamasında sabitleyin, çünkü hangi minimumların geçerli olacağını bunlar belirler.
Dokümantasyon için, döküm partisinin gerçek kimyasal analizini ve mekanik sonuçlarını raporlayan bir fabrika test sertifikası, herhangi bir mühendislik uygulaması için temel referanstır. Proje üçüncü taraf doğrulaması gerektiriyorsa, bunu siparişten sonra değil önce ayarlayın — bileşim anlaşmazlıklarını teklif aşamasında çözmek çok daha ekonomiktir.
Sonuç
6066, kaynaklanabilir 6xxx ailesi içindeki bakır içeren seçenektir: T6 ekstrüzyonlarda yaklaşık 345 MPa minimum çekme dayanımı, 6061 için 310 MPa'ya karşı; bunun bedeli 6061'in altında kalan korozyon direnci ve haddelenmiş ürün yerine ekstrüzyon ve dövme etrafında şekillenen bir form aralığıdır. Bunu, çizim adını verdiği için ya da ekstra dayanım gerçekten yük taşıyıcı olduğu için belirtin — ve her iki durumda da tedarik çalışmasını planlayın.
1000–8000 serisi genelinde bulunması daha zor olan kaliteleri kapsıyoruz ve stokta olmayan ürünleri düşük minimum miktarlarla siparişe göre üretiyoruz; her sevkiyatta gerçek kimya ve mekanik sonuçları raporlayan bir MTC ile birlikte. Özel termin süresi alaşıma, boyuta ve işleme bağlı olarak 10–60 gün arasındadır.
Teknik inceleme ve fiyat teklifi için bize çizimi,, kalite uygunluğu ve stok durumu kontrolü için temper ve miktar.
Sıkça Sorulan Sorular
Bir 6066 satın alma siparişi veya teklif talebi neleri belirtmelidir?
Dört satır, bir 6066 siparişindeki riskin çoğunu kapsar.
- Standart — Ekstrüde formlar için ASTM B221, dövmeler için ASTM B247.
- Form, temper, boyut — bir T6 ekstrüzyon ile bir T6511 çubuk farklı minimumlar taşır.
- Kimya — titanyum %0,20 maks. ve çinko %0,25 maks. kontrol edin.
- Belgeler — gerçek sonuçları içeren MTC; üçüncü taraf testi baştan kararlaştırılır.
6066 ne kadar bulunabilir ve hangi termin süresini planlamalıyım?
Ekstrüde çubuk, rondela ve profil standarttır; diğer formlar siparişe göre üretilir.
- Çubuk, rondela ve profil, 6066 talebinin çoğunu karşılar.
- Plaka, sac ve özel kesitler düşük MOQ'lu üretim olarak çalışır, 10–60 gün.
- Kalıp dövmeleri takımlandırmayı takip eder, bu nedenle bu güzergâh için zaman ayırın.
- Çizim izin veriyorsa, 6061 veya 6082 daha hızlı teklif verir.
Bir 6066 siparişiyle hangi belgeler gelir?
Döküm partisi için gerçek kimya ve mekanik sonuçları içeren, her sipariş için düzenlenen bir MTC. Proje bağımsız bir karşı imza gerektiriyorsa, sorgu aşamasında EN 10204 3.2 belirtin — bir bileşim sorusunu sevkiyattan önce çözmek, sonrasında çözmekten çok daha az maliyetlidir.
6066, mevcut bir kaynaklı montajda 6061'in yerini alabilir mi?
Yalnızca montaj marjlı tasarlanmışsa. 6066 daha yüksek bir T6 minimumu sunar ancak yaklaşık üç kat bakır içerir, bu nedenle korozyon marjı daralır ve kaynaklı bağlantılar hâlâ düşük değerler üzerinden boyutlandırılmalıdır. Değiştirmeden önce korozyon korumasını yeniden kontrol edin.