


6066 — это свариваемый сплав серии 6xxx, содержащий примерно в три раза больше меди, чем 6061, и достигающий более высокой прочности в состоянии T6 — именно поэтому Алюминиевая ассоциация описывает его как сплав для сварных конструкционных поковок и прессованных изделий, а не как сплав общего назначения.
Медь определяет компромисс: она повышает прочность после старения выше уровня 6061 и снижает запас коррозионной стойкости, и эти два эффекта неразделимы. Именно поэтому 6066 назначается для сварных конструкционных работ, а не для чего-либо, подвергающегося воздействию морской воды без покрытия.
Если 6066 уже указан на вашем чертеже, решающее значение имеют состояние поставки и документация.
Что такое алюминий 6066?
6066 — это термически упрочняемый деформируемый сплав Al-Mg-Si-Cu серии 6xxx, зарегистрированный Алюминиевой ассоциацией как UNS A96066. Он упрочняется за счёт выделения силицида магния (Mg₂Si) при искусственном старении — тот же механизм, который упрочняет 6061 и 6082, при этом медные фазы усиливают отклик на старение.
Практических отличий от 6061 три, и все они обусловлены химическим составом:
- Медь 0,7–1,2 %, против 0,15–0,40 % в 6061 — источник более высокой прочности после старения.
- Кремний 0,9–1,8 %, — на верхней границе диапазона 6xxx, что повышает прочность и снижает температуру плавления для прессования.
- Марганец 0,6–1,1 %, — выше, чем в 6061, что повышает ударную вязкость и сопротивление усталости.
6066 — это сплав для прессования и ковки, а не конструкционный листовой или архитектурный материал. Стандартные прутки, стержни и профили покрывают большинство заказов, а другие формы изготавливаются по чертежу при низких минимальных объёмах.
Химический состав 6066
Приведённые ниже пределы представляют собой зарегистрированный состав, и они совпадают между регистрацией Алюминиевой ассоциации для UNS A96066 и GB/T 3190-2020.
| Элемент | Вес % |
| Кремний (Si) | 0.90 – 1.80 |
| Железо (Fe) | 0,50 макс. |
| Медь (Cu) | 0.70 – 1.20 |
| Марганец (Mn) | 0.60 – 1.10 |
| Магний (Mg) | 0.80 – 1.40 |
| Хром (Cr) | 0,40 макс. |
| Цинк (Zn) | 0,25 макс. |
| Титан (Ti) | 0,20 макс. |
| Прочие, каждый / суммарно | 0,05 макс. / 0,15 макс. |
| Алюминий (Al) | Баланс |
Две строки стоит проверить в первую очередь в любом сертификате качества:
- Титан — 0,20 % макс. Подтвердите это по сертификату качества; предел 0,15 % — это более строгое требование заказчика, а не зарегистрированное значение.
- Цинк — 0,25 % макс.
Строка алюминия — это остаток, а не фиксированный диапазон: сложение приведённых выше максимумов оставляет нижнюю границу алюминия около 93 %, поэтому в записи указано “остальное”. Если в сертификате указан фиксированный диапазон алюминия, не соответствующий собственным пределам элементов, уточните, по какому стандарту был составлен сертификат.
Механические свойства в зависимости от состояния обработки
6066 нормируется по виду продукции, и вид продукции определяет применяемый стандарт. В таблице приведены нормативные минимумы для прессованной продукции наряду с типичными коммерческими значениями.
| Состояние | Предел прочности при растяжении, мин. | Предел текучести (0,2 %), мин. | Относительное удлинение, мин. | Типичные значения: прочность при растяжении / предел текучести |
| T4 / T4510 / T4511 | 275 МПа | 170 МПа | 14% | 360 / 207 МПа |
| T42 | 275 МПа | 165 МПа | 14% | — |
| T6 / T6510 / T6511 | 345 МПа | 310 МПа | 8% | 393 / 359 МПа |
| T62 | 345 МПа | 290 МПа | 8% | — |
Штампованные поковки рассматриваются отдельно, и поковки из 6066-T6 имеют те же минимальные значения прочности при растяжении 345 МПа и предела текучести 310 МПа, что и прессованные изделия.
Читайте столбец минимумов, а не столбец типичных значений. Разрыв реален — 345 МПа против типичных 393 МПа означает, что проектирование по типичному значению превышает спецификацию примерно на 14 %, а сертификат качества завода-изготовителя обязан соответствовать только минимуму.
По ASTM B221 предложение 6066-T6 с прочностью при растяжении 310 МПа цитирует минимумы 6061-T6, а не 6066.
Физические свойства
| Недвижимость | Значение |
| Плотность | 2,72 г/см³ |
| Интервал плавления | ≈563 – 646 °C (солидус – ликвидус) |
| Теплопроводность (T6) | ≈150 Вт/м·К |
| Электропроводность (T6) | ≈37 – 40 % IACS |
| Коэффициент теплового расширения | 23,2 × 10⁻⁶ /°C (20–100 °C) |
| Модуль упругости | ≈70 ГПа |
| Твёрдость (T6) | ≈120 HB |
| Предел прочности при сдвиге (T6) | ≈234 МПа |
| Предел выносливости (T6, вращающийся образец, 5 × 10⁸ циклов) | ≈110 МПа |
Оба показателя проводимости ниже, чем у типичного сплава 6xxx, и причина этому — медь. Медь в твёрдом растворе рассеивает как тепловые, так и зарядовые носители, поэтому 6066 проводит примерно на 10 % хуже, чем 6061-T6, при значении около 167 Вт/м·К.
Это исключает 6066 из области теплоотводов и шинопроводов, где алюминиевым профилям из сплава 6063 при значении около 201 Вт/м·К являются разумным выбором среди сплавов 6xxx. Показатель усталостной прочности около 110 МПа здесь более полезен: это подлинная прочность уровня 6xxx, и именно поэтому 6066 встречается в кованых и прессованных деталях, испытывающих циклические нагрузки.
6066 vs 6061 vs 6082 vs 2024 vs 7075
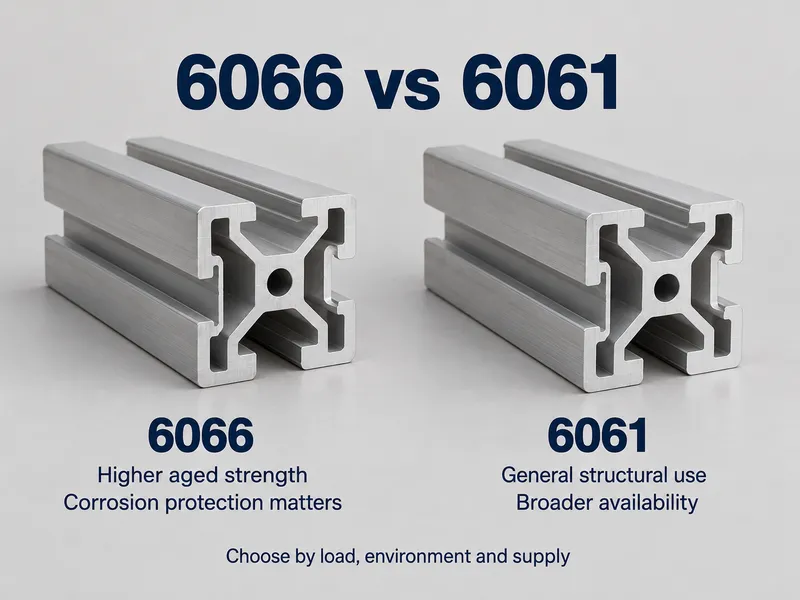
Сравнение проводится при T6 или ближайшем распространённом коммерческом состоянии, относительно зарегистрированного химического состава каждого сплава.
| Сплав | Медь (мас.%) | Предел прочности при растяжении, T6 | Устойчивость к коррозии | Свариваемость плавлением | Типичное применение |
| 6066 | 0.70 – 1.20 | 345 МПа мин / ~393 МПа типично | Удовлетворительная — ниже, чем у 6061 | Хорошо | Сварные конструкционные поковки и прессованные профили, кованые детали транспортных средств и велосипедов |
| 6061 | 0.15 – 0.40 | 310 МПа мин / ~310 МПа типично | Очень хорошая | Превосходно | Общие конструкционные работы, морские каркасы, обработанные детали |
| 6082 | 0.10 макс. | 310 – 340 МПа | Очень хорошая | Очень хорошая | Европейские конструкционные прессованные профили, рамы транспортных средств |
| 2024 | 3.8 - 4.9 | ~470 МПа (T3) | Плохая — требуется плакирование или окраска | На практике не сваривается | Авиационные обшивки, конструкции, критичные по растягивающим нагрузкам |
| 7075 | 1.2 - 2.0 | 500 – 570 МПа | Бедный | На практике не сваривается | Высокопрочные детали планера и оборонной продукции |
Выбирайте 6066 вместо 6061, когда дополнительные 35 МПа к минимуму предела прочности при растяжении в состоянии T6 реально важны для сварной или кованой детали, и принимайте тот факт, что за это вы жертвуете запасом коррозионной стойкости. По содержанию меди, при 0,70–1,20%, 6066 находится ближе к 7075, чем к 6061, поэтому его коррозионные характеристики необходимо рассматривать в связке с его прочностью.
Когда запрос европейский и запас коррозионной стойкости важнее последних 35 МПа, 6082-T6 является практическим ответом; 2024 и 7075 относятся к другому классу прочности, и ни один из них не является заменой при сварке плавлением.
T4, T6, T6510 и T6511: какое состояние указывать
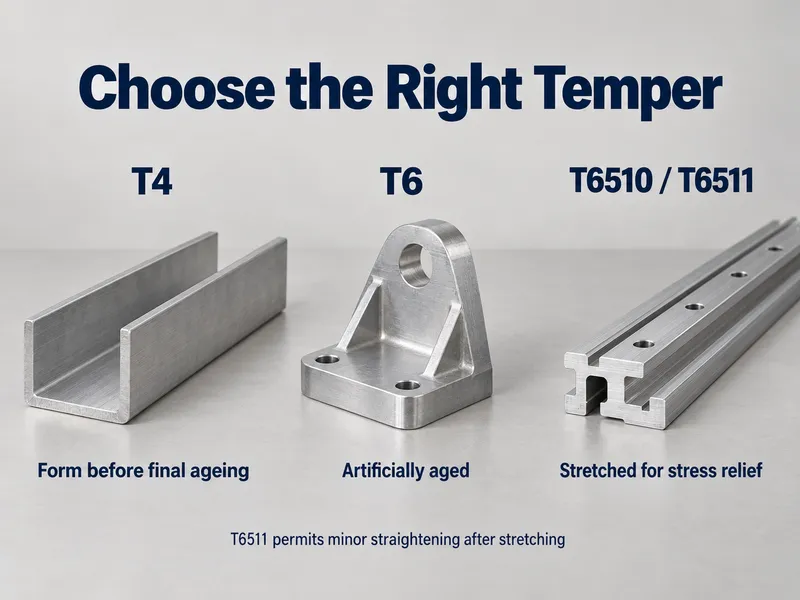
Суффикс в обозначении состояния 6066 несёт реальную информацию и определяет, какие минимальные значения применяются.
| Наименование | Что это означает | Указывайте его, когда |
| T4 | Термообработка на твёрдый раствор, закалка, естественное старение | Деталь формуется после поставки и стареет позже |
| T6 | Термообработка на твёрдый раствор, закалка, искусственное старение | Деталь поставляется в готовом виде и должна иметь максимальную прочность |
| T6510 / T6511 | T6 со снятием напряжений контролируемым растяжением | Деталь обрабатывается из прутка или профиля, и важна размерная стабильность |
| T42 / T62 | Повторная термообработка на твёрдый раствор и старение, выполняемые изготовителем | Вы выполняете термообработку собственными силами после формовки или сварки |
Различие, которое чаще всего вводит в заблуждение, — это T6 против T6510/T6511. Оба обеспечивают одинаковые минимальные значения прочности, и разница заключается в остаточных напряжениях, а не в химическом составе — маршрут T651x растягивает продукт примерно на 1–3% после закалки, чтобы он не смещался при механической обработке. Для длинной, тонкой детали с жёсткими допусками это разница между соблюдением допуска и отправкой детали в брак.
Указание просто “T651” для прессованного профиля является неточным. Прессованная продукция поставляется как T6510 (не растягивалась после резки) или T6511 (растягивалась, затем разрезалась по длине), и мы по умолчанию выберем один из вариантов, если вы не укажете, какой именно.
Работа с 6066
Сварка. 6066 — это свариваемый конструкционный сплав, и TIG и MIG оба применимы со стандартной логикой присадочных материалов Al-Mg-Si — ER4043 там, где преобладают сопротивление растрескиванию и контроль сварочной ванны, ER5356 там, где важнее более высокая прочность сварного шва или более близкое совпадение цвета после анодирования.
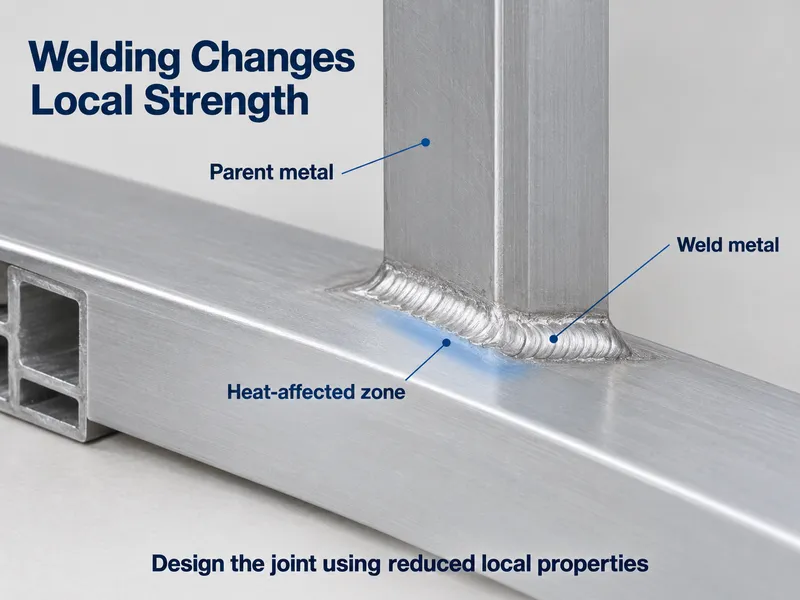
Зона термического влияния любого термоупрочняемого сплава разупрочняется вследствие перестаривания, и эта потеря не может быть восстановлена только старением соединения. Рассчитывайте размеры сварных соединений по пониженным значениям для зоны термического влияния, а не по свойствам основного металла в состоянии T6, и ознакомьтесь с этим руководством по выбору присадочного материала для сварки алюминия прежде чем определять сварочную проволоку. Технологический процесс, аттестованный на 6061, должен быть повторно аттестован здесь, а не просто повторно использован, поскольку диапазоны содержания меди у этих двух сплавов едва перекрываются.
Формовка. T4 — это состояние для формовки; ожидайте хорошую формуемость в нём и резкое падение в T6. Запрашивайте радиусы гибки применительно к вашей толщине, а не предполагайте, что значения для 6061 можно перенести.
Механическая обработка. Состаренные состояния хорошо обрабатываются и дают более короткую стружку, чем T4, который tends to be gummier. T6510 или T6511 — лучшее исходное состояние для детали с жёсткими требованиями по размерам.
Анодирование и отделка. 6066 анодируется, но содержание меди работает против вас: сплавы 6xxx, содержащие медь, отделываются немного темнее и менее равномерно, чем марки с низким содержанием меди. Там, где однородность цвета является строкой спецификации, прогоните образец через фактическую линию отделки перед производством. Та же медь ограничивает пригодность для ярких декоративных работ.
Стандарты и документация
Именно здесь 6066 наиболее сильно отличается от массовой марки, поскольку стандарты, которые ранее его регулировали, изменились.
| Форма | Применяемый стандарт |
| Экструдированные прутки, стержни, проволока, профили, трубы | ASTM B221 |
| Бесшовная прессованная труба | ASTM B241 |
| Штампованные поковки и свободно кованые поковки | ASTM B247 |
| Состав (Китай) | GB/T 3190-2020 |
На чертежах всё ещё встречаются две старые спецификации, и обе отменены:
- QQ-A-200/10E — федеральная спецификация США для прессованных прутков, стержней, профилей, труб и проволоки из сплава 6066, отменённая в декабре 2002 г.
- AMS-QQ-A-200/10A — аэрокосмическая версия, обозначенная как отменённая и заменённая в июне 2007 г., с техническими требованиями, включёнными в ASTM B221 и ASTM B241.
Ни одна из них не является ошибкой на старом чертеже, но ни одна не является действующей спецификацией. Если чертёж всё ещё ссылается на QQ-A-200/10, указывайте ASTM B221 и запрашивайте сертификат со ссылкой на неё.
Что касается европейской стороны, будьте осторожны с перекрёстными ссылками: 6066 иногда встречается с обозначением в европейском или ISO-стиле. Указывайте пределы по химическому составу и подтверждайте их в сертификате завода-изготовителя, а не полагайтесь на обозначение по перекрёстной ссылке.
Где 6066 действительно применяется
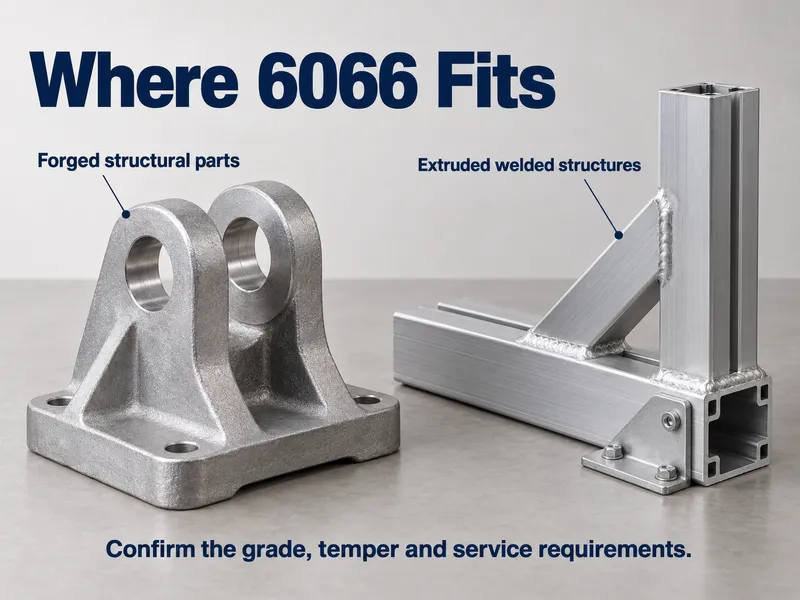
| Сектор | Заявка |
| Сварные конструкции | Конструкционные поковки и прессованные изделия, соединяемые после термической обработки |
| Автомобилестроение и транспорт | Элементы конструкций, компоненты грузовиков и железнодорожного транспорта, кованые кронштейны и фитинги |
| Теплообменники | Детали радиаторов и детали, прилегающие к двигателю, задаваемые по прочности, а не по электропроводности |
| Велосипеды | Кованые и прессованные компоненты рам на рамах из алюминия высшего класса |
| Машиностроение | Циклически нагруженные кованые детали, фитинги и шпильки |
| Морское применение (с защитой) | Второстепенные конструкции, где анодирование или окрашивание является частью схемы отделки |
6066 имеет аэрокосмическое происхождение — спецификация AMS-QQ-A-200/10 существовала потому, что аэрокосмические заказчики её использовали — но эта спецификация отменена, и 6066 не является основным материалом для планера.
Годен/Не годен: когда указывать 6066
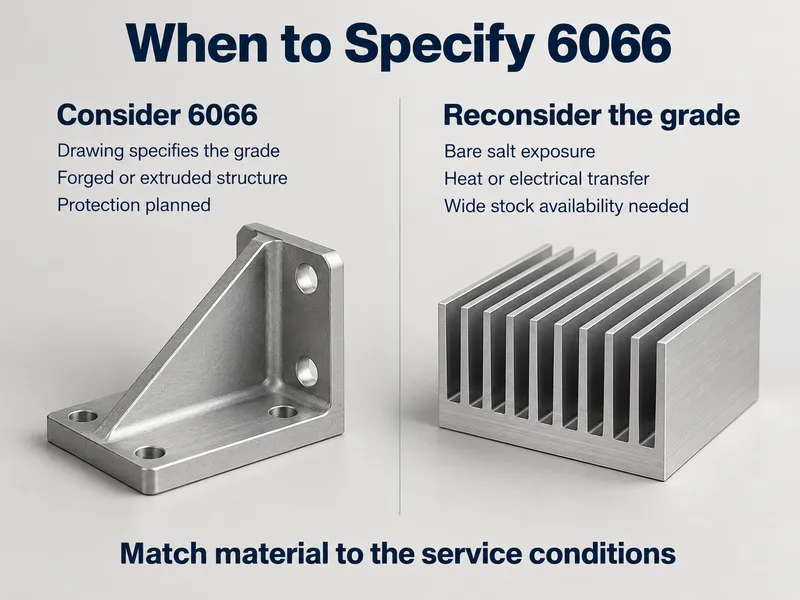
Годен — указывайте 6066, когда:
- Чертёж заказчика или существующий квалифицированный узел уже содержит его, и замена недоступна.
- Вам нужна свариваемость 6xxx и минимальный предел текучести при T6 выше, чем обеспечивает 6061.
- Деталь является кованой или прессованной и механически обработанной, а не катаной.
- Рабочая среда защищена — покрытие, анодирование или окрашивание — так что обусловленное медью снижение коррозионной стойкости ограничено.
- Вы можете проверить химический состав и механические результаты в сертификате заводских испытаний для заказанной плавки и формы.
Не годен — выбирайте другое, когда:
- Деталь подвергается воздействию морской среды, противогололёдной соли или химических веществ без покрытия — 6061 или 5083 вместо него.
- Вы проектируете для теплопередачи или электропроводности — 6063 с примерно 201 Вт/м·К вместо него.
- Вам нужен лист, плита или архитектурный профиль — 6061 или 6082, которые поставляются в виде проката и складского сортамента в гораздо большем ассортименте.
- Применение — первичная конструкция планера — 2024, 7075 или 7050, а не 6066.
- Вам нужна широкая база поставщиков и опубликованные данные о свойствах для многих состояний — 6061 или 6082.
Закупка 6066: что проверять
6066 — специальный сплав, и доступность форм и состояний определяет большую часть работы по закупке, чем данные о сплаве.
Подтвердите три вещи на этапе запроса:
- Химический состав согласно регистрации, а не согласно странице продукта. Пределы по титану и цинку — те, которые нужно читать.
- Состояние и форма вместе. Прессованное изделие T6, пруток T6511 и штампованная поковка T6 — это три разные позиции с тремя разными минимумами.
- Управляющий стандарт, чтобы сертификат ссылался на что-то действующее, а не на QQ-A-200/10.
Мы перечисляем формы и состояния, которые мы предлагаем, на алюминиевый сплав 6066 странице; фиксируйте состояние и размер при запросе, потому что они определяют, какие минимумы применяются.
Для документации базовым требованием для любого инженерного применения является сертификат качества (mill test certificate) с фактическими результатами химического анализа и механических испытаний для данной плавки. Если проект требует независимой проверки третьей стороной, организуйте её до размещения заказа, а не после — споры о составе гораздо дешевле урегулировать на этапе котировки.
Заключение
6066 — это медьсодержащий вариант в свариваемом семействе 6xxx: минимальный предел прочности при растяжении около 345 МПа в прессованных изделиях T6 против 310 МПа для 6061, ценой коррозионной стойкости ниже, чем у 6061, и сортамента, ориентированного на прессование и ковку, а не на прокат. Указывайте его потому, что он назван в чертеже, или потому, что дополнительная прочность действительно несёт нагрузку — и в любом случае планируйте работы по снабжению.
Мы поставляем труднодоступные марки по всей серии 1000–8000 и производим нестандартные позиции под заказ при низких минимальных объёмах, с MTC, содержащим фактические результаты химического анализа и механических испытаний, на каждую отгрузку. Срок изготовления под заказ составляет 10–60 дней в зависимости от сплава, размера и обработки.
Отправьте нам чертёж, состояние поставки и количество для проверки соответствия марки и наличия.
Часто задаваемые вопросы
Что должно указываться в заказе на закупку или запросе котировки на 6066?
Четыре пункта охватывают большую часть рисков по заказу 6066.
- Стандарт — ASTM B221 для прессованных изделий, ASTM B247 для поковок.
- Форма, состояние поставки, размер — прессованное изделие T6 и пруток T6511 имеют разные минимальные значения.
- Химический состав — проверьте титан не более 0,20% и цинк не более 0,25%.
- Документы — MTC с фактическими результатами; испытания третьей стороной, согласованные заранее.
Насколько доступен 6066 и какой срок поставки следует планировать?
Прессованные прутки, стержни и профили являются стандартными; другие формы изготавливаются под заказ.
- Прутки, стержни и профили покрывают большую часть спроса на 6066.
- Плиты, листы и нестандартные профили производятся под заказ при низком MOQ, 10–60 дней.
- Штампованные поковки зависят от оснастки, поэтому закладывайте время на этот маршрут.
- Если чертёж допускает, котировка на 6061 или 6082 выполняется быстрее.
Какие документы поставляются с заказом на 6066?
MTC с фактическими результатами химического анализа и механических испытаний для плавки, выдаваемый на каждый заказ. Если проекту требуется независимое подтверждение, укажите EN 10204 3.2 на этапе запроса — урегулирование вопроса о составе до отгрузки стоит гораздо меньше, чем после.
Может ли 6066 заменить 6061 в существующей сварной сборке?
Только если сборка была спроектирована с запасом. 6066 обеспечивает более высокий минимум T6, но содержит примерно в три раза больше меди, поэтому запас по коррозионной стойкости сужается, а сварные соединения всё равно должны рассчитываться по пониженным значениям. Перед заменой повторно проверьте коррозионную защиту.






