


6066 to spawalny stop z serii 6xxx zawierający około trzykrotnie więcej miedzi niż 6061 i osiągający wyższą wytrzymałość w stanie T6 — dlatego Aluminum Association opisuje go jako stop do spawanych odkuwek i wyrobów wyciskanych o zastosowaniu konstrukcyjnym , a nie jako gatunek uniwersalny.
Miedź decyduje o kompromisie: podnosi wytrzymałość po starzeniu powyżej 6061 i obniża margines odporności korozyjnej, a oba te efekty występują łącznie. Dlatego 6066 jest specyfikowany do spawanych konstrukcji nośnych, a nie do zastosowań narażonych na działanie wody morskiej bez powłoki malarskiej.
Jeśli 6066 jest już wskazany na rysunku, kluczowe decyzje dotyczą stanu obróbki cieplnej i dokumentacji.
Co to jest aluminium 6066?
6066 to poddający się obróbce cieplnej stop wyciskany Al-Mg-Si-Cu z serii 6xxx, zarejestrowany przez Aluminum Association jako UNS A96066. Utwardza się przez wydzielanie krzemku magnezu (Mg₂Si) podczas sztucznego starzenia — ten sam mechanizm utwardza 6061 i 6082, przy czym fazy zawierające miedź wzmacniają tę reakcję.
Różnice praktyczne w stosunku do 6061 są trzy i wszystkie wynikają ze składu chemicznego:
- Miedź na poziomie 0,7–1,2%, wobec 0,15–0,40% w 6061, co jest źródłem wyższej wytrzymałości po starzeniu.
- Krzem na poziomie 0,9–1,8%, przy górnej granicy zakresu serii 6xxx, co podnosi wytrzymałość i obniża temperaturę topnienia dla wyciskania.
- Mangan na poziomie 0,6–1,1%, wyższy niż w 6061, co zwiększa ciągliwość i odporność zmęczeniową.
6066 to stop do wyciskania i kucia, a nie gatunek na blachy konstrukcyjne lub architektoniczne. Standardowe pręty, walcówka i profile pokrywają większość zamówień, a inne formy są cięte według rysunku przy niskich minimalnych ilościach.
Skład chemiczny 6066
Poniższe wartości graniczne to zarejestrowany skład i są zgodne między rejestracją Aluminum Association dla UNS A96066 a GB/T 3190-2020.
| Element | Waga % |
| Krzem (Si) | 0.90 – 1.80 |
| Żelazo (Fe) | 0,50 maks. |
| Miedź (Cu) | 0.70 – 1.20 |
| Mangan (Mn) | 0.60 – 1.10 |
| Magnez (Mg) | 0.80 – 1.40 |
| Chrom (Cr) | maks. 0,40 |
| Cynk (Zn) | 0,25 maks |
| Tytan (Ti) | 0,20 maks. |
| Inne, każde / łącznie | 0,05 maks. / 0,15 maks. |
| Aluminium (Al) | Równowaga |
Dwa wiersze warto sprawdzić w pierwszej kolejności na każdym atestacie hutniczym:
- Tytan wynosi 0,20% maks. Potwierdź to na atestacie hutniczym; granica 0,15% to zaostrzone wymaganie klienta, a nie wartość zarejestrowana.
- Cynk wynosi 0,25% maks.
Wiersz dotyczący aluminium to wartość resztowa, a nie stały zakres: zsumowanie powyższych maksimów pozostawia dolny limit aluminium na poziomie około 93%, dlatego wpis brzmi “reszta”. Jeśli atest podaje stały zakres aluminium niezgodny z własnymi limitami pierwiastków, należy zapytać, według jakiej normy wystawiono dokument.
Właściwości mechaniczne w zależności od stanu utwardzenia
6066 jest specyfikowany według formy wyrobu, a forma decyduje o tym, która norma ma zastosowanie. Tabela podaje minima normowe dla wyrobów wyciskanych wraz z typowymi wartościami handlowymi.
| Stan | Wytrzymałość na rozciąganie, min | Granica plastyczności (0,2%), min | Wydłużenie, min | Typowa wytrzymałość na rozciąganie / granica plastyczności |
| T4 / T4510 / T4511 | 275 MPa | 170 MPa | 14% | 360 / 207 MPa |
| T42 | 275 MPa | 165 MPa | 14% | — |
| T6 / T6510 / T6511 | 345 MPa | 310 MPa | 8% | 393 / 359 MPa |
| T62 | 345 MPa | 290 MPa | 8% | — |
Odkuwki matrycowe są objęte odrębnymi wymaganiami, a odkuwki 6066-T6 mają takie same minima wytrzymałości na rozciąganie 345 MPa i granicy plastyczności 310 MPa jak wyroby wyciskane.
Należy czytać kolumnę minimów, a nie kolumnę wartości typowych. Różnica jest rzeczywista — 345 MPa wobec typowych 393 MPa oznacza, że projektowanie na podstawie wartości typowej przekracza specyfikację o około 14%, a atest hutniczy musi jedynie spełniać minimum.
Według ASTM B221 oferta przedstawiająca 6066-T6 o wytrzymałości na rozciąganie 310 MPa podaje minima dla 6061-T6, a nie dla 6066.
Właściwości fizyczne
| Nieruchomość | Wartość |
| Gęstość | 2,72 g/cm³ |
| Zakres topnienia | ≈563 – 646 °C (solidus – liquidus) |
| Przewodność cieplna (T6) | ≈150 W/m·K |
| Przewodność elektryczna (T6) | ≈37 – 40% IACS |
| Współczynnik rozszerzalności cieplnej | 23,2 × 10⁻⁶ /°C (20–100 °C) |
| Moduł sprężystości | ≈70 GPa |
| Twardość (T6) | ≈120 HB |
| Wytrzymałość na ścinanie (T6) | ≈234 MPa |
| Wytrzymałość zmęczeniowa (T6, zginanie obrotowe, 5 × 10⁸ cykli) | ≈110 MPa |
Obie wartości przewodności są niższe niż w typowym stopie 6xxx, a przyczyną jest miedź. Miedź w roztworze stałym rozprasza zarówno nośniki ciepła, jak i ładunku, dlatego 6066 przewodzi o około 10% gorzej niż 6061-T6, przy approximately 167 W/m·K.
To wyklucza 6066 z zastosowań na radiatory i szyny zbiorcze, gdzie profili aluminiowych 6063 przy około 201 W/m·K rozsądnym wyborem są stopy 6xxx. Wartość zmęczeniowa około 110 MPa jest tu bardziej użyteczną liczbą: to rzeczywista wytrzymałość stopu 6xxx i powód, dla którego 6066 pojawia się w częściach kutych i wyciskanych poddawanych obciążeniom cyklicznym.
6066 vs 6061 vs 6082 vs 2024 vs 7075
Porównanie dotyczy stanu T6 lub najbliższego powszechnie stosowanego stanu handlowego, w odniesieniu do zarejestrowanego składu chemicznego każdego stopu.
| Stop | Miedź (% mas.) | Wytrzymałość na rozciąganie, T6 | Odporność na korozję | Spawalność metodami spawania | Typowe zastosowanie |
| 6066 | 0.70 – 1.20 | 345 MPa min / ~393 MPa typowo | Przeciętna — poniżej 6061 | Dobry | Spawane odkuwki i wyciski konstrukcyjne, kute części pojazdów i rowerów |
| 6061 | 0.15 – 0.40 | 310 MPa min / ~310 MPa typowo | Bardzo dobra | Doskonały | Ogólne konstrukcje, ramy morskie, części obrabiane mechanicznie |
| 6082 | 0,10 maks | 310 – 340 MPa | Bardzo dobra | Bardzo dobra | Europejskie wyciski konstrukcyjne, ramy transportowe |
| 2024 | 3.8 - 4.9 | ~470 MPa (T3) | Słaba — wymagane platerowanie lub malowanie | W praktyce nie spawa się | Poszycia lotnicze, konstrukcje krytyczne ze względu na rozciąganie |
| 7075 | 1.2 - 2.0 | 500 – 570 MPa | Słaby | W praktyce nie spawa się | Wysokowytrzymałe części do płatowców i zastosowań obronnych |
Wybierz 6066 zamiast 6061, gdy dodatkowe 35 MPa w minimalnej wytrzymałości na rozciąganie w stanie T6 wykonują rzeczywistą pracę w spawanej lub kutej części, i zaakceptuj, że w zamian rezygnujesz z marginesu odporności korozyjnej. W kolumnie dotyczącej miedzi, przy 0,70–1,20%, 6066 lokuje się bliżej 7075 niż 6061, dlatego jego odporność korozyjną należy czytać łącznie z jego wytrzymałością.
Gdy zapytanie jest europejskie, a margines odporności korozyjnej liczy się bardziej niż ostatnie 35 MPa, 6082-T6 jest praktyczną odpowiedzią; 2024 i 7075 należą do innej klasy wytrzymałości i żaden z nich nie jest zamiennikiem spawanym metodami spawania.
T4, T6, T6510 i T6511: Który stan wybrać
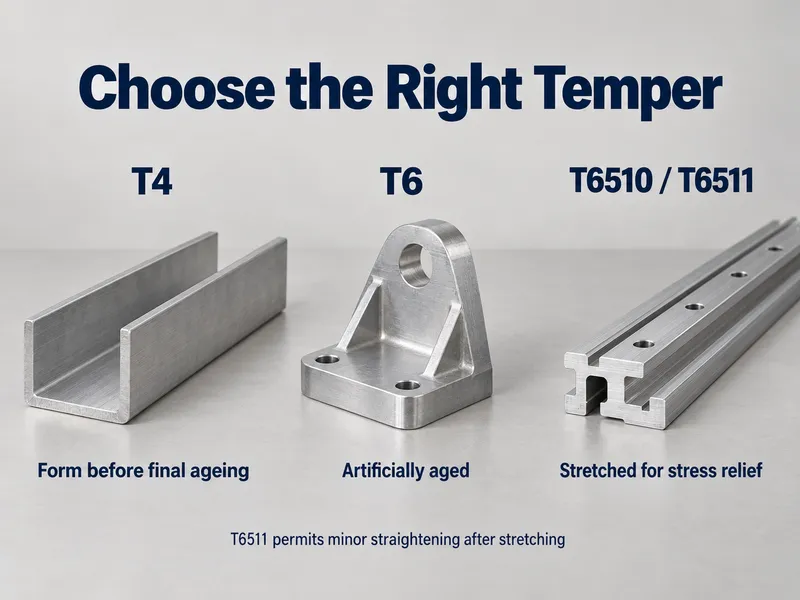
Przyrostek w oznaczeniu stanu 6066 niesie rzeczywistą informację i decyduje o tym, które wartości minimalne mają zastosowanie.
| Oznaczenie | Co oznacza | Kiedy go wybrać |
| T4 | Przesycany, hartowany, starzony naturalnie | Część jest formowana po dostawie i starzona później |
| T6 | Przesycany, hartowany, starzony sztucznie | Część jest wykańczana w stanie dostarczonym i wymaga maksymalnej wytrzymałości |
| T6510 / T6511 | T6 z odprężaniem przez kontrolowane rozciąganie | Część jest obrabiana z pręta lub profilu i stabilność wymiarowa ma znaczenie |
| T42 / T62 | Ponownie przesycany i starzony przez wytwórcę | Prowadzisz obróbkę cieplną we własnym zakresie po formowaniu lub spawaniu |
Rozróżnienie, które zaskakuje ludzi, to T6 kontra T6510/T6511. Oba zapewniają te same minima wytrzymałościowe, a różnica dotyczy naprężeń resztkowych, nie składu chemicznego — ścieżka T651x rozciąga produkt o około 1–3% po hartowaniu, dzięki czemu nie przemieszcza się podczas obróbki mechanicznej. W przypadku długiej, cienkiej części o wąskich tolerancjach to różnica między utrzymaniem tolerancji a złomowaniem części.
Podanie samego “T651” dla wycisku jest nieprecyzyjne. Produkt wyciskany nosi oznaczenie T6510 (nierozciągany po cięciu) lub T6511 (rozciągany, następnie cięty na wymiar), a my domyślnie przyjmiemy jedno z nich, chyba że wskażesz które.
Praca z 6066
Spawanie. 6066 to spawalny stop konstrukcyjny, a TIG i MIG mają zastosowanie zgodnie ze standardową logiką spoiw Al-Mg-Si — ER4043 tam, gdzie dominuje odporność na pękanie i kontrola jeziorka, ER5356 tam, gdzie liczy się wyższa wytrzymałość spoiny lub bliższe dopasowanie koloru po anodowaniu.
Strefa wpływu ciepła każdego stopu poddawanego obróbce cieplnej mięknie wskutek przestarzenia i tej straty nie można odzyskać przez samo starzenie złącza. Wymiaruj złącza spawane na obniżonych wartościach strefy wpływu ciepła, a nie na właściwościach materiału rodzimego w stanie T6, i zapoznaj się z tym przewodnikiem po doborze spoiw do spawania aluminium przed ustaleniem drutu. Procedura zakwalifikowana dla 6061 powinna zostać tu ponownie zakwalifikowana, a nie ponownie użyta, ponieważ oba zakresy miedzi ledwie się pokrywają.
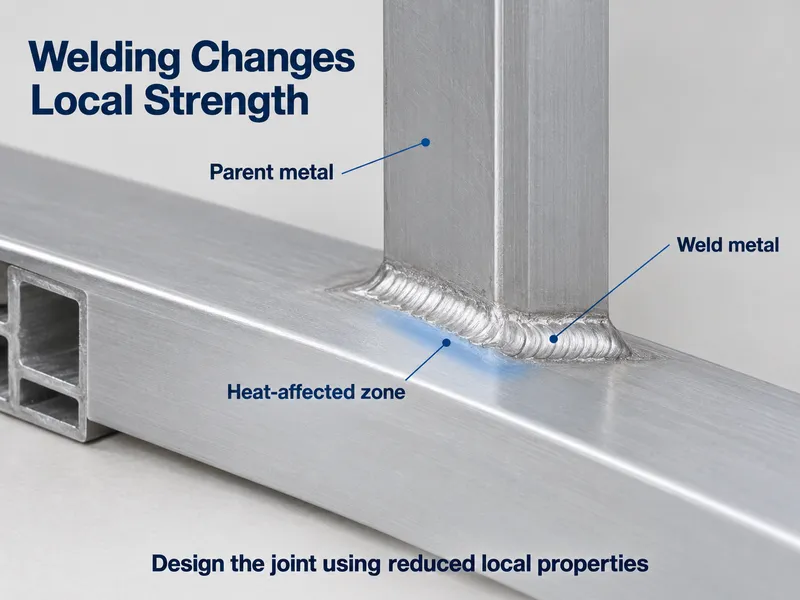
Formowanie. T4 to stan do formowania; należy oczekiwać dobrej podatności na formowanie w tym stanie i gwałtownego spadku w T6. Pytaj o promienie gięcia w odniesieniu do swojej grubości, zamiast zakładać, że wartości dla 6061 się przenoszą.
Obróbka skrawaniem. Stany starzone dobrze się obrabiają i dają krótsze wióry niż T4, który ma tendencję do bycia bardziej gumowatym. T6510 lub T6511 to lepszy stan wyjściowy dla części o ciasnych wymaganiach wymiarowych.
Anodowanie i wykańczanie. 6066 poddaje się anodowaniu, ale zawartość miedzi działa na twoją niekorzyść: stopy 6xxx zawierające miedź wykańczają się nieco ciemniej i mniej równomiernie niż gatunki o niskiej zawartości miedzi. Gdy spójność koloru jest pozycją specyfikacji, przepuść próbkę przez rzeczywistą linię wykańczania przed produkcją. Ta sama miedź ogranicza przydatność do jasnych zastosowań dekoracyjnych.
Normy i dokumentacja
Tu właśnie 6066 najbardziej różni się od gatunku głównego nurtu, ponieważ normy, które nim kiedyś rządziły, uległy zmianie.
| Formularz | Obowiązująca norma |
| Pręty, walcówka, drut, profile, rury wyciskane | ASTM B221 |
| Bezszwowa rura wyciskana | ASTM B241 |
| Odkuwki matrycowe i odkuwki ręczne | ASTM B247 |
| Skład chemiczny (Chiny) | GB/T 3190-2020 |
Na rysunkach nadal pojawiają się dwie starsze specyfikacje, obie zostały anulowane:
- QQ-A-200/10E — amerykańska specyfikacja federalna dla prętów, drążków, kształtowników, rur i drutu wyciskanych z 6066, anulowana w grudniu 2002 r.
- AMS-QQ-A-200/10A — wersja lotnicza, oznaczona jako anulowana i zastąpiona w czerwcu 2007 r., z wymaganiami technicznymi włączonymi do ASTM B221 i ASTM B241.
Żadna z nich nie jest błędem na starym rysunku, ale żadna nie jest aktualną specyfikacją. Gdy rysunek nadal powołuje się na QQ-A-200/10, należy podać ASTM B221 i poprosić o certyfikat, który się na nią powołuje.
Po stronie europejskiej należy zachować ostrożność przy odwołaniach krzyżowych: 6066 czasami pojawia się z oznaczeniem w stylu europejskim lub ISO. Należy podać limity składu chemicznego i potwierdzić je na certyfikacie hutniczym, zamiast polegać na oznaczeniu z odwołania krzyżowego.
Gdzie 6066 jest faktycznie stosowany
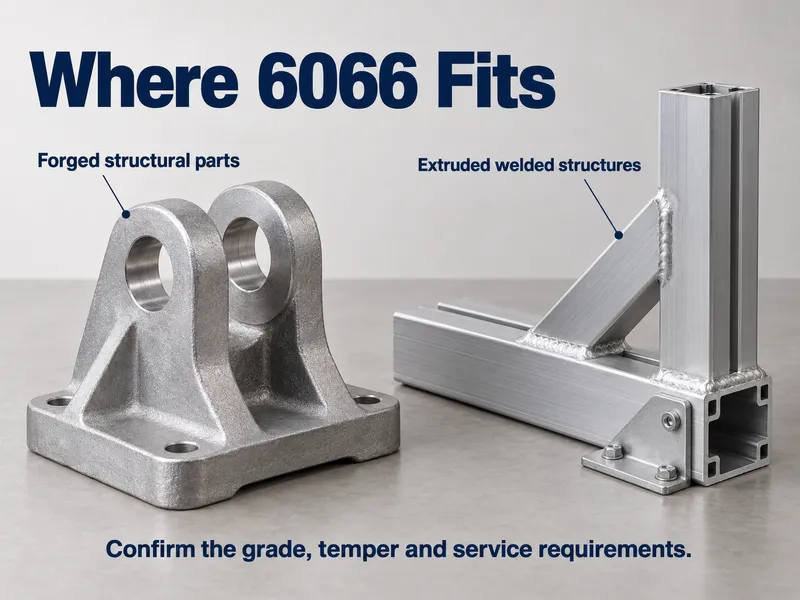
| Sektor | Zastosowanie |
| Konstrukcje spawane | Odkuwki i wyciski konstrukcyjne łączone po obróbce cieplnej |
| Motoryzacja i transport | Elementy konstrukcyjne, komponenty ciężarówek i taboru kolejowego, kute wsporniki i okucia |
| Wymienniki ciepła | Części chłodnic i części przyległe do silnika, określone pod kątem wytrzymałości, a nie przewodności |
| Rowery | Kute i wyciskane komponenty ram w wyższej klasy ramach aluminiowych |
| Maszyny | Cyklicznie obciążane części kute, okucia i kołki |
| Morski (zabezpieczony) | Konstrukcje wtórne, w których anodowanie lub malowanie jest częścią harmonogramu wykończenia |
6066 ma rodowód lotniczy — specyfikacja AMS-QQ-A-200/10 istniała, ponieważ korzystali z niej nabywcy z branży lotniczej — ale ta specyfikacja została anulowana, a 6066 nie jest podstawowym materiałem na strukturę płatowca.
Go/No-Go: Kiedy określić 6066
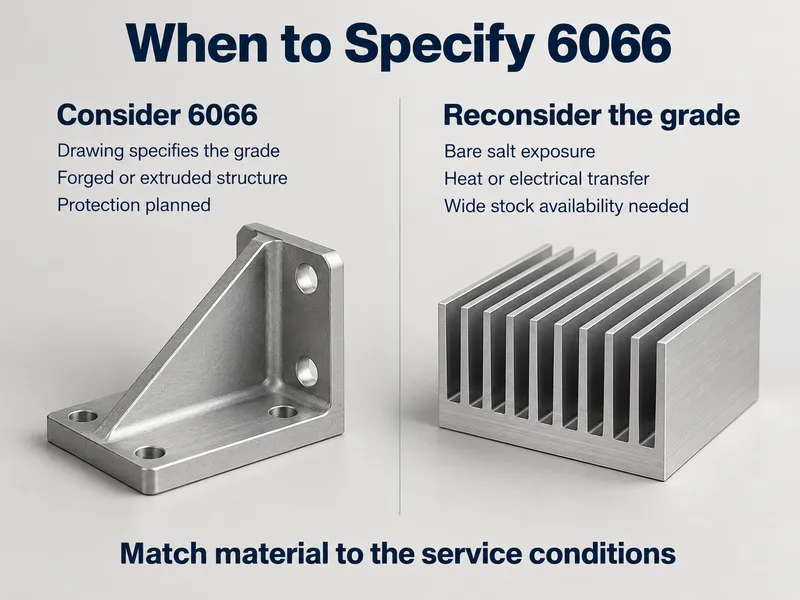
Go — określ 6066, gdy:
- Rysunek klienta lub istniejący zakwalifikowany zespół już go wymienia i zamiana nie jest dostępna.
- Potrzebujesz spawalności 6xxx i minimalnej granicy plastyczności w T6 wyższej niż zapewnia 6061.
- Część jest kuta lub wyciskana i obrabiana, a nie walcowana.
- Środowisko eksploatacji jest zabezpieczone — powłoka, anodowanie lub malowanie — więc kara korozyjna wywołana miedzią jest ograniczona.
- Możesz zweryfikować skład chemiczny i wyniki mechaniczne na certyfikacie badań hutniczych dla zamówionego wytopu i postaci.
No-go — wybierz coś innego, gdy:
- Część jest narażona na działanie środowiska morskiego, soli odladzającej lub chemikaliów bez powłoki — zamiast tego 6061 lub 5083.
- Projektujesz pod kątem wymiany ciepła lub przewodności elektrycznej — zamiast tego 6063 przy około 201 W/m·K.
- Potrzebujesz blachy, płyty lub wycisku architektonicznego — 6061 lub 6082, które są walcowane i magazynowane w znacznie szerszym zakresie.
- Zastosowanie to podstawowa struktura płatowca — 2024, 7075 lub 7050, nie 6066.
- Potrzebujesz szerokiej bazy dostawców i publikowanych danych o właściwościach dla wielu stanów — 6061 lub 6082.
Zaopatrzenie w 6066: Co weryfikować
6066 to gatunek specjalistyczny, a dostępność postaci i stanu decyduje o więcej pracy związanej z zaopatrzeniem niż dane o stopie.
Potwierdź trzy rzeczy na etapie zapytania:
- Skład chemiczny względem rejestracji, a nie względem strony produktu. Limity tytanu i cynku są tymi, które należy odczytać.
- Stan i postać razem. Wycisk T6, pręt T6511 i odkuwka matrycowa T6 to trzy różne linie z trzema różnymi minimumami.
- Norma obowiązująca, więc certyfikat powołuje się na coś aktualnego, a nie na QQ-A-200/10.
Formy i stany dostawy, które oferujemy, wymieniamy na Stop aluminium 6066 stronie; stan dostawy i rozmiar ustalamy na etapie zapytania, ponieważ decydują one o tym, które minima mają zastosowanie.
Jeśli chodzi o dokumentację, świadectwo kontroli wyrobu (mill test certificate) podające rzeczywisty skład chemiczny i wyniki mechaniczne dla wytopu jest podstawą dla każdego zastosowania inżynierskiego. Jeśli projekt wymaga weryfikacji przez stronę trzecią, należy ją zorganizować przed zamówieniem, a nie po nim — spory dotyczące składu znacznie taniej rozstrzyga się na etapie wyceny.
Wnioski
6066 to opcja zawierająca miedź w spawalnej rodzinie 6xxx: około 345 MPa minimalnej wytrzymałości na rozciąganie w wyciskaniach T6 wobec 310 MPa dla 6061, kosztem odporności korozyjnej niższej niż w 6061 i zakresu form opartego na wyciskaniu i kuciu, a nie na produktach walcowanych. Należy go specify'ować, ponieważ rysunek go wskazuje, albo ponieważ dodatkowa wytrzymałość jest rzeczywiście nośna — i tak czy inaczej zaplanować prace zaopatrzeniowe.
Oferujemy trudniej dostępne gatunki w całej serii 1000–8000 i produkujemy pozycje niemagazynowe na zamówienie przy niskich minimalnych ilościach, z MTC podającym rzeczywisty skład chemiczny i wyniki mechaniczne przy każdej dostawie. Niestandardowy czas realizacji wynosi 10–60 dni w zależności od stopu, rozmiaru i obróbki.
Prześlij nam rysunek, stan dostawy i ilość w celu sprawdzenia dopasowania gatunku i dostępności.
Często zadawane pytania
Co powinno określać zamówienie zakupu lub zapytanie ofertowe na 6066?
Cztery pozycje obejmują większość ryzyka w zamówieniu na 6066.
- Standard — ASTM B221 dla form wyciskanych, ASTM B247 dla odkuwek.
- Forma, stan dostawy, rozmiar — wyciskanie T6 i pręt T6511 mają różne minima.
- Skład chemiczny — sprawdzić tytan max 0,20% i cynk max 0,25%.
- Dokumenty — MTC z rzeczywistymi wynikami; badania przez stronę trzecią uzgodnione z góry.
Jak dostępny jest 6066 i jaki czas realizacji należy zaplanować?
Pręt, walcówka i profil wyciskane są standardem; inne formy są produkowane na zamówienie.
- Pręt, walcówka i profil pokrywają większość zapotrzebowania na 6066.
- Płyta, blacha i profile niestandardowe są realizowane jako produkcja przy niskim MOQ, 10–60 dni.
- Odkuwki matrycowe zależą od oprzyrządowania, więc należy uwzględnić czas na tę ścieżkę.
- Jeśli rysunek na to pozwala, wycena 6061 lub 6082 jest szybsza.
Jakie dokumenty towarzyszą zamówieniu na 6066?
MTC z rzeczywistym składem chemicznym i wynikami mechanicznymi dla wytopu, wystawiane do każdego zamówienia. Jeśli projekt wymaga niezależnego kontrasygnatu, należy określić EN 10204 3.2 na etapie zapytania — rozstrzygnięcie kwestii składu przed dostawą kosztuje znacznie mniej niż po niej.
Czy 6066 może zastąpić 6061 w istniejącym zespole spawanym?
Tylko jeśli zespół został zaprojektowany z zapasem. 6066 zapewnia wyższe minimum w T6, ale zawiera około trzykrotnie więcej miedzi, więc margines korozyjny się zawęża, a złącza spawane nadal muszą być wymiarowane na obniżonych wartościach. Przed zamianą należy ponownie sprawdzić ochronę antykorozyjną.






