


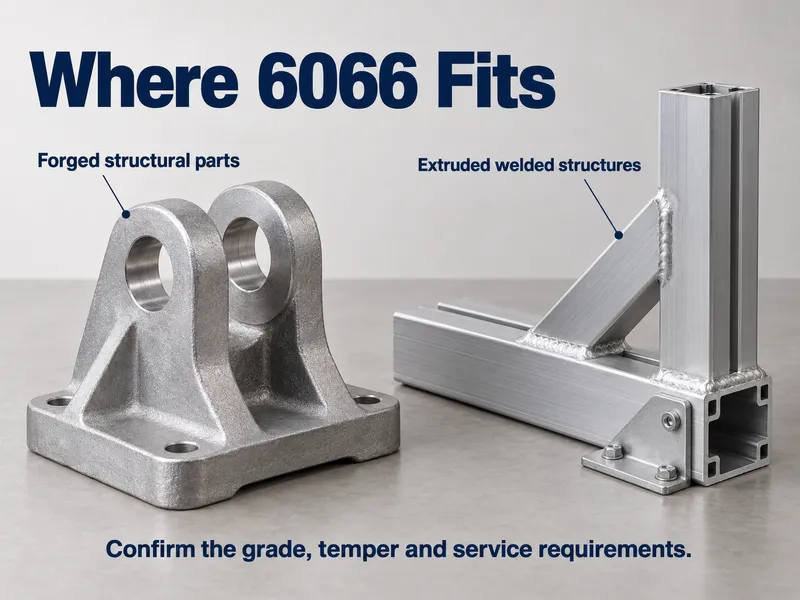
Le 6066 est un alliage 6xxx soudable contenant environ trois fois plus de cuivre que le 6061 et atteignant une résistance T6 plus élevée — c'est pourquoi l'Aluminum Association le décrit comme un alliage destiné aux pièces forgées et profilés de structure soudés plutôt que comme une nuance d'usage général.
Le cuivre détermine le compromis : il élève la résistance après vieillissement au-dessus du 6061 et réduit la marge de corrosion, et les deux évoluent ensemble. C'est pourquoi le 6066 est spécifié pour les travaux de structure soudés plutôt que pour tout élément exposé à l'eau de mer sans peinture.
Si le 6066 est déjà indiqué sur votre plan, les décisions qui comptent sont le traitement thermique et la documentation.
Qu'est-ce que l'aluminium 6066 ?
Le 6066 est un alliage corroyé Al-Mg-Si-Cu à durcissement structural de la série 6xxx, enregistré par l'Aluminum Association sous la désignation UNS A96066. Il durcit par précipitation de siliciure de magnésium (Mg₂Si) lors du vieillissement artificiel, le même mécanisme qui durcit les 6061 et 6082, les phases contenant du cuivre s'ajoutant à la réponse.
Les différences pratiques par rapport au 6061 sont au nombre de trois, et elles découlent toutes de la composition chimique :
- Cuivre à 0,7–1,2%, contre 0,15–0,40% dans le 6061, ce qui est la source de la résistance plus élevée après vieillissement.
- Silicium à 0,9–1,8%, au sommet de la plage 6xxx, ce qui augmente la résistance et abaisse le point de fusion pour l'extrusion.
- Manganèse à 0,6–1,1%, plus élevé que dans le 6061, ce qui ajoute de la ténacité et de la résistance à la fatigue.
Le 6066 est un alliage d'extrusion et de forgeage, et non une tôle de structure ou une nuance architecturale. Les barres, tiges et profilés standard couvrent la plupart des commandes, et les autres formes sont découpées sur plan à de faibles quantités minimales.
Composition chimique du 6066
Les limites ci-dessous correspondent à la composition enregistrée, et elles concordent entre l'enregistrement de l'Aluminum Association pour l'UNS A96066 et la GB/T 3190-2020.
| Élément | Poids % |
| Silicium (Si) | 0.90 – 1.80 |
| Fer (Fe) | 0,50 max |
| Cuivre (Cu) | 0.70 – 1.20 |
| Manganèse (Mn) | 0.60 – 1.10 |
| Magnésium (Mg) | 0.80 – 1.40 |
| Chrome (Cr) | 0,40 max |
| Zinc (Zn) | 0,25 max |
| Titane (Ti) | 0,20 max |
| Autres, chacun / total | 0,05 max / 0,15 max |
| Aluminium (Al) | Équilibre |
Deux lignes méritent d'être vérifiées en premier sur tout certificat de laminage :
- Le titane est à 0,20% max. Confirmez-le sur le certificat de laminage ; une limite de 0,15% est une exigence client plus stricte, et non la valeur enregistrée.
- Le zinc est à 0,25% max.
La ligne de l'aluminium est un reste, et non une plage fixe : en additionnant les maximums ci-dessus, on obtient un plancher d'aluminium proche de 93%, la mention est donc “ balance ”. Si un certificat indique une plage d'aluminium fixe qui ne correspond pas à ses propres limites d'éléments, demandez selon quelle norme la fiche a été établie.
Propriétés mécaniques selon le traitement thermique
Le 6066 est spécifié par forme de produit, et la forme détermine la norme applicable. Le tableau donne les minimums de spécification pour les produits extrudés ainsi que les valeurs commerciales typiques.
| État | Résistance à la traction, min | Limite d'élasticité (0,2%), min | Allongement, min | Traction / limite d'élasticité typiques |
| T4 / T4510 / T4511 | 275 MPa | 170 MPa | 14% | 360 / 207 MPa |
| T42 | 275 MPa | 165 MPa | 14% | — |
| T6 / T6510 / T6511 | 345 MPa | 310 MPa | 8% | 393 / 359 MPa |
| T62 | 345 MPa | 290 MPa | 8% | — |
Les pièces forgées sur matrice sont couvertes séparément, et les pièces forgées 6066-T6 présentent les mêmes minimums de 345 MPa en traction et de 310 MPa en limite d'élasticité que les profilés extrudés.
Lisez la colonne des minimums, et non celle des valeurs typiques. L'écart est réel — 345 MPa contre une valeur typique de 393 MPa signifie que concevoir à partir de la valeur typique dépasse la spécification d'environ 14%, et un certificat de contrôle en usine n'a qu'à satisfaire le minimum.
Selon l'ASTM B221, une offre proposant du 6066-T6 à 310 MPa en traction cite les minimums du 6061-T6, et non ceux du 6066.
Propriétés physiques
| Propriété | Valeur |
| Densité | 2,72 g/cm³ |
| Intervalle de fusion | ≈563 – 646 °C (solidus – liquidus) |
| Conductivité thermique (T6) | ≈150 W/m·K |
| Conductivité électrique (T6) | ≈37 – 40% IACS |
| Coefficient de dilatation thermique | 23,2 × 10⁻⁶ /°C (20–100 °C) |
| Module d'élasticité | ≈70 GPa |
| Dureté (T6) | ≈120 HB |
| Résistance au cisaillement (T6) | ≈234 MPa |
| Résistance à la fatigue (T6, flexion rotative, 5 × 10⁸ cycles) | ≈110 MPa |
Les deux valeurs de conductivité sont inférieures à celles d'un 6xxx typique, et la raison en est le cuivre. Le cuivre en solution solide diffuse à la fois la chaleur et les porteurs de charge, de sorte que le 6066 conduit environ 10% de moins que le 6061-T6, à environ 167 W/m·K.
Cela exclut le 6066 des applications de dissipateurs thermiques et de barres omnibus, où les extrusions d'aluminium 6063 à environ 201 W/m·K constituent le choix judicieux parmi les 6xxx. La valeur de fatigue d'environ 110 MPa est le chiffre le plus utile ici : c'est une résistance authentique de 6xxx, et c'est la raison pour laquelle le 6066 apparaît dans les pièces forgées et extrudées soumises à des charges cycliques.
6066 vs 6061 vs 6082 vs 2024 vs 7075
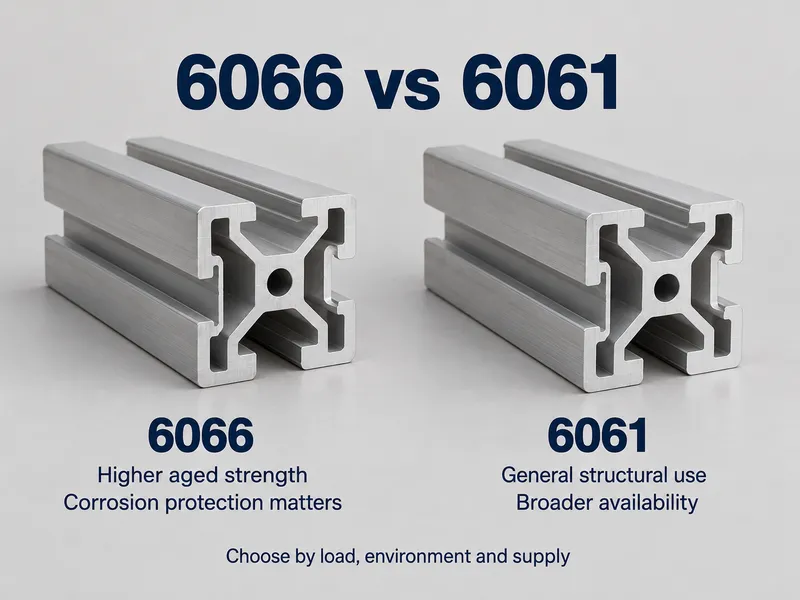
La comparaison est effectuée à l'état T6 ou à l'état commercial courant le plus proche, par rapport à la composition chimique enregistrée de chaque alliage.
| Alliage | Cuivre (% en masse) | Résistance à la traction, T6 | Résistance à la corrosion | Soudabilité par fusion | Utilisation typique |
| 6066 | 0.70 – 1.20 | 345 MPa min / ~393 MPa typique | Moyenne — inférieure au 6061 | Bon | Pièces forgées et profilés extrudés de structure soudés, pièces forgées pour véhicules et bicyclettes |
| 6061 | 0.15 – 0.40 | 310 MPa min / ~310 MPa typique | Très bonne | Excellent | Travaux structurels généraux, cadres marins, pièces usinées |
| 6082 | 0,10 max | 310 – 340 MPa | Très bonne | Très bonne | Profilés extrudés de structure européens, cadres de transport |
| 2024 | 3.8 - 4.9 | ~470 MPa (T3) | Faible — placage ou peinture requis | Non soudé en pratique | Peaux d'aéronefs, structure critique en traction |
| 7075 | 1.2 - 2.0 | 500 – 570 MPa | Pauvre | Non soudé en pratique | Pièces de cellule et de défense à haute résistance |
Choisir le 6066 plutôt que le 6061 lorsque les 35 MPa supplémentaires sur le minimum de traction à l'état T6 jouent un rôle réel dans une pièce soudée ou forgée, et accepter de sacrifier une marge de corrosion pour l'obtenir. Dans la colonne du cuivre, à 0,70–1,20 %, le 6066 se situe plus près du 7075 que du 6061, ce qui explique pourquoi ses performances en corrosion doivent être lues parallèlement à sa résistance.
Lorsque la demande est européenne et que la marge de corrosion importe plus que les 35 derniers MPa, 6082-T6 est la réponse pratique ; le 2024 et le 7075 appartiennent à une classe de résistance différente et ni l'un ni l'autre n'est un substitut soudable par fusion.
T4, T6, T6510 et T6511 : quel état spécifier
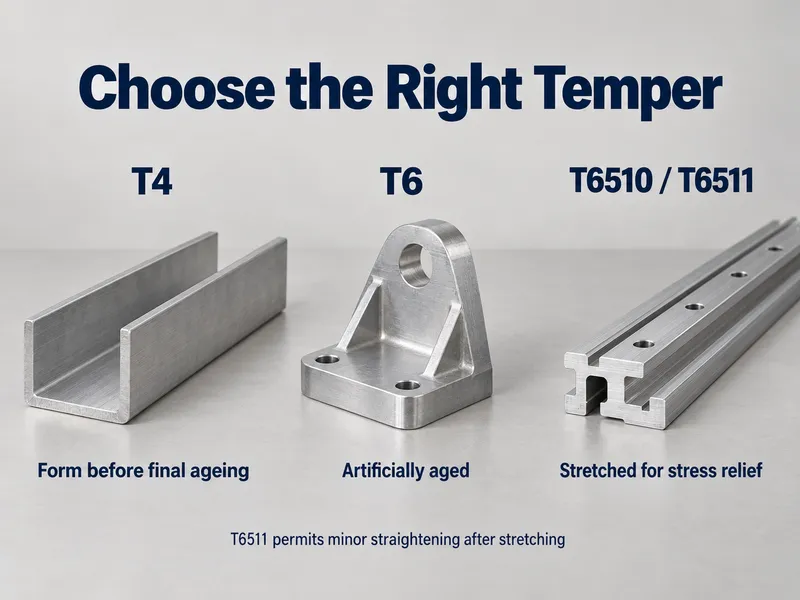
Le suffixe d'une désignation d'état du 6066 porte une information réelle, et il détermine quels minimums s'appliquent.
| Désignation | Ce que cela signifie | Le spécifier lorsque |
| T4 | Mis en solution, trempé, vieilli naturellement | La pièce est formée après livraison et vieillie ultérieurement |
| T6 | Mis en solution, trempé, vieilli artificiellement | La pièce est finie telle que livrée et nécessite une résistance maximale |
| T6510 / T6511 | T6 avec relaxation des contraintes par étirage contrôlé | La pièce est usinée à partir de barre ou de profilé et la stabilité dimensionnelle importe |
| T42 / T62 | Remis en solution et vieilli par le transformateur | Vous effectuez le traitement thermique en interne après formage ou soudage |
La distinction qui surprend les gens est celle entre T6 et T6510/T6511. Les deux offrent les mêmes minimums de résistance, et la différence réside dans les contraintes résiduelles, non dans la chimie — la voie T651x étire le produit d'environ 1–3 % après trempe afin qu'il ne se déforme pas pendant l'usinage. Sur une pièce longue, fine et à tolérance serrée, c'est la différence entre tenir une tolérance et mettre la pièce au rebut.
Spécifier un simple “ T651 ” sur un profilé extrudé est imprécis. Le produit extrudé porte T6510 (non étiré après découpe) ou T6511 (étiré, puis coupé à longueur), et nous opterons par défaut pour l'un sauf si vous précisez lequel.
Travailler avec le 6066
Soudage. Le 6066 est un alliage structural soudable, et le TIG comme le MIG s'appliquent avec la logique standard des métaux d'apport Al-Mg-Si — ER4043 lorsque la résistance à la fissuration et le contrôle du bain de fusion dominent, ER5356 lorsque une résistance de soudure plus élevée ou une correspondance de couleur d'anodisation plus proche importe.
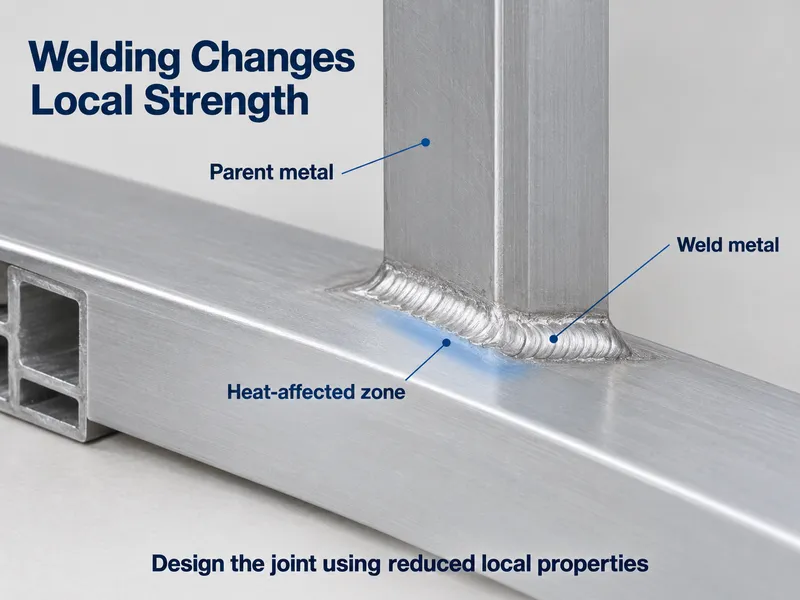
La zone affectée thermiquement de tout alliage à traitement thermique s'adoucit par survieillissement, et cette perte ne peut pas être récupérée par le seul vieillissement du joint. Dimensionner les joints soudés sur les valeurs réduites de la zone affectée thermiquement plutôt que sur les propriétés du métal de base à l'état T6, et consulter ce guide de sélection des métaux d'apport pour le soudage de l'aluminium avant de fixer le fil. Une procédure qualifiée sur le 6061 doit être requalifiée ici plutôt que réutilisée, car les deux plages de cuivre se chevauchent à peine.
Formage. Le T4 est l'état de formage ; s'attendre à une bonne formabilité dans cet état et à une chute brutale à l'état T6. Demander les rayons de cintrage en fonction de votre épaisseur plutôt que de supposer que les valeurs du 6061 s'appliquent.
Usinage. Les états vieillis s'usinent bien et produisent des copeaux plus courts que le T4, qui tend à être plus collant. Le T6510 ou le T6511 est le meilleur état de départ pour une pièce avec des exigences dimensionnelles serrées.
Anodisation et finition. Le 6066 s'anodise, mais la teneur en cuivre joue contre vous : les alliages 6xxx contenant du cuivre se finissent légèrement plus foncés et moins uniformes que les nuances à faible teneur en cuivre. Lorsque la constance de couleur est une ligne de spécification, faire passer un échantillon dans la ligne de finition réelle avant production. Le même cuivre limite l'aptitude aux travaux décoratifs brillants.
Normes et documentation
C'est ici que le 6066 diffère le plus d'une nuance courante, car les normes qui le régissaient ont évolué.
| Formulaire | Norme applicable |
| Barres, tiges, fils, profilés, tubes extrudés | ASTM B221 |
| Tube extrudé sans soudure | ASTM B241 |
| Pièces forgées sur matrice et pièces forgées à la main | ASTM B247 |
| Composition (Chine) | GB/T 3190-2020 |
Deux anciennes spécifications figurent encore sur les plans, et toutes deux sont annulées :
- QQ-A-200/10E — la spécification fédérale américaine pour les barres, tiges, profilés, tubes et fils extrudés en 6066, annulée en décembre 2002.
- AMS-QQ-A-200/10A — la version aérospatiale, désignée comme annulée et remplacée en juin 2007, les exigences techniques ayant été intégrées à l'ASTM B221 et à l'ASTM B241.
Ni l'une ni l'autre n'est erronée à voir sur un ancien plan, mais aucune n'est une spécification en vigueur. Lorsqu'un plan fait encore référence à QQ-A-200/10, citez l'ASTM B221 et demandez que le certificat y fasse référence.
Du côté européen, soyez prudent avec les références croisées : le 6066 apparaît parfois avec une désignation de style européen ou de style ISO. Citez les limites de composition chimique et confirmez-les sur le certificat de coulée plutôt que de vous fier à une désignation par référence croisée.
Où le 6066 est réellement utilisé
| Secteur | Application |
| Structures soudées | Pièces forgées et profilés extrudés structurels assemblés après traitement thermique |
| Automobile et transport | Éléments structurels, composants de camions et de trains, supports et raccords forgés |
| Échangeurs de chaleur | Pièces de radiateur et pièces adjacentes au moteur spécifiées pour la résistance, non pour la conductivité |
| Bicyclettes | Composants de cadre forgés et extrudés sur les cadres en aluminium haut de gamme |
| Machines | Pièces forgées, raccords et goujons soumis à des charges cycliques |
| Marine (protégé) | Structures secondaires où l'anodisation ou la peinture fait partie du programme de finition |
Le 6066 a une lignée aérospatiale — la spécification AMS-QQ-A-200/10 existait parce que les acheteurs aérospatiaux l'utilisaient — mais cette spécification est annulée et le 6066 n'est pas un matériau de cellule primaire.
Go/No-Go : quand spécifier le 6066
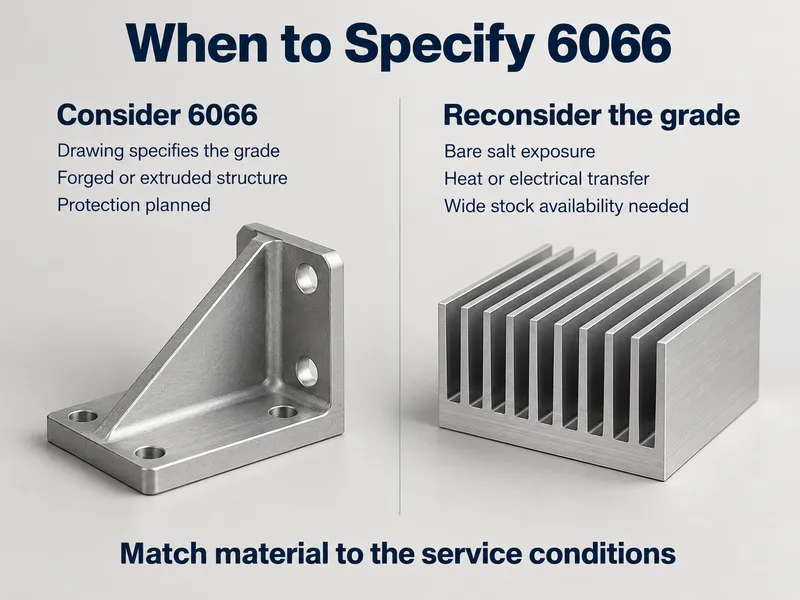
Go — spécifiez le 6066 lorsque :
- Un plan client ou un ensemble qualifié existant le nomme déjà et qu'aucune substitution n'est disponible.
- Vous avez besoin de la soudabilité des 6xxx et d'une limite d'élasticité minimale en T6 supérieure à ce que le 6061 offre.
- La pièce est forgée, ou extrudée et usinée, plutôt que laminée.
- L'environnement de service est protégé — revêtu, anodisé ou peint — de sorte que la pénalité de corrosion induite par le cuivre est contenue.
- Vous pouvez vérifier la composition chimique et les résultats mécaniques sur un certificat de coulée pour la coulée et la forme commandées.
No-go — choisissez autre chose lorsque :
- La pièce est exposée en milieu marin, au sel de dégivrage ou à des produits chimiques sans peinture — 6061 ou 5083 à la place.
- Vous concevez pour le transfert de chaleur ou la conductivité électrique — Le 6063 à environ 201 W/m·K à la place.
- Vous avez besoin de tôle, de plaque ou de profilé architectural — Le 6061 ou le 6082, qui sont laminés et stockés dans une bien plus grande variété.
- L'application est une structure de cellule primaire — Le 2024, le 7075 ou le 7050, pas le 6066.
- Vous avez besoin d'une large base d'approvisionnement et de données de propriétés publiées pour de nombreux états métallurgiques — Le 6061 ou le 6082.
Approvisionnement en 6066 : ce qu'il faut vérifier
Le 6066 est une nuance spéciale, et la disponibilité des formes et des états métallurgiques détermine davantage le travail d'approvisionnement que les données sur l'alliage.
Confirmez trois choses au stade de la demande :
- La composition chimique par rapport à l'enregistrement, et non par rapport à une page produit. Les limites de titane et de zinc sont celles à lire.
- L'état métallurgique et la forme ensemble. Le profilé extrudé T6, la barre T6511 et la pièce forgée matricée T6 sont trois lignes différentes avec trois minimums différents.
- La norme applicable, afin que le certificat cite quelque chose en vigueur plutôt que QQ-A-200/10.
Nous listons les formes et les états métallurgiques que nous proposons sur la page Alliage d'aluminium 6066 ; fixez l'état métallurgique et la dimension dès la demande, car ils déterminent quels minimums s'appliquent.
Pour la documentation, un certificat de coulée rapportant l'analyse chimique réelle et les résultats mécaniques pour la coulée est la référence de base pour toute application d'ingénierie. Lorsque le projet exige une vérification par un tiers, organisez-la avant la commande plutôt qu'après — les litiges de composition sont bien moins coûteux à régler au moment du devis.
Conclusion
Le 6066 est l'option contenant du cuivre au sein de la famille soudable des 6xxx : environ 345 MPa de résistance à la traction minimale en profilés extrudés T6 contre 310 MPa pour le 6061, au prix d'une résistance à la corrosion inférieure à celle du 6061 et d'une gamme de formes centrée sur l'extrusion et la forge plutôt que sur le produit laminé. Spécifiez-le parce que le plan le nomme, ou parce que la résistance supplémentaire est réellement porteuse — et prévoyez le travail d'approvisionnement dans les deux cas.
Nous couvrons les nuances plus difficiles à trouver dans toute la série 1000–8000 et produisons des articles hors stock sur commande à faibles quantités minimales, avec un MTC rapportant la composition chimique réelle et les résultats mécaniques à chaque expédition. Le délai personnalisé varie de 10 à 60 jours selon l'alliage, la dimension et le traitement.
Envoyez-nous le plan, l'état métallurgique et la quantité pour une vérification de l'adéquation de la nuance et de la disponibilité.
Questions fréquemment posées
Que doit préciser un bon de commande ou une demande de devis pour le 6066 ?
Quatre lignes couvrent l'essentiel du risque sur une commande de 6066.
- Standard — ASTM B221 pour les formes extrudées, ASTM B247 pour les pièces forgées.
- Forme, traitement thermique, dimensions — une extrusion T6 et une barre T6511 ont des minimums différents.
- Chimie — vérifier le titane ≤ 0,20 % max et le zinc ≤ 0,25 % max.
- Documents — MTC avec résultats réels ; essais par tierce partie convenus au préalable.
Quelle est la disponibilité du 6066 et quel délai de livraison dois-je prévoir ?
La barre, la tige et le profilé extrudés sont standard ; les autres formes sont fabriquées sur commande.
- Barre, tige et profilé couvrent l'essentiel de la demande en 6066.
- Tôle, feuille et profilés spéciaux sont produits en faible MOQ, 10 à 60 jours.
- Les pièces forgées sur matrice dépendent de l'outillage ; prévoir le délai pour cette voie.
- Si le plan le permet, le 6061 ou le 6082 se devisent plus rapidement.
Quels documents accompagnent une commande de 6066 ?
Un MTC avec les résultats réels de composition chimique et de caractéristiques mécaniques pour le lot, émis pour chaque commande. Si le projet nécessite une contre-signature indépendante, spécifier EN 10204 3.2 au stade de l'enquête — régler une question de composition avant expédition coûte bien moins cher que de la régler après.
Le 6066 peut-il remplacer le 6061 dans un assemblage soudé existant ?
Uniquement si l'assemblage a été conçu avec une marge. Le 6066 offre un minimum T6 plus élevé mais contient environ trois fois plus de cuivre, ce qui réduit la marge de corrosion et les joints soudés doivent toujours être dimensionnés sur des valeurs réduites. Revérifier la protection contre la corrosion avant substitution.






