


El 7005 es el más utilizado de las dos aleaciones de soldadura 7xxx exentas de cobre: una aleación Al-Zn-Mg con un contenido de cobre limitado al 0,10 % y una adición deliberada de circonio, suministrada principalmente como extrusión para estructuras soldadas y estructuras de transporte.
El bajo contenido de cobre es lo que marca la diferencia. Permite que una unión soldada envejezca hasta recuperar resistencia cercana a la del metal base en lugar de quedar descartada en la zona afectada térmicamente — la misma razón por la que el 7075, con 1,2–2,0 % de cobre, se fija mecánicamente en lugar de soldarse. El 7005 renuncia a la resistencia máxima frente al 7075 para conservar esa propiedad.
¿Qué es la aleación de aluminio 7005?
El 7005 es una aleación tratable térmicamente de la serie 7000. El zinc es el elemento de aleación principal y el magnesio forma la fase endurecedora, con manganeso y cromo contribuyendo a la resistencia y al comportamiento frente a la corrosión.
El circonio (0,08–0,20 %) es lo que distingue al 7005 de una simple mezcla Al-Zn-Mg. Eleva la temperatura de recristalización y mantiene la estructura de grano fina, que es lo que suprime el agrietamiento en caliente en el baño de soldadura. Esa es la razón por la que el 7005 y sus parientes cercanos, 7003 y el 7020, se sueldan donde el 7075 no lo hace.
| Elemento | Rango (% en peso) | Papel |
| Zinc (Zn) | 4.0-5.0 | Elemento de refuerzo principal |
| Magnesio (Mg) | 1.0–1.8 | Forma la fase endurecedora MgZn₂ |
| Manganeso (Mn) | 0.20–0.70 | Resistencia, corrosión, control de la estructura de grano |
| Cromo (Cr) | 0.06–0.20 | Estabilización de límites de grano |
| Circonio (Zr) | 0.08–0.20 | Refinamiento de grano; resiste el agrietamiento en caliente por soldadura |
| Cobre (Cu) | ≤0,10 | Se mantiene bajo por soldabilidad y resistencia a la corrosión |
| Hierro (Fe) | ≤0,40 | Límite de impurezas |
| Silicio (Si) | ≤0,35 | Límite de impurezas |
| Titanio (Ti) | 0.01–0.06 | Refinador de grano |
| Otros (cada uno / total) | ≤0,05 / ≤0,15 | Límites de trazas |
| Aluminio (Al) | Saldo | Metal común |
La densidad es de aproximadamente 2,78 g/cm³. Los rangos siguen la EN 573-3 (designación EN AW-7005 / AlZn4.5Mg1.5Mn) y la ASTM B221. El 7005 se suministra principalmente como producto extruido, por lo que las normas de producto aplicables son la ASTM B221 y la EN 755-2, en lugar de una designación de chapa laminada plana.
Designaciones de temple: O, T5, T53 y T6
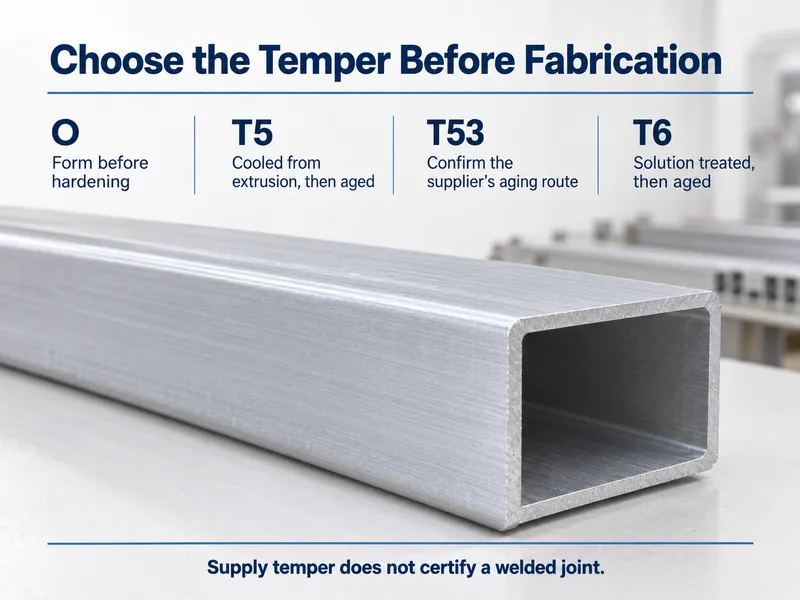
El temple es la condición de tratamiento térmico y conformado en la que se suministra el metal, y cambia la resistencia y la conformabilidad mucho más que la propia aleación. Cuatro son comunes para el 7005.
- O — recocido, la condición más blanda. Se utiliza cuando una pieza debe conformarse intensamente antes de cualquier tratamiento térmico.
- T5 — enfriado desde la prensa de extrusión y luego envejecido artificialmente. La opción económica para perfiles que no necesitan alivio adicional de tensiones.
- T53 — enfriado en prensa, envejecido naturalmente durante aproximadamente 72 horas a temperatura ambiente, y luego sometido a un envejecimiento artificial en dos etapas. Este es el temple habitual de fábrica para la extrusión de 7005, y la ruta que siguen las fabricaciones soldadas.
- T6 / T63 — tratado térmicamente por solución y envejecido artificialmente hasta la máxima resistencia. Un paso de proceso adicional, por lo que conlleva un sobreprecio respecto al T5.
Una aclaración que conviene mantener clara: el T53 es un temple de suministro, no una descripción de una pieza soldada. En la práctica ambos coinciden, porque un conjunto soldado de 7005 se envejece después de soldar y queda en la misma banda de propiedades.
Propiedades mecánicas típicas por temple
| Temple | Tracción (MPa) | Límite elástico, 0,2 % (MPa) | Alargamiento (%) | Condición |
| O | ~190 | ~80 | ~20 | Recocido; conformado intenso |
| T5 | ~345 | ~290 | ~12 | Enfriado en prensa y envejecido |
| T53 | ~350–390 | ~300–345 | ~10–15 | Enfriado en prensa, envejecimiento natural más artificial en dos etapas |
| T6 / T63 | ~370–390 | ~310–345 | ~10-12 | Tratado térmicamente por solución y envejecido artificialmente |
Estos son valores típicos para producto extruido, tomados de las tablas de propiedades de ASTM B221 y EN 755-2 y de datos de fabricantes. Las cifras publicadas del 7005 varían según la fuente y la forma del producto, por lo que la tabla debe tratarse como una referencia de planificación y no como una especificación. El mínimo garantizado para su pedido lo establece la norma aplicable, ASTM B221 o EN 755-2, y se indica en el MTC.
7005 vs 6061 vs 7075
| Aleación / temple | Tracción (MPa) | Límite elástico (MPa) | Soldabilidad | Corrosión | Mejor ajuste |
| 6061-T6 | ~310 | ~276 | Excelente | Bien | Trabajo estructural versátil; fácil conformado y anodizado |
| 7005-T5 | ~345 | ~290 | Excelente | Bueno para un 7xxx | Bastidores y perfiles soldados de alta resistencia |
| 7075-T6 | ~572 | ~503 | Pobre | Limitado | Piezas aeroespaciales y otras piezas de máxima resistencia |
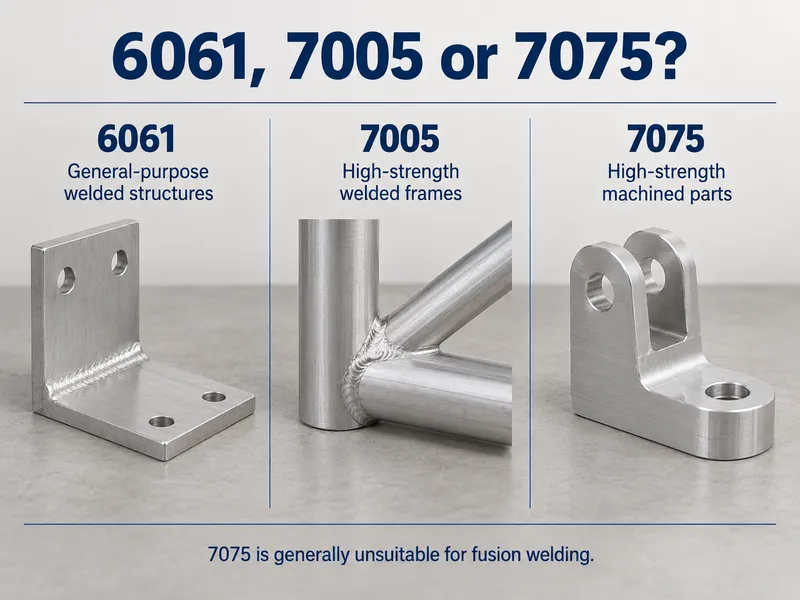
Lea la tabla haciendo primero una pregunta: ¿se soldará la pieza? Si la respuesta es sí, el 7075 queda fuera de la lista porque no es soldable por fusión, y el 7005 es el más resistente de las dos opciones restantes — aproximadamente un 11 % más de resistencia a la tracción que el 6061-T6 en el metal base, y una diferencia mucho mayor una vez realizada la unión. Si la pieza se mecaniza y nunca se suelda, el menor costo, el conformado más fácil y la mayor disponibilidad de stock del 6061 generalmente superan la modesta ventaja de resistencia del 7005.
Trabajo con el 7005
Soldadura
El 7005 es el más soldable de las aleaciones 7xxx comunes, y la química anterior es la razón: sin cobre que impulse el agrietamiento en caliente, y con circonio que mantiene la estructura de grano fina. Suéldelo con material de aporte 5356 (ER5356 / EN ISO 18273 S Al 5356). Donde importa una mayor resistencia en estado soldado, el 5183 es la alternativa.
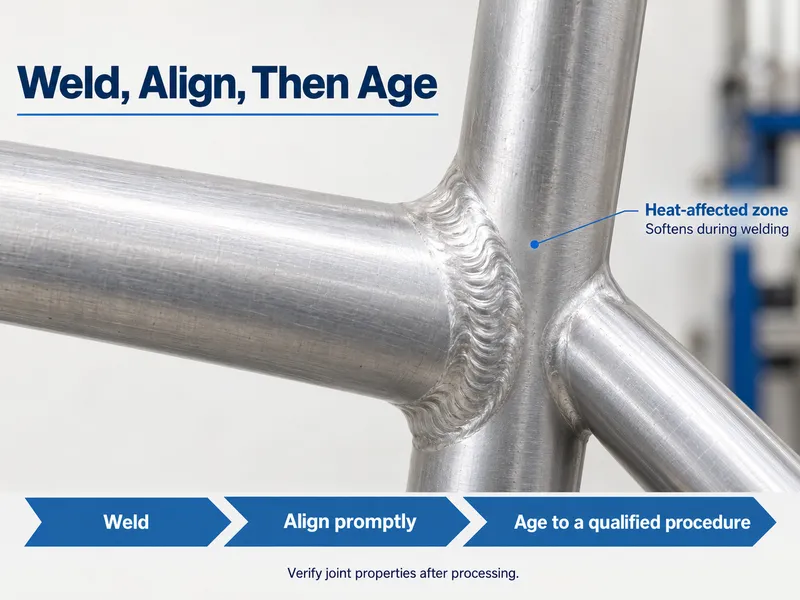
La soldadura sigue ablandando la zona afectada térmicamente. Lo que distingue al 7005 es cómo se recupera. Un ciclo de envejecimiento después de soldar vuelve a precipitar la fase endurecedora y eleva la unión de nuevo hacia la resistencia del metal base, sin necesidad de una nueva solución total y temple. Es por eso que los bastidores y estructuras ferroviarias de 7005 se sueldan, se envejecen y se envían, en lugar de recibir un nuevo tratamiento térmico como conjunto terminado.
Diseñe con los valores envejecidos, en estado soldado, no con la columna del metal base en T6. Confirme las cifras contra el MTC antes de emitir un plano.
Mecanizado
El 7005 corta más difícil que el 6061, por lo que hay que esperar mayor desgaste de herramientas y una necesidad más fuerte de herramientas afiladas de alto ángulo de ataque y una configuración rígida. Los temples T53 y T6 admiten un acabado más limpio que el O. Dado que los temples 7xxx son sensibles a las entallas, evite el conformado en frío intenso después del envejecimiento — conforme en O y luego aplique el tratamiento térmico.
Protección contra la corrosión
El cobre es lo que hace al 7075 sensible a la corrosión, y el 7005 lo limita a un máximo del 0,10 %, por lo que su resistencia a la corrosión es buena para un grado 7xxx. Aun así, queda por detrás de la familia 6xxx. Anodícelo o píntelo para servicio marino, costero o húmedo; la inmersión en cloruro sin protección no es su función. Donde la tensión sostenida se encuentra con condiciones cálidas y húmedas, prefiera el T53 sobre el T6 envejecido a máxima resistencia — intercambia un poco de resistencia por una mejor resistencia a la corrosión bajo tensión.
Temperatura de servicio
Trate el 7005 como una aleación estructural para temperatura ambiente. Como todo grado endurecido por precipitación, sobreenvejece y pierde resistencia a medida que aumenta la temperatura de servicio, por lo que cualquier aplicación en caliente debe verificarse contra datos de diseño específicos del temple en lugar de asumir que los valores a temperatura ambiente se mantienen.
Aplicaciones
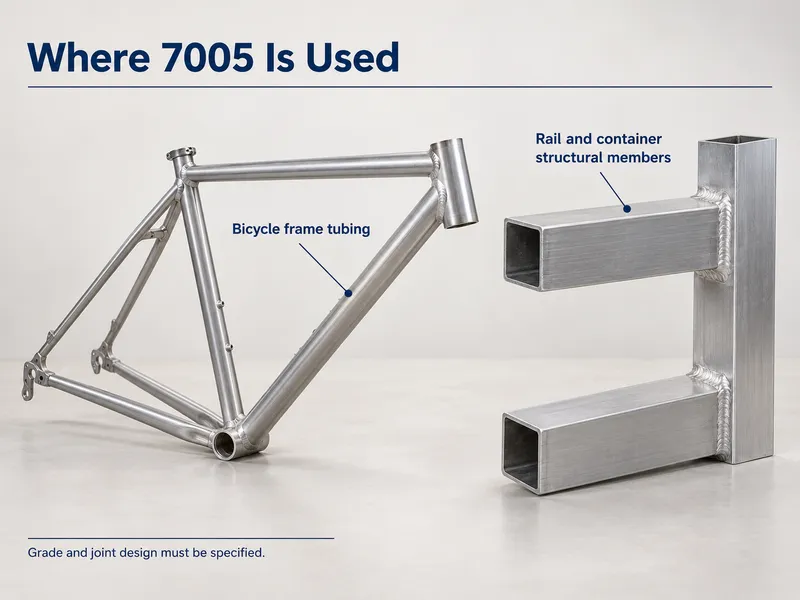
- Cuadros de bicicletas y equipamiento deportivo soldado, como raquetas y bates
- Carrocerías de trenes y metro y miembros estructurales soldados
- Bastidores de camiones, remolques y contenedores — travesaños, montantes laterales y rigidizadores
- Puentes y estructuras soldadas arquitectónicas
- Intercambiadores de calor y conjuntos soldados donde la nueva solución posterior a la soldadura no es práctica
Límites de idoneidad (Go/No-Go)
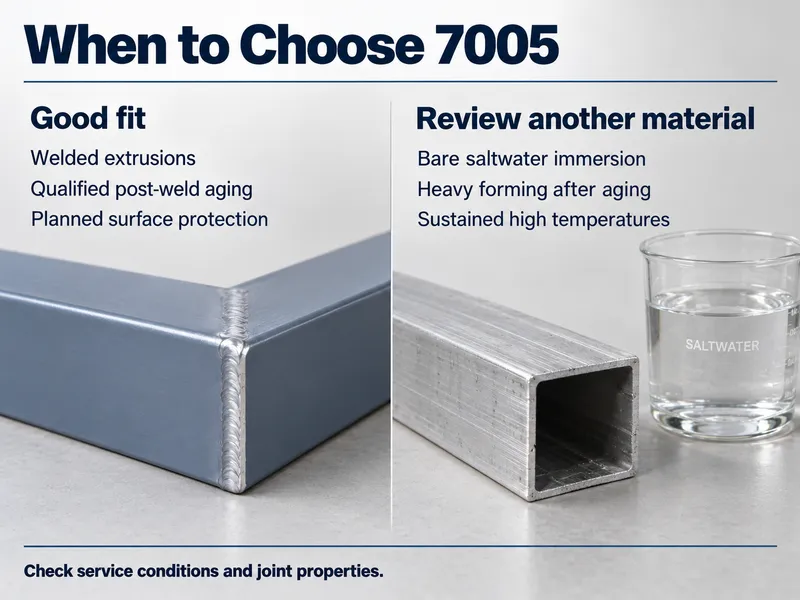
Go — especifique 7005 cuando:
- Un conjunto soldado necesita más de aproximadamente 290 MPa de límite elástico, y el envejecimiento posterior a la soldadura puede restaurar la unión.
- La soldabilidad importa más que la resistencia máxima, porque el 7005 se suelda y se reenvejece donde el 7075 no puede.
- La pieza es una extrusión y una ganancia moderada de resistencia sobre el 6061 vale una pequeña concesión en corrosión.
- Se planifica recubrimiento o anodizado para servicio en exteriores.
No adecuado — busque otra opción cuando:
- Se requiere una resistencia máxima aeroespacial superior a aproximadamente 500 MPa de límite elástico. Eso es 7075 territorio del 7050 o 7055.
- La pieza está fuertemente mecanizada y nunca se suelda. El 6061 es más barato, se conforma mejor y tiene mayor disponibilidad en stock.
- Se espera inmersión directa en agua salada sin recubrimiento. Utilice 5083 o un grado de la serie 6xxx.
- Se planifica conformado en frío intenso después del envejecimiento. Conforme en estado O primero, luego aplique tratamiento térmico.
Notas de suministro: qué confirmar antes de pedir
El 7005 es ante todo una aleación de extrusión. Barra, tubo y perfiles según ASTM B221 o EN 755-2 son el rango estándar, y la placa o chapa se rige por una especificación diferente — por lo que debe indicar la forma y su norma aplicable en la consulta. Todo lo que quede fuera de ese rango, desde una sección no estándar hasta un perfil personalizado, se produce según plano.
Cuatro líneas en la especificación hacen la mayor parte del trabajo: la norma aplicable, el temple (T5, T53 o T6), el espesor de pared aplicable — los valores mecánicos mínimos dependen del espesor — y el nivel de documentación.
En cuanto a documentos, el MTC que se envía con cada pedido muestra la química real y los resultados de ensayos mecánicos del lote. Si el proyecto necesita verificación independiente, solicite informes SGS. Tenga en cuenta la diferencia entre niveles de certificado: EN 10204 3.1 está firmado por el representante de inspección autorizado del propio fabricante, mientras que 3.2 añade un tercero independiente, como un representante del cliente o un organismo como TÜV, BV, SGS o DNV.
Conclusión
aluminio 7005 es el grado 7xxx de alta resistencia soldable — más resistente que el 6061 y mucho más soldable que el 7075 — pero aún cede algo de resistencia a la corrosión frente a la familia 6xxx, y las formas laminadas planas se rigen por una especificación diferente a la del rango de extrusión.
Suministramos 7005 como perfil extruido, barra y tubo, y producimos formas, tamaños y temples personalizados según su plano mediante producción de MOQ bajo con plazos de entrega de 10–60 días. Cada pedido se envía con un MTC.
Envíenos el plano con el temple y la ruta de soldadura para una verificación de forma, temple y disponibilidad.
Preguntas frecuentes
¿Cuál es la cantidad mínima de pedido y el plazo de entrega para el 7005?
Los temples y tamaños estándar se envían desde stock. Los temples no estándar y las dimensiones personalizadas se ejecutan como producción de MOQ bajo, típicamente 10–60 días, en función de la aleación, el tamaño y el procesamiento. Envíe el plano y la cantidad para que ambos puedan confirmarse.
¿Qué documentos acompañan a un pedido de 7005?
Un MTC se envía con cada pedido y lleva los resultados químicos y mecánicos de ese lote. La verificación independiente está disponible a solicitud mediante informes químicos, mecánicos o ultrasónicos de SGS, con costo adicional. EN 10204 3.2 añade una refrenda de terceros.
¿Suministran 7005 en T53 y en secciones no estándar?
Sí. Barra, tubo y perfil se suministran según ASTM B221 o EN 755-2, y las secciones, tamaños o temples fuera de ese rango se producen según su plano con base en MOQ bajo, típicamente 10–60 días. Envíe el plano con la norma aplicable indicada.






