Le 6026-T9 est la trempe à spécifier lorsqu'une pièce usinée doit résister à la déformation permanente autant que cet alliage le permet, et ne sera jamais pliée par la suite. L'écrouissage de la barre après vieillissement porte la limite d'élasticité à 0,2 % à 330 MPa, soit 30 MPa de plus que le T6, et laisse une élongation de 4 % au lieu de 8 %.
La résistance n'est que la moitié de la décision. La séquence de production fixe également la forme sous laquelle chaque trempe est disponible, et une trempe sur une forme que nous ne pouvons pas produire n'est pas une spécification que vous pouvez passer.
Ce qu'est le 6026
Le 6026 est un alliage Al–Mg–Si de la série 6xxx qui acquiert sa résistance par la précipitation de Mg₂Si lors du vieillissement artificiel. Sa caractéristique déterminante est l'addition pour décolletage : le bismuth à 0,50–1,50 % fragmente le copeau, tandis que le plomb est plafonné à 0,40 % plutôt que d'être le mécanisme. Cela préserve la résistance à la corrosion et la réponse à l'anodisation d'un 6xxx ordinaire tout en ajoutant le contrôle du copeau d'une nuance de décolletage — le rôle que remplissaient le 6262 et le 6012, avec le bismuth assurant la fragmentation du copeau.
Le compromis réside dans la position de l'alliage, non dans ce qu'il peut faire. Le bismuth n'augmente pas la résistance, de sorte que le 6026 est d'abord une nuance d'usinage et ensuite une nuance structurelle ; lorsque la résistance maximale est le critère déterminant, le 6082 ou le 7075 remplissent mieux ce rôle. Ce qui décide d'une pièce en 6026 en pratique, c'est la trempe, car l'écart entre T6, T8, T9 et T6510/T6511 va de 300 à 330 MPa en limite d'élasticité et de 8 % à 4 % en élongation — suffisamment large pour déterminer si la pièce peut être formée du tout.
Composition chimique (EN 573-3)
Le bismuth est l'addition délibérée ; l'étain et le plomb se situent aux plafonds d'impuretés. Cette distinction importe lorsque vous lisez un certificat de coulée, car une teneur élevée en étain est un signal de contamination, non un avantage pour le décolletage.
| Élément | 6026 (EN 573-3, % en masse) | Son rôle |
|---|---|---|
| Si | 0.60–1.40 | Forme du Mg₂Si avec le Mg — la source de résistance |
| Fe | 0,70 max | Impureté ; affecte l'état de surface et la ténacité |
| Cu | 0.20-0.50 | Augmente la résistance et durcit le précipité |
| Mn | 0.20–1.00 | Contrôle la structure granulaire et la recristallisation |
| Mg | 0.60–1.20 | S'équilibre avec le Si pour former le Mg₂Si |
| Cr | 0,30 max | Impureté dans cette nuance |
| Zn | 0,30 max | Impureté |
| Ti | 0,20 max | Affineur de grain |
| Bi | 0.50–1.50 | Addition pour décolletage — fragmente le copeau |
| Pb | 0,40 max | Résiduel ; le plafond autorisé par les exemptions ELV et RoHS |
| Sn | 0,05 max | Plafond d'impureté, non une addition |
| Autres | 0,05 max chacun, 0,15 max au total | — |
| Al | Équilibre | — |
Vérifiez trois lignes sur le certificat avant d'accepter une coulée : Bi dans 0,50–1,50 %, Sn à 0,05 % ou moins, et Pb à 0,40 % ou moins. Une coulée avec Bi inférieur à 0,50 % s'usine en copeaux longs et filandreux ; une coulée avec Sn supérieur à 0,05 % signale une contamination par des chutes plutôt qu'un changement de conception.
Comment les trempes T sont produites
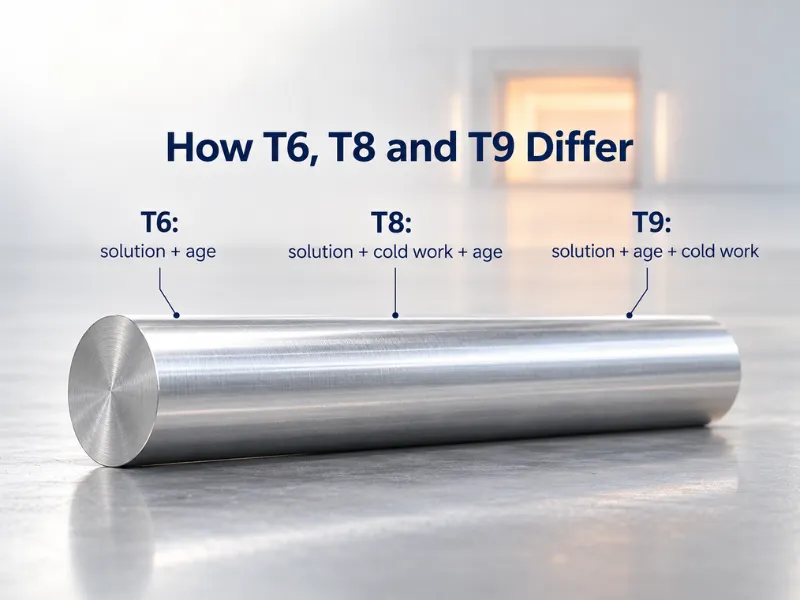
Chaque trempe 6xxx durcie par vieillissement commence de la même manière : la billette est mise en solution pour dissoudre les éléments d'alliage, trempée pour les piéger en solution sursaturée, puis vieillie pour qu'ils précipitent en particules fines. Le suffixe après T enregistre ce qui se passe autour de cette séquence de base — et l'ordre de l'écrouissage par rapport au vieillissement est ce qui distingue T8 de T9.
- T6 — mise en solution, puis vieillie artificiellement. Pas d'écrouissage.
- T8 — mise en solution, écrouie, puis vieillie artificiellement. L'écrouissage précède le vieillissement.
- T9 — mise en solution, vieillie artificiellement, puis écrouie. L'écrouissage est l'opération finale.
- T6510 — T6 suivi d'un relâchement des contraintes par étirage, déformation permanente de 1–3 % sur les ronds, barres, profilés et tubes (0,5–3 % sur tube étiré), sans redressage ultérieur après l'étirage.
- T6511 — identique au T6510, sauf qu'un léger redressage après étirage est autorisé pour respecter les tolérances dimensionnelles.
Le T9 est le seul des cinq à écrouir la barre après vieillissement. Le vieillissement a déjà fixé le précipité ; l'étirage à froid ajoute ensuite un durcissement par dislocations par-dessus et fixe le diamètre dans la même passe. Une barre T9 arrive avec ses dimensions et ses contraintes résiduelles déjà stabilisées, ce qui explique pourquoi les pièces tournées de précision sont généralement spécifiées en T9 — le diamètre que vous usinez est le diamètre que la barre conserve.
Le T8 inverse cet ordre. L'écrouissage intervient avant le vieillissement, de sorte que la barre est vieillie à sa dimension étirée plutôt qu'étirée après vieillissement. Une barre T8 atteint 315 MPa de limite d'élasticité et 345 MPa de résistance à la traction avec 4 % d'élongation — plus de limite d'élasticité que le T6, 15 MPa de moins que le T9.
Le 6026-T9 en chiffres
Les minimums ci-dessous proviennent de l'EN 754-2 pour les barres étirées à froid et de l'EN 755-2 pour les produits filés. Le T9 n'existe qu'en produit étiré ; le T6510 et le T6511 n'existent qu'en produit filé, et ils portent la même ligne de résistance que le T6 pour chaque plage de dimensions.
| Tempérer | Forme et norme | Plage de dimensions | Rm min (MPa) | Rp0,2 min (MPa) | A min (%) | HB (typ.) |
|---|---|---|---|---|---|---|
| T6 | Barre étirée, EN 754-2 | D ≤ 80 mm | 370 | 300 | 8 | 95 |
| T8 | Barre étirée, EN 754-2 | D ≤ 80 mm | 345 | 315 | 4 | 95 |
| T9 | Barre étirée, EN 754-2 | D ≤ 80 mm | 360 | 330 | 4 | 95 |
| T6 / T6510 / T6511 | Filé, EN 755-2 | D ≤ 140 mm | 370 | 300 | 8 | 95 |
| T6 / T6510 / T6511 | Filé, EN 755-2 | 140 < D ≤ 200 mm | 340 | 250 | 8 | 90 |
| T6 / T6510 / T6511 | Filé, EN 755-2 | 200 < D ≤ 250 mm | 300 | 200 | 8 | 90 |
Choisissez sur la colonne de la limite d'élasticité, non sur celle de la résistance à la traction. Le T9 détient la limite d'élasticité la plus élevée à 330 MPa, 30 MPa au-dessus du T6, tandis que sa résistance à la traction minimale de 360 MPa se situe en fait 10 MPa en dessous des 370 du T6 — l'écrouissage sur une structure vieillie achète la résistance à la déformation permanente et cède de la résistance à la traction et de l'élongation pour l'obtenir.
Les propriétés physiques se situent là où un 6xxx se situe normalement ; ce sont des valeurs typiques, non des minimums : masse volumique 2,72 g/cm³, module d'élasticité d'environ 69–70 GPa, conductivité thermique 172 W/(m·K), conductivité électrique d'environ 26 MS/m (environ 44 % IACS), et un coefficient de dilatation thermique de 23,4 × 10⁻⁶/K entre 20 et 100 °C. La solidification se situe approximativement entre 575 et 650 °C.
T9 vs T6 vs T8 vs T6510/T6511
| Tempérer | Séquence | Rm min | Rp0,2 min | Un minimum | Le spécifier lorsque |
|---|---|---|---|---|---|
| T6 | Mise en solution + vieillissement | 370 | 300 | 8% | Vous avez besoin du meilleur équilibre résistance-allongement, sinon la pièce est extrudée plutôt qu'étirée |
| T8 | Mise en solution + écrouissage + vieillissement | 345 | 315 | 4% | La barre est déjà étirée à froid et la pièce nécessite une limite d'élasticité plus élevée que T6 pour le même allongement de 4% |
| T9 | Mise en solution + vieillissement + écrouissage | 360 | 330 | 4% | La pièce finie est usinée, non formée, et doit conserver sa géométrie sous la charge maximale autorisée par la nuance |
| T6510 | T6 + étirage, sans redressage ultérieur | 370 | 300 | 8% | Un profilé extrudé de grande section est usiné plat ou d'équerre et les contraintes résiduelles le déformeraient |
| T6511 | T6510 + léger redressage | 370 | 300 | 8% | Identique à T6510, mais la section nécessite un redressage dans les tolérances standard après l'étirage |
T9 est le bon choix lorsque la pièce est entièrement produite par usinage et que la charge de calcul reste inférieure à la limite d'élasticité. La limite d'élasticité de 330 MPa est la plus élevée offerte par l'alliage, et le diamètre fini à froid signifie que la barre est déjà aux dimensions requises par la tolérance. Le coût est l'allongement de 4% : T9 ne laisse presque aucune marge pour un cintrage, un refoulement ou un sertissage après livraison.
T6 couvre la gamme de travaux la plus large. Sa résistance à la traction de 370 MPa et son allongement de 8% laissent de la marge pour le formage ou le redressage après traitement thermique, et c'est l'état de livraison des tubes et profilés extrudés. Si la pièce nécessite une déformation après vieillissement, T6 ou l'une de ses versions détendues est celle qui peut encore l'absorber.
T8 se situe entre les deux et est facile à négliger. C'est un état de barre étirée comme T9, mais avec un écrouissage avant vieillissement : limite d'élasticité de 315 MPa et résistance à la traction de 345 MPa, toujours à 4% d'allongement. Spécifiez T8 lorsque le plan exige une limite d'élasticité supérieure à T6 et que la pièce ne sera pas formée — mais si T9 est disponible, il offre 15 MPa de limite d'élasticité supplémentaire au même allongement, de sorte que T8 perd généralement cette comparaison sur un plan à caractéristiques équivalentes.
T6510 et T6511 sont les versions détendues de T6 et n'existent que pour les produits extrudés. Elles modifient les contraintes résiduelles, pas la ligne de résistance, de sorte que le choix entre elles et T6 concerne la distorsion après usinage plutôt que la capacité de charge. T6510 interdit le redressage après l'étirage ; T6511 autorise un léger redressage pour respecter les tolérances, ce qui explique sa présence plus fréquente sur les profilés extrudés standard.
Formes et dimensions
L'état de livraison détermine généralement la forme. T9 et T8 sont des états de barre étirée ; T6510 et T6511 sont extrudés ; T6 existe dans les deux. Lorsqu'un plan exige un état que la forme standard ne propose pas, la gamme de fabrication change — la commande n'est pas refusée.
- Barres et tiges — rond 6–400 mm, hexagonal et carré 6–200 mm, longueur 1000–6000 mm. T9 est normalement une barre ronde étirée à froid.
- Tôles et plaques — épaisseur 0,5–120 mm, largeur 1000–2600 mm, longueur 1000–6000 mm.
- Tube — diamètre extérieur 10–300 mm, épaisseur de paroi 0,5–30 mm.
- Bobine — fourni sur demande. Indiquez-nous l'état requis, la largeur et le poids de bobine et nous confirmerons ce que le laminoir peut produire ; la bobine n'est pas une forme de stock courant pour cette nuance.
- Profilés sur mesure — extrudés selon votre plan de section (comment les profilés extrudés sur mesure sont produits couvre le parcours du plan à la filière).
Les sections et dimensions non standard sont produites sur commande. Les séries personnalisées à faible MOQ prennent généralement 10 à 60 jours selon la dimension et le traitement ; ce qu'une dimension hors gamme standard change, c'est la gamme de fabrication et le délai, pas la possibilité de devis.
Go / No-Go
- Go lorsque la pièce est tournée ou fraisée en volume, la demande doit satisfaire RoHS ou ELV, et le 6061-T6 est limité en résistance tandis qu'une nuance 2xxx ou 7xxx dépasserait les besoins du design. Le contrôle des copeaux au bismuth est ce qui justifie l'alliage, et il est le plus rentable sur les tours automatiques fonctionnant en longues séries.
- Go lorsque la pièce nécessite simultanément une finition anodisée et un comportement de décolletage ; une nuance de décolletage au plomb ternit cette finition et porte sa propre charge de conformité. Notez la qualification : le 6026 est conforme ELV et RoHS sous l'exemption plomb pour les alliages d'aluminium, qui autorise jusqu'à 0,40% de Pb. C'est une nuance à faible teneur en plomb, pas une nuance sans plomb, et la distinction est importante si votre dossier de conformité traite les exemptions différemment des interdictions de substances.
- No-go lorsque le plan fixe T9 ou T8 sur une pièce qui doit encore être formée. Il s'agit d'une inadéquation d'état plutôt que d'une limitation d'alliage — le 6026 se forme en O et T4, et le plan change d'état, pas de nuance.
- No-go lorsque l'environnement de service nécessite les performances en eau de mer d'un alliage 5xxx, ou lorsque le 6061 ou 6063 satisfait déjà au plan. Le 6026 coûte plus cher que l'un ou l'autre, et le surcoût n'est rentabilisé que lorsque le comportement de décolletage et la position de conformité sont tous deux mis à profit.
Spécification et approvisionnement du 6026
Quatre lignes sur la demande évitent la plupart des livraisons erronées :
- Nommez la norme, pas seulement l'alliage.
6026-T9 selon EN 754-2fixe la forme du produit, la plage dimensionnelle et le tableau des propriétés ;6026-T9seul laisse les trois ouverts. - Associez l'état à une forme que la norme prévoit. T9 et T8 relèvent de la barre étirée selon EN 754-2 ; T6, T6510 et T6511 relèvent des produits extrudés selon EN 755-2. Demander un
profilé extrudé T9renvoie la demande pour clarification. - Indiquez la plage dimensionnelle, pas seulement la valeur nominale. Les minima de l'EN 755-2 diminuent à 140 mm puis à 200 mm, de sorte qu'une barre de 210 mm est spécifiée pour 300 MPa de résistance à la traction, et non 370.
- Exigez l'EN 10204 3.1. Ce certificat porte la chimie réelle et les résultats mécaniques du lot, signés à l'usine productrice, et c'est le seul document qui vous permet de vérifier Bi, Sn et Pb par rapport aux limites ci-dessus.
Notre Alliage d'aluminium 6026 la page liste les formes et états que nous produisons, de sorte que la dimension et l'état peuvent être vérifiés avant de rédiger la demande.
Conclusion
T9 gives 6026 its highest proof stress at 330 MPa and its lowest elongation at 4%, so it suits a part that is machined to final form and loaded below yield, and rules out anything that still has to bend. T6, T8 and T6510/T6511 trade that yield back for formability or for lower residual stress in large sections.
We draw and supply 6026 in T6, T8, T9, T6510 and T6511 across bar, sheet, tube and custom profiles, with MTC on every order and coil quoted on enquiry.
Send your drawing with the standard, temper and size band, and we will confirm the production route and lead time before you commit.
Questions fréquemment posées
What is 6026 T9 aluminum?
6026 is a low-lead free-machining 6xxx alloy, and T9 is the temper produced by aging the bar and then cold working it. Because the cold draw is the last step, the bar arrives strengthened and dimensionally finished — which is why T9 suits precision turned parts.
Is 6026 T9 stronger than T6?
It depends which strength you mean. T9 reaches a higher 0.2% proof stress, 330 MPa against T6’s 300, so it resists permanent set better. Its tensile minimum is 360 MPa against T6’s 370 — 10 MPa lower — and its elongation drops from 8% to 4%.
Can 6026 T9 be welded?
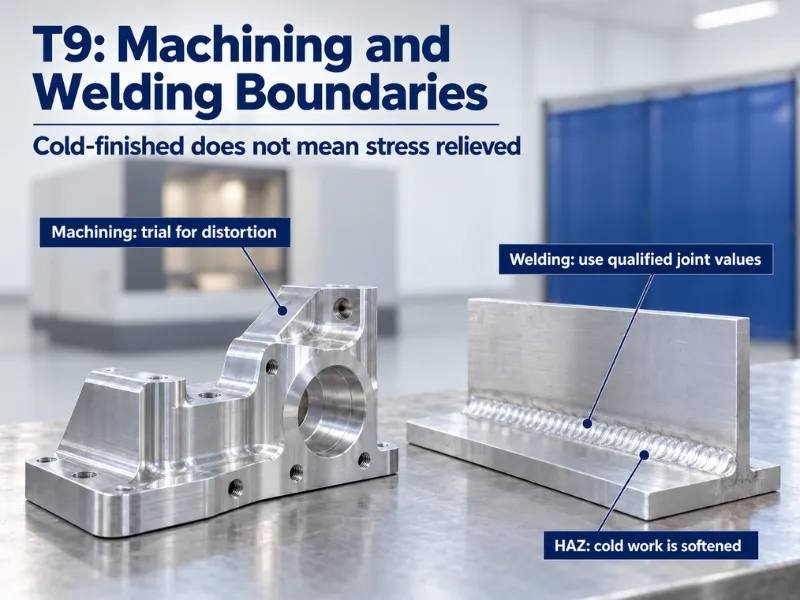
Yes, by TIG or MIG, but the joint will not hold T9 properties. The heat-affected zone reverts toward the annealed condition, and no post-weld aging treatment restores the T9 structure in this grade. If the finished assembly must carry T9 strength across a weld, change the design to a mechanical joint or pick a temper you can accept losing.
Which tempers do you supply, and what is the minimum order?
We supply bar, sheet, tube and custom profiles in T6, T8, T9, T6510 and T6511. Coil is quoted on enquiry. Round bar runs 6–400 mm and sheet 0.5–120 mm thick.
Non-standard sizes go to low-MOQ custom production, typically 10–60 days. Send the drawing, temper and size band for a route and a price.