La tôle d'aluminium 3003 est un produit plat Al-Mn non traitable thermiquement avec 1,0–1,5% de manganèse — environ 20% plus résistant que le 1100 avec la même excellente aptitude au formage. C'est la tôle polyvalente pour le formage et le brasage : équipements chimiques, réservoirs, cœurs d'échangeurs de chaleur, ustensiles de cuisine, toiture, signalétique. La résistance provient de l'écrouissage, et elle s'adoucit de façon permanente partout où elle est soudée ou brasée.
Tôle : 0,3–6,0 mm, largeur 500–2 600 mm
Bobine : 0,3–3,0 mm, min 500 kg
Revenus : O / H12 / H14 / H16 / H18 / H22
Standard : ASTM B209
Documents relatifs à la qualité : Rapport MTC joint à chaque commande
La tôle d'aluminium 3003 est un produit plat Al-Mn non traitable thermiquement avec 1,0–1,5% de manganèse — environ 20% plus résistant que le 1100 avec la même excellente aptitude au formage. C'est la tôle polyvalente pour le formage et le brasage : équipements chimiques, réservoirs, cœurs d'échangeurs de chaleur, ustensiles de cuisine, toiture, signalétique. Elle ne peut pas être traitée thermiquement, sa résistance provient donc entièrement de l'écrouissage, et elle s'adoucit de façon permanente partout où elle est soudée ou brasée. Données d'alliage : Alliage d'aluminium 3003.
| Formulaire | États | Épaisseur (mm) | Largeur (mm) | Longueur / poids de bobine |
|---|---|---|---|---|
| Feuille | O, H12, H14, H16, H18, H22 | 0,3 – 6,0 | 500 – 2 600 | 500 – 16 000 mm |
| Bobine | O, H12, H14, H16, H18, H22 | 0,3 – 3,0 | 500 – 2 600 | Minimum 500 kg par bobine |
Sur l'épaisseur : Le 3003 est un produit en tôle et en bobine de notre gamme — 0,3 à 6,0 mm. Pour les épaisseurs plus fortes, renseignez-vous plutôt que de supposer : la plaque 3003 existe sur le marché mais n'est pas un article en stock chez nous, et lorsqu'un client a besoin de quelque chose au-dessus de 6 mm, nous proposons généralement plutôt la plaque 5052, qui est plus résistante et plus facile à approvisionner.
Fourni selon ASTM B209 ; équivalents EN 485 sur demande. La tolérance d'épaisseur suit la classe commerciale standard pour le calibre — elle se resserre à mesure que la tôle s'amincit, de sorte que 0,5 mm porte une bande proportionnellement plus large que 3,0 mm. La découpe sur mesure est standard : la tôle est guillotinée, la bobine est refendue à la largeur, et les deux sont disponibles avec l'état de rive dont votre presse ou votre plieuse a besoin.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation | Dureté (HB) |
|---|---|---|---|---|
| O | 95 – 130 | ≥ 35 | ≥ 25% | 28 |
| H14 (demi-dur) | 140 – 180 | ≥ 115 | ≥ 5% | 40 |
| H22 | ≥ 185 | ≥ 165 | ≥ 3% | 55 |
Valeurs typiques ; à confirmer par le MTC. Densité 2,73 g/cm³, module d'élasticité 69 GPa. Le H12 se situe entre O et H14 et est coté sur demande plutôt que détenu en stock ; le tableau ci-dessus ne liste que les tempers avec des valeurs publiées. Notez que l'allongement à H22 est de 3% — c'est un état de résistance fini, pas quelque chose que l'on forme ensuite.
H14 est l'état d'usage général pour les panneaux formés et fabriqués : résistance suffisante pour les gaines, réservoirs et boîtiers, ductilité suffisante pour le bordage et le roulage. H22 offre plus de résistance avec une certaine ductilité conservée et convient aux pièces légèrement formées puis utilisées. H16 et H18 sont destinés aux pièces qui nécessitent la tôle la plus dure disponible et qui ne seront pas formées ensuite — bardage, doublures et surfaces d'usure plutôt que tout ce qui doit se plier.
O est pour le formage réel — emboutissage profond, repoussage, travaux de presse complexes — et c'est aussi l'état dans lequel la tôle de brasage est fournie. Cela compte parce que le 3003 se brase mieux qu'il ne se soude: un brasage au four se déroule à environ 580–600 °C avec un métal d'apport 4xxx, en dessous du point de fusion du métal de base, de sorte que le cœur conserve la majeure partie de son temper et l'ensemble du radiateur ou de l'échangeur de chaleur peut être assemblé en une seule passe. Une soudure par fusion à 660 °C ne peut pas faire cela.
La construction mérite d'être connue si vous achetez pour une ligne de brasage : la tôle de brasage est un cœur 3003 avec un placage 4xxx laminé sur une ou deux faces — typiquement 4343 ou 4045 à 5–10% de l'épaisseur par face. Le cœur assure la résistance et la résistance à la corrosion, le placage devient le métal d'apport lorsque l'assemblage passe au four. Si votre procédé nécessite un alliage de placage ou un pourcentage spécifique, précisez-le : le cœur seul ne brasera pas, et le ratio de placage modifie à la fois le congé de joint et le comportement à la corrosion de la pièce finie.
| Alliage / état métallurgique | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Corrosion | Où il s'inscrit |
|---|---|---|---|---|
| 3003-H14 | 140 – 180 | ≥ 115 | Bon | Équipements chimiques, réservoirs, échangeurs de chaleur, fabrication générale |
| 5052-H32 | 214 – 262 | ≥ 159 | Meilleur en eau salée | Marin, réservoirs de carburant, pièces formées à plus haute résistance |
| 1100-O / H14 | 90 – 165 | ≥ 35 – 145 | Excellent | Emboutissage profond, manipulation chimique, électrique |
Le 3003 est le juste milieu pratique : plus résistant que le 1100 sans perdre en aptitude au formage, moins cher et plus formable que le 5052. Choisissez-le lorsque la tôle est formée, brasée ou soudée et que la charge est modérée. Passez au 5052 lorsque l'eau salée ou des contraintes réelles entrent en jeu, et au 1100 uniquement là où la formabilité ou la conductivité maximale dominent.
Découpe : guillotine, scie ou laser, découpe sur mesure en standard. La bobine est refendue à la largeur pour les lignes qui découpent leurs propres pièces.
Formation : excellent en O, bon en H14. Le pliage, le profilage, le repoussage et l'emboutissage profond fonctionnent tous ; le 3003 s'écrouit au fur et à mesure du formage, un emboutissage multi-étapes peut donc nécessiter un recuit intermédiaire.
Assemblage : le brasage est le point fort, le soudage est bon avec un métal d'apport 4043 ou 1100. Les deux adoucissent la zone de joint vers l'état O sans traitement thermique pour la récupérer — concevez le joint sur la résistance à l'état recuit.
Surface : finition brute de laminage, film PVC ou anodisé. L'anodisation donne un ton légèrement plus chaud que le 6xxx en raison du manganèse, ce qui compte si la pièce doit correspondre en couleur à un assemblage 6063.
Équipements et réservoirs de traitement chimique, cœurs d'échangeurs de chaleur et de radiateurs, assemblages brasés, récipients sous pression en service non agressif, gaines et ventilation, ustensiles de cuisson et équipements de transformation alimentaire, toiture et bardage, réservoirs de carburant, signalétique et plaques signalétiques, fabrication générale de tôlerie.
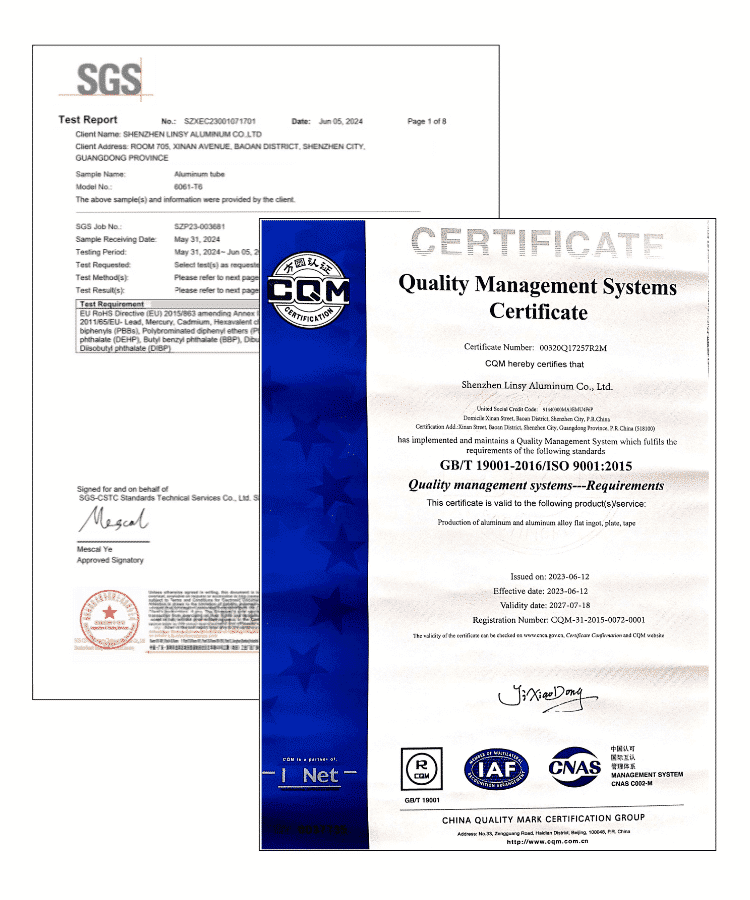
Chaque commande est livrée avec un MTC rapportant l'alliage, le temper, la composition chimique et les résultats mécaniques selon ASTM B209. Pour les assemblages brasés ou sous pression, indiquez le temper et la norme sur la demande afin que le certificat corresponde à la spécification du procédé. Des essais par tierce partie sont disponibles sur demande à un coût supplémentaire ; production sous systèmes certifiés ISO 9001, ISO 14001 et ISO 45001.
Le service commercial confirme le stock ou le délai de fabrication sur mesure pour cette combinaison exacte.
Usine d'aluminium basée à Shenzhen, plus de 20 ans d'expérience dans le secteur, fournissant des alliages des séries 1000 à 8000 en spécifications standard et en dimensions sur mesure.
Q : Fournissez-vous de la plaque 3003 au-dessus de 6 mm ?
R : Pas comme article en stock — notre gamme 3003 est en tôle jusqu'à 6,0 mm et en bobine jusqu'à 3,0 mm. Pour les épaisseurs plus fortes, renseignez-vous, mais dans la plupart des cas la plaque 5052 est la meilleure réponse : plus résistante, plus disponible et tout aussi soudable.
Q : Pourquoi le 3003 est-il utilisé pour les radiateurs ?
R : Parce qu'il brasse. Un brasage au four joint l'ensemble du noyau sous le point de fusion du métal de base, en conservant la majeure partie de la trempe, ce qu'un soudage par fusion ne peut pas faire.
Q : Le 3003 peut-il être traité thermiquement ?
R : Non. La résistance provient uniquement de l'écrouissage, et tout soudage ou brasage ramène la zone de joint vers l'état recuit.
Q : H14 ou O pour un panneau embouti ?
R : O pour tout ce qui dépasse le formage léger. H14 convient pour une bride simple ou un pliage généreux, mais les emboutis profonds et les rayons serrés nécessitent une matière recuite, avec un recuit intermédiaire si l'emboutissage est multi-étapes.
Q : Le 3003 s'anodise-t-il à la même couleur que le 6063 ?
R : Non — il s'anodise légèrement plus chaud en raison du manganèse. Acceptable pour les pièces industrielles, problématique si un panneau doit s'harmoniser avec un cadre en 6063.
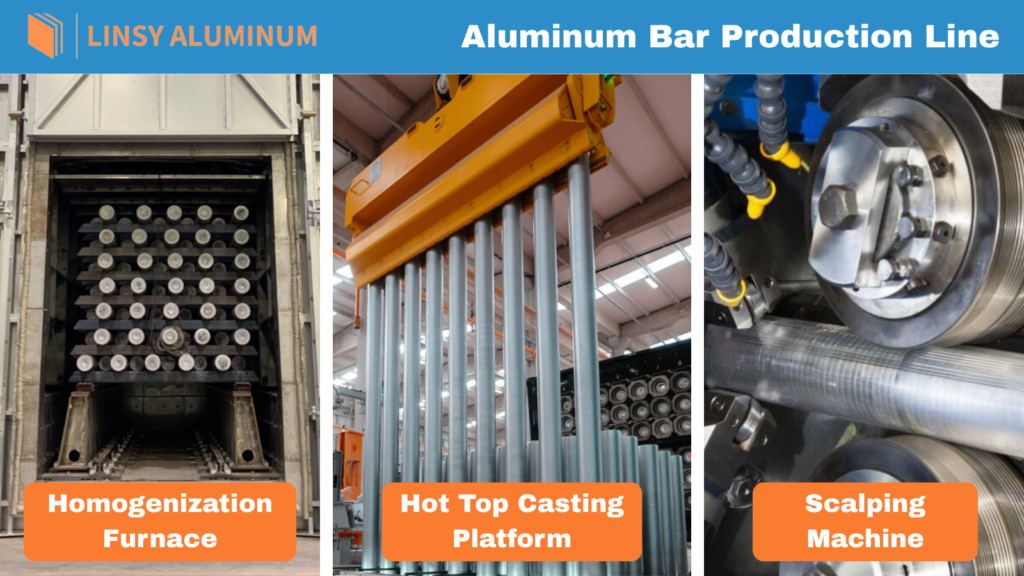
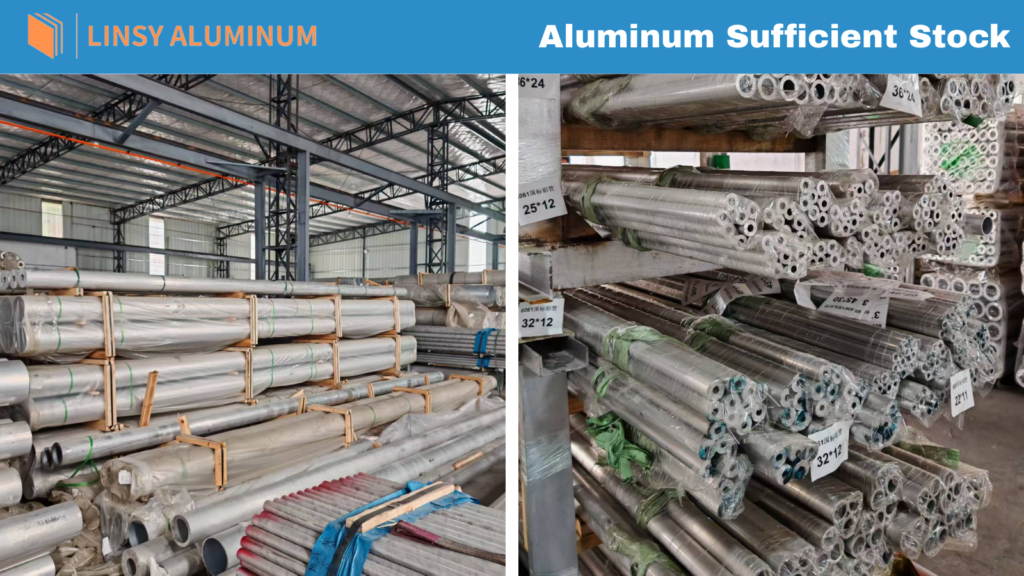
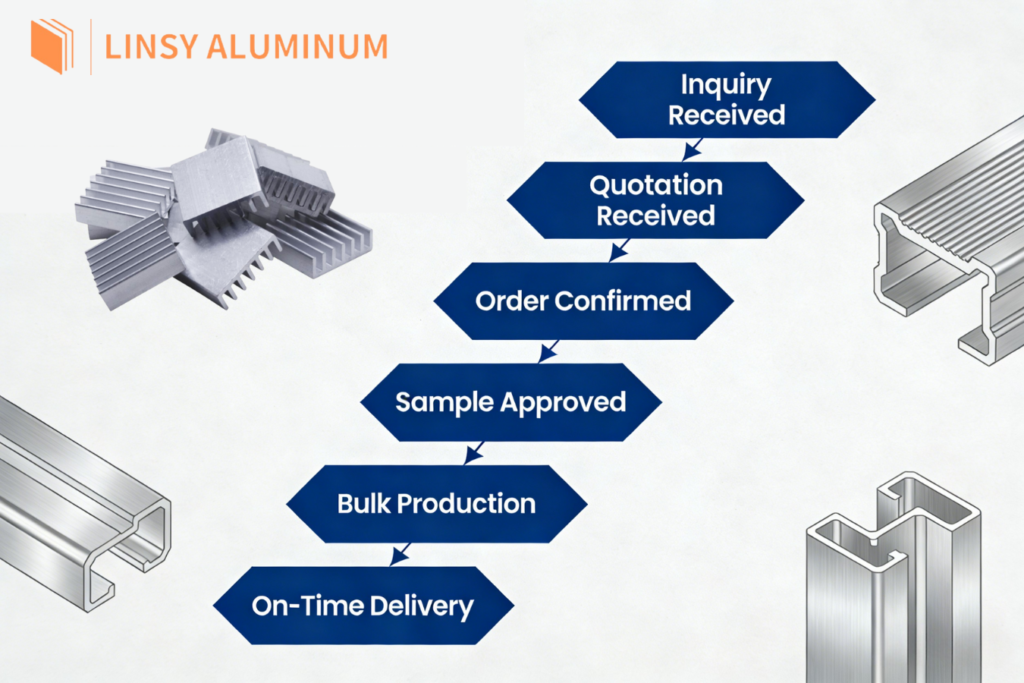
Avantages pour Linsy
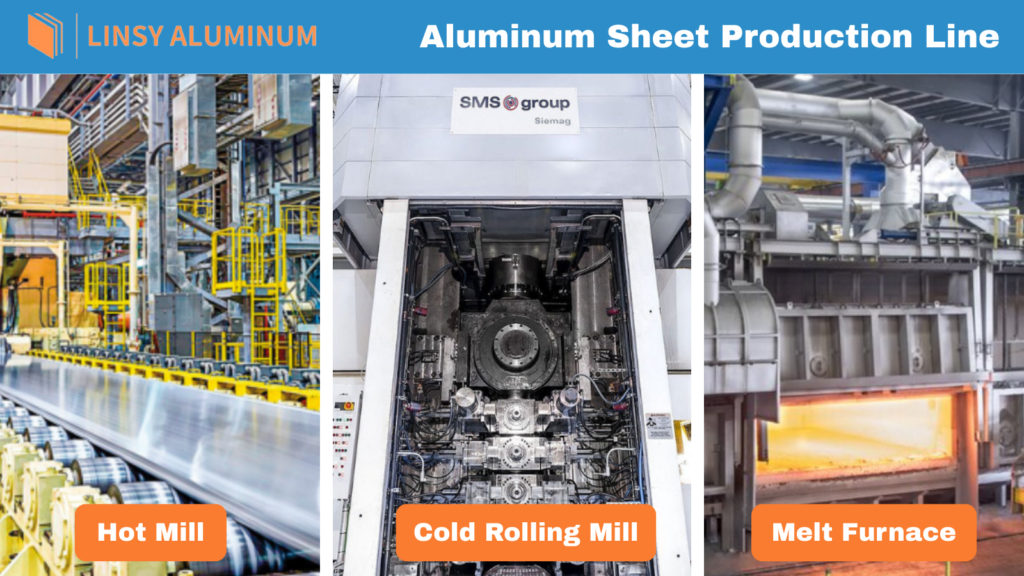
Linsy Aluminum est un fournisseur de premier plan de produits de transformation de l'aluminium, au service de diverses industries, notamment l'aérospatiale, l'ingénierie générale, l'automobile, la marine, la construction navale et d'autres applications industrielles spécialisées.
Nous nous engageons à respecter les normes les plus strictes en matière de qualité et de responsabilité environnementale, comme en témoignent nos certifications : ISO 9001:2008, ISO 14001:2004 et SGS.