3004는 3003으로는 강도가 충분하지 않고 5052는 과잉인 경우에 선택하는 3000계 합금입니다. 3003의 망간 기반에 0.8–1.31%의 마그네슘을 첨가한 것으로, 이 계열의 유용성을 뒷받침하는 인발성을 포기하지 않으면서 모든 조질 상태에서 규정 강도를 높여줍니다.
결정은 보통 세 가지로 귀결됩니다 — 부품에 필요한 강도, 인발 깊이, 그리고 사용 환경이 습하거나 부식성인지 여부입니다. 두 번째와 세 번째를 주의하십시오: 추가된 마그네슘이 3004가 염화물 환경에서 공식(pitting)이 발생하고 대형 가시 패널에서 불균일하게 아노다이징되는 원인입니다.
3004 알루미늄 합금이란 무엇인가?
3004는 3000계의 전신 가공 합금(wrought alloy)입니다. 비열처리 합금으로, 최종 강도는 용체화 처리 후 시효 사이클이 아닌 조성과 냉간 가공에서 나옵니다. 망간이 기본 강도와 재결정 제어를 제공하고, 마그네슘이 큰 성형성 저하 없이 3003 이상으로 강도를 높이는 첨가 원소입니다.
| 요소 | 범위 (중량 기준 %) | 역할 |
| 망간(Mn) | 1.0–1.5 | 주요 강화 원소; 재결정 제어 |
| 마그네슘(Mg) | 0.8–1.3 | 보조 강화 원소; 3003에는 포함되지 않는 첨가물 |
| 실리콘(Si) | ≤0.30 | 杂质限量 |
| 철(Fe) | ≤0.70 | 杂质限量 |
| 구리(Cu) | ≤0.25 | 내식성을 위해 낮게 유지 |
| 아연(Zn) | ≤0.25 | 미량 한도 |
| 기타 (각각 / 전체) | ≤0.05 / ≤0.15 | 미량 한도 |
| 알루미늄(Al) | 잔액 | 비귀금속 |
범위는 EN 573-3 및 AA 등록을 따릅니다 — EN AW-3004, 화학 명칭 AlMn1Mg1, UNS A93004. 밀도는 약 2.72 g/cm³이며 용융 범위는 약 630 °C에서 시작합니다.
형태가 무엇보다 먼저입니다. 시트와 코일은 ASTM B209 및 EN 485-2에 의해 규정되는 표준 압연 범위입니다. 바와 와이어도 생산되며, 표준 범위를 벗어나는 것 — 비표준 두께, 절단 맞춤 블랭크, 비표준 조질, 또는 맞춤 프로파일 — 은 도면에 따라 생산됩니다. 견적이 도면과 일치하도록 문의 시 형태와 해당 표준을 명시하십시오.
조질 및 일반 기계적 특성
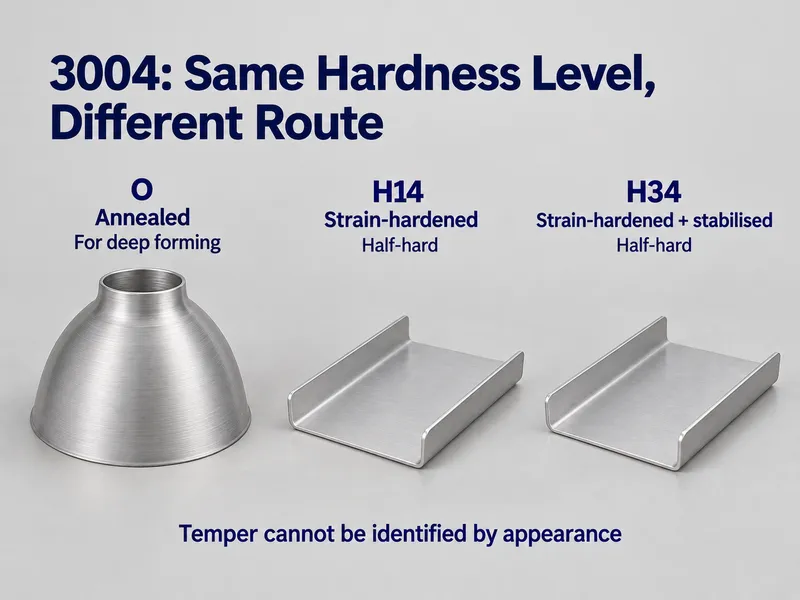
3004는 어닐링 상태 또는 변형 경화 상태로 납품됩니다. 세 가지 상태가 대부분의 주문을 포괄합니다:
- O(어닐링) — 가장 연하고 성형성이 뛰어나며, 가장 깊은 인발과 스피닝 부품에 사용됩니다.
- H14 (1/4 경화) — 1/4 경화 수준으로 변형 경화된 상태; 패널 및 일반 부품에 대한 강도와 성형성의 균형점입니다.
- H34 (1/4 경화, 안정화) — H14와 동일한 1/4 경화 수준이며, 저온 안정화 단계로 특성을 고정시킵니다.
H3x 조질이 존재하는 이유는 마그네슘을 함유한 3xxx 합금이 압연 후 실온에서 서서히 연화되기 때문입니다. 안정화는 이러한 변동을 고정되고 재현 가능한 상태로 전환시키며, 이로 인해 캔 소재 및 기타 대량 생산 부품은 H14 대신 H3x 계열과 초경화 H19로 규정됩니다.
| 성질 | 인장강도, Rm (MPa) | 항복강도, Rp0.2 (MPa) | 연신율 (%) |
| O | 155–200 | 60 이상 | 14 최소 |
| H14 | 220–265 | 180 min | 2 이상 |
| H34 | 220–265 | 170 최소 | 4 이상 |
이는 EN 485-2에서 EN AW-3004 시트 및 스트립에 대해 두께 등급별로 표로 정리된 규정 범위 및 최소값이며, 마케팅 평균값이 아닙니다. H14와 H34는 모두 1/4 경화이므로 동일한 강도 수준에 위치합니다: 안정화는 내력을 약간 완화하고 연신율을 회복시키며, 이로 인해 장기 보관 수명이나 고온 사용에서 특성이 유지되어야 하는 경우 H34가 더 안전한 선택입니다. 더 경화된 상태는 범위를 확장하며, EN 측의 H16 및 H18과 ASTM 측의 H36 및 H38은 240–285 MPa 이상에 도달합니다.
표를 설계 하한값으로 취급하십시오. 최소값은 게이지와 시험 방향에 따라 변하며, 특정 주문에 중요한 수치는 해당 밀 시트(mill certificate)에 기재된 값입니다.
3004 vs 3003, 5052, 6061
| 합금 / 조질 | 인장강도, Rm (MPa) | 항복강도, Rp0.2 (MPa) | 용접성 | 내식성 | 최적 적용 분야 |
| 3003-H14 | 140–180 | 115 이상 | 우수 | Good | 경량 성형을 위한 가장 경제적인 경로 |
| 3004-H14 / H34 | 220–265 | 170–180 이상 | 우수; HAZ 어닐링됨 | 대기 환경 양호; 비보호 해수에는 부적합 | 캔 엔드, 지붕재, 연료 탱크, 스피닝 부품 |
| 5052-H32 | 215–265 | 160 최소 | 우수 | 매우 우수, 해양 포함 | 해양 사용 및 용접 탱크 |
| 6061-T6 | ~310 | ~276 | Good | Good | 용접 후 강도가 필요한 구조 및 용접 부품 |
3004, 3003, 5052 수치는 일반적인 시트 게이지에 대한 EN 485-2 및 ASTM B209의 규정값이며; 6061-T6은 일반적인 밀 데이터입니다. 최소값은 두께에 따라 변합니다.
3004 vs 3003
동일한 망간 기반, 동일한 부식 거동, 동일한 용접 접근법; 차이는 3003에 포함되지 않는 0.8–1.31% 마그네슘입니다. 이 첨가는 모든 조질에서 규정 강도를 높입니다 — 3004-H14는 220–265 MPa인 반면 3003-H14는 약 140–180 MPa입니다. 성형성은 거의 유사하게 유지되므로, 3004는 5xxx나 열처리 합금으로 올라가지 않고 더 높은 강도가 필요한 부품에서 3003을 대체합니다. 더 넓은 3000계 관점은 다음을 참조하십시오: 3104 vs 3003 vs 3004 시트 비교.
3004 vs 5052
5052는 더 많은 마그네슘(2.2–2.8%)을 함유하고 약간 더 강하며, 해수 및 해양 대기에서 현저히 우수한 성능을 보입니다. 대가는 비용과 인발성입니다: 3004는 더 쉽게 성형 및 인발되며 캔 엔드, 클로저, 건축 제품에 일반적으로 선택되는 반면, 5052는 선체, 갑판, 용접 탱크에 선호됩니다. 재고 형태를 비교하려면 다음을 참조하십시오: 5052 제품 페이지.
3004 vs 6061
6061은 열처리 가능하므로 T6에서 약 310 MPa 인장강도에 도달합니다 — 3004가 제공하는 어떤 것보다도 훨씬 높습니다 — 그러나 딥 드로잉이 더 어렵고 가공 경화 거동이 다릅니다. 3004는 성형성에서 우수하며 스피닝 또는 인발 시트에 더 나은 선택이고; 6061은 부품이 구조용이거나 용접되고 용접 후 강도가 필요할 때 우수합니다. 다음을 참조하십시오: 6061 제품 페이지 (재고 형태 확인용).
3004 가공
성형
냉간 성형성은 양호하며, 5xxx 또는 6xxx 시트보다 스프링백이 적습니다. 가장 깊은 인발에는 O를 사용하고, 성형 부품에 강도도 필요한 경우에는 H14 또는 H34를 사용하십시오. 최소 굽힘 반경은 조질과 게이지에 따라 증가합니다: O 상태는 대략 자체 두께 이하에서 굽힘이 가능하고, H3x 상태는 더 많이 필요하며, 표준 굽힘 반경 표는 조질 및 두께별로 정리되어 있습니다.
용접
3004는 TIG 또는 MIG로 쉽게 용접됩니다. 최상의 균열 저항성과 유동성을 위해 4043 필러를 사용하거나, 더 높은 접합 강도와 더 근접한 아노다이징 색상 일치가 중요한 경우에는 5356을 사용하십시오.
3004는 비열처리 합금이고 변형 경화되므로, 용접 열이 열영향부를 O 상태 쪽으로 어닐링하며, 어떤 열처리도 이를 복원하지 못합니다. H14 또는 H34 모재 수치가 아닌 어닐링 값으로 접합부를 설계하십시오 — 심하게 가공된 모재는 HAZ에서 규정 강도의 상당 부분을 잃을 수 있습니다.
열간 균열 민감도는 낮으며, 3004는 5083 및 5086과 같은 합금에서 65 °C 사용 온도 제한을 초래하는 3% 마그네슘 임계값보다 훨씬 아래에 있습니다. 이로 인해 고온에서도 작동하는 용접 부품에 간단한 선택이 됩니다.
가공
보통 수준이며, 기계 가공 등급은 아닙니다. 연한 O 상태는 점성이 있고 긴 칩을 생성합니다; 더 경화된 조질은 더 깔끔하게 절삭됩니다. 부품이 기계 가공되고 성형되지 않는 경우, 6000계 재고가 같은 작업을 더 간편하게 수행합니다.
마무리
3004는 아노다이징되지만, 합금 내 망간–철 금속간 화합물 입자가 대형 가시 표면에서 코팅 투명도와 색조에 영향을 미칩니다. 소형 부품 및 기능성 코팅은 문제없습니다. 건축 패널 및 색상이 중요한 모든 것에는 페인팅 또는 코일 코팅 — 일반 용도에는 폴리에스터, 내후성이 중요한 경우에는 PVDF — 이 더 예측 가능한 경로입니다.
애플리케이션
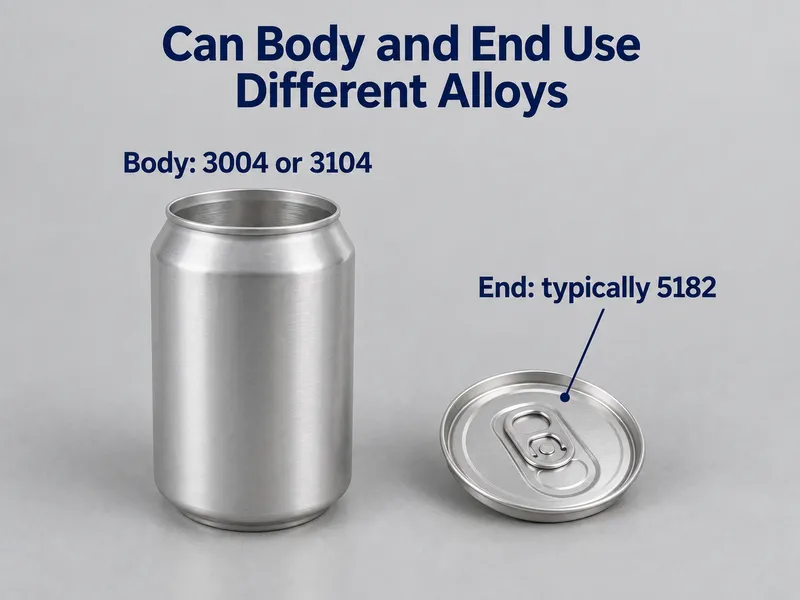
- 음료 캔 몸체, 뚜껑 및 탭
- 건축 제품: 지붕재, 사이딩, 거터, 처마판 및 도장 벽 패널
- 용기: 연료 탱크, 페인트 캔 및 일반 판재 용기
- 조명 및 스핀 가공 부품: 램프 하우징, 반사판 및 장식용 스피닝
- 열교환기 및 에어컨 핀 스톡
- 트레일러 패널 및 기타 운송용 판재
적용 가능/불가 판단 기준
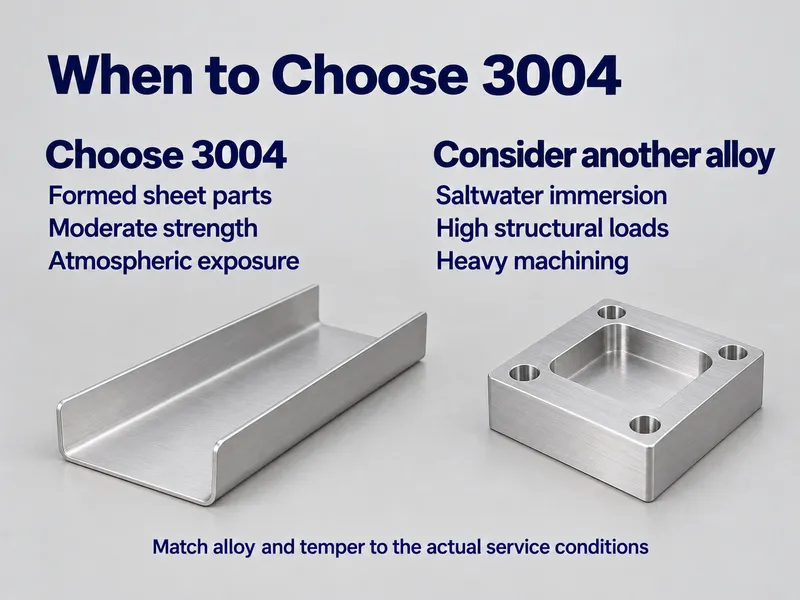
Go — 3004를 지정하는 경우:
- 부품에 적당한 강도와 우수한 냉간 성형성이 필요하며 인발, 스피닝 또는 절곡 가공되는 경우 — 캔 뚜껑, 화장품 클로저, 램프 하우징 및 반사판.
- 대기 또는 산업 부식이 최악의 노출 조건이며 염수에 침지되는 것이 없는 경우 — 지붕재, 사이딩, 거터 및 건축용 트림.
- 예측 가능한 성형 거동을 위해 비열처리 판재가 선호되는 경우 — 도장 건축 패널 및 연료 탱크.
No-Go — 다음의 경우 다른 소재를 찾는다:
- 부품이 코팅 없이 직접 염수 침지 또는 해양 침수 환경에 놓이는 경우. 공식(pitting)이 위험이며, 5052, 5083 또는 5086이 더 나은 답입니다.
- 설계가 높은 구조 강도 또는 용접 하중 경로를 지니는 경우. 6061-T6 또는 5052-H32가 더 많은 강도를 제공하며, 3004는 용접이 제거한 강도를 열처리로 회복할 수 없습니다.
- 넓은 면적에 걸친 가시적이고 색상이 중요한 아노다이징이 우선인 경우. 6063 또는 6061이 더 예측 가능하게 아노다이징됩니다.
- 중량 CNC 가공이 주요 공정인 경우. 이는 6000계열 소재에 사용하십시오.
소싱 노트: 주문 전 확인해야 할 사항
표준 조질 및 코일 게이지가 재고 범위이며, 비표준 두께, 폭 또는 조질은 작업의 제한이 아니라 저MOQ 생산으로 진행됩니다. 판재와 코일이 대부분의 주문을 충족하며, 기타 형상과 크기는 도면에 따라 생산됩니다.
문의 시 네 줄이 대부분의 역할을 합니다:
- 적용 표준 — ASTM B209 또는 EN 485-2, 그리고 해당 표준이 명명하는 조질을 함께 기재하십시오. H14와 H32는 동일한 명칭이 아니기 때문입니다.
- 조질 및 게이지 — 지정된 최소값은 두께 등급별로 표로 제시되므로, 게이지는 사양의 일부입니다.
- 양식 — 판재, 코일 또는 압연 범위를 벗어나는 것인지 명시하여 올바른 표준에 따라 견적이 산출되도록 하십시오.
- 문서 수준 — MTC가 표준이며, 프로젝트에서 독립적 검증이 필요한 경우 EN 10204 3.1 또는 3.2.
문서에 관하여, 모든 주문과 함께 발송되는 MTC에는 해당 로트의 화학 성분 및 기계적 시험 결과가 포함됩니다. EN 10204 3.1은 제조사의 자체 권한 있는 검사 대표가 서명하며, 3.2는 TÜV, BV, SGS 또는 DNV와 같은 독립적 제3자를 추가합니다.
결론
3004는 3003 계열 중 더 강하면서도 여전히 성형 가능한 재료이며, 캔 스톡, 지붕재 및 연료 탱크에 필요한 대부분을 충족합니다. 해양 등급 내식성, 용접 구조 강도 또는 열처리 성능이 필요한 작업에는 적합한 등급이 아닙니다.
당사는 3004를 판재 및 코일로 공급하며, 도면에 따라 저MOQ 생산을 통해 맞춤 두께, 폭 및 조질을 10–60일의 리드 타임으로 생산합니다. 모든 주문에는 MTC가 함께 발송됩니다.
조질 및 게이지 적합성 확인과 견적을 위해 도면 또는 요구 사양서를 보내주십시오.
자주 묻는 질문
부품이 용접되고 하중을 지지하는 곳에 3004를 사용할 수 있습니까?
주 하중 경로에는 사용할 수 없습니다. 용접은 열영향부를 O 상태로 되돌리며, 이 합금은 열처리가 불가능하므로 어떤 열처리로도 이를 회복할 수 없습니다. 용접 조인트는 어닐링 상태 값을 기준으로 설계하거나, 하중 경로를 6061-T6 또는 5052-H32로 변경하십시오.
3004의 최소 주문 수량은 얼마이며, 어떤 리드 타임을 계획해야 합니까?
표준 조질 및 코일 게이지는 재고에서 출하되며, 그 외의 것은 저MOQ 생산으로 진행되어 일반적으로 10–60일이 소요됩니다. 판재와 코일이 대부분의 주문을 충족하며, 더 두꺼운 플레이트 또는 비표준 조질은 도면에 따라 생산됩니다.
3004 주문 시 어떤 문서가 함께 발송됩니까?
해당 로트의 실제 화학 성분 및 기계적 시험 결과를 보고하는 밀 시험 성적서로, 주문 생산 완료 후 당사가 발행합니다. 프로젝트에서 독립적 검증이 필요한 경우, EN 10204 3.2는 TÜV, BV, SGS 또는 DNV와 같은 기관의 제3자 연서를 추가합니다.