3004 ist die Legierung der 3000er-Serie, zu der man greift, wenn 3003 nicht stark genug und 5052 mehr als nötig ist. Es ist die Manganbasis von 3003 mit 0,8–1,31 % Magnesiumzusatz, was die spezifizierte Festigkeit in jedem Zustand erhöht, ohne die Ziehbarkeit aufzugeben, die diese Familie nützlich macht.
Die Entscheidung hängt üblicherweise von drei Dingen ab — wie viel Festigkeit das Teil benötigt, wie tief der Ziehprozess ist und ob die Einsatzumgebung feucht oder korrosiv ist. Beachten Sie das Zweite und Dritte: Der zusätzliche Magnesiumanteil ist dafür verantwortlich, dass 3004 in Chloridumgebungen Lochfraß bildet und auf großen sichtbaren Paneelen ungleichmäßig anodisiert.
Was ist die Aluminiumlegierung 3004?
3004 ist eine Knetlegierung der 3000er-Serie. Sie ist nicht aushärtbar: Die Endfestigkeit ergibt sich aus der Zusammensetzung und der Kaltverfestigung, nicht aus einem Lösungsglüh- und Auslagerungszyklus. Mangan liefert die Grundfestigkeit und die Rekristallisationskontrolle, und Magnesium ist der Zusatz, der die Festigkeit über 3003 hinaus hebt, ohne einen großen Umformbarkeitsverlust.
| Element | Bereich (% nach Gewicht) | Rolle |
| Mangan (Mn) | 1.0–1.5 | Primäres Verfestigungselement; Rekristallisationskontrolle |
| Magnesium (Mg) | 0.8–1.3 | Sekundäres Verfestigungselement; der Zusatz, den 3003 nicht enthält |
| Silizium (Si) | ≤0,30 | Verunreinigungsgrenzwert |
| Eisen (Fe) | ≤0,70 | Verunreinigungsgrenzwert |
| Kupfer (Cu) | ≤0,25 | Niedrig gehalten für die Korrosionsbeständigkeit |
| Zink (Zn) | ≤0,25 | Spurengrenze |
| Sonstige (jeweils / gesamt) | ≤0,05 / ≤0,15 | Spurengrenzwerte |
| Aluminium (Al) | Bilanz | Unedles Metall |
Bereiche folgen EN 573-3 und der AA-Registrierung — EN AW-3004, chemische Bezeichnung AlMn1Mg1, UNS A93004. Die Dichte beträgt etwa 2,72 g/cm³ und der Schmelzbereich beginnt bei etwa 630 °C.
Die Form ist vor allem anderen entscheidend. Blech und Coil sind der Standard-Walzbereich, geregelt durch ASTM B209 und EN 485-2. Stangen und Draht werden ebenfalls hergestellt, und alles außerhalb des Standardbereichs — eine ungewöhnliche Dicke, ein Zuschnitt, ein Nicht-Standard-Zustand oder ein kundenspezifisches Profil — wird nach Zeichnung gefertigt. Nennen Sie die Form und ihre geltende Norm in der Anfrage, damit das Angebot zur Zeichnung passt.
Zustände und typische mechanische Eigenschaften
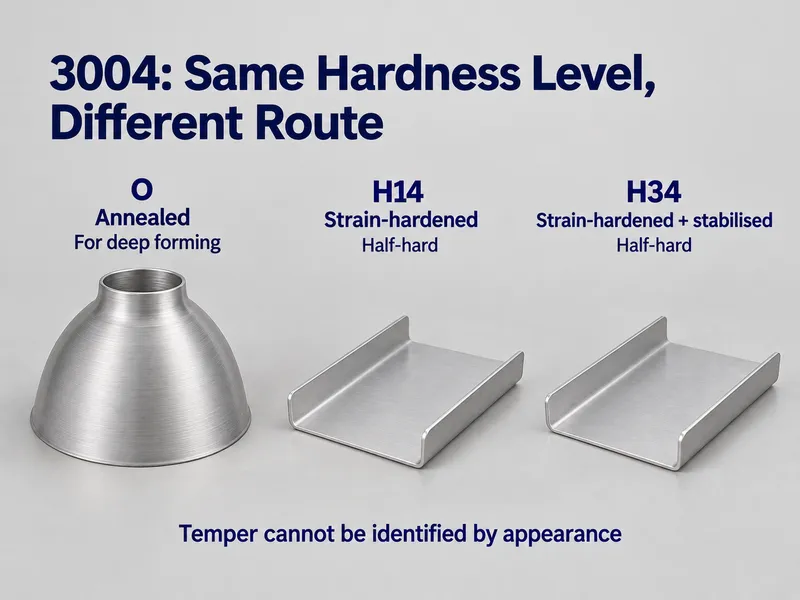
3004 wird entweder geglüht oder kaltverfestigt geliefert. Drei Zustände decken die meisten Bestellungen ab:
- O (geglüht) — am weichsten und umformbarsten, verwendet für die tiefsten Ziehungen und Drückteile.
- H14 (viertelhart) — kaltverfestigt auf ein viertelhartes Niveau; der Balancepunkt zwischen Festigkeit und Umformbarkeit für Paneele und allgemeine Teile.
- H34 (viertelhart, stabilisiert) — dasselbe viertelhartes Niveau wie H14, mit einem Niedertemperatur-Stabilisierungsschritt, der die Eigenschaften festschreibt.
H3x-Zustände existieren, weil eine magnesiumhaltige 3xxx-Legierung nach dem Walzen bei Raumtemperatur langsam weich wird. Die Stabilisierung verwandelt diese Drift in einen festen, reproduzierbaren Zustand, weshalb Dosenmaterial und andere Hochvolumenteile in der H3x-Serie und im extraharten H19 statt in H14 spezifiziert werden.
| Temperament | Zugfestigkeit, Rm (MPa) | Streckgrenze, Rp0,2 (MPa) | Dehnung (%) |
| O | 155–200 | 60 min | 14 min |
| H14 | 220–265 | 180 min | 2 min |
| H34 | 220–265 | 170 min | 4 min |
Dies sind spezifizierte Bereiche und Mindestwerte aus EN 485-2 für EN AW-3004 Blech und Band, tabelliert nach Dickenklasse, keine Marketing-Durchschnittswerte. H14 und H34 liegen auf demselben Festigkeitsniveau, da beide viertelhart sind: Die Stabilisierung entspannt die Dehngrenze leicht und gewinnt Dehnung zurück, weshalb H34 die sicherere Wahl ist, wenn die Eigenschaften über eine lange Lagerzeit oder bei warmer Beanspruchung erhalten bleiben müssen. Härtere Zustände erweitern den Bereich, mit H16 und H18 auf der EN-Seite und H36 und H38 auf der ASTM-Seite, die 240–285 MPa und mehr erreichen.
Betrachten Sie die Tabelle als Auslegungsmindestwerte. Die Mindestwerte ändern sich mit der Dicke und Prüfrichtung, und die Zahlen, die für eine bestimmte Bestellung maßgeblich sind, sind die auf ihrem Walzzeugnis.
3004 vs. 3003, 5052 und 6061
| Legierung / Zustand | Zugfestigkeit, Rm (MPa) | Streckgrenze, Rp0,2 (MPa) | Schweißeignung | Korrosion | Beste Eignung |
| 3003-H14 | 140–180 | 115 min | Ausgezeichnet | Gut | Günstigste Route für leichte Umformung |
| 3004-H14 / H34 | 220–265 | 170–180 min | Ausgezeichnet; Wärmeeinflusszone glüht | Gute Atmosphärenbeständigkeit; nicht für blankes Salzwasser | Dosendeckel, Dachdeckung, Kraftstofftanks, Drückteile |
| 5052-H32 | 215–265 | 160 min | Ausgezeichnet | Sehr gut, einschließlich Marine | Marineeinsatz und geschweißte Tanks |
| 6061-T6 | ~310 | ~276 | Gut | Gut | Strukturelle und geschweißte Teile, die Festigkeit nach dem Schweißen benötigen |
Die Werte für 3004, 3003 und 5052 sind spezifizierte Werte aus EN 485-2 und ASTM B209 für gängige Blechdicken; 6061-T6 sind typische Walzwerksdaten. Mindestwerte ändern sich mit der Dicke.
3004 vs. 3003
Gleiche Manganbasis, gleiches Korrosionsverhalten, gleicher Schweißansatz; der Unterschied ist das 0,8–1,31 % Magnesium, das 3003 nicht enthält. Dieser Zusatz erhöht die spezifizierte Festigkeit in jedem Zustand — 3004-H14 erreicht 220–265 MPa gegenüber etwa 140–180 MPa für 3003-H14. Die Umformbarkeit bleibt ähnlich, sodass 3004 überall dort 3003 ersetzt, wo das Teil mehr Festigkeit benötigt, ohne auf eine 5xxx- oder eine aushärtbare Güte umzusteigen. Für die breitere 3000er-Serie-Übersicht siehe die 3104 vs. 3003 vs. 3004 Blechvergleich.
3004 vs. 5052
5052 enthält mehr Magnesium (2,2–2,8 %) und ist etwas fester, mit deutlich besserer Leistung in Salzwasser und Meeresatmosphäre. Der Kompromiss sind Kosten und Ziehbarkeit: 3004 lässt sich leichter umformen und ziehen und ist die übliche Wahl für Dosendeckel, Verschlüsse und Bauprodukte, während 5052 für Rümpfe, Decks und geschweißte Tanks bevorzugt wird. Vergleichen Sie die Lagerformen auf der 5052-Produktseite.
3004 vs. 6061
6061 ist aushärtbar, sodass es in T6 etwa 310 MPa Zugfestigkeit erreicht — weit über allem, was 3004 liefert — aber es ist schwieriger tiefzuziehen und verfestigt sich anders. 3004 gewinnt bei der Umformbarkeit und ist die bessere Wahl für gedrückte oder gezogene Bleche; 6061 gewinnt, wenn das Teil strukturell oder geschweißt ist und Festigkeit nach dem Schweißen benötigt. Siehe die 6061-Produktseite für verfügbare Lieferformen.
Arbeiten mit 3004
Formung
Die Kaltumformbarkeit ist gut, mit weniger Rückfederung als bei einem 5xxx- oder 6xxx-Blech. Verwenden Sie O für die tiefsten Ziehungen und H14 oder H34, wo das umgeformte Teil auch Festigkeit benötigt. Die Mindestbiegeradien wachsen mit Zustand und Dicke: Der O-Zustand biegt bei etwa seiner eigenen Dicke oder weniger, H3x-Zustände benötigen mehr, und die Standard-Biegeradius-Tabellen sind nach Zustand und Dicke tabelliert.
Schweißen
3004 lässt sich gut durch WIG- oder MIG-Schweißen schweißen. Verwenden Sie 4043-Zusatz für die beste Rissbeständigkeit und Fließfähigkeit, oder 5356, wo höhere Verbindungsfestigkeit und eine genauere anodisierte Farbübereinstimmung wichtig sind.
Da 3004 nicht aushärtbar und kaltverfestigt ist, glüht die Schweißwärme die Wärmeeinflusszone zurück in Richtung des O-Zustands, und keine Wärmebehandlung stellt ihn wieder her. Auslegen der Verbindung auf geglühte Werte statt auf die H14- oder H34-Grundwerte — ein stark verfestigter Grundwerkstoff kann einen großen Teil seiner spezifizierten Festigkeit in der WEZ einbüßen.
Die Heißrissempfindlichkeit ist gering, und 3004 liegt deutlich unter der 3-%-Magnesium-Schwelle, die die 65-°C-Einsatztemperaturgrenze bei Legierungen wie 5083 und 5086 mit sich bringt. Das macht es zu einer unkomplizierten Wahl für geschweißte Teile, die auch warm laufen.
Bearbeitung
Mäßig, keine Zerspanungsgüte. Der weiche O-Zustand ist schmierig und erzeugt lange Späne; die härteren Zustände schneiden sauberer. Wo ein Teil zerspant und nie umgeformt wird, erfüllt 6000er-Halbzeug dieselben Aufgaben mit weniger Aufwand.
Fertigstellung
3004 lässt sich anodisieren, aber die Mangan-Eisen-Intermetallpartikel in der Legierung beeinflussen die Klarheit und den Farbton der Beschichtung auf großen sichtbaren Oberflächen. Kleine Teile und funktionelle Beschichtungen sind in Ordnung. Für Architekturpaneele und alles Farbkritische ist Lackieren oder Coil-Coating — Polyester für den allgemeinen Gebrauch, PVDF wo Witterungsbeständigkeit wichtig ist — der vorhersehbarere Weg.
Anwendungen
- Getränkedosenkörper, Deckel und Laschen
- Bauprodukte: Dachdeckung, Fassadenverkleidung, Regenrinnen, Ortbleche und lackierte Wandpaneele
- Behälter: Kraftstofftanks, Farbdosen und allgemeine Blechbehälter
- Beleuchtung und gedrückte Teile: Lampengehäuse, Reflektoren und dekorative Drückteile
- Wärmetauscher- und Klimaanlagen-Lamellenband
- Anhängerpaneele und sonstiges Transportblech
Go/No-Go-Grenzen
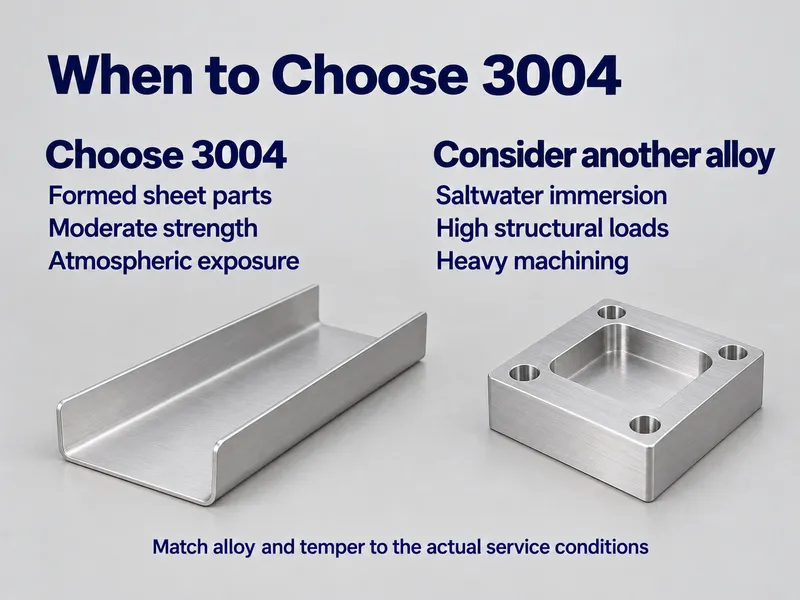
Gehen Sie — geben Sie 3004 an, wenn:
- Das Teil mittlere Festigkeit mit guter Kaltumformbarkeit benötigt und gezogen, gedrückt oder gebogen wird — Dosenenden, kosmetische Verschlüsse, Lampengehäuse und Reflektoren.
- Atmosphärische oder industrielle Korrosion die stärkste Beanspruchung ist und nichts in Salzwasser eingetaucht wird — Dachdeckung, Fassadenverkleidung, Regenrinnen und Architekturprofile.
- Ein nicht wärmebehandelbares Blech für vorhersagbares Umformverhalten bevorzugt wird — lackierte Gebäudepaneele und Kraftstofftanks.
No-Go — suchen Sie woanders wenn:
- Das Teil direktem Salzwassereintauchen oder mariner Untertauchung ohne Beschichtung ausgesetzt ist. Lochfraß ist das Risiko; 5052, 5083 oder 5086 sind die besseren Antworten.
- Das Design hohe strukturelle Festigkeit oder geschweißte Lastpfade aufweist. 6061-T6 oder 5052-H32 bieten mehr, und 3004 kann nicht wärmebehandelt werden, um wiederherzustellen, was das Schweißen wegnimmt.
- Sichtbares, farbkritisches Anodisieren über große Flächen die Priorität ist. 6063 oder 6061 anodisieren vorhersagbarer.
- Schwere CNC-Bearbeitung der Hauptvorgang ist. Reservieren Sie das für 6000er-Halbzeug.
Beschaffungshinweise: Was Sie vor Ihrer Bestellung bestätigen sollten
Standardzustände und Coil-Stärken sind der Lagerbereich; eine ungewöhnliche Dicke, Breite oder ein ungewöhnlicher Zustand läuft als Produktion mit niedriger Mindestbestellmenge statt als Einschränkung für den Auftrag. Blech und Coil decken die meisten Bestellungen ab, und andere Formen und Größen werden nach Ihrer Zeichnung gefertigt.
Vier Zeilen in der Anfrage erledigen den Großteil der Arbeit:
- Maßgebende Norm — ASTM B209 oder EN 485-2, plus der Zustand, wie ihn diese Norm benennt, da H14 und H32 nicht die gleiche Bezeichnung sind.
- Zustand und Stärke — spezifizierte Mindestwerte sind nach Dickenklasse tabelliert, daher ist die Stärke Teil der Spezifikation.
- Formular — Blech, Coil oder etwas außerhalb des gewalzten Bereichs, daher wird gegen die richtige Norm kalkuliert.
- Dokumentationsstufe — MTC als Standard; EN 10204 3.1 oder 3.2, wo das Projekt unabhängige Verifizierung erfordert.
Zu den Dokumenten: Das MTC, das mit jeder Bestellung geliefert wird, enthält die chemischen und mechanischen Ergebnisse für diese Charge. EN 10204 3.1 ist vom autorisierten Inspektionsvertreter des Herstellers unterzeichnet, während 3.2 eine unabhängige dritte Partei wie TÜV, BV, SGS oder DNV hinzufügt.
Schlussfolgerung
3004 ist das stärkere, noch umformbare Mitglied der 3003-Familie, und es deckt das meiste ab, was Dosen, Dachdeckung und Kraftstofftanks benötigen. Es ist nicht mehr die richtige Güte, sobald der Auftrag marine Korrosionsbeständigkeit, geschweißte strukturelle Festigkeit oder wärmebehandelbare Leistung erfordert.
Wir liefern 3004 als Blech und Coil und fertigen kundenspezifische Dicken, Breiten und Zustände nach Ihrer Zeichnung durch Produktion mit niedriger Mindestbestellmenge mit Lieferzeiten von 10–60 Tagen. Jede Bestellung wird mit einem MTC geliefert.
Senden Sie die Zeichnung oder das Anforderungsblatt für eine Zustands- und Stärkenprüfung und ein Angebot.
Häufig gestellte Fragen
Kann ich 3004 verwenden, wo das Teil geschweißt wird und Last trägt?
Nicht für den primären Lastpfad. Schweißen glüht die wärmebeeinflusste Zone in Richtung O zurück, und keine Wärmebehandlung stellt sie wieder her, da die Legierung nicht wärmebehandelbar ist. Dimensionieren Sie Schweißverbindungen nach geglühten Werten, oder verlagern Sie den Lastpfad auf 6061-T6 oder 5052-H32.
Wie hoch ist Ihre Mindestbestellmenge für 3004, und welche Lieferzeit sollte ich einplanen?
Standardzustände und Coil-Stärken werden ab Lager geliefert; alles andere läuft als Produktion mit niedriger Mindestbestellmenge, typischerweise 10–60 Tage. Blech und Coil decken die meisten Bestellungen ab, und schwereres Blech oder ein nicht standardmäßiger Zustand wird nach Ihrer Zeichnung gefertigt.
Welche Dokumentation wird mit einer 3004-Bestellung geliefert?
Ein Walzwerkszeugnis, das die tatsächlichen chemischen und mechanischen Ergebnisse für Ihre Charge angibt, von uns ausgestellt, sobald die Bestellung produziert ist. Wo ein Projekt unabhängige Verifizierung erfordert, fügt EN 10204 3.2 eine Gegenzeichnung durch Dritte von einer Stelle wie TÜV, BV, SGS oder DNV hinzu.