Le 3004 est l'alliage de la série 3000 vers lequel on se tourne lorsque le 3003 n'est pas assez résistant et que le 5052 dépasse les besoins de l'application. Il reprend la base manganèse du 3003 avec ajout de 0,8–1,31 % de magnésium, ce qui élève la résistance spécifiée à chaque état métallurgique sans sacrifier l'aptitude à l'emboutissage qui fait l'utilité de cette famille.
La décision se résume généralement à trois facteurs — la résistance requise par la pièce, la profondeur de l'emboutissage et le caractère humide ou corrosif de l'environnement de service. Attention aux deuxième et troisième points : c'est le magnésium supplémentaire qui rend le 3004 sensible à la piqûration en milieu chloruré et à un anodisation irrégulière sur un grand panneau visible.
Qu'est-ce que l'alliage d'aluminium 3004 ?
Le 3004 est un alliage corroyé de la série 3000. Il n'est pas trempable : la résistance finale provient de la composition et de l'écrouissage, non d'un cycle de mise en solution et de vieillissement. Le manganèse assure la résistance de base et le contrôle de la recristallisation, et le magnésium est l'élément d'addition qui élève la résistance au-dessus du 3003 sans pénalité majeure de formabilité.
| Élément | Plage (% en poids) | Rôle |
| Manganèse (Mn) | 1.0–1.5 | Élément de renforcement principal ; contrôle de la recristallisation |
| Magnésium (Mg) | 0.8–1.3 | Durcisseur secondaire ; l'addition que le 3003 ne contient pas |
| Silicium (Si) | ≤0,30 | Limite d'impuretés |
| Fer (Fe) | ≤0,70 | Limite d'impuretés |
| Cuivre (Cu) | ≤0,25 | Maintenu à un faible niveau pour la résistance à la corrosion |
| Zinc (Zn) | ≤0,25 | Limite de trace |
| Autres (chaque / total) | ≤0,05 / ≤0,15 | Limites à l'état de traces |
| Aluminium (Al) | Équilibre | Métal commun |
Les plages suivent l'EN 573-3 et l'enregistrement AA — EN AW-3004, désignation chimique AlMn1Mg1, UNS A93004. La masse volumique est d'environ 2,72 g/cm³ et la plage de fusion commence près de 630 °C.
La forme prime avant tout. Tôle et bobine constituent la gamme laminée standard, régie par l'ASTM B209 et l'EN 485-2. Barres et fils sont également produits, et tout ce qui sort de la gamme standard — une épaisseur inhabituelle, un flan découpé sur mesure, un état métallurgique non standard ou un profil sur mesure — est fabriqué sur plan. Indiquer la forme et sa norme applicable dans la demande de devis afin que l'offre corresponde au plan.
États métallurgiques et propriétés mécaniques typiques
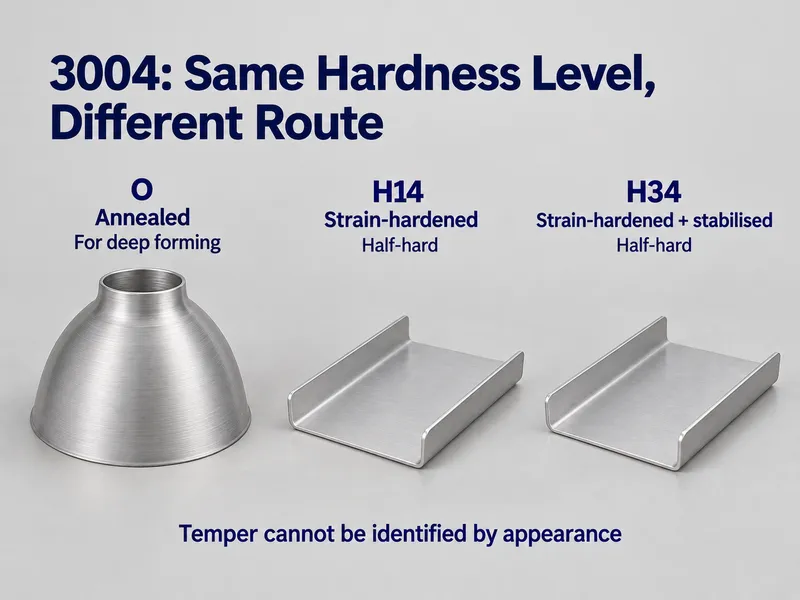
Le 3004 est livré soit recuit, soit écroui. Trois conditions couvrent la plupart des commandes :
- O (recuit) — le plus doux et le plus formable, utilisé pour les emboutissages les plus profonds et les pièces repoussées.
- H14 (quart-dur) — écroui à un niveau quart-dur ; le point d'équilibre entre résistance et formabilité pour les panneaux et les pièces courantes.
- H34 (quart-dur, stabilisé) — le même niveau quart-dur que le H14, avec une étape de stabilisation à basse température qui fige les propriétés en place.
Les états H3x existent parce qu'un alliage 3xxx contenant du magnésium s'adoucit lentement à température ambiante après laminage. La stabilisation transforme cette dérive en un état fixe et reproductible, ce qui explique pourquoi les stocks pour boissons et autres pièces à grand volume sont spécifiés dans la série H3x et en H19 extra-dur plutôt qu'en H14.
| Tempérer | Traction, Rm (MPa) | Limite d'élasticité, Rp0,2 (MPa) | Élongation (%) |
| O | 155–200 | 60 min | 14 min |
| H14 | 220–265 | 180 min | 2 min |
| H34 | 220–265 | 170 min | 4 min |
Il s'agit de plages et de minima spécifiés de l'EN 485-2 pour tôles et bandes EN AW-3004, tabulés par classe d'épaisseur, et non de moyennes commerciales. H14 et H34 se situent au même niveau de résistance car tous deux sont quart-dur : la stabilisation abaisse légèrement la limite d'élasticité et regagne en allongement, ce qui fait du H34 le choix le plus sûr lorsque les propriétés doivent se maintenir sur une longue durée de stockage ou en service à température élevée. Les conditions plus dures étendent la plage, avec H16 et H18 côté EN et H36 et H38 côté ASTM atteignant 240–285 MPa et au-delà.
Considérer le tableau comme des planchers de conception. Les valeurs minimales varient avec l'épaisseur et le sens d'essai, et les chiffres qui comptent pour une commande donnée sont ceux figurant sur son certificat de laminage.
3004 vs 3003, 5052 et 6061
| Alliage / état métallurgique | Traction, Rm (MPa) | Limite d'élasticité, Rp0,2 (MPa) | Soudabilité | Corrosion | Meilleure adéquation |
| 3003-H14 | 140–180 | 115 min | Excellent | Bon | La voie la moins coûteuse pour le formage léger |
| 3004-H14 / H34 | 220–265 | 170–180 min | Excellent ; la ZAT se recuit | Bon en atmosphère ; pas pour l'eau de mer nue | Fonds de boîtes, toiture, réservoirs de carburant, pièces repoussées |
| 5052-H32 | 215–265 | 160 min | Excellent | Très bon, y compris en milieu marin | Service marin et réservoirs soudés |
| 6061-T6 | ~310 | ~276 | Bon | Bon | Pièces structurelles et soudées nécessitant une résistance après soudage |
Les valeurs du 3004, du 3003 et du 5052 sont des valeurs spécifiées de l'EN 485-2 et de l'ASTM B209 pour les épaisseurs de tôle courantes ; le 6061-T6 correspond à des données typiques de laminage. Les minima varient avec l'épaisseur.
3004 vs 3003
Même base manganèse, même comportement à la corrosion, même approche de soudage ; la différence réside dans les 0,8–1,31 % de magnésium que le 3003 ne contient pas. Cette addition élève la résistance spécifiée à chaque état — le 3004-H14 atteint 220–265 MPa contre environ 140–180 MPa pour le 3003-H14. La formabilité reste proche, de sorte que le 3004 se substitue au 3003 partout où la pièce nécessite plus de résistance sans passer à un 5xxx ou à une nuance trempable. Pour une vue d'ensemble de la série 3000, voir le comparaison des tôles 3104 vs 3003 vs 3004.
3004 vs 5052
Le 5052 contient plus de magnésium (2,2–2,81 %) et est légèrement plus résistant, avec des performances nettement meilleures en eau de mer et en atmosphère marine. Le compromis porte sur le coût et l'aptitude à l'emboutissage : le 3004 se forme et s'emboutit plus facilement et constitue le choix habituel pour les fonds de boîtes, les fermetures et les produits de construction, tandis que le 5052 est préféré pour les coques, les ponts et les réservoirs soudés. Comparer les formes en stock sur la page produit 5052.
3004 vs 6061
Le 6061 est trempable, de sorte qu'en T6 il atteint environ 310 MPa de résistance à la traction — bien au-dessus de tout ce que le 3004 délivre — mais il est plus difficile à emboutir profondément et s'écrouit différemment. Le 3004 l'emporte en formabilité et constitue le meilleur choix pour la tôle repoussée ou emboutie ; le 6061 l'emporte lorsque la pièce est structurelle ou soudée et nécessite une résistance après soudage. Voir la page produit 6061 pour les formes disponibles.
Mise en œuvre du 3004
Formation
La formabilité à froid est bonne, avec moins de retour élastique qu'une tôle 5xxx ou 6xxx. Utiliser l'état O pour les emboutissages les plus profonds et H14 ou H34 lorsque la pièce formée doit aussi résister. Les rayons de pliage minimaux augmentent avec l'état et l'épaisseur : l'état O se plie à environ son épaisseur ou moins, les états H3x nécessitent davantage, et les tables standard de rayons de pliage sont tabulées par état et épaisseur.
Soudage
Le 3004 se soude facilement au TIG ou au MIG. Utiliser le fil 4043 pour la meilleure résistance à la fissuration et la meilleure fluidité, ou le 5356 lorsque une résistance de joint plus élevée et une correspondance de couleur anodisée plus proche importent.
Comme le 3004 n'est pas trempable et est écroui, la chaleur de soudage recuit la zone affectée thermiquement vers l'état O et aucun traitement thermique ne la restaure. Concevoir le joint sur les valeurs à l'état recuit plutôt que sur les valeurs de base H14 ou H34 — un métal de base fortement écroui peut perdre une grande part de sa résistance spécifiée dans la ZAT.
La sensibilité à la fissuration à chaud est faible, et le 3004 se situe bien en dessous du seuil de 3 % de magnésium qui introduit la limite de température de service de 65 °C sur des alliages tels que le 5083 et le 5086. Cela en fait un choix simple pour les pièces soudées fonctionnant également à température élevée.
Usinage
Moyen, pas une nuance d'usinage. L'état O mou est collant et produit de longs copeaux ; les états plus durs se coupent plus proprement. Lorsqu'une pièce est usinée et jamais formée, le stock de la série 6000 remplit les mêmes fonctions avec moins de complications.
Finition
Le 3004 s'anodise, mais les particules intermétalliques manganèse–fer de l'alliage affectent la clarté et la teinte du revêtement sur les grandes surfaces visibles. Les petites pièces et les revêtements fonctionnels conviennent. Pour les panneaux architecturaux et tout ce qui est critique en couleur, la peinture ou le coil coating — polyester pour usage général, PVDF lorsque la résistance aux intempéries importe — est la voie la plus prévisible.
Applications
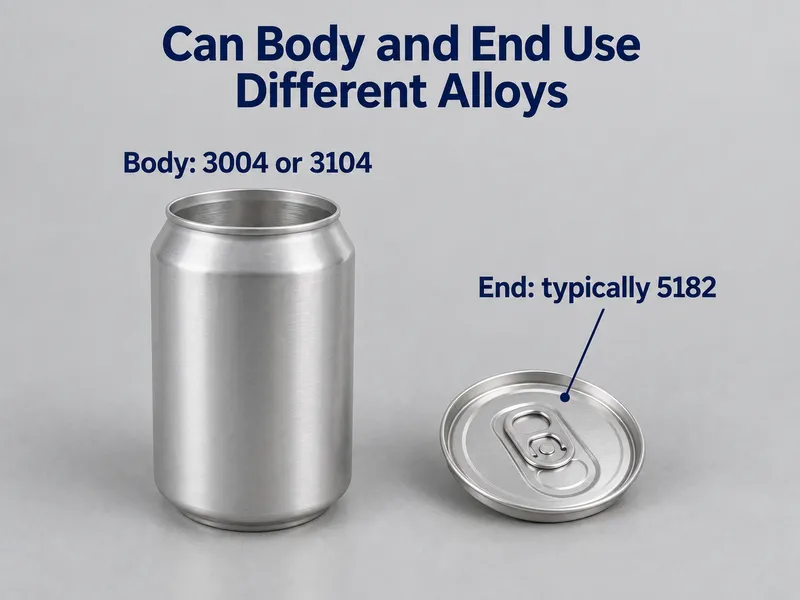
- Corps, fonds et languettes de boîtes de boissons
- Produits de construction : toiture, bardage, gouttières, bandeaux et panneaux muraux peints
- Conteneurs : réservoirs de carburant, bidons de peinture et conteneurs en tôle courants
- Éclairage et pièces repoussées : boîtiers de lampes, réflecteurs et pièces repoussées décoratives
- Tôle pour échangeurs thermiques et ailettes de climatisation
- Panneaux de remorque et autres tôles pour le transport
Limites Go/No-Go
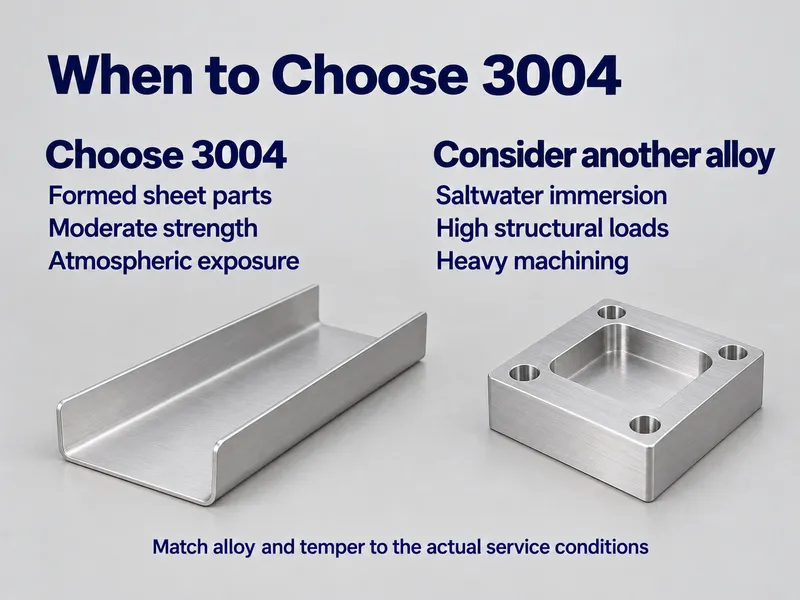
Aller — spécifier 3004 lorsque :
- La pièce nécessite une résistance modérée avec une bonne formabilité à froid et est emboutie, repoussée ou pliée — fonds de boîtes, fermetures cosmétiques, boîtiers de lampes et réflecteurs.
- La corrosion atmosphérique ou industrielle constitue l'exposition la plus sévère et rien n'est immergé dans l'eau de mer — toitures, bardages, gouttières et profilés architecturaux.
- Une tôle non trempable est préférée pour un comportement de formage prévisible — panneaux de bâtiment peints et réservoirs de carburant.
No-Go — cherchez ailleurs lorsque :
- La pièce est soumise à une immersion directe dans l'eau de mer ou à une submersion marine sans revêtement. Le risque est la piqûration ; 5052, 5083 ou 5086 sont les meilleures réponses.
- La conception implique une résistance structurelle élevée ou des chemins de charge soudés. 6061-T6 ou 5052-H32 offrent davantage, et le 3004 ne peut pas être traité thermiquement pour récupérer ce que le soudage lui retire.
- L'anodisation visible et critique pour la couleur sur de grandes surfaces est la priorité. 6063 ou 6061 s'anodisent de manière plus prévisible.
- L'usinage CNC lourd est l'opération principale. Réservez cela aux stocks de la série 6000.
Notes d'approvisionnement : ce qu'il faut confirmer avant de commander
Les tempers standard et les épaisseurs de bobine constituent la gamme en stock ; une épaisseur, une largeur ou un temper inhabituel est produit en fabrication à faible MOQ plutôt que comme une limite du projet. Tôle et bobine couvrent la plupart des commandes, et d'autres formes et dimensions sont produites selon vos plans.
Quatre lignes sur la demande font l'essentiel du travail :
- Norme applicable — ASTM B209 ou EN 485-2, plus le temper tel que cette norme le désigne, puisque H14 et H32 ne sont pas la même désignation.
- Temper et épaisseur — les minima spécifiés sont tabulés par classe d'épaisseur, l'épaisseur fait donc partie de la spécification.
- Formulaire — tôle, bobine ou quelque chose hors de la plage laminée, afin qu'il soit coté selon la norme appropriée.
- Niveau de documentation — MTC en standard ; EN 10204 3.1 ou 3.2 lorsque le projet nécessite une vérification indépendante.
Sur les documents, le MTC qui accompagne chaque commande porte la chimie et les résultats mécaniques de ce lot. L'EN 10204 3.1 est signé par le représentant autorisé en inspection du fabricant lui-même, tandis que le 3.2 ajoute un tiers indépendant tel que TÜV, BV, SGS ou DNV.
Conclusion
Le 3004 est le membre le plus résistant et toujours formable de la famille 3003, et il couvre la plupart des besoins en boîtes de conserve, toitures et réservoirs de carburant. Il cesse d'être la bonne nuance dès que le projet nécessite une résistance à la corrosion de qualité marine, une résistance structurelle soudée ou des performances trempables.
Nous fournissons le 3004 en tôle et en bobine, et produisons des épaisseurs, largeurs et tempers personnalisés selon vos plans via une fabrication à faible MOQ avec des délais de 10 à 60 jours. Chaque commande est livrée avec un MTC.
Envoyez le plan ou la fiche d'exigences pour une vérification de compatibilité temper/épaisseur et un devis.
Questions fréquemment posées
Puis-je utiliser le 3004 là où la pièce est soudée et porte une charge ?
Pas pour le chemin de charge principal. Le soudage recuit la zone affectée thermiquement vers l'état O, et aucun traitement thermique ne la restaure car l'alliage n'est pas trempable. Dimensionnez les joints soudés sur les valeurs à l'état recuit, ou déplacez le chemin de charge vers 6061-T6 ou 5052-H32.
Quel est votre minimum de commande pour le 3004, et quel délai dois-je prévoir ?
Les tempers standard et les épaisseurs de bobine sont expédiés depuis le stock ; tout le reste est produit en fabrication à faible MOQ, généralement 10 à 60 jours. Tôle et bobine couvrent la plupart des commandes, et une plaque plus épaisse ou un temper non standard est produit selon vos plans.
Quels documents accompagnent une commande de 3004 ?
Un certificat de contrôle de fabrication (MTC) rapportant la chimie et les résultats mécaniques réels de votre lot, émis par nos soins une fois la commande produite. Lorsqu'un projet nécessite une vérification indépendante, l'EN 10204 3.2 ajoute une contresignature tierce d'un organisme tel que TÜV, BV, SGS ou DNV.