O 3004 é a liga da série 3000 a que se recorre quando o 3003 não é suficientemente resistente e o 5052 é mais do que o trabalho exige. É a base de manganês do 3003 com 0,8–1,3% de magnésio adicionado, o que eleva a resistência especificada em todos os revenidos sem abdicar da ductilidade que torna esta família útil.
A decisão resume-se habitualmente a três fatores — quanta resistência a peça necessita, quão profundo é o estiramento e se o ambiente de serviço é húmido ou corrosivo. Atenção ao segundo e ao terceiro: o magnésio adicional é o que faz o 3004 picar em serviço com cloretos e anodizar de forma irregular numa grande superfície visível.
O que é a liga de alumínio 3004?
O 3004 é uma liga forjada da série 3000. Não é tratável termicamente: a resistência final provém da composição e do trabalho a frio, não de um ciclo de solubilização e envelhecimento. O manganês proporciona a resistência base e o controlo da recristalização, e o magnésio é a adição que eleva a resistência acima do 3003 sem uma grande penalização na conformabilidade.
| Elemento | Intervalo (% em peso) | Função |
| Manganês (Mn) | 1.0–1.5 | Elemento endurecedor primário; controlo da recristalização |
| Magnésio (Mg) | 0.8–1.3 | Endurecedor secundário; a adição que o 3003 não contém |
| Silício (Si) | ≤0,30 | Limite de impurezas |
| Ferro (Fe) | ≤0,70 | Limite de impurezas |
| Cobre (Cu) | ≤0,25 | Mantido baixo para resistência à corrosão |
| Zinco (Zn) | ≤0,25 | Limite de vestígios |
| Outros (cada / total) | ≤0,05 / ≤0,15 | Limites de traços |
| Alumínio (Al) | Equilíbrio | Metal base |
Os intervalos seguem a EN 573-3 e o registo da AA — EN AW-3004, designação química AlMn1Mg1, UNS A93004. A densidade é de cerca de 2,72 g/cm³ e o intervalo de fusão começa perto dos 630 °C.
A forma é o primeiro fator a considerar. Chapa e bobina são a gama laminada padrão, regida pela ASTM B209 e pela EN 485-2. Também se produzem barras e fios, e qualquer artigo fora da gama padrão — uma espessura invulgar, um blank cortado à medida, um revenido não padrão ou um perfil personalizado — é produzido segundo desenho. Indique a forma e a norma aplicável no pedido de cotação para que a proposta corresponda ao desenho.
Revenidos e Propriedades Mecânicas Típicas
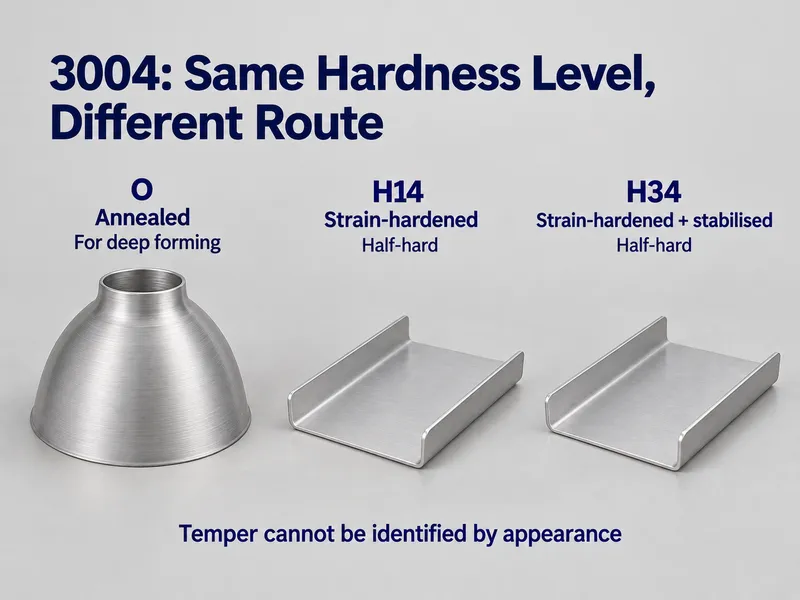
O 3004 é fornecido recozido ou endurecido por deformação. Três condições cobrem a maioria das encomendas:
- O (recozido) — o mais macio e mais conformável, utilizado para os estiramentos mais profundos e peças repuxadas.
- H14 (quarto-duro) — endurecido por deformação até ao nível quarto-duro; o ponto de equilíbrio entre resistência e conformabilidade para painéis e peças gerais.
- H34 (quarto-duro, estabilizado) — o mesmo nível quarto-duro que o H14, com um passo de estabilização a baixa temperatura que fixa as propriedades.
Os revenidos H3x existem porque uma liga 3xxx com magnésio amolece lentamente à temperatura ambiente após a laminagem. A estabilização transforma essa deriva numa condição fixa e reprodutível, razão pela qual o material para latas e outras peças de grande volume é especificado na série H3x e no extra-duro H19 em vez do H14.
| Temperamento | Tração, Rm (MPa) | Limite de elasticidade, Rp0,2 (MPa) | Alongamento (%) |
| O | 155–200 | 60 min | 14 mín. |
| H14 | 220–265 | 180 mín. | 2 min |
| H34 | 220–265 | 170 mín. | 4 min |
Estes são intervalos especificados e mínimos da EN 485-2 para chapa e tira EN AW-3004, tabelados por classe de espessura, não médias comerciais. O H14 e o H34 situam-se no mesmo nível de resistência porque ambos são quarto-duros: a estabilização relaxa ligeiramente o limite de prova e recupera alongamento, razão pela qual o H34 é a escolha mais segura quando as propriedades têm de se manter ao longo de um longo prazo de armazenamento ou em serviço a temperaturas elevadas. Condições mais duras ampliam o intervalo, com o H16 e o H18 do lado da EN e o H36 e o H38 do lado da ASTM a atingir 240–285 MPa e acima.
Considere a tabela como valores mínimos de projeto. Os valores mínimos variam com a espessura e a direção de ensaio, e os números que importam para uma dada encomenda são os que constam do respetivo certificado de fábrica.
3004 vs 3003, 5052 e 6061
| Liga / temperamento | Tração, Rm (MPa) | Limite de elasticidade, Rp0,2 (MPa) | Soldabilidade | Corrosão | Melhor aplicação |
| 3003-H14 | 140–180 | 115 mín. | Excelente | Bom | Rota mais económica para conformação ligeira |
| 3004-H14 / H34 | 220–265 | 170–180 min | Excelente; a ZAC recozе | Boa resistência atmosférica; não para água salgada sem proteção | Fundos de latas, coberturas, depósitos de combustível, peças repuxadas |
| 5052-H32 | 215–265 | 160 mín. | Excelente | Muito boa, incluindo em ambiente marinho | Serviço marinho e depósitos soldados |
| 6061-T6 | ~310 | ~276 | Bom | Bom | Peças estruturais e soldadas que necessitam de resistência pós-soldadura |
Os valores de 3004, 3003 e 5052 são valores especificados da EN 485-2 e da ASTM B209 para espessuras de chapa comuns; o 6061-T6 corresponde a dados típicos de fábrica. Os mínimos variam com a espessura.
3004 vs 3003
Mesma base de manganês, mesmo comportamento à corrosão, mesma abordagem de soldadura; a diferença é o magnésio de 0,8–1,3% que o 3003 não contém. Essa adição eleva a resistência especificada em todos os revenidos — o 3004-H14 apresenta 220–265 MPa contra aproximadamente 140–180 MPa do 3003-H14. A conformabilidade mantém-se próxima, pelo que o 3004 substitui o 3003 sempre que a peça necessita de mais resistência sem passar para um 5xxx ou para uma liga tratável termicamente. Para uma visão mais ampla da série 3000, consulte a comparação de chapas 3104 vs 3003 vs 3004.
3004 vs 5052
O 5052 contém mais magnésio (2,2–2,8%) e é ligeiramente mais resistente, com desempenho marcadamente melhor em água salgada e atmosferas marinhas. O compromisso é o custo e a ductilidade: o 3004 conforma-se e estira-se mais facilmente e é a escolha habitual para fundos de latas, cápsulas e produtos de construção, enquanto o 5052 é preferido para cascos, conveses e depósitos soldados. Compare as formas de stock na página de produto do 5052.
3004 vs 6061
O 6061 é tratável termicamente, pelo que em T6 atinge cerca de 310 MPa de tração — bem acima de qualquer valor que o 3004 proporcione — mas é mais difícil de estirar em profundidade e endurece por deformação de forma diferente. O 3004 ganha em conformabilidade e é a melhor escolha para chapa repuxada ou estirada; o 6061 ganha quando a peça é estrutural ou soldada e necessita de resistência pós-soldadura. Consulte a página de produto do 6061 para formas de estoque.
Trabalhar com o 3004
Conformação
A conformabilidade a frio é boa, com menos retorno elástico do que uma chapa 5xxx ou 6xxx. Utilize O para os estiramentos mais profundos e H14 ou H34 quando a peça conformada também necessita de resistência. Os raios de curvatura mínimos aumentam com o revenido e a espessura: a condição O curva a aproximadamente a sua própria espessura ou menos, as condições H3x necessitam de mais, e as tabelas padrão de raios de curvatura são tabeladas por revenido e espessura.
Soldagem
O 3004 solda-se facilmente por TIG ou MIG. Utilize vareta 4043 para a melhor resistência à fissuração e fluidez, ou 5356 quando a maior resistência da junta e uma correspondência de cor anodizada mais próxima forem importantes.
Uma vez que o 3004 não é tratável termicamente e é endurecido por deformação, o calor da soldadura recozе a zona afetada pelo calor de volta para a condição O, e nenhum tratamento térmico a restaura. Dimensione a junta com base nos valores recozidos e não nos valores do metal base H14 ou H34 — um metal base fortemente trabalhado pode perder uma grande parte da sua resistência especificada na ZAC.
A sensibilidade à fissuração a quente é baixa, e o 3004 situa-se bem abaixo do limiar de 3% de magnésio que introduz o limite de temperatura de serviço de 65 °C em ligas como o 5083 e o 5086. Isso torna-o uma escolha simples para peças soldadas que também operam a temperaturas elevadas.
Usinagem
Razoável, não é uma liga para maquinagem. A condição O macia é pegajosa e produz aparas longas; os revenidos mais duros cortam de forma mais limpa. Quando uma peça é maquinada e nunca conformada, o stock da série 6000 desempenha as mesmas funções com menos complicações.
Acabamento
3004 anodiza-se, mas as partículas intermetálicas de manganês-ferro na liga afetam a clareza e o tom do revestimento em grandes superfícies visíveis. Peças pequenas e revestimentos funcionais estão bem. Para painéis arquitetónicos e qualquer coisa crítica em termos de cor, a pintura ou o revestimento em bobina — poliéster para uso geral, PVDF onde a resistência às intempéries é importante — é a via mais previsível.
Aplicativos
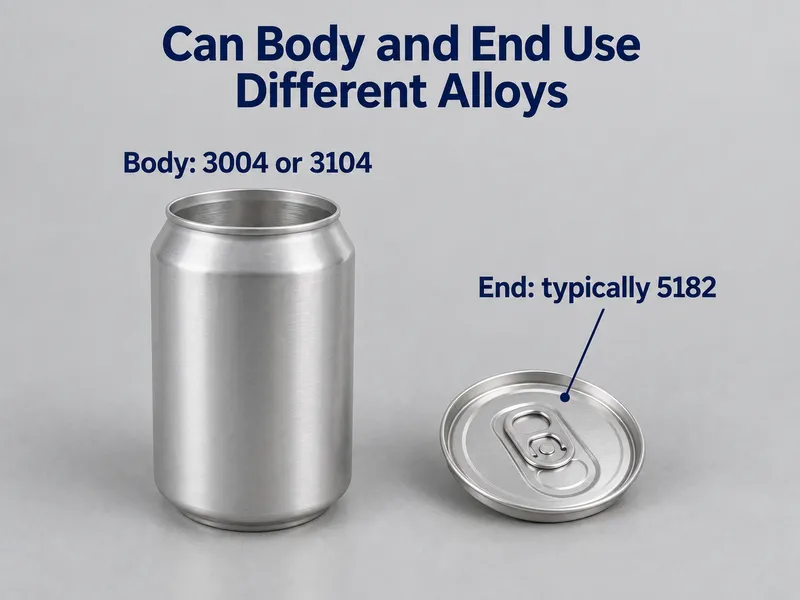
- Corpos, tampas e anéis de latas de bebidas
- Produtos de construção: coberturas, revestimentos exteriores, algerozes, faixas e painéis de parede pintados
- Contentores: depósitos de combustível, latas de tinta e contentores gerais em chapa
- Iluminação e peças torneadas: carcaças de lâmpadas, refletores e peças decorativas torneadas
- Chapa para permutadores de calor e aletas de ar condicionado
- Painéis para reboques e outra chapa para transporte
Limites de Aprovação/Reprovação
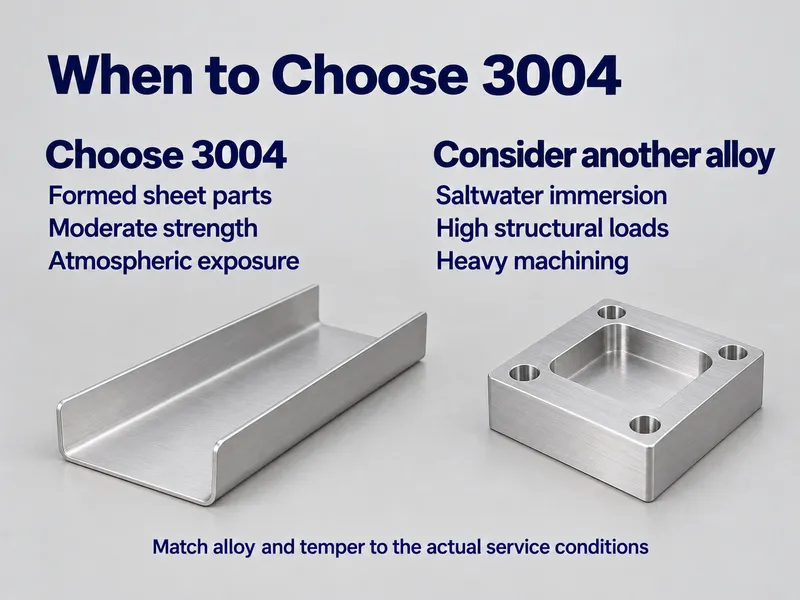
Vá — especifique 3004 quando:
- A peça necessita de resistência moderada com boa conformabilidade a frio e é estampada, torneada ou dobrada — tampas de latas, fechos cosméticos, carcaças de lâmpadas e refletores.
- A corrosão atmosférica ou industrial é a exposição mais severa e nada está imerso em água salgada — coberturas, revestimentos exteriores, algerozes e guarnições arquitetónicas.
- Prefere-se chapa não tratável termicamente para um comportamento de conformação previsível — painéis de construção pintados e depósitos de combustível.
No-Go — procure alternativas quando:
- A peça está sujeita a imersão direta em água salgada ou submersão marinha sem revestimento. O risco é a picagem; 5052, 5083 ou 5086 são as melhores respostas.
- O projeto envolve elevada resistência estrutural ou caminhos de carga soldados. 6061-T6 ou 5052-H32 proporcionam mais, e o 3004 não pode ser tratado termicamente para recuperar o que a soldadura retira.
- A anodização visível e crítica em termos de cor em grandes áreas é a prioridade. 6063 ou 6061 anodizam de forma mais previsível.
- A maquinagem CNC pesada é a operação principal. Reserve isso para stock da série 6000.
Notas de aprovisionamento: O que confirmar antes de encomendar
Os temperamentos padrão e as espessuras de bobina são a gama em stock; uma espessura, largura ou temperamento invulgar é produzido como produção de baixo MOQ em vez de ser um limite para o trabalho. Chapa e bobina cobrem a maioria das encomendas, e outras formas e dimensões são produzidas conforme o seu desenho.
Quatro linhas no pedido de informação fazem a maior parte do trabalho:
- Norma aplicável — ASTM B209 ou EN 485-2, mais o temperamento conforme designado por essa norma, uma vez que H14 e H32 não são a mesma designação.
- Temperamento e espessura — os mínimos especificados são tabelados por classe de espessura, pelo que a espessura faz parte da especificação.
- Formulário — chapa, bobina ou algo fora da gama laminada, para que seja cotado segundo a norma correta.
- Nível de documentação — MTC como padrão; EN 10204 3.1 ou 3.2 quando o projeto necessita de verificação independente.
Em termos de documentos, o MTC que acompanha cada encomenda contém os resultados químicos e mecânicos desse lote. A EN 10204 3.1 é assinada pelo representante de inspeção autorizado do próprio fabricante, enquanto a 3.2 acrescenta um terceiro independente como TÜV, BV, SGS ou DNV.
Conclusão
O 3004 é o membro mais resistente e ainda conformável da família 3003, e cobre a maior parte do que as latas, coberturas e depósitos de combustível necessitam. Deixa de ser a liga correta quando o trabalho exige resistência à corrosão de grau marinho, resistência estrutural soldada ou desempenho tratável termicamente.
Fornecemos 3004 em chapa e bobina, e produzimos espessuras, larguras e temperamentos personalizados conforme o seu desenho através de produção de baixo MOQ com prazos de entrega de 10–60 dias. Cada encomenda é expedida com um MTC.
Envie o desenho ou a folha de requisitos para uma verificação de ajuste de temperamento e espessura e uma cotação.
Perguntas frequentes
Posso usar 3004 onde a peça é soldada e suporta carga?
Não para o caminho de carga principal. A soldadura recozinha a zona afetada pelo calor de volta para O, e nenhum tratamento térmico a restaura porque a liga não é tratável termicamente. Dimensione as juntas soldadas com valores recozidos, ou transfira o caminho de carga para 6061-T6 ou 5052-H32.
Qual é a vossa encomenda mínima para 3004, e que prazo de entrega devo planear?
Os temperamentos padrão e as espessuras de bobina são expedidos de stock; qualquer outra coisa é produzida como baixo MOQ, tipicamente 10–60 dias. Chapa e bobina cobrem a maioria das encomendas, e chapa mais espessa ou um temperamento não padrão é produzido conforme o seu desenho.
Que documentação acompanha uma encomenda de 3004?
Um certificado de ensaio de fábrica que reporta os resultados químicos e mecânicos reais do seu lote, emitido por nós após a produção da encomenda. Quando um projeto necessita de verificação independente, a EN 10204 3.2 acrescenta uma contra-assinatura de terceiros de um organismo como TÜV, BV, SGS ou DNV.