3004 je slitina řady 3000, po které sáhnete, když 3003 nestačí na pevnost a 5052 je pro danou úlohu zbytečně předimenzovaná. Jde o manganový základ slitiny 3003 s přídavkem 0,8–1,3 % hořčíku, který zvyšuje předepsanou pevnost v každém stavu, aniž by se ztratila tažnost, díky níž je tato skupina užitečná.
Rozhodnutí obvykle závisí na třech věcech — jakou pevnost díl potřebuje, jak hluboký je tah a zda je provozní prostředí vlhké nebo korozivní. Sledujte druhý a třetí bod: právě přídavek hořčíku způsobuje, že 3004 v chloridovém prostředí jamkově koroduje a na velkém viditelném panelu se anodizuje nerovnoměrně.
Co je to hliníková slitina 3004?
3004 je tvářená slitina řady 3000. Není tepelně zpracovatelná: konečná pevnost pochází ze složení a ze zpevnění za studena, nikoli z cyklu rozpouštěcího žíhání a vytvrzování. Mangan zajišťuje základní pevnost a řízení rekrystalizace a hořčík je přídavek, který zvyšuje pevnost nad úroveň 3003 bez velké ztráty tvařitelnosti.
| Prvek | Rozsah (% hmotnostní) | Role |
| Mangan (Mn) | 1.0–1.5 | Primární zpevňující prvek; řízení rekrystalizace |
| Hořčík (Mg) | 0.8–1.3 | Sekundární zpevňující prvek; přídavek, který 3003 neobsahuje |
| Křemík (Si) | ≤0,30 | Limit nečistot |
| Železo (Fe) | ≤0,70 | Limit nečistot |
| Měď (Cu) | ≤0,25 | Udržováno na nízké úrovni pro korozní odolnost |
| Zinek (Zn) | ≤0,25 | Limit stopových prvků |
| Ostatní (každý / celkem) | ≤0,05 / ≤0,15 | Stopová množství |
| Hliník (Al) | Bilance | Nobelmetal |
Rozsahy odpovídají EN 573-3 a registraci AA — EN AW-3004, chemické označení AlMn1Mg1, UNS A93004. Hustota je přibližně 2,72 g/cm³ a rozsah tavení začíná kolem 630 °C.
Forma je důležitá především. Plech a svitek jsou standardní válcovaný sortiment podle ASTM B209 a EN 485-2. Tyče a dráty se také vyrábějí a cokoli mimo standardní sortiment — neobvyklá tloušťka, na míru řezaný přířez, nestandardní stav nebo zakázkový profil — se vyrábí podle výkresu. Uveďte formu a příslušnou normu v poptávce, aby nabídka odpovídala výkresu.
Stavy a typické mechanické vlastnosti
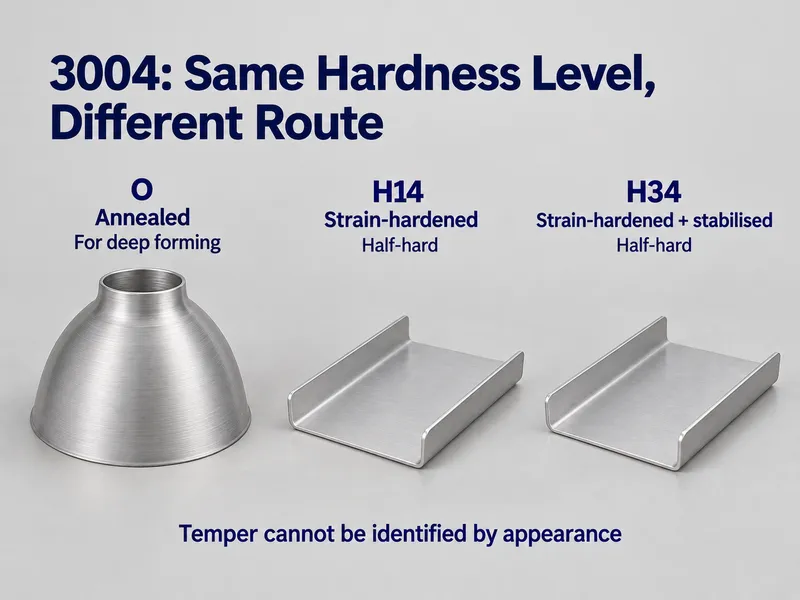
3004 se dodává buď žíhaná, nebo zpevněná za studena. Většinu objednávek pokrývají tři stavy:
- O (žíhaný) — nejměkčí a nejtvárnější, používá se pro nejhlubší tahy a rotačně tvářené díly.
- H14 (čtvrttvrdý) — zpevněný za studena na úroveň čtvrttvrdosti; rovnovážný bod mezi pevností a tvařitelností pro panely a běžné díly.
- H34 (čtvrttvrdý, stabilizovaný) — stejná úroveň čtvrttvrdosti jako H14, s nízkoteplotním stabilizačním krokem, který vlastnosti uzamkne.
Stavy H3x existují proto, že slitina 3xxx s obsahem hořčíku po válcování pomalu měkne při pokojové teplotě. Stabilizace mění tento drift na pevný, reprodukovatelný stav, a proto se materiál pro plechovky a další velkoobjemové díly předepisuje v sérii H3x a v extra tvrdém H19 namísto H14.
| Temperament | Pevnost v tahu, Rm (MPa) | Mez kluzu, Rp0,2 (MPa) | Prodloužení (%) |
| O | 155–200 | min. 60 | 14 min |
| H14 | 220–265 | 180 min | min. 2 |
| H34 | 220–265 | 170 min | min. 4 |
Jde o předepsané rozsahy a minima z EN 485-2 pro plech a pás z EN AW-3004, tabelované podle tloušťkové třídy, nikoli o marketingové průměry. H14 a H34 se nacházejí na stejné pevnostní úrovni, protože oba jsou čtvrttvrdé: stabilizace mírně snižuje mez kluzu a získává zpět tažnost, a proto je H34 bezpečnější volbou tam, kde musí vlastnosti vydržet dlouhou skladovatelnost nebo teplé provozní podmínky. Tvrdší stavy rozšiřují rozsah, přičemž H16 a H18 na straně EN a H36 a H38 na straně ASTM dosahují 240–285 MPa a více.
Tabulku berte jako návrhová minima. Minimální hodnoty se mění s tloušťkou a směrem zkoušení a čísla, která jsou pro danou objednávku rozhodující, jsou ta na jejím hutním atestu.
3004 vs 3003, 5052 a 6061
| Slitina / stav | Pevnost v tahu, Rm (MPa) | Mez kluzu, Rp0,2 (MPa) | Svařitelnost | Koroze | Nejvhodnější použití |
| 3003-H14 | 140–180 | 115 min | Vynikající | Dobrý | Nejlevnější cesta pro lehké tváření |
| 3004-H14 / H34 | 220–265 | min. 170–180 | Výborná; TOO se vyžíhá | Dobrá v atmosféře; ne pro holou slanou vodu | Víčka plechovek, střešní krytiny, palivové nádrže, rotačně tvářené díly |
| 5052-H32 | 215–265 | 160 min | Vynikající | Velmi dobrá, včetně mořského prostředí | Mořské aplikace a svařované nádrže |
| 6061-T6 | ~310 | ~276 | Dobrý | Dobrý | Konstrukční a svařované díly vyžadující pevnost po svařování |
Hodnoty pro 3004, 3003 a 5052 jsou předepsané hodnoty z EN 485-2 a ASTM B209 pro běžné tloušťky plechu; 6061-T6 jsou typické hutní údaje. Minima se mění s tloušťkou.
3004 vs 3003
Stejný manganový základ, stejné korozní chování, stejný přístup ke svařování; rozdíl je v 0,8–1,3 % hořčíku, který 3003 neobsahuje. Tento přídavek zvyšuje předepsanou pevnost v každém stavu — 3004-H14 dosahuje 220–265 MPa oproti přibližně 140–180 MPa u 3003-H14. Tvařitelnost zůstává blízká, takže 3004 nahrazuje 3003 všude tam, kde díl potřebuje vyšší pevnost, aniž by se přešlo na 5xxx nebo tepelně zpracovatelnou jakost. Pro širší pohled na řadu 3000 viz 3104 vs 3003 vs 3004 sheet comparison.
3004 vs 5052
5052 obsahuje více hořčíku (2,2–2,8 %) a je o něco pevnější, s výrazně lepším výkonem ve slané vodě a mořské atmosféře. Kompromisem jsou náklady a tažnost: 3004 se snáze tváří a tahá a je obvyklou volbou pro víčka plechovek, uzávěry a stavební výrobky, zatímco 5052 se upřednostňuje pro trupy, paluby a svařované nádrže. Porovnejte skladové formy na produktové stránce 5052.
3004 vs 6061
6061 je tepelně zpracovatelná, takže v T6 dosahuje přibližně 310 MPa v tahu — výrazně nad vším, co 3004 poskytuje — ale je obtížnější pro hluboký tah a jinak se zpevňuje za studena. 3004 vítězí v tvařitelnosti a je lepší volbou pro rotačně tvářený nebo tažený plech; 6061 vítězí, když je díl konstrukční nebo svařovaný a potřebuje pevnost po svařování. Viz produktovou stránku 6061 pro dostupné formy.
Práce s 3004
Tvarování
Tvařitelnost za studena je dobrá, s menším odpružením než u plechu 5xxx nebo 6xxx. Pro nejhlubší tahy použijte O a tam, kde tvářený díl potřebuje také pevnost, H14 nebo H34. Minimální poloměry ohybu rostou se stavem a tloušťkou: stav O se ohne přibližně při své vlastní tloušťce nebo méně, stavy H3x potřebují více a standardní tabulky poloměrů ohybu jsou tabelovány podle stavu a tloušťky.
Svařování
3004 se snadno svařuje metodou TIG nebo MIG. Pro nejlepší odolnost proti praskání a tekutost použijte přídavný materiál 4043, nebo 5356 tam, kde záleží na vyšší pevnosti spoje a bližší shodě barvy po anodizaci.
Protože 3004 není tepelně zpracovatelná a je zpevněná za studena, teplo ze svařování vyžíhá tepelně ovlivněnou zónu zpět směrem ke stavu O a žádné tepelné zpracování ji neobnoví. Navrhujte spoj na základě hodnot pro vyžíhaný stav, nikoli na základě hodnot základního materiálu H14 nebo H34 — silně zpevněný základní materiál může v TOO ztratit velký podíl své předepsané pevnosti.
Citlivost na tvorbu horkých trhlin je nízká a 3004 se nachází bezpečně pod 3% prahem hořčíku, který přináší limit provozní teploty 65 °C u slitin, jako jsou 5083 a 5086. To z něj činí přímočarou volbu pro svařované díly, které také pracují v teple.
Obrábění
Uspokojivá, nikoli obráběcí jakost. Měkký stav O je lepivý a tvoří dlouhé třísky; tvrdší stavy se obrábějí čistěji. Tam, kde se díl obrábí a nikdy se netváří, sortiment řady 6000 zvládá stejné úlohy s menšími komplikacemi.
Dokončovací práce
3004 se anodizuje, ale intermetalické částice mangan–železo ve slitině ovlivňují čistotu a tón povlaku na velkých viditelných plochách. Malé díly a funkční povlaky jsou v pořádku. Pro architektonické panely a cokoli, kde záleží na barvě, je předvídatelnější cestou lakování nebo válcové lakování — polyester pro běžné použití, PVDF tam, kde záleží na odolnosti proti povětrnosti.
Aplikace
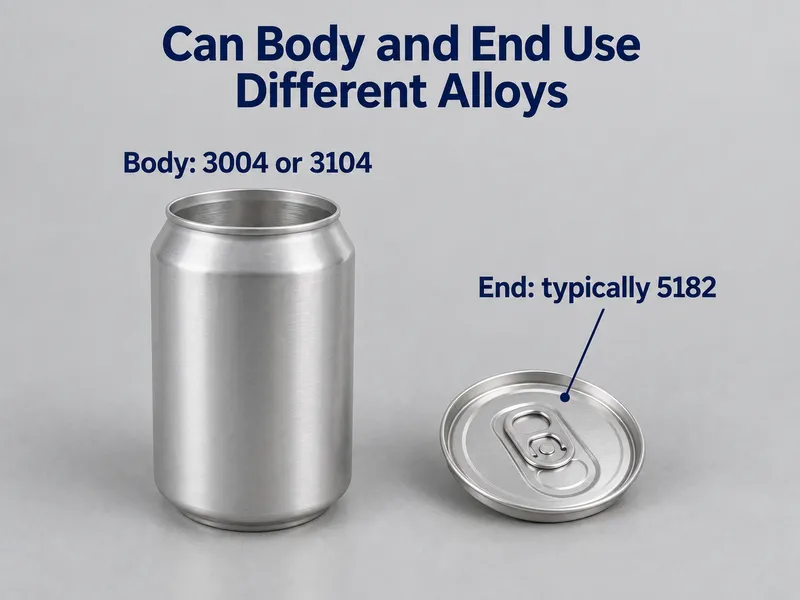
- Těla, dna a víčka nápojových plechovek
- Stavební výrobky: střešní krytiny, obklady, okapy, podhledy a lakované stěnové panely
- Nádoby: palivové nádrže, plechovky na barvy a obecné plechové nádoby
- Osvětlení a rotačně tvářené díly: kryty svítidel, reflektory a dekorativní rotačně tvářené díly
- Materiál pro lamely výměníků tepla a klimatizací
- Panely přívěsů a jiné plechy pro dopravní prostředky
Kritéria použití / nepoužití
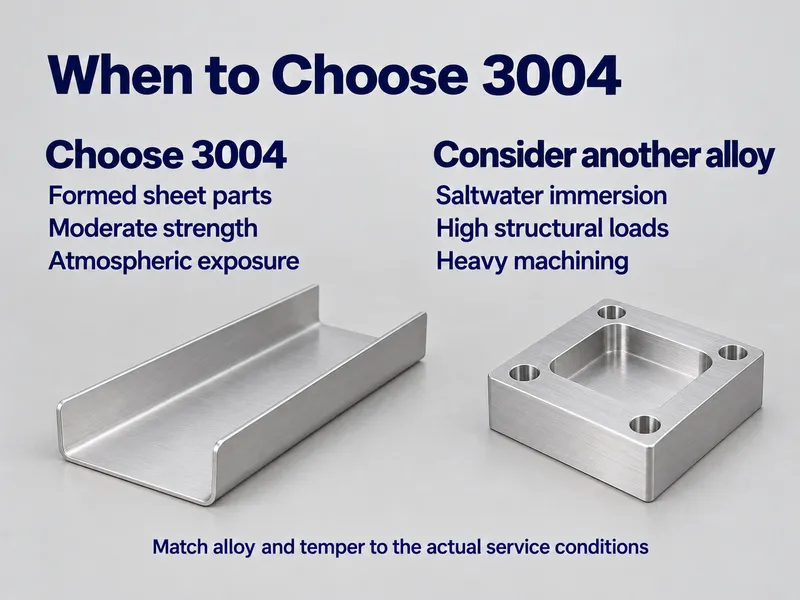
Přejděte na — specifikujte 3004, když:
- Díl vyžaduje střední pevnost s dobrou tvářitelností za studena a je tažen, rotačně tvářen nebo ohýbán — dna plechovek, kosmetické uzávěry, kryty svítidel a reflektory.
- Atmosférická nebo průmyslová koroze je nejhorší expozicí a nic není ponořeno ve slané vodě — střešní krytiny, obklady, okapy a architektonické lišty.
- Pro předvídatelné tváření je preferován plech neztvrditelný tepelným zpracováním — lakované stavební panely a palivové nádrže.
No-Go — hledejte jinde, když:
- Díl je v přímém ponoření do slané vody nebo v mořském ponoření bez povlaku. Rizikem je důlková koroze; 5052, 5083 nebo 5086 jsou lepší volbou.
- Konstrukce nese vysokou strukturální pevnost nebo svařované zatěžované dráhy. 6061-T6 nebo 5052-H32 poskytují více a 3004 nelze tepelně zpracovat tak, aby obnovilo to, co svařování odebere.
- Prioritou je viditelné, barevně kritické anodizování na velkých plochách. 6063 nebo 6061 se anodizují předvídatelněji.
- Hlavní operací je těžké CNC obrábění. To si vyhrazte pro materiál řady 6000.
Poznámky k zásobování: Co potvrdit před objednávkou
Standardní tvary a tloušťky svitků jsou skladovaným sortimentem; neobvyklá tloušťka, šířka nebo tvar se vyrábí jako produkce s nízkým MOQ, nikoli jako omezení zakázky. Plech a svitek pokrývají většinu objednávek a jiné formy a rozměry se vyrábějí podle vašeho výkresu.
Čtyři řádky v poptávce odvedou většinu práce:
- Řídicí norma — ASTM B209 nebo EN 485-2 plus tvar tak, jak jej daná norma označuje, protože H14 a H32 nejsou stejné označení.
- Tvar a tloušťka — specifikovaná minima jsou tabelována podle tloušťkové třídy, takže tloušťka je součástí specifikace.
- Formulář — plech, svitek nebo něco mimo válcovaný rozsah, takže se cení podle správné normy.
- Úroveň dokumentace — MTC jako standard; EN 10204 3.1 nebo 3.2 tam, kde projekt vyžaduje nezávislé ověření.
V dokumentech MTC, který je přiložen ke každé objednávce, obsahuje chemické a mechanické výsledky pro danou šarži. EN 10204 3.1 je podepsán vlastním autorizovaným inspekčním zástupcem výrobce, zatímco 3.2 přidává nezávislou třetí stranu, jako je TÜV, BV, SGS nebo DNV.
Závěr
3004 je pevnější, stále tvářitelný člen rodiny 3003 a pokrývá většinu toho, co potřebují plechovky, střešní krytiny a palivové nádrže. Přestává být správnou jakostí, jakmile zakázka vyžaduje korozní odolnost v námořní kvalitě, svařovanou strukturální pevnost nebo výkon tepelně zpracovatelného materiálu.
Dodáváme 3004 jako plech a svitek a vyrábíme zakázkové tloušťky, šířky a tvary podle vašeho výkresu prostřednictvím produkce s nízkým MOQ s dodacími lhůtami 10–60 dní. Ke každé objednávce je přiložen MTC.
Zašlete výkres nebo specifikační list pro kontrolu vhodnosti tvaru a tloušťky a cenovou nabídku.
Často kladené otázky
Mohu použít 3004 tam, kde je díl svařován a nese zatížení?
Ne pro primární zatěžovanou dráhu. Svařování žíhá tepelně ovlivněnou zónu zpět směrem k O a žádné tepelné zpracování ji neobnoví, protože slitina není ztvrditelná tepelným zpracováním. Dimenzujte svařované spoje na žíhané hodnoty nebo přesuňte zatěžovanou dráhu na 6061-T6 nebo 5052-H32.
Jaké je vaše minimální množství pro 3004 a jakou dodací lhůtu mám plánovat?
Standardní tvary a tloušťky svitků se expedují ze skladu; vše ostatní se vyrábí jako produkce s nízkým MOQ, obvykle 10–60 dní. Plech a svitek pokrývají většinu objednávek a těžší plech nebo nestandardní tvar se vyrábí podle vašeho výkresu.
Jaká dokumentace se přikládá k objednávce 3004?
Hutní osvědčení (MTC) uvádějící skutečné chemické a mechanické výsledky pro vaši šarži, které vydáváme po vyrobení objednávky. Tam, kde projekt vyžaduje nezávislé ověření, EN 10204 3.2 přidává spolupodpis třetí strany od orgánu, jako je TÜV, BV, SGS nebo DNV.