3004 è la lega della serie 3000 a cui ricorrere quando la 3003 non è abbastanza resistente e la 5052 è più di quanto il lavoro richieda. È la base al manganese della 3003 con l'aggiunta di 0,8–1,31% di magnesio, che eleva la resistenza specificata a ogni tempra senza rinunciare alla trafilabilità che rende utile questa famiglia.
La decisione di solito si riduce a tre fattori — quanta resistenza serve al pezzo, quanto è profondo lo stampaggio e se l'ambiente di servizio è umido o corrosivo. Attenzione al secondo e al terzo: il magnesio in più è ciò che fa corrodere per vaiolatura la 3004 in ambiente con cloruri e la fa anodizzare in modo non uniforme su un grande pannello a vista.
Cos'è la lega di alluminio 3004?
La 3004 è una lega lavorata della serie 3000. Non è trattabile termicamente: la resistenza finale deriva dalla composizione e dall'incrudimento a freddo, non da un ciclo di solubilizzazione e invecchiamento. Il manganese fornisce la resistenza di base e il controllo della ricristallizzazione, e il magnesio è l'aggiunta che eleva la resistenza al di sopra della 3003 senza una grande penalizzazione in termini di formabilità.
| Elemento | Intervallo (% in peso) | Ruolo |
| Manganese (Mn) | 1.0–1.5 | Elemento primario di rinforzo; controllo della ricristallizzazione |
| Magnesio (Mg) | 0.8–1.3 | Rinforzante secondario; l'aggiunta che la 3003 non possiede |
| Silicio (Si) | ≤0,30 | Limite di impurità |
| Ferro (Fe) | ≤0,70 | Limite di impurità |
| Rame (Cu) | ≤0,25 | Mantenuto basso per la resistenza alla corrosione |
| Zinco (Zn) | ≤0,25 | Limite per le tracce |
| Altri elementi (ciascuno / totale) | ≤0,05 / ≤0,15 | Limiti in tracce |
| Alluminio (Al) | Equilibrio | Metallo comune |
Gli intervalli seguono la EN 573-3 e la registrazione AA — EN AW-3004, designazione chimica AlMn1Mg1, UNS A93004. La densità è di circa 2,72 g/cm³ e l'intervallo di fusione inizia vicino a 630 °C.
La forma è la prima cosa da considerare. Lamiere e coil sono la gamma laminata standard, regolata dalla ASTM B209 e dalla EN 485-2. Si producono anche barre e fili, e tutto ciò che esula dalla gamma standard — uno spessore insolito, uno sfrido tagliato a misura, una tempra non standard o un profilo personalizzato — viene prodotto su disegno. Indicare la forma e la sua norma di riferimento nella richiesta, affinché il preventivo corrisponda al disegno.
Tempra e proprietà meccaniche tipiche
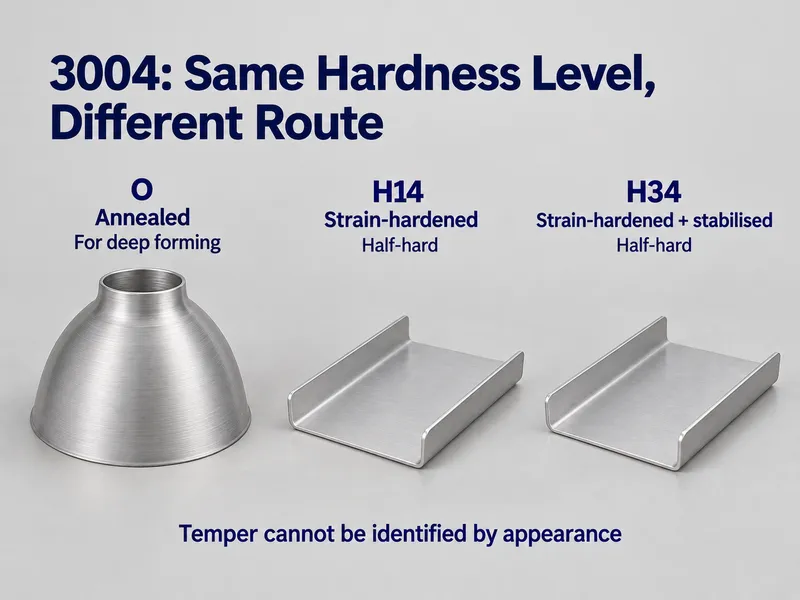
La 3004 viene fornita ricotta o incrudita. Tre condizioni coprono la maggior parte degli ordini:
- O (ricotto) — la più tenera e formabile, utilizzata per gli stampaggi più profondi e i pezzi torniti.
- H14 (quarto di durezza) — incrudita a un livello di quarto di durezza; il punto di equilibrio tra resistenza e formabilità per pannelli e parti generiche.
- H34 (quarto di durezza, stabilizzata) — lo stesso livello di quarto di durezza della H14, con una fase di stabilizzazione a bassa temperatura che fissa le proprietà in modo permanente.
Le tempra H3x esistono perché una lega 3xxx contenente magnesio si rammollisce lentamente a temperatura ambiente dopo la laminazione. La stabilizzazione trasforma quella deriva in una condizione fissa e riproducibile, ed è per questo che il materiale per lattine e altri pezzi ad alto volume viene specificato nella serie H3x e nella H19 extra-dura anziché nella H14.
| Temperamento | Trazione, Rm (MPa) | Snervamento, Rp0,2 (MPa) | Allungamento (%) |
| O | 155–200 | 60 min | 14 min |
| H14 | 220–265 | 180 min | 2 min |
| H34 | 220–265 | 170 min | 4 min |
Questi sono intervalli specificati e valori minimi dalla EN 485-2 per lamiere e nastri EN AW-3004, tabulati per classe di spessore, non medie commerciali. H14 e H34 si collocano allo stesso livello di resistenza perché entrambe sono a quarto di durezza: la stabilizzazione riduce leggermente il carico di snervamento e recupera allungamento, ed è per questo che la H34 è la scelta più sicura dove le proprietà devono mantenersi per una lunga vita di magazzino o in servizio a caldo. Le condizioni più dure estendono la gamma, con H16 e H18 sul versante EN e H36 e H38 sul versante ASTM che raggiungono 240–285 MPa e oltre.
Considerare la tabella come valori minimi di progetto. I valori minimi cambiano con lo spessore e la direzione di prova, e i numeri che contano per un dato ordine sono quelli riportati sul relativo certificato di colata.
3004 vs 3003, 5052 e 6061
| Lega / tempra | Trazione, Rm (MPa) | Snervamento, Rp0,2 (MPa) | Saldabilità | Corrosione | Migliore applicazione |
| 3003-H14 | 140–180 | 115 min | Eccellente | Buono | La via più economica per la formatura leggera |
| 3004-H14 / H34 | 220–265 | 170–180 min | Eccellente; la ZTA si ricuoce | Buona in atmosfera; non per acqua salata non protetta | Fondi per lattine, coperture, serbatoi di carburante, pezzi torniti |
| 5052-H32 | 215–265 | 160 min | Eccellente | Molto buona, incluso in ambiente marino | Servizio marino e serbatoi saldati |
| 6061-T6 | ~310 | ~276 | Buono | Buono | Parti strutturali e saldate che necessitano resistenza post-saldatura |
I valori di 3004, 3003 e 5052 sono valori specificati dalla EN 485-2 e dalla ASTM B209 per spessori di lamiera comuni; il 6061-T6 è dato tipico di laminazione. I minimi variano con lo spessore.
3004 vs 3003
Stessa base al manganese, stesso comportamento alla corrosione, stesso approccio alla saldatura; la differenza è lo 0,8–1,31% di magnesio che la 3003 non possiede. Questa aggiunta eleva la resistenza specificata a ogni tempra — la 3004-H14 va da 220–265 MPa contro circa 140–180 MPa per la 3003-H14. La formabilità rimane simile, quindi la 3004 sostituisce la 3003 ovunque il pezzo richieda maggiore resistenza senza passare a una 5xxx o a una lega trattabile termicamente. Per una visione più ampia della serie 3000, vedere il confronto tra lamiere 3104 vs 3003 vs 3004.
3004 vs 5052
La 5052 contiene più magnesio (2,2–2,81%) ed è leggermente più resistente, con prestazioni nettamente migliori in acqua salata e atmosfere marine. Il compromesso è il costo e la trafilabilità: la 3004 si forma e si trafila più facilmente ed è la scelta abituale per fondi di lattine, chiusure e prodotti edili, mentre la 5052 è preferita per scafi, ponti e serbatoi saldati. Confrontare le forme disponibili sulla pagina prodotto 5052.
3004 vs 6061
La 6061 è trattabile termicamente, quindi in T6 raggiunge circa 310 MPa di trazione — ben al di sopra di quanto offra la 3004 — ma è più difficile da stampare in profondità e si incrudisce diversamente. La 3004 vince sulla formabilità ed è la scelta migliore per lamiere tornite o imbutite; la 6061 vince quando il pezzo è strutturale o saldato e necessita resistenza post-saldatura. Vedere la pagina prodotto 6061 per i formati disponibili.
Lavorare con la 3004
Formazione
La formabilità a freddo è buona, con meno ritorno elastico rispetto a una lamiera 5xxx o 6xxx. Usare la O per gli stampaggi più profondi e la H14 o H34 dove il pezzo formato necessita anche di resistenza. I raggi di piegatura minimi aumentano con la tempra e lo spessore: la condizione O si piega a circa il proprio spessore o meno, le condizioni H3x richiedono di più, e le tabelle standard dei raggi di piegatura sono tabulate per tempra e spessore.
Saldatura
La 3004 si salda facilmente a TIG o MIG. Usare il filo 4043 per la migliore resistenza alla criccatura e fluidità, oppure il 5356 dove contano maggiore resistenza del giunto e una corrispondenza cromatica più fedele dopo anodizzazione.
Poiché il 3004 non è trattabile termicamente ed è incrudito, il calore di saldatura rinvenisce la zona termicamente alterata riportandola verso la condizione O, e nessun trattamento termico la ripristina. Progettare il giunto sui valori allo stato rinvenuto anziché sui valori del materiale base H14 o H34 — un materiale base fortemente incrudito può perdere una quota rilevante della sua resistenza specificata nella ZTA.
La sensibilità alla criccatura a caldo è bassa, e il 3004 si colloca ben al di sotto della soglia di magnesio del 3% che introduce il limite di temperatura di esercizio di 65 °C su leghe quali 5083 e 5086. Ciò lo rende una scelta semplice per parti saldate che operano anche a temperature elevate.
Lavorazione meccanica
Discreto, non è un grado per lavorazione meccanica. La condizione O tenera è gommosa e produce trucioli lunghi; i tempra più duri si tagliano più pulitamente. Dove un pezzo è lavorato alle macchine e mai formatura, il materiale della serie 6000 copre gli stessi impieghi con meno complicazioni.
Finitura
Il 3004 si anodizza, ma le particelle intermetalliche manganese–ferro nella lega influenzano la limpidezza e il tono del rivestimento su grandi superfici visibili. Le parti piccole e i rivestimenti funzionali vanno bene. Per pannelli architettonici e qualsiasi applicazione critica per il colore, la verniciatura o il coil coating — poliestere per uso generale, PVDF dove conta la resistenza agli agenti atmosferici — è la via più prevedibile.
Applicazioni
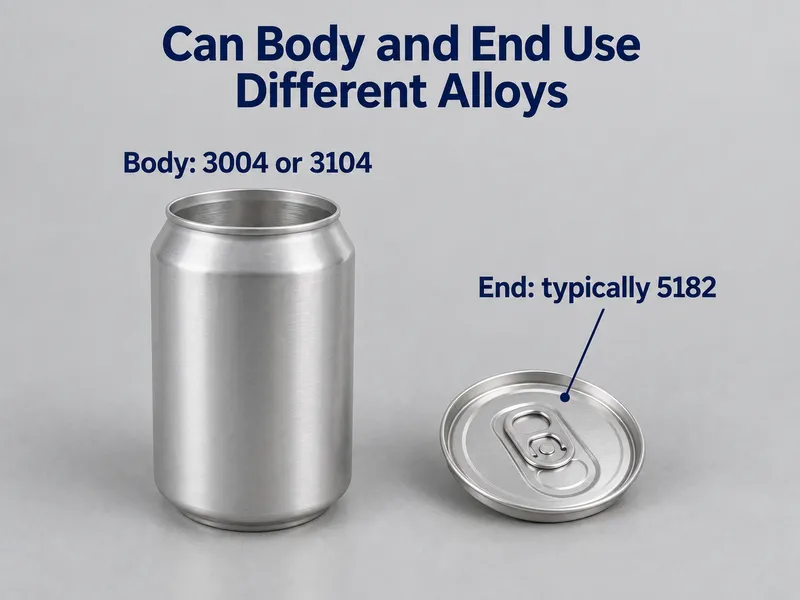
- Corpi, fondelli e linguette per lattine per bevande
- Prodotti edilizi: coperture, rivestimenti, grondaie, fasce e pannelli murali verniciati
- Contenitori: serbatoi per carburante, barattoli per vernice e contenitori generici in lamiera
- Illuminazione e parti tornite: alloggiamenti per lampade, riflettori e torniture decorative
- Nastri per scambiatori di calore e alette per condizionamento
- Pannelli per rimorchi e altra lamiera per trasporti
Limiti Go/No-Go
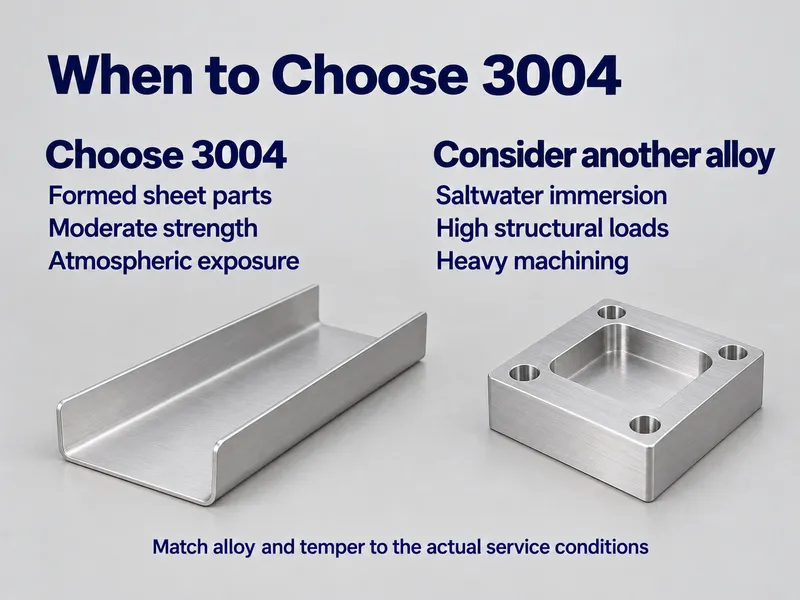
Sì — specificare 3004 quando:
- Il pezzo richiede resistenza moderata con buona formabilità a freddo ed è imbutito, tornito o piegato — fondelli per lattine, chiusure estetiche, alloggiamenti per lampade e riflettori.
- La corrosione atmosferica o industriale è l'esposizione peggiore e nulla è immerso in acqua salata — coperture, rivestimenti, grondaie e finiture architettoniche.
- Si preferisce una lamiera non trattabile termicamente per un comportamento di formatura prevedibile — pannelli edilizi verniciati e serbatoi per carburante.
Da evitare — cercare altrove quando:
- Il pezzo è soggetto a immersione diretta in acqua salata o immersione marina senza rivestimento. Il rischio è la vaiolatura; 5052, 5083 o 5086 sono le risposte migliori.
- Il progetto prevede elevata resistenza strutturale o percorsi di carico saldati. 6061-T6 o 5052-H32 offrono di più, e il 3004 non può essere trattato termicamente per recuperare ciò che la saldatura sottrae.
- L'anodizzazione visibile e critica per il colore su grandi aree è la priorità. 6063 o 6061 si anodizzano in modo più prevedibile.
- La lavorazione CNC pesante è l'operazione principale. Riservare tale impiego al materiale della serie 6000.
Note sull'approvvigionamento: cosa confermare prima di ordinare
I tempra standard e gli spessori in coil costituiscono la gamma a magazzino; uno spessore, una larghezza o un tempra non usuali vengono realizzati come produzione a MOQ ridotto anziché come limite per il lavoro. Lamiera e coil coprono la maggior parte degli ordini, e altre forme e dimensioni sono prodotte secondo il vostro disegno.
Quattro righe nella richiesta fanno la maggior parte del lavoro:
- Norma di riferimento — ASTM B209 o EN 485-2, più il tempra come denominato da tale norma, poiché H14 e H32 non sono la stessa designazione.
- Tempra e spessore — i minimi specificati sono tabulati per classe di spessore, quindi lo spessore fa parte della specifica.
- Forma — lamiera, coil o qualcosa al di fuori della gamma laminata, in modo che sia quotato secondo la norma corretta.
- Livello di documentazione — MTC come standard; EN 10204 3.1 o 3.2 dove il progetto richiede verifica indipendente.
Sui documenti, l'MTC che accompagna ogni ordine riporta la chimica e i risultati meccanici per quel lotto. EN 10204 3.1 è firmato dal rappresentante autorizzato dell'ispezione del produttore stesso, mentre 3.2 aggiunge una terza parte indipendente come TÜV, BV, SGS o DNV.
Conclusione
Il 3004 è il membro più resistente e ancora formabile della famiglia 3003, e copre la maggior parte di ciò che serve per lattine, coperture e serbatoi per carburante. Cessa di essere il grado giusto una volta che il lavoro richiede resistenza alla corrosione di grado marino, resistenza strutturale saldata o prestazioni ottenibili solo con trattamento termico.
Forniamo il 3004 come lamiera e coil, e produciamo spessori, larghezze e tempra personalizzati secondo il vostro disegno tramite produzione a MOQ ridotto con tempi di consegna di 10–60 giorni. Ogni ordine viene spedito con un MTC.
Inviate il disegno o il foglio dei requisiti per una verifica di compatibilità di tempra e spessore e un preventivo.
Domande frequenti
Posso usare il 3004 dove il pezzo è saldato e sopporta carichi?
Non per il percorso di carico primario. La saldatura rinvenisce la zona termicamente alterata riportandola verso O, e nessun trattamento termico la ripristina perché la lega non è trattabile termicamente. Dimensionare i giunti saldati sui valori allo stato rinvenuto, oppure spostare il percorso di carico su 6061-T6 o 5052-H32.
Qual è il vostro ordine minimo per il 3004, e quali tempi di consegna devo prevedere?
I tempra standard e gli spessori in coil vengono spediti da magazzino; qualsiasi altra cosa viene realizzata come produzione a MOQ ridotto, tipicamente 10–60 giorni. Lamiera e coil coprono la maggior parte degli ordini, e lastre più pesanti o un tempra non standard vengono prodotti secondo il vostro disegno.
Quale documentazione accompagna un ordine di 3004?
Un certificato di collaudo del laminatoio che riporta la chimica effettiva e i risultati meccanici per il vostro lotto, emesso da noi una volta prodotto l'ordine. Dove un progetto richiede verifica indipendente, EN 10204 3.2 aggiunge una controfirma di terza parte da un ente come TÜV, BV, SGS o DNV.