3004 — это сплав 3000-й серии, к которому прибегают, когда 3003 недостаточно прочен, а 5052 избыточен для задачи. Это марганцевая основа 3003 с добавлением 0,8–1,31% магния, что повышает нормируемую прочность при любой термообработке без потери штампуемости, которая делает это семейство полезным.
Решение обычно сводится к трём вещам — сколько прочности нужно детали, насколько глубокая вытяжка и является ли рабочая среда влажной или коррозионной. Обратите внимание на второе и третье: именно дополнительный магний делает 3004 склонным к питтинговой коррозии в хлоридной среде и к неравномерному анодированию на большой видимой панели.
Что такое алюминиевый сплав 3004?
3004 — деформируемый сплав 3000-й серии. Он не упрочняется термической обработкой: конечная прочность достигается за счёт состава и холодной деформации, а не цикла «закалка — старение». Марганец обеспечивает базовую прочность и контроль рекристаллизации, а магний — это добавка, которая поднимает прочность выше 3003 без значительного ухудшения формуемости.
| Элемент | Диапазон (% по массе) | Роль |
| Марганец (Mn) | 1.0–1.5 | Основной упрочняющий элемент; контроль рекристаллизации |
| Магний (Mg) | 0.8–1.3 | Вторичный упрочнитель; добавка, которой нет в 3003 |
| Кремний (Si) | ≤0,30 | Предел содержания примесей |
| Железо (Fe) | ≤0,70 | Предел содержания примесей |
| Медь (Cu) | ≤0,25 | Поддерживается на низком уровне для коррозионной стойкости |
| Цинк (Zn) | ≤0,25 | Предел для примесей |
| Прочие (каждый / всего) | ≤0.05 / ≤0.15 | Ограничения по следам |
| Алюминий (Al) | Баланс | Основной металл |
Диапазоны соответствуют EN 573-3 и регистрации AA — EN AW-3004, химическое обозначение AlMn1Mg1, UNS A93004. Плотность около 2,72 г/см³, начало плавления — около 630 °C.
Форма изделия важна прежде всего. Лист и рулон — стандартный прокатный сортамент, регулируемый ASTM B209 и EN 485-2. Прутки и проволока также производятся, а всё, что выходит за стандартный диапазон — необычная толщина, мерная заготовка, нестандартная термообработка или custom-профиль — изготавливается по чертежу. Указывайте форму и регулирующий стандарт в запросе, чтобы предложение соответствовало чертежу.
Состояния поставки и типичные механические свойства
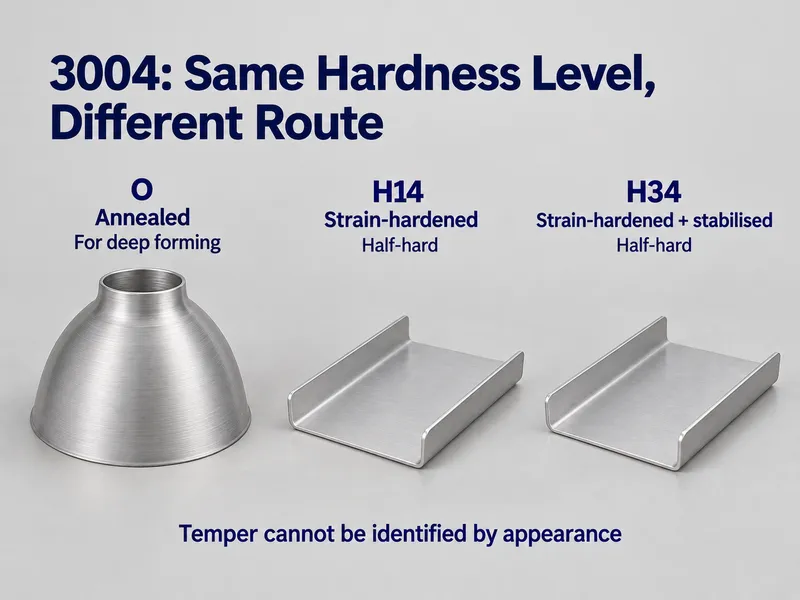
3004 поставляется либо в отожжённом, либо в нагартованном состоянии. Три состояния охватывают большинство заказов:
- O (отожженный) — самое мягкое и наиболее формуемое, используется для самой глубокой вытяжки и деталей, получаемых ротационной вытяжкой.
- H14 (четвертьнагартованный) — нагартован до уровня четвертьнагартовки; точка баланса между прочностью и формуемостью для панелей и общего назначения деталей.
- H34 (четвертьнагартованный, стабилизированный) — тот же уровень четвертьнагартовки, что и H14, с низкотемпературной стабилизацией, которая фиксирует свойства.
Состояния H3x существуют потому, что сплав 3xxx с магнием медленно разупрочняется при комнатной температуре после прокатки. Стабилизация превращает этот дрейф в фиксированное, воспроизводимое состояние, поэтому тарный прокат и другие крупносерийные детали указываются в серии H3x и в особо твёрдом H19, а не в H14.
| Темпер | Предел прочности, Rm (МПа) | Предел текучести, Rp0.2 (МПа) | Удлинение (%) |
| O | 155–200 | 60 мин | 14 мин |
| H14 | 220–265 | 180 мин | 2 мин |
| H34 | 220–265 | 170 мин | 4 мин |
Это нормируемые диапазоны и минимумы из EN 485-2 для листа и полосы EN AW-3004, сведённые по классам толщины, а не маркетинговые средние значения. H14 и H34 находятся на одном уровне прочности, поскольку оба являются четвертьнагартованными: стабилизация слегка снижает предел текучести и возвращает удлинение, поэтому H34 — более безопасный выбор там, где свойства должны сохраняться при длительном хранении или в условиях повышенных температур. Более твёрдые состояния расширяют диапазон: H16 и H18 по EN и H36 и H38 по ASTM достигают 240–285 МПа и выше.
Рассматривайте таблицу как проектные минимумы. Минимальные значения меняются в зависимости от толщины и направления испытания, а значимые для конкретного заказа цифры — те, что указаны в сертификате качества завода.
3004 против 3003, 5052 и 6061
| Сплав / состояние поставки | Предел прочности, Rm (МПа) | Предел текучести, Rp0.2 (МПа) | Свариваемость | Коррозия | Наилучшее применение |
| 3003-H14 | 140–180 | 115 мин. | Превосходно | Хорошо | Самый дешёвый вариант для лёгкой формовки |
| 3004-H14 / H34 | 220–265 | 170–180 мин | Отличная; ЗТВ отжигается | Хорошая в атмосфере; не для открытой морской воды | Торцы банок, кровля, топливные баки, детали ротационной вытяжки |
| 5052-H32 | 215–265 | 160 мин | Превосходно | Очень хорошая, включая морскую | Морская среда и сварные баки |
| 6061-T6 | ~310 | ~276 | Хорошо | Хорошо | Конструкционные и сварные детали, требующие прочности после сварки |
Данные для 3004, 3003 и 5052 — нормируемые значения из EN 485-2 и ASTM B209 для распространённых толщин листа; 6061-T6 — типичные заводские данные. Минимумы меняются с толщиной.
3004 против 3003
Та же марганцевая основа, то же коррозионное поведение, тот же подход к сварке; разница — в 0,8–1,31% магния, которого нет в 3003. Эта добавка повышает нормируемую прочность при любой термообработке — 3004-H14 даёт 220–265 МПа против примерно 140–180 МПа для 3003-H14. Формуемость остаётся близкой, поэтому 3004 заменяет 3003 везде, где детали нужна большая прочность без перехода на 5xxx или термически упрочняемый сплав. Для более широкого обзора 3000-й серии см. сравнение листов 3104 vs 3003 vs 3004.
3004 против 5052
5052 содержит больше магния (2,2–2,8%) и немного прочнее, с заметно лучшими характеристиками в морской воде и морской атмосфере. Компромисс — стоимость и штампуемость: 3004 легче формуется и вытягивается и обычно выбирается для торцов банок, укупорочных изделий и строительной продукции, тогда как 5052 предпочтителен для корпусов, палуб и сварных баков. Сравните сортамент на странице продукта 5052.
3004 против 6061
6061 термически упрочняемый, поэтому в состоянии T6 достигает примерно 310 МПа на растяжение — значительно выше любого показателя 3004 — но он труднее поддаётся глубокой вытяжке и иначе нагартовывается. 3004 выигрывает по формуемости и является лучшим выбором для листа, получаемого ротационной вытяжкой или вытяжкой; 6061 выигрывает, когда деталь конструкционная или сварная и требует прочности после сварки. См. страницу продукта 6061 для ознакомления с формами поставки.
Работа с 3004
Формовка
Холодная формуемость хорошая, с меньшим пружинением, чем у листа 5xxx или 6xxx. Используйте O для самой глубокой вытяжки и H14 или H34 там, где формованной детали также нужна прочность. Минимальные радиусы гибки растут с термообработкой и толщиной: состояние O гнётся примерно на свою толщину или меньше, состояния H3x требуют большего, а стандартные таблицы радиусов гибки сведены по термообработке и толщине.
Сварка
3004 хорошо сваривается TIG или MIG. Используйте присадку 4043 для наилучшей стойкости к трещинам и текучести или 5356 там, где важны более высокая прочность соединения и более близкое совпадение цвета после анодирования.
Поскольку 3004 не упрочняется термической обработкой и нагартован, тепло сварки отжигает зону термического влияния обратно к состоянию O, и никакая термообработка это не восстанавливает. Проектируйте соединение по отожжённым значениям, а не по исходным цифрам H14 или H34 — сильно нагартованный основной металл может потерять значительную долю нормируемой прочности в ЗТВ.
Чувствительность к горячим трещинам низкая, и 3004 значительно ниже порога 3% магния, который вводит ограничение рабочей температуры 65 °C для таких сплавов, как 5083 и 5086. Это делает его простым выбором для сварных деталей, которые также работают при повышенных температурах.
Обработка
Удовлетворительная, но не марка для механической обработки. Мягкое состояние O вязкое и даёт длинную стружку; более твёрдые состояния режутся чище. Там, где деталь обрабатывается механически и никогда не формуется, заготовки 6000-й серии справляются с теми же задачами с меньшими хлопотами.
Отделка
3004 анодируется, но интерметаллические частицы марганца и железа в сплаве влияют на прозрачность и тон покрытия на больших видимых поверхностях. Мелкие детали и функциональные покрытия — нормально. Для архитектурных панелей и всего, где важен цвет, окрашивание или рулонное покрытие — полиэстер для общего применения, PVDF там, где важна атмосферостойкость — является более предсказуемым путём.
Приложения
- Корпуса, торцы и язычки напиточных банок
- Строительная продукция: кровля, сайдинг, водостоки, фасции и окрашенные стеновые панели
- Контейнеры: топливные баки, банки для краски и обычные листовые ёмкости
- Освещение и детали ротационной вытяжки: корпуса светильников, отражатели и декоративные изделия ротационной вытяжки
- Заготовка для теплообменников и ребер кондиционирования
- Панели прицепов и прочий транспортный листовой прокат
Критерии применимости: Да/Нет
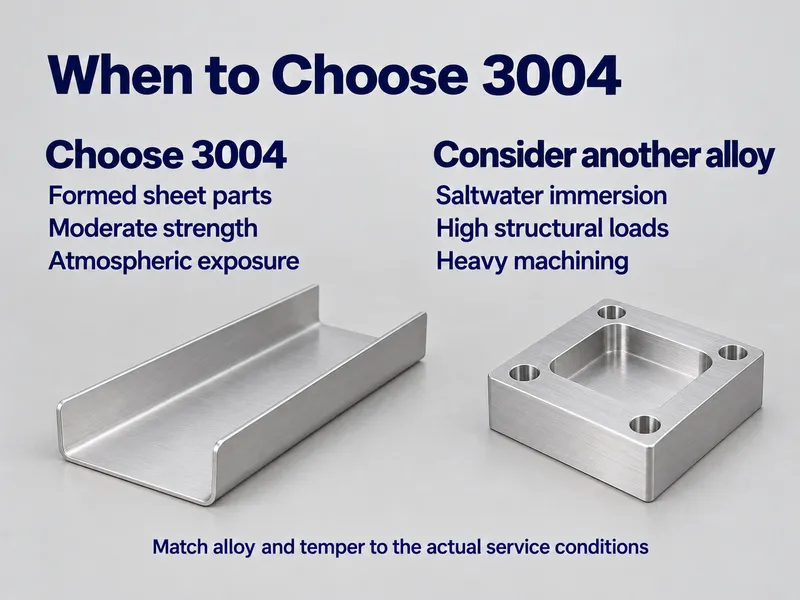
Перейдите — указывайте 3004, когда:
- Деталь требует умеренной прочности при хорошей холодной формуемости и подвергается вытяжке, ротационному выдавливанию или гибке — концы банок, декоративные крышки, корпуса ламп и отражатели.
- Атмосферная или промышленная коррозия является наихудшим воздействием, и ничего не погружено в морскую воду — кровля, сайдинг, водостоки и архитектурные элементы.
- Предпочтителен нетермоупрочняемый лист для предсказуемого поведения при формовке — окрашенные строительные панели и топливные баки.
Не подходит — ищите другие варианты, когда:
- Деталь находится в условиях прямого погружения в морскую воду или морской среды без покрытия. Риск — точечная коррозия; 5052, 5083 или 5086 являются лучшим решением.
- Конструкция несёт высокую структурную нагрузку или сварные силовые пути. 6061-T6 или 5052-H32 обеспечивают больше, и 3004 не может быть термообработан для восстановления того, что забирает сварка.
- Видимое анодирование с критичным цветом на больших площадях является приоритетом. 6063 или 6061 анодируются более предсказуемо.
- Тяжёлая ЧПУ-обработка является основной операцией. Оставьте это для заготовок серии 6000.
Примечания по закупке: что подтвердить перед заказом
Стандартные состояния и толщины рулонов — это складской сортамент; необычная толщина, ширина или состояние выпускаются как производство с низким MOQ, а не как ограничение для заказа. Лист и рулон покрывают большинство заказов, а другие формы и размеры производятся по вашему чертежу.
Четыре строки в запросе делают основную работу:
- Применяемый стандарт — ASTM B209 или EN 485-2, плюс состояние в соответствии с обозначением этого стандарта, поскольку H14 и H32 — это не одно и то же обозначение.
- Состояние и толщина — указанные минимумы табулированы по классам толщины, поэтому толщина является частью спецификации.
- Форма — лист, рулон или что-то вне прокатного сортамента, поэтому котируется по соответствующему стандарту.
- Уровень документации — MTC как стандарт; EN 10204 3.1 или 3.2, где проект требует независимой верификации.
В документах MTC, который поставляется с каждым заказом, содержит химический состав и механические результаты для данной партии. EN 10204 3.1 подписывается уполномоченным инспекционным представителем самого производителя, тогда как 3.2 добавляет независимую третью сторону, такую как TÜV, BV, SGS или DNV.
Заключение
3004 — более прочный, но всё ещё формуемый представитель семейства 3003, и он покрывает большую часть потребностей для консервных банок, кровли и топливных баков. Он перестаёт быть подходящей маркой, как только работа требует коррозионной стойкости морского класса, прочности сварных конструкций или термоупрочняемых характеристик.
Мы поставляем 3004 в виде листа и рулона и производим нестандартные толщины, ширины и состояния по вашему чертежу через производство с низким MOQ со сроками поставки 10–60 дней. Каждый заказ отгружается с MTC.
Отправьте чертёж или лист требований для проверки соответствия состояния и толщины и расчёта стоимости.
Часто задаваемые вопросы
Могу ли я использовать 3004 там, где деталь сварная и несёт нагрузку?
Не для основного силового пути. Сварка отжигает зону термического влияния обратно к O, и никакая термообработка не восстанавливает её, поскольку сплав не является термоупрочняемым. Рассчитывайте сварные соединения по значениям для отожжённого состояния или переносите силовой путь на 6061-T6 или 5052-H32.
Каков ваш минимальный заказ на 3004, и какой срок поставки мне планировать?
Стандартные состояния и толщины рулонов отгружаются со склада; всё остальное выпускается как производство с низким MOQ, обычно 10–60 дней. Лист и рулон покрывают большинство заказов, а более тяжёлая плита или нестандартное состояние производятся по вашему чертежу.
Какая документация поставляется с заказом 3004?
Сертификат заводских испытаний с указанием фактического химического состава и механических результатов для вашей партии, выдаваемый нами после производства заказа. Где проект требует независимой верификации, EN 10204 3.2 добавляет контрассигнацию третьей стороны от органа, такого как TÜV, BV, SGS или DNV.