3004 to stop 3000-series, po który sięgasz, gdy 3003 jest zbyt słaby, a 5052 przewyższa wymagania zastosowania. To baza manganowa 3003 z dodatkiem 0,8–1,3% magnezu, co podnosi wytrzymałość określoną dla każdego stanu utwardzenia bez utraty ciągliwości, która czyni tę rodzinę użyteczną.
Decyzja zwykle sprowadza się do trzech rzeczy — ile wytrzymałości potrzebuje element, jak głębokie jest ciągnienie i czy środowisko eksploatacji jest wilgotne lub korozyjne. Zwróć uwagę na drugi i trzeci czynnik: dodatkowy magnez sprawia, że 3004 ulega wżerom w środowisku chlorkowym i nierównomiernie anoduje się na dużej widocznej powierzchni.
Czym jest stop aluminium 3004?
3004 to stop przerabiany plastycznie z serii 3000. Nie jest obrabialny cieplnie: końcowa wytrzymałość pochodzi ze składu i zgniotu, a nie z cyklu przesycania i starzenia. Mangan zapewnia wytrzymałość bazową i kontrolę rekrystalizacji, a magnez to dodatek, który podnosi wytrzymałość powyżej 3003 bez dużego pogorszenia formowalności.
| Element | Zakres (% mas.) | Rola |
| Mangan (Mn) | 1.0–1.5 | Główny pierwiastek wzmacniający; kontrola rekrystalizacji |
| Magnez (Mg) | 0.8–1.3 | Drugorzędny wzmacniacz; dodatek, którego 3003 nie zawiera |
| Krzem (Si) | ≤0,30 | Limit zanieczyszczeń |
| Żelazo (Fe) | ≤0,70 | Limit zanieczyszczeń |
| Miedź (Cu) | ≤0.25 | Utrzymywany na niskim poziomie dla odporności na korozję |
| Cynk (Zn) | ≤0.25 | Limit śladowy |
| Inne (każdy / łącznie) | ≤0,05 / ≤0,15 | Limity śladowe |
| Aluminium (Al) | Równowaga | Metal nieszlachetny |
Zakresy zgodne z EN 573-3 i rejestracją AA — EN AW-3004, oznaczenie chemiczne AlMn1Mg1, UNS A93004. Gęstość wynosi około 2,72 g/cm³, a zakres topnienia zaczyna się przy około 630 °C.
Forma ma znaczenie przede wszystkim. Blacha i zwój to standardowy zakres wyrobów walcowanych, objęty normami ASTM B209 i EN 485-2. Produkowane są również pręty i drut, a wszystko poza standardowym zakresem — nietypowa grubość, wykrój cięty na wymiar, niestandardowy stan utwardzenia lub profil na zamówienie — jest wytwarzane na podstawie rysunku. Podaj formę i jej normę odniesienia w zapytaniu, aby oferta odpowiadała rysunkowi.
Stany utwardzenia i typowe właściwości mechaniczne
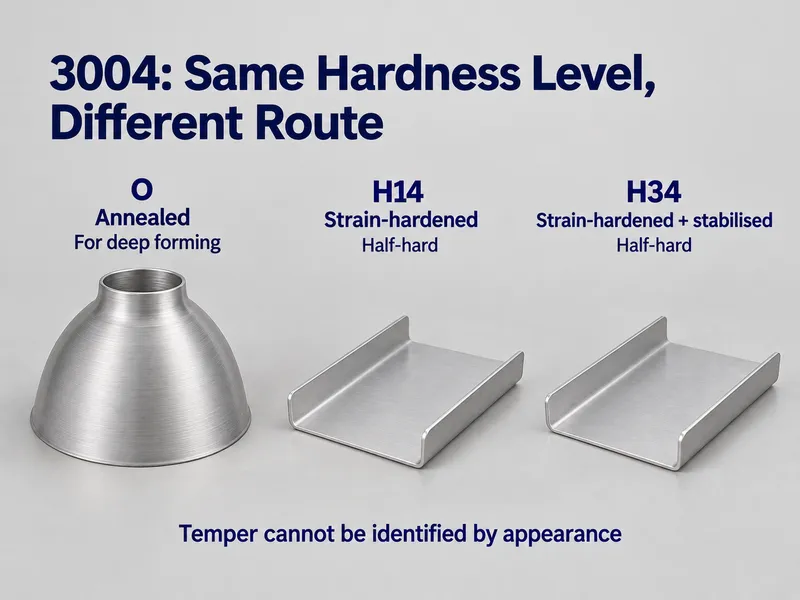
3004 jest dostarczany w stanie wyżarzonym lub umocnionym zgniotowo. Trzy warunki obejmują większość zamówień:
- O (wyżarzony) — najmiększy i najbardziej formowalny, stosowany do najgłębszych ciągnień i elementów toczonych.
- H14 (ćwierćtwardy) — umocniony zgniotowo do poziomu ćwierćtwardego; punkt równowagi między wytrzymałością a formowalnością dla paneli i ogólnych elementów.
- H34 (ćwierćtwardy, stabilizowany) — ten sam poziom ćwierćtwardy co H14, z etapem stabilizacji w niskiej temperaturze, który utrwala właściwości.
Stany H3x istnieją, ponieważ stop 3xxx zawierający magnez powoli mięknie w temperaturze pokojowej po walcowaniu. Stabilizacja zamienia ten dryf w ustalony, powtarzalny stan, dlatego materiał na puszki i inne elementy wielkoseryjne są specyfikowane w serii H3x i w stanie ekstra twardym H19, a nie H14.
| Temperament | Wytrzymałość na rozciąganie, Rm (MPa) | Granica plastyczności, Rp0,2 (MPa) | Wydłużenie (%) |
| O | 155–200 | 60 min | 14 min |
| H14 | 220–265 | 180 min | 2 min |
| H34 | 220–265 | 170 min. | 4 min |
Są to określone zakresy i wartości minimalne z EN 485-2 dla blachy i taśmy EN AW-3004, zestawione według klas grubości, a nie średnie marketingowe. H14 i H34 znajdują się na tym samym poziomie wytrzymałości, ponieważ oba są ćwierćtwarde: stabilizacja nieznacznie obniża granicę plastyczności i odzyskuje wydłużenie, dlatego H34 jest bezpieczniejszym wyborem tam, gdzie właściwości muszą się utrzymać przez długi okres przechowywania lub w ciepłym środowisku eksploatacji. Twardsze stany rozszerzają zakres, przy czym H16 i H18 po stronie EN oraz H36 i H38 po stronie ASTM osiągają 240–285 MPa i więcej.
Traktuj tabelę jako wartości projektowe minimalne. Wartości minimalne zmieniają się wraz z grubością i kierunkiem badania, a liczby istotne dla danego zamówienia to te na jego atestacie hutniczym.
3004 vs 3003, 5052 i 6061
| Stop / stan utwardzenia | Wytrzymałość na rozciąganie, Rm (MPa) | Granica plastyczności, Rp0,2 (MPa) | Spawalność | Odporność korozyjna | Najlepsze dopasowanie |
| 3003-H14 | 140–180 | 115 min. | Doskonały | Dobry | Najtańsza droga do lekkiego formowania |
| 3004-H14 / H34 | 220–265 | 170–180 min | Doskonała; SWC ulega wyżarzaniu | Dobra atmosferyczna; nie do bezpośredniego kontaktu z wodą morską | Denka puszek, pokrycia dachowe, zbiorniki paliwa, elementy toczone |
| 5052-H32 | 215–265 | 160 min | Doskonały | Bardzo dobra, w tym morska | Zastosowania morskie i zbiorniki spawane |
| 6061-T6 | ~310 | ~276 | Dobry | Dobry | Elementy konstrukcyjne i spawane wymagające wytrzymałości po spawaniu |
Wartości dla 3004, 3003 i 5052 to wartości określone w EN 485-2 i ASTM B209 dla typowych grubości blachy; 6061-T6 to typowe dane hutnicze. Wartości minimalne zmieniają się wraz z grubością.
3004 vs 3003
Ta sama baza manganowa, takie samo zachowanie korozyjne, takie samo podejście do spawania; różnica to 0,8–1,3% magnezu, którego 3003 nie zawiera. Ten dodatek podnosi wytrzymałość określoną dla każdego stanu utwardzenia — 3004-H14 osiąga 220–265 MPa wobec około 140–180 MPa dla 3003-H14. Formowalność pozostaje zbliżona, więc 3004 zastępuje 3003 wszędzie tam, gdzie element potrzebuje większej wytrzymałości bez przechodzenia na 5xxx lub stop obrabialny cieplnie. Szerszy przegląd serii 3000 znajdziesz w porównaniu blach 3104 vs 3003 vs 3004.
3004 vs 5052
5052 zawiera więcej magnezu (2,2–2,8%) i jest nieco wytrzymalszy, z wyraźnie lepszym zachowaniem w wodzie morskiej i atmosferze morskiej. Kompromis to koszt i ciągliwość: 3004 łatwiej się formuje i ciągnie i jest zwykle wybierany na denka puszek, zamknięcia i wyroby budowlane, podczas gdy 5052 jest preferowany na kadłuby, pokłady i zbiorniki spawane. Porównaj formy handlowe na stronie produktu 5052.
3004 vs 6061
6061 jest obrabialny cieplnie, więc w stanie T6 osiąga około 310 MPa wytrzymałości na rozciąganie — znacznie powyżej wszystkiego, co zapewnia 3004 — ale trudniej go głęboko ciągnąć i inaczej umacnia się zgniotowo. 3004 wygrywa pod względem formowalności i jest lepszym wyborem do blach toczonych lub ciągnionych; 6061 wygrywa, gdy element jest konstrukcyjny lub spawany i wymaga wytrzymałości po spawaniu. Zobacz stronę produktu 6061 w celu uzyskania dostępnych form.
Praca z 3004
Formowanie
Formowalność na zimno jest dobra, z mniejszym odprężeniem niż blacha 5xxx lub 6xxx. Stosuj O do najgłębszych ciągnień, a H14 lub H34 tam, gdzie uformowany element wymaga również wytrzymałości. Minimalne promienie gięcia rosną wraz ze stanem utwardzenia i grubością: stan O zgina się przy około własnej grubości lub mniej, stany H3x wymagają więcej, a standardowe tabele promieni gięcia są zestawione według stanu utwardzenia i grubości.
Spawanie
3004 dobrze się spawa metodą TIG lub MIG. Stosuj spoiwo 4043 dla najlepszej odporności na pękanie i płynności lub 5356 tam, gdzie liczą się wyższa wytrzymałość złącza i bliższe dopasowanie koloru po anodowaniu.
Ponieważ 3004 nie jest utwardzany cieplnie i jest umacniany odkształceniowo, ciepło spawania wyżarza strefę wpływu ciepła z powrotem w kierunku stanu O i żadna obróbka cieplna tego nie przywraca. Projektuj złącze na wartościach dla stanu wyżarzonego, a nie na liczbach dla materiału rodzimego H14 lub H34 — silnie odkształcony materiał rodzimy może utracić dużą część swojej określonej wytrzymałości w SWC.
Podatność na pękanie na gorąco jest niska, a 3004 plasuje się wyraźnie poniżej progu magnezu 3%, który wprowadza ograniczenie temperatury eksploatacji do 65 °C w stopach takich jak 5083 i 5086. Czyni to ten stop prostym wyborem dla spawanych części, które pracują również w podwyższonej temperaturze.
Obróbka skrawaniem
Dostateczny, ale nie jest to gatunek do obróbki skrawaniem. Miękki stan O jest ciągliwy i tworzy długie wióry; twardsze stany wyżarzane ulegają czystszemu skrawaniu. Tam, gdzie część jest obrabiana skrawaniem i nigdy nie jest formowana, materiał z serii 6000 realizuje te same zadania przy mniejszych komplikacjach.
Wykończenie
3004 poddaje się anodowaniu, ale cząstki międzymetaliczne mangan–żelazo w stopie wpływają na przejrzystość i odcień powłoki na dużych widocznych powierzchniach. Małe części i powłoki funkcjonalne są w porządku. W przypadku paneli architektonicznych i wszystkiego, gdzie kolor ma krytyczne znaczenie, malowanie lub powlekanie w procesie coil coating — poliester do zastosowań ogólnych, PVDF tam, gdzie liczy się odporność na warunki atmosferyczne — jest bardziej przewidywalną drogą.
Zastosowania
- Korpusy, denka i zawleczki puszek do napojów
- Produkty budowlane: pokrycia dachowe, siding, rynny, obróbki krawędziowe i malowane panele ścienne
- Kontenery: zbiorniki paliwa, puszki do farb i ogólne pojemniki blaszane
- Oświetlenie i części wyciskane obrotowo: obudowy lamp, reflektory i elementy dekoracyjne formowane obrotowo
- Materiał na lamele wymienników ciepła i klimatyzatorów
- Panele przyczep i inne blachy transportowe
Kryteria kwalifikacji (Go/No-Go)
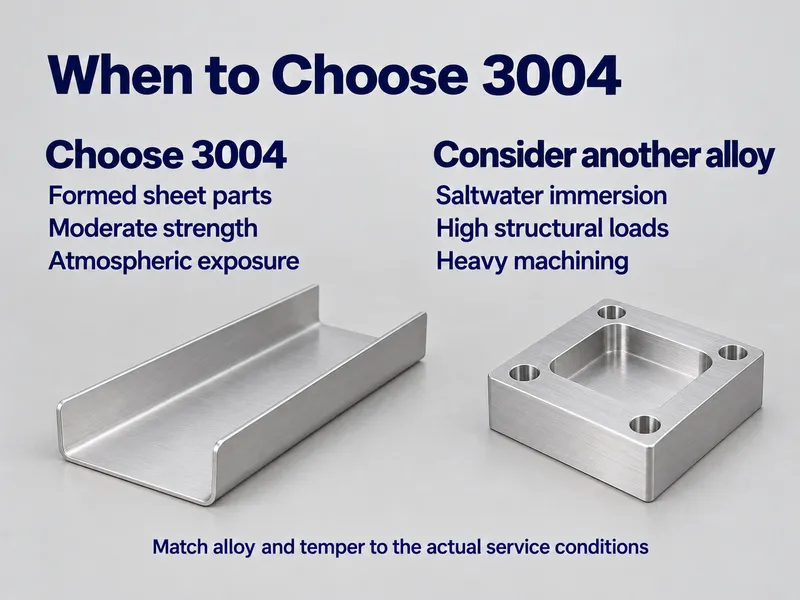
Go — określ 3004, gdy:
- Część wymaga umiarkowanej wytrzymałości przy dobrej plastyczności na zimno i jest tłoczona, formowana obrotowo lub gięta — denka puszek, zamknięcia kosmetyczne, obudowy lamp i reflektory.
- Najgorszym narażeniem jest korozja atmosferyczna lub przemysłowa i nic nie jest zanurzone w wodzie morskiej — pokrycia dachowe, siding, rynny i elementy wykończeniowe architektoniczne.
- Preferowana jest blacha nieutwardzana cieplnie dla przewidywalnego zachowania przy formowaniu — malowane panele budowlane i zbiorniki paliwa.
No-Go — szukaj gdzie indziej, gdy:
- Część jest narażona na bezpośrednie zanurzenie w wodzie morskiej lub zanurzenie morskie bez powłoki. Ryzykiem jest korozja wżerowa; 5052, 5083 lub 5086 są lepszymi rozwiązaniami.
- Konstrukcja przenosi wysokie obciążenia strukturalne lub spawane ścieżki obciążenia. 6061-T6 lub 5052-H32 zapewniają więcej, a 3004 nie można utwardzić cieplnie, aby odzyskać to, co zabiera spawanie.
- Priorytetem jest widoczne anodowanie o krytycznym znaczeniu dla koloru na dużych powierzchniach. 6063 lub 6061 anodują się bardziej przewidywalnie.
- Główną operacją jest ciężka obróbka CNC. Zarezerwuj ją dla materiału z serii 6000.
Uwagi dotyczące zaopatrzenia: Co potwierdzić przed złożeniem zamówienia
Standardowe stany wyżarzania i grubości kręgów to zakres magazynowany; nietypowa grubość, szerokość lub stan wyżarzania jest realizowana jako produkcja o niskim MOQ, a nie jako ograniczenie dla zadania. Blacha i kręgi pokrywają większość zamówień, a inne formy i rozmiary są produkowane zgodnie z Państwa rysunkiem.
Cztery pozycje w zapytaniu wykonują większość pracy:
- Obowiązująca norma — ASTM B209 lub EN 485-2, plus stan wyżarzania zgodnie z nazewnictwem tego standardu, ponieważ H14 i H32 to nie to samo oznaczenie.
- Stan wyżarzania i grubość — określone minima są zestawione tabelarycznie według klas grubości, więc grubość jest częścią specyfikacji.
- Formularz — blacha, krąg lub coś spoza zakresu walcowanego, aby oferta była wyceniona według właściwego standardu.
- Poziom dokumentacji — MTC jako standard; EN 10204 3.1 lub 3.2 tam, gdzie projekt wymaga niezależnej weryfikacji.
Jeśli chodzi o dokumenty, MTC dołączany do każdego zamówienia zawiera skład chemiczny i wyniki mechaniczne dla tej partii. EN 10204 3.1 jest podpisywany przez upoważnionego przedstawiciela kontroli producenta, natomiast 3.2 dodaje niezależną stronę trzecią, taką jak TÜV, BV, SGS lub DNV.
Wnioski
3004 to mocniejszy, wciąż podatny do formowania przedstawiciel rodziny 3003 i pokrywa większość potrzeb związanych z puszkami, pokryciami dachowymi i zbiornikami paliwa. Przestaje być właściwym gatunkiem, gdy zadanie wymaga odporności korozyjnej klasy morskiej, wytrzymałości strukturalnej spoin lub właściwości uzyskiwanych przez obróbkę cieplną.
Dostarczamy 3004 jako blachę i kręgi oraz produkujemy niestandardowe grubości, szerokości i stany wyżarzania zgodnie z Państwa rysunkiem w ramach produkcji o niskim MOQ z czasami realizacji 10–60 dni. Każde zamówienie jest wysyłane z MTC.
Prześlij rysunek lub arkusz wymagań w celu sprawdzenia dopasowania stanu wyżarzania i grubości oraz wyceny.
Często zadawane pytania
Czy mogę stosować 3004 tam, gdzie część jest spawana i przenosi obciążenie?
Nie dla głównej ścieżki obciążenia. Spawanie wyżarza strefę wpływu ciepła z powrotem w kierunku O i żadna obróbka cieplna tego nie przywraca, ponieważ stop nie jest utwardzany cieplnie. Wymiaruj złącza spawane na wartościach dla stanu wyżarzonego albo przenieś ścieżkę obciążenia na 6061-T6 lub 5052-H32.
Jakie jest minimalne zamówienie dla 3004 i jaki czas realizacji powinienem zaplanować?
Standardowe stany wyżarzania i grubości kręgów są wysyłane z magazynu; wszystko inne jest realizowane jako produkcja o niskim MOQ, zazwyczaj 10–60 dni. Blacha i kręgi pokrywają większość zamówień, a grubsza blacha lub niestandardowy stan wyżarzania jest produkowany zgodnie z Państwa rysunkiem.
Jaka dokumentacja jest dołączana do zamówienia 3004?
Certyfikat kontroli hutniczej podający rzeczywisty skład chemiczny i wyniki mechaniczne dla Państwa partii, wystawiany przez nas po wyprodukowaniu zamówienia. Tam, gdzie projekt wymaga niezależnej weryfikacji, EN 10204 3.2 dodaje kontrasygnatę strony trzeciej od jednostki takiej jak TÜV, BV, SGS lub DNV.