


4047是一种含硅量为11–13%的铝硅钎料合金。它不是结构性变形铝合金牌号——你不会用它来制造框架。你购买它是为了连接其他铝制零件,而它在两种不同标准下的两种不同工艺中完成这项工作。.
4047在两种不同标准下被规定为两种角色——AWS A5.8 BAlSi-4作为钎焊填料,AWS A5.10 ER4047作为焊丝。在询价时请注明角色,因为形态、工艺和文书工作都由此决定。.
有一个限制条件决定它是否完全可用:你所连接母材的固相线温度。.
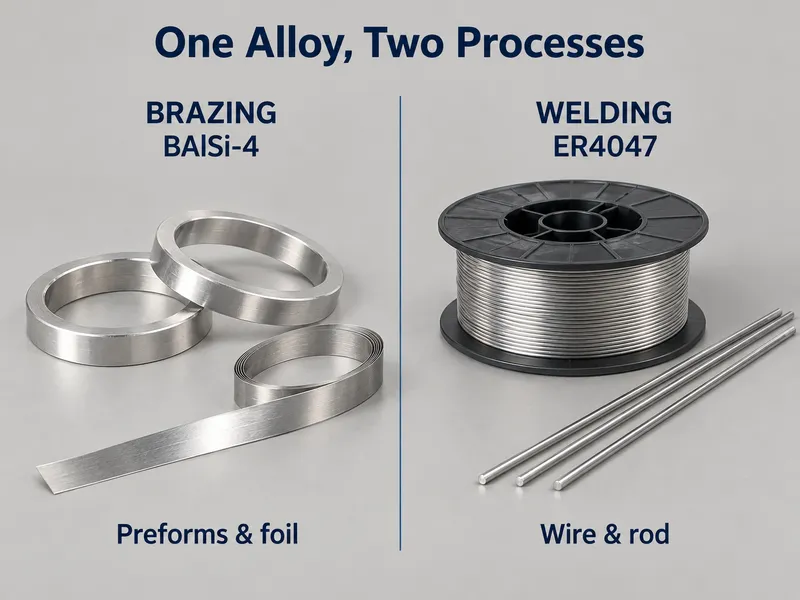
两种标准,一种合金
相同的4047成分在两个AWS规范下注册,适用哪一个取决于工艺,而非合金本身:
| 标准 | 名称 | 过程 | 典型形态 |
| AWS A5.8 / A5.8M | BAlSi-4 | 钎焊 | 箔材、带材、预成型件、膏状物、钎焊板上的包覆层 |
| AWS A5.10 / A5.10M | ER4047 | GTAW(TIG)和GMAW(MIG)焊接 | 绕轴或定尺焊丝、焊条 |
| AMS 4185 | — | 航空航天填料 | 焊丝、焊条 |
| ISO 17672 | Al 112 | 钎焊 | 同上 |
| GB/T 13815 | BAl88Si | 钎焊 | 同上 |
| EN | EN AW-4047 | 两者 | 同上 |
作为“4047焊丝”出售用于TIG焊接的填料和作为“4047箔材”出售用于炉中钎焊的填料,是同一合金的不同形态。变化的是工艺、接头间隙以及组件所经历的温度。.
这一点值得明确说明,因为相反的说法广泛流传: 4047可用于TIG和MIG焊接。. ER4047是AWS A5.10中列出的分类,它是铸造铝合金修复、薄壁6xxx工件和换热器管材的常规选择。它不是所有6xxx焊接的默认填料——那是ER4043——但“4047是钎焊填料,不能用于焊接”的说法是不正确的。.
化学成分
接近Al-Si共晶点的硅含量是设计的核心。铁、铜、锰、镁和锌是被限制的杂质,而非有意添加的元素:
| 要素 | 内容 (%) | 角色 |
| 硅 (Si) | 11.0–13.0 | 共晶形成元素——决定熔点和流动性 |
| 铁(Fe) | ≤ 0.8 | 杂质 |
| 铜 (Cu) | ≤ 0.30 | 杂质 |
| 锰 (Mn) | ≤ 0.15 | 杂质 |
| 镁(Mg) | ≤ 0.10 | 杂质,为炉中钎焊保持低含量 |
| 锌 (Zn) | ≤ 0.20 | 杂质 |
| 铍(Be) | ≤ 0.0003 | 在焊丝分类下适用的限制 |
| 其他元素,单项/总计 | ≤ 0.05 / ≤ 0.15 | 杂质 |
| 铝 (Al) | 剩余 | 基体 |
镁被控制在0.10%是有原因的。炉中钎焊和可控气氛钎焊依赖于填料保持清洁;填料中的镁会使助焊剂和气氛控制复杂化。当供应商提供镁限制更宽松的“4047型”合金时,请记住这一上限。.
4047不可热处理强化。不存在可利用的沉淀硬化响应,因此钎焊后或焊接后的时效处理不会提高其强度。.
为何近共晶成分至关重要
三项性能直接源于硅含量,而这三项正是4047存在的理由:
熔化范围。. 固相线577 °C,液相线582 °C——糊状区约为5 °C。已发布的数据表给出1070–1080 °F(577–582 °C)作为熔化范围。.
凝固行为。. 由于该合金几乎处于共晶成分,它在几度之内即从完全液态转变为完全固态。不存在漫长的半固态阶段,这正是抑制接头热裂纹的原因。.
流动性。. 低熔点、低粘度的液体通过毛细作用渗入间隙,这正是换热器中实现气密钎焊接头的原因。.
将其与4043(4.5–6.0% Si)进行比较。其固相线处于相近范围,但液相线远高于此,形成宽大的糊状区。作为焊丝这没有问题。作为用于紧密、气密接头的钎焊填料则不行——填料在半固态停留时间过长,无法干净地渗入狭窄间隙。.
4047作为钎焊填料
这是4047的主要应用,也是其被开发的原因。.
- 工艺。. 可控气氛钎焊(CAB)、真空钎焊和火焰钎焊。.
- 典型钎焊温度。. 约580–605 °C。已发布的车间实践将峰值定在该区间内,避免使用上限以保护薄壁母材截面。.
- 接头间隙。. 大约0.05–0.20 mm。低于此值,毛细流动仍可发挥作用;高于此值,钎料流动性足以在凝固前从接头中流失。.
- 形态。. 箔材和带材、预成型件和环件、膏状钎料,以及多层钎焊板上的包覆层。.
典型钎焊组件:汽车散热器和加热器芯体、增压空气冷却器、HVAC冷凝器和蒸发器接头、制冷板式组件,以及航空航天热交换器和燃油冷却油冷却器。.
需要纠正的一个预期:AWS A5.8对 钎料 ——其化学成分和熔化行为进行分类。它并不规定钎焊接头强度。接头强度来自母材、接头设计、间隙和热循环。如果项目需要合格的数值,必须来自对实际接头的测试,而非来自钎料分类。.
4047作为焊丝(ER4047)
根据AWS A5.10,同一合金以ER4047用于GTAW和GMAW。.
适用场景:
- 铸造铝合金修复及A356等铸造合金——高硅含量与母材匹配,减少气孔。.
- 薄壁和热敏感组件,较低的液相线可减少变形。.
- 对裂纹敏感的6xxx接头,狭窄的凝固温度范围对你有利。.
- 热交换器、冷凝器、空调管路和散热器作业——使其成为良好钎料的相同毛细行为有助于润湿紧密配合的接头。.
4043优于它的场景:
- 任何需要阳极氧化和颜色匹配的接头。高硅焊缝金属阳极氧化后呈灰黑色,与母材不匹配;4043的匹配度要好得多。.
- 裂纹敏感性不是主要关注点的通用6xxx焊接。ER4043是大多数车间焊接6061的默认钎料,通常更便宜且库存更广泛。.
两者均不适用的场景: 焊接5xxx母材。那里应使用5356(见下方对比)。.
母材固相线规则
这是决定大多数4047应用场景的检查,也是最常被跳过的一项。.
钎料必须在母材仍完全固态时完全液化。这意味着母材的 固相线 必须高于钎料的 液相线 (4047为582 °C),并留有工作余量,而不仅仅是高出几度。实践中,目标余量至少为25–30 °C。.
| 贱金属 | 固相线(°C,典型公布值) | 使用4047钎焊 |
| 1100 | ~646 | 余量充裕 |
| 3003 | ~643 | 余量充裕——标准CAB芯材合金 |
| 6063 | ~615 | 可行,但窗口狭窄 |
| 6061 | ~582 | 无余量——不可钎焊 |
| 7075 | ~477 | 钎料会在母材之后熔化 |
6061这一行最容易让人踩坑。6061通常被列为可钎焊母材,但其固相线为582 °C——与4047的液相线温度相同。没有工艺窗口。再加上6061的镁含量使钎剂和气氛控制复杂化,炉中钎焊6061变得不切实际。如果零件是6061且需要连接,应指定使用4043或5356焊接,而非钎焊。.
以上固相线数据为典型公布值。在设定炉温循环之前,请从母材的材质证书中确认所钎焊批次的实际数值。.
4047 vs 4043 vs 5356
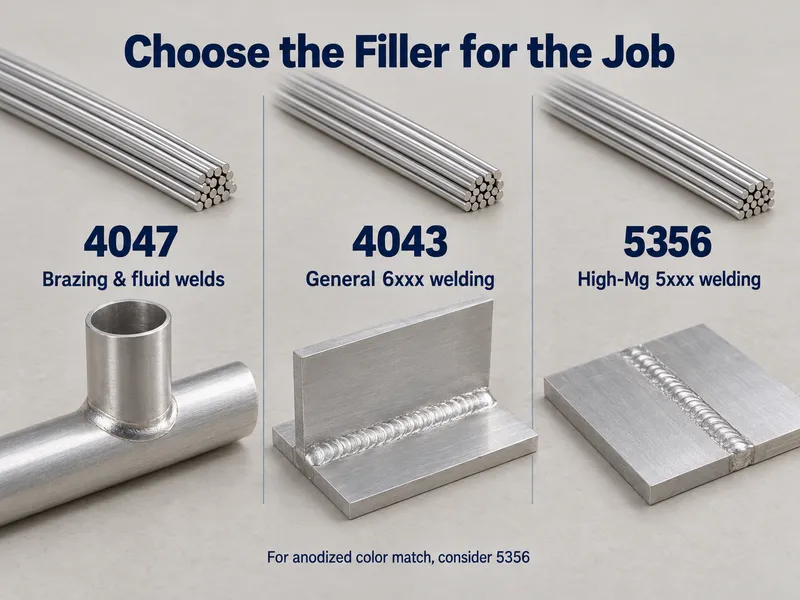
| 填料 | 硅/合金成分 | 熔化行为 | 选用场景 | 避免场景 |
| 4047 | 11–13% Si | 577–582 °C,约5 °C糊状区 | 窄间隙钎焊、气密性热交换器、铸造铝合金、薄壁6xxx | 阳极氧化和颜色匹配的焊缝;宽接头间隙 |
| 4043 | 4.5–6.0% Si | 大约573–630 °C,宽糊状区 | 通用6xxx焊接、需要阳极氧化的焊缝 | 紧密毛细钎焊——通过间隙时过于迟缓 |
| 5356 | 4.5–5.5% Mg | 更高熔点,无毛细作用 | 焊接5xxx母材;海洋环境使用 | 钎焊——它是焊接填充材料,不是钎焊填充材料 |
简版说明:4047和4043相互竞争;5356则用于不同的场合。请参阅我们的 4043铝材指南 了解硅基填充材料方面,以及我们的 5356铝材指南 了解镁基填充材料方面。.
可行/不可行
适用——在以下情况下使用4047:
- 要求气密性的窄间隙钎焊:散热器芯体、冷凝器、蒸发器、中冷器、板式换热器。.
- CAB或真空钎焊,或火焰钎焊,母材固相线需以实际裕量高于582 °C——1xxx和3xxx是安全系列。.
- 焊接铸造铝合金、薄壁6xxx,或ER4043曾出现问题的裂纹敏感接头。.
不可行——以下情况应选择其他材料:
- 接头将进行阳极氧化处理且必须与母材颜色匹配。使用4043。.
- 母材为6061或7xxx系列,工艺为钎焊。没有固相线裕量。应改用焊接,6xxx用4043,5xxx用5356。.
- 接头间隙超过约0.2 mm。填充材料在凝固前将流失——使用4043或按接头尺寸预置的预成型件。.
- 母材为5xxx,工艺为焊接。使用5356。.
应用
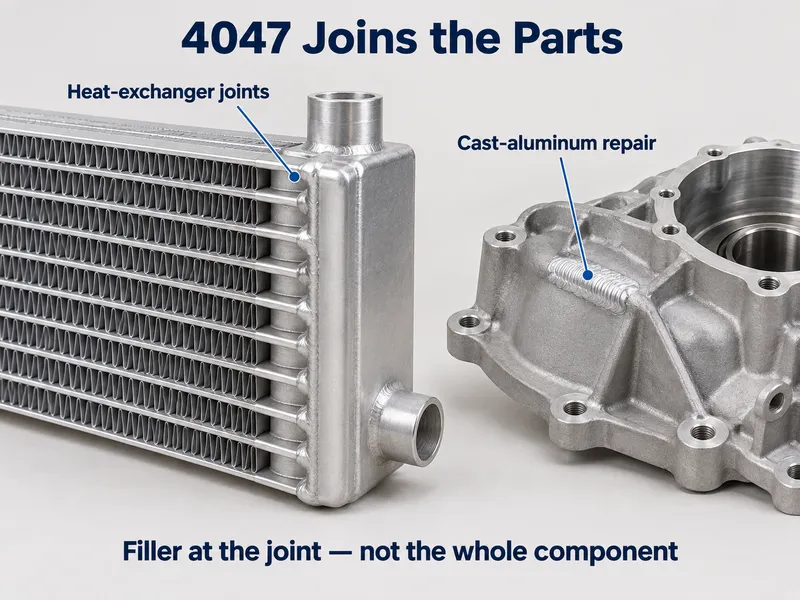
- 汽车 ——散热器和加热器芯体、增压空气冷却器、空调冷凝器和蒸发器
- HVAC ——铝制换热器盘管、制冷剂回路接头
- 制冷 ——蒸发器和冷凝器板组件
- 航空航天 ——铝制换热器、燃油冷却机油冷却器、环境控制系统换热器
- 铸造铝合金修复 ——铸件和壳体,使用ER4047作为焊丝
结论
4047同时满足两项标准:钎焊用AWS A5.8 BAlSi-4和TIG及MIG焊接用AWS A5.10 ER4047。当接头间隙小、要求气密性或易开裂时选择它;当焊缝需要阳极氧化和颜色匹配时选择4043;当母材为5xxx时选择5356。硬性限制是母材固相线——如果固相线不以实际裕量高于582 °C,则不能采用钎焊,接头必须焊接。.
我们供应 4047钎焊和焊接线材, 、棒材和箔材,可按您的规格定制直径和卷重。每笔订单随附MTC,定制交期为10–60天。.
请将填充材料形态、直径和母材发送给我们,我们将确认库存或定制生产窗口。.
常见问题
4047能否以预成型件、环件或特定焊丝直径供应?
可以。4047可供应线材、棒材、箔材和带材,预成型形状可按您的接头几何形状生产。请注明形态、直径或厚度,以及卷重或件重,我们将按此报价而非按目录尺寸报价。.
4047填充材料的交期和最小起订量是多少?
非库存尺寸支持低起订量生产,典型定制交期为10–60天。标准焊丝直径通常有现货;箔材厚度和预成型形状为按单生产。.
4047能否用于钎焊6061?
不能。根据各自的管理标准,4047的液相线和6061的固相线在同一温度582 °C相交。不存在填充材料流动而6061保持固体的温度,因此6061应改用4043进行焊接,或者如果必须采用钎焊,则改用1xxx或3xxx母材。.
4047订单随附哪些文件?
随附载有该批次化学成分和力学性能结果的材质证明书。当客户的工艺评定需要独立证据时,可应要求提供SGS化学成分和力学性能报告,费用另计。.






