


4047, –13 silisyum içeren bir alüminyum-silisyum dolgu alaşımıdır. Yapısal bir dövme kalite değildir — ondan bir çerçeve yapmazsınız. Onu diğer alüminyum parçaları birleştirmek için satın alırsınız ve bu işi iki farklı standart altında iki farklı proseste yerine getirir.
4047, iki farklı standart altında iki rolde spesifiye edilmiştir — AWS A5.8 BAlSi-4 sert lehim dolgu malzemesi olarak, AWS A5.10 ER4047 kaynak teli olarak. Sorguda rolü belirtin, çünkü form, proses ve evrak işleri bunun ardından gelir.
İşe yarayıp yaramayacağını belirleyen tek bir sınır vardır: birleştirdiğiniz ana metalin solidus sıcaklığı.
İki Standart, Tek Alaşım
Aynı 4047 kompozisyonu iki AWS spesifikasyonu altında tescil edilmiştir ve hangisinin geçerli olduğu alaşıma değil, prosese bağlıdır:
| Standart | Tanımlama | Süreç | Tipik form |
| AWS A5.8 / A5.8M | BAlSi-4 | Sert lehimleme | Folyo, şerit, ön şekillendirilmiş parçalar, pasta, sert lehim sacı üzerinde kaplama katmanı |
| AWS A5.10 / A5.10M | ER4047 | GTAW (TIG) ve GMAW (MIG) kaynağı | Makaraya sarılı veya kesilmiş boy tel, çubuk |
| AMS 4185 | — | Havacılık dolgu malzemesi | Tel, çubuk |
| ISO 17672 | Al 112 | Sert lehimleme | Yukarıdaki gibi |
| GB/T 13815 | BAl88Si | Sert lehimleme | Yukarıdaki gibi |
| EN | EN AW-4047 | Her ikisi de | Yukarıdaki gibi |
TIG kaynağı için “4047 teli” olarak satılan bir dolgu malzemesi ile fırın sert lehimlemesi için “4047 folyosu” olarak satılan bir dolgu malzemesi, farklı formlardaki aynı alaşımdır. Değişen şey prosestir, birleşim boşluğudur ve montajın maruz kaldığı sıcaklıktır.
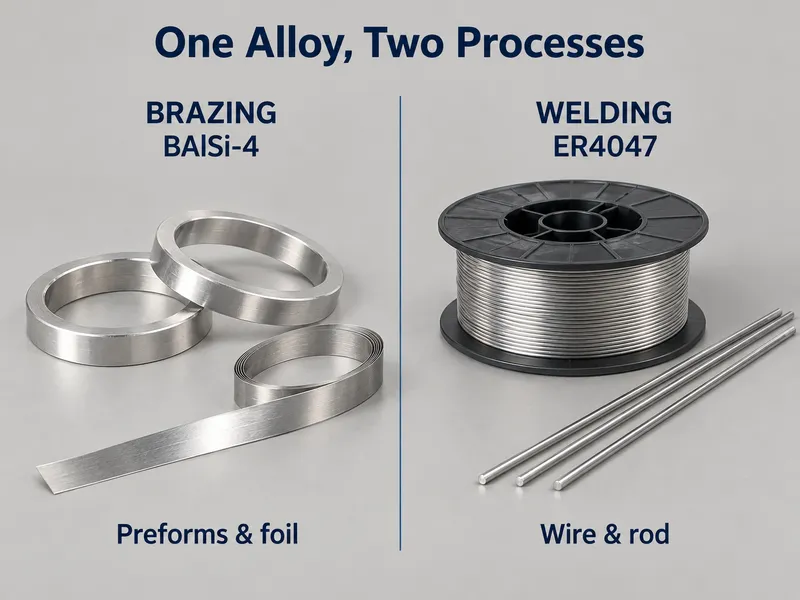
Bunu açıkça belirtmek gerekir çünkü bunun tersi iddia yaygın olarak dolaşmaktadır: 4047, TIG ve MIG kaynağı için kullanılabilir. ER4047, AWS A5.10“da listelenmiş bir sınıflandırmadır ve dökme alüminyum onarımı, ince cidarlı 6xxx işleri ve ısı eşanjörü boruları için normal bir seçimdir. Her 6xxx kaynağı için varsayılan dolgu malzemesi değildir — o ER4043”tür — ancak "4047 bir sert lehim dolgu malzemesidir ve kaynakla kullanılamaz" ifadesi yanlıştır.
Kimyasal Bileşim
Al-Si ötektik noktasına yakın silisyum, tasarımın tamamıdır. Demir, bakır, mangan, magnezyum ve çinko, kasıtlı ilaveler değil, sınırlandırılmış safsızlıklardır:
| Element | İçerik (%) | Rol |
| Silisyum (Si) | 11.0–13.0 | Ötektik oluşturucu — erime noktasını ve akışkanlığı yönlendirir |
| Demir (Fe) | ≤ 0,8 | Safsızlık |
| Bakır (Cu) | ≤ 0,30 | Safsızlık |
| Manganez (Mn) | ≤ 0.15 | Safsızlık |
| Magnezyum (Mg) | ≤ 0,10 | Safsızlık, fırın sert lehimlemesi için düşük tutulur |
| Çinko (Zn) | ≤ 0,20 | Safsızlık |
| Berilyum (Be) | ≤ 0,0003 | Kaynak teli sınıflandırması altında uygulanan sınır |
| Diğerleri, her biri / toplam | ≤ 0,05 / ≤ 0,15 | Safsızlık |
| Alüminyum (Al) | Kalan | Matris |
Magnezyum bir nedenden dolayı %0,10“da tutulur. Fırın ve kontrollü atmosfer sert lehimlemesi, dolgu malzemesinin temiz kalmasına bağlıdır; dolgu malzemesindeki magnezyum, flux ve atmosfer kontrolünü zorlaştırır. Bir tedarikçi daha gevşek magnezyum sınırına sahip ”4047 tipi" bir alaşım sunduğunda bu sınırı aklınızda tutun.
4047 ısıl işlemle sertleştirilemez. Kullanılacak bir çökelme sertleşmesi tepkisi yoktur, bu nedenle sert lehimleme veya kaynak sonrası hiçbir yaşlandırma mukavemetini artırmayacaktır.
Ötektiğe Yakın Kompozisyon Neden Önemlidir
Silisyum içeriğinden doğrudan üç özellik çıkar ve bu üçünün tamamı 4047'nin var olma nedenidir:
Erime aralığı. Solidus 577 °C, liquidus 582 °C — yaklaşık 5 °C'lik bir hamurumsu bölge. Yayımlanmış veri sayfaları erime aralığı olarak 1070–1080 °F (577–582 °C) verir.
Donma davranışı. Alaşım neredeyse ötektik kompozisyon üzerinde yer aldığından, birkaç derece içinde tamamen sıvıdan tamamen katıya geçer. Uzun bir hamurumsu aşama yoktur; birleşimde sıcak çatlamayı bastıran da budur.
Akışkanlık. Düşük erime noktalı, düşük viskoziteli sıvı kılcal boşluklara yürür; ısı eşanjörlerinde sızdırmaz sert lehimli birleşimleri mümkün kılan da budur.
Bunu 4043 (%4,5–6,0 Si) ile karşılaştırın. Solidusu aynı civardadır ancak liquidusu çok daha yüksektir ve geniş bir hamurumsu aralık verir. Kaynak teli olarak bu sorun değildir. Dar, sızdırmaz birleşimler için sert lehim dolgu malzemesi olarak değildir — dolgu malzemesi dar bir boşluğa temiz bir şekilde nüfuz edemeyecek kadar uzun süre yarı katı kalır.
Sert Lehim Dolgu Malzemesi Olarak 4047
Bu, 4047’nin birincil uygulamasıdır ve geliştirilme nedenidir.
- Prosesler. Kontrollü atmosfer sert lehimlemesi (CAB), vakum sert lehimlemesi ve torç sert lehimlemesi.
- Tipik sert lehimleme sıcaklığı. Yaklaşık 580–605 °C. Yayımlanmış atölye uygulaması, zirveyi bu bantta konumlandırır; ince ana metal kesitlerini korumak için üst uçtan kaçınılır.
- Bağlantı boşluğu. Kabaca 0,05–0,20 mm. Bunun altında kılcal akış hâlâ çalışır; bunun üzerinde dolgu malzemesi, donmadan önce bağlantıdan akıp gidecek kadar akışkandır.
- Formlar. Folyo ve şerit, ön şekillendirilmiş parçalar ve halkalar, pasta ve çok katmanlı sert lehimleme sacındaki kaplama katmanı.
Tipik sert lehimli montajlar: otomotiv radyatörü ve ısıtıcı göbekleri, şarj havası soğutucuları, HVAC kondenser ve evaporatör bağlantıları, soğutma plakalı montajlar ve havacılık ısı eşanjörleri ile yakıt soğutmalı yağ soğutucuları.
Düzeltilmesi gereken bir beklenti: AWS A5.8, dolgu malzemesini — kimyasını ve erime davranışını — sınıflandırır. Sert lehimli bir bağlantı mukavemeti atamaz. Bağlantı mukavemeti ana metalden, bağlantı tasarımından, boşluktan ve ısıl çevrimden gelir. Bir proje nitelikli bir değer gerektiriyorsa, bu değer dolgu malzemesi sınıflandırmasından değil, gerçek bağlantının test edilmesinden gelmelidir.
4047'nin Kaynak Teli (ER4047) olarak kullanımı
AWS A5.10 kapsamında, aynı alaşım GTAW ve GMAW için ER4047 olarak geçer.
İyi bir seçim olduğu yerler:
- Dökme alüminyum onarımı ve A356 gibi döküm alaşımları — yüksek silisyum içeriği ana metalle eşleşir ve gözenekliliği azaltır.
- İnce cidarlı ve ısıya hassas montajlar; burada daha düşük likidüs sıcaklığı distorsiyonu azaltır.
- Çatlamaya hassas 6xxx bağlantıları; burada dar donma aralığı lehinize çalışır.
- Isı eşanjörleri, kondenserler, klima boruları ve radyatör işleri — onu iyi bir sert lehim dolgu malzemesi yapan aynı kılcal davranış, sıkı bir geçme düzenini ıslatmasına da yardımcı olur.
4043'ün ondan daha iyi olduğu yerler:
- Anodize edilecek ve renk uyumu sağlanacak herhangi bir bağlantı. Yüksek silisyumlu kaynak metali, ana metalle eşleşmeyen gri-siyah bir renge anodize olur; 4043 çok daha yakın bir uyum sağlar.
- Çatma hassasiyetinin belirleyici kaygı olmadığı genel amaçlı 6xxx kaynağı. ER4043, çoğu atölye için 6061'in varsayılan dolgu malzemesidir ve genellikle daha ucuz ve daha yaygın olarak stoklanır.
İkisinin de uygun olmadığı yer: 5xxx ana metallerinin kaynağı. Orada 5356 kullanın (aşağıdaki karşılaştırmaya bakın).
Ana Metal Solidus Kuralı
Bu, çoğu 4047 işini belirleyen kontroldür ve en sık atlanan kontroldür.
Bir sert lehim dolgu malzemesi, ana metal hâlâ tamamen katıyken tamamen sıvı olmalıdır. Bu, ana metalin solidus sıcaklığının, dolgu malzemesinin likidüs sıcaklığının (4047 için 582 °C) üzerinde, yalnızca birkaç derece değil, çalışma payıyla birlikte yer alması gerektiği anlamına gelir. Pratikte en az 25–30 °C'lik bir pay hedefleyin.
| Ana metal | Solidus (°C, tipik yayımlanmış değer) | 4047 ile sert lehimleme |
| 1100 | ~646 | Rahat pay |
| 3003 | ~643 | Rahat pay — standart CAB çekirdek alaşımı |
| 6063 | ~615 | Çalışılabilir, ancak dar bir pencere |
| 6061 | ~582 | Pay yok — sert lehimleme yapmayın |
| 7075 | ~477 | Dolgu malzemesi ana metalden sonra erir |
İnsanları yakalayan satır 6061 satırıdır. 6061 rutin olarak sert lehimlenebilir bir ana alaşım olarak listelenir, ancak solidus sıcaklığı 582 °C'dir — 4047’nin likidüs sıcaklığıyla aynı sıcaklık. Proses penceresi yoktur. Buna bir de 6061’in flux ve atmosfer kontrolünü zorlaştıran magnezyum içeriğini ekleyin; fırında sert lehimleme 6061 pratik olmaktan çıkar. Parça 6061 ise ve birleştirilmesi gerekiyorsa, sert lehimleme yerine 4043 veya 5356 ile kaynak yapılmasını belirtin.
Yukarıdaki solidus değerleri tipik yayımlanmış değerlerdir. Bir fırın çevrimi ayarlamadan önce, sert lehimleme yapacağınız partinin gerçek değerini ana metalin fabrika sertifikasından doğrulayın.
4047 vs 4043 vs 5356
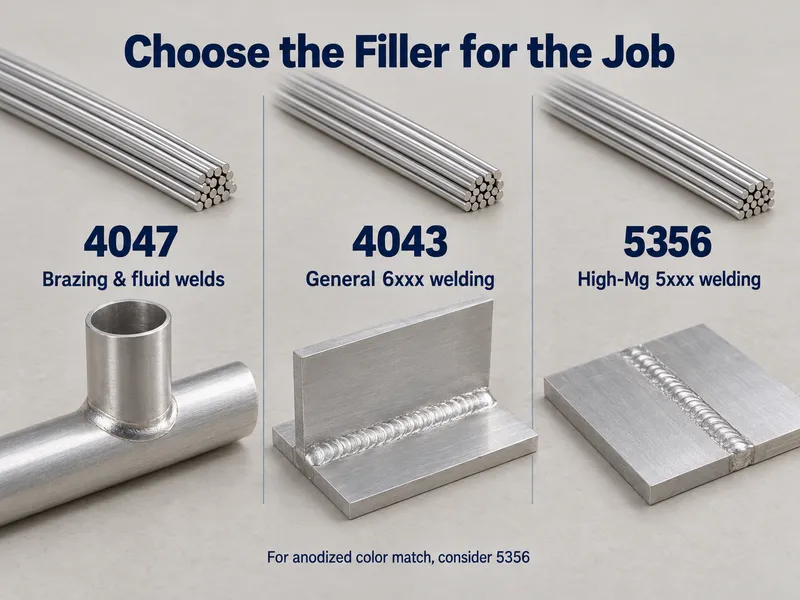
| Dolgu | Silisyum / alaşımlandırma | Erime davranışı | Şunun için seçin | Şunun için kaçının |
| 4047 | –13 Si | 577–582 °C, ~5 °C hamurumsu bölge | Sıkı boşluklu sert lehimleme, sızdırmaz ısı eşanjörleri, dökme alüminyum, ince cidarlı 6xxx | Anodize edilen ve renk uyumu sağlanan kaynaklar; geniş bağlantı boşlukları |
| 4043 | %4,5–6,0 Si | Kabaca 573–630 °C, geniş macunumsu aralık | Genel 6xxx kaynağı, anodize edilecek kaynaklar | Sıkı kılcal sert lehimleme — boşluktan geçişte çok ağır |
| 5356 | 4,5–5,5% Mg | Daha yüksek erime noktalı, kılcal etki yok | 5xxx ana metallerin kaynağı; denizcilik uygulamaları | Sert lehimleme — bu bir kaynak dolgu malzemesidir, sert lehim dolgu malzemesi değildir |
Kısa bir versiyon: 4047 ve 4043 birbiriyle rekabet eder; 5356 farklı bir iştir. Silisyum dolgu tarafı için 4043 alüminyum kılavuzumuza ve magnezyum dolgu tarafı için 5356 alüminyum kılavuzumuza bakın.
Git / Gitme
Uygun — 4047'yi şu durumlarda kullanın:
- Sızdırmazlığın gereklilik olduğu dar boşluklu sert lehimleme: radyatör göbekleri, kondenserler, evaporatörler, intercooler'lar, plakalı ısı eşanjörleri.
- CAB veya vakumlu sert lehimleme ya da alevle sert lehimleme; solidus değeri 582 °C'yi gerçek bir marjla aşan bir ana metalle — 1xxx ve 3xxx güvenli ailelerdir.
- Dökme alüminyumun, ince cidarlı 6xxx'in veya ER4043'ün sorun çıkardığı çatlağa hassas bağlantıların kaynağı.
Gitme — şu durumlarda başka bir şey seçin:
- Bağlantı anodize edilecek ve ana metalin rengiyle eşleşmesi gerekiyor. 4043 kullanın.
- Ana metal 6061 veya bir 7xxx sınıfıdır ve proses sert lehimlemedir. Solidus marjı yoktur. Bunun yerine kaynak yapın; 6xxx için 4043, 5xxx için 5356 ile.
- Bağlantı boşluğu yaklaşık 0,2 mm'yi aşıyor. Dolgu malzemesi donmadan önce akıp gider — 4043 veya bağlantıya göre boyutlandırılmış önceden yerleştirilmiş bir preform kullanın.
- Ana metal 5xxx'tir ve proses kaynaktır. 5356 kullanın.
Uygulamalar
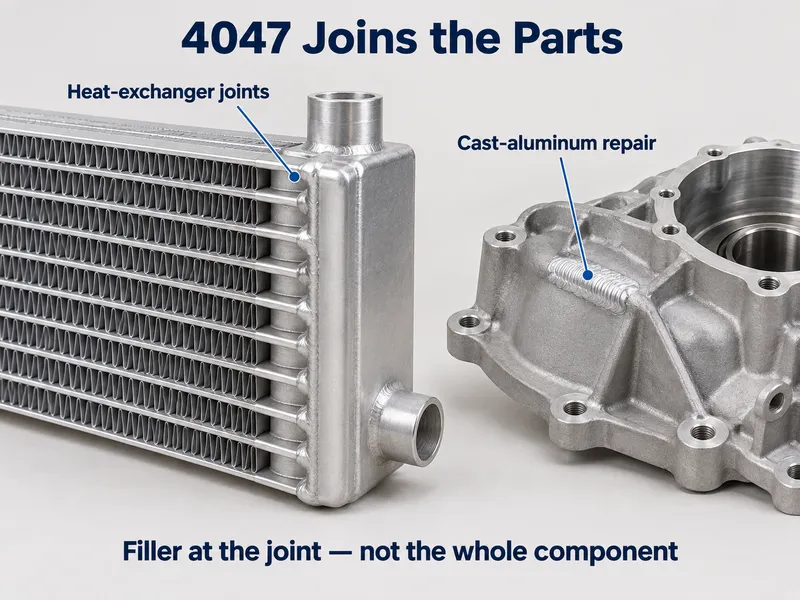
- Otomotiv — radyatör ve ısıtıcı göbekleri, charge-air soğutucuları, klima kondenserleri ve evaporatörleri
- HVAC — alüminyum ısı eşanjörü bobinleri, soğutucu akışkan devresi bağlantıları
- Soğutma — evaporatör ve kondenser plaka grupları
- Havacılık ve Uzay — alüminyum ısı eşanjörleri, yakıtla soğutulan yağ soğutucuları, çevresel kontrol sistemi ısı eşanjörleri
- Dökme alüminyum onarımı — kaynak teli olarak ER4047 kullanılarak dökümler ve mahfazalar
Sonuç
4047 aynı anda iki standardı taşır: sert lehimleme için AWS A5.8 BAlSi-4 ve TIG ile MIG kaynağı için AWS A5.10 ER4047. Bağlantı dar, sızdırmaz veya çatlağa yatkın olduğunda onu seçin; kaynağın anodize edilmesi ve renk eşleşmesi gerektiğinde 4043'ü, ana metal 5xxx olduğunda 5356'yı seçin. Kesin sınır ana metal solidusudur — eğer 582 °C'yi gerçek bir marjla aşmıyorsa sert lehimleme devre dışıdır ve bağlantı kaynaklanmalıdır.
Biz 4047 sert lehimleme ve kaynak teli, çubuk ve folyo tedarik ediyoruz; özel çaplar ve bobin ağırlıkları spesifikasyonunuza göre üretilir. Her sipariş bir MTC ile gönderilir ve özel termin süreleri 10–60 gün arasındadır.
Bize dolgu formunu, çapını ve ana metali gönderin; stok durumunu veya özel üretim penceresini teyit ederiz.
Sıkça Sorulan Sorular
4047 preform, halka veya belirli bir tel çapı olarak tedarik edilebilir mi?
Evet. 4047 tel, çubuk, folyo ve şerit olarak gelir ve preform şekilleri bağlantı geometrinize göre üretilir. Formu, çapı veya kalınlığı ve bobin ya da parça ağırlığını belirtin; ürün katalog ölçüsüne göre değil, buna göre fiyatlandırılır.
4047 dolgu malzemesi için ne tür bir termin süresi ve minimum sipariş miktarı beklemeliyim?
Stokta olmayan ölçüler için düşük MOQ'lu partiler desteklenir; tipik özel termin süreleri 10–60 gündür. Standart tel çapları genellikle stoktan temin edilebilir; folyo kalınlığı ve preform şekilleri siparişe göre üretilir.
4047, 6061'i sert lehimlemek için kullanılabilir mi?
Hayır. 4047’nin likidusu ve 6061’in solidusu, tabi oldukları standartlar altında aynı 582 °C'de buluşur. Dolgu malzemesinin akıp 6061'in katı kaldığı bir sıcaklık yoktur; bu nedenle 6061'i bunun yerine 4043 ile kaynaklayarak birleştirin veya sert lehimleme sabitse 1xxx ya da 3xxx ana metale geçin.
Bir 4047 siparişiyle hangi belgeler gelir?
Parti için kimyasal ve mekanik sonuçları taşıyan bir fabrika test sertifikası. Müşterinin proses kalifikasyonunun bağımsız kanıt gerektirdiği durumlarda, SGS kimyasal ve mekanik raporları ek maliyetle talep üzerine temin edilebilir.






