


4047 é uma liga de enchimento de alumínio-silício contendo 11–13% de silício. Não é um grau estrutural trabalhado — não se constrói uma estrutura com ela. Compra-se para unir outras peças de alumínio, e desempenha essa função em dois processos diferentes sob duas normas diferentes.
O 4047 é especificado em duas funções sob duas normas diferentes — AWS A5.8 BAlSi-4 como material de adição para brasagem, AWS A5.10 ER4047 como arame de soldagem. Indique a função no pedido, pois a forma, o processo e a documentação decorrem dela.
Um limite decide se funciona ou não: a temperatura de solidus do metal de base que está a ser unido.
Duas Normas, Uma Liga
A mesma composição do 4047 está registada sob duas especificações AWS, e a que se aplica depende do processo, não da liga:
| Padrão | Designação | Processo | Forma típica |
| AWS A5.8 / A5.8M | BAlSi-4 | Brasagem | Folha fina, tira, pré-formas, pasta, camada de revestimento em chapa de brasagem |
| AWS A5.10 / A5.10M | ER4047 | Soldagem GTAW (TIG) e GMAW (MIG) | Arame em bobina ou cortado ao comprimento, vareta |
| AMS 4185 | — | Material de adição aeroespacial | Arame, vareta |
| ISO 17672 | Al 112 | Brasagem | Como acima |
| GB/T 13815 | BAl88Si | Brasagem | Como acima |
| PT | EN AW-4047 | Ambos | Como acima |
Um material de adição vendido como “arame 4047” para soldagem TIG e um material de adição vendido como “folha fina 4047” para brasagem em forno são a mesma liga em formas diferentes. O que muda é o processo, a folga da junta e a temperatura a que o conjunto é submetido.
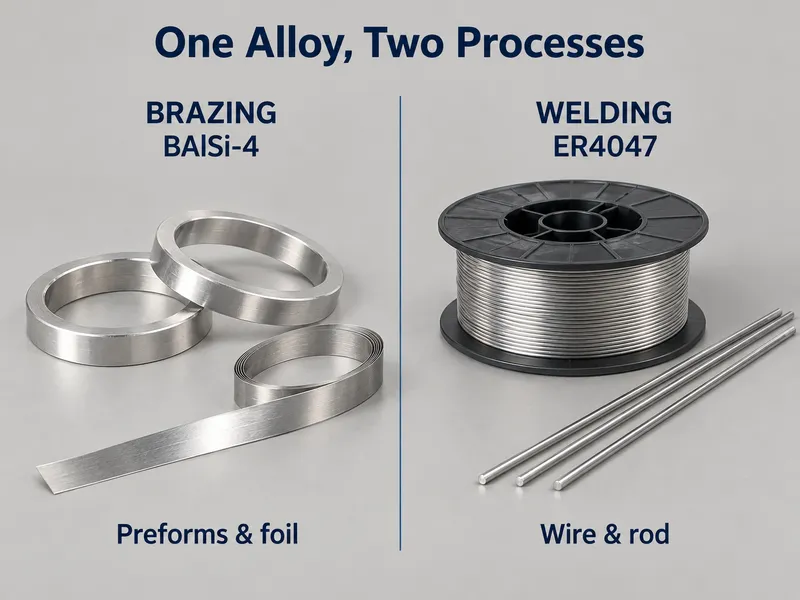
Vale a pena afirmar isto claramente porque a afirmação oposta circula amplamente: O 4047 pode ser utilizado para soldagem TIG e MIG. O ER4047 é uma classificação listada na AWS A5.10, e é uma escolha normal para reparação de alumínio fundido, trabalho em paredes finas de 6xxx e tubagem de permutadores de calor. Não é o material de adição predefinido para todas as soldas em 6xxx — esse é o ER4043 — mas “o 4047 é um material de adição para brasagem e não pode ser soldado” está incorreto.
Composição química
O silício próximo do ponto eutético do Al-Si é todo o design. O ferro, o cobre, o manganês, o magnésio e o zinco são impurezas limitadas em vez de adições deliberadas:
| Elemento | Conteúdo (%) | Função |
| Silício (Si) | 11.0–13.0 | Formador de eutético — determina o ponto de fusão e a fluidez |
| Ferro (Fe) | ≤ 0,8 | Impureza |
| Cobre (Cu) | ≤ 0,30 | Impureza |
| Manganês (Mn) | ≤ 0.15 | Impureza |
| Magnésio (Mg) | ≤ 0,10 | Impureza, mantida baixa para brasagem em forno |
| Zinco (Zn) | ≤ 0,20 | Impureza |
| Berílio (Be) | ≤ 0,0003 | Limite aplicado sob a classificação de arame de soldagem |
| Outros, cada / total | ≤ 0,05 / ≤ 0,15 | Impureza |
| Alumínio (Al) | Restante | Matriz |
O magnésio é limitado a 0,10% por uma razão. A brasagem em forno e em atmosfera controlada depende de o material de adição se manter limpo; o magnésio no material de adição complica o controlo do fluxo e da atmosfera. Tenha esse limite em mente quando um fornecedor oferecer uma liga “tipo 4047” com um limite de magnésio mais permissivo.
O 4047 não é tratável termicamente. Não há resposta de endurecimento por precipitação a explorar, pelo que nenhum envelhecimento pós-brasagem ou pós-soldagem aumentará a sua resistência.
Porque é que a Composição Próxima do Eutético é Importante
Três propriedades decorrem diretamente do teor de silício, e todas as três são a razão pela qual o 4047 existe:
Intervalo de fusão. Solidus 577 °C, liquidus 582 °C — uma zona pastosa de aproximadamente 5 °C. As fichas técnicas publicadas indicam 1070–1080 °F (577–582 °C) como intervalo de fusão.
Comportamento de solidificação. Como a liga se situa quase na composição eutética, passa de totalmente líquida a totalmente sólida dentro de alguns graus. Não há uma longa fase pastosa, o que é o que suprime a fissuração a quente na junta.
Fluidez. O líquido de baixo ponto de fusão e baixa viscosidade penetra por capilaridade nas folgas estreitas, o que torna possíveis juntas brasadas estanques em permutadores de calor.
Compare-se com o 4043 (4,5–6,0% Si). O seu solidus situa-se na mesma vizinhança, mas o seu liquidus é muito mais elevado, originando um amplo intervalo pastoso. Como arame de soldagem isso é aceitável. Como material de adição para brasagem de juntas estreitas e estanques não é — o material de adição permanece demasiado tempo semissólido para penetrar cleanly numa folga estreita.
O 4047 como Material de Adição para Brasagem
Esta é a aplicação principal do 4047 e a razão pela qual foi desenvolvido.
- Processos. Brasagem em atmosfera controlada (CAB), brasagem em vácuo e brasagem por maçarico.
- Temperatura típica de brasagem. Cerca de 580–605 °C. A prática de oficina publicada coloca o pico nessa faixa, com a extremidade superior evitada para proteger seções finas do metal-base.
- Folga da junta. Aproximadamente 0,05–0,20 mm. Abaixo disso, o fluxo capilar ainda funciona; acima disso, o metal de adição é fluido o suficiente para drenar para fora da junta antes de solidificar.
- Formas. Folha e tira, pré-formas e anéis, pasta, e a camada de revestimento em chapa de brasagem multicamada.
Conjuntos brasados típicos: radiadores automotivos e núcleos de aquecedores, resfriadores de ar de admissão, juntas de condensadores e evaporadores de HVAC, conjuntos de placas de refrigeração, e trocadores de calor aeroespaciais e resfriadores de óleo resfriados por combustível.
Uma expectativa a corrigir: a AWS A5.8 classifica o metal de adição — sua química e comportamento de fusão. Ela não atribui uma resistência à junta brasada. A resistência da junta vem do metal-base, do projeto da junta, da folga e do ciclo térmico. Se um projeto precisa de um número qualificado, ele deve vir de ensaios da junta real, não da classificação do metal de adição.
4047 como Arame de Soldagem (ER4047)
Sob a AWS A5.10, a mesma liga é designada como ER4047 para GTAW e GMAW.
Onde é uma boa escolha:
- Reparo de alumínio fundido e ligas de fundição como A356 — o alto teor de silício corresponde ao metal-base e reduz a porosidade.
- Conjuntos de parede fina e sensíveis ao calor, onde o liquidus mais baixo reduz a distorção.
- Juntas 6xxx sensíveis a trincas, onde o estreito intervalo de solidificação trabalha a seu favor.
- Trocadores de calor, condensadores, tubulação de ar-condicionado e trabalhos em radiadores — o mesmo comportamento capilar que o torna um bom metal de adição para brasagem ajuda-o a molhar um ajuste justo.
Onde o 4043 o supera:
- Qualquer junta que será anodizada e com correspondência de cor. O metal de solda com alto teor de silício anodiza para um cinza-escuro que não corresponde ao metal-base; o 4043 proporciona uma correspondência muito mais próxima.
- Soldagem geral de 6xxx onde a sensibilidade a trincas não é a preocupação principal. O ER4043 é o metal de adição padrão para o 6061 na maioria das oficinas, e geralmente é mais barato e mais amplamente estocado.
Onde nenhum dos dois se aplica: soldagem de metais-base 5xxx. Use 5356 nesse caso (ver a comparação abaixo).
A Regra do Solidus do Metal-Base
Esta é a verificação que decide a maioria dos trabalhos com 4047, e é a mais frequentemente ignorada.
Um metal de adição para brasagem deve estar completamente líquido enquanto o metal-base ainda está completamente sólido. Isso significa que o solidus do metal-base deve estar acima do liquidus do metal de adição (582 °C para o 4047) com uma margem de trabalho, não apenas alguns graus acima. Na prática, busque uma margem de pelo menos 25–30 °C.
| Metal base | Solidus (°C, valores publicados típicos) | Brasagem com 4047 |
| 1100 | ~646 | Margem confortável |
| 3003 | ~643 | Margem confortável — a liga núcleo padrão para CAB |
| 6063 | ~615 | Viável, mas com janela estreita |
| 6061 | ~582 | Sem margem — não brasar |
| 7075 | ~477 | O metal de adição fundiria após o metal-base |
A linha do 6061 é a que pega as pessoas. O 6061 é rotineiramente listado como uma liga-base brasável, mas seu solidus é 582 °C — a mesma temperatura do liquidus do 4047. Não há janela de processo. Some a isso o teor de magnésio do 6061, que complica o controle de fluxo e atmosfera, e a brasagem em forno do 6061 torna-se impraticável. Se a peça é 6061 e precisa ser unida, especifique soldagem com 4043 ou 5356 em vez de brasagem.
Os valores de solidus acima são valores publicados típicos. Confirme o valor real para o lote que você está brasando a partir do certificado de usina do metal-base antes de definir um ciclo de forno.
4047 vs 4043 vs 5356
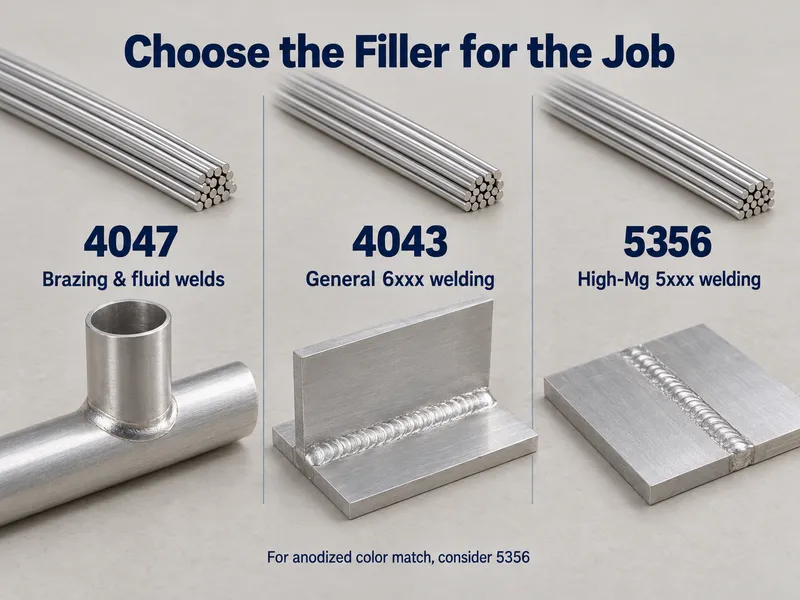
| Enchimento | Silício / elementação | Comportamento de fusão | Escolha-o para | Evite-o para |
| 4047 | 11–13% Si | 577–582 °C, zona pastosa de ~5 °C | Brasagem de folga estreita, trocadores de calor estanques, alumínio fundido, 6xxx de parede fina | Soldas anodizadas e com correspondência de cor; folgas de junta amplas |
| 4043 | 4,5–6,0% Si | Aproximadamente 573–630 °C, ampla faixa pastosa | Soldagem geral de 6xxx, soldas que serão anodizadas | Brasagem capilar apertada — demasiado lenta através da folga |
| 5356 | 4,5–5,5% Mg | Maior ponto de fusão, sem ação capilar | Soldagem de metais base 5xxx; serviço marítimo | Brasagem — é um consumível de soldagem, não um consumível de brasagem |
Uma versão curta: 4047 e 4043 competem entre si; 5356 desempenha uma função diferente. Consulte o nosso guia do alumínio 4043 para o lado dos consumíveis de silício e o nosso guia do alumínio 5356 para o lado dos consumíveis de magnésio.
Go / No-Go
Aplicável — use 4047 quando:
- Brasagem de folga apertada com estanqueidade como requisito: núcleos de radiadores, condensadores, evaporadores, intercoolers, permutadores de calor de placas.
- Brasagem em atmosfera controlada (CAB) ou a vácuo, ou brasagem por chama, com um metal base cujo solidus ultrapasse 582 °C com margem real — 1xxx e 3xxx são as famílias seguras.
- Soldagem de alumínio fundido, 6xxx de parede fina ou juntas sensíveis a fissuração onde o ER4043 tem dado problemas.
No-Go — escolher outra opção quando:
- A junta será anodizada e deve corresponder à cor do metal base. Utilize 4043.
- O metal base é 6061 ou um grau 7xxx e o processo é brasagem. Não há margem de solidus. Solde em vez disso, com 4043 para 6xxx ou 5356 para 5xxx.
- A folga da junta excede cerca de 0,2 mm. O consumível escorrerá antes de solidificar — utilize 4043 ou uma pré-forma pré-posicionada dimensionada para a junta.
- O metal base é 5xxx e o processo é soldagem. Utilize 5356.
Aplicativos
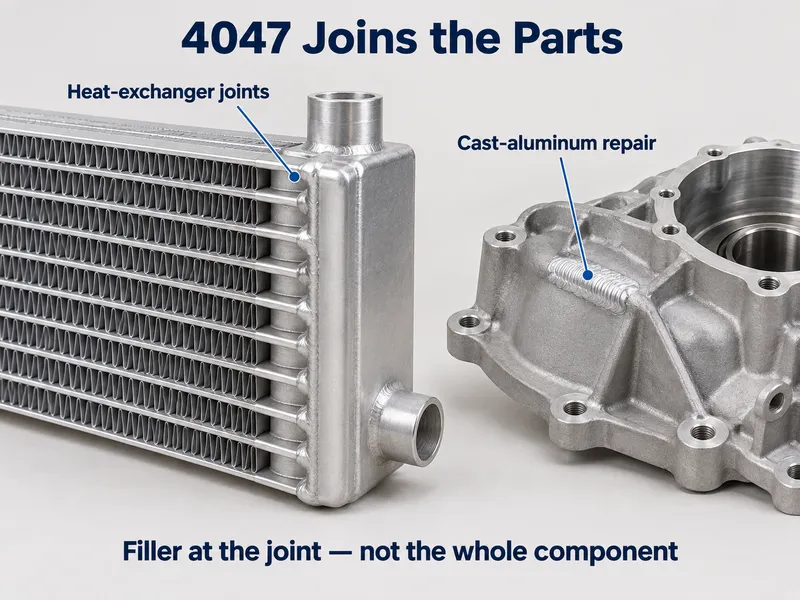
- Automotivo — núcleos de radiadores e aquecedores, arrefecedores de ar de admissão, condensadores e evaporadores de ar condicionado
- AVAC — serpentinas de permutadores de calor de alumínio, juntas de circuitos de refrigerante
- Refrigeração — conjuntos de placas de evaporadores e condensadores
- Aeroespacial — permutadores de calor de alumínio, arrefecedores de óleo arrefecidos por combustível, permutadores de calor de sistemas de controlo ambiental
- Reparação de alumínio fundido — fundidos e carcaças, utilizando ER4047 como arame de soldagem
Conclusão
O 4047 cumpre dois padrões simultaneamente: AWS A5.8 BAlSi-4 para brasagem e AWS A5.10 ER4047 para soldagem TIG e MIG. Escolha-o quando a junta for apertada, estanque ou propensa a fissuração, e escolha o 4043 quando a solda tiver de ser anodizada e com correspondência de cor, e o 5356 quando o metal base for 5xxx. O limite rígido é o solidus do metal base — se este não ultrapassar 582 °C com margem real, a brasagem está fora de questão e a junta tem de ser soldada.
Fornecemos arame de brasagem e soldagem 4047, vareta e folha, com diâmetros e pesos de bobina personalizados produzidos conforme a sua especificação. Cada encomenda é expedida com um MTC, e os prazos de entrega personalizados variam entre 10 e 60 dias.
Envie-nos a forma do consumível, o diâmetro e o metal base, e confirmaremos a disponibilidade ou uma janela de produção personalizada.
Perguntas frequentes
O 4047 pode ser fornecido como pré-formas, anéis ou um diâmetro de arame específico?
Sim. O 4047 está disponível como arame, vareta, folha e tira, e as formas de pré-forma são produzidas de acordo com a geometria da sua junta. Indique a forma, o diâmetro ou espessura, e o peso da bobina ou da peça, e o artigo será cotado com base nisso e não com base num tamanho de catálogo.
Que prazo de entrega e quantidade mínima de encomenda devo esperar para o consumível 4047?
São suportadas produções com MOQ baixo para tamanhos fora de stock, com prazos de entrega personalizados típicos de 10 a 60 dias. Os diâmetros de arame padrão estão geralmente disponíveis em stock; a espessura da folha e as formas de pré-forma são feitas por encomenda.
O 4047 pode ser utilizado para brasar 6061?
Não. O liquidus do 4047 e o solidus do 6061 coincidem nos mesmos 582 °C segundo os seus padrões aplicáveis. Não existe uma temperatura à qual o consumível flua enquanto o 6061 permanece sólido, pelo que deve unir o 6061 por soldagem com 4043, ou passar para um metal base 1xxx ou 3xxx se a brasagem for obrigatória.
Que documentos acompanham uma encomenda de 4047?
Um certificado de ensaio de fábrica com os resultados químicos e mecânicos do lote. Quando a qualificação do processo do cliente exigir evidência independente, os relatórios químicos e mecânicos da SGS estão disponíveis a pedido, com custo adicional.






