


4047 ist eine Aluminium-Silizium-Lotlegierung mit 11–13% Silizium. Es ist keine strukturelle Knetlegierung — daraus baut man keinen Rahmen. Man kauft es, um andere Aluminiumteile zu verbinden, und das leistet es in zwei verschiedenen Verfahren unter zwei verschiedenen Normen.
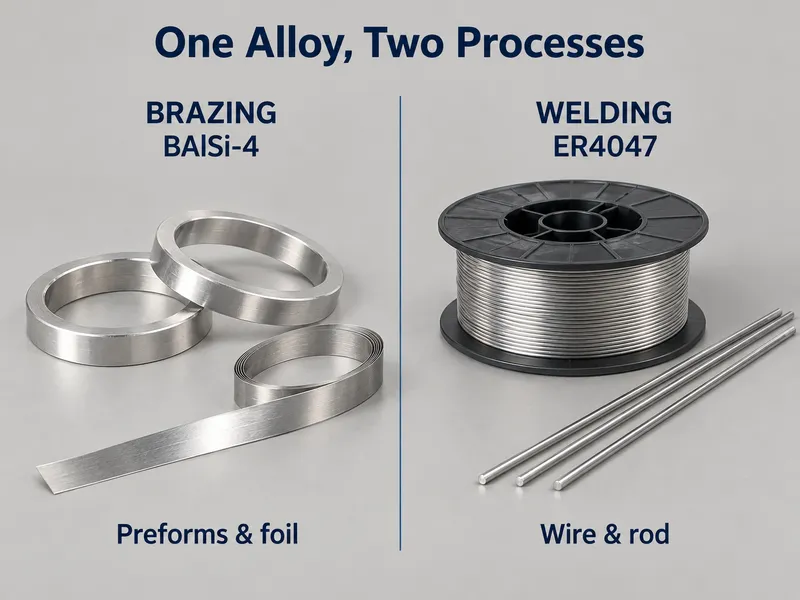
4047 ist in zwei Rollen unter zwei verschiedenen Normen spezifiziert — AWS A5.8 BAlSi-4 als Hartlot, AWS A5.10 ER4047 als Schweißdraht. Benennen Sie die Rolle in der Anfrage, denn Form, Verfahren und Papierkram ergeben sich daraus.
Ein Grenzwert entscheidet darüber, ob es überhaupt funktioniert: die Solidustemperatur des Grundwerkstoffs, den Sie verbinden.
Zwei Normen, eine Legierung
Dieselbe 4047-Zusammensetzung ist unter zwei AWS-Spezifikationen registriert, und welche gilt, hängt vom Verfahren ab, nicht von der Legierung:
| Standard | Bezeichnung | Prozess | Typische Form |
| AWS A5.8 / A5.8M | BAlSi-4 | Hartlöten | Folie, Band, Vorformlinge, Paste, Plattierungsschicht auf Hartlötblech |
| AWS A5.10 / A5.10M | ER4047 | WIG- (TIG) und MIG-Schweißen (GMAW) | Spulendraht oder abgelängter Draht, Stab |
| AMS 4185 | — | Luft- und Raumfahrt-Zusatzwerkstoff | Draht, Stab |
| ISO 17672 | Al 112 | Hartlöten | Wie oben |
| GB/T 13815 | BAl88Si | Hartlöten | Wie oben |
| DE | EN AW-4047 | Beide | Wie oben |
Ein als “4047-Draht” für das WIG-Schweißen verkaufter Zusatzwerkstoff und ein als “4047-Folie” für das Ofenlöten verkaufter Zusatzwerkstoff sind dieselbe Legierung in unterschiedlichen Formen. Was sich ändert, sind das Verfahren, der Spalt und die Temperatur, der die Baugruppe ausgesetzt ist.
Das ist es wert, klar festgestellt zu werden, weil die gegenteilige Behauptung weit verbreitet ist: 4047 kann für das WIG- und MIG-Schweißen verwendet werden. ER4047 ist eine aufgeführte Klassifikation in AWS A5.10 und eine normale Wahl für die Reparatur von Aluminiumguss, Dünnwandarbeiten aus 6xxx und Wärmetauscherrohren. Es ist nicht der Standardzusatzwerkstoff für jede 6xxx-Schweißung — das ist ER4043 —, aber “4047 ist ein Hartlot und kann nicht geschweißt werden” ist falsch.
Chemische Zusammensetzung
Silizium nahe dem Al-Si-Eutektikum ist das gesamte Design. Eisen, Kupfer, Mangan, Magnesium und Zink sind gedeckelte Verunreinigungen statt bewusster Zusätze:
| Element | Inhalt (%) | Rolle |
| Silizium (Si) | 11.0–13.0 | Eutektikumbildner — steuert Schmelzpunkt und Fließfähigkeit |
| Eisen (Fe) | ≤ 0,8 | Verunreinigung |
| Kupfer (Cu) | ≤ 0,30 | Verunreinigung |
| Mangan (Mn) | ≤ 0.15 | Verunreinigung |
| Magnesium (Mg) | ≤ 0,10 | Verunreinigung, niedrig gehalten für das Ofenlöten |
| Zink (Zn) | ≤ 0,20 | Verunreinigung |
| Beryllium (Be) | ≤ 0,0003 | Grenzwert gilt unter der Schweißdrahtklassifikation |
| Sonstige, jeweils / gesamt | ≤ 0,05 / ≤ 0,15 | Verunreinigung |
| Aluminium (Al) | Restbetrag | Matrix |
Magnesium wird aus einem Grund auf 0,10% begrenzt. Ofen- und Schutzgaslöten hängt davon ab, dass der Zusatzwerkstoff sauber bleibt; Magnesium im Zusatzwerkstoff erschwert die Flussmittel- und Atmosphärenkontrolle. Behalten Sie diese Obergrenze im Hinterkopf, wenn ein Lieferant eine “4047-Typ”-Legierung mit lockererem Magnesiumgrenzwert anbietet.
4047 ist nicht aushärtbar. Es gibt keine Ausscheidungshärtungsreaktion, die man nutzen könnte, daher wird kein Auslagern nach dem Löten oder Schweißen seine Festigkeit erhöhen.
Warum die naheutektische Zusammensetzung wichtig ist
Drei Eigenschaften ergeben sich direkt aus dem Siliziumgehalt, und alle drei sind der Grund, warum 4047 existiert:
Schmelzbereich. Solidus 577 °C, Liquidus 582 °C — eine breiige Zone von etwa 5 °C. Veröffentlichte Datenblätter geben 1070–1080 °F (577–582 °C) als Schmelzbereich an.
Erstarrungsverhalten. Da die Legierung nahezu auf der eutektischen Zusammensetzung liegt, geht sie innerhalb weniger Grad von vollständig flüssig zu vollständig fest über. Es gibt keine lange pastöse Phase, und genau das unterdrückt Heißrisse in der Verbindung.
Fließfähigkeit. Die niedrig schmelzende, niedrigviskose Flüssigkeit zieht in Kapillarspalte ein, was dichte Hartlötverbindungen in Wärmetauschern möglich macht.
Vergleichen Sie das mit 4043 (4,5–6,0% Si). Dessen Solidus liegt im selben Bereich, aber sein Liquidus ist weit höher, was einen breiten pastösen Bereich ergibt. Als Schweißdraht ist das in Ordnung. Als Hartlot für enge, dichte Verbindungen ist es das nicht — der Zusatzwerkstoff bleibt zu lange halbfest, um einen schmalen Spalt sauber zu durchdringen.
4047 als Hartlot
Dies ist die Hauptanwendung von 4047 und der Grund, warum es entwickelt wurde.
- Verfahren. Hartlöten in kontrollierter Atmosphäre (CAB), Vakuumlöten und Brennerlöten.
- Typische Hartlöttemperatur. Etwa 580–605 °C. Veröffentlichte Werkstattpraxis legt das Maximum in dieses Band, wobei das obere Ende vermieden wird, um dünne Grundwerkstoffquerschnitte zu schützen.
- Fügespalt. Ungefähr 0,05–0,20 mm. Darunter funktioniert der Kapillarfluss noch; darüber ist das Lot flüssig genug, um aus der Fuge auszulaufen, bevor es erstarrt.
- Formen. Folie und Band, Vorformlinge und Ringe, Paste sowie die Plattierungsschicht auf mehrschichtigem Hartlötblech.
Typische hartgelötete Baugruppen: Automobilkühler und Heizungskerne, Ladeluftkühler, HVAC-Kondensator- und Verdampferverbindungen, Kühlplattenbaugruppen sowie Luft- und Raumfahrt-Wärmetauscher und kraftstoffgekühlte Ölkühler.
Eine Erwartung, die korrigiert werden muss: AWS A5.8 klassifiziert das Lot — seine Chemie und sein Schmelzverhalten. Es wird keine Festigkeit der Hartlötverbindung zugewiesen. Die Verbindungsfestigkeit ergibt sich aus dem Grundwerkstoff, der Fugengestaltung, dem Spalt und dem Temperaturzyklus. Wenn ein Projekt einen qualifizierten Wert benötigt, muss dieser aus der Prüfung der tatsächlichen Verbindung stammen, nicht aus der Lotklassifizierung.
4047 als Schweißdraht (ER4047)
Nach AWS A5.10 läuft dieselbe Legierung als ER4047 für WIG- und MIG-Schweißen.
Wo es eine gute Wahl ist:
- Reparatur von Aluminiumguss und Gusslegierungen wie A356 — der hohe Siliziumgehalt passt zum Grundwerkstoff und reduziert die Porosität.
- Dünnwandige und wärmeempfindliche Baugruppen, bei denen die niedrigere Liquidustemperatur die Verformung verringert.
- Rissempfindliche 6xxx-Verbindungen, bei denen der enge Erstarrungsbereich von Vorteil ist.
- Wärmetauscher, Kondensatoren, Klimaanlagenrohre und Kühlerarbeiten — dasselbe Kapillarverhalten, das es zu einem guten Hartlot macht, hilft ihm, eine enge Passung zu benetzen.
Wo 4043 besser ist:
- Jede Verbindung, die eloxiert und farblich angepasst wird. Hochsiliziumhaltiges Schweißgut eloxiert zu einem grau-schwarzen Ton, der nicht zum Grundwerkstoff passt; 4043 liefert eine weitaus nähere Übereinstimmung.
- Allgemeines Schweißen von 6xxx, wenn Rissempfindlichkeit nicht das ausschlaggebende Kriterium ist. ER4043 ist für die meisten Werkstätten der Standardzusatz für 6061 und ist in der Regel günstiger und breiter verfügbar.
Wo keines von beiden hingehört: Schweißen von 5xxx-Grundwerkstoffen. Verwenden Sie dort 5356 (siehe den Vergleich unten).
Die Solidus-Regel des Grundwerkstoffs
Dies ist die Prüfung, die die meisten 4047-Anwendungen entscheidet, und sie ist die am häufigsten übersehene.
Ein Hartlot muss vollständig flüssig sein, während der Grundwerkstoff noch vollständig fest ist. Das bedeutet, dass der Solidus des Grundwerkstoffs über dem Liquidus des Lotes (582 °C für 4047) mit einer Arbeitsspanne liegen muss, nicht nur wenige Grad darüber. In der Praxis streben Sie eine Spanne von mindestens 25–30 °C an.
| Unedles Metall | Solidus (°C, typische veröffentlichte Werte) | Hartlöten mit 4047 |
| 1100 | ~646 | Komfortable Spanne |
| 3003 | ~643 | Komfortable Spanne — die Standard-CAB-Kernlegierung |
| 6063 | ~615 | Machbar, aber ein enges Fenster |
| 6061 | ~582 | Keine Spanne — nicht hartlöten |
| 7075 | ~477 | Das Lot würde nach dem Grundwerkstoff schmelzen |
Die 6061-Zeile ist diejenige, die viele überrascht. 6061 wird routinemäßig als hartlötbarer Grundwerkstoff aufgeführt, aber sein Solidus liegt bei 582 °C — derselbe Wert wie der Liquidus von 4047. Es gibt kein Prozessfenster. Hinzu kommt der Magnesiumgehalt von 6061, der die Flussmittel- und Atmosphärenkontrolle erschwert, wodurch das Ofenhartlöten von 6061 unpraktisch wird. Wenn das Bauteil aus 6061 besteht und gefügt werden muss, ist das Schweißen mit 4043 oder 5356 statt Hartlöten vorzugeben.
Die oben genannten Solidus-Werte sind typische veröffentlichte Werte. Bestätigen Sie den tatsächlichen Wert für die Charge, die Sie hartlöten, anhand des Werkszeugnisses des Grundwerkstoffs, bevor Sie einen Ofenzyklus festlegen.
4047 vs. 4043 vs. 5356
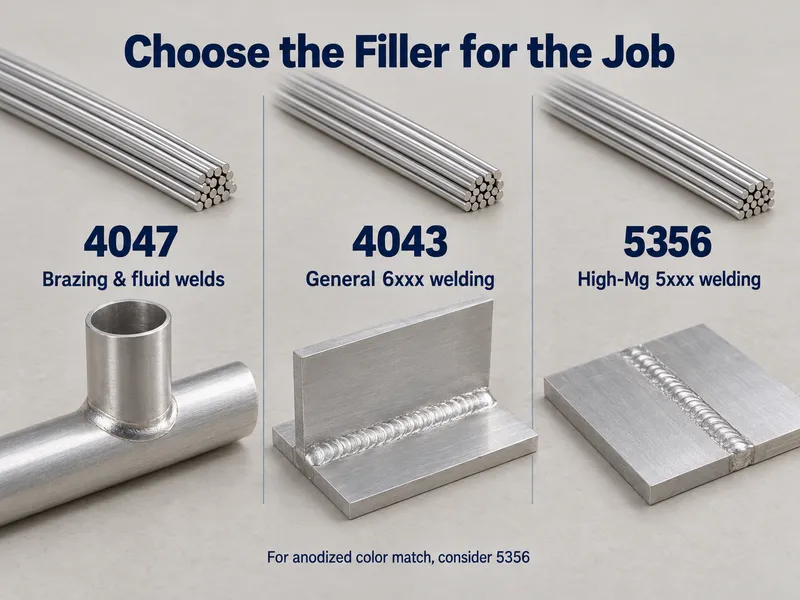
| Füllstoff | Silizium / Legierung | Schmelzverhalten | Wählen Sie es für | Vermeiden Sie es für |
| 4047 | 11–13 % Si | 577–582 °C, ~5 °C breite Mushiphase | Hartlöten mit engem Spalt, leckdichte Wärmetauscher, Aluminiumguss, dünnwandige 6xxx | Eloxierte und farblich angepasste Schweißnähte; breite Fügespalte |
| 4043 | 4,5–6,0 % Si | Ungefähr 573–630 °C, breiter breiiger Bereich | Allgemeines Schweißen von 6xxx, Schweißnähte, die eloxiert werden | Enges Kapillarhartlöten — zu zähflüssig durch den Spalt |
| 5356 | 4,5–5,5 % Mg | Höherer Schmelzpunkt, keine Kapillarwirkung | Schweißen von 5xxx-Grundwerkstoffen; Marineservice | Hartlöten — es ist ein Schweißzusatz, kein Hartlotzusatz |
Eine Kurzfassung: 4047 und 4043 konkurrieren miteinander; 5356 hat eine andere Aufgabe. Siehe unseren 4043-Aluminium-Leitfaden für die Silizium-Zusatzseite und unseren 5356-Aluminium-Leitfaden für die Magnesium-Zusatzseite.
Go / No-Go
Go – 4047 verwenden, wenn:
- Engspalt-Hartlöten mit Dichtheit als Anforderung: Kühlerkerne, Kondensatoren, Verdampfer, Ladeluftkühler, Plattenwärmetauscher.
- CAB- oder Vakuumhartlöten oder Autogenhartlöten mit einem Grundwerkstoff, dessen Solidus 582 °C mit echter Marge überschreitet — 1xxx und 3xxx sind die sicheren Familien.
- Schweißen von Aluminiumguss, dünnwandigem 6xxx oder rissempfindlichen Verbindungen, bei denen ER4043 Probleme bereitet hat.
No-Go — wählen Sie etwas anderes, wenn:
- Die Verbindung wird eloxiert und muss der Farbe des Grundwerkstoffs entsprechen. 4043 verwenden.
- Der Grundwerkstoff ist 6061 oder eine 7xxx-Güte und das Verfahren ist Hartlöten. Es gibt keine Solidus-Marge. Stattdessen schweißen, mit 4043 für 6xxx oder 5356 für 5xxx.
- Der Spalt der Verbindung überschreitet etwa 0,2 mm. Der Zusatzwerkstoff läuft ab, bevor er erstarrt — 4043 oder eine vorab eingelegte, auf die Verbindung abgestimmte Vorform verwenden.
- Der Grundwerkstoff ist 5xxx und das Verfahren ist Schweißen. 5356 verwenden.
Anwendungen
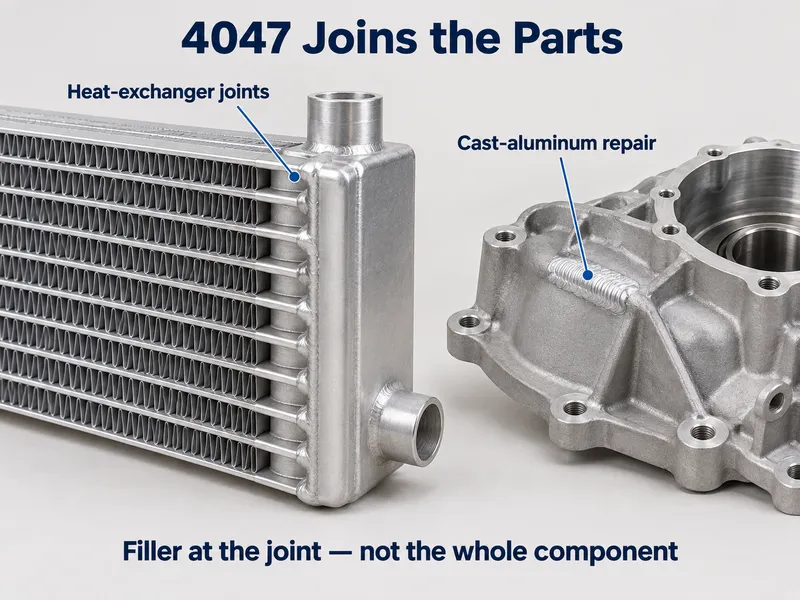
- Automobilindustrie — Kühler- und Heizungskerne, Ladeluftkühler, Klimaanlagen-Kondensatoren und -Verdampfer
- HVAC — Aluminium-Wärmetauscherspulen, Kältemittelkreislauf-Verbindungen
- Kältetechnik — Verdampfer- und Kondensator-Plattenbaugruppen
- Luft- und Raumfahrt — Aluminium-Wärmetauscher, kraftstoffgekühlte Ölkühler, Wärmetauscher für Umweltkontrollsysteme
- Reparatur von Aluminiumguss — Gussteile und Gehäuse, unter Verwendung von ER4047 als Schweißdraht
Schlussfolgerung
4047 erfüllt zwei Normen gleichzeitig: AWS A5.8 BAlSi-4 für das Hartlöten und AWS A5.10 ER4047 für das WIG- und MIG-Schweißen. Wählen Sie es, wenn die Verbindung eng, dicht oder rissanfällig ist, und wählen Sie 4043, wenn die Schweißnaht eloxiert und farblich angepasst werden muss, 5356, wenn der Grundwerkstoff 5xxx ist. Die harte Grenze ist der Solidus des Grundwerkstoffs — wenn er 582 °C nicht mit echter Marge überschreitet, ist Hartlöten nicht möglich und die Verbindung muss geschweißt werden.
Wir liefern 4047-Hartlot- und Schweißdraht, Stab und Folie, mit kundenspezifischen Durchmessern und Spulengewichten nach Ihrer Spezifikation. Jede Bestellung wird mit einem MTC geliefert, und kundenspezifische Lieferzeiten betragen 10–60 Tage.
Senden Sie uns die Zusatzform, den Durchmesser und den Grundwerkstoff, und wir bestätigen die Verfügbarkeit oder ein kundenspezifisches Produktionsfenster.
Häufig gestellte Fragen
Kann 4047 als Vorformen, Ringe oder mit einem bestimmten Drahtdurchmesser geliefert werden?
Ja. 4047 ist als Draht, Stab, Folie und Band erhältlich, und Vorformgeometrien werden nach Ihrer Verbindungsgeometrie hergestellt. Nennen Sie die Form, den Durchmesser oder die Dicke sowie das Spulen- oder Stückgewicht, und der Artikel wird darauf basierend angeboten und nicht auf Basis einer Kataloggröße.
Mit welcher Lieferzeit und Mindestbestellmenge sollte ich bei 4047-Zusatzwerkstoff rechnen?
Läufe mit niedriger MOQ werden für Nicht-Lagerabmessungen unterstützt, mit typischen kundenspezifischen Lieferzeiten von 10–60 Tagen. Standard-Drahtdurchmesser sind in der Regel ab Lager verfügbar; Foliendicken und Vorformgeometrien werden auf Bestellung gefertigt.
Kann 4047 zum Hartlöten von 6061 verwendet werden?
Nein. Der Liquidus von 4047 und der Solidus von 6061 treffen gemäß ihren geltenden Normen bei denselben 582 °C zusammen. Es gibt keine Temperatur, bei der der Zusatzwerkstoff fließt, während 6061 fest bleibt. Verbinden Sie 6061 daher stattdessen durch Schweißen mit 4043, oder wechseln Sie zu einem 1xxx- oder 3xxx-Grundwerkstoff, wenn Hartlöten fest vorgegeben ist.
Welche Dokumente werden mit einer 4047-Bestellung geliefert?
Ein Werkszeugnis (Mill Test Certificate) mit den chemischen und mechanischen Ergebnissen für die Charge. Wenn die Prozessqualifizierung eines Kunden unabhängige Nachweise erfordert, sind chemische und mechanische Berichte von SGS auf Anfrage gegen Aufpreis erhältlich.






