


4047 je hliníková-silikátová pájecí slitina obsahující 11–13 % křemíku. Není to konstrukční tvářená jakost — nepostavíte z ní rám. Kupujete ji pro spojování jiných hliníkových dílů a tento úkol plní ve dvou různých procesech podle dvou různých norem.
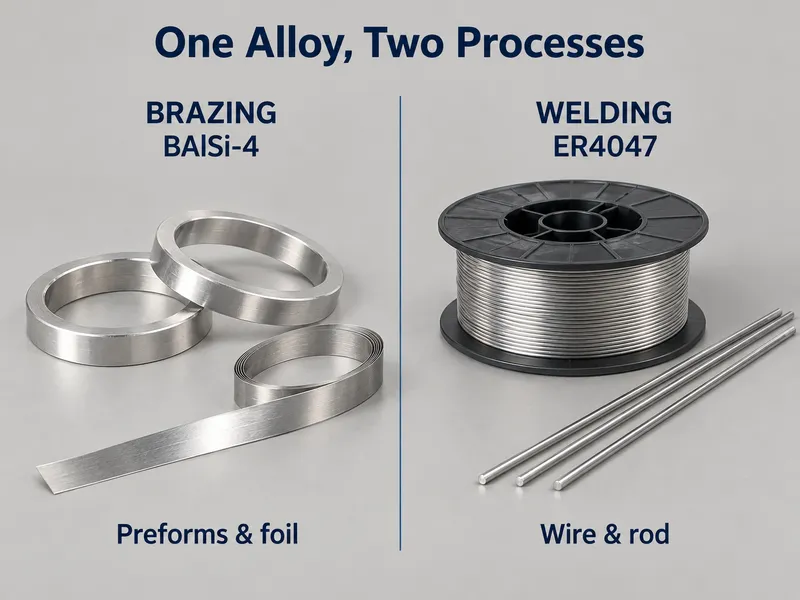
4047 je specifikována ve dvou rolích podle dvou různých norem — AWS A5.8 BAlSi-4 jako pájecí slitina, AWS A5.10 ER4047 jako svařovací drát. Uveďte roli v poptávce, protože forma, proces i dokumentace se od ní odvíjejí.
Jedno omezení rozhoduje o tom, zda vůbec funguje: teplota solidu základního kovu, který spojujete.
Dvě normy, jedna slitina
Stejné složení 4047 je registrováno pod dvěma specifikacemi AWS a ta, která se použije, závisí na procesu, nikoli na slitině:
| Standardní | Označení | Proces | Typická forma |
| AWS A5.8 / A5.8M | BAlSi-4 | Pájení | Fólie, pás, předlisky, pasta, plátovaná vrstva na pájecím plechu |
| AWS A5.10 / A5.10M | ER4047 | Svařování GTAW (TIG) a GMAW (MIG) | Drát na cívce nebo nařezaný na délku, tyč |
| AMS 4185 | — | Letecká pájecí slitina | Drát, tyč |
| ISO 17672 | Al 112 | Pájení | Viz výše |
| GB/T 13815 | BAl88Si | Pájení | Viz výše |
| CS | EN AW-4047 | Obě slitiny | Viz výše |
Pájecí slitina prodávaná jako “drát 4047” pro svařování TIG a pájecí slitina prodávaná jako “fólie 4047” pro pecní pájení jsou stejná slitina v různých formách. Co se mění, je proces, mezera ve spoji a teplota, které je sestava vystavena.
Stojí za to to uvést jasně, protože opačné tvrzení se široce šíří: 4047 lze použít pro svařování TIG a MIG. ER4047 je uvedená klasifikace v AWS A5.10 a je běžnou volbou pro opravy odlitků z hliníku, tenkostěnné práce na 6xxx a trubky výměníků tepla. Není to výchozí pájecí slitina pro každý svar na 6xxx — tou je ER4043 — ale “4047 je pájecí slitina a nelze s ní svařovat” je nesprávné.
Chemické složení
Křemík blízko eutektického bodu Al-Si je celý záměr návrhu. Železo, měď, mangan, hořčík a zinek jsou omezené nečistoty, nikoli záměrné přísady:
| Prvek | Obsah (%) | Role |
| Křemík (Si) | 11.0–13.0 | Tvůrce eutektika — řídí teplotu tavení a tekutost |
| Železo (Fe) | ≤ 0,8 | Nečistota |
| Měď (Cu) | ≤ 0,30 | Nečistota |
| Mangan (Mn) | ≤ 0.15 | Nečistota |
| Hořčík (Mg) | ≤ 0,10 | Nečistota, udržovaná nízko pro pecní pájení |
| Zinek (Zn) | ≤ 0,20 | Nečistota |
| Beryllium (Be) | ≤ 0,0003 | Limit uplatňovaný podle klasifikace svařovacího drátu |
| Ostatní, každý / celkem | ≤ 0,05 / ≤ 0,15 | Nečistota |
| Hliník (Al) | Zbytek | Základní matrice |
Hořčík je držen na 0,10 % z nějakého důvodu. Pecní pájení a pájení v řízené atmosféře závisí na tom, že pájecí slitina zůstane čistá; hořčík v pájecí slitině komplikuje kontrolu tavidla a atmosféry. Mějte tento limit na paměti, když dodavatel nabízí slitinu “typu 4047” s volnějším limitem hořčíku.
4047 není tepelně zpracovatelná. Neexistuje žádná odezva precipitačního vytvrzování, kterou by bylo možné využít, takže žádné stárnutí po pájení ani po svařování nezvýší její pevnost.
Proč záleží na složení blízkém eutektiku
Z obsahu křemíku přímo vyplývají tři vlastnosti a všechny tři jsou důvodem, proč 4047 existuje:
Rozsah tavení. Solidus 577 °C, liquidus 582 °C — kašovitá zóna přibližně 5 °C. Publikované datové listy uvádějí 1070–1080 °F (577–582 °C) jako rozsah tavení.
Chování při tuhnutí. Protože slitina leží téměř na eutektickém složení, přechází z plně tekutého do plně tuhého stavu v rozmezí několika stupňů. Neexistuje dlouhá kašovitá fáze, což potlačuje vznik horkých trhlin ve spoji.
Tekutost. Nízkotající, nízkoviskózní tavenina se vsakuje do kapilárních mezer, což umožňuje těsné pájené spoje ve výměnících tepla.
Srovnejte to s 4043 (4,5–6,0 % Si). Její solidus leží v podobné oblasti, ale liquidus je mnohem vyšší, což dává široký kašovitý rozsah. Jako svařovací drát je to v pořádku. Jako pájecí slitina pro těsné, nepropustné spoje to není — pájecí slitina zůstává příliš dlouho polotuhá, než aby čistě pronikla úzkou mezerou.
4047 jako pájecí slitina
Toto je primární aplikace 4047 a důvod, proč byla vyvinuta.
- Procesy. Pájení v řízené atmosféře (CAB), vakuové pájení a pájení plamenem.
- Typická teplota pájení. Přibližně 580–605 °C. Publikovaná praxe v dílnách řadí vrchol do tohoto pásma, přičemž horní hranice se vyhýbáme kvůli ochraně tenkých průřezů základního kovu.
- Spára spoje. Přibližně 0,05–0,20 mm. Pod touto hodnotou kapilární tok stále funguje; nad ní je přídavný kov dostatečně tekutý, aby ze spoje vytekl dříve, než ztuhne.
- Formy. Fólie a pásy, předlisky a kroužky, pasta a plátovaná vrstva na vícevrstvém pájecím plechu.
Typické pájené sestavy: automobilové chladiče a jádra topení, chladiče plnicího vzduchu, spoje kondenzátorů a výparníků HVAC, deskové sestavy pro chlazení a letecké výměníky tepla a olejové chladiče chlazené palivem.
Jedno očekávání je třeba uvést na pravou míru: AWS A5.8 klasifikuje přídavný kov — jeho chemické složení a tavicí chování. Nepřiřazuje pevnost pájeného spoje. Pevnost spoje vychází ze základního kovu, konstrukce spoje, spáry a tepelného cyklu. Pokud projekt vyžaduje kvalifikovanou hodnotu, musí vzejít ze zkoušení skutečného spoje, nikoli z klasifikace přídavného kovu.
4047 jako svařovací drát (ER4047)
Podle AWS A5.10 se stejná slitina používá jako ER4047 pro GTAW a GMAW.
Kde je dobrou volbou:
- Opravy odlitků z hliníku a slitin pro odlitky, jako je A356 — vysoký obsah křemíku odpovídá základnímu kovu a snižuje pórovitost.
- Tenkostěnné a tepelně citlivé sestavy, kde nižší solidus snižuje deformace.
- Spoje z 6xxx náchylné k praskání, kde úzký interval tuhnutí pracuje ve váš prospěch.
- Výměníky tepla, kondenzátory, trubky klimatizace a práce na chladičích — stejné kapilární chování, které z něj činí dobrý pájecí přídavný kov, mu pomáhá smáčet těsné uložení.
Kde 4043 vítězí:
- Jakýkoli spoj, který bude eloxován a barevně sladěn. Svarový kov s vysokým obsahem křemíku se eloxováním zbarví do šedočerna, což neodpovídá základnímu kovu; 4043 poskytuje mnohem bližší shodu.
- Univerzální svařování 6xxx, kde citlivost na praskání není rozhodujícím faktorem. ER4043 je výchozí přídavný kov pro 6061 ve většině dílen a je obvykle levnější a dostupnější.
Kde nepatří ani jeden: svařování základních kovů 5xxx. Použijte tam 5356 (viz srovnání níže).
Pravidlo solidu základního kovu
Toto je kontrola, která rozhoduje o většině úloh s 4047, a je to ta, která se nejčastěji přeskakuje.
Pájecí přídavný kov musí být zcela tekutý, zatímco základní kov je stále zcela pevný. To znamená, že solidus základního kovu musí ležet nad liquidem přídavného kovu (582 °C pro 4047) s pracovní rezervou, ne jen několik stupňů nad ním. V praxi cílte na rezervu alespoň 25–30 °C.
| Nobelmetal | Solidus (°C, typické publikované hodnoty) | Pájení s 4047 |
| 1100 | ~646 | Pohodlná rezerva |
| 3003 | ~643 | Pohodlná rezerva — standardní jádrová slitina pro CAB |
| 6063 | ~615 | Proveditelné, ale úzké okno |
| 6061 | ~582 | Žádná rezerva — nepájet |
| 7075 | ~477 | Přídavný kov by se roztavil po základním kovu |
Řádek 6061 je ten, který lidi zaskočí. 6061 je běžně uváděn jako pájitelná základní slitina, ale jeho solidus je 582 °C — stejná teplota jako liquidus 4047. Neexistuje žádné procesní okno. Přidejte obsah hořčíku v 6061, který komplikuje řízení tavidla a atmosféry, a pájení 6061 v peci se stává nepraktickým. Pokud je součást z 6061 a je třeba ji spojit, specifikujte svařování s 4043 nebo 5356 namísto pájení.
Hodnoty solidu výše jsou typické publikované hodnoty. Před nastavením pecního cyklu ověřte skutečnou hodnotu pro šarži, kterou pájíte, z atestu základního kovu od výrobce.
4047 vs 4043 vs 5356
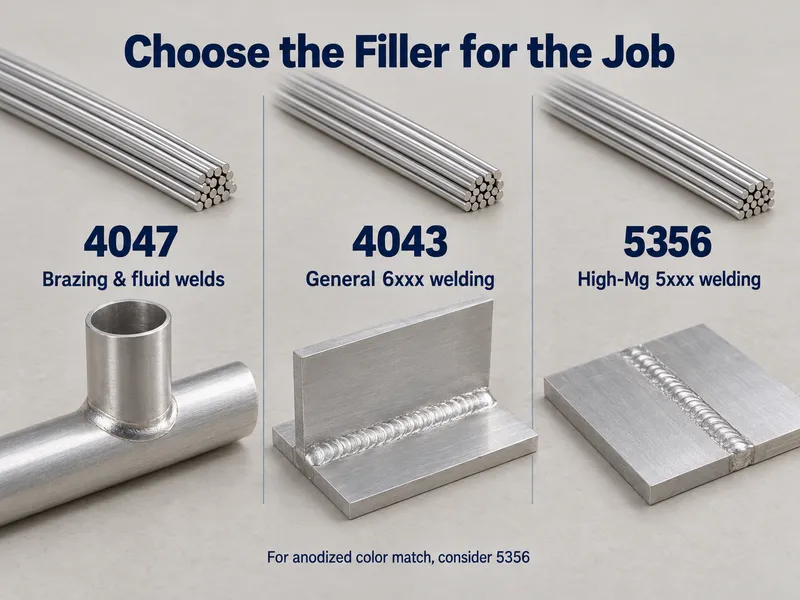
| Výplň | Křemík / legování | Tavicí chování | Vyberte jej pro | Vyhněte se mu pro |
| 4047 | 11–13 % Si | 577–582 °C, mazlavé pásmo ~5 °C | Pájení s těsnou spárou, těsné výměníky tepla, hliníkové odlitky, tenkostěnné 6xxx | Eloxované a barevně sladěné svary; široké spáry spojů |
| 4043 | 4,5–6,0 % Si | Přibližně 573–630 °C, široký kašovitý rozsah | Univerzální svařování 6xxx, svary, které budou eloxovány | Těsné kapilární pájení — příliš líné přes spáru |
| 5356 | 4,5–5,51 % hm. Mg | Vyšší teplota tavení, žádné kapilární působení | Svařování základních kovů 5xxx; námořní provoz | Pájení — jedná se o svařovací přídavný materiál, nikoli o pájecí přídavný materiál |
Krátká verze: 4047 a 4043 si navzájem konkurují; 5356 má jiné určení. Viz náš průvodce hliníkem 4043 pro stranu křemíkového přídavného materiálu a náš průvodce hliníkem 5356 pro stranu hořčíkového přídavného materiálu.
Go / No-Go
Použít — použijte 4047, když:
- Pájení s těsnou mezerou s požadavkem na těsnost proti úniku: jádra chladičů, kondenzátory, výparníky, mezichladiče, deskové výměníky tepla.
- Pájení CAB nebo vakuové pájení, případně pájení plamenem, se základním kovem, jehož solidus s reálnou rezervou překračuje 582 °C — 1xxx a 3xxx jsou bezpečné skupiny.
- Svařování odlitků z hliníku, tenkostěnných 6xxx nebo spojů náchylných k praskání, kde ER4043 působil potíže.
No-Go — zvolte něco jiného, když:
- Spoj bude eloxován a musí odpovídat barvě základního kovu. Použijte 4043.
- Základní kov je 6061 nebo třída 7xxx a procesem je pájení. Neexistuje rezerva solidu. Místo toho svařujte, s 4043 pro 6xxx nebo 5356 pro 5xxx.
- Mezera spoje přesahuje přibližně 0,2 mm. Přídavný materiál vyteče dříve, než ztuhne — použijte 4043 nebo předem vložený prefabrikát dimenzovaný na spoj.
- Základní kov je 5xxx a procesem je svařování. Použijte 5356.
Aplikace
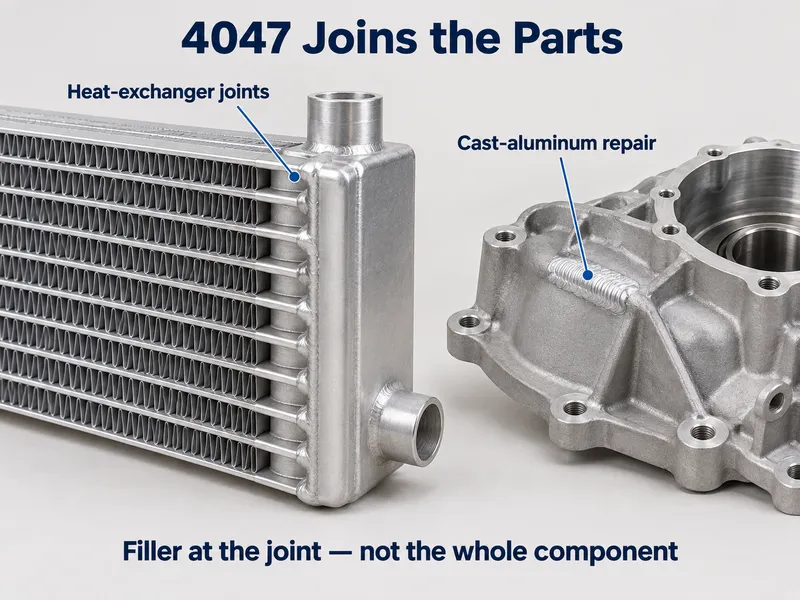
- Automobilový průmysl — jádra chladičů a topení, chladiče plnicího vzduchu, kondenzátory a výparníky klimatizace
- HVAC — cívky hliníkových výměníků tepla, spoje chladicího okruhu
- Chlazení — deskové sestavy výparníků a kondenzátorů
- Letectví a kosmonautika — hliníkové výměníky tepla, olejové chladiče chlazené palivem, výměníky tepla systémů environmentální kontroly
- Opravy odlitků z hliníku — odlitky a kryty, s použitím ER4047 jako svařovacího drátu
Závěr
4047 splňuje dvě normy současně: AWS A5.8 BAlSi-4 pro pájení a AWS A5.10 ER4047 pro svařování TIG a MIG. Zvolte jej, když je spoj těsný, těsný proti úniku nebo náchylný k praskání, a zvolte 4043, když má být svar eloxován a barevně sladěn, 5356, když je základní kov 5xxx. Tvrdým limitem je solidus základního kovu — pokud s reálnou rezervou nepřekračuje 582 °C, pájení nepřichází v úvahu a spoj musí být svařován.
Dodáváme pájecí a svařovací drát 4047, tyč a fólii, s průměry a hmotnostmi cívek na míru vyráběnými podle vaší specifikace. Každá objednávka je expedována s MTC a dodací lhůty na míru činí 10–60 dní.
Pošlete nám formu přídavného materiálu, průměr a základní kov a my potvrdíme dostupnost nebo termín zakázkové výroby.
Často kladené otázky
Lze 4047 dodat jako prefabrikáty, kroužky nebo v konkrétním průměru drátu?
Ano. 4047 se dodává jako drát, tyč, fólie a pás, a tvary prefabrikátů se vyrábějí podle geometrie vašeho spoje. Uveďte formu, průměr nebo tloušťku a hmotnost cívky nebo kusu a položka bude naceněna podle toho, nikoli podle katalogové velikosti.
Jakou dodací lhůtu a minimální objednací množství mám u přídavného materiálu 4047 očekávat?
Zakázky s nízkým MOQ jsou podporovány pro nestandardní velikosti, s typickými dodacími lhůtami na míru 10–60 dní. Standardní průměry drátu jsou obvykle dostupné ze skladu; tloušťka fólie a tvary prefabrikátů se vyrábějí na zakázku.
Lze 4047 použít k pájení 6061?
Ne. Liquidus 4047 a solidus 6061 se podle jejich řídících norem stýkají při stejných 582 °C. Neexistuje teplota, při níž by přídavný materiál tekl, zatímco 6061 zůstává pevný, proto 6061 spojujte svařováním s 4043, nebo přejděte na základní kov 1xxx nebo 3xxx, pokud je pájení pevně stanoveno.
Jaké dokumenty doprovázejí objednávku 4047?
Osvědčení o zkoušce z výroby (mill test certificate) s chemickými a mechanickými výsledky pro danou šarži. Pokud procesní kvalifikace zákazníka vyžaduje nezávislý důkaz, jsou chemické a mechanické zprávy SGS k dispozici na vyžádání za příplatek.






