


4047 es una aleación de aporte de aluminio-silicio que contiene 11–13&TP3T; de silicio. No es una aleación estructural forjada — no se construye un bastidor con ella. Se compra para unir otras piezas de aluminio, y cumple esa función en dos procesos diferentes bajo dos normas diferentes.
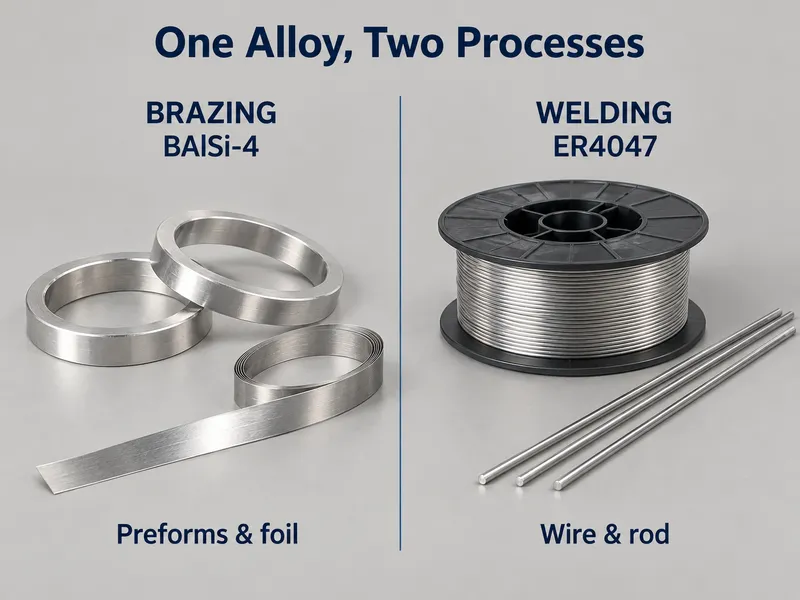
El 4047 se especifica en dos funciones bajo dos normas diferentes — AWS A5.8 BAlSi-4 como material de aporte para soldeo fuerte, AWS A5.10 ER4047 como alambre de soldadura. Indique la función en la consulta, porque la forma, el proceso y la documentación se derivan de ella.
Un límite decide si funciona en absoluto: la temperatura de sólidus del metal base que se está uniendo.
Dos normas, una aleación
La misma composición del 4047 está registrada bajo dos especificaciones AWS, y la que aplica depende del proceso, no de la aleación:
| Estándar | Denominación | Proceso | Forma típica |
| AWS A5.8 / A5.8M | BAlSi-4 | Soldeo fuerte | Lámina, fleje, preformas, pasta, capa de revestimiento sobre chapa de soldeo fuerte |
| AWS A5.10 / A5.10M | ER4047 | Soldadura GTAW (TIG) y GMAW (MIG) | Alambre en bobina o cortado a medida, varilla |
| AMS 4185 | — | Material de aporte aeroespacial | Alambre, varilla |
| ISO 17672 | Al 112 | Soldeo fuerte | Igual que arriba |
| GB/T 13815 | BAl88Si | Soldeo fuerte | Igual que arriba |
| ES | EN AW-4047 | Ambos | Igual que arriba |
Un material de aporte vendido como “alambre 4047” para soldadura TIG y un material de aporte vendido como “lámina 4047” para soldeo fuerte en horno son la misma aleación en formas diferentes. Lo que cambia es el proceso, la holgura de la junta y la temperatura que experimenta el conjunto.
Merece la pena afirmarlo con claridad porque circula ampliamente la afirmación contraria: El 4047 puede utilizarse para soldadura TIG y MIG. El ER4047 es una clasificación listada en AWS A5.10, y es una elección normal para reparación de aluminio fundido, trabajo en pared delgada de la serie 6xxx y tubería de intercambiadores de calor. No es el material de aporte por defecto para toda soldadura de 6xxx — ese es el ER4043 — pero “el 4047 es un material de aporte para soldeo fuerte y no puede soldarse” es incorrecto.
Composición química
El silicio cerca del punto eutéctico del Al-Si es todo el diseño. El hierro, el cobre, el manganeso, el magnesio y el zinc son impurezas con límite máximo en lugar de adiciones deliberadas:
| Elemento | Contenido (%) | Papel |
| Silicio (Si) | 11.0–13.0 | Formador de eutéctico — determina el punto de fusión y la fluidez |
| Hierro (Fe) | ≤ 0.8 | Impureza |
| Cobre (Cu) | ≤ 0,30 | Impureza |
| Manganeso (Mn) | ≤ 0.15 | Impureza |
| Magnesio (Mg) | ≤ 0,10 | Impureza, mantenida baja para el soldeo fuerte en horno |
| Zinc (Zn) | ≤ 0,20 | Impureza |
| Berilio (Be) | ≤ 0,0003 | Límite aplicado bajo la clasificación de alambre de soldadura |
| Otros, cada uno / total | ≤ 0,05 / ≤ 0,15 | Impureza |
| Aluminio (Al) | Resto | Matriz |
El magnesio se limita a 0,10&TP3T; por una razón. El soldeo fuerte en horno y en atmósfera controlada depende de que el material de aporte se mantenga limpio; el magnesio en el material de aporte complica el control del fundente y de la atmósfera. Tenga presente ese límite cuando un proveedor ofrezca una aleación “tipo 4047” con un límite de magnesio más permisivo.
El 4047 no es tratable térmicamente. No hay respuesta de endurecimiento por precipitación que explotar, por lo que ningún envejecimiento posterior al soldeo fuerte o a la soldadura aumentará su resistencia.
Por qué importa la composición casi eutéctica
Tres propiedades se derivan directamente del contenido de silicio, y las tres son la razón de que exista el 4047:
Intervalo de fusión. Sólidus 577 °C, líquidus 582 °C — una zona pastosa de aproximadamente 5 °C. Las fichas técnicas publicadas indican 1070–1080 °F (577–582 °C) como intervalo de fusión.
Comportamiento de solidificación. Dado que la aleación se sitúa casi en la composición eutéctica, pasa de completamente líquida a completamente sólida en unos pocos grados. No hay una etapa pastosa prolongada, que es lo que suprime el agrietamiento en caliente en la junta.
Fluidez. El líquido de bajo punto de fusión y baja viscosidad penetra por capilaridad en las holguras, lo que hace posibles las juntas soldadas fuertes estancas en intercambiadores de calor.
Compárese con el 4043 (4,5–6,0&TP3T; Si). Su sólidus se sitúa en la misma vecindad pero su líquidus es mucho más alto, lo que da un amplio intervalo pastoso. Como alambre de soldadura eso está bien. Como material de aporte para soldeo fuerte para juntas estrechas y estancas no lo está — el material de aporte permanece demasiado tiempo semisólido para penetrar limpiamente en una holgura estrecha.
El 4047 como material de aporte para soldeo fuerte
Esta es la aplicación principal del 4047 y la razón de que se desarrollara.
- Procesos. Soldeo fuerte en atmósfera controlada (CAB), soldeo fuerte en vacío y soldeo fuerte con soplete.
- Temperatura típica de soldeo fuerte. Alrededor de 580–605 °C. La práctica publicada en talleres sitúa el pico en esa banda, evitándose el extremo superior para proteger secciones delgadas del metal base.
- Holgura de la junta. Aproximadamente 0,05–0,20 mm. Por debajo de eso, el flujo capilar sigue funcionando; por encima, el material de aporte es lo suficientemente fluido como para drenarse fuera de la junta antes de solidificarse.
- Formas. Lámina y fleje, preformas y anillos, pasta, y la capa de revestimiento sobre chapa de soldeo fuerte multicapa.
Conjuntos típicos soldados fuerte: radiadores y núcleos de calefacción automotrices, enfriadores de aire de carga, juntas de condensadores y evaporadores de HVAC, conjuntos de placas de refrigeración, e intercambiadores de calor aeroespaciales y enfriadores de aceite refrigerados por combustible.
Una expectativa que corregir: AWS A5.8 clasifica el material de aporte — su química y comportamiento de fusión. No asigna una resistencia de junta soldada fuerte. La resistencia de la junta proviene del metal base, el diseño de la junta, la holgura y el ciclo térmico. Si un proyecto necesita un valor calificado, este debe provenir de ensayos de la junta real, no de la clasificación del material de aporte.
4047 como alambre de soldadura (ER4047)
Bajo AWS A5.10, la misma aleación se designa como ER4047 para GTAW y GMAW.
Dónde es una buena elección:
- Reparación de aluminio fundido y aleaciones de fundición como A356 — el alto contenido de silicio coincide con el metal base y reduce la porosidad.
- Conjuntos de pared delgada y sensibles al calor, donde el liquidus más bajo reduce la distorsión.
- Juntas 6xxx sensibles al agrietamiento, donde el estrecho rango de solidificación juega a su favor.
- Intercambiadores de calor, condensadores, tuberías de aire acondicionado y trabajos de radiadores — el mismo comportamiento capilar que lo hace un buen material de aporte para soldeo fuerte le ayuda a humedecer un ajuste estrecho.
Dónde el 4043 lo supera:
- Cualquier junta que vaya a ser anodizada y con coincidencia de color. El metal de soldadura con alto contenido de silicio se anodiza a un gris-negro que no coincide con el metal base; el 4043 da una coincidencia mucho más cercana.
- Soldeo general de 6xxx donde la sensibilidad al agrietamiento no es la preocupación principal. El ER4043 es el material de aporte predeterminado para el 6061 en la mayoría de los talleres, y generalmente es más económico y más ampliamente disponible.
Dónde ninguno de los dos corresponde: soldeo de metales base 5xxx. Use 5356 allí (véase la comparación a continuación).
La regla del sólidus del metal base
Esta es la verificación que decide la mayoría de los trabajos con 4047, y es la que más a menudo se omite.
Un material de aporte para soldeo fuerte debe estar completamente líquido mientras el metal base aún está completamente sólido. Eso significa que el sólidus del metal base debe situarse por encima del liquidus del material de aporte (582 °C para el 4047) con un margen de trabajo, no solo unos pocos grados por encima. En la práctica, apunte a un margen de al menos 25–30 °C.
| Metal común | Sólidus (°C, valores típicos publicados) | Soldeo fuerte con 4047 |
| 1100 | ~646 | Margen cómodo |
| 3003 | ~643 | Margen cómodo — la aleación núcleo estándar para CAB |
| 6063 | ~615 | Viable, pero con una ventana estrecha |
| 6061 | ~582 | Sin margen — no soldar fuerte |
| 7075 | ~477 | El material de aporte se fundiría después del metal base |
La fila del 6061 es la que sorprende a la gente. El 6061 se lista habitualmente como una aleación base soldable fuerte, pero su sólidus es 582 °C — la misma temperatura que el liquidus del 4047. No hay ventana de proceso. Súmese el contenido de magnesio del 6061, que complica el control del fundente y de la atmósfera, y el soldeo fuerte en horno del 6061 se vuelve poco práctico. Si la pieza es 6061 y necesita unirse, especifique soldeo con 4043 o 5356 en lugar de soldeo fuerte.
Las cifras de sólidus anteriores son valores típicos publicados. Confirme el valor real para el lote que va a soldar fuerte a partir del certificado de colada del metal base antes de establecer un ciclo de horno.
4047 vs 4043 vs 5356
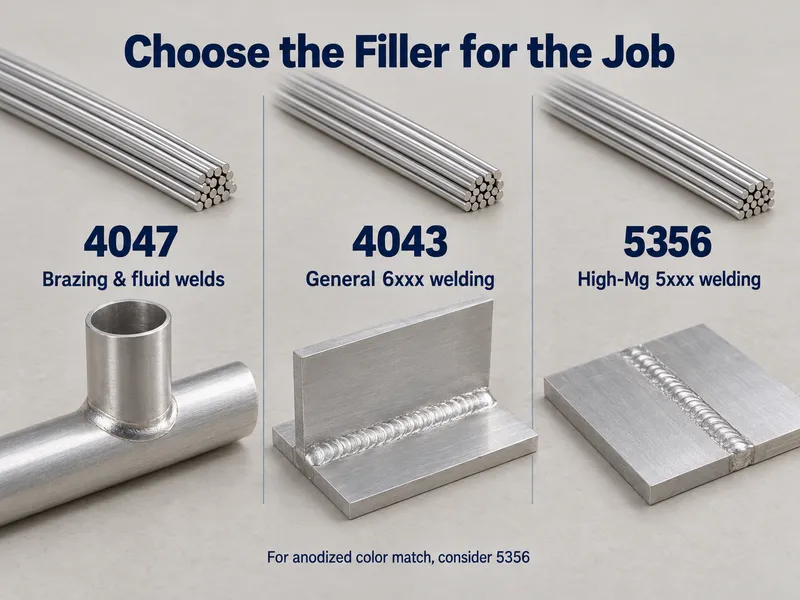
| Relleno | Silicio / aleación | Comportamiento de fusión | Elíjalo para | Evítelo para |
| 4047 | 11–13 % Si | 577–582 °C, zona pastosa de ~5 °C | Soldeo fuerte de holgura estrecha, intercambiadores de calor estancos, aluminio fundido, 6xxx de pared delgada | Soldaduras anodizadas y con coincidencia de color; holguras de junta amplias |
| 4043 | 4,5–6,0 % Si | Aproximadamente 573–630 °C, amplio rango pastoso | Soldeo general de 6xxx, soldaduras que serán anodizadas | Soldeo fuerte capilar de holgura estrecha — demasiado lento a través de la holgura |
| 5356 | 4,5–5,5 % Mg | Mayor punto de fusión, sin acción capilar | Soldadura de metales base 5xxx; servicio marino | Soldadura fuerte — es un material de aporte para soldadura, no un material de aporte para soldadura fuerte |
Una versión breve: 4047 y 4043 compiten entre sí; 5356 desempeña una función diferente. Consulte nuestra guía del aluminio 4043 para el lado de los materiales de aporte de silicio y nuestra guía del aluminio 5356 para el lado de los materiales de aporte de magnesio.
Apto / No apto
Procede — use 4047 cuando:
- Soldadura fuerte de holgura estrecha con estanqueidad como requisito: núcleos de radiadores, condensadores, evaporadores, intercoolers, intercambiadores de calor de placas.
- Soldadura fuerte en horno de atmósfera controlada (CAB) o al vacío, o soldadura fuerte con soplete, con un metal base cuyo sólidus supere los 582 °C con un margen real — 1xxx y 3xxx son las familias seguras.
- Soldadura de aluminio fundido, 6xxx de pared delgada, o uniones sensibles al agrietamiento donde ER4043 ha dado problemas.
No — elegir otra cosa cuando:
- La unión será anodizada y debe coincidir con el color del metal base. Utilice 4043.
- El metal base es 6061 o un grado 7xxx y el proceso es soldadura fuerte. No hay margen de sólidus. Suelde en su lugar, con 4043 para 6xxx o 5356 para 5xxx.
- La holgura de la unión supera aproximadamente 0,2 mm. El material de aporte drenará antes de solidificar — utilice 4043 o una preforma precolocada dimensionada para la unión.
- El metal base es 5xxx y el proceso es soldadura. Utilice 5356.
Aplicaciones
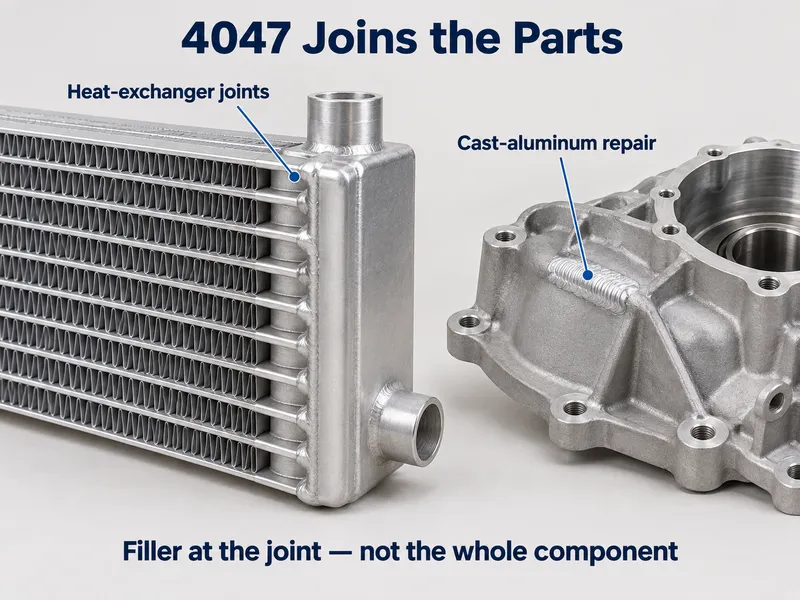
- Automoción — núcleos de radiadores y calentadores, enfriadores de aire de carga, condensadores y evaporadores de aire acondicionado
- HVAC — serpentines de intercambiadores de calor de aluminio, uniones de circuitos de refrigerante
- Refrigeración — ensambles de placas de evaporadores y condensadores
- Aeroespacial — intercambiadores de calor de aluminio, enfriadores de aceite refrigerados por combustible, intercambiadores de calor de sistemas de control ambiental
- Reparación de aluminio fundido — piezas fundidas y carcasas, utilizando ER4047 como alambre de soldadura
Conclusión
4047 cumple dos normas a la vez: AWS A5.8 BAlSi-4 para soldadura fuerte y AWS A5.10 ER4047 para soldadura TIG y MIG. Elíjalo cuando la unión sea estrecha, estanca o propensa al agrietamiento, y elija 4043 cuando la soldadura deba ser anodizada y con coincidencia de color, 5356 cuando el metal base sea 5xxx. El límite crítico es el sólidus del metal base — si no supera los 582 °C con un margen real, la soldadura fuerte queda descartada y la unión debe soldarse.
Suministramos alambre para soldadura fuerte y soldadura 4047, varilla y lámina, con diámetros y pesos de bobina personalizados producidos según su especificación. Cada pedido se envía con un MTC, y los plazos de entrega personalizados van de 10 a 60 días.
Envíenos la forma del material de aporte, el diámetro y el metal base, y le confirmaremos la disponibilidad o una ventana de producción personalizada.
Preguntas frecuentes
¿Puede suministrarse el 4047 como preformas, anillos o un diámetro de alambre específico?
Sí. El 4047 se presenta como alambre, varilla, lámina y fleje, y las formas de preforma se producen según la geometría de su unión. Indique la forma, el diámetro o espesor, y el peso de bobina o pieza, y el artículo se cotiza con base en eso y no con base en un tamaño de catálogo.
¿Qué plazo de entrega y cantidad mínima de pedido debo esperar para el material de aporte 4047?
Se admiten corridas con MOQ bajo para tamaños que no están en stock, con plazos de entrega personalizados típicos de 10 a 60 días. Los diámetros de alambre estándar suelen estar disponibles en stock; el espesor de lámina y las formas de preforma se fabrican bajo pedido.
¿Puede utilizarse el 4047 para soldar fuerte el 6061?
No. El líquidus del 4047 y el sólidus del 6061 coinciden en los mismos 582 °C según sus normas aplicables. No existe una temperatura a la cual el material de aporte fluya mientras el 6061 permanece sólido, por lo que el 6061 debe unirse mediante soldadura con 4043, o bien cambiar a un metal base 1xxx o 3xxx si la soldadura fuerte es obligatoria.
¿Qué documentos acompañan a un pedido de 4047?
Un certificado de ensayo de fábrica que incluye los resultados químicos y mecánicos del lote. Cuando la calificación del proceso del cliente requiere evidencia independiente, los informes químicos y mecánicos de SGS están disponibles a solicitud con costo adicional.






