


4047 is een aluminium-silicium vulmateriaal met 11–13% silicium. Het is geen structurele gewalste kwaliteit — je bouwt er geen frame van. Je koopt het om andere aluminium onderdelen te verbinden, en het doet die taak in twee verschillende processen onder twee verschillende normen.
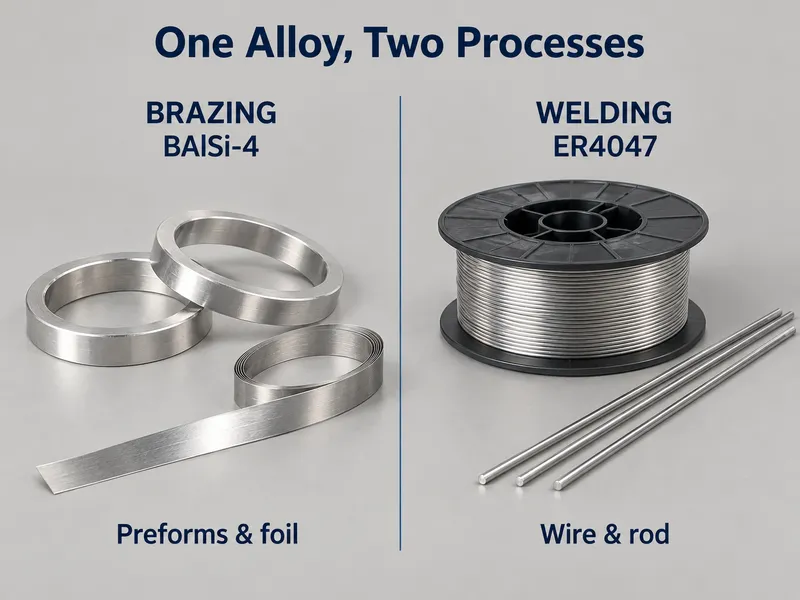
4047 is gespecificeerd in twee rollen onder twee verschillende normen — AWS A5.8 BAlSi-4 als soldeervulmateriaal, AWS A5.10 ER4047 als lasdraad. Vermeld de rol op de aanvraag, want de vorm, het proces en de papierwerken volgen daaruit.
Eén limiet bepaalt of het überhaupt werkt: de solidustemperatuur van het basismetaal dat je verbindt.
Twee Normen, Eén Legering
Dezelfde 4047-samenstelling is geregistreerd onder twee AWS-specificaties, en welke van toepassing is hangt af van het proces, niet van de legering:
| Standaard | Benaming | Proces | Typische vorm |
| AWS A5.8 / A5.8M | BAlSi-4 | Solderen | Folie, strip, voorvormen, pasta, deklaag op soldeerplaat |
| AWS A5.10 / A5.10M | ER4047 | GTAW (TIG) en GMAW (MIG) lassen | Draad op spoel of op lengte gesneden, staaf |
| AMS 4185 | - | Luchtvaartvulmateriaal | Draad, staaf |
| ISO 17672 | Al 112 | Solderen | Zoals hierboven |
| GB/T 13815 | BAl88Si | Solderen | Zoals hierboven |
| NL | EN AW-4047 | Beide | Zoals hierboven |
Een vulmateriaal verkocht als “4047 draad” voor TIG-lassen en een vulmateriaal verkocht als “4047 folie” voor ovenSolderen zijn dezelfde legering in verschillende vormen. Wat verandert is het proces, de voegspleet en de temperatuur die de constructie ondergaat.
Dit is de moeite waard om duidelijk te stellen, omdat de tegenovergestelde bewering wijdverspreid de ronde doet: 4047 kan worden gebruikt voor TIG- en MIG-lassen. ER4047 is een vermelde classificatie in AWS A5.10, en het is een normale keuze voor reparatie van gegoten aluminium, dunwandig 6xxx-werk en warmtewisselaarbuizen. Het is niet het standaardvulmateriaal voor elke 6xxx-las — dat is ER4043 — maar “4047 is een soldeervulmateriaal en kan niet worden gelast” is onjuist.
Chemische samenstelling
Silicium nabij het Al-Si eutectische punt is het hele ontwerp. IJzer, koper, mangaan, magnesium en zink zijn begrensde onzuiverheden rather dan bewuste toevoegingen:
| Element | Inhoud (%) | Rol |
| Silicium (Si) | 11.0–13.0 | Eutecticumvormer — bepaalt smeltpunt en vloeibaarheid |
| IJzer (Fe) | ≤ 0,8 | Onzuiverheid |
| Koper (Cu) | ≤ 0,30 | Onzuiverheid |
| Mangaan (Mn) | ≤ 0.15 | Onzuiverheid |
| Magnesium (Mg) | ≤ 0,10 | Onzuiverheid, laag gehouden voor ovensolderen |
| Zink (Zn) | ≤ 0,20 | Onzuiverheid |
| Beryllium (Be) | ≤ 0,0003 | Limiet toegepast onder de lasdraadclassificatie |
| Overige, elk / totaal | ≤ 0,05 / ≤ 0,15 | Onzuiverheid |
| Aluminium (Al) | Rest | Matrix |
Magnesium wordt om een reden op 0,10% gehouden. Oven- en gecontroleerde-atmosfeerSolderen is afhankelijk van het schoon blijven van het vulmateriaal; magnesium in het vulmateriaal bemoeilijkt de flux- en atmosfeerbeheersing. Houd die limiet in gedachten wanneer een leverancier een “4047-type” legering aanbiedt met een ruimere magnesiumlimiet.
4047 is niet warmtebehandelbaar. Er is geen precipitatiehardingsreactie om te benutten, dus geen enkele na-soldeer- of na-lasveroudering zal de sterkte verhogen.
Waarom de Bijna-Eutectische Samenstelling Belangrijk Is
Drie eigenschappen volgen direct uit het siliciumgehalte, en alle drie zijn de reden dat 4047 bestaat:
Smeltbereik. Solidus 577 °C, liquidus 582 °C — een pasteus gebied van ongeveer 5 °C. Gepubliceerde datasheets geven 1070–1080 °F (577–582 °C) als het smeltbereik.
Stollingsgedrag. Omdat de legering bijna op de eutectische samenstelling ligt, gaat ze binnen enkele graden van volledig vloeibaar naar volledig vast. Er is geen lange pasteuze fase, wat hot cracking in de voeg onderdrukt.
Vloeibaarheid. De laagsmeltende, laagviskeuze vloeistof kruipt in capillaire spleten, wat lekdichte gesoldeerde verbindingen in warmtewisselaars mogelijk maakt.
Vergelijk dat met 4043 (4,5–6,0% Si). De solidus ligt in dezelfde buurt, maar de liquidus is veel hoger, wat een breed pasteus bereik geeft. Als lasdraad is dat prima. Als soldeervulmateriaal voor nauwe, lekdichte verbindingen niet — het vulmateriaal blijft te lang halfvast om een nauwe spleet schoon te penetreren.
4047 als Soldeervulmateriaal
Dit is de primaire toepassing van 4047 en de reden dat het werd ontwikkeld.
- Processen. Gecontroleerde-atmosfeerSolderen (CAB), vacuümSolderen en branderSolderen.
- Typische soldeertemperatuur. Ongeveer 580–605 °C. Gepubliceerde praktijkwaarden plaatsen de piek in die band, waarbij het bovenste uiteinde wordt vermeden om dunne secties van het basismetaal te beschermen.
- Voegspleet. Ruweg 0,05–0,20 mm. Daaronder werkt capillaire stroming nog steeds; daarboven is het toevoegmateriaal vloeibaar genoeg om uit de voeg te lopen voordat het stolt.
- Vormen. Folie en strip, voorvormen en ringen, pasta, en de bekledingslaag op meerlaags brasseerplaat.
Typische gebrasseerde samenstellingen: automotive radiatoren en verwarmingskernen, charge-air koelers, HVAC condensor- en verdamperverbindingen, koelplaatassemblages, en lucht- en ruimtevaart warmtewisselaars en brandstofgekoelde oliekoelers.
Eén verwachting om te corrigeren: AWS A5.8 classificeert het toevoegmateriaal — de chemie en het smeltgedrag ervan. Het kent geen sterkte toe aan de gebrasseerde verbinding. Verbindingssterkte komt van het basismetaal, het verbindingsontwerp, de spleet en de thermische cyclus. Als een project een gekwalificeerd getal nodig heeft, moet dat uit beproeving van de werkelijke verbinding komen, niet uit de classificatie van het toevoegmateriaal.
4047 als lasdraad (ER4047)
Onder AWS A5.10 loopt dezelfde legering als ER4047 voor GTAW en GMAW.
Waar het een goede keuze is:
- Reparatie van gegoten aluminium en gietlegeringen zoals A356 — het hoge siliciumgehalte sluit aan bij het basismetaal en vermindert porositeit.
- Dunwandige en warmtegevoelige samenstellingen, waar de lagere liquidustemperatuur vervorming vermindert.
- Scheurgevoelige 6xxx-verbindingen, waar het smalle stollingsinterval in uw voordeel werkt.
- Warmtewisselaars, condensors, airconditioningleidingen en radiatorwerk — hetzelfde capillaire gedrag dat het een goed brasseertoevoegmateriaal maakt, helpt het een nauwsluitende passing te bevochtigen.
Waar 4043 beter is:
- Elke verbinding die geanodiseerd en kleurgematcht wordt. Lasmetaal met hoog siliciumgehalte anodiseert tot een grijs-zwart dat niet overeenkomt met het basismetaal; 4043 geeft een veel betere match.
- Algemeen 6xxx-lassen waar scheurgevoeligheid niet de drijvende zorg is. ER4043 is het standaardtoevoegmateriaal voor 6061 voor de meeste werkplaatsen, en het is meestal goedkoper en breder op voorraad.
Waar geen van beide thuishoort: het lassen van 5xxx-basismetalen. Gebruik daar 5356 (zie de vergelijking hieronder).
De solidusregel voor basismetaal
Dit is de controle die de meeste 4047-taken beslist, en het is degene die het vaakst wordt overgeslagen.
Een brasseertoevoegmateriaal moet volledig vloeibaar zijn terwijl het basismetaal nog volledig vast is. Dat betekent dat de solidus van het basismetaal boven de liquidus van het toevoegmateriaal moet liggen (582 °C voor 4047) met een werkende marge, niet slechts een paar graden daarboven. Streef in de praktijk naar een marge van ten minste 25–30 °C.
| Onedel metaal | Solidus (°C, typisch gepubliceerd) | Brassen met 4047 |
| 1100 | ~646 | Comfortabele marge |
| 3003 | ~643 | Comfortabele marge — de standaard CAB-kernlegering |
| 6063 | ~615 | Werkbaar, maar een smal venster |
| 6061 | ~582 | Geen marge — niet brassen |
| 7075 | ~477 | Toevoegmateriaal zou smelten nadat het basismetaal |
De 6061-rij is degene die mensen verrast. 6061 wordt routinematig vermeld als een brasseerbaar basismetaal, maar de solidus is 582 °C — dezelfde temperatuur als de liquidus van 4047. Er is geen procesvenster. Voeg daarbij het magnesiumgehalte van 6061, dat de flux- en atmosfeerbeheersing bemoeilijkt, en ovenbrassen van 6061 wordt onpraktisch. Als het onderdeel 6061 is en verbonden moet worden, specificeer dan lassen met 4043 of 5356 in plaats van brassen.
De bovenstaande soliduswaarden zijn typische gepubliceerde waarden. Bevestig de werkelijke waarde voor de partij die u brasseert aan de hand van het walscertificaat van het basismetaal voordat u een ovencyclus instelt.
4047 vs 4043 vs 5356
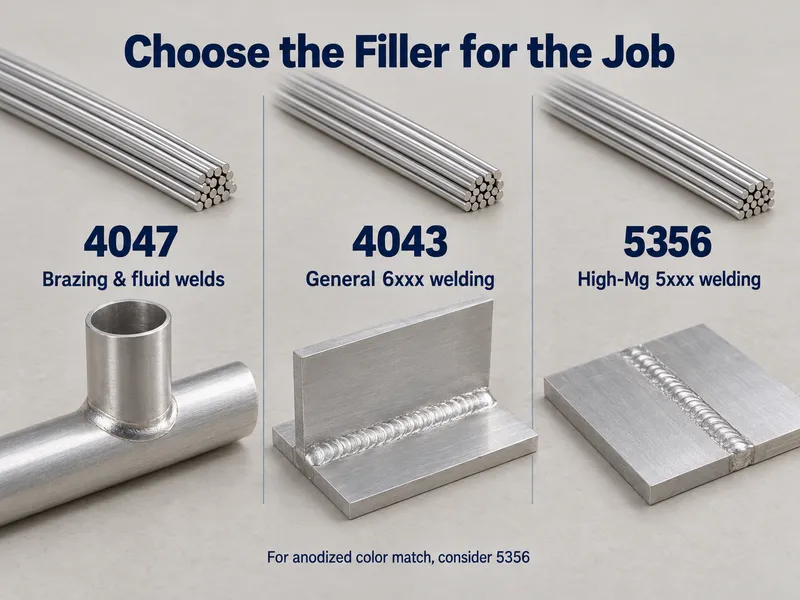
| Vulstof | Silicium / legeringselement | Smeltgedrag | Kies het voor | Vermijd het voor |
| 4047 | 11–13% Si | 577–582 °C, ~5 °C mushzone | Brassen met nauwe spleet, lekdichte warmtewisselaars, gegoten aluminium, dunwandig 6xxx | Geanodiseerde en kleurgematchte lassen; brede voegspleten |
| 4043 | 4,5–6,0% Si | Ruweg 573–630 °C, breed pasteus bereik | Algemeen 6xxx-lassen, lassen die geanodiseerd worden | Nauw capillaire brassen — te traag door de spleet |
| 5356 | 4,5–5,5% Mg | Hoger smeltpunt, geen capillaire werking | Lassen van 5xxx-basismetalen; maritieme toepassingen | Hardsolderen — het is een lasvulmiddel, geen hardsoldeervulmiddel |
Een korte versie: 4047 en 4043 concurreren met elkaar; 5356 heeft een andere taak. Zie onze 4043 aluminium gids voor de silicium-vulmiddelzijde en onze 5356 aluminium gids voor de magnesium-vulmiddelzijde.
Go / No-Go
Go — gebruik 4047 wanneer:
- Hardsolderen met nauwe spleet waarbij lekdichtheid een vereiste is: radiatorkernen, condensors, verdampers, intercoolers, platenwarmtewisselaars.
- CAB- of vacuümhardsolderen, of branderhardsolderen, met een basismetaal waarvan het solidus ruim boven 582 °C ligt — 1xxx en 3xxx zijn de veilige families.
- Lassen van gegoten aluminium, dunwandig 6xxx, of scheurgevoelige verbindingen waarbij ER4043 problemen heeft gegeven.
No-Go — kies iets anders wanneer:
- De verbinding wordt geanodiseerd en moet overeenkomen met de kleur van het basismetaal. Gebruik 4043.
- Het basismetaal is 6061 of een 7xxx-kwaliteit en het proces is hardsolderen. Er is geen solidusmarge. Las in plaats daarvan, met 4043 voor 6xxx of 5356 voor 5xxx.
- De voegspleet overschrijdt ongeveer 0,2 mm. Het vulmiddel zal weglopen voordat het stolt — gebruik 4043 of een vooraf geplaatste preform op maat van de verbinding.
- Het basismetaal is 5xxx en het proces is lassen. Gebruik 5356.
Toepassingen
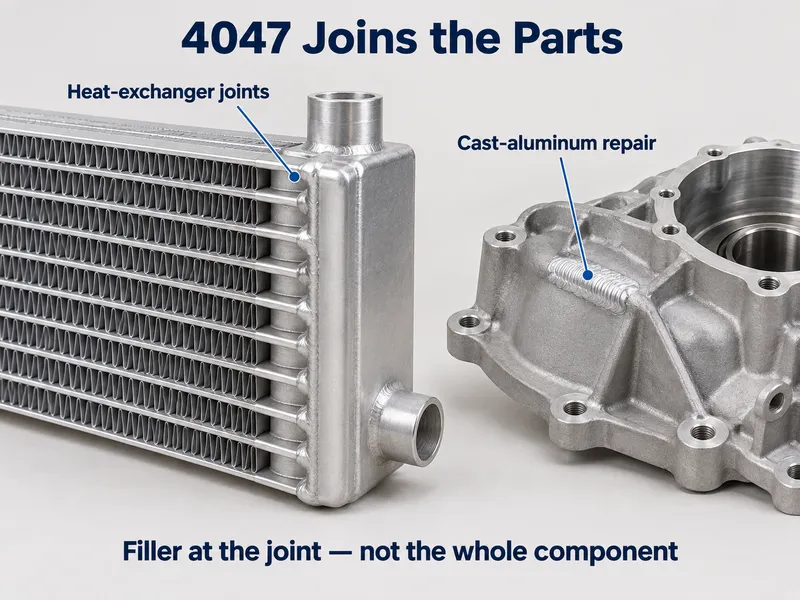
- Automotive — radiator- en verwarmingskernen, charge-air coolers, airconditioning condensors en verdampers
- HVAC — aluminium warmtewisselaarspiralen, verbindingen van koelmiddelcircuits
- Koeltechniek — verdamper- en condensorplaatassemblages
- Ruimtevaart — aluminium warmtewisselaars, brandstofgekoelde oliekoelers, warmtewisselaars voor milieubeheersystemen
- Reparatie van gegoten aluminium — gietstukken en behuizingen, met ER4047 als lasdraad
Conclusie
4047 draagt twee normen tegelijk: AWS A5.8 BAlSi-4 voor hardsolderen en AWS A5.10 ER4047 voor TIG- en MIG-lassen. Kies het wanneer de verbinding nauw, lekdicht of scheurgevoelig is, en kies 4043 wanneer de las geanodiseerd en kleurgematcht moet worden, 5356 wanneer het basismetaal 5xxx is. De harde grens is het solidus van het basismetaal — als het niet ruim boven 582 °C uitkomt, is hardsolderen uitgesloten en moet de verbinding worden gelast.
Wij leveren 4047 hardsoldeer- en lasdraad, staaf en folie, met aangepaste diameters en spoelgewichten geproduceerd volgens uw specificatie. Elke bestelling wordt geleverd met een MTC, en aangepaste levertijden bedragen 10–60 dagen.
Stuur ons de vulmiddelvorm, diameter en het basismetaal, en wij bevestigen de beschikbaarheid of een aangepast productievenster.
Veelgestelde vragen
Kan 4047 worden geleverd als preforms, ringen of een specifieke draaddiameter?
Ja. 4047 is verkrijgbaar als draad, staaf, folie en strip, en preformvormen worden geproduceerd op maat van uw verbindingsgeometrie. Noem de vorm, de diameter of dikte, en het spoel- of stukgewicht, en het artikel wordt daartegen geoffreerd in plaats van tegen een catalogusmaat.
Welke levertijd en minimale bestelhoeveelheid kan ik verwachten voor 4047 vulmiddel?
Runs met een lage MOQ worden ondersteund voor niet-voorraadmaten, met typische aangepaste levertijden van 10–60 dagen. Standaard draaddiameters zijn meestal uit voorraad leverbaar; foliedikte en preformvormen worden op bestelling gemaakt.
Kan 4047 worden gebruikt om 6061 te hardsolderen?
Nee. Het liquidus van 4047 en het solidus van 6061 komen samen op dezelfde 582 °C onder hun geldende normen. Er is geen temperatuur waarbij het vulmiddel vloeit terwijl 6061 vast blijft, dus verbind 6061 door te lassen met 4043, of stap over op een 1xxx- of 3xxx-basismetaal als hardsolderen vaststaat.
Welke documenten worden meegeleverd bij een 4047-bestelling?
Een mill test certificate met de chemische en mechanische resultaten voor het lot. Wanneer de proceskwalificatie van een klant onafhankelijk bewijs vereist, zijn SGS chemische en mechanische rapporten op verzoek beschikbaar tegen extra kosten.






