


Le 4047 est un alliage d'apport aluminium-silicium contenant 11 à 13 % de silicium. Ce n'est pas une nuance corroyée de structure — on ne construit pas un cadre avec. On l'achète pour assembler d'autres pièces en aluminium, et il remplit cette fonction dans deux procédés différents selon deux normes différentes.
Le 4047 est spécifié dans deux rôles selon deux normes différentes — AWS A5.8 BAlSi-4 comme métal d'apport de brasage, AWS A5.10 ER4047 comme fil de soudage. Précisez le rôle dans la demande, car la forme, le procédé et la documentation en découlent.
Une seule limite détermine s'il fonctionne ou non : la température du solidus du métal de base que vous assemblez.
Deux normes, un alliage
La même composition 4047 est enregistrée sous deux spécifications AWS, et celle qui s'applique dépend du procédé, non de l'alliage :
| Standard | Désignation | Processus | Forme typique |
| AWS A5.8 / A5.8M | BAlSi-4 | Brasage | Feuille, bande, préformes, pâte, couche de placage sur tôle de brasage |
| AWS A5.10 / A5.10M | ER4047 | Soudage GTAW (TIG) et GMAW (MIG) | Fil en bobine ou en longueurs coupées, baguette |
| AMS 4185 | — | Métal d'apport aérospatial | Fil, baguette |
| ISO 17672 | Al 112 | Brasage | Comme ci-dessus |
| GB/T 13815 | BAl88Si | Brasage | Comme ci-dessus |
| FR | EN AW-4047 | Les deux | Comme ci-dessus |
Un métal d'apport vendu comme “ fil 4047 ” pour le soudage TIG et un métal d'apport vendu comme “ feuille 4047 ” pour le brasage au four sont le même alliage sous des formes différentes. Ce qui change, c'est le procédé, le jeu d'assemblage et la température que subit l'ensemble.
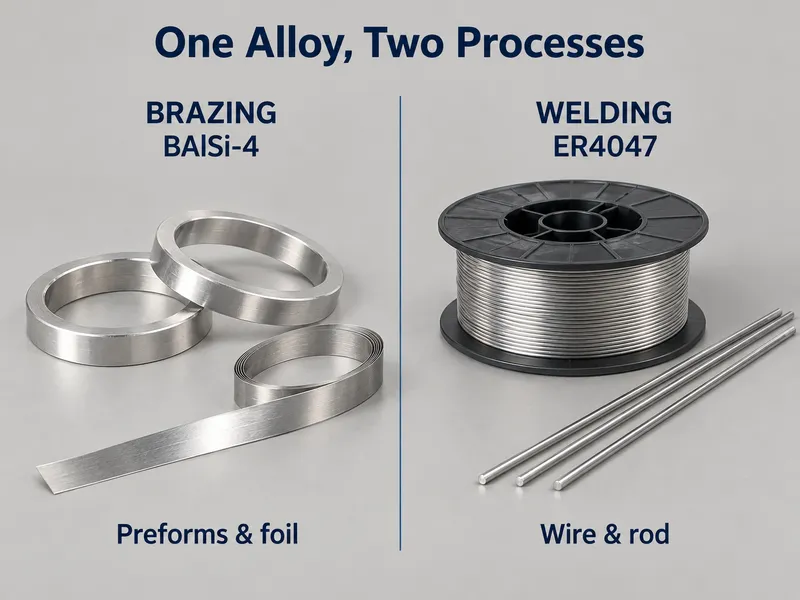
Cela mérite d'être affirmé clairement, car l'affirmation inverse circule largement : Le 4047 peut être utilisé pour le soudage TIG et MIG. L'ER4047 est une classification répertoriée dans l'AWS A5.10, et c'est un choix normal pour la réparation d'aluminium moulé, les travaux sur parois minces en 6xxx et les tubes d'échangeurs de chaleur. Ce n'est pas le métal d'apport par défaut pour toutes les soudures en 6xxx — c'est l'ER4043 — mais “ le 4047 est un métal d'apport de brasage et ne peut pas être utilisé pour le soudage ” est incorrect.
Composition chimique
Le silicium proche du point eutectique Al-Si constitue toute la conception. Le fer, le cuivre, le manganèse, le magnésium et le zinc sont des impuretés plafonnées plutôt que des additions délibérées :
| Élément | Contenu (%) | Rôle |
| Silicium (Si) | 11.0–13.0 | Formateur d'eutectique — détermine le point de fusion et la fluidité |
| Fer (Fe) | ≤ 0,8 | Impureté |
| Cuivre (Cu) | ≤ 0,30 | Impureté |
| Manganèse (Mn) | ≤ 0.15 | Impureté |
| Magnésium (Mg) | ≤ 0,10 | Impureté, maintenue basse pour le brasage au four |
| Zinc (Zn) | ≤ 0,20 | Impureté |
| Béryllium (Be) | ≤ 0,0003 | Limite appliquée sous la classification fil de soudage |
| Autres, chacun / total | ≤ 0,05 / ≤ 0,15 | Impureté |
| Aluminium (Al) | Reste | Matrice |
Le magnésium est limité à 0,10 % pour une raison. Le brasage au four et sous atmosphère contrôlée dépend d'un métal d'apport restant propre ; le magnésium dans le métal d'apport complique le contrôle du flux et de l'atmosphère. Gardez ce plafond à l'esprit lorsqu'un fournisseur propose un alliage “ de type 4047 ” avec une limite de magnésium plus souple.
Le 4047 n'est pas thermodurcissable. Il n'y a pas de réponse de durcissement par précipitation à exploiter, donc aucun vieillissement après brasage ou après soudage n'augmentera sa résistance.
Pourquoi la composition proche de l'eutectique importe
Trois propriétés découlent directement de la teneur en silicium, et toutes trois sont la raison d'être du 4047 :
Intervalle de fusion. Solidus 577 °C, liquidus 582 °C — une zone pâteuse d'environ 5 °C. Les fiches techniques publiées indiquent 1070–1080 °F (577–582 °C) comme intervalle de fusion.
Comportement à la solidification. Parce que l'alliage se situe presque sur la composition eutectique, il passe de l'état entièrement liquide à l'état entièrement solide en quelques degrés. Il n'y a pas de longue phase pâteuse, ce qui supprime la fissuration à chaud dans le joint.
Fluidité. Le liquide à bas point de fusion et faible viscosité pénètre par capillarité dans les jeux étroits, ce qui rend possibles les joints brasés étanches dans les échangeurs de chaleur.
Comparez cela avec le 4043 (4,5–6,0 % Si). Son solidus se situe dans le même voisinage mais son liquidus est bien plus élevé, donnant une large plage pâteuse. Comme fil de soudage, c'est acceptable. Comme métal d'apport de brasage pour des joints étroits et étanches, non — le métal d'apport reste trop longtemps semi-solide pour pénétrer proprement un jeu étroit.
Le 4047 comme métal d'apport de brasage
C'est l'application principale du 4047 et la raison de son développement.
- Procédés. Brasage sous atmosphère contrôlée (CAB), brasage sous vide et brasage au chalumeau.
- Température de brasage typique. Environ 580–605 °C. La pratique industrielle publiée situe le pic dans cette plage, la limite supérieure étant évitée pour protéger les sections minces du métal de base.
- Jeu d'assemblage. Environ 0,05–0,20 mm. En dessous, le flux capillaire fonctionne encore ; au-dessus, le métal d'apport est suffisamment fluide pour s'écouler hors du joint avant de figer.
- Formes. Feuille et bande, préformes et bagues, pâte, et couche de placage sur tôle de brasage multicouche.
Assemblages brasés typiques : radiateurs et noyaux de chauffage automobiles, refroidisseurs d'air de suralimentation, joints de condenseurs et d'évaporateurs CVC, assemblages de plaques de réfrigération, et échangeurs de chaleur aérospatiaux et refroidisseurs d'huile refroidis par carburant.
Une idée reçue à corriger : l'AWS A5.8 classe le métal d'apport — sa chimie et son comportement à la fusion. Il n'attribue pas de résistance au joint brasé. La résistance du joint provient du métal de base, de la conception du joint, du jeu et du cycle thermique. Si un projet nécessite une valeur qualifiée, elle doit provenir d'essais sur le joint réel, et non de la classification du métal d'apport.
Le 4047 comme fil de soudage (ER4047)
Selon l'AWS A5.10, le même alliage est utilisé comme ER4047 pour le soudage GTAW et GMAW.
Où il constitue un bon choix :
- Réparation d'aluminium coulé et alliages de fonderie tels que l'A356 — la teneur élevée en silicium correspond au métal de base et réduit la porosité.
- Assemblages à paroi mince et thermosensibles, où le liquidus plus bas réduit la déformation.
- Joints 6xxx sensibles à la fissuration, où l'intervalle de solidification étroit joue en votre faveur.
- Échangeurs de chaleur, condenseurs, tubes de climatisation et travaux de radiateurs — le même comportement capillaire qui en fait un bon métal d'apport de brasage l'aide à mouiller un ajustement serré.
Où le 4043 le surpasse :
- Tout joint destiné à être anodisé et assorti en couleur. Le métal fondu à haute teneur en silicium s'anodise en gris-noir qui ne correspond pas au métal de base ; le 4043 donne une correspondance bien plus proche.
- Soudage général des 6xxx où la sensibilité à la fissuration n'est pas la préoccupation principale. L'ER4043 est le métal d'apport par défaut pour le 6061 dans la plupart des ateliers, et il est généralement moins cher et plus largement disponible.
Où ni l'un ni l'autre n'a sa place : le soudage des métaux de base 5xxx. Utilisez le 5356 dans ce cas (voir la comparaison ci-dessous).
La règle du solidus du métal de base
C'est la vérification qui décide de la plupart des travaux avec le 4047, et c'est celle qui est le plus souvent omise.
Un métal d'apport de brasage doit être entièrement liquide alors que le métal de base est encore entièrement solide. Cela signifie que le solidus du métal de base doit se situer au-dessus du liquidus du métal d'apport (582 °C pour le 4047) avec une marge de travail, et non seulement quelques degrés au-dessus. En pratique, visez une marge d'au moins 25–30 °C.
| Métal commun | Solidus (°C, valeurs typiques publiées) | Brasage avec le 4047 |
| 1100 | ~646 | Marge confortable |
| 3003 | ~643 | Marge confortable — l'alliage de cœur standard pour le CAB |
| 6063 | ~615 | Utilisable, mais fenêtre étroite |
| 6061 | ~582 | Aucune marge — ne pas braser |
| 7075 | ~477 | Le métal d'apport fondrait après le métal de base |
La ligne du 6061 est celle qui surprend les gens. Le 6061 est couramment listé comme alliage de base brasable, mais son solidus est de 582 °C — la même température que le liquidus du 4047. Il n'y a pas de fenêtre de procédé. Ajoutez la teneur en magnésium du 6061, qui complique le contrôle du flux et de l'atmosphère, et le brasage au four du 6061 devient impraticable. Si la pièce est en 6061 et doit être assemblée, spécifiez le soudage avec le 4043 ou le 5356 plutôt que le brasage.
Les valeurs de solidus ci-dessus sont des valeurs typiques publiées. Confirmez la valeur réelle du lot que vous brasez à partir du certificat de coulée du métal de base avant de définir un cycle de four.
4047 vs 4043 vs 5356
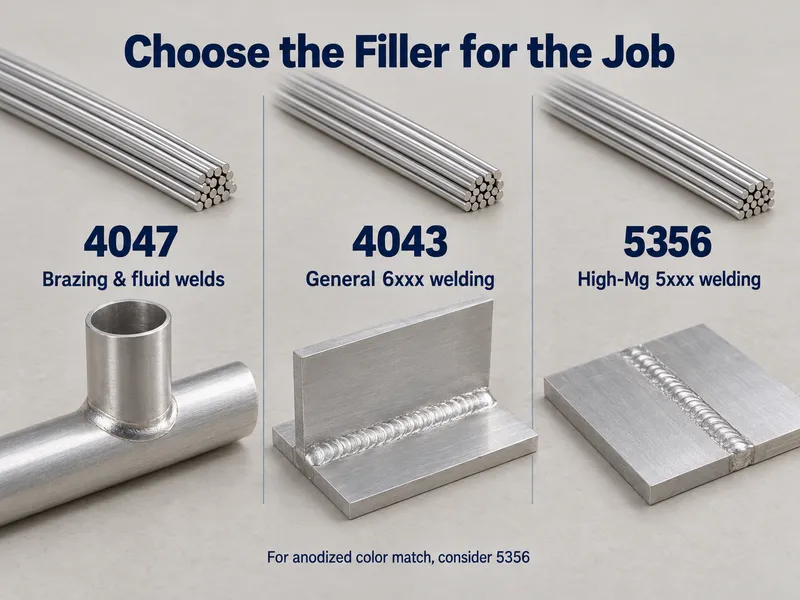
| Remplisseur | Silicium / éléments d'alliage | Comportement à la fusion | Choisissez-le pour | Évitez-le pour |
| 4047 | 11–13 % Si | 577–582 °C, zone pâteuse d'environ 5 °C | Brasage à jeu serré, échangeurs de chaleur étanches, aluminium coulé, 6xxx à paroi mince | Soudures anodisées et assorties en couleur ; jeux de joint larges |
| 4043 | 4,5–6,0 % Si | Environ 573–630 °C, large plage pâteuse | Soudage général des 6xxx, soudures destinées à être anodisées | Brasage capillaire à jeu serré — trop visqueux à travers le jeu |
| 5356 | 4,5–5,5 % Mg | Point de fusion plus élevé, aucune action capillaire | Soudage de métaux de base 5xxx ; service en milieu marin | Brasage fort — il s'agit d'un métal d'apport de soudage, non d'un métal d'apport de brasage fort |
Version courte : le 4047 et le 4043 sont en concurrence ; le 5356 répond à un autre usage. Voir notre guide de l'aluminium 4043 pour le volet des métaux d'apport au silicium et notre guide de l'aluminium 5356 pour le volet des métaux d'apport au magnésium.
Go / No-Go
Aller — utilisez le 4047 lorsque :
- Brasage fort à jeu serré avec étanchéité comme exigence : cœurs de radiateurs, condenseurs, évaporateurs, échangeurs air-air, échangeurs de chaleur à plaques.
- Brasage sous atmosphère contrôlée (CAB) ou sous vide, ou brasage au chalumeau, avec un métal de base dont le solidus dépasse 582 °C avec une marge réelle — les familles 1xxx et 3xxx sont sûres.
- Soudage de l'aluminium moulé, du 6xxx à paroi mince, ou de joints sensibles à la fissuration où l'ER4043 a posé problème.
No-Go — choisir autre chose lorsque :
- Le joint sera anodisé et doit correspondre à la couleur du métal de base. Utiliser le 4043.
- Le métal de base est un 6061 ou une nuance 7xxx et le procédé est le brasage fort. Il n'y a pas de marge de solidus. Souder à la place, avec le 4043 pour le 6xxx ou le 5356 pour le 5xxx.
- Le jeu du joint dépasse environ 0,2 mm. Le métal d'apport s'écoulera avant de figer — utiliser le 4043 ou une préforme préplacée dimensionnée pour le joint.
- Le métal de base est un 5xxx et le procédé est le soudage. Utiliser le 5356.
Applications
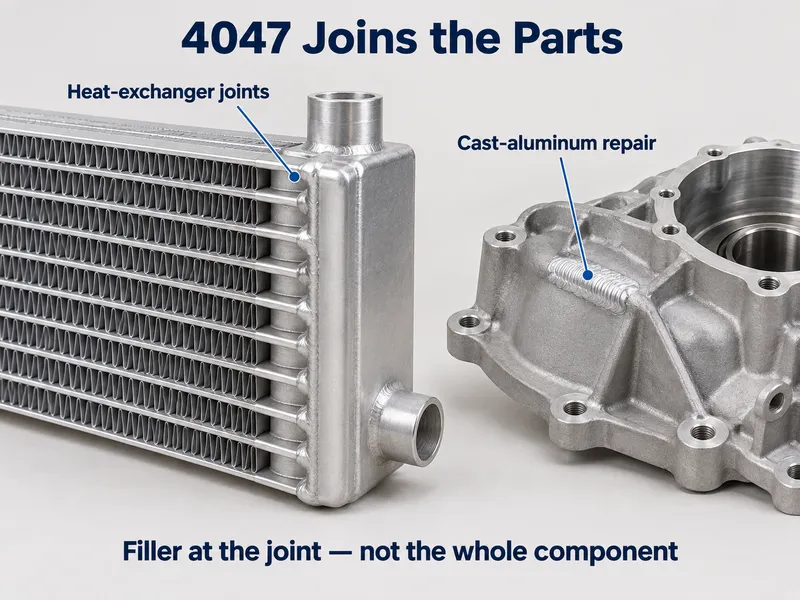
- Automobile — cœurs de radiateurs et de chauffages, refroidisseurs d'air de suralimentation, condenseurs et évaporateurs de climatisation
- CVC — serpentins d'échangeurs de chaleur en aluminium, joints de circuits frigorifiques
- Froid industriel — ensembles de plaques d'évaporateurs et de condenseurs
- Aérospatiale — échangeurs de chaleur en aluminium, refroidisseurs d'huile refroidis par carburant, échangeurs de chaleur de systèmes de contrôle environnemental
- Réparation de l'aluminium moulé — pièces moulées et carters, en utilisant l'ER4047 comme fil de soudage
Conclusion
Le 4047 relève simultanément de deux normes : AWS A5.8 BAlSi-4 pour le brasage fort et AWS A5.10 ER4047 pour le soudage TIG et MIG. Le choisir lorsque le joint est serré, étanche ou sujet à la fissuration, et choisir le 4043 lorsque le cordon doit être anodisé et assorti en couleur, le 5356 lorsque le métal de base est un 5xxx. La limite absolue est le solidus du métal de base — s'il ne dépasse pas 582 °C avec une marge réelle, le brasage fort est exclu et le joint doit être soudé.
Nous fournissons fil de brasage fort et de soudage 4047, baguette et feuille, avec des diamètres et des poids de bobine personnalisés produits selon vos spécifications. Chaque commande est livrée avec un MTC, et les délais personnalisés vont de 10 à 60 jours.
Envoyez-nous la forme du métal d'apport, le diamètre et le métal de base, et nous confirmerons la disponibilité ou une fenêtre de production personnalisée.
Questions fréquemment posées
Le 4047 peut-il être fourni sous forme de préformes, d'anneaux ou d'un diamètre de fil spécifique ?
Oui. Le 4047 se présente sous forme de fil, baguette, feuille et bande, et les formes de préformes sont produites selon la géométrie de votre joint. Indiquez la forme, le diamètre ou l'épaisseur, et le poids de bobine ou de pièce, et l'article est chiffré sur cette base plutôt que sur une taille de catalogue.
Quels délais et quantité minimale de commande dois-je prévoir pour le métal d'apport 4047 ?
Des séries à faible MOQ sont prises en charge pour les dimensions non stockées, avec des délais personnalisés typiques de 10 à 60 jours. Les diamètres de fil standard sont généralement disponibles en stock ; l'épaisseur de feuille et les formes de préformes sont fabriquées sur commande.
Le 4047 peut-il être utilisé pour braser fort le 6061 ?
Non. Le liquidus du 4047 et le solidus du 6061 se rejoignent à 582 °C selon leurs normes respectives. Il n'existe aucune température à laquelle le métal d'apport s'écoule tandis que le 6061 reste solide ; assemblez donc le 6061 par soudage avec le 4043, ou passez à un métal de base 1xxx ou 3xxx si le brasage fort est imposé.
Quels documents accompagnent une commande de 4047 ?
Un certificat d'essai en usine (MTC) portant les résultats chimiques et mécaniques du lot. Lorsque la qualification des procédés d'un client nécessite des preuves indépendantes, des rapports chimiques et mécaniques SGS sont disponibles sur demande à un coût supplémentaire.






